Compreender a espessura da parede na moldagem por injeção
Já reparou em quantos objetos de plástico do dia a dia estão à sua volta e todos eles têm aqueles paredes finas e uniformes? Não são apenas uma questão de estilo ou uma forma de poupar materiais. Estas paredes finas com espessura uniforme são muito importantes na forma como as coisas são feitas por moldagem por injeção. Este artigo é o seu guia para compreender a noções básicas de espessura de parede no design de peças moldadas por injeção. Vamos explorar porque é que isso importa para a solidez das peças e para a forma como são realmente fabricadas. Vamos começar!
Desvendando o papel da espessura da parede em peças plásticas
Vamos entrar nos detalhes da espessura de parede em peças de plástico. Imagine-a como a largura do caminho por onde flui o plástico líquido quente. Depois de este plástico fundido ser injetado no molde, ele arrefece e endurece enquanto também encolhe. Mas há um detalhe: a velocidade com que arrefece depende em grande parte da espessura das paredes. Se o caminho for demasiado largo, o arrefecimento demora mais tempo e o plástico contrai mais. Isto pode levar a todo o tipo de problemas, como retração, bolhas de ar ou vazios de vácuo. Por outro lado, se as paredes forem demasiado finas, o plástico endurece antes de preencher todo o espaço, causando o chamado “injeções curtas.” Portanto, trata-se de encontrar o ponto ideal na espessura da parede para obter o resultado certo.
O significado de uma espessura de parede consistente na moldagem por injeção
Imagine um rio a fluir de forma constante, com a sua largura a manter-se relativamente consistente. Quando a largura de um rio varia significativamente, cria turbulência, originando redemoinhos, impactos e tensões de corte nessas variações. Acredite ou não, um princípio semelhante aplica-se ao processo de moldagem por injeção.
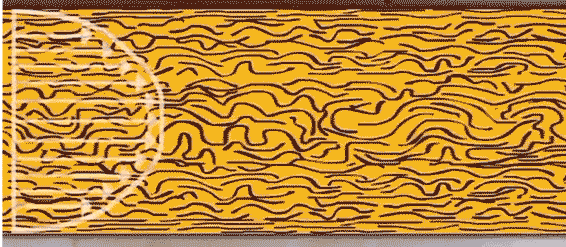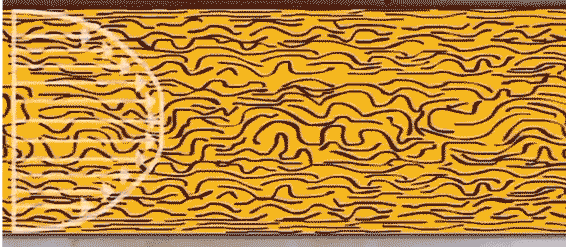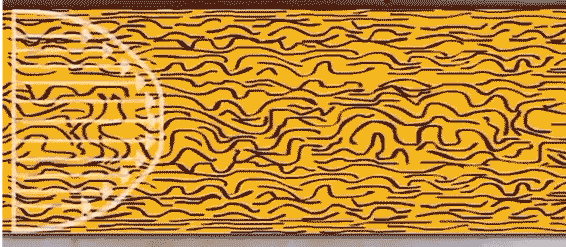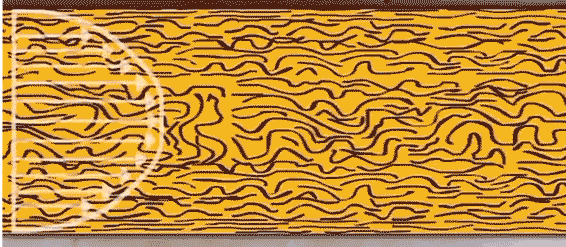
Simulação do fluxo de plástico no molde
Durante a injeção, manter um fluxo uniforme de plástico fundido é crucial. Tal como no rio, variações na largura do fluxo de plástico podem causar problemas. Estes problemas podem incluir enchimentos irregulares, fragilidades estruturais e imperfeições estéticas. Por isso, na moldagem por injeção, enfatizamos a necessidade de a espessura de parede das peças moldadas ser o mais consistente possível. Trata-se de obter um fluxo suave e previsível para um produto final bem-sucedido.
Escolher a espessura de parede correta para diferentes plásticos
No domínio das peças moldadas por injeção, não existe um tamanho único para a espessura de parede. A espessura ideal depende de dois fatores críticos:
O tipo de plástico utilizado: Cada material plástico tem as suas caraterísticas únicas. As variações de comportamento de fluxo, resistência, rigidez, e outras propriedades significam que a espessura ideal da parede pode diferir significativamente de um material para outro.
O tamanho do produto: O tamanho do produto é muito importante. Produtos de maiores dimensões exigem, por inerência, mais força e estabilidade, necessitando de paredes mais espessas para resistir a tensões mecânicas.
Para simplificar este processo de decisão, consultemos uma tabela prática que apresenta a espessura de parede recomendada para vários tipos de plásticos:
Material plástico
Min. Espessura
Espessura recomendada para peças de plástico de pequena dimensão
Espessura recomendada para peças de plástico de tamanho médio
Espessura recomendada para peças de plástico de grandes dimensões
PA
0.45
0.76
1.5
2.4~3.2
PE
0.6
1.25
1.6
2.4~3.2
PS
0.75
1.25
1.6
3.2~5.4
HIPS
0.75
1.25
1.6
3.2~5.4
PVC
1.2
1.6
1.8
3.2~1.8
PMMA
0.8
1.5
2.2
4.0~6.5
PP
0.85
1.45
1.75
2.4~3.2
CPE
0.9
1.35
1.8
2.5~3.4
PC
0.95
1.8
2.3
3~4.5
EPI
1.2
1.75
2.5
3.5~6.4
CA
0.7
1.25
1.9
3.2~4.8
POM
0.8
1.4
1.6
3.2~5.4
Explorar a espessura máxima da parede em peças moldadas por injeção
Embora se diga geralmente que as peças de plástico têm paredes finas, há sempre muitas excepções. Em algumas aplicações, a limitação da parede fina tem de ser ultrapassada:
Espessura máxima: 8,6 mm
Espessura máxima: 9,2 mm
Espessura máxima: 10 mm
A força é importante: As peças de plástico têm de ter resistência à flexão, resistência à tração, rigidez, etc.
Peso e inércia: O produto tem de ter um nível suficiente de peso, momento de inércia, etc.
Caraterísticas locais: O produto tem algumas caraterísticas locais, tais como saliências e orifícios, e a distância entre eles é demasiado perto para ser escavado.
Os dados recomendados na tabela acima são apenas valores adequados, mas não absoluto. Aumentar adequadamente a espessura da parede também pode obter uma qualidade satisfatória, mas por vezes requer especialmateriais, máquinas e processos para o fazer.
Espessura máxima: 15 mm
Espessura máxima: 20 mm
Reduzir a espessura da parede mínima regional
Embora a tabela acima apresente diretrizes de espessura mínima para vários plásticos, é importante notar que estes valores não são fixos. A capacidade de fluxo do plástico não é determinada apenas pelo seu tipo, mas também por fatores como comprimento de fluxo e temperatura.
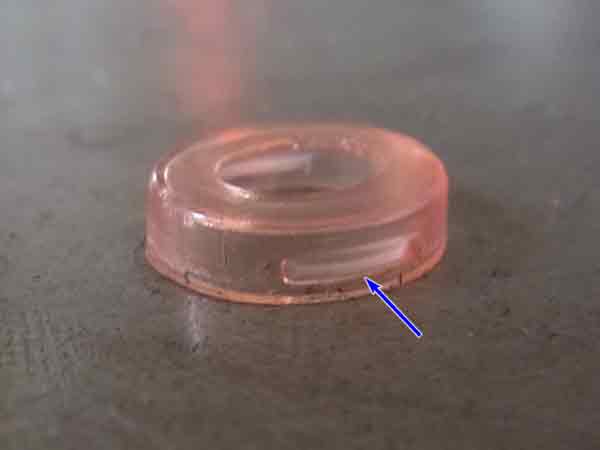
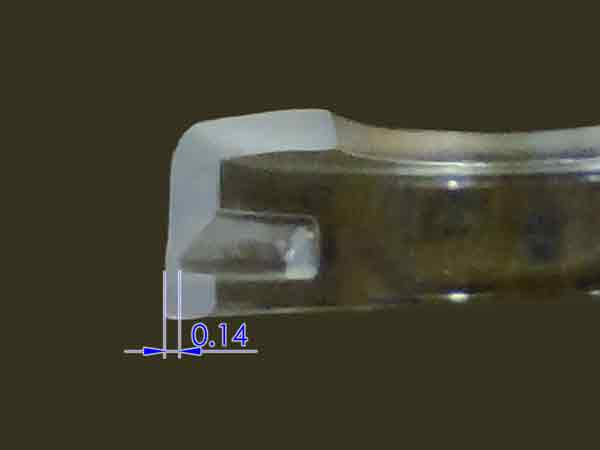
Nas áreas próximas da porta de injeção, onde o plástico permanece a temperaturas mais elevadas e a distância de fluxo é curta, a espessura mínima da parede pode muitas vezes ser muito inferior ao que a teoria sugere. Por exemplo, considere um componente plástico em miniatura feito de PC (policarbonato). Neste caso, a espessura da parede local pode ser tão fina como 0,15 mm, apesar de a espessura mínima recomendada para o PC ser normalmente 0,95 mm. Isto sublinha a ideia de que a moldagem por injeção no mundo real pode, por vezes, desafiar as regras convencionais.
(A espessura regional pode ser muito menor do que os valores recomendados.)
(Uma pequena peça de plástico feita de PC, com uma espessura de parede regional mínima de apenas 0,14 mm).
Compreender a relação entre o comprimento do fluxo e a espessura
Vamos explorar o conceito de Razão entre Comprimento de Fluxo e Espessura. Esta razão, frequentemente designada por razão de comprimento de fluxo, é uma métrica crucial na moldagem por injeção. Representa a relação entre a distância que um material plástico precisa de percorrer (o caminho de fluxo) e a espessura da parede, e é uma consideração fundamental durante a fase de design do molde.
Pense desta forma: à medida que o plástico se desloca dentro do canal, é constantemente arrefecido pelas paredes da cavidade do molde, o que o faz solidificar. A distância que o plástico consegue percorrer efetivamente não é determinada apenas pela largura do canal; é também influenciada por esta distância de percurso.
Um rácio de fluxo típico situa-se entre 90-270.
Agora, se a razão de comprimento de fluxo ficar aquém do necessário, é possível compensar aumentando o número de pontos de injeção. No entanto, para os designers de produto, conhecer o básico desta razão é geralmente suficiente. Não vamos aprofundar aqui os aspetos técnicos, mas compreender a sua importância é vital para decisões de design informadas e eficazes.
Espessura da parede das nervuras e dos ressaltos: Uma consideração de projeto
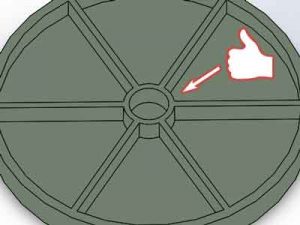
Na conceção de produtos de plástico, a espessura da parede exterior dos produtos de plástico é um parâmetro fundamental. No entanto, a intrincada rede de nervuras e saliências dentro da estrutura exige uma atenção especial durante a fase de projeto.
Diretrizes para as costeletas
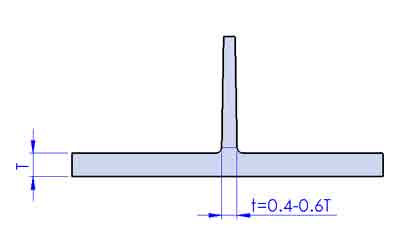
1. Espessura das nervuras: Tipicamente, a espessura de parede das nervuras situa-se no intervalo de 40-60% da espessura da parede base. No entanto, isto não é uma regra rígida. Se precisar de aumentar a espessura das nervuras, esteja preparado para possíveis marcas de afundamento.
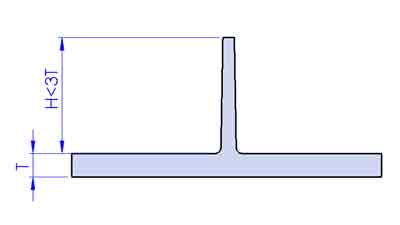
2. Altura das nervuras: Recomenda-se que a altura das nervuras de reforço seja inferior a três vezes a espessura da parede da base. Uma altura excessiva pode estreitar o topo, tornando difícil o enchimento e a ejeção da peça.
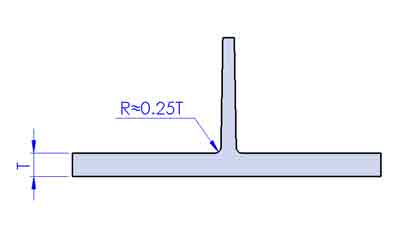
3. Fundo arredondado: É aconselhável arredondar o fundo das nervuras com um raio de aproximadamente 0,25 vezes a espessura da parede base. Isto promove o fluxo do plástico e evita a concentração de tensões.
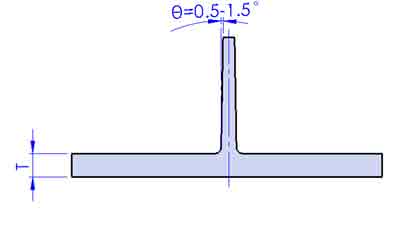
4. Ângulo de inclinação: Manter um ângulo de inclinação de cerca de 0,5-1,5 graus nas nervuras de reforço, quando se trata de um acabamento polido.
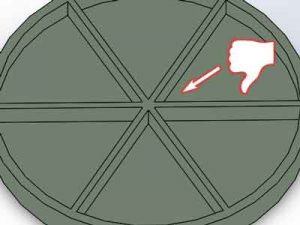
5. Evitar sobreposições: É melhor evitar que várias nervuras se cruzem no mesmo ponto, pois isso pode resultar em espessura excessiva na interseção.
Não recomendado
Recomendado
Orientações para os chefes
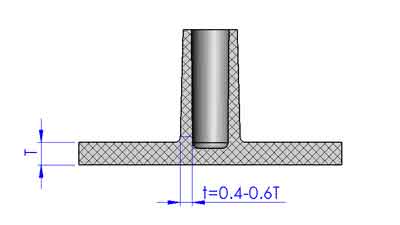
1. Espessura do Boss: Tal como nas nervuras, a espessura da parede do boss idealmente varia entre 40-60% da espessura da parede de base.
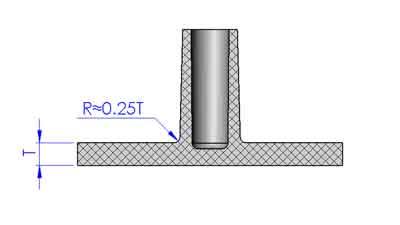
2. Arredondamento do fundo: Tal como nas nervuras, arredonde o fundo com um raio aproximadamente 0,25 vezes a espessura.
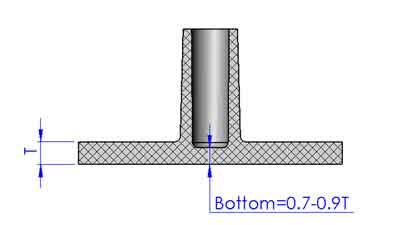
3. Espessura da parede do fundo: Considere tornar a espessura da parede inferior ligeiramente mais fina, digamos 0,7-0,9 vezes a espessura da parede, para reduzir as marcas de afundamento.
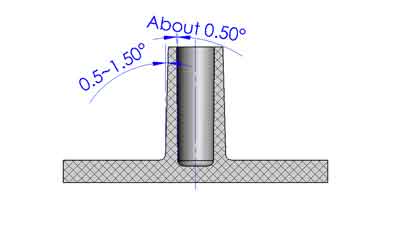
4. Ângulo de Desmoldagem: Para bosses, um ângulo de desmoldagem externo de 0,5-1,5 graus e um ângulo interno de 0,5 graus são geralmente recomendados.
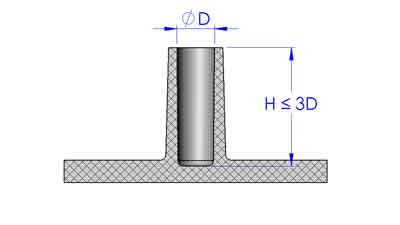
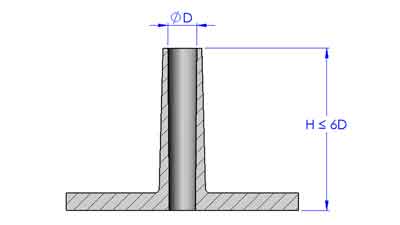
5.Profundidade Máxima dos Furos nos Bosses:
Estas diretrizes servem principalmente para prevenir a flexão ou quebra do pino central devido à elevada pressão de injeção, melhorando a qualidade e a aparência das peças moldadas.
Furos cegos: É aconselhável não exceder uma profundidade superior a 3 vezes o diâmetro do furo.
(Furo cego)
Furos passantes: No caso de furos passantes, a profundidade pode estender-se até 6 vezes o diâmetro do furo. Isto deve-se ao facto de o pino macho poder ser apoiado em ambas as extremidades.
(Furo passante)
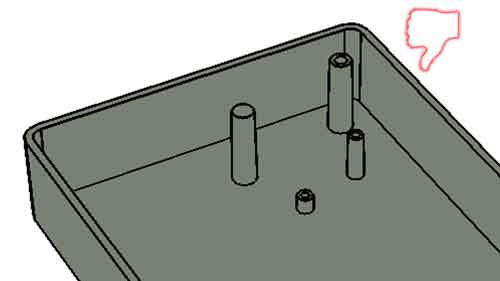
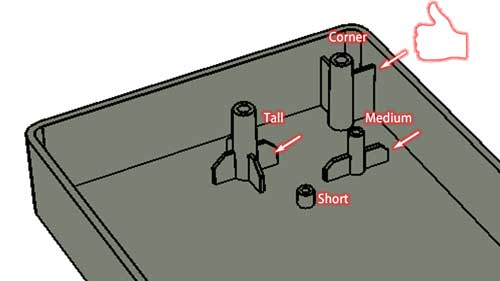
6. Estabilidade estrutural: Melhorar a estabilidade estrutural ligando os bosses com nervuras quando necessário. Normalmente, os bosses mais altos requerem mais nervuras do que os bosses mais curtos.
Não recomendado
Recomendado
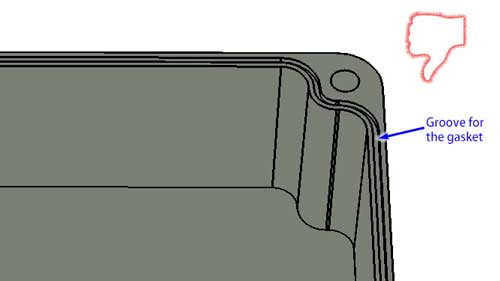
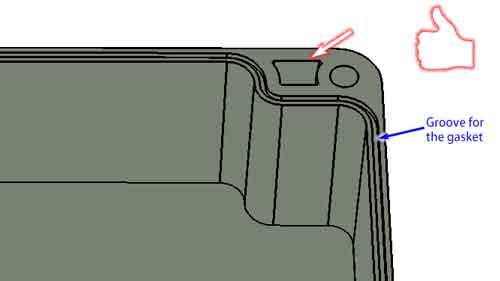
7. Colocação: Certifique-se de que os bosses não são colocados demasiado próximos das paredes laterais para evitar integração e sobrespessura local. Caso contrário, tentar escavar a área que é demasiado espessa.
Ter em conta que estas recomendações podem necessitar de ajustes com base no design e aplicação únicos da sua peça. Assim, consultar um prestador de serviços profissional de moldagem por injeção antes de finalizar o seu design é um passo prudente.
Conclusão
Em resumo, a moldagem por injeção envolve um equilíbrio delicado entre paredes finas, que são típicas, e excepções ditadas pela resistência, peso ou desenhos complexos. As nossas diretrizes para nervuras e ressaltos são ferramentas essenciais para encontrar este equilíbrio.
Tenha em mente que estes são princípios flexíveis e não regras rígidas, exigindo adaptabilidade e precisão na sua abordagem. No final, o sucesso da moldagem reside na sua capacidade de adaptar o processo às exigências específicas de cada projeto. Boa moldagem!