Capire lo spessore della parete nello stampaggio a iniezione
Hai mai notato quanti oggetti di plastica di uso quotidiano ti circondano e tutti hanno quei pareti sottili e uniformi? Non sono solo una questione di stile o un modo per risparmiare materiale. Queste pareti sottili con spessore uniforme sono molto importanti nel modo in cui gli oggetti vengono realizzati tramite stampaggio a iniezione. Questo articolo è la tua guida per comprendere il nozioni di base sullo spessore delle pareti nella progettazione di parti stampate a iniezione. Esploreremo perché è importante per la robustezza degli oggetti e per come vengono effettivamente realizzati. Immergiamoci!
Svelare il ruolo dello spessore delle pareti nelle parti in plastica
Entriamo nel dettaglio dello spessore delle pareti nelle parti in plastica. Immaginalo come la larghezza del percorso attraverso cui scorre il plastico liquido caldo. Una volta che questo plastico fuso viene iniettato nello stampo, esso si raffredda e si indurisce mentre anche restringendosi. Ma ecco il punto: la velocità con cui si raffredda dipende in gran parte da quanto sono spesse le pareti. Se il percorso è troppo largo, il raffreddamento richiede più tempo e la plastica si ritira di più. Ciò può portare a ogni sorta di problemi come ritiro, bolle d'aria o vuoti da vuoto. D'altro canto, se le pareti sono troppo sottili, la plastica si indurisce prima di riempire tutto lo spazio, causando quello che viene chiamato “corti stampati.”. Quindi, si tratta di trovare il giusto compromesso nello spessore delle pareti per ottenere il risultato ottimale.
L'importanza dello spessore costante della parete nello stampaggio a iniezione
Immagina un fiume che scorre costantemente, con la sua larghezza che rimane relativamente costante. Quando la larghezza di un fiume varia in modo significativo, si creano turbolenze, causando vortici, impatti e sollecitazioni di taglio in corrispondenza di tali variazioni. Che tu ci creda o no, un principio simile si applica al processo di stampaggio a iniezione.
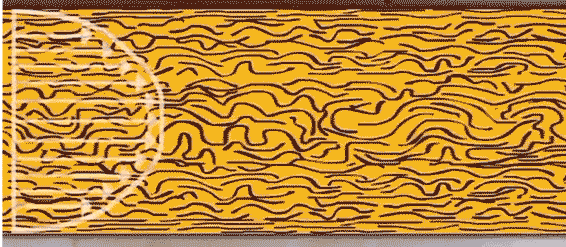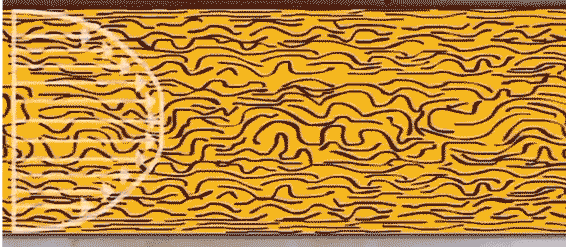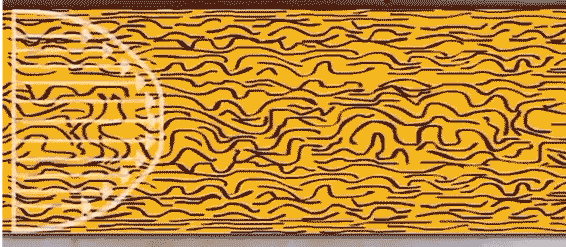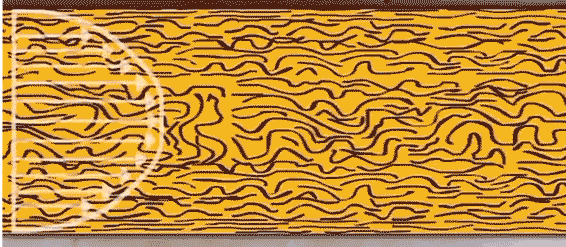
Simulazione del flusso plastico nello stampo
Durante l'iniezione, mantenere un flusso uniforme di plastica fusa è cruciale. Proprio come per il fiume, le variazioni nella larghezza del flusso di plastica possono causare problemi. Questi problemi possono includere riempimenti irregolari, debolezze strutturali e imperfezioni estetiche. Quindi, nello stampaggio a iniezione, sottolineiamo la necessità che lo spessore delle pareti delle parti stampate sia il più uniforme possibile. Si tratta di ottenere un flusso regolare e prevedibile per un prodotto finale di successo.
Scelta del giusto spessore di parete per le diverse materie plastiche
Nel campo delle parti stampate a iniezione, non esiste una soluzione unica per quanto riguarda lo spessore delle pareti. Lo spessore ideale dipende da due fattori critici:
Il tipo di plastica utilizzata: Ogni materiale plastico presenta caratteristiche uniche. Variazioni in comportamento al flusso, resistenza, rigidità, e altre proprietà fanno sì che lo spessore ideale della parete possa variare significativamente da un materiale all'altro.
Le dimensioni del prodotto: Le dimensioni del prodotto contano molto. Prodotti più grandi richiedono intrinsecamente una maggiore forza e stabilità, rendendo necessarie pareti più spesse per resistere alle sollecitazioni meccaniche.
Per semplificare questo processo decisionale, facciamo riferimento a una tabella pratica che illustra lo spessore consigliato delle pareti per vari tipi di plastica:
Materiale plastico
Min. Spessore
Spessore consigliato per le parti in plastica di piccole dimensioni
Spessore consigliato per parti in plastica di medie dimensioni
Spessore consigliato per le parti in plastica di grandi dimensioni
PA
0.45
0.76
1.5
2.4~3.2
PE
0.6
1.25
1.6
2.4~3.2
PS
0.75
1.25
1.6
3.2~5.4
HIPS
0.75
1.25
1.6
3.2~5.4
PVC
1.2
1.6
1.8
3.2~1.8
PMMA
0.8
1.5
2.2
4.0~6.5
PP
0.85
1.45
1.75
2.4~3.2
CPE
0.9
1.35
1.8
2.5~3.4
PC
0.95
1.8
2.3
3~4.5
DPI
1.2
1.75
2.5
3.5~6.4
CA
0.7
1.25
1.9
3.2~4.8
POM
0.8
1.4
1.6
3.2~5.4
Esplorazione dello spessore massimo della parete nelle parti stampate a iniezione
Sebbene si dica generalmente che le parti in plastica sono a parete sottile, ci sono sempre molte eccezioni. In alcune applicazioni, la limitazione della parete sottile deve essere infranta:
Spessore massimo: 8,6 mm
Spessore massimo: 9,2 mm
Spessore massimo: 10 mm
La forza conta: Le parti in plastica devono avere una quantità sufficiente di resistenza alla flessione, resistenza alla trazione, rigidità, ecc.
Peso e inerzia: Il prodotto deve avere una quantità sufficiente di peso, momento d'inerzia, ecc.
Caratteristiche locali: Il prodotto presenta alcune caratteristiche locali come sporgenze e fori, e la distanza tra loro è troppo vicino per essere scavato.
I dati consigliati nella tabella sopra riportata sono solo valori indicativi, ma non assoluto. Aumentando opportunamente lo spessore delle pareti si può anche ottenere una qualità soddisfacente, ma a volte richiede specialemateriali, macchine e processi per farlo.
Spessore massimo: 15 mm
Spessore massimo: 20 mm
Riduzione dello spessore della parete minima regionale
Sebbene la tabella sopra riportata delinei le linee guida sullo spessore minimo per varie plastiche, è importante notare che questi valori non sono scolpiti nella pietra. La capacità di flusso della plastica non è determinata unicamente dal suo tipo, ma anche da fattori come lunghezza di flusso e temperatura.
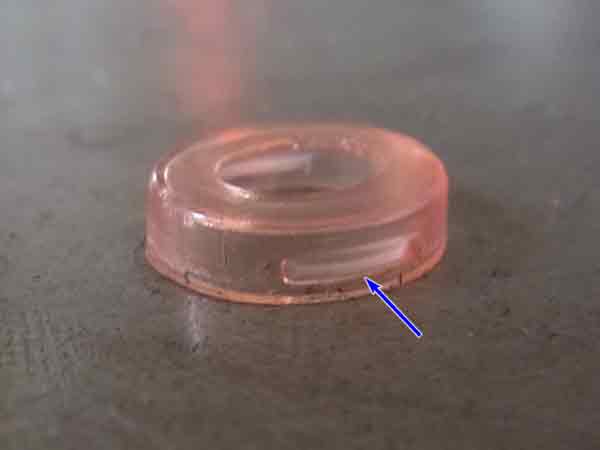
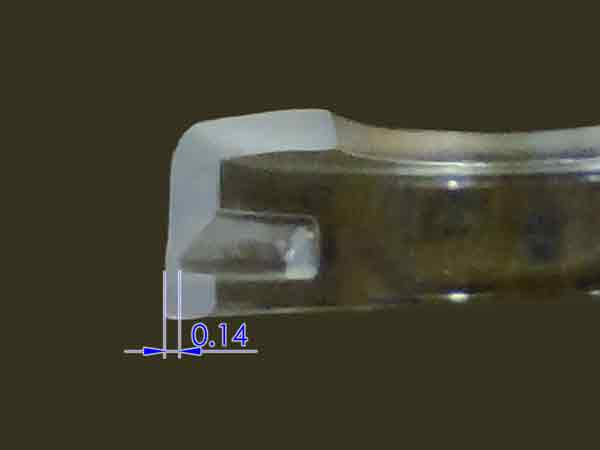
Nelle aree vicine al gate di iniezione, dove la plastica rimane a temperature più elevate e la distanza di flusso è breve, lo spessore minimo della parete può spesso essere molto inferiore a quanto suggerito dalla teoria. Ad esempio, si consideri un componente in plastica in miniatura realizzato in PC (policarbonato). In questo caso, lo spessore della parete locale potrebbe essere di 0,15 mm, anche se lo spessore minimo raccomandato per il PC è in genere di 0,95 mm. Questo sottolinea l'idea che lo stampaggio a iniezione nel mondo reale può talvolta sfidare le regole convenzionali.
(Lo spessore regionale può essere reso molto inferiore ai valori consigliati.)
(Una piccola parte in plastica realizzata in PC, con uno spessore minimo della parete regionale di soli 0,14 mm).
Comprendere il rapporto lunghezza/spessore del flusso
Addentriamoci nel concetto di rapporto lunghezza di flusso/spessore. Questo rapporto, spesso indicato come rapporto di lunghezza di flusso, è una metrica cruciale nello stampaggio a iniezione. Rappresenta la relazione tra la distanza che un materiale plastico deve percorrere (il percorso di flusso) e lo spessore della parete, ed è una considerazione chiave durante la fase di progettazione dello stampo.
Pensala così: mentre la plastica viaggia all'interno del canale, viene costantemente raffreddata dalle pareti della cavità dello stampo, causandone la solidificazione. La distanza che la plastica può effettivamente percorrere non è determinata solo dalla larghezza del canale; è influenzata anche da questa distanza di percorrenza.
Un rapporto di flusso tipico è compreso tra 90-270.
Ora, se il rapporto di lunghezza di flusso è inferiore a quanto necessario, è possibile compensare aumentando il numero di punti di iniezione. Tuttavia, per i progettisti di prodotto, conoscere le basi di questo rapporto è generalmente sufficiente. Non approfondiremo ulteriormente gli aspetti tecnici qui, ma comprendere la sua importanza è vitale per decisioni progettuali informate ed efficaci.
Spessore delle pareti di nervature e bocche: Una considerazione per la progettazione
Nella progettazione di prodotti in plastica, lo spessore della parete esterna dei prodotti in plastica è un parametro fondamentale. Tuttavia, l'intricata rete di nervature e di bocche all'interno della struttura richiede un'attenzione particolare durante la fase di progettazione.
Linee guida per le costine
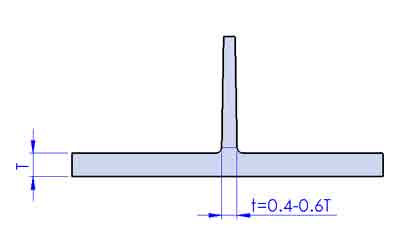
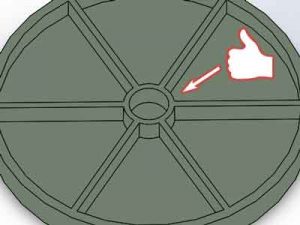
1. Spessore delle nervature: In genere, lo spessore delle pareti delle nervature rientra nell'intervallo del 40-60% dello spessore della parete di base. Tuttavia, questa non è una regola rigida. Se hai bisogno di aumentare lo spessore delle nervature, preparati a potenziali segni di ritiro.
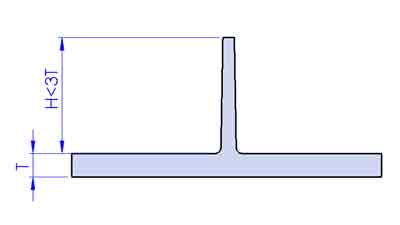
2. Altezza delle nervature: Si raccomanda che l'altezza delle nervature di rinforzo sia inferiore a tre volte lo spessore della parete di base. Un'altezza eccessiva può restringere la parte superiore, rendendo difficile il riempimento e l'espulsione del pezzo.
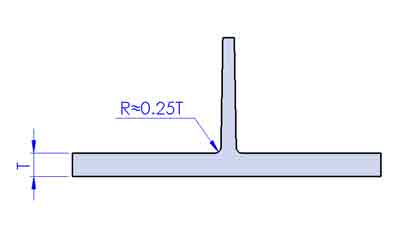
3. Fondo arrotondato: È consigliabile arrotondare il fondo delle nervature con un raggio di circa 0,25 volte lo spessore della parete di base. Ciò favorisce il flusso della plastica e previene la concentrazione di sollecitazioni.
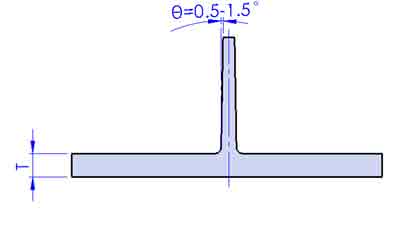
4. Angolo di sformo: Mantenere un angolo di sformo di circa 0,5-1,5 gradi sulle nervature di rinforzo, quando si tratta di una finitura lucida.
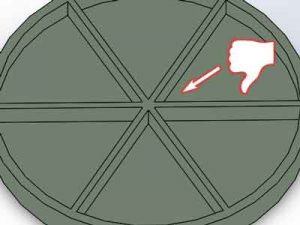
5. Evitare sovrapposizioni: è meglio evitare che più nervature si intersechino nello stesso punto, poiché ciò può causare uno spessore eccessivo nell'intersezione.
Non raccomandato
Consigliato
Linee guida per i capi
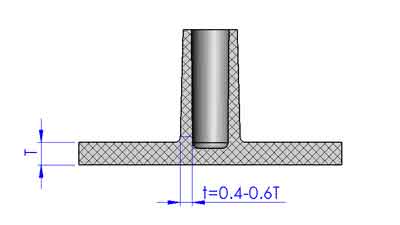
1. Spessore del boss: Analogamente alle nervature, lo spessore della parete del boss idealmente varia da 40-60% dello spessore della parete di base.
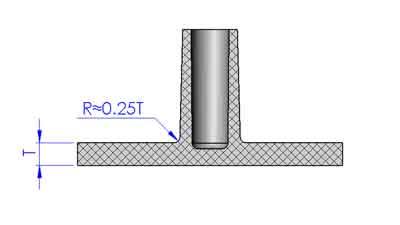
2. Arrotondamento del fondo: Analogamente alle nervature, arrotondare il fondo con un raggio circa 0,25 volte lo spessore.
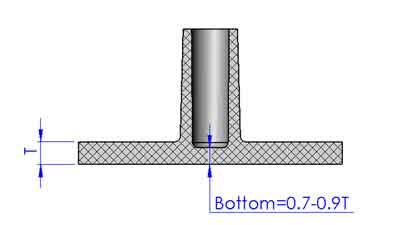
3. Spessore della parete di fondo: Considerare di rendere lo spessore della parete di fondo leggermente più sottile, ad esempio 0,7-0,9 volte lo spessore della parete, per ridurre i segni di affondamento.
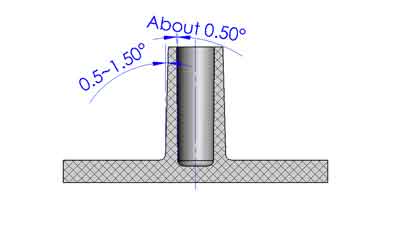
4. Angolo di sformo: Per i boss, si consiglia generalmente un angolo di sformo esterno di 0,5-1,5 gradi e un angolo interno di 0,5 gradi.
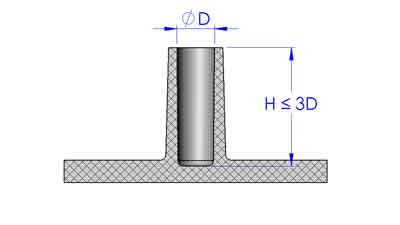
5.Profondità massima dei fori nei bossi:
Queste linee guida servono principalmente a prevenire la flessione o la rottura dei perni di anima a causa dell'elevata pressione di iniezione, migliorando la qualità e l'aspetto dei pezzi stampati.
Fori ciechi: È consigliabile non superare una profondità maggiore di 3 volte il diametro del foro.
(Foro cieco)
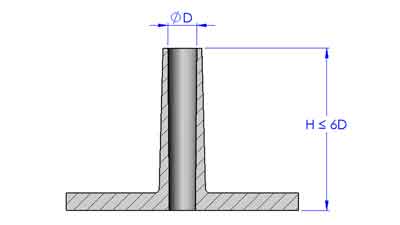
Fori passanti: Nel caso di fori passanti, la profondità può estendersi fino a 6 volte il diametro del foro. Questo perché il perno del nucleo può essere supportato su entrambe le estremità.
(foro passante)
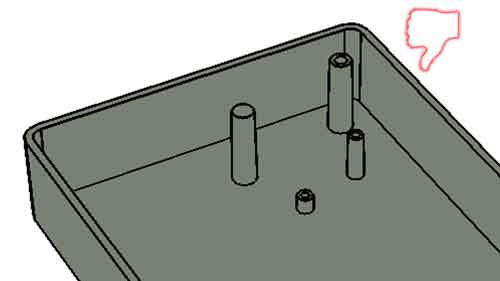
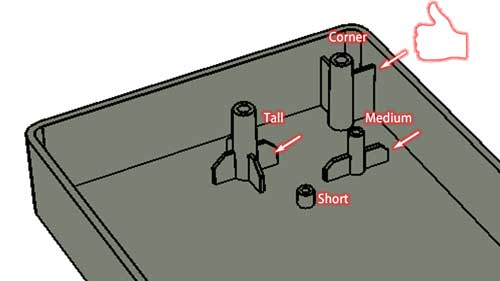
6. Stabilità strutturale: Migliorare la stabilità strutturale collegando i bossi con nervature ove necessario. Di solito, i bossi più alti richiedono maggiormente le nervature rispetto ai boss più corti.
Non raccomandato
Consigliato
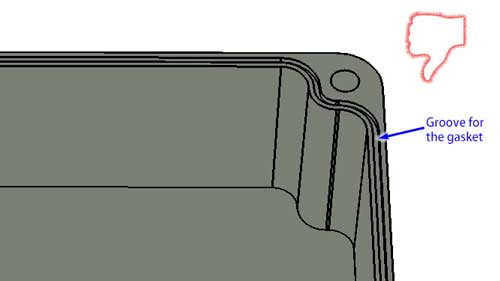
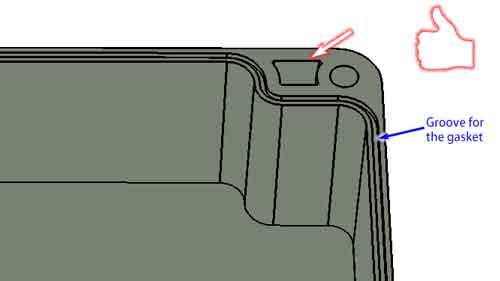
7. Posizionamento: Assicurarsi che i boss non siano posizionati troppo vicino alle pareti laterali per evitare l'integrazione e l'ispessimento locale. Altrimenti, cercare di svuotare l'area troppo spessa.
Tenere presente che queste raccomandazioni potrebbero richiedere aggiustamenti in base al design e all'applicazione unici del vostro pezzo. Pertanto, consultare un fornitore professionale di servizi di stampaggio a iniezione prima di finalizzare il vostro design è un passo prudente.
Conclusione
In sintesi, lo stampaggio a iniezione comporta un delicato equilibrio tra le pareti sottili, che sono tipiche, e le eccezioni dettate dalla resistenza, dal peso o da progetti intricati. Le nostre linee guida per le nervature e le bugne sono strumenti essenziali per trovare questo equilibrio.
Tenete presente che si tratta di principi flessibili piuttosto che di regole rigide, che richiedono adattabilità e precisione nell'approccio. Alla fine, il successo dello stampaggio sta nella capacità di adattare il processo alle esigenze specifiche di ogni progetto. Buon stampaggio!