Comprendre l'épaisseur des parois dans le moulage par injection
Vous avez déjà remarqué combien d'objets en plastique du quotidien vous entourent et ils ont tous ces parois minces et uniformes? Ce n'est pas juste une question de style ou une façon d'économiser de la matière. Ces parois fines à épaisseur uniforme sont cruciales dans la fabrication par moulage par injection. Cet article est votre guide pour comprendre les bases de l'épaisseur de paroi dans la conception de pièces moulées par injection. Nous explorerons pourquoi cela compte pour la solidité des objets et comment ils sont réellement fabriqués. Plongeons dans le vif du sujet !
Révéler le rôle de l'épaisseur des parois dans les pièces en plastique
Entrons dans les détails de l'épaisseur de paroi des pièces en plastique. Imaginez-la comme la largeur du chemin par lequel le plastique liquide chaud s'écoule. Une fois ce plastique en fusion injecté dans un moule, il refroidit et durcit tout en se rétractant. Mais voici le point clé : la vitesse à laquelle il refroidit dépend largement de l'épaisseur des parois. Si le chemin est trop large, le refroidissement prend plus de temps et le plastique se rétracte davantage. Cela peut entraîner toutes sortes de problèmes comme retrait, bulles d'air ou vides de vide. À l'inverse, si les parois sont trop fines, le plastique durcit avant de remplir tout l'espace, causant ce qu'on appelle “moulages courts.”. Il s'agit donc de trouver le juste équilibre dans l'épaisseur de paroi pour obtenir un résultat parfait.
L'importance d'une épaisseur de paroi constante dans le moulage par injection
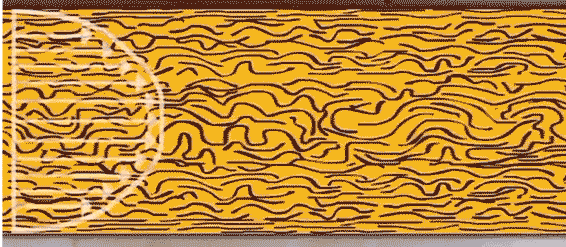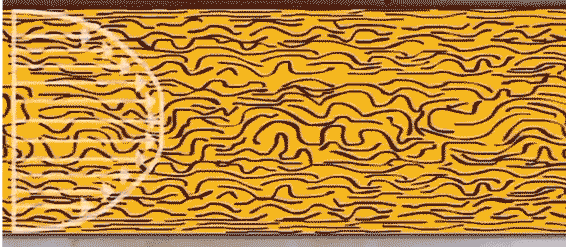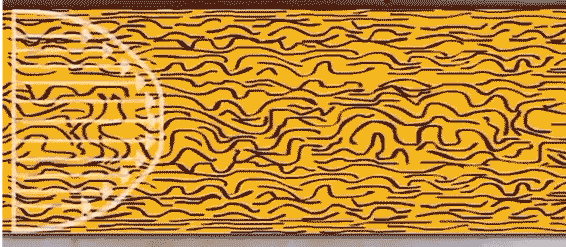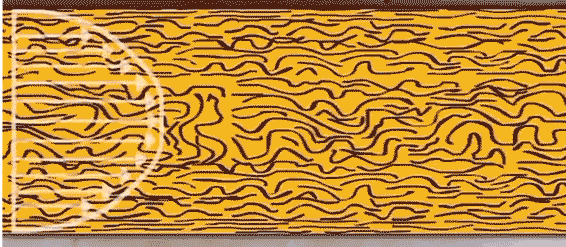
Imaginez une rivière qui coule régulièrement, sa largeur restant relativement constante. Lorsque la largeur d'une rivière fluctue de manière significative, cela crée des turbulences, provoquant des tourbillons, des impacts et des contraintes de cisaillement à ces variations. Croyez-le ou non, un principe similaire s'applique au processus de moulage par injection.
Simulation de l'écoulement des matières plastiques dans le moule
Lors de l'injection, maintenir un flux uniforme de plastique en fusion est crucial. Tout comme pour la rivière, des variations dans la largeur du flux de plastique peuvent entraîner des problèmes. Ces problèmes peuvent inclure des remplissages inégaux, des faiblesses structurelles et des imperfections esthétiques. Par conséquent, en moulage par injection, nous soulignons la nécessité que l'épaisseur de paroi des pièces moulées soit aussi constante que possible. Il s'agit d'obtenir un flux régulier et prévisible pour un produit final réussi.
Choisir la bonne épaisseur de paroi pour différents plastiques
Dans le domaine des pièces moulées par injection, une taille unique ne convient pas à tous en matière d'épaisseur de paroi. L'épaisseur idéale dépend de deux facteurs critiques :
Le type de plastique utilisé: Chaque matière plastique présente des caractéristiques uniques. Les variations dans comportement d'écoulement, résistance, rigidité, et d'autres propriétés font que l'épaisseur idéale de la paroi peut varier considérablement d'un matériau à l'autre.
La taille du produit : La taille du produit a une grande importance. Produits plus grands exigent intrinsèquement plus de force et de stabilité, ce qui rend nécessaire la mise en place d'un système de gestion de l'information. des parois plus épaisses pour résister aux contraintes mécaniques.
Pour simplifier ce processus de décision, référons-nous à un tableau pratique indiquant l'épaisseur de paroi recommandée pour divers types de plastiques :
Matière plastique
Épaisseur min. Épaisseur
Épaisseur recommandée pour les pièces en plastique de petite taille
Épaisseur recommandée pour les pièces en plastique de taille moyenne
Épaisseur recommandée pour les pièces en plastique de grande taille
PA
0.45
0.76
1.5
2.4~3.2
PE
0.6
1.25
1.6
2.4~3.2
PS
0.75
1.25
1.6
3.2~5.4
HIPS
0.75
1.25
1.6
3.2~5.4
PVC
1.2
1.6
1.8
3.2~1.8
PMMA
0.8
1.5
2.2
4.0~6.5
PP
0.85
1.45
1.75
2.4~3.2
CPE
0.9
1.35
1.8
2.5~3.4
PC
0.95
1.8
2.3
3~4.5
EPI
1.2
1.75
2.5
3.5~6.4
CA
0.7
1.25
1.9
3.2~4.8
POM
0.8
1.4
1.6
3.2~5.4
Exploration de l'épaisseur maximale des parois des pièces moulées par injection
Bien que l'on dise généralement que les pièces en plastique ont des parois minces, il y a toujours de nombreuses exceptions. Dans certaines applications, la limite des parois minces doit être dépassée :
Épaisseur maximale : 8,6 mm
Épaisseur maximale : 9,2 mm
Épaisseur maximale : 10 mm
La force compte: Les pièces en plastique doivent être suffisamment résistance à la flexion, résistance à la traction, rigidité, etc.
Poids et inertie: Le produit doit être suffisamment le poids, le moment d'inertie, etc.
Caractéristiques locales: Le produit présente certaines caractéristiques locales telles que saillies et trous, et la distance qui les sépare est trop proche pour être évidée.
Les données recommandées dans le tableau ci-dessus ne sont que des valeurs appropriées, mais pas absolu. Une augmentation appropriée de l'épaisseur de paroi peut également permettre d'obtenir une qualité satisfaisante, mais nécessite parfois spécialmatériaux, machines et procédés pour ce faire.
Épaisseur maximale : 15 mm
Épaisseur maximale : 20 mm
Réduction de l'épaisseur de la paroi minimale régionale
Bien que le tableau ci-dessus présente des directives d'épaisseur minimale pour divers plastiques, il est important de noter que ces valeurs ne sont pas gravées dans le marbre. La capacité d'écoulement du plastique n'est pas déterminée uniquement par son type, mais aussi par des facteurs comme longueur d'écoulement et température.
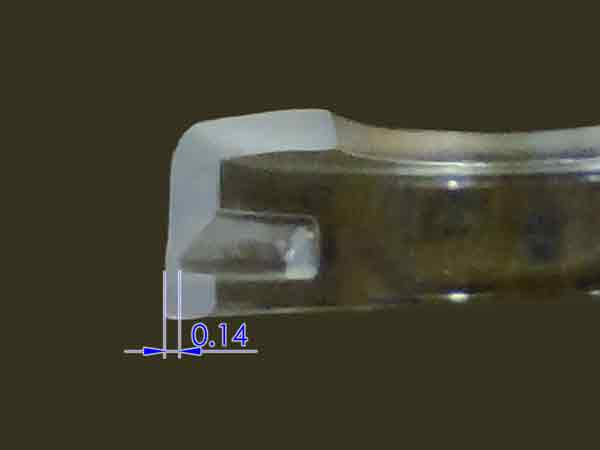
Dans les zones proches de la porte d'injection, où le plastique reste à des températures plus élevées et où la distance d'écoulement est courte, l'épaisseur minimale de la paroi peut souvent être bien inférieure à ce que la théorie suggère. Prenons l'exemple d'un composant plastique miniature en PC (polycarbonate). Dans ce cas, l'épaisseur locale de la paroi pourrait n'être que de 0,15 mm, alors que l'épaisseur minimale recommandée pour le PC est généralement de 0,95 mm. Cela souligne l'idée que le moulage par injection dans le monde réel peut parfois défier les règles conventionnelles.
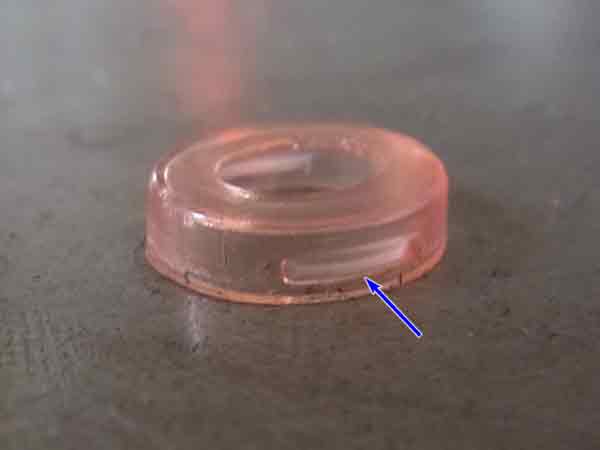
(L'épaisseur régionale peut être rendue beaucoup plus petite que les valeurs recommandées.)
(Une petite pièce en plastique fabriquée en PC, avec une épaisseur de paroi régionale minimale de 0,14 mm seulement).
Comprendre le rapport longueur/épaisseur du flux
Plongeons dans le concept du rapport longueur d'écoulement/épaisseur. Ce rapport, souvent appelé rapport de longueur d'écoulement, est une mesure cruciale en moulage par injection. Il représente la relation entre la distance que doit parcourir un matériau plastique (le chemin d'écoulement) et l'épaisseur de la paroi, et c'est une considération clé lors de la phase de conception du moule.
Pensez-y ainsi : lorsque le plastique se déplace dans le canal, il est constamment refroidi par les parois de la cavité du moule, ce qui le fait se solidifier. La distance que le plastique peut effectivement parcourir n'est pas seulement déterminée par la largeur du canal ; elle est aussi influencée par cette distance de déplacement.
Un ratio de débit typique se situe entre 90 et 270.
Maintenant, si le rapport de longueur d'écoulement est inférieur à ce qui est nécessaire, il est possible de compenser en augmentant le nombre de points d'injection. Cependant, pour les concepteurs de produits, connaître les bases de ce rapport est généralement suffisant. Nous n'entrerons pas plus profondément dans les détails techniques ici, mais comprendre son importance est vital pour des décisions de conception éclairées et efficaces.
Épaisseur de la paroi des nervures et des bossages : Une considération de conception
Dans la conception des produits en plastique, l'épaisseur de la paroi extérieure est un paramètre fondamental. Cependant, le réseau complexe de nervures et de bossages au sein de la structure exige une attention particulière lors de la phase de conception.
Lignes directrices pour les côtes
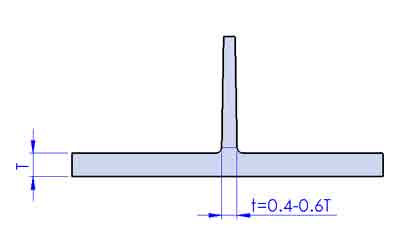
1. Épaisseur des nervures : Généralement, l'épaisseur de paroi des nervures se situe dans la plage de 40 à 60 % de l'épaisseur de paroi de base. Cependant, ce n'est pas une règle rigide. Si vous devez augmenter l'épaisseur des nervures, préparez-vous à d'éventuelles marques d'affaissement.
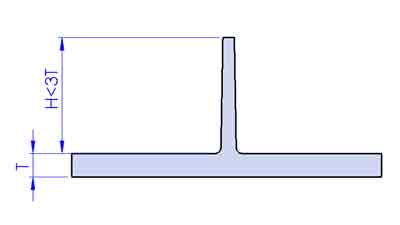
2. Hauteur des nervures : Il est recommandé que la hauteur des nervures de renforcement soit inférieure à trois fois l'épaisseur de la paroi de base. Une hauteur excessive peut rétrécir la partie supérieure, ce qui complique le remplissage et l'éjection de la pièce.
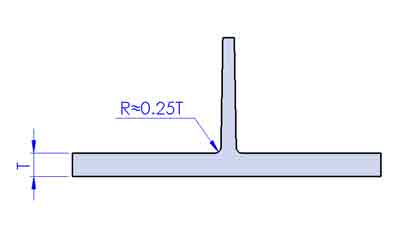
3. Fond arrondi : Il est conseillé d'arrondir le fond des nervures avec un rayon d'environ 0,25 fois l'épaisseur de paroi de base. Cela favorise l'écoulement du plastique et évite la concentration de contraintes.
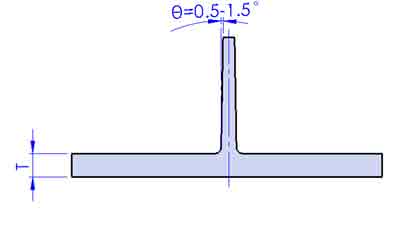
4. Angle de dépouille : Maintenir un angle de dépouille d'environ 0,5 à 1,5 degré sur les nervures de renforcement, lorsqu'il s'agit d'une finition polie.
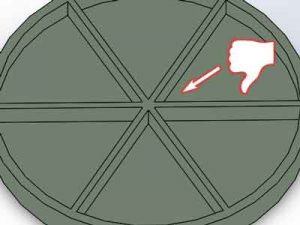
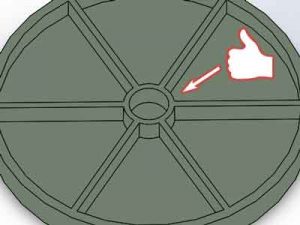
5. Éviter les chevauchements : il est préférable d'éviter que plusieurs nervures se croisent au même point, car cela peut entraîner une épaisseur excessive à l'intersection.
Non recommandé
Recommandé
Lignes directrices pour les patrons
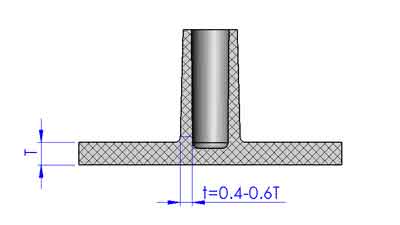
1. Épaisseur de bossage: Comme pour les nervures, l'épaisseur de paroi d'un bossage idéalement comprise entre 40-60% de l'épaisseur de paroi de base.
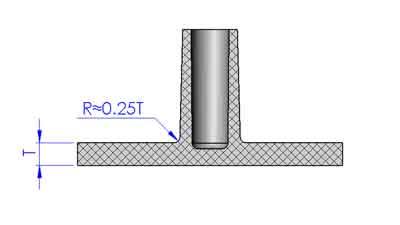
2. Arrondi du fond: Comme pour les nervures encore, arrondir le fond avec un rayon environ 0,25 fois l'épaisseur.
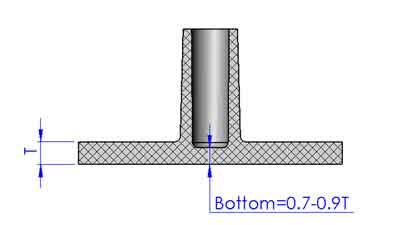
3. Épaisseur de paroi du fond: Envisagez de rendre l'épaisseur de paroi du fond légèrement plus mince, par exemple 0,7 à 0,9 fois l'épaisseur de paroi, afin de réduire les retassures.
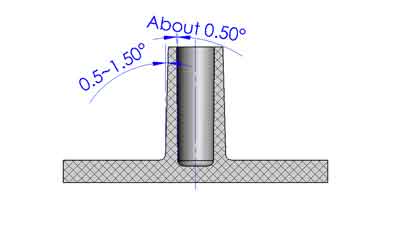
4. Angle de dépouille: Pour les bossages, un angle de dépouille externe de 0,5 à 1,5 degré et un angle interne de 0,5 degré sont généralement recommandés.
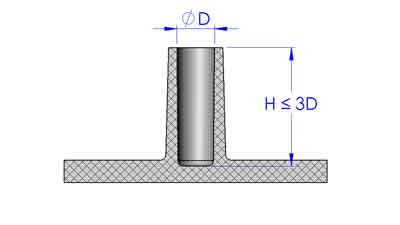
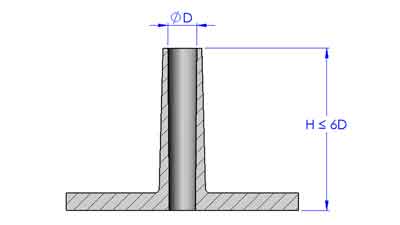
5.Profondeur maximale des trous dans les bossages :
Ces directives servent principalement à éviter la flexion ou la rupture des broches de noyau en raison de la pression d'injection élevée, améliorant la qualité et l'aspect des pièces moulées.
Trous borgnes : Il est conseillé de ne pas dépasser une profondeur supérieure à 3 fois le diamètre du trou.
(Trou borgne)
Trous traversants : Dans le cas de trous traversants, la profondeur peut atteindre 6 fois le diamètre du trou. Cela est dû au fait que la broche de noyau peut être supportée aux deux extrémités.
(Trou de passage)
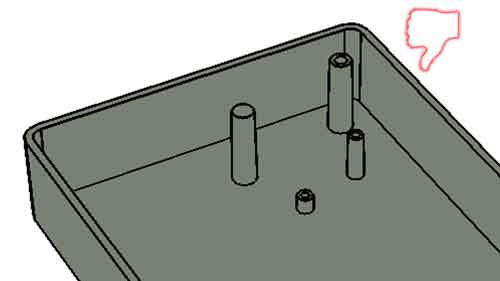
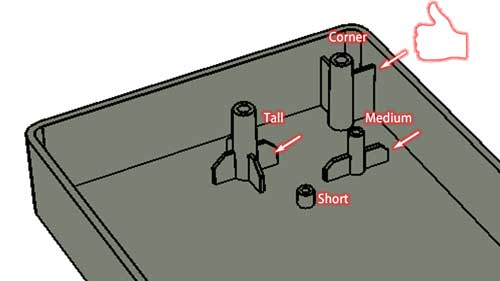
6. Stabilité structurelle : Améliorer la stabilité structurelle en reliant les bossages par des nervures si nécessaire. Habituellement, les bossages plus hauts nécessitent davantage de nervures que les bossages plus courts.
Non recommandé
Recommandé
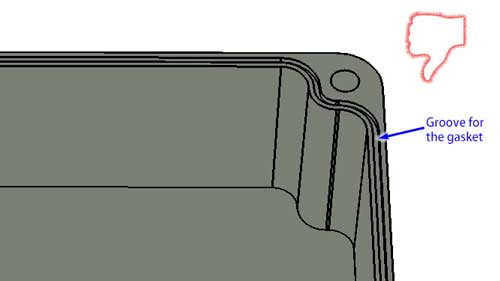
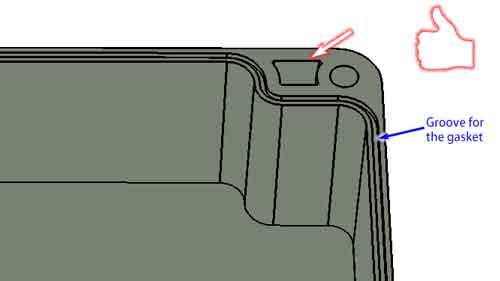
7. Emplacement : Assurez-vous que les bossages ne sont pas placés trop près des parois latérales pour éviter l'intégration et une surépaisseur locale. Sinon, essayer d'évider la zone trop épaisse.
Gardez à l'esprit que ces recommandations peuvent nécessiter des ajustements en fonction de la conception et de l'application uniques de votre pièce. Par conséquent, consulter un fournisseur professionnel de services de moulage par injection avant de finaliser votre conception est une étape prudente.
Conclusion
En résumé, le moulage par injection implique un équilibre délicat entre les parois minces, qui sont typiques, et les exceptions dictées par la résistance, le poids ou les conceptions complexes. Nos lignes directrices pour les nervures et les bossages sont des outils essentiels pour trouver cet équilibre.
Gardez à l'esprit qu'il s'agit de principes souples plutôt que de règles strictes, qui exigent adaptabilité et précision dans votre approche. En fin de compte, la réussite du moulage dépend de votre capacité à adapter le processus aux exigences spécifiques de chaque projet. Bon moulage !