Ooit opgemerkt hoeveel alledaagse plastic voorwerpen om je heen er allemaal die dunne en uniforme wandenhebben? Het is niet alleen een modegril of een manier om materiaal te besparen. Deze dunne wanden met gelijkmatige dikte zijn essentieel voor hoe dingen worden gemaakt via spuitgieten. Dit artikel is je gids om de basisprincipes van wanddikte in het ontwerp van spuitgegoten onderdelen te begrijpen. We onderzoeken waarom het belangrijk is voor hoe stevig dingen zijn en hoe ze daadwerkelijk worden gemaakt. Laten we erin duiken!
De rol van wanddikte in kunststofonderdelen onthullen
Laten we ingaan op de fijne kneepjes van wanddikte in plastic onderdelen. Stel het je voor als de breedte van het pad waarlangs heet vloeibaar plastic stroomt. Zodra dit gesmolten plastic in een mal wordt geïnjecteerd, koelt af en verhardt terwijl ook krimpt. Maar hier is het punt: de snelheid waarmee het afkoelt hangt grotendeels af van hoe dik de wanden zijn. Als het pad te breed is, duurt het afkoelen langer en krimpt het plastic meer. Dit kan leiden tot allerlei problemen zoals krimp, luchtbellen of vacuümholtes. Aan de andere kant, als de wanden te dun zijn, hardt het plastic uit voordat het alle ruimte heeft gevuld, wat leidt tot wat “kortschoten.” wordt genoemd. Dus het draait allemaal om het vinden van die juiste balans in wanddikte om het precies goed te krijgen.
Het belang van consistente wanddikte bij spuitgieten
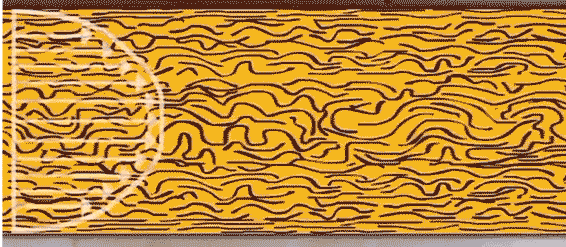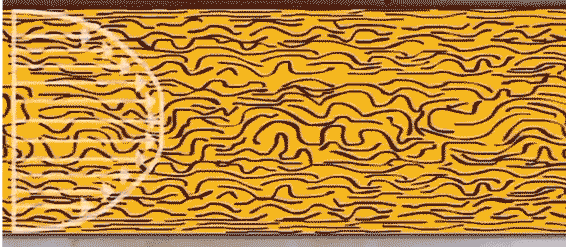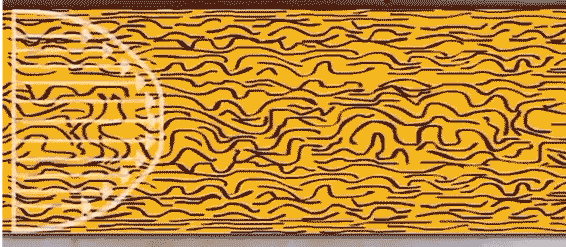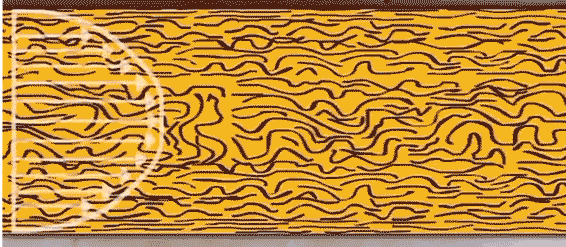
Stel je een rivier voor die gestaag stroomt, met een vrij constante breedte. Wanneer de breedte van een rivier aanzienlijk fluctueert, ontstaat turbulentie, wat wervelingen, inslagen en schuifspanning veroorzaakt op die variaties. Geloof het of niet, een soortgelijk principe geldt voor het spuitgietproces.
Simulatie van plasticstroom in de mal
Tijdens het injecteren is het handhaven van een gelijkmatige stroom van gesmolten plastic cruciaal. Net als bij de rivier kunnen variaties in de breedte van de plasticstroom tot problemen leiden. Deze problemen kunnen ongelijkmatige vulling, structurele zwaktes en cosmetische onvolkomenheden omvatten. Daarom benadrukken we bij spuitgieten de noodzaak dat de wanddikte van de gegoten onderdelen zo consistent mogelijk is. Het draait allemaal om het bereiken van een soepele, voorspelbare stroming voor een succesvol eindproduct.
De juiste wanddikte kiezen voor verschillende kunststoffen
Op het gebied van spuitgegoten onderdelen past één maat niet voor alles als het gaat om wanddikte. De ideale dikte hangt af van twee kritieke factoren:
Het type gebruikte kunststof: Elk kunststofmateriaal brengt zijn unieke eigenschappen mee. Variaties in stroomgedrag, sterkte, stijfheid, en andere eigenschappen betekenen dat de ideale wanddikte aanzienlijk kan verschillen van het ene materiaal tot het andere.
De grootte van het product: De grootte van het product is erg belangrijk. Grotere producten vereisen van nature meer sterkte en stabiliteit, wat dikkere wanden om mechanische spanningen te weerstaan.
Om dit besluitvormingsproces te vereenvoudigen, verwijzen we naar een praktische tabel met de aanbevolen wanddikte voor verschillende soorten kunststoffen:
Kunststof materiaal
Min. dikte
Aanbevolen dikte van kleine kunststofonderdelen
Aanbevolen dikte van middelgrote kunststofonderdelen
Aanbevolen dikte van grote kunststofonderdelen
PA
0.45
0.76
1.5
2.4~3.2
PE
0.6
1.25
1.6
2.4~3.2
PS
0.75
1.25
1.6
3.2~5.4
HIPS
0.75
1.25
1.6
3.2~5.4
PVC
1.2
1.6
1.8
3.2~1.8
PMMA
0.8
1.5
2.2
4.0~6.5
PP
0.85
1.45
1.75
2.4~3.2
CPE
0.9
1.35
1.8
2.5~3.4
PC
0.95
1.8
2.3
3~4.5
PPE
1.2
1.75
2.5
3.5~6.4
CA
0.7
1.25
1.9
3.2~4.8
POM
0.8
1.4
1.6
3.2~5.4
Maximale wanddikte verkennen in spuitgegoten onderdelen
Hoewel algemeen wordt gezegd dat kunststofonderdelen dunwandig zijn, zijn er altijd veel uitzonderingen. In sommige toepassingen moet de beperking van dunne wand worden doorbroken:
Maximale dikte: 8,6 mm
Maximale dikte: 9,2 mm
Maximale dikte: 10 mm
Sterkte is belangrijk: Kunststofonderdelen moeten voldoende buigweerstand, treksterkte, stijfheid, enz.
Gewicht en traagheid: Het product moet voldoende gewicht, traagheidsmoment, enz.
Lokale kenmerken: Het product heeft enkele lokale kenmerken zoals uitsteeksels en gaten, en de afstand ertussen is te dicht om uitgehold te worden.
De gegevens die in de bovenstaande tabel worden aanbevolen, zijn slechts geschikte waarden, maar niet absoluut. Het op passende wijze vergroten van de wanddikte kan ook een bevredigende kwaliteit opleveren, maar vereist soms speciaalmaterialen, machines en processen om dit te doen.
Maximale dikte: 15 mm
Maximale dikte: 20 mm
Vermindering van regionale minimale wanddikte
Hoewel de bovenstaande tabel minimale dikterichtlijnen voor verschillende kunststoffen schetst, is het belangrijk op te merken dat deze waarden niet in steen gebeiteld zijn. De vloei capaciteit van het plastic wordt niet alleen bepaald door het type, maar ook door factoren zoals stroomlengte en temperatuur.
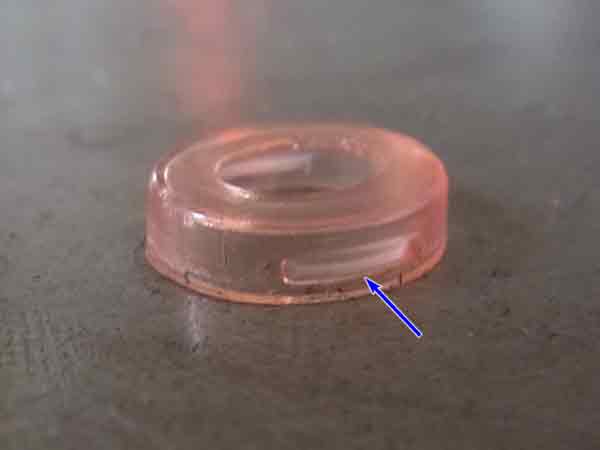
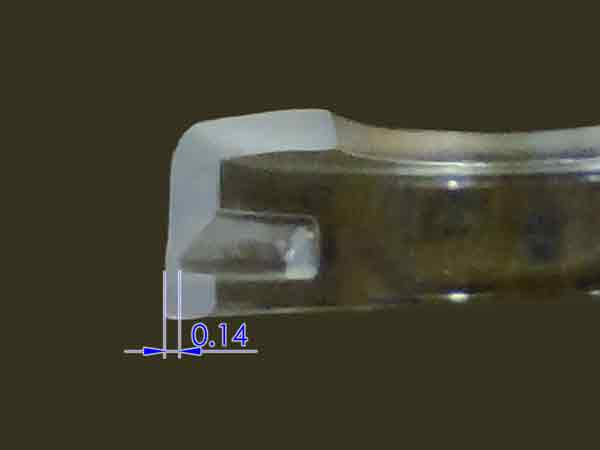
In gebieden nabij de inspuitpoort, waar het plastic op hogere temperaturen blijft en de stromingsafstand kort is, kan de minimale wanddikte vaak veel lager zijn dan wat de theorie suggereert. Beschouw bijvoorbeeld een miniatuur kunststofcomponent gemaakt van PC (polycarbonaat). In dit geval kan de lokale wanddikte zo dun zijn als 0,15 mm, ook al is de aanbevolen minimale dikte voor PC typisch 0,95 mm. Dit onderstreept het idee dat spuitgieten in de praktijk soms de conventionele regels kan tarten.
(Regionale dikte kan veel kleiner worden gemaakt dan de aanbevolen waarden.)
(Een klein kunststofonderdeel gemaakt van PC, met een minimale regionale wanddikte van slechts 0,14 mm.)
De stroomlengte-tot-dikte-verhouding begrijpen
Laten we ingaan op het concept van de verhouding tussen stroomlengte en dikte. Deze verhouding, vaak de stroomlengteverhouding genoemd, is een cruciale maatstaf in spuitgieten. Het vertegenwoordigt de relatie tussen de afstand die een plastic materiaal moet afleggen (het stroompad) en de dikte van de wand, en het is een belangrijke overweging tijdens de ontwerpfase van de mal.
Denk er zo over: terwijl plastic binnen het kanaal reist, wordt het voortdurend gekoeld door de wanden van de malholte, waardoor het stolt. De afstand die het plastic effectief kan stromen wordt niet alleen bepaald door de breedte van het kanaal; het wordt ook beïnvloed door deze reisafstand.
Een typische stroomverhouding ligt tussen 90-270.
Als de stroomlengteverhouding nu tekortschiet ten opzichte van wat nodig is, is het mogelijk om dit te compenseren door het aantal injectiepoorten te verhogen. Voor productontwerpers is het echter over het algemeen voldoende om de basis van deze verhouding te kennen. We zullen hier niet dieper ingaan op de technische details, maar het begrijpen van het belang ervan is essentieel voor geïnformeerde en effectieve ontwerpbeslissingen.
Wanddikte van ribben en bussen: Een ontwerpoverweging
In kunststofproductontwerp dient de buitenwanddikte van kunststofproducten als een fundamentele parameter. Het ingewikkelde netwerk van ribben en bussen binnen de structuur vereist echter speciale aandacht tijdens de ontwerpfase.
Richtlijnen voor ribben
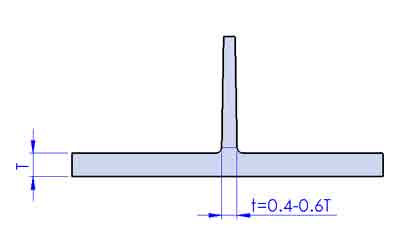
1. Ribdikte: Meestal valt de wanddikte van ribben binnen het bereik van 40-60% van de basiswanddikte. Dit is echter geen starre regel. Als je de ribdikte moet vergroten, wees dan voorbereid op mogelijke zinkmarkeringen.
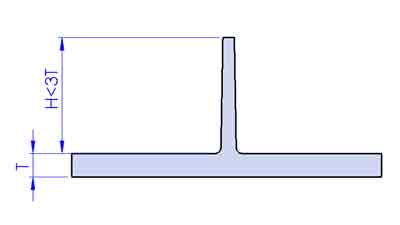
2. Ribhoogte: De hoogte van versterkingsribben wordt aanbevolen minder dan drie keer de dikte van de basiswand te zijn. Overmatige hoogte kan de top vernauwen, wat het vullen en uitwerpen van het onderdeel bemoeilijkt.
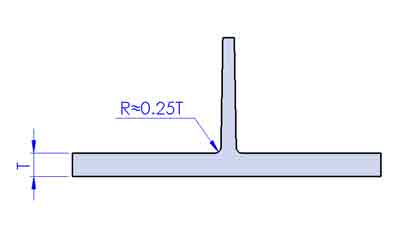
3. Afgeronde bodem: Het is raadzaam om de bodem van ribben af te ronden met een radius van ongeveer 0,25 keer de basiswanddikte. Dit bevordert de plasticstroom en voorkomt spanningsconcentratie.
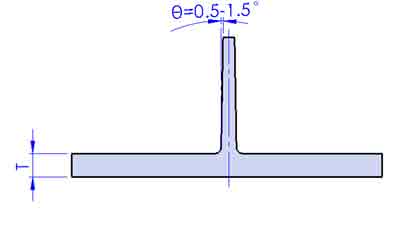
4. Ontwerphelling: Houd een ontwerphelling van ongeveer 0,5-1,5 graden aan op de versterkingsribben, wanneer het een gepolijste afwerking betreft.
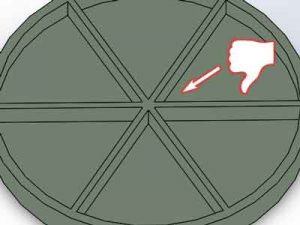
5. Vermijd overlappingen: Het is het beste om te voorkomen dat meerdere ribben elkaar op hetzelfde punt snijden, omdat dit kan leiden tot overmatige dikte op het snijpunt.
Niet aanbevolen
Aanbevolen
Richtlijnen voor penanten
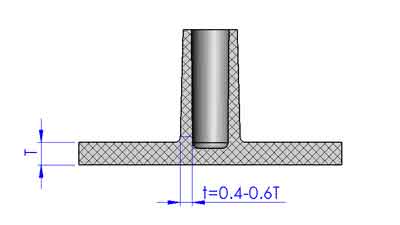
1. Bost dikte: Net als bij ribben ligt de ideale wanddikte van een boss bij voorkeur tussen 40-60% van de basiswanddikte.
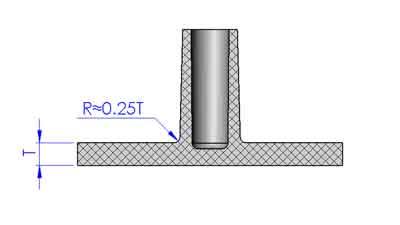
2. Afronden van de bodem: Ook net als bij ribben, rond de onderkant af met een radius ongeveer 0,25 keer de dikte.
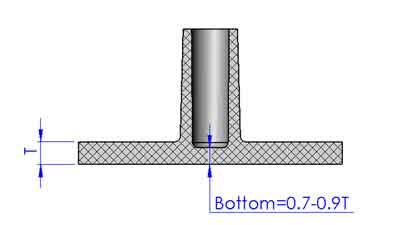
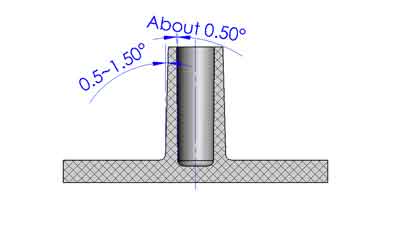
3. Bodemwanddikte: Overweeg om de wanddikte van de onderkant iets dunner te maken, bijvoorbeeld 0,7-0,9 keer de wanddikte, om de zichtbare inspringingen te verminderen.
4. Lossingshoek: Voor bosses worden over het algemeen een externe lossingshoek van 0,5-1,5 graden en een interne hoek van 0,5 graden aanbevolen.
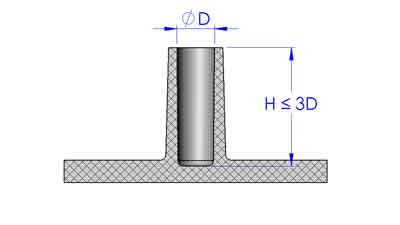
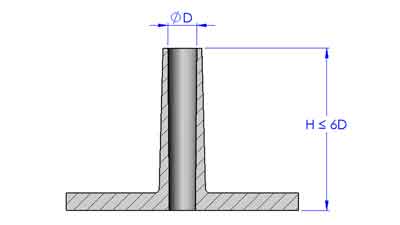
5.Maximale diepte van gaten in bussen:
Deze richtlijnen dienen voornamelijk om het buigen of breken van kernpennen te voorkomen vanwege de hoge injectiedruk, waardoor de kwaliteit en het uiterlijk van de gevormde onderdelen worden verbeterd.
Blinde gaten: Het is raadzaam om een diepte groter dan 3 keer de gatdiameter niet te overschrijden.
(Blind gat)
Doorgaande gaten: Bij doorgaande gaten kan de diepte oplopen tot 6 keer de gatdiameter. Dit komt doordat de kernpen aan beide uiteinden kan worden ondersteund.
(Doorlopend gat)
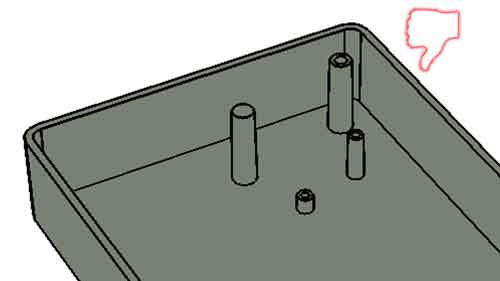
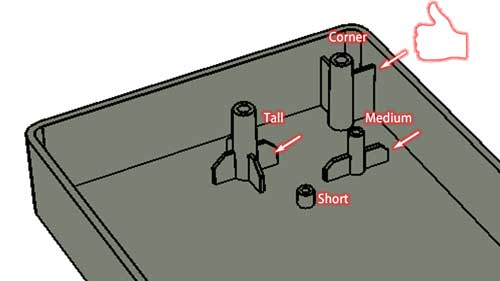
6. Structurele stabiliteit: Verbeter de structurele stabiliteit door bussen met ribben te verbinden waar nodig. Meestal vereisen de hogere bussen meer ribben dan de kortere bostsen.
Niet aanbevolen
Aanbevolen
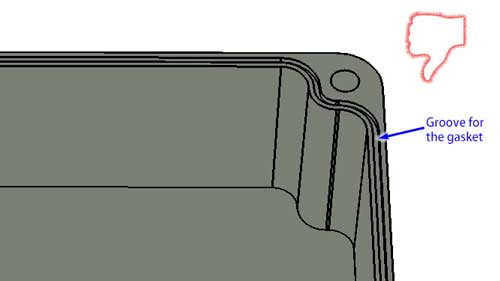
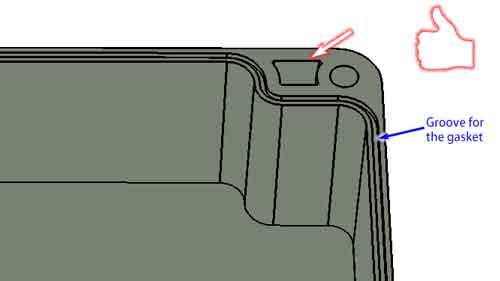
7. Plaatsing: Zorg ervoor dat bosses niet te dicht bij zijwanden worden geplaatst om integratie en lokale overmatige dikte te voorkomen. Anders, probeer uit te hollen het gebied dat te dik is.
Houd er rekening mee dat kunnen deze aanbevelingen mogelijk moeten worden aangepast op basis van het unieke ontwerp en de toepassing van uw onderdeel. Daarom, is overleg met een professionele aanbieder van spuitgietdiensten voordat u uw ontwerp definitief maakt een verstandige stap.
Conclusie
Samenvattend houdt spuitgieten een delicate balans in tussen dunne wanden, wat typisch is, en uitzonderingen die worden bepaald door sterkte, gewicht of ingewikkelde ontwerpen. Onze richtlijnen voor ribben en bussen zijn essentiële hulpmiddelen om dit evenwicht te vinden.
Houd er rekening mee dat dit flexibele principes zijn in plaats van strikte regels, wat aanpassingsvermogen en precisie in uw aanpak vereist. Uiteindelijk ligt succesvol spuitgieten in uw vermogen om het proces af te stemmen op de specifieke eisen van elk project. Veel succes met spuitgieten!