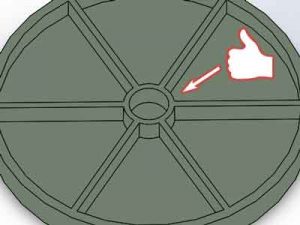
تا به حال توجه کردهاید که چه تعداد از اقلام پلاستیکی روزمره اطراف شما هستند و همه آنها آن دیوارههای نازک و یکنواخترا دارند؟ آنها فقط یک موضوع سبک یا راهی برای صرفهجویی در مواد نیستند. این دیوارههای باریک با ضخامت یکنواخت در نحوه ساخت محصولات از طریق قالبگیری تزریقی اهمیت زیادی دارند. این مقاله راهنمای شما برای درک مبانی ضخامت دیواره در طراحی قطعات قالبگیری تزریقی است. ما بررسی خواهیم کرد که چرا این موضوع برای استحکام قطعات و نحوه ساخت واقعی آنها اهمیت دارد. بیایید شروع کنیم!
آشکارسازی نقش ضخامت دیواره در قطعات پلاستیکی
بیایید به جزئیات ضخامت دیواره در قطعات پلاستیکی بپردازیم. آن را به عنوان عرض مسیری تصور کنید که پلاستیک مذاب داغ از آن عبور میکند. هنگامی که این پلاستیک مذاب به داخل قالب تزریق میشود، خنک میشود و سخت میشود در حالی که همچنین منقبض میشود. اما نکته اینجاست: سرعت سرد شدن آن تا حد زیادی به ضخامت دیوارهها بستگی دارد. اگر مسیر خیلی عریض باشد، خنک شدن بیشتر طول میکشد و پلاستیک بیشتر جمع میشود. این میتواند منجر به انواع مشکلات مانند انقباض, حبابهای هوا یا حفرههای خلأ. شود. از طرف دیگر، اگر دیوارهها خیلی نازک باشند، پلاستیک قبل از پر کردن تمام فضا سخت میشود و باعث چیزی به نام “شاتهای کوتاه.” میشود. بنابراین، همه چیز در یافتن نقطه تعادل در ضخامت دیواره خلاصه میشود تا نتیجه درست حاصل شود.
اهمیت ضخامت دیواره یکنواخت در قالبگیری تزریقی
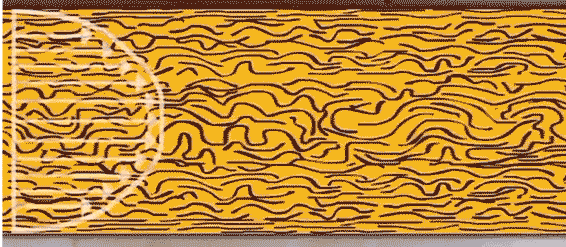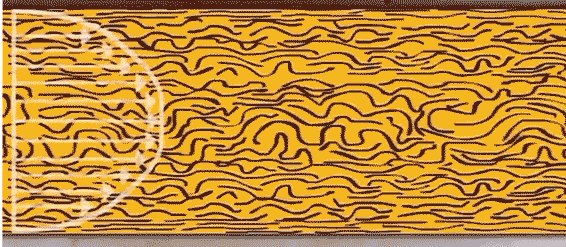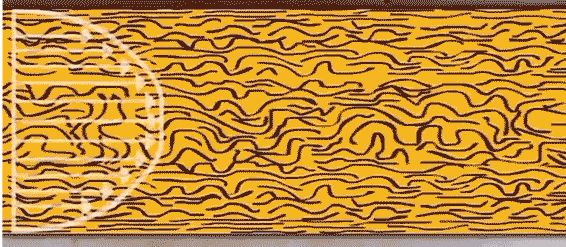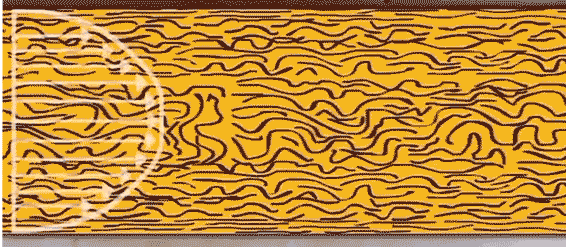
رودی را تصور کنید که به طور پیوسته جریان دارد و عرض آن نسبتاً ثابت میماند. وقتی عرض رودخانه به طور قابل توجهی نوسان میکند، تلاطم ایجاد میشود و در آن تغییرات، گردابها، برخوردها و تنش برشی به وجود میآید. باور کنید یا نه، اصل مشابهی در فرآیند قالبگیری تزریقی اعمال میشود.
شبیهسازی جریان پلاستیک در قالب
در حین تزریق، حفظ جریان یکنواخت پلاستیک مذاب حیاتی است. درست مانند رودخانه، تغییرات در عرض جریان پلاستیک میتواند منجر به مشکلاتی شود. این مشکلات میتوانند شامل پر شدن ناهموار، ضعف ساختاری و عیوب ظاهری باشند. از این رو، در قالبگیری تزریقی، ما بر نیاز به یکنواخت بودن ضخامت دیواره قطعات قالبگیری شده تا حد امکان تأکید میکنیم. همه چیز در دستیابی به جریان صاف و قابل پیشبینی برای یک محصول نهایی موفق خلاصه میشود.
انتخاب ضخامت دیواره مناسب برای پلاستیکهای مختلف
در قلمرو قطعات قالبگیری تزریقی، وقتی صحبت از ضخامت دیواره میشود، یک اندازه برای همه مناسب نیست. ضخامت ایدهآل به دو عامل حیاتی بستگی دارد:
نوع پلاستیک مورد استفاده: هر ماده پلاستیکی ویژگیهای منحصربهفرد خود را به همراه دارد. تغییرات در رفتار جریان، استحکام، صلبیت, و سایر خواص به این معنی است که ضخامت دیواره ایدهآل میتواند به طور قابل توجهی از یک ماده به ماده دیگر متفاوت باشد.
اندازه محصول: اندازه محصول بسیار مهم است. محصولات بزرگتر به طور ذاتی نیاز به استحکام و پایداری بیشتری دارند، که مستلزم دیوارههای ضخیمتر برای تحمل تنشهای مکانیکی.
برای سادهسازی این فرآیند تصمیمگیری، بیایید به جدول عملی که ضخامت دیواره توصیهشده برای انواع مختلف پلاستیکها را مشخص میکند، مراجعه کنیم:
ماده پلاستیکی
حداقل ضخامت
ضخامت توصیهشده قطعات پلاستیکی کوچک
ضخامت توصیهشده قطعات پلاستیکی متوسط
ضخامت توصیهشده قطعات پلاستیکی بزرگ
PA
0.45
0.76
1.5
2.4~3.2
PE
0.6
1.25
1.6
2.4~3.2
PS
0.75
1.25
1.6
3.2~5.4
HIPS
0.75
1.25
1.6
3.2~5.4
PVC
1.2
1.6
1.8
3.2~1.8
PMMA
0.8
1.5
2.2
4.0~6.5
PP
0.85
1.45
1.75
2.4~3.2
CPE
0.9
1.35
1.8
2.5~3.4
PC
0.95
1.8
2.3
3~4.5
PPE
1.2
1.75
2.5
3.5~6.4
CA
0.7
1.25
1.9
3.2~4.8
POM
0.8
1.4
1.6
3.2~5.4
بررسی حداکثر ضخامت دیواره در قطعات قالبگیری تزریقی
اگرچه به طور کلی گفته میشود که قطعات پلاستیکی دیواره نازک هستند، اما همیشه استثناهای زیادی وجود دارد. در برخی کاربردها، محدودیت دیواره نازک باید شکسته شود:
حداکثر ضخامت: 8.6 میلیمتر
حداکثر ضخامت: 9.2 میلیمتر
حداکثر ضخامت: 10 میلیمتر
مهم بودن استحکام: قطعات پلاستیکی باید دارای مقاومت خمشی، استحکام کششی، صلبیت کافی باشند, ، و غیره.
وزن و اینرسی: محصول باید دارای کافی وزن، ممان اینرسی،, و غیره.
ویژگیهای محلی: محصول دارای برخی ویژگیهای محلی مانند برآمدگیها و سوراخها, ، و فاصله بین آنها خیلی نزدیک است که توخالی شود.
دادههای توصیهشده در جدول بالا فقط مقادیر مناسب هستند، اما مطلق نیست. افزایش مناسب ضخامت دیواره نیز میتواند کیفیت رضایتبخشی به دست دهد، اما گاهی نیاز به ویژهمواد، ماشینها و فرآیندها برای انجام این کار.
حداکثر ضخامت: 15 میلیمتر
حداکثر ضخامت: 20 میلیمتر
کاهش حداقل ضخامت دیواره منطقهای
در حالی که جدول بالا دستورالعملهای حداقل ضخامت را برای پلاستیکهای مختلف مشخص میکند، توجه به این نکته مهم است که این مقادیر ثابت و تغییرناپذیر نیستند. ظرفیت جریان پلاستیک نه تنها توسط نوع آن، بلکه توسط عواملی مانند طول جریان و دما.
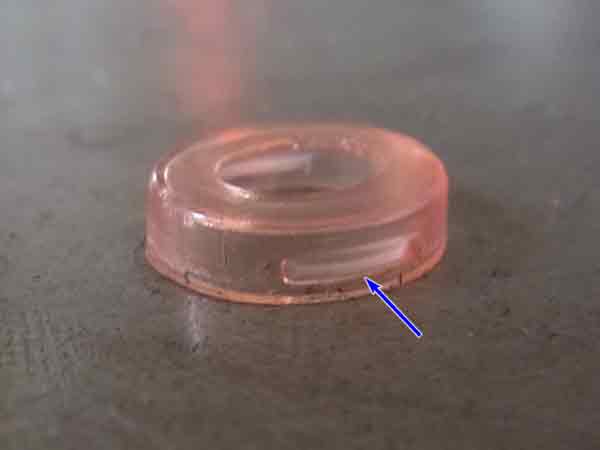
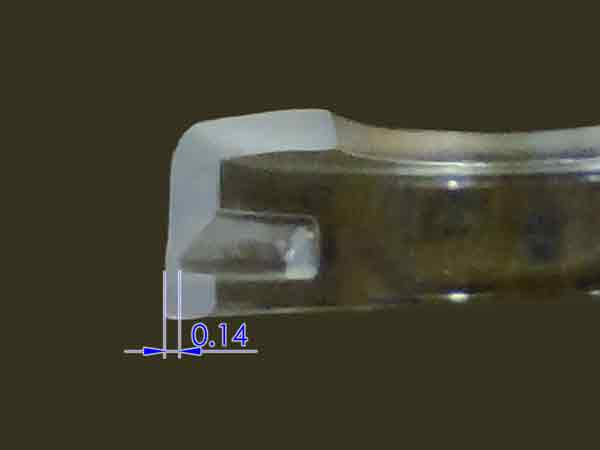
در نواحی نزدیک به دریچه تزریق، جایی که پلاستیک در دمای بالاتر باقی میماند و فاصله جریان کوتاه است، حداقل ضخامت دیواره اغلب میتواند بسیار کمتر از آنچه تئوری پیشنهاد میکند باشد. به عنوان مثال، یک قطعه پلاستیکی مینیاتوری ساخته شده از PC (پلیکربنات) را در نظر بگیرید. در این مورد، ضخامت دیواره محلی ممکن است به نازکی ۰.۱۵ میلیمتر باشد، حتی اگر حداقل ضخامت توصیه شده برای PC معمولاً ۰.۹۵ میلیمتر است. این بر این ایده تأکید میکند که تزریق پلاستیک در دنیای واقعی گاهی میتواند قوانین متعارف را نقض کند.
(ضخامت ناحیهای میتواند بسیار کمتر از مقادیر توصیهشده ساخته شود.)
(یک قطعه پلاستیکی کوچک ساخته شده از PC، با حداقل ضخامت دیواره منطقهای تنها ۰.۱۴ میلیمتر.)
درک نسبت طول جریان به ضخامت
بیایید به مفهوم نسبت طول جریان به ضخامت بپردازیم. این نسبت که اغلب نسبت طول جریان نامیده میشود، یک معیار حیاتی در قالبگیری تزریقی است. این نسبت رابطه بین مسافتی که مواد پلاستیکی باید طی کند (مسیر جریان) و ضخامت دیواره را نشان میدهد و یک ملاحظه کلیدی در مرحله طراحی قالب است.
اینطور تصور کنید: همانطور که پلاستیک در داخل کانال حرکت میکند، به طور مداوم توسط دیوارههای حفره قالب خنک میشود و باعث جامد شدن آن میگردد. مسافتی که پلاستیک میتواند به طور مؤثر جریان یابد، فقط توسط عرض کانال تعیین نمیشود؛ بلکه تحت تأثیر این فاصله طی شده نیز قرار دارد.
نسبت جریان معمولی بین ۹۰ تا ۲۷۰ است.
حال، اگر نسبت طول جریان کمتر از حد مورد نیاز باشد، میتوان با افزایش تعداد دریچههای تزریق آن را جبران کرد. با این حال، برای طراحان محصول، دانستن اصول اولیه این نسبت به طور کلی کافی است. ما در اینجا به عمق جزئیات فنی نخواهیم رفت، اما درک اهمیت آن برای تصمیمگیریهای طراحی آگاهانه و مؤثر حیاتی است.
ضخامت دیواره دندهها و باسها: یک ملاحظه طراحی
در طراحی محصولات پلاستیکی، ضخامت دیواره بیرونی محصولات پلاستیکی به عنوان یک پارامتر اساسی عمل میکند. با این حال، شبکه پیچیده دندهها و باسها در داخل ساختار نیاز به توجه ویژه در مرحله طراحی دارد.
راهنماییهای مربوط به دندهها
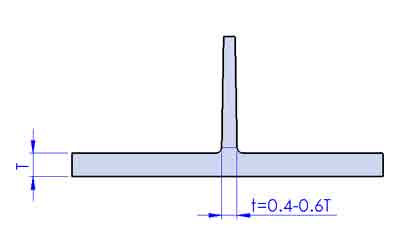
۱. ضخامت دنده: به طور معمول، ضخامت دیواره دندهها در محدوده ۴۰-۶۰۱TP۳T از ضخامت دیواره پایه قرار میگیرد. با این حال، این یک قانون سختگیرانه نیست. اگر نیاز به افزایش ضخامت دنده دارید، برای احتمال ایجاد عیوب فرورفتگی آماده باشید.
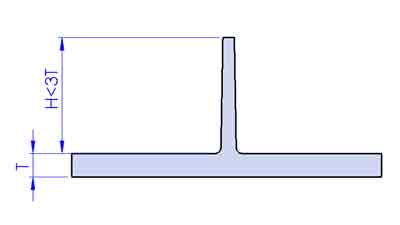
۲. ارتفاع دنده: ارتفاع دندههای تقویتکننده توصیه میشود کمتر از سه برابر ضخامت دیواره پایه باشد. ارتفاع بیش از حد میتواند قسمت بالایی را باریک کند و پر کردن و خارج کردن قطعه را دشوار سازد.
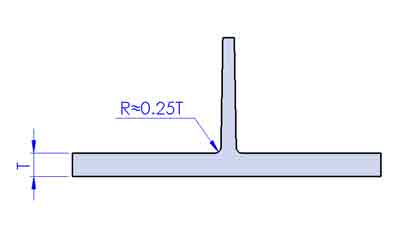
۳. کف گرد: توصیه میشود کف دندهها را با شعاعی حدود ۰.۲۵ برابر ضخامت دیواره پایه گرد کنید. این کار جریان پلاستیک را بهبود میبخشد و از تمرکز تنش جلوگیری میکند.
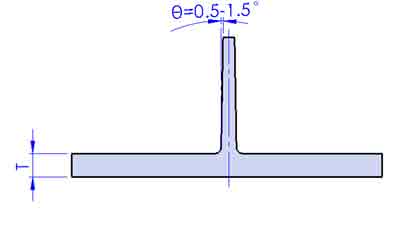
۴. زاویه جدایش: در دندههای تقویتکننده، هنگامی که سطح صیقلی است، زاویه جدایش حدود ۰.۵ تا ۱.۵ درجه را حفظ کنید.
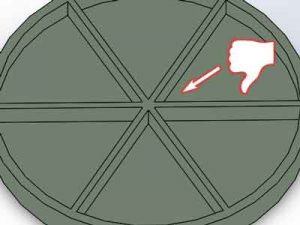
از همپوشانی اجتناب کنید: بهتر است از تلاقی چند دنده در یک نقطه خودداری شود، زیرا این امر میتواند منجر به ضخامت بیش از حد در محل تلاقی شود.
توصیه نمیشود
توصیه میشود
راهنماییهای مربوط به باسها
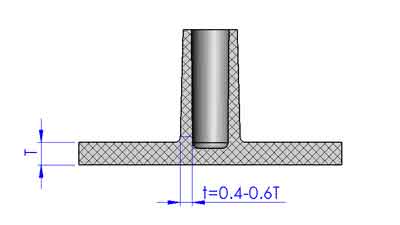
۱. ضخامت برجستگیمشابه دندهها، ضخامت دیواره برجستگی ایدهآل در محدوده ۴۰-۶۰۱TP3T از ضخامت دیواره پایه.
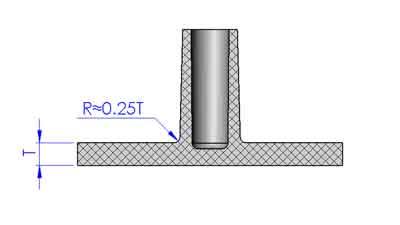
۲. گرد کردن کفمشابه دندهها، کف را با شعاعی گرد کنید تقریباً ۰٫۲۵ برابر ضخامت.
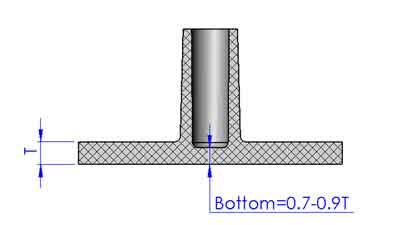
۳. ضخامت دیواره کفدر نظر بگیرید که ضخامت دیواره کف را کمی نازکتر کنید، مثلاً ۰.۷ تا ۰.۹ برابر ضخامت دیواره، تا عیوب فرورفتگی کاهش یابد.
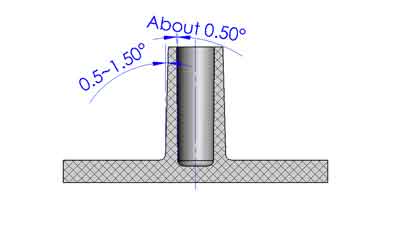
4. زاویه درفتبرای برجستگیها، زاویه کشش خارجی ۰.۵ تا ۱.۵ درجه و زاویه داخلی ۰.۵ درجه به طور کلی توصیه میشود.
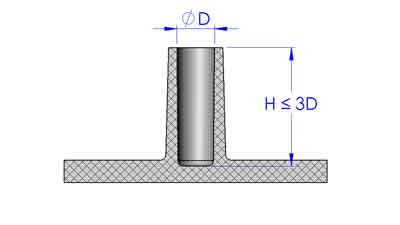
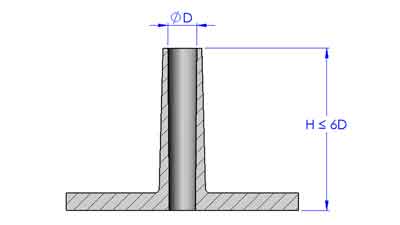
5.حداکثر عمق سوراخها در برجستگیها:
این دستورالعملها عمدتاً برای جلوگیری از خم شدن یا شکستن پین مغزی به دلیل فشار تزریق بالا، کیفیت و ظاهر قطعات قالبگیری شده را بهبود میبخشد.
حفرههای کور: توصیه میشود عمق بیشتر از ۳ برابر قطر سوراخ نباشد.
(سوراخ کور)
حفرههای عبوری: در مورد سوراخهای عبوری، عمق میتواند تا ۶ برابر قطر سوراخ افزایش یابد. این به دلیل آن است که پین مغزی میتواند در دو انتها پشتیبانی شود.
(سوراخ عبوری)
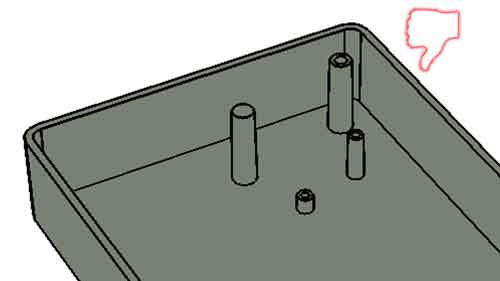
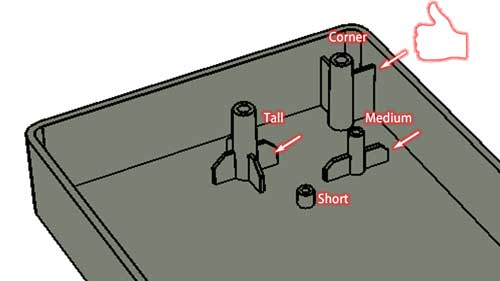
۶. پایداری ساختاری: افزایش پایداری ساختاری با اتصال برجستگیها به وسیله دندهها در صورت لزوم. معمولاً، برجستگیهای بلندتر به دندههای بیشتری نیاز دارند نسبت به برجستگیهای کوتاهتر.
توصیه نمیشود
توصیه میشود
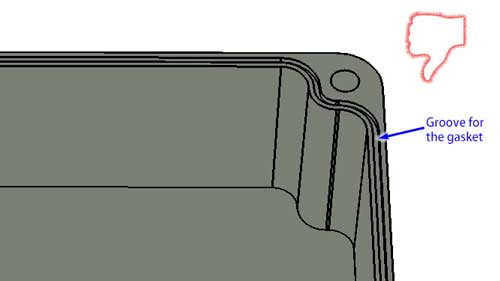
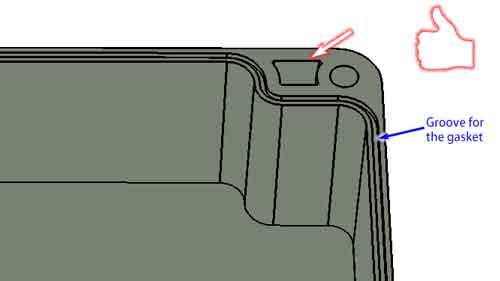
۷. قرارگیری: اطمینان حاصل کنید که برجستگیها خیلی نزدیک به دیوارههای جانبی قرار نگیرند تا از ادغام و ضخامت موضعی بیش از حد جلوگیری شود. در غیر این صورت،, سعی کنید توخالی کنید ناحیهای که بیش از حد ضخیم است.
به خاطر داشته باشید که این توصیهها ممکن است نیاز به تنظیم داشته باشند بر اساس طراحی و کاربرد منحصر به فرد قطعه شما. بنابراین،, مشورت با یک ارائهدهنده خدمات قالبگیری تزریقی حرفهای قبل از نهایی کردن طراحی شما یک اقدام محتاطانه است.
نتیجهگیری
در خلاصه، قالبگیری تزریقی شامل تعادل ظریفی بین دیوارههای نازک، که معمول هستند، و استثناهای تعیینشده توسط استحکام، وزن یا طراحیهای پیچیده است. دستورالعملهای ما برای دندهها و باسها ابزارهای ضروری برای یافتن این تعادل هستند.
به خاطر داشته باشید که اینها اصول انعطافپذیر هستند نه قوانین سخت، که نیاز به انطباق و دقت در رویکرد شما دارند. در نهایت، قالبگیری موفق در توانایی شما برای تطبیق فرآیند با نیازهای خاص هر پروژه نهفته است. قالبگیری موفق!