Quando é que se deve ser mais cuidadoso na seleção dos tipos de porta de moldagem por injeção adequados?
O design do gate de um molde de injeção pode parecer um aspecto simples do processo de moldagem, mas há situações em que exige atenção redobrada e uma consideração cuidadosa. Enquanto alguns projetos podem avançar sem problemas com uma escolha padrão de gate, outros seguem um caminho mais complexo. Vamos analisar os cenários em que o design do gate se torna um fator crítico que exige atenção adicional.
Apresentamos abaixo uma lista de 5 cenários que exigem uma atenção acrescida à conceção do portão:
1. Requisitos estéticos críticos
Em setores onde a estética é importante, como eletrónica de consumo ou interiores automóveis, o design do gate torna-se uma arte. O gate localização, tamanho, e vestígio deve ser meticulosamente planeado para minimizar marcas visíveis no produto final. Mesmo a mais pequena imperfeição pode diminuir o apelo geral. Alcançar este nível de precisão exige um olho atento ao detalhe e um profundo conhecimento do comportamento do material durante a injeção.
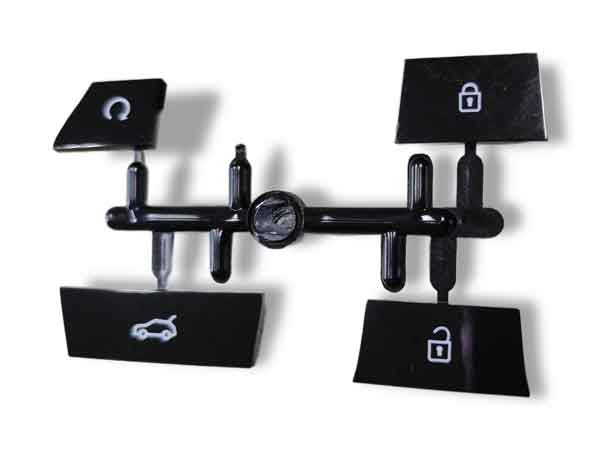
Componentes estéticos elevados
Estas são as peças de uma chave de carro, todas fabricadas num único molde família. Exigem uma aparência marcante sem necessidade de impressão ou pintura. Foram feitas por Moldagem de 2 tiros. O material é branco para permitir a passagem da luz, fazendo a chave brilhar no escuro.
2. Componentes susceptíveis de deformação
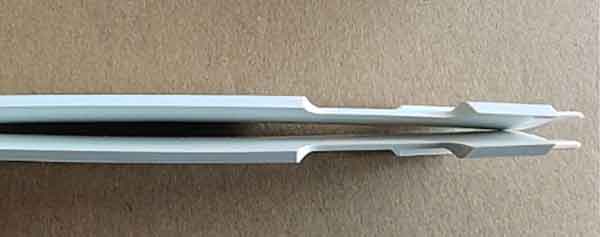
Alguns designs de componentes plásticos são suscetíveis a empenamento ou retração irregular, resultando em deformidades como transformar um círculo perfeito numa forma oval. A escolha da localização do gate pode ter impacto na direção da extensão de tais deformações. Em alguns casos, existe apenas uma escolha ótima de design de gate.
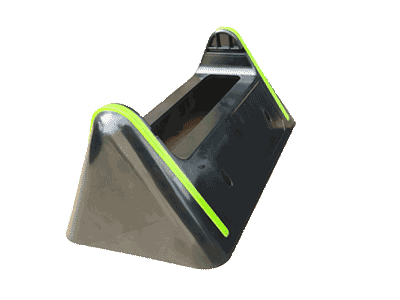
Este tipo de peça de plástico tem tendência a dobrar-se
3. Desenhos de peças susceptíveis de apresentar defeitos de moldagem
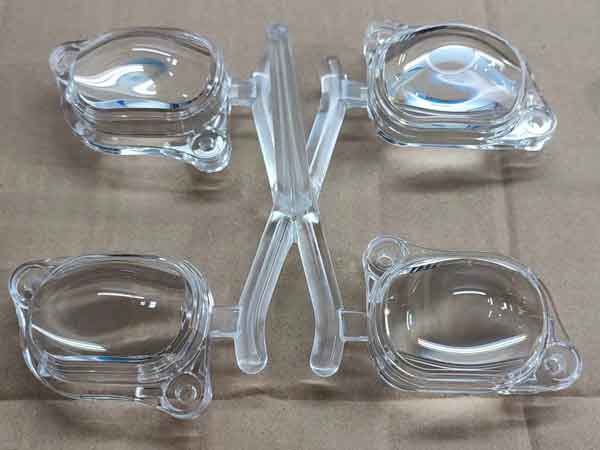
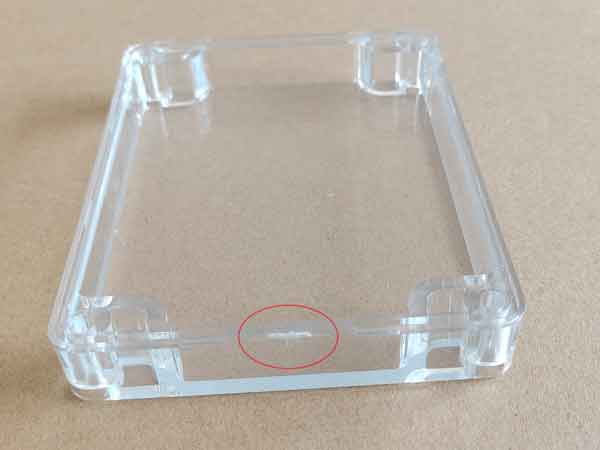
A conceção de portas de moldagem por injeção para peças transparentes requer uma análise cuidadosa e uma vasta experiência para evitar defeitos na moldagem por injeção.
4. Parte grande com vários portões
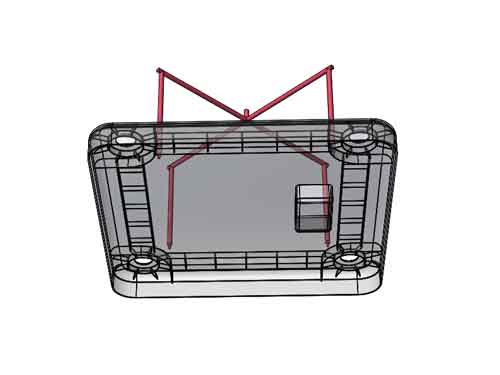
Algumas peças requerem múltiplos gates para um enchimento eficaz. Coordenar estes gates para garantir um fluxo e enchimento equilibrados exige uma consideração cuidadosa. A interação entre múltiplos gates pode impactar a integridade estrutural e o apelo visual da peça.
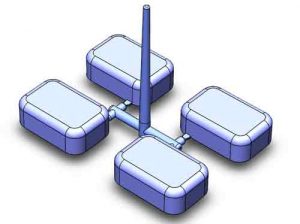
5. Moldes multi-cavidades
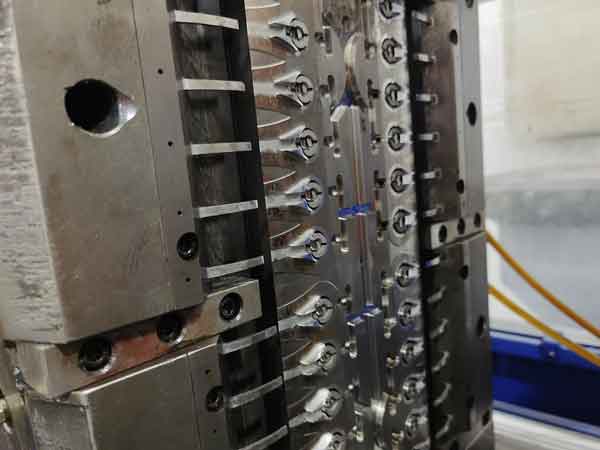
Nos moldes que produzem várias peças em simultâneo, a colocação e o equilíbrio das comportas são cruciais. O enchimento desajustado pode levar a uma qualidade desigual das peças ou mesmo a uma falha do molde.
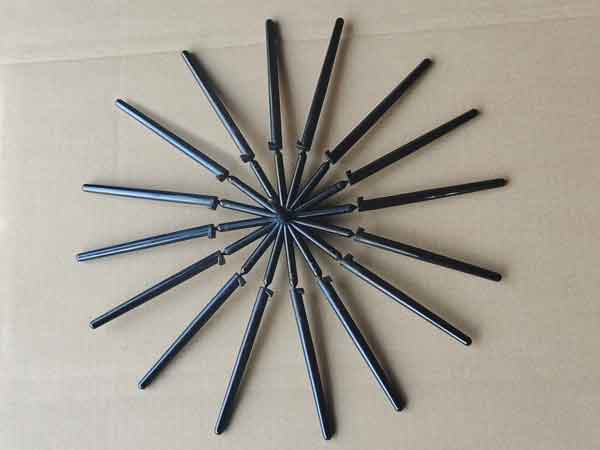
Molde de 24 cavidades para dispensador de loção
Para peças de plástico finas como estas, a utilização de uma disposição circular é bastante adequada. Isto assegura que a pressão de injeção em cada porta é relativamente equilibrada, garantindo que o tamanho e a plenitude de cada produto são quase idênticos.
Em resumo, o design do gate é mais desafiante para itens com formas intricadas, requisitos elevados de precisão dimensional e geométrica, itens muito grandes e moldes com um grande número de cavidades. Uma compreensão abrangente da dinâmica de fluxo e da interação entre gates é crucial nestes cenários. Além disso, a simulação assistida por computador análise de fluxo de molde é frequentemente empregada para analisar e otimizar este processo intricado.
O que é a porta do molde de injeção?
Um gate de molde de injeção é uma pequena abertura num molde através da qual o plástico derretido é injetado para formar um produto. É como a entrada para o material. O tamanho e a posição do gate influenciam a forma como o plástico flui e preenche o molde, impactando a qualidade e a aparência do produto final.
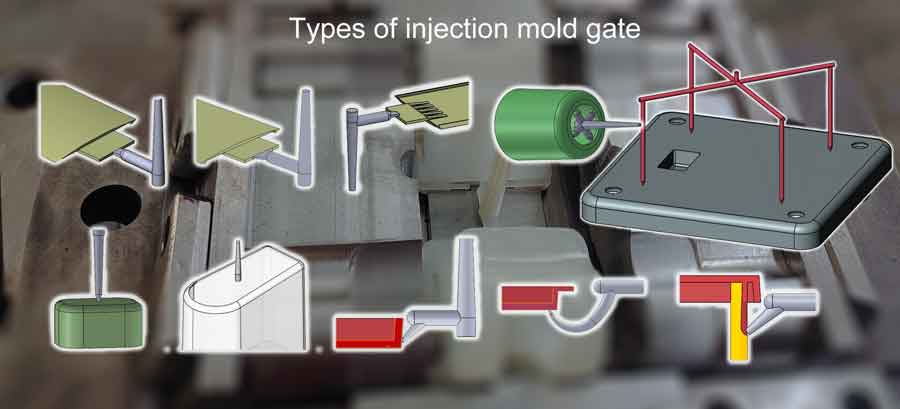
Tipos básicos de portas de molde de injeção
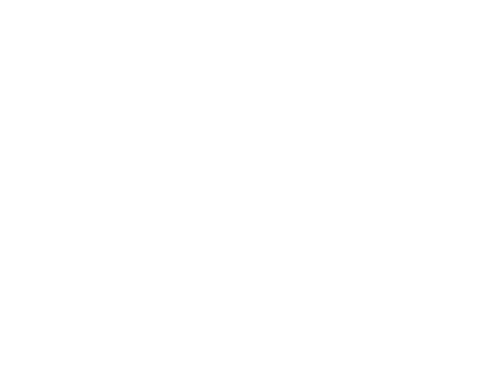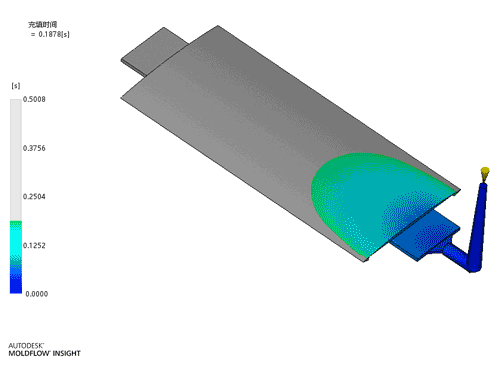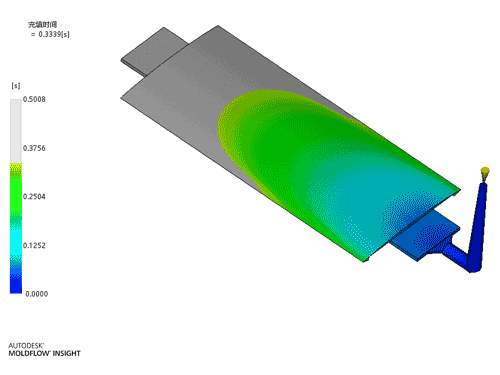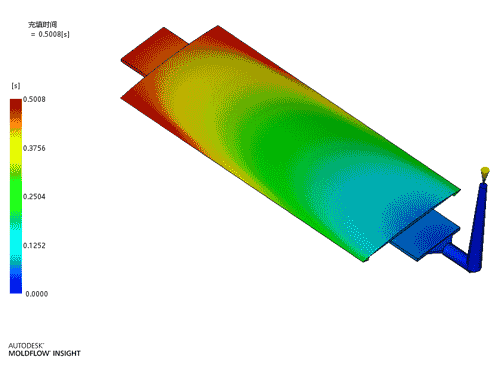
Porta de borda
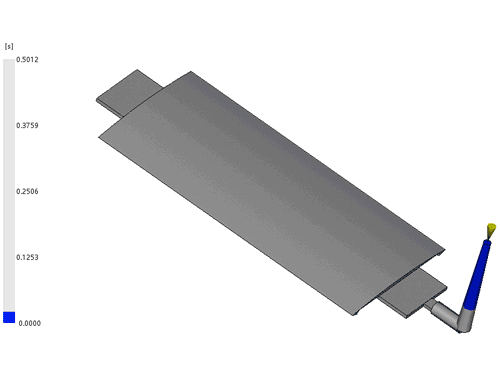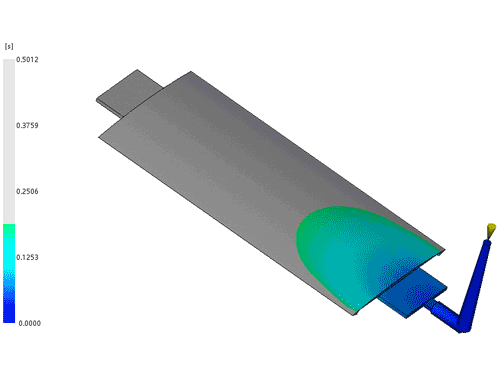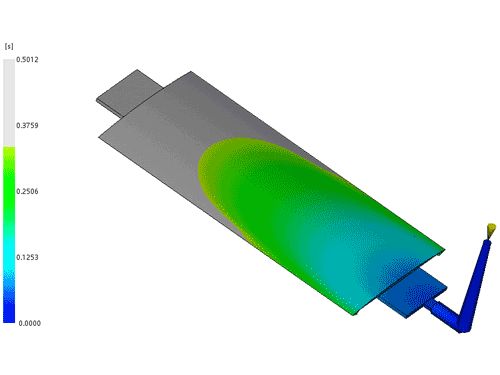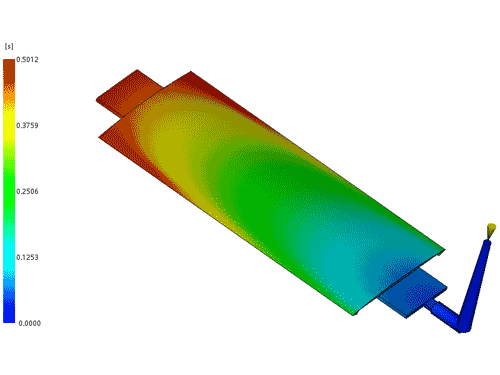
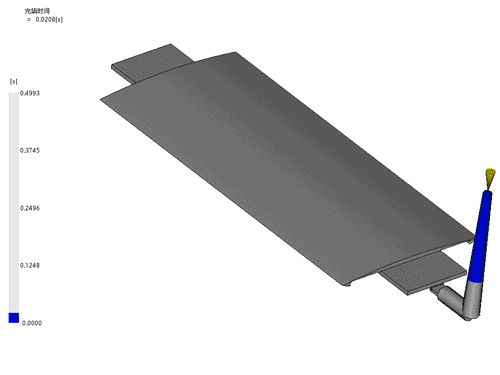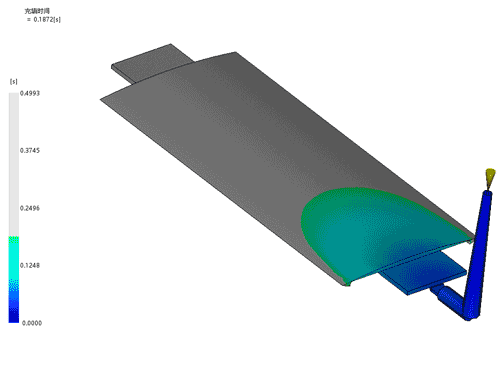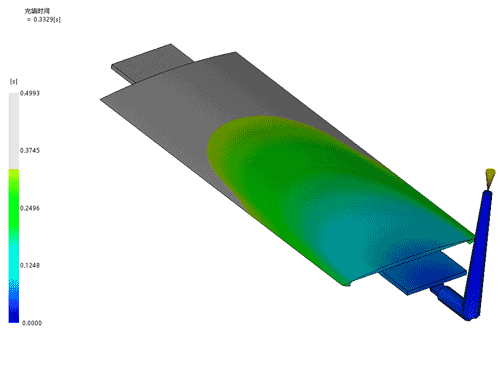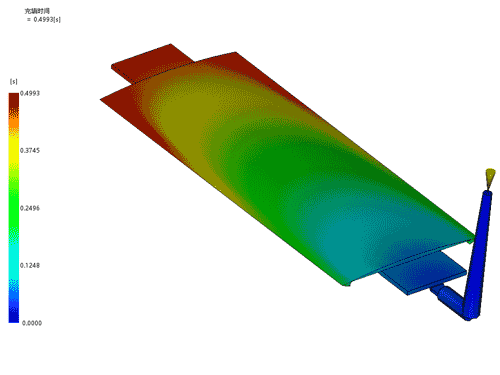
Um gate de aresta é uma configuração de ataque posicionada na linha de separação do molde, onde as duas metades do molde se encontram.
(A vista de cima)
(Esta é a animação de enchimento de uma porta de borda)
Prós:
Facilidade de maquinagem: As portas de borda são simples de maquinar e podem ser ajustado em tamanho relativamente fácil durante a fase de ensaio do molde.
Cicatriz do portão menos percetível: A cicatriz do portão está situada na extremidade da peça, tornando-a menos percetível. Isto torna-a adequada para peças em que apenas é necessária uma qualidade estética média.
Contras:
Limitado a determinados tamanhos de peças: Mais adequado para peças mais pequenas com múltiplas cavidades. Para peças maiores, de cavidade única, uma porta de borda requer a utilização de um sistema de canal quente.
Prestígio e aparência: O ataque de aresta ainda deixa marcas ou vestígios na aresta da peça, tornando-o adequado principalmente para componentes menos sensíveis à estética. Requisitos de aparência elevados podem exigir maquinagem adicional.
Tensão de cisalhamento e jato: Podem ocorrer tensões de cisalhamento elevadas e potenciais problemas de jato na área do portão, especialmente para peças de paredes mais espessas, afectando a qualidade da peça.
Porta de ventoinha
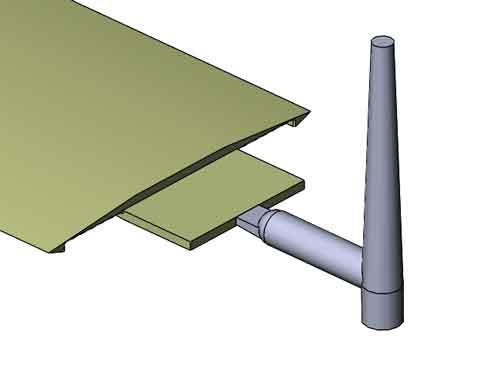
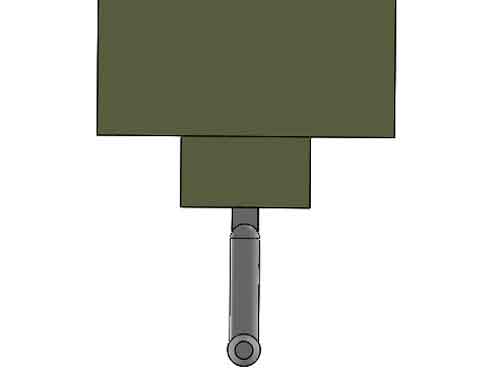
Um gate em leque é uma evolução do design do gate de aresta, apresentando um abertura mais larga que espalha o fluxo de material num ângulo mais amplo para dentro da cavidade. O seu fundo inclinado minimiza alterações na frente de fluxo da secção transversal.
(A vista lateral)
(Este processo de enchimento é muito semelhante ao exemplo da porta de borda acima, apenas para ilustrar como a porta funciona durante o processo de enchimento).
Prós:
Dinâmica de fluxo melhorada: A abertura mais larga de uma comporta em leque melhora as caraterísticas do fluxo de material, ajudando a um enchimento eficiente da cavidade.
Redução da tensão de cisalhamento: Comparativamente a outros sistemas de gating, os fan gates resultam numa menor tensão de cisalhamento perto do gate, minimizando potenciais defeitos nas peças.
Defeitos de peças atenuados: As portas em leque ajudam a diminuir a probabilidade de problemas de dobragem e de jato das peças, contribuindo para uma maior qualidade das peças.
Contras:
Desafios da degradação: A remoção da cicatriz do portão deixada por um portão em leque pode ser mais difícil, exigindo potencialmente passos de acabamento adicionais.
Aumento do prestígio: Os portões em leque podem deixar vestígios ou marcas mais visíveis na peça moldada, em comparação com os portões de rebordo normais.
Portão de tabulação
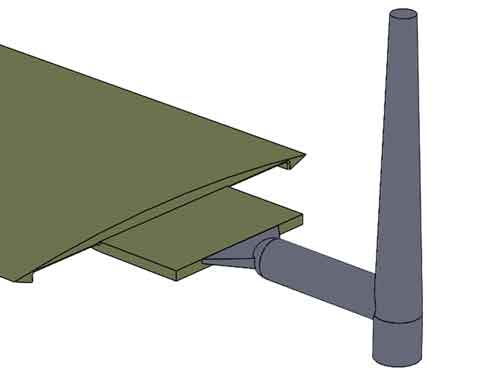
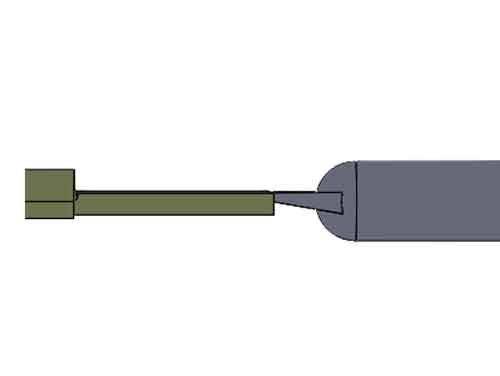
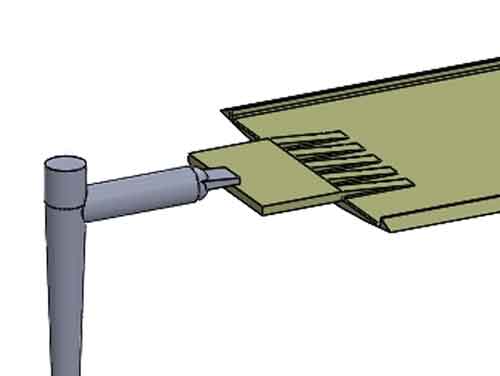
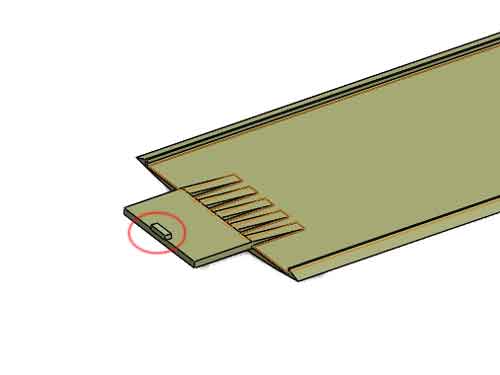
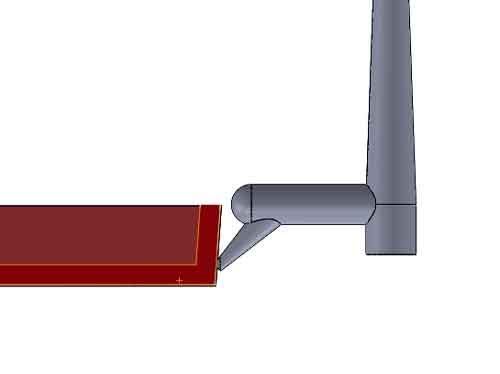
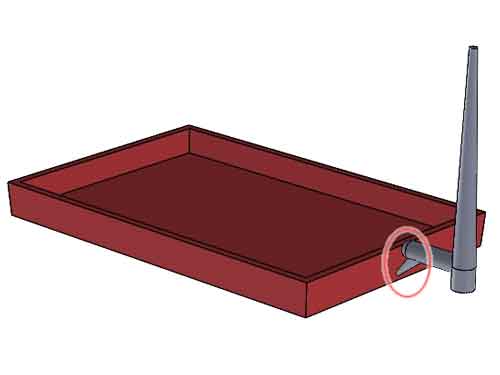
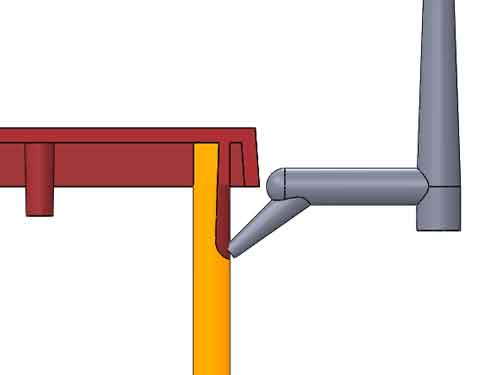
Uma porta de aba é uma configuração de porta semelhante a uma porta de borda, mas com uma caraterística distinta: a porta está localizada no topo de uma superfície plana da peça. Ao contrário de outros portões que fazem parte da cavidade, um portão de aba é formado no lado do núcleo do molde. Esta configuração melhora a distribuição do material e evita fluxos diretos abruptos para a cavidade.
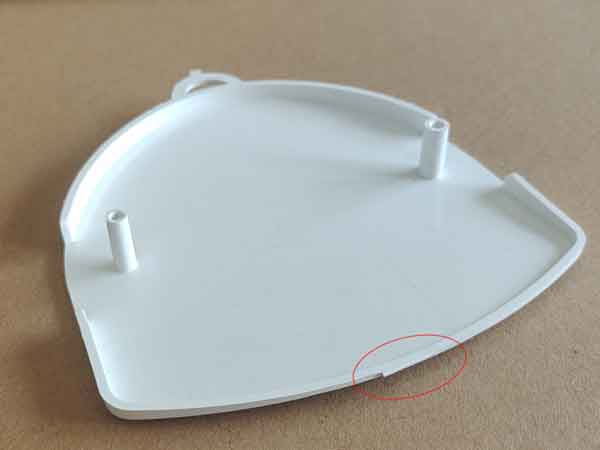
(O separador restante após a limpeza)
(Mais uma vez, este processo de enchimento é bastante semelhante aos dois exemplos anteriores)
Prós:
Fluxo de Material Melhorado: A colocação do gate de aba auxilia num fluxo de material mais suave, suportando um enchimento mais uniforme da cavidade.
Redução do risco de jato: Ao controlar a dinâmica do fluxo, os separadores reduzem a probabilidade de defeitos de jato na peça final.
Baixa resistência ao fluxo: O design de um tab gate minimiza a resistência ao fluxo, contribuindo para uma moldagem por injeção eficiente.
Simplicidade e rentabilidade: As portas de tabulação têm um design simples e custos de fabrico relativamente baixos.
Contras:
Potencial de ruborização do portão: Certos cenários podem levar ao rubor do portão, exigindo uma análise cuidadosa da colocação e conceção do portão.
Desafio de limpeza: A limpeza da caraterística da patilha pode ser problemática. Idealmente, o seu posicionamento deve permitir uma saliência; caso contrário, poderá ser necessária uma maquinação pós-moldagem.
Porta de raios
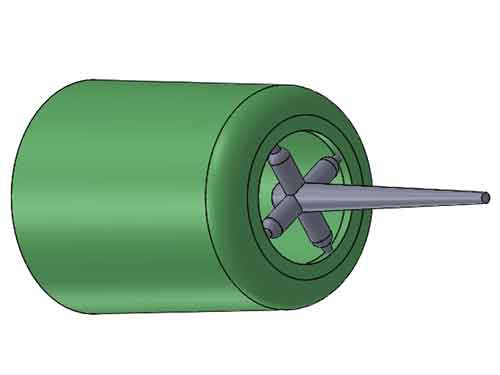
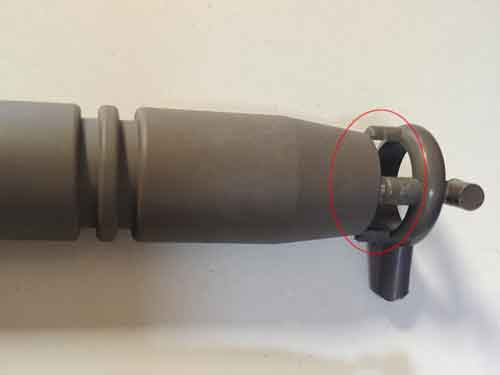
A porta de raios deriva o seu nome da sua configuração semelhante à dos raios de uma roda. Tem frequentemente quatro raios para facilitar a maquinagem. A porta de raio é utilizada principalmente em peças tubulares, este sistema de porta aumenta a circularidade.
Prós:
Enchimento equilibrado do tubo: A porta de raio assegura um enchimento mais uniforme das secções tubulares, evitando distorções ou ovalizações.
Linha de solda minimizada: O padrão de fluxo reduz o encontro de 2 frentes de fluxo em comparação com o design de uma comporta. Isto ajuda a reduzir as linhas de soldadura.
Contras:
Maquinação complexa e custos mais elevados: O design complexo e os requisitos de maquinagem aumentam a complexidade e os custos de fabrico.
Formação de Cicatrizes/Vestígios: O gate em estrela deixa quatro cicatrizes leves que podem ser difíceis de remover completamente, afetando potencialmente a aparência da peça.
Porta de ponto de pino
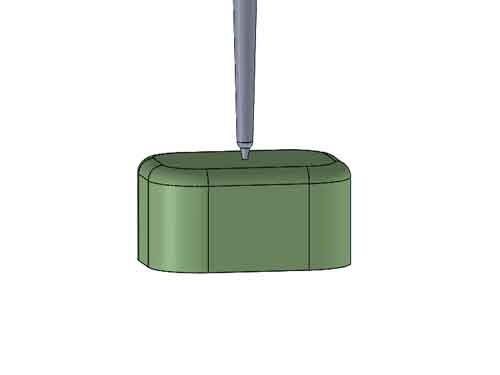
O gate pontual (ou gate de pino) é caracterizado pela sua forma de cone invertido terminando numa ponta afiada. Com um diâmetro tipicamente entre 0,8 e 1,5 mm, requer um design de molde de três placas para remover o canal de alimentação, o canal de distribuição e os restos do gate. A versão com canal quente não possui a forma de cone invertido, pelo que pode funcionar com um molde de 2 placas.
Prós:
Desengate automático: O portão de ponto preciso permite a separação automática da peça durante a ejeção.
Cicatriz mínima do portão: A cicatriz de porta pequena muitas vezes não requer pós-processamento, melhorando a aparência da peça.
Design versátil: Múltiplos portões de pinos podem ser estrategicamente colocados dentro de um molde de cavidade única.
Contras:
Conceção complexa do molde: Os portões pontuais necessitam de um molde de três placas ou de um canal quente, o que irá aumentar as despesas. Os canais quentes são mais caros do que os moldes de três placas.
Pressão de fluxo e limitações de enchimento: A elevada perda de pressão de fluxo e o baixo volume de enchimento tornam-nas inadequadas para peças de grande volume ou velocidades de enchimento elevadas.
Problemas relacionados com o stress: O enchimento a alta velocidade pode provocar rubor no portão, marcas de fluxo e redução da resistência da área do portão.
Enchimento Irregular: Certas áreas da peça podem sofrer enchimento insuficiente devido à configuração do gate.
Porta de jito ou porta direta
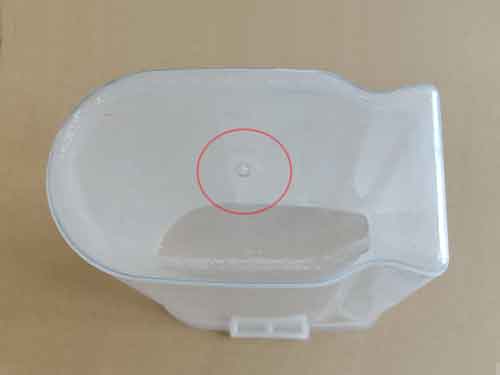
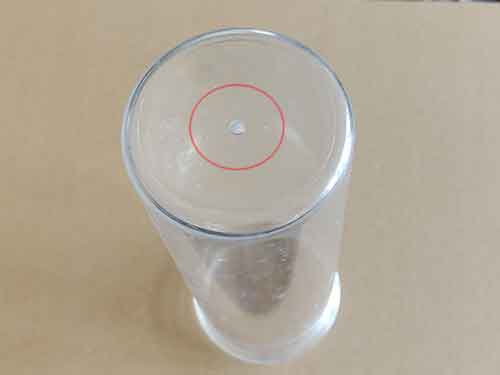
O canal de injeção, também designado por canal direto, é o sistema de alimentação mais simples e elimina a existência do canal de distribuição. Utilizado em moldes de cavidade única, está posicionado no centro da área de projeção da peça. Tem uma forma cónica com a extremidade maior localizada no lado da cavidade do molde. Os canais de injeção diretos são frequentemente observados na produção de contentores plásticos como bidões e bacias.
O Sprue Gate é amplamente utilizado para recipientes de plástico, desde os pequenos aos grandes.
Prós:
Simplicidade e rentabilidade: As portas de jito são fáceis e económicas de fabricar.
Baixa perda de pressão: Este tipo de comporta apresenta uma perda de pressão mínima, acomodando velocidades e volumes de enchimento elevados.
Contras:
Cicatriz do portão e rubor: O sprue é normalmente removido com um alicate, deixando uma cicatriz percetível no portão e um possível blush no lado oposto.
Tensão de cisalhamento: Devido à grande velocidade de enchimento, pode ocorrer uma elevada tensão de cisalhamento perto do portão, levando a defeitos.
Inadequado para peças planas de grandes dimensões: Inadequado para peças grandes e planas devido ao potencial de deformação e distorção durante o arrefecimento.
(A porta de espuma é muito utilizada para recipientes de plástico, especialmente com material transparente).
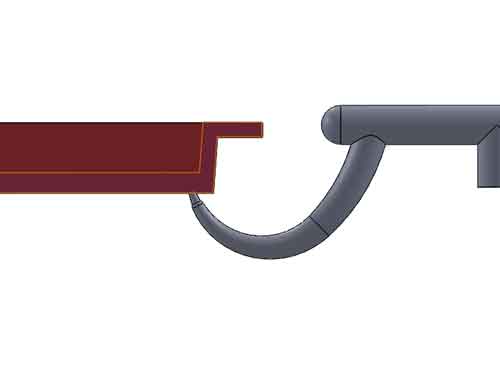
Túnel ou porta submarina
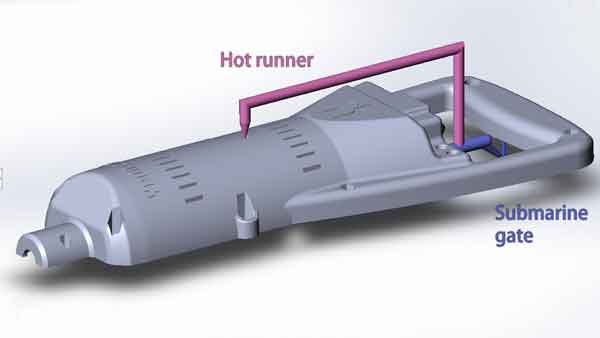
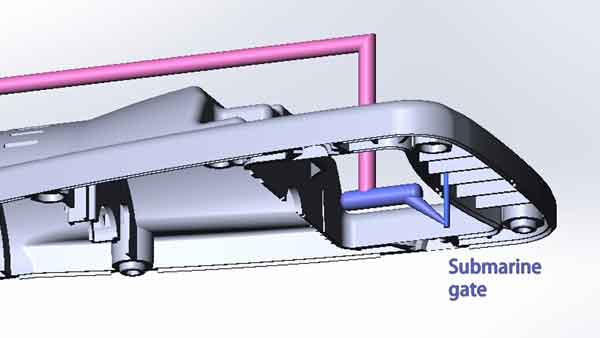
O canal submarino (ou canal sub, canal túnel) está estrategicamente posicionado sob a superfície de separação do molde. O seu propósito é deslocar a marca do canal para áreas discretas, assegurando uma melhor estética. Tal como os canais pontuais, apresenta uma abertura pequena. Aqui estão as vantagens e desvantagens associadas:
Prós:
Remoção automática de portões e redução do pós-processamento: As subportas permitem a remoção automática de portas, minimizando a necessidade de processamento de cicatrizes de portas.
Aspeto melhorado: As cicatrizes de portão ocultas resultam numa melhoria da estética da peça, uma vez que estão escondidas da vista.
Flexibilidade de design: Tal como as portas de pinos, podem ser integradas várias subportas num molde de cavidade única para otimizar o enchimento e a dinâmica do fluxo.
Contras:
Maquinação complexa: A criação do caminho curvo requer a maquinação de 2 meias peças separadamente e a sua montagem em conjunto para formar o canal de fluxo de plástico. Isto aumenta a complexidade da maquinação.
Perda de pressão elevada: A conceção está associada a uma perda de pressão notável, que pode levar a um enchimento insuficiente em algumas áreas da peça.
Possíveis manchas no portão: pode haver manchas no portão perto da zona do portão.
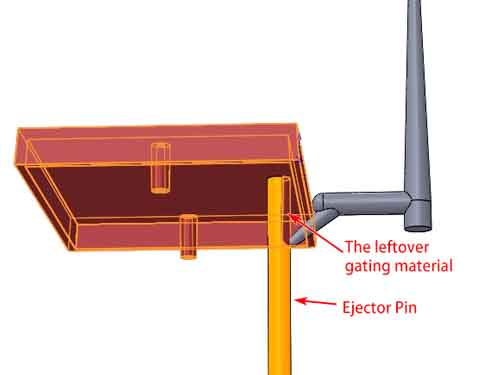
Porta do sub-ejetor
O canal sub-ejetor é uma versão modificada do canal sub e é amplamente preferido pela sua simplicidade de fabrico.
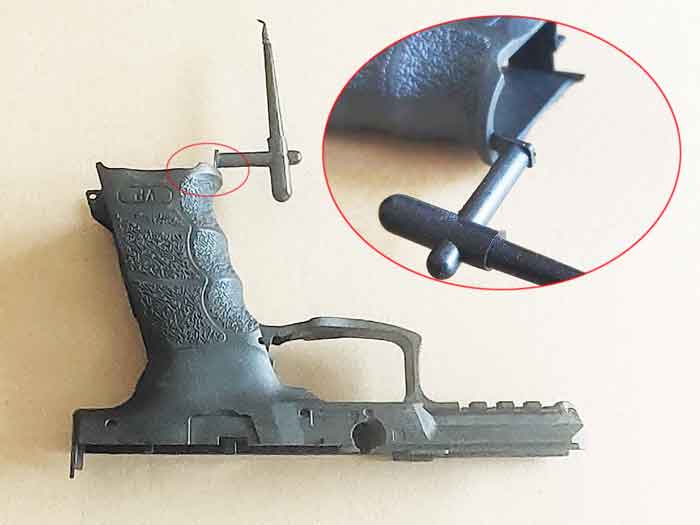
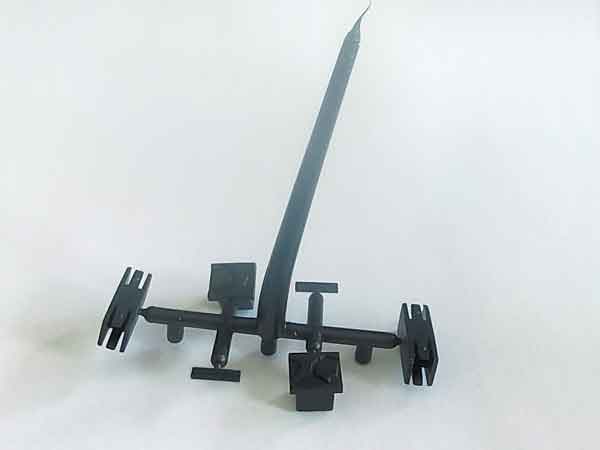
Neste sistema de gating, uma parte do pino de ejeção é triturada para criar o canal de fluxo. O material de gating restante é removido quebrando-o manualmente.
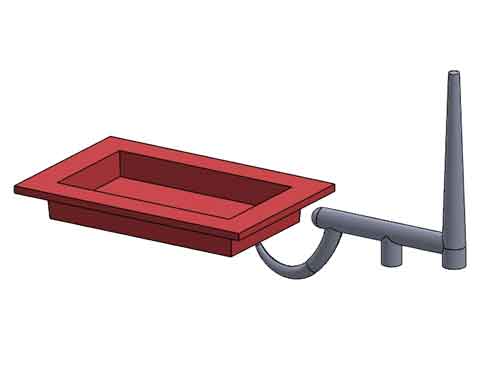
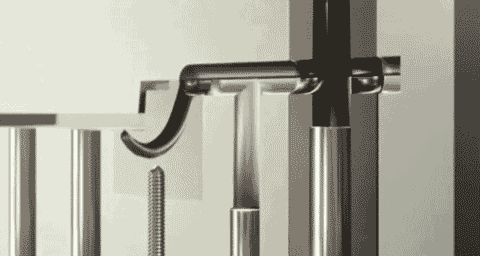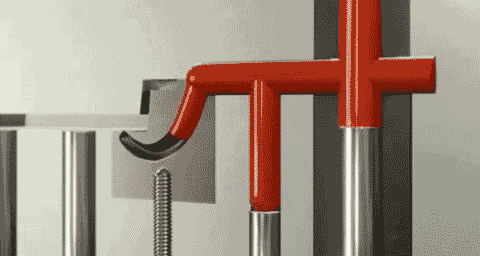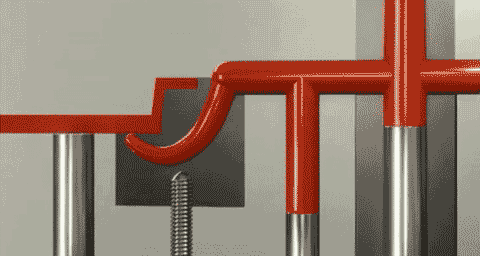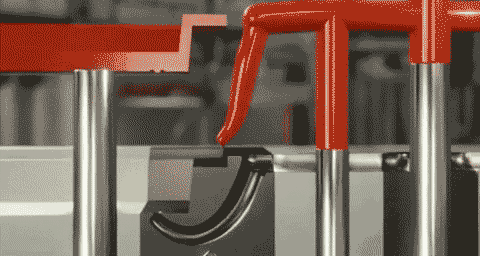
Porta de caju ou porta de banana
Estas são variações do canal submarino, assumindo a forma de castanhas de caju ou bananas. As suas vantagens e desvantagens alinham-se com as do canal submarino e não serão discutidas separadamente.
Poderá ter curiosidade sobre como o nariz saliente sai do seu canal no molde. Eis como: O plástico ainda está mole e flexível quando não está completamente arrefecido. Além disso, o nariz não é demasiado grande, pelo que pode flexionar um pouco para deslizar para fora do canal.
Corredores quentes
No sistema de canal frio, desperdício de material e comprimento limitado do canal frio são preocupações. Os canais quentes resolvem isto eliminando os canais de injeção e mantendo o plástico num estado fundido dentro dos canais.
O que é o corredor quente
Simplificando, um canal quente é como uma extensão da tubagem do barril da máquina de moldagem por injeção. Essencialmente, trata-se de formar um canal de alta temperatura dentro do molde. Isto é feito utilizando elementos de aquecimento e controlos de temperatura. A sua função é manter o plástico à temperatura de fusão correta. Desta forma, podemos efetivamente prolongar o comprimento de fluxo do plástico.
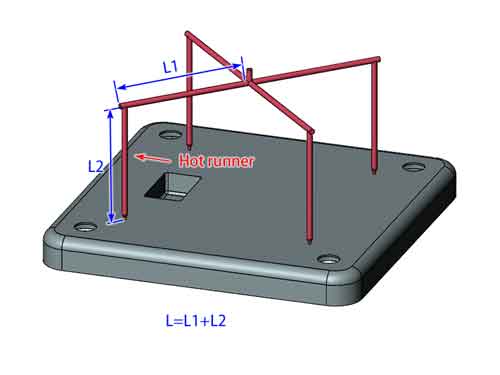
Utilizar a câmara quente quando o comprimento total (L) é demasiado longo
(O comprimento total da corrediça L=L1+L2. Quando L é demasiado longo, é preferível utilizar a calha quente).
(A vista de baixo)
Eis outro exemplo:
Reduzir o desperdício de material e o tempo de ciclo
Como se pode ver neste exemplo, para pequenos componentes de plástico, o jito e o canal são mais pesados e demoram mais tempo a arrefecer do que as próprias peças. A utilização de canais quentes em vez de canais frios pode ajudar a reduzir significativamente o desperdício de material e o tempo de ciclo
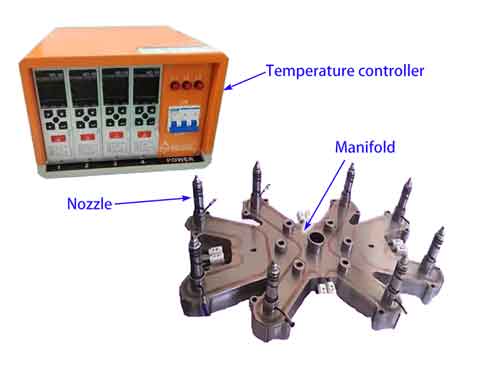
Em que consiste um sistema de Hot Runner:
Controladores de temperatura: Monitorizam e regulam a temperatura do plástico em todo o sistema.
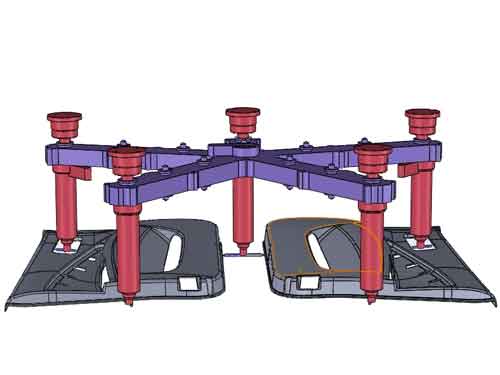
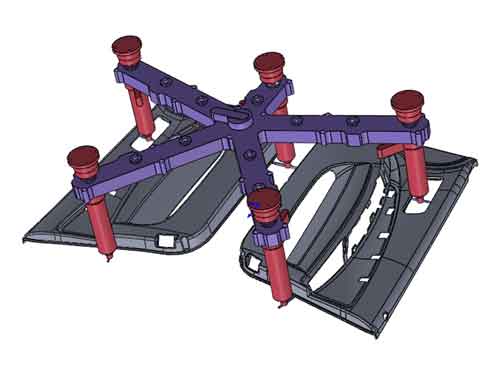
Distribuidor: Distribui o plástico fundido uniformemente para os bicos. Nomeadamente, o coletor não é necessário nos casos em que o bocal se encontra no centro de um molde de cavidade única.
Bicos: Servem como pontos de entrada para a injeção de plástico fundido no molde.
Tipos de Hot Runners:
Porta de ponto de pino: pequeno diâmetro, vestígio mínimo; adequado para peças intrincadas ou pequenas.
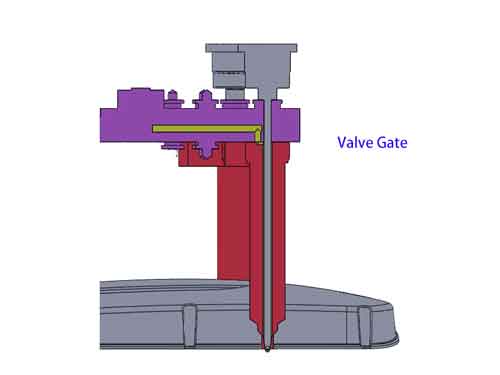
Válvula de gaveta: Um tipo de portão adaptável, que permite o controlo do fluxo de plástico através da abertura e do fecho. Isto minimiza os vestígios e revela-se benéfico para o fecho de várias cavidades.
Portão aberto: Caminho de fluxo direto, adequado para vários portões, elimina ou minimiza os corredores.
Prós:
Design flexível do portão: Sem restrições de distância, colocação versátil do portão.
Melhoria da qualidade das peças: Ao manter o plástico fundido, diminui-se a ocorrência de defeitos relacionados com as fendas frias nos canais.
Redução do desperdício de material: Sem câmaras frigoríficas, menos resíduos e custos.
Tempos de ciclo mais rápidos: Não é necessário arrefecer os canais e os sprues por disparo.
Contras:
Custos iniciais e de manutenção elevados
Mais resíduos nas mudanças de cor
Tempo de arranque: Requer aquecimento e estabilização antes da produção.
Conclusão:
A escolha do tipo certo de porta é uma parte fundamental do sucesso da moldagem por injeção. Desde os eficientes canais quentes até aos furtivos portões submarinos e de túnel, cada um tem as suas vantagens. Pense no custo, na velocidade e na aparência para encontrar o que funciona melhor para as suas peças. Escolher a porta certa ajuda-o a fabricar excelentes produtos e a melhorar o seu processo de moldagem.
Somos especialistas em moldagem por injeção de plástico. Contacte-nos agora e obtenha um orçamento rápido!