Comprender el espesor de pared en el moldeo por inyección
¿Alguna vez te has fijado en cuántos objetos de plástico de uso cotidiano te rodean y todos tienen esas paredes delgadas y uniformes? No son solo una cuestión de estilo o una forma de ahorrar material. Estas paredes delgadas con espesor uniforme son fundamentales en cómo se fabrican las cosas mediante moldeo por inyección. Este artículo es tu guía para entender el fundamentos del grosor de pared en el diseño de piezas moldeadas por inyección. Exploraremos por qué es importante para la resistencia de las piezas y cómo se fabrican realmente. ¡Vamos allá!
Desvelar el papel del espesor de pared en las piezas de plástico
Vamos a entrar en los detalles del espesor de pared en las piezas de plástico. Imaginemos que es el ancho del camino por el que fluye el plástico líquido caliente. Una vez que este plástico fundido se inyecta en un molde, se se enfría y se endurece mientras que también encogiéndose. Pero aquí está el quid de la cuestión: la velocidad a la que se enfría depende en gran medida del grosor de las paredes. Si el camino es demasiado ancho, el enfriamiento tarda más y el plástico se contrae más. Esto puede provocar todo tipo de problemas como contracción, burbujas de aire o huecos por vacío. Por otro lado, si las paredes son demasiado delgadas, el plástico se endurece antes de llenar todo el espacio, causando lo que se conoce como “tiros cortos.”. Así que todo se reduce a encontrar ese punto óptimo en el espesor de pared para conseguir resultados perfectos.
La importancia de un espesor de pared constante en el moldeo por inyección
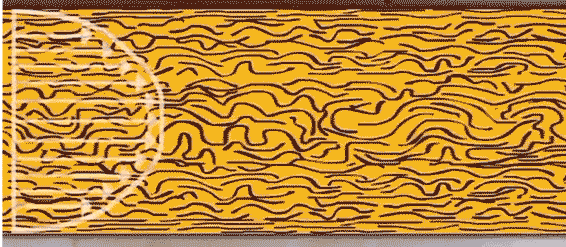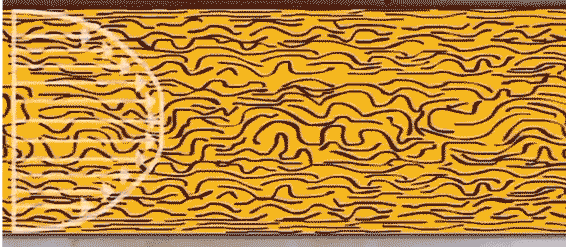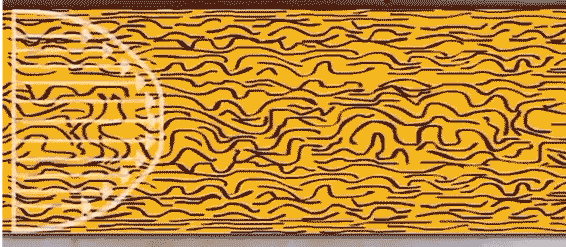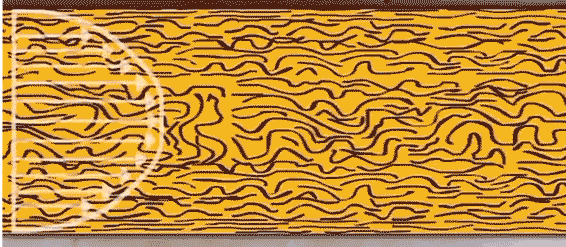
Imagina un río que fluye de manera constante, con un ancho que se mantiene relativamente uniforme. Cuando el ancho de un río fluctúa significativamente, se crea turbulencia, lo que provoca remolinos, impactos y esfuerzos cortantes en esas variaciones. Lo creas o no, un principio similar se aplica al proceso de moldeo por inyección.
Simulación del flujo plástico en el molde
Durante la inyección, mantener un flujo uniforme de plástico fundido es crucial. Al igual que con el río, las variaciones en el ancho del flujo de plástico pueden provocar problemas. Estos problemas pueden incluir llenados desiguales, debilidades estructurales e imperfecciones estéticas. Por lo tanto, en el moldeo por inyección, hacemos hincapié en la necesidad de que el espesor de pared de las piezas moldeadas sea lo más uniforme posible. Todo se trata de lograr un flujo suave y predecible para obtener un producto final exitoso.
Elegir el grosor de pared adecuado para diferentes plásticos
En el ámbito de las piezas moldeadas por inyección, no existe una talla única en lo que respecta al espesor de pared. El espesor ideal depende de dos factores críticos:
El tipo de plástico utilizado: Cada material plástico aporta sus características únicas. Variaciones en comportamiento de flujo, resistencia, rigidez, y otras propiedades hacen que el espesor de pared ideal pueda variar considerablemente de un material a otro.
El tamaño del producto: El tamaño del producto importa mucho. Productos más grandes exigen intrínsecamente más fuerza y estabilidad, lo que requiere paredes más gruesas para soportar tensiones mecánicas.
Para simplificar este proceso de toma de decisiones, consultemos una tabla práctica que describe el espesor de pared recomendado para diversos tipos de plásticos:
Material plástico
Mín. Espesor
Espesor recomendado para piezas pequeñas de plástico
Espesor recomendado para piezas de plástico de tamaño medio
Espesor recomendado para piezas de plástico de gran tamaño
PA
0.45
0.76
1.5
2.4~3.2
PE
0.6
1.25
1.6
2.4~3.2
PS
0.75
1.25
1.6
3.2~5.4
HIPS
0.75
1.25
1.6
3.2~5.4
PVC
1.2
1.6
1.8
3.2~1.8
PMMA
0.8
1.5
2.2
4.0~6.5
PP
0.85
1.45
1.75
2.4~3.2
CPE
0.9
1.35
1.8
2.5~3.4
PC
0.95
1.8
2.3
3~4.5
EPI
1.2
1.75
2.5
3.5~6.4
CA
0.7
1.25
1.9
3.2~4.8
POM
0.8
1.4
1.6
3.2~5.4
Exploración del grosor máximo de pared en piezas moldeadas por inyección
Aunque generalmente se dice que las piezas de plástico son de pared delgada, siempre hay muchas excepciones. En algunas aplicaciones, hay que romper la limitación de la pared delgada:
Espesor máximo: 8,6 mm
Espesor máximo: 9,2 mm
Espesor máximo:10 mm
La fuerza importa: Las piezas de plástico deben tener suficiente resistencia a la flexión, resistencia a la tracción, rigidez, etc.
Peso e inercia: El producto debe tener suficiente peso, momento de inercia, etc.
Características locales: El producto tiene algunas características locales como salientes y orificios, y la distancia entre ellos es demasiado cerca para ser ahuecado.
Los datos recomendados en la tabla anterior son solo valores orientativos, pero no absoluto. Aumentar adecuadamente el espesor de pared también puede obtener una calidad satisfactoria, pero a veces requiere especialmateriales, máquinas y procesos para hacerlo.
Espesor máximo: 15 mm
Espesor máximo:20 mm
Reducción del grosor mínimo regional de la pared
Si bien la tabla anterior describe las pautas de espesor mínimo para diversos plásticos, es importante tener en cuenta que estos valores no son inamovibles. La capacidad de flujo del plástico no está determinada únicamente por su tipo, sino también por factores como longitud de flujo y temperatura.
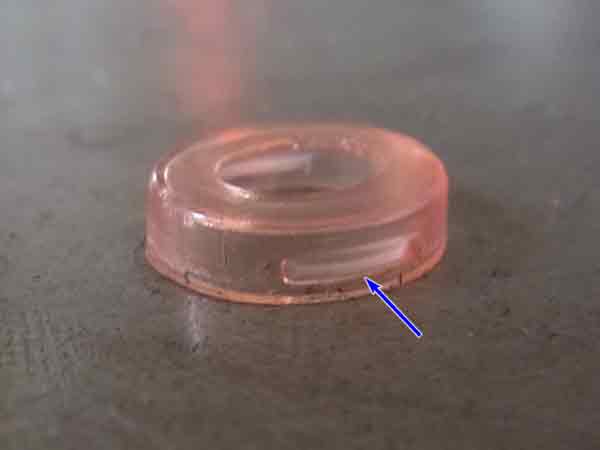
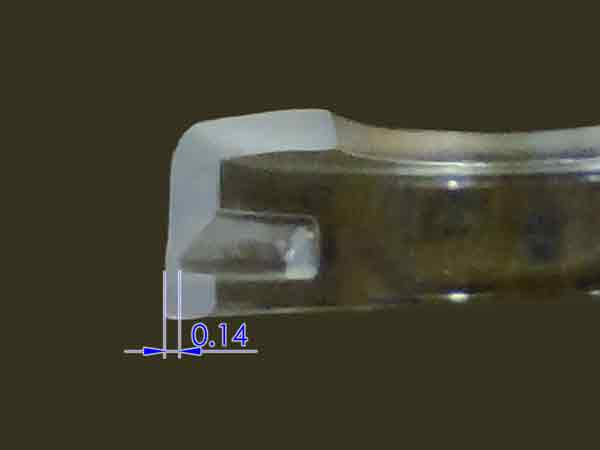
En las zonas próximas a la puerta de inyección, donde el plástico permanece a temperaturas más elevadas y la distancia de flujo es corta, el espesor mínimo de la pared puede ser a menudo mucho menor de lo que sugiere la teoría. Por ejemplo, consideremos un componente de plástico en miniatura fabricado con PC (policarbonato). En este caso, el grosor local de la pared podría ser de 0,15 mm, aunque el grosor mínimo recomendado para el PC suele ser de 0,95 mm. Esto subraya la idea de que el moldeo por inyección en el mundo real a veces puede desafiar las reglas convencionales.
(El espesor regional puede hacerse mucho menor que los valores recomendados).
(Una pequeña pieza de plástico hecha de PC, con un grosor mínimo de pared regional de 0,14 mm solamente).
Comprender la relación longitud/espesor del flujo
Vamos a profundizar en el concepto de la Relación Longitud de Flujo a Espesor. Esta relación, a menudo denominada relación de longitud de flujo, es una métrica crucial en el moldeo por inyección. Representa la relación entre la distancia que debe recorrer un material plástico (la trayectoria de flujo) y el espesor de la pared, y es una consideración clave durante la fase de diseño del molde.
Piénsalo de esta manera: a medida que el plástico viaja dentro del canal, es enfriado constantemente por las paredes de la cavidad del molde, lo que provoca su solidificación. La distancia que el plástico puede fluir efectivamente no está determinada solo por el ancho del canal; también está influenciada por esta distancia de recorrido.
Una relación de caudal típica oscila entre 90 y 270.
Ahora bien, si la relación de longitud de flujo no alcanza lo necesario, es posible compensarlo aumentando el número de puntos de inyección. Sin embargo, para los diseñadores de productos, conocer los conceptos básicos de esta relación suele ser suficiente. No profundizaremos más en los tecnicismos aquí, pero comprender su importancia es vital para tomar decisiones de diseño informadas y efectivas.
Espesor de pared de nervaduras y salientes: Una consideración de diseño
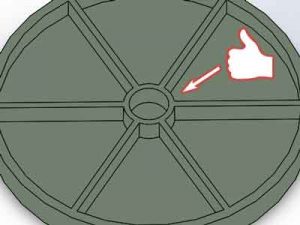
En el diseño de productos de plástico, el grosor de la pared exterior es un parámetro fundamental. Sin embargo, la intrincada red de nervaduras y resaltes dentro de la estructura exige una atención especial durante la fase de diseño.
Pautas para las costillas
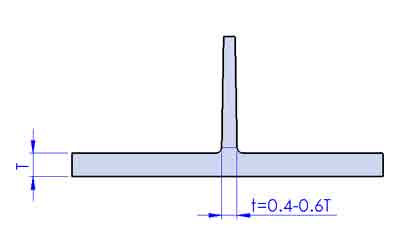
1. Espesor de nervios: Típicamente, el espesor de pared de los nervios está dentro del rango del 40-60% del espesor de pared base. Sin embargo, esta no es una regla rígida. Si necesitas aumentar el espesor de los nervios, prepárate para posibles marcas de hundimiento.
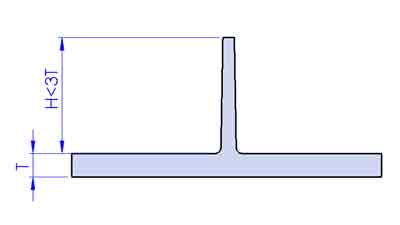
2. Altura de las nervaduras: Se recomienda que la altura de las nervaduras de refuerzo sea inferior a tres veces el espesor de la pared base. Una altura excesiva puede estrechar la parte superior, dificultando el llenado y la expulsión de la pieza.
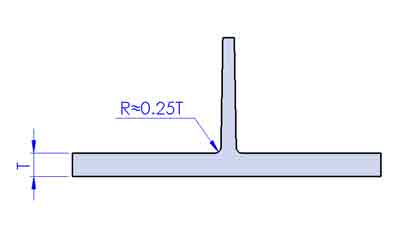
3. Fondo redondeado: Es recomendable redondear el fondo de los nervios con un radio de aproximadamente 0,25 veces el espesor de pared base. Esto favorece el flujo del plástico y previene la concentración de tensiones.
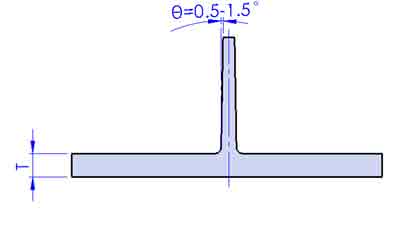
4. Ángulo de calado: Mantener un ángulo de calado de unos 0,5-1,5 grados en las costillas de refuerzo, cuando se trata de un acabado pulido.
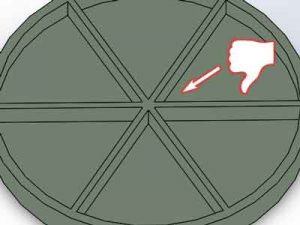
5. Evite superposiciones: Es mejor evitar que múltiples nervios se crucen en el mismo punto, ya que esto puede resultar en un grosor excesivo en la intersección.
No recomendado
Recomendado
Directrices para los jefes
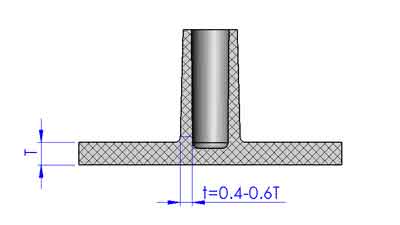
1. Grosor del jefe: Al igual que los nervios, el grosor de pared de los jefes idealmente varía de 40-60% del espesor de pared base.
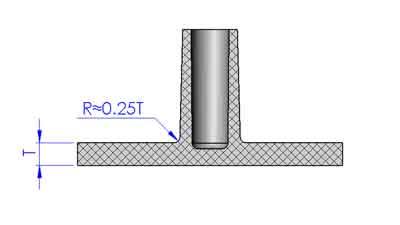
2. Redondeo del fondo: De manera similar a los nervios, redondee la parte inferior con un radio aproximadamente 0,25 veces el espesor.
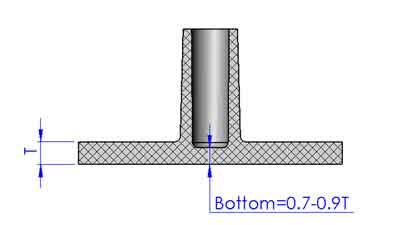
3. Grosor de pared inferior: Considere hacer el grosor de la pared inferior ligeramente más delgado, digamos 0.7-0.9 veces el grosor de la pared, para reducir las marcas de hundimiento.
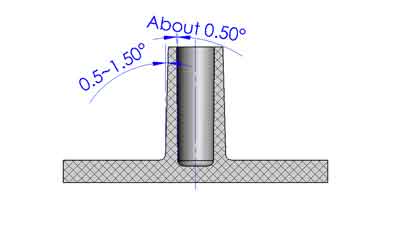
4. Ángulo de desmoldeo: Para los jefes, generalmente se recomienda un ángulo de desmoldeo externo de 0.5-1.5 grados y un ángulo interno de 0.5 grados.
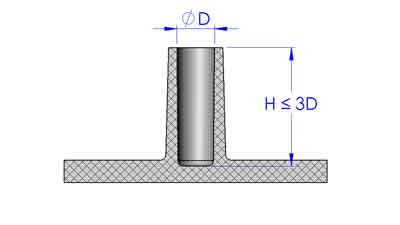
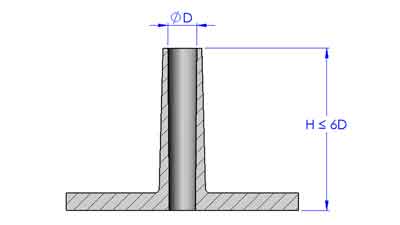
5.Profundidad máxima de los agujeros en los jefes:
Estas directrices sirven principalmente para evitar la flexión o rotura del pasador de núcleo debido a la alta presión de inyección, mejorando la calidad y apariencia de las piezas moldeadas.
Agujeros ciegos: Es aconsejable no exceder una profundidad mayor a 3 veces el diámetro del agujero.
(Agujero ciego)
Agujeros pasantes: En el caso de agujeros pasantes, la profundidad puede extenderse hasta 6 veces el diámetro del agujero. Esto se debe a que el pasador del núcleo puede ser soportado en ambos extremos.
(Agujero pasante)
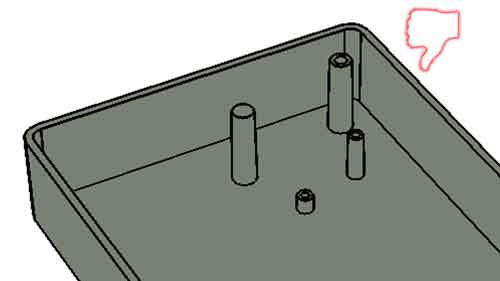
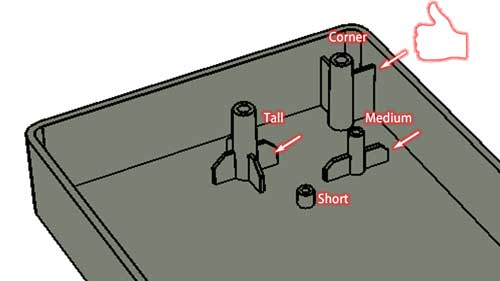
6. Estabilidad estructural: Mejorar la estabilidad estructural conectando los jefes con nervios cuando sea necesario. Normalmente, los jefes más altos requieren más nervios que los jefes más cortos.
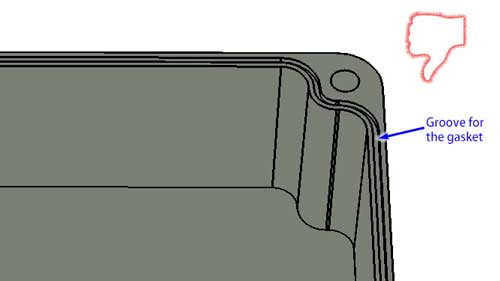
No recomendado
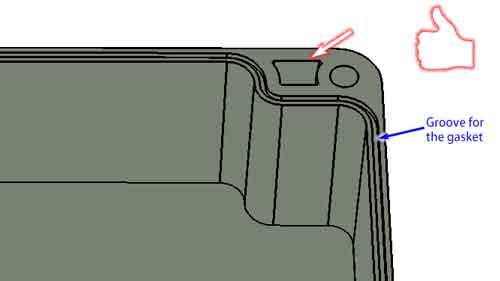
Recomendado
7. Colocación: Asegúrese de que los jefes no se coloquen demasiado cerca de las paredes laterales para evitar la integración y el sobregrosor local. De lo contrario, intentar ahuecar la zona que es demasiado gruesa.
Tener en cuenta que estas recomendaciones podrían necesitar ajustes según el diseño y la aplicación únicos de su pieza. Por lo tanto, consultar con un proveedor profesional de servicios de moldeo por inyección antes de finalizar su diseño es un paso prudente.
Conclusión
En resumen, el moldeo por inyección implica un delicado equilibrio entre las paredes finas, que son típicas, y las excepciones dictadas por la resistencia, el peso o los diseños intrincados. Nuestras directrices para nervaduras y resaltes son herramientas esenciales para encontrar este equilibrio.
Tenga en cuenta que se trata de principios flexibles y no de normas estrictas, que requieren adaptabilidad y precisión en su planteamiento. Al final, el éxito del moldeo reside en su capacidad para adaptar el proceso a las exigencias específicas de cada proyecto. ¡Feliz moldeado!