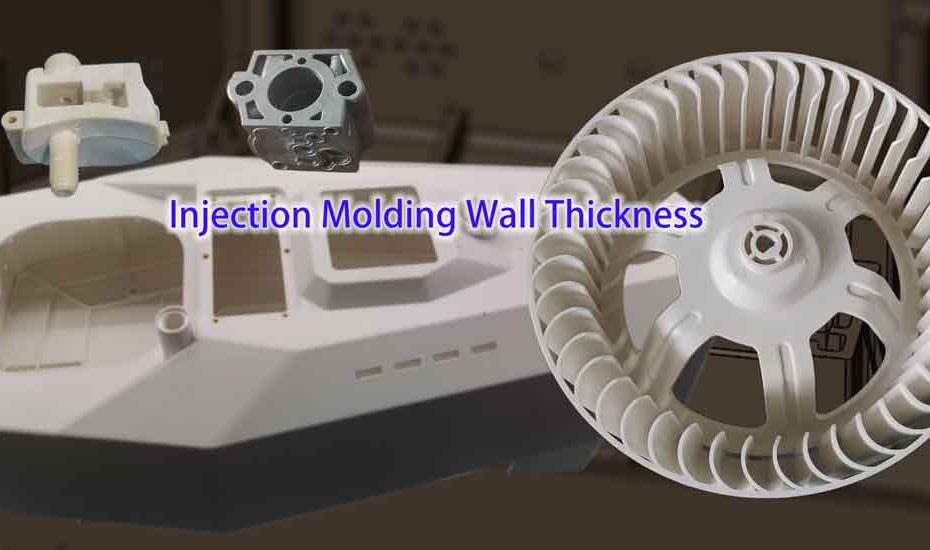
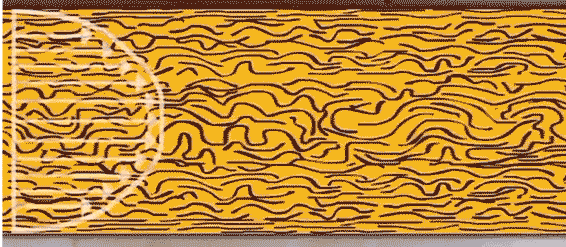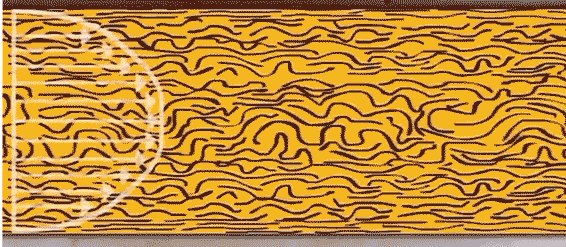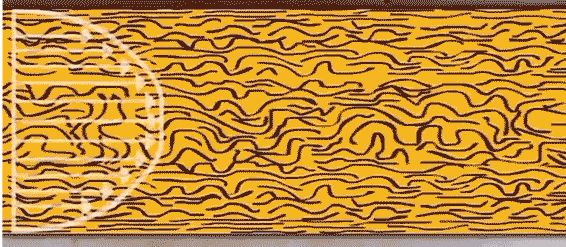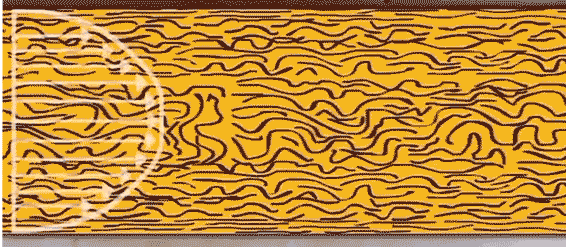
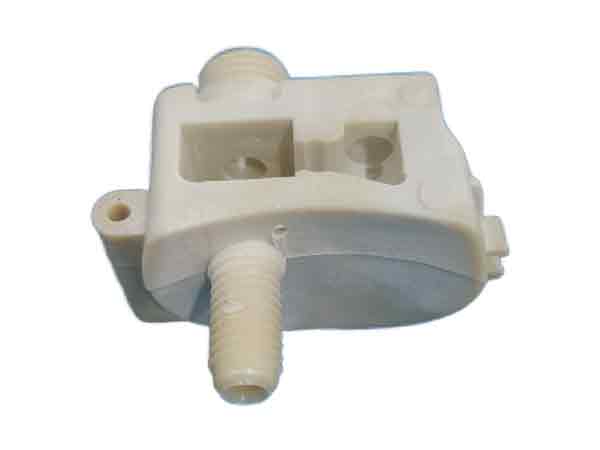
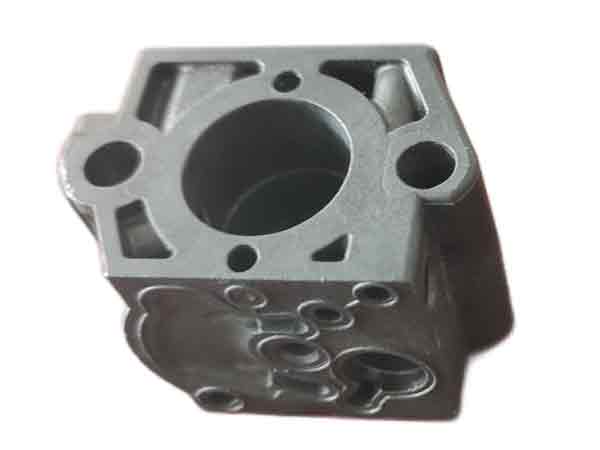
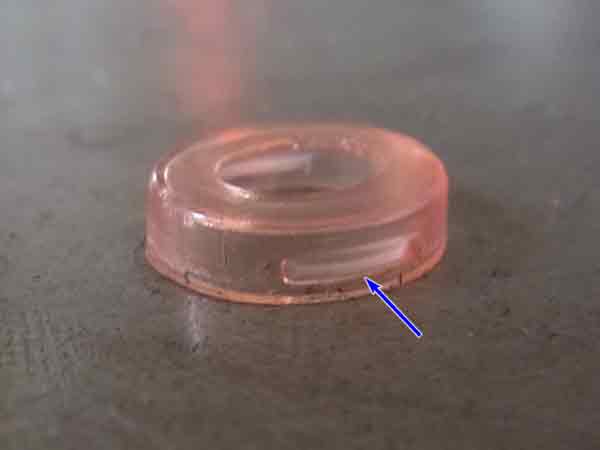
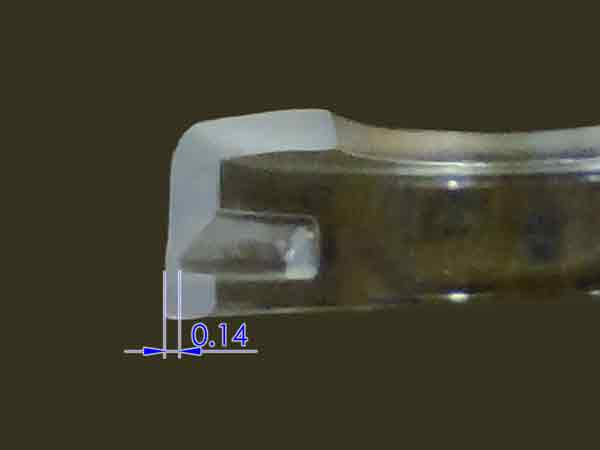
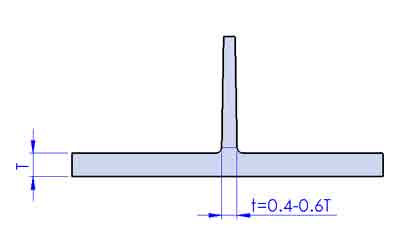
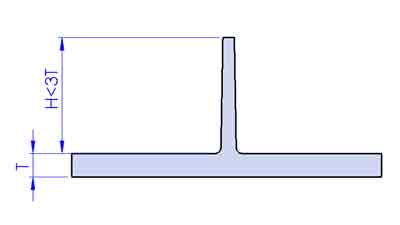
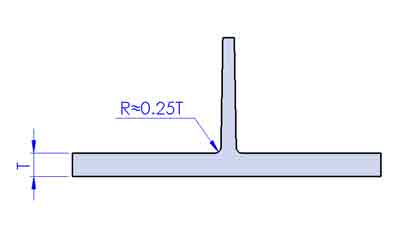
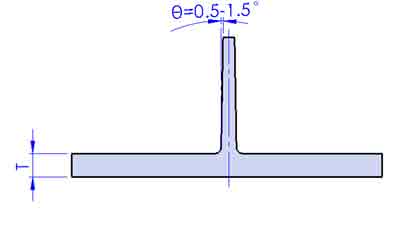
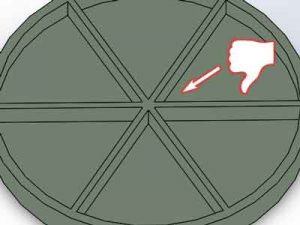
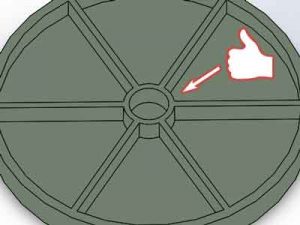
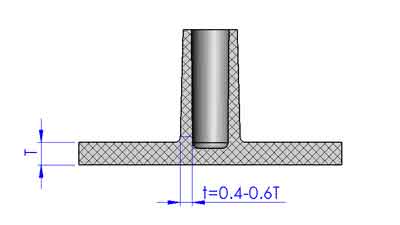
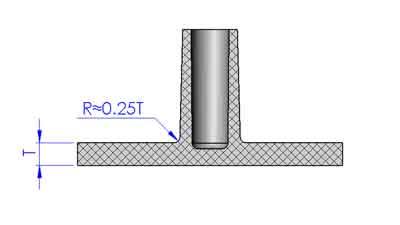
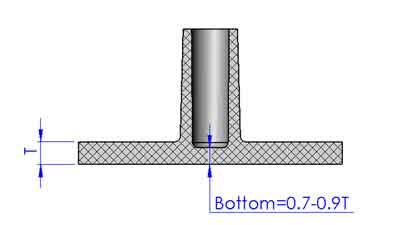
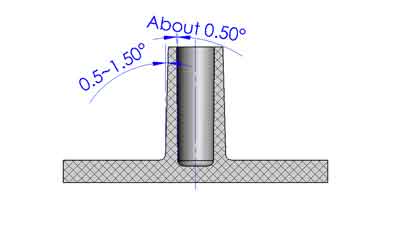
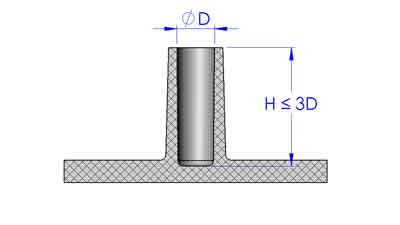
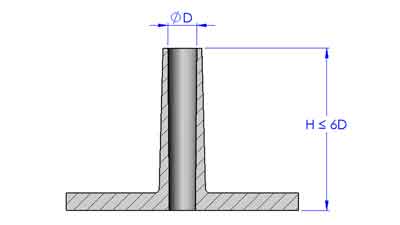
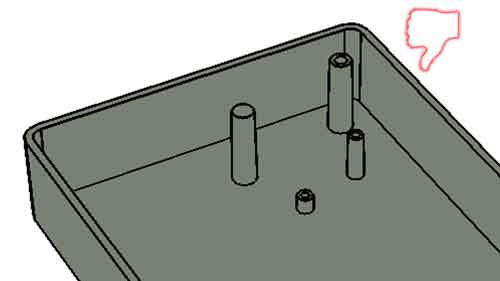
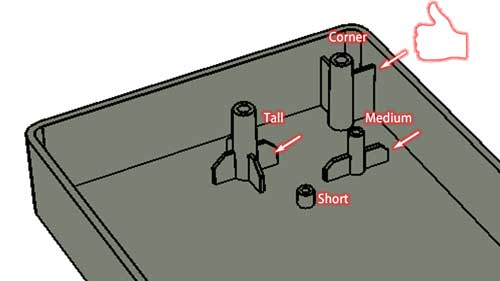
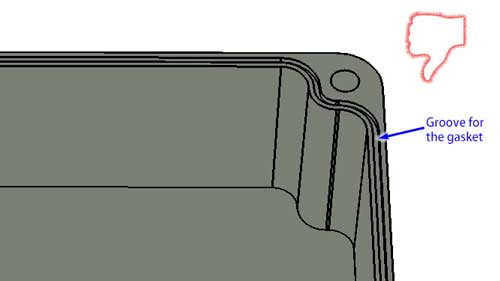
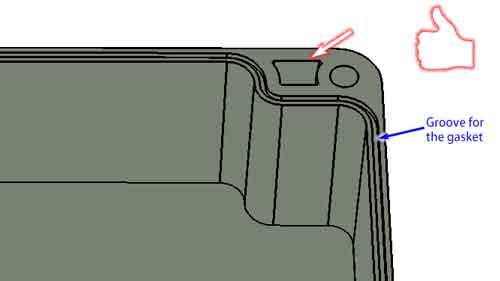
射出成形肉厚の最適化:リブ、ボス、設計の洞察によって ボヤン製造知識 (カテゴリ), プラスチック成形 (カテゴリ) 目次 トグル 射出成形における肉厚の理解プラスチック部品における肉厚の役割を解明する射出成形における均一な肉厚の重要性異なるプラスチック材料に対する適切な肉厚の選択射出成形部品における最大肉厚の探求地域の最小肉厚の低減流動長さと肉厚の比率の理解リブとボスの肉厚:設計上の考慮事項リブのガイドラインボスのガイドライン結論 射出成形における肉厚の理解 身の回りにある日常的なプラスチック製品の多くが、それらを持っていることに気づいたことはありませんか 薄く均一な肉厚? それらは単なるスタイルや材料を節約する方法ではありません。均一な厚さのこれらの薄い壁は、射出成形によるものづくりにおいて重要な意味を持ちます。この記事は、射出成形部品設計における 肉厚の基本 を理解するためのガイドです。なぜそれが製品の頑丈さや実際の製造方法にとって重要なのかを探ります。さあ、始めましょう! プラスチック部品における肉厚の役割を解明する プラスチック部品の肉厚について詳しく見ていきましょう。熱い液体プラスチックが流れる経路の幅だと考えてください。この溶融プラスチックが金型に射出されると、 冷却する そして 硬化する 同時に 収縮しながら. 。しかし、ここで重要なのは、冷却速度は主に壁の厚さに大きく依存するということです。経路が広すぎると冷却に時間がかかり、プラスチックはより収縮します。これは、 収縮, 気泡または真空空洞. など、さまざまな問題を引き起こす可能性があります。逆に、壁が薄すぎると、プラスチックが空間全体を満たす前に硬化し、いわゆる「“ショートショット.」が発生します。つまり、肉厚の最適なバランスを見つけることが、適切な結果を得る鍵なのです。. 射出成形における均一な肉厚の重要性 一定の幅を保ちながら安定して流れる川を想像してみてください。川の幅が大きく変動すると、乱流が発生し、その変化点で渦や衝撃、せん断応力が生じます。信じられないかもしれませんが、同様の原理が射出成形プロセスにも当てはまります。. 金型内のプラスチック流動のシミュレーション 射出中、溶融プラスチックの均一な流れを維持することが極めて重要です。川と同じように、プラスチックの流れの幅が変動すると問題が生じる可能性があります。これらの問題には、不均一な充填、構造的弱点、外観上の欠陥などが含まれます。したがって、射出成形では、成形部品の肉厚をできるだけ均一にする必要があることを強調します。スムーズで予測可能な流れを実現することが、最終製品を成功させる鍵なのです。. 異なるプラスチック材料に対する適切な肉厚の選択 射出成形部品の世界では、肉厚に関して万能なサイズはありません。理想的な厚さは、次の2つの重要な要素に依存します:使用するプラスチックの種類:各プラスチック材料は、それぞれ固有の特性を持っています。 流動特性、強度、剛性, などの特性の違いにより、理想的な肉厚は材料によって大きく異なる可能性があります。.製品のサイズ: 製品のサイズは非常に重要です。. 大型製品 は本質的に高い強度と安定性を要求するため、 厚い壁 機械的応力に耐えるため。.この意思決定プロセスを簡素化するために、さまざまな種類のプラスチックの推奨肉厚を概説した実用的な表を参照しましょう: プラスチック材料 最小厚さ 小型プラスチック部品の推奨肉厚 中型プラスチック部品の推奨肉厚 大型プラスチック部品の推奨肉厚 PA 0.45 0.76 1.5 2.4~3.2 PE 0.6 1.25 1.6 2.4~3.2 PS 0.75 1.25 1.6 3.2~5.4 HIPS 0.75 1.25 1.6 3.2~5.4 PVC 1.2 1.6 1.8 3.2~1.8 PMMA 0.8 1.5 2.2 4.0~6.5 PP 0.85 1.45 1.75 2.4~3.2 CPE 0.9 1.35 1.8 2.5~3.4 PC 0.95 1.8 2.3 3~4.5 PPE 1.2 1.75 2.5 3.5~6.4 CA 0.7 1.25 1.9 3.2~4.8 POM 0.8 1.4 1.6 3.2~5.4 射出成形部品における最大肉厚の探求 一般的にプラスチック部品は薄肉と言われていますが、常に多くの例外があります。一部の用途では、薄肉の制限を破らなければなりません: 最大厚さ: 8.6mm 最大厚さ: 9.2mm 最大厚さ: 10mm 強度事項:プラスチック部品には十分な 曲げ抵抗性、引張強度、剛性, 、など.重量と慣性:製品は十分な 重量、慣性モーメント、, など.ローカル特徴:製品には、 突起と穴, 、それらの間の距離は 中空化するには近すぎます。.上記の表で推奨されているデータはあくまで適切な値ですが、 絶対ではない. 。肉厚を適切に増やすことで満足のいく品質を得ることもできますが、時には 特別な 材料、機械、およびプロセス そうするために。. 最大厚さ: 15 mm 最大厚さ: 20 mm 地域の最小肉厚の低減 上記の表はさまざまなプラスチックの最小厚さのガイドラインを示していますが、これらの値が絶対的なものではないことに注意することが重要です。プラスチックの流動能力は、その種類だけでなく、以下のような要因によっても決定されます: 流動長 そして 温度.射出ゲート付近の領域では、プラスチックがより高い温度を保ち、流動距離が短いため、最小肉厚は理論的に示唆される値よりもはるかに小さくなる場合がよくあります。例えば、PC(ポリカーボネート)製の小型プラスチック部品を考えてみてください。この場合、PCの推奨最小肉厚は通常0.95mmであるにもかかわらず、局所的な肉厚は0.15mmと薄くなる可能性があります。これは、実際の射出成形が従来のルールに反することがあるという考えを強調しています。. (局部的な厚さは推奨値よりはるかに小さくすることができます。) (PC製の小さなプラスチック部品で、最小局所肉厚はわずか0.14mmです。) 流動長さと肉厚の比率の理解 流動長対肉厚比の概念を掘り下げましょう。この比率は、しばしば流動長比と呼ばれ、射出成形において重要な指標です。これは、プラスチック材料が移動する必要がある距離(流動経路)と壁の厚さとの関係を表し、金型設計段階での重要な考慮事項です。.このように考えてみてください:プラスチックがチャネル内を移動する際、金型キャビティの壁によって常に冷却され、固化します。プラスチックが効果的に流れることができる距離は、チャネルの幅だけでなく、この移動距離によっても影響を受けます。.典型的な流量比は90〜270の間です。.さて、流動長比が必要な値に達しない場合、射出ゲートの数を増やすことで補うことが可能です。ただし、製品設計者にとっては、この比率の基本を知っておくだけで一般的には十分です。ここでは技術的な詳細に深く立ち入りませんが、その重要性を理解することは、情報に基づいた効果的な設計判断に不可欠です。. リブとボスの肉厚:設計上の考慮事項 プラスチック製品設計において、プラスチック製品の外壁肉厚は基本的なパラメータとして機能します。しかし、構造内のリブやボスの複雑なネットワークは、設計段階で特別な注意を必要とします。. リブのガイドライン 1. リブの厚さ:通常、リブの肉厚はベース肉厚の40~60%の範囲内です。ただし、これは厳密なルールではありません。リブの厚さを増やす必要がある場合は、潜在的なヒケが発生する可能性に備えてください。. 2. リブの高さ:補強リブの高さは、基本肉厚の3倍未満であることが推奨されます。過度な高さは頂部を狭くし、部品の充填と取り出しを困難にする可能性があります。. 3. 丸みのある底:リブの底は、ベース肉厚の約0.25倍の半径で丸めることをお勧めします。これにより、プラスチックの流れが促進され、応力集中が防止されます。. 4. 抜き勾配:補強リブには、鏡面仕上げの場合、約0.5〜1.5度の抜き勾配を維持してください。. 5. 重なりを避ける:複数のリブが同じ点で交差するのは避けるのが最善です。交差部で過剰な厚みが生じる可能性があるためです。. 非推奨 推奨 ボスのガイドライン 1. ボス肉厚:リブと同様に、ボスの壁厚は理想的には次の範囲とします。 ベース肉厚の40~60%. 2. 底部の面取り:これもリブと同様に、底面は半径で丸めてください。 約0.25倍の厚さ. 3. 底肉厚:ヒケを低減するため、底壁の厚さをやや薄く、たとえば壁厚の0.7~0.9倍にすることを検討してください。. 4. 抜き勾配:ボスには、一般に0.5~1.5度の外部ドラフト角と0.5度の内部角が推奨されます。. 5. ボス内の穴の最大深さ:これらのガイドラインは主に コアピンの曲げや破損を防止する 高い射出圧力により、成形品の品質と外観を向上させます。. 止まり穴: 深さは穴径の3倍を超えないようにすることをお勧めします。. (ブラインド穴) 貫通穴: 貫通穴の場合、深さは穴径の6倍まで可能です。これは、コアピンを両端で支持できるためです。. (スルーホール) 6. 構造的安定性: リブでボスを接続することで 構造的安定性を向上させる 必要な場合。通常、 背の高いボスほどリブがより必要 より短いボスよりも。. 非推奨 推奨 7. 配置: ボスは側壁に近すぎる位置に配置しないでください。一体化や局所的な過剰肉厚を防ぐためです。そうでない場合、, 中抜きを試みる 厚すぎる領域。. (ガスケット付きプラスチック 筐体のコーナーの典型的な設計) 推奨されません、角が厚すぎます 推奨、中空 留意してください これらの推奨事項は調整が必要になる場合があります 部品固有の設計と用途に基づいて。したがって、, 専門の射出成形サービスプロバイダーに相談すること 設計を確定する前に行うことは賢明なステップです。. 結論 要約すると、射出成形では、一般的な薄肉と、強度、重量、または複雑な設計によって規定される例外との間の微妙なバランスが求められます。リブやボスの設計ガイドラインは、この均衡を見出すための重要なツールです。.これらは厳格なルールではなく柔軟な原則であり、アプローチには適応性と精度が求められることを念頭に置いてください。最終的に、成形の成功は、各プロジェクトの具体的な要求にプロセスを合わせる能力にかかっています。良い成形を! 前中国で高品質のプラスチック金型メーカーを見つけるためのトップヒント次射出成形ゲートタイプのマスター:品質と効率の向上