عادةً ما لا تتطلب أجزاء الصفائح المعدنية دقة عالية استثنائية. يمكن أن تتراوح دقة الانحناء لهذه المكونات بين 0.25-1 مم، وهو أمر كافٍ للاستخدام العادي. ومع ذلك، في بعض الحالات، قد تكون هناك حاجة إلى دقة أعلى. من المهم فهم الدقة القابلة للتحقيق والعوامل التي تؤثر عليها.
العوامل الرئيسية التي تؤثر على دقة الانحناء
دقة الآلة والأداة: تعتبر قابلية تكرار تحديد موضع ماكينة الانحناء ودقة القوالب أمرًا بالغ الأهمية. تتطلب السماكات ونصف أقطار الانحناء المختلفة قوالب محددة للمعالجة. حتى التغييرات الطفيفة في المعلمات يمكن أن تؤثر على أبعاد الانحناء.
خبرة المشغل: يلعب المشغلون المهرة دورًا حيويًا في ضبط العوامل التي تؤثر على دقة الانحناء. يجب تطبيق القوة المناسبة أثناء عملية الانحناء، ويجب إدارة سرعة تغذية المعدن بعناية. مطلوب مستويات عالية من التركيز من المشغلين، إلى جانب القياسات والتعديلات المستمرة أثناء عملية الانحناء.
جودة الصفائح المعدنية: يعتبر الإجهاد الداخلي والسماكة الموحدة للصفائح المعدنية أمرًا مهمًا. عدم الاتساق في هذه المجالات يمكن أن يؤدي إلى ضعف اتساق الأبعاد أثناء الانحناء.
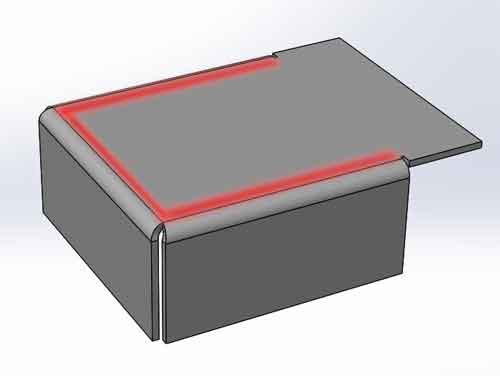
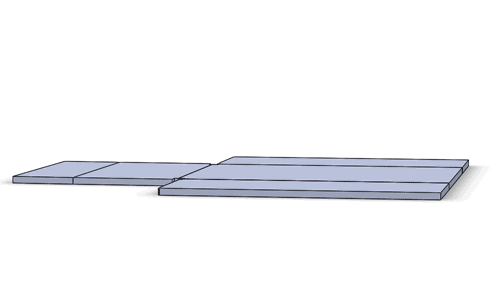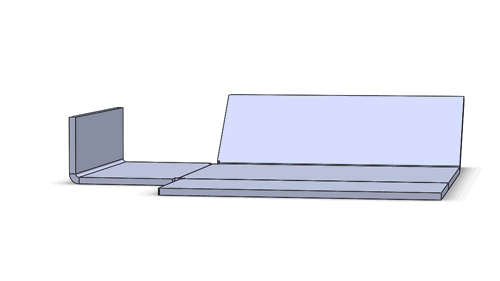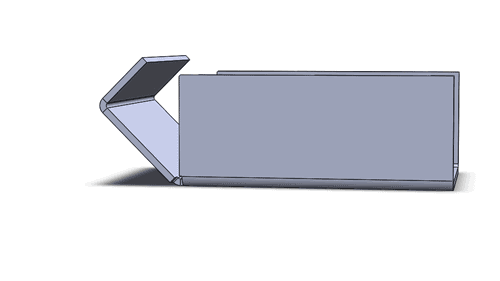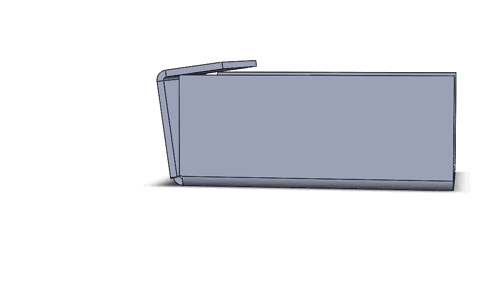
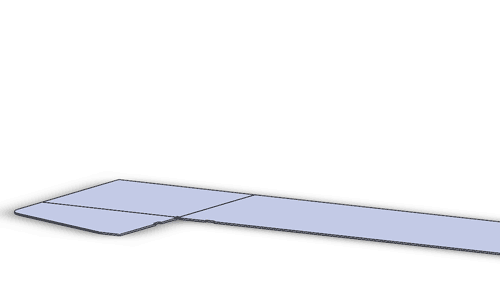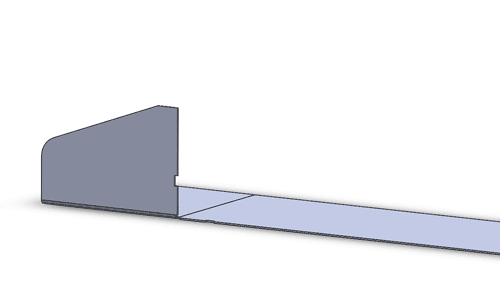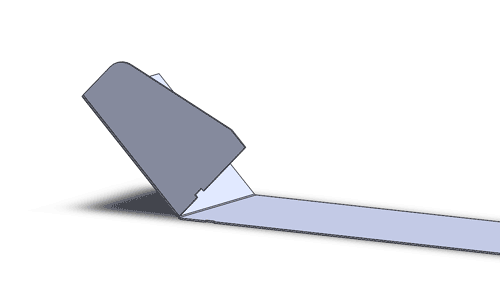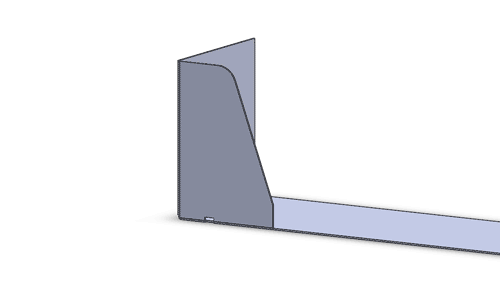
استواء الأجزاء المنحنية: على الرغم من أن الأجزاء المنحنية قد تبدو مسطحة، إلا أن المسطرة أو المستوى تكشف أنها ليست مسطحة تمامًا. يسبب الانحناء انتفاخًا طفيفًا بالقرب من الانحناء، وتكون التشوهات أكثر وضوحًا حيث تتقاطع الانحناءات المتعددة. بالإضافة إلى ذلك، يمكن أن تؤثر الثقوب القريبة من خط الانحناء subtly على التشوه المحلي.
(تشير المناطق الحمراء إلى المناطق القريبة من الانحناءات، والتي تكون أكثر عرضة للانتفاخ. عند التقاطع حيث تتقاطع الانحناءات، يكون هذا الانتفاخ أكثر وضوحًا.)
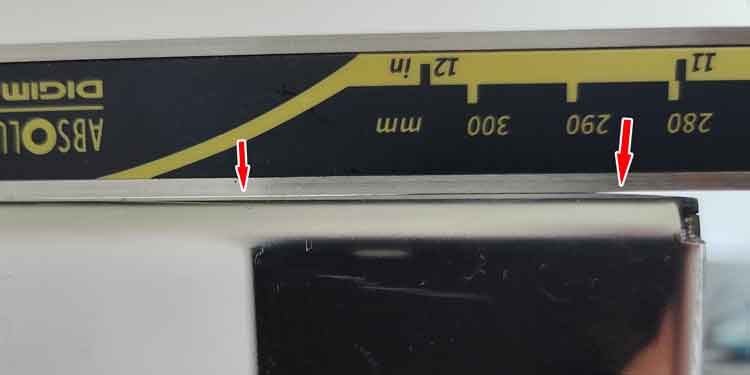
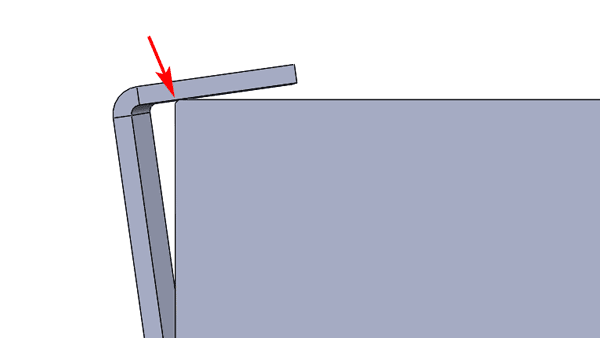
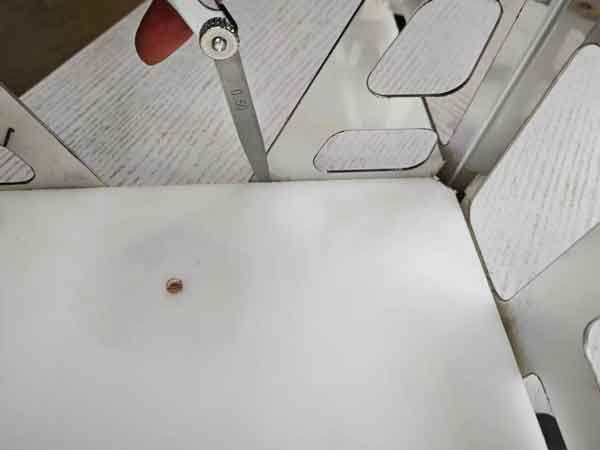
تكشف الصورة عن فجوة أوسع بالقرب من الانحناء على الجانب الأيمن، والتي تتوافق مع انتفاخ أكبر في تلك المنطقة.
بالإضافة إلى ذلك، هناك فجوات أصغر في المركز، مما يشير إلى بعض المخالفات هناك أيضًا.
لا يمكن ملاحظة هذه الفجوات بسهولة دون استخدام مسطرة للفحص.
ويساعد فهم هذه العوامل في إدارة جودة وكفاءة تصنيع الصفائح المعدنية، مما يضمن أن المنتجات النهائية تفي بالمواصفات والمعايير المطلوبة.
المقارنة بين ثني الصفائح المعدنية والتصنيع الآلي باستخدام الحاسب الآلي
انخفاض قدرات الدقة المنخفضة مقابل التصنيع باستخدام الحاسب الآلي
من المهم ملاحظة أن انحناء الصفائح المعدنية لا يمكن أن يحقق دقة تشغيل CNC. تتعامل التصنيع باستخدام الحاسب الآلي عادةً مع أجزاء معدنية أكثر سماكة، مما يمنح هذه الأجزاء صلابة أكبر. تقلل هذه الصلابة من تأثير المتغيرات العشوائية أثناء عملية التصنيع، وتعتمد الدقة إلى حد كبير على دقة الماكينة نفسها.
التحديات مع الصفائح المعدنية
في المقابل، عادةً ما تكون أجزاء الصفائح المعدنية أرق وغالبًا ما تكون أبعادها تتطلب تعديلات يدوية. هذه الأجزاء أكثر عرضة للعوامل العرضية المختلفة التي يمكن أن تؤثر على شكلها وحجمها النهائي.
عمليات التصنيع
عند استخدام التصنيع باستخدام الحاسب الآلي، فإن الشكل النهائي للجزء يتوافق مباشرة مع نموذج ثلاثي الأبعاد المستخدم للبرمجة.
ومع ذلك، فإن تصنيع الصفائح المعدنية ليس بهذه البساطة. فهو يتضمن حسابات تجريبية، ومعالجة النماذج الأولية، والقياسات، والتعديلللوصول إلى الأبعاد المطلوبة.
اعتبارات التحمل
بسبب هذه الاختلافات، عند تحديد الأبعاد تفاوتات أجزاء الصفائح المعدنية, ، يُنصح بالسماح بنطاق تفاوت أكبر. وهذا يراعي الطبيعة الأقل قابلية للتنبؤ لانحناء الصفائح المعدنية مقارنة بعملية التصنيع باستخدام الحاسب الآلي الأكثر تحكمًا.
التحديات في قياس أبعاد الصفائح المعدنية
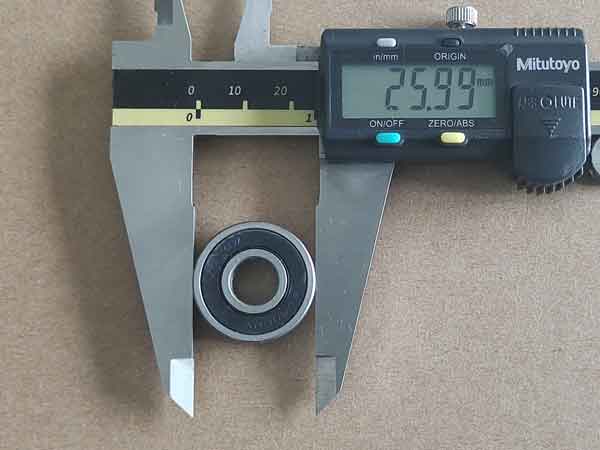
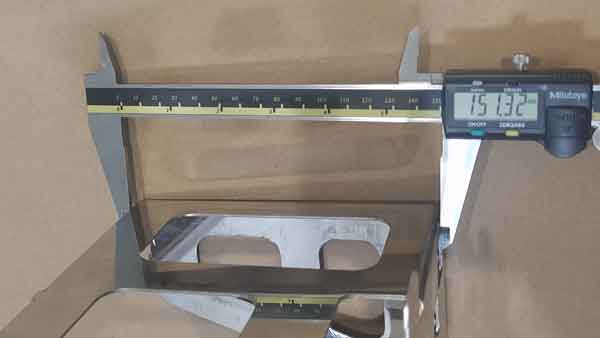
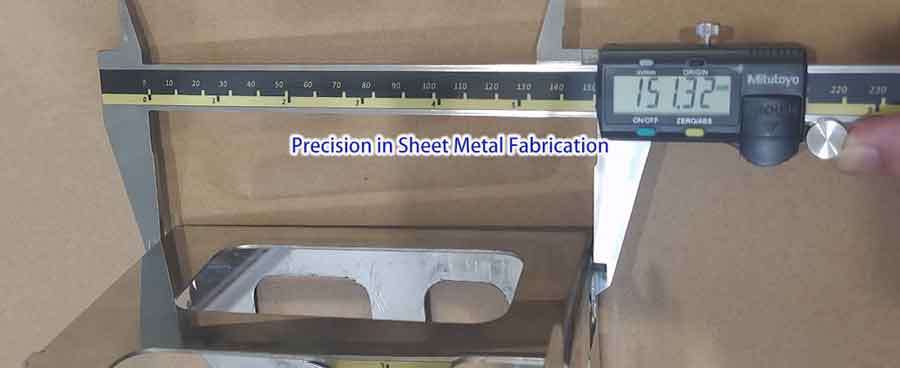
يمكن أن يكون قياس أجزاء الصفائح المعدنية بدقة أمرًا صعبًا للغاية. وبالمقارنة، عند قياس المحامل باستخدام الفرجار الورني (الذي غالبًا ما يستخدم لمعايرة المقاييس)، من السهل نسبيًا تحقيق قراءات دقيقة مع اختلافات تتراوح بين 0.01-0.02 مم فقط.
تُعد معايرة الفرجار بمحمل أمرًا بسيطًا ومباشرًا ويتيح الحصول على قراءات دقيقة
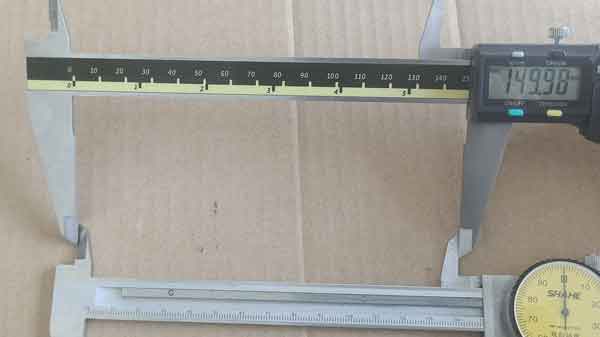
يمكن أن يكون استخدام مسماك آخر للمعايرة أكثر صعوبة بسبب عدم التوافق المحتمل بين الفرجارين.
ومع ذلك، يصعب الحصول على نفس الدقة عند قياس أجزاء الصفائح المعدنية. يمكن أن تُظهر القياسات المتكررة لنفس المنطقة اختلافات كبيرة، مثل ما بين 0.2-0.4 مم. هناك عدة أسباب لذلك:
مخالفات وتشوهات السطح: كما ذكر أعلاه، يمكن أن تكون أسطح أجزاء الصفائح المعدنية غير مستوية، خاصة بالقرب من الانحناءات حيث تكون التشوهات حوالي 0.1-0.2 مم شائعة. حتى التغيير الطفيف في كيفية وضع الفرجار - سواء للداخل أو للخارج قليلاً - يمكن أن يغير القراءات.
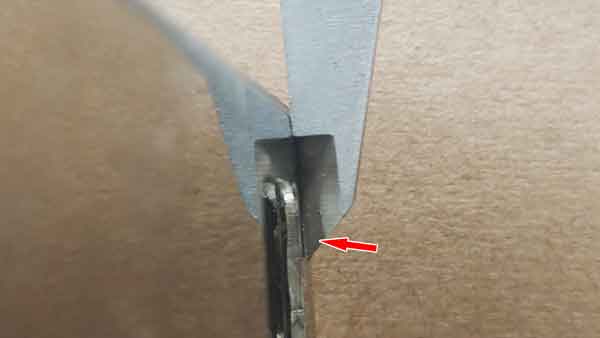
تحديات التثبيت والمحاذاة: على عكس المحامل، التي لها شكل أسطواني منتظم يسمح لفكي الفرجار بالتوافق بإحكام والتوافق بدقة مع القطر، لا تضمن الصفائح المعدنية وضعًا مباشرًا للفرجار. يمكن أن يؤدي هذا عدم التوافق إلى عدم دقة القراءة.
لا يستقر فك الفرجار بإحكام على سطح جزء الصفيحة المعدنية بالقرب من الانحناء
الآثار المترتبة على ممارسات القياس
يمكن أن يُعزى التقلب في قياسات الصفائح المعدنية إلى عاملان رئيسيان: المتأصل عدم استواء الجزء و عدم الدقة في تقنية القياس. غالبًا ما تتراكم هذه العوامل، مما يؤدي إلى اختلافات أكبر في النتائج.
للتخفيف من ذلك، يجب الانتباه بعناية أثناء القياس، وقد يكون من الضروري إجراء قياسات متعددة للحصول على قيم قريبة قدر الإمكان من الأبعاد الفعلية.
كيفية ضمان الدقة في ثني الصفائح المعدنية
التركيز على المجالات الحرجة
عدم استواء السطح في أجزاء الصفائح المعدنية المنحنية أمر شائع، لكن هذا لا يضر بالضرورة بوظيفة المنتج. غالبًا ما لا تحتاج التفاوتات لمكونات الصفائح المعدنية إلى أن تكون صارمة للغاية؛ عادةً ما يكون البقاء ضمن نطاق معقول كافيًا لاستخدامها المقصود.
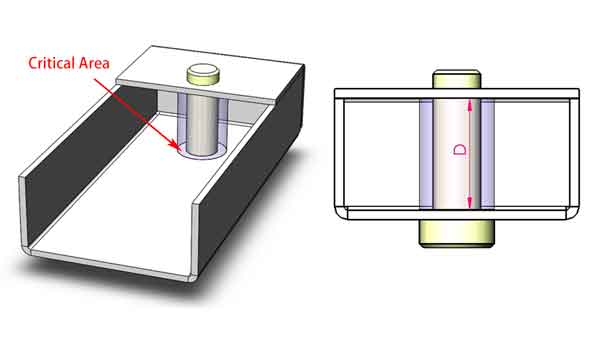
عندما يجب أن تتلاءم أجزاء الصفائح المعدنية معًا بدقة في التجميعات، من المهم ضمان الدقة الأبعادية في مناطق محددة المطلوبة للتلاءم، بدلاً من السطح بأكمله. يساعد هذا النهج المستهدف في الحفاظ على الوظيفة حيثما يهم.
يسلط القسم التوضيحي الضوء على منطقة حرجة ذات متطلبات تفاوت محددة، في حين أن مواصفات الأبعاد للمناطق الأخرى ليست بنفس الصرامة.
استراتيجيات القياس
استخدام أجزاء التركيب أو المقاييس للقياس الموضعي
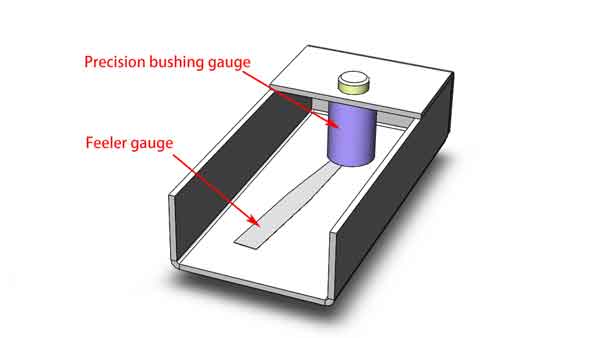
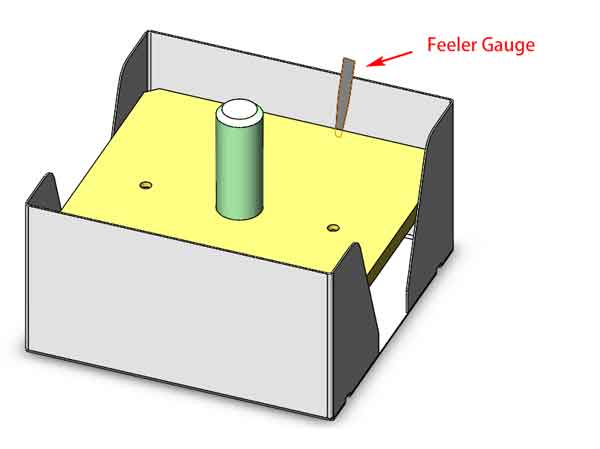
هناك طريقتان رئيسيتان لقياس الأبعاد في المناطق الموضعية. تتضمن الطريقة الأولى استخدام الأجزاء المناسبة، والتي توفر بشكل عام تقييماً نوعياً. تستخدم الطريقة الثانية مقاييس مصنوعة خصيصًا توفر قياسًا كميًا. على سبيل المثال، في السيناريو المعطى، يمكن استخدام مقياس جسّ للتحقق من الفجوة بعد إدخال المقياس، مما يكشف عن الأبعاد الدقيقة المطلوبة.
الجسم الأرجواني هو عبارة عن جلبة مصممة بارتفاع محدد للعمل مع مقياس جسّ لقياس الأبعاد الداخلية.
كلتا الطريقتين ذات قيمة حسب احتياجات التجميع ودرجة الدقة المطلوبة. من خلال التركيز على المناطق الحرجة للتركيب واستخدام أدوات القياس المناسبة، يمكننا الحفاظ على الدقة اللازمة في مشاريع ثني الصفائح المعدنية.
الدقة من خلال التصميم الدقيق في ثني الصفائح المعدنية
ثني الحواف المغلقة لضمان الدقة
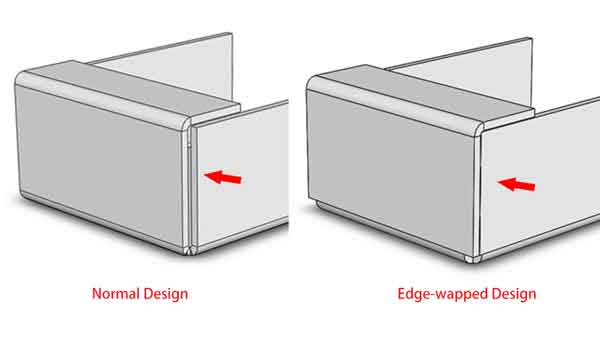
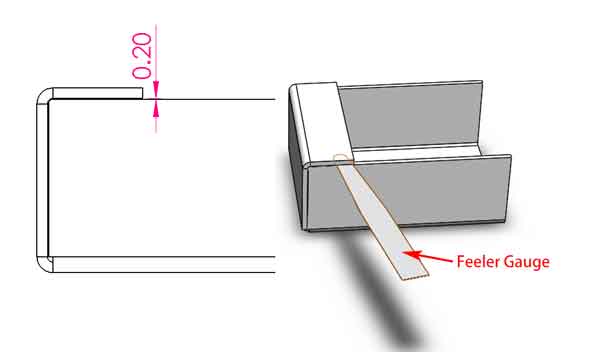
في تصميم ملفوف الحواف عند ثني الصفائح المعدنية (انظر التصميم الأيمن في الصورة أدناه)، تكون دقة الانحناء حاسمة. على سبيل المثال، يتطلب هذا التصميم المعين فجوة قدرها 0.2 مم. للتحقق من ذلك، يمكن استخدام مقياس تحسسي لقياس الفجوة الفعلية، والتي تعكس مباشرة دقة الانحناء. هذه الطريقة عادةً أكثر وضوحًا ودقة من استخدام الفرجار ذي الورنية.
للمقارنة: يستخدم المكون على اليسار تصميم ثني صفائح معدنية قياسي، بينما يتميز المكون على اليمين بتصميم ثني بحافة ملفوفة.
يمكن فحص الفجوة هنا باستخدام مقياس تحسسي للتحقق من دقة الانحناء.
اعتبارات التصميم وتحمل التصنيع
ومع ذلك، فإن التصميم بمثل هذه الفجوات الصغيرة ينطوي على خطر ارتفاع معدل الخردة. إذا تجاوز الانحراف 0.2 مم، فقد يمنع التداخل ثني الأجزاء بالكامل بزاوية 90 درجة. يجبر هذا التفاوت الضيق المصنعين على الالتزام بمعايير دقة أعلى في الإنتاج، مما لا يترك مجالاً للاختصارات.
عندما يتم تصميم الفجوة عند الانحناء لتكون صغيرة، يمكن أن تؤدي الانحرافات البعدية المفرطة إلى منع إغلاق الانحناء بشكل صحيح، مما قد يؤدي إلى إعدام المنتج.
يمكن تعزيز الدقة في ثني الصفائح المعدنية بشكل كبير من خلال خيارات التصميم المدروسة، مما يضمن أن تلبي المكونات المتطلبات الصارمة وتتناسب مع بعضها البعض بشكل مثالي. وعلى الرغم من أن هذا يتطلب دقة وعناية أكبر في عملية التصنيع، إلا أن النتيجة هي منتج أكثر موثوقية وأعلى جودة.
استخدام الشقوق للتقييم السريع لدقة الانحناء
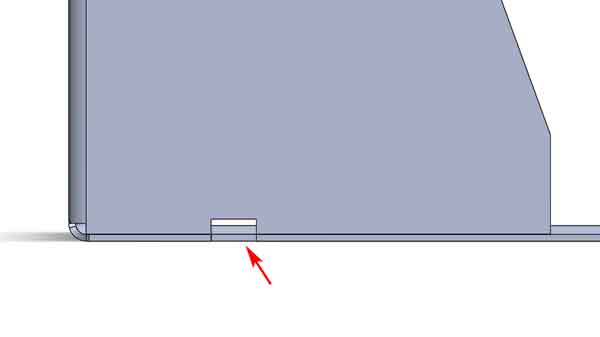
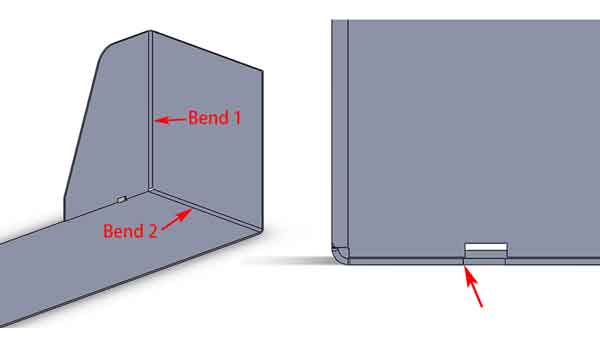
توفر إضافة شق صغير هنا طريقة أخرى لتقييم دقة الانحناء بسرعة. من خلال ملاحظة ما إذا كانت الشقوق متحاذية، يمكننا قياس دقة الانحناءات. وبالطبع، يتم تحديد درجة عدم المحاذاة في هذه الشقوق من خلال الخطأ التراكمي للثنيتين (الموضحة في الانحناء الأول والانحناء الثاني). ومع ذلك، فإنه يوفر طريقة سريعة لمراقبة دقة الانحناء وتقييمها.
المحاذاة المثالية النظرية للشق في ثني الصفائح المعدنية
يمكن أن تؤدي الانحرافات التراكمية من الانحناءة 1 والانحناءة 2 إلى اختلال الشق
استخدام تركيبات اللحام من أجل دقة الأبعاد
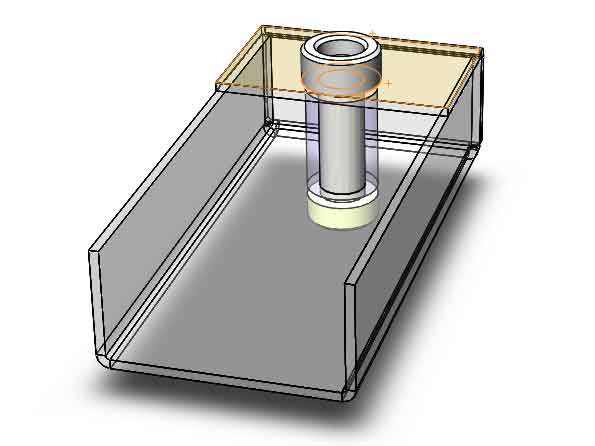
عند لحام مكونات الصفائح المعدنية التي تتطلب دقة عالية، يمكن استخدام تجهيزات اللحام لضمان الدقة. خذ قطعة الصفائح المعدنية في الصورة كمثال؛ تم تصميمها لتركيب عمود عليها. بالنسبة لهذا التجميع، من الضروري أن تكون الفتحتان المتقابلتان متوازيتين تمامًا وأن تكون أبعاد التباعد الداخلي ضمن التفاوت المسموح به. لتحقيق ذلك، يمكن تنفيذ تجهيزة لحام لتصحيح الأبعاد إلى حد ما أثناء اللحام. ومع ذلك، من المهم ملاحظة أنه على الرغم من أن التجهيزة يمكنها إجراء تعديلات طفيفة، إلا أن الاعتماد المفرط عليها يمكن أن يؤدي إلى انحناء أو تشوه المنتج بعد اللحام. لذلك، تظل دقة الانحناء ذات أهمية قصوى.
مخطط تخطيطي لتركيبات اللحام
تقييم دقة الانحناء من خلال الأمثلة
الدقة النموذجية في ثني الصفائح المعدنية
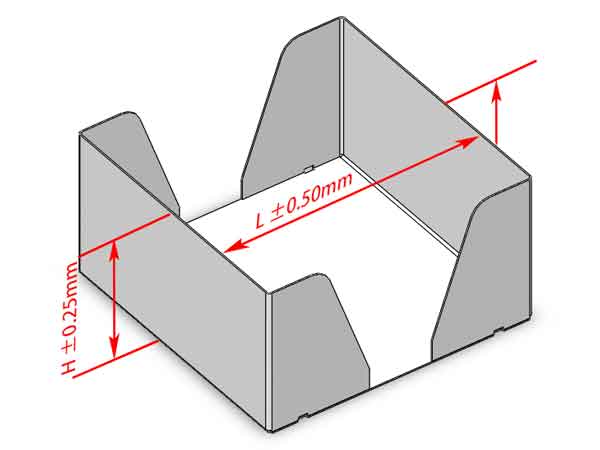
دعونا نلقي نظرة على بعض الأمثلة لفهم الدقة التي يمكن تحقيقها في ثني الصفائح المعدنية. بالنسبة لعملية قياسية، يمكن أن يصل ارتفاع الانحناء ‘H’ لهذا المنتج عادةً إلى دقة ±0.25 مم، ويمكن أن يحقق الطول بعد الانحناء ‘L’ دقة ±0.5 مم.
دقة الثني النموذجية لجزء الصفيحة المعدنية
ملاحظات عرض الفجوة
ومع ذلك، كما ذكرنا سابقًا، إذا قمنا بالقياس باستخدام الفرجار ذي الورنية، فقد نجد تباينًا يتراوح بين 0.2 و0.7 مم تقريبًا، مما يشير إلى وجود اختلافات محتملة خارج النطاق المقبول.
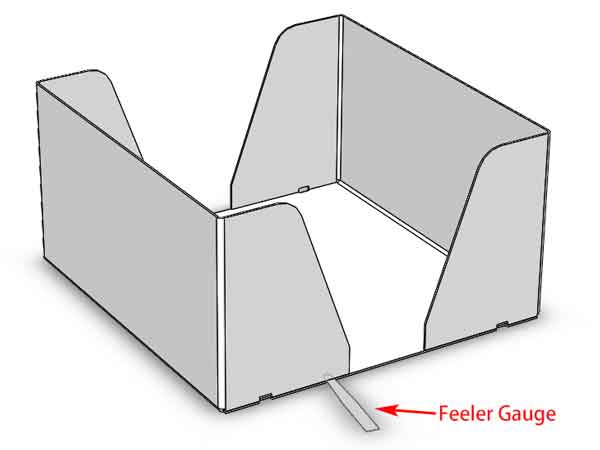
عند فحص الخلوص باستخدام مقياس الجس، نجد أنه يتراوح بشكل عام بين 0.05-0.25 مم. ومقارنة بالهدف التصميمي البالغ 0.1 مم، فإن أقصى انحراف لوحظ هو 0.15 مم. يشير هذا إلى أن القياس المباشر باستخدام الفرجار الورنيير لا يعطي دائمًا نتائج دقيقة، ويمكن أن يوفر استخدام الفجوة للمساعدة نتائج أكثر دقة.
تقييم اختلال المحاذاة من خلال إزاحة الفتحة
تقييم إزاحة الفتحات
من خلال الفحص الدقيق لعدم محاذاة هذا الشق، تُظهر القياسات باستخدام الفرجار ذي الورنية إزاحة تتراوح من 0 إلى 0.3 مم. بعد تقييم ثلاث عينات، يمكننا استنتاج أن الخطأ التراكمي الناتج عن عدم المحاذاة على كلا الجانبين سيشير إلى أن خطأ بُعد ‘L’ يقع ضمن 0.1 إلى 0.5 مم.
أهمية القياس الإجمالي
يعد عدم المحاذاة الجماعي على جانبي الشق جانبًا حاسمًا يجب مراعاته من أجل الدقة البعدية الإجمالية لـ ‘L’. تؤكد هذه النتائج أهمية مراعاة التفاوتات التراكمية عند تقييم دقة الأجزاء المصنعة.
استخدام المقاييس للأبعاد الداخلية
علاوة على ذلك، استخدمنا مقاييس لقياس هذا الجزء ووجدنا أنه عند استخدام مقياس تحسسي، كانت الأبعاد الداخلية - الطول الداخلي والعرض الداخلي - ضمن حدود التفاوت. يدعم هذا النقطة القائلة بأن قياسات الفرجار ذي الورنية ليست موثوقة تمامًا بمفردها. لضمان والتحقق من دقة الانحناء، يجب استخدام أدوات وطرق إضافية.
هنا، نستخدم هنا مقياس التماس مع مقياس الفحص لقياس البعد الداخلي لمكون الصفيحة المعدنية هذا.
الخاتمة
في الختام، إن تحقيق الدقة في تصنيع الصفائح المعدنية هو توازن بين المهارة والأدوات المناسبة والمعرفة. من خلال فهم تحديات القياس وتوظيف التقنيات الاستراتيجية، يمكن للمصنّعين تحقيق الدقة العالية اللازمة لتحقيق الجودة الحرفية في هذا المجال.