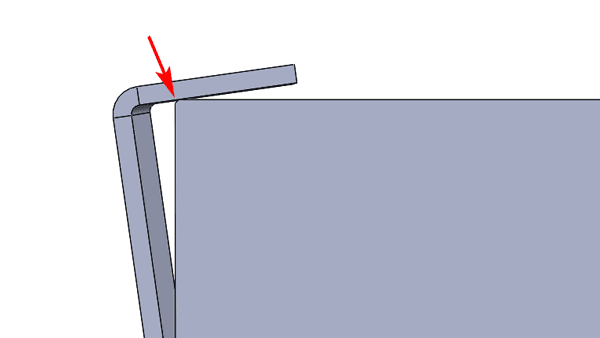
Tipik olarak, sac metal parçalar olağanüstü yüksek hassasiyet gerektirmez. Bu bileşenlerin bükme doğruluğu 0,25-1 mm arasında değişebilir ve bu normal kullanım için yeterlidir. Ancak bazı durumlarda daha yüksek hassasiyet gerekli olabilir. Ulaşılabilir doğruluğu ve bunu etkileyen faktörleri anlamak önemlidir.
Bükme Doğruluğunu Etkileyen Temel Faktörler
Makine ve Takım Hassasiyeti: Bükme makinesinin konumlandırma tekrarlanabilirliği ve kalıpların hassasiyeti çok önemlidir. Farklı kalınlıklar ve bükme yarıçapları, işleme için belirli kalıplar gerektirir. Parametrelerdeki küçük değişiklikler bile büküm boyutlarını etkileyebilir.
Operatör Uzmanlığı: Deneyimli operatörler, bükme doğruluğunu etkileyen faktörlerin ayarlanmasında hayati bir rol oynar. Bükme işlemi sırasında uygun kuvvet uygulanmalı ve beslenen metalin hızı dikkatlice yönetilmelidir. Operatörlerden yüksek düzeyde konsantrasyon ve bükme işlemi sırasında sürekli ölçüm ve ayarlamalar yapmaları beklenir.
Metal Sacların Kalitesi: Metal levhaların iç gerilmesi ve homojen kalınlığı önemlidir. Bu alanlardaki tutarsızlıklar, bükme sırasında zayıf boyutsal tutarlılığa yol açabilir.
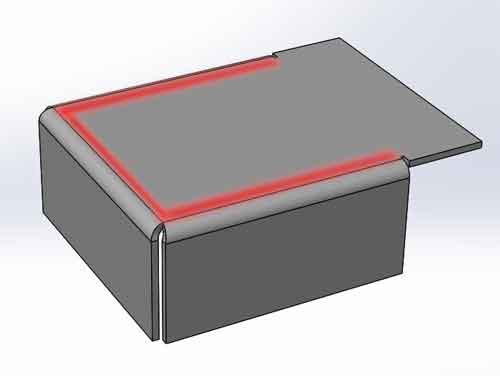
Bükülmüş Parçaların Düzlüğü: Bükülmüş parçalar düz görünse de, bir cetvel veya düzlük mastarı mükemmel şekilde düz olmadıklarını ortaya koyar. Bükme, büküm yakınında hafif bir şişkinliğe neden olur ve birden fazla bükümün kesiştiği yerlerde deformasyonlar daha belirgindir. Ayrıca, büküm hattına yakın delikler yerel deformasyonu hafifçe etkileyebilir.
(Kırmızı alanlar, şişkinliğe daha yatkın olan büküm yakınındaki bölgeleri gösterir. Bükümlerin kesiştiği noktada, bu şişkinlik daha da belirgindir.)
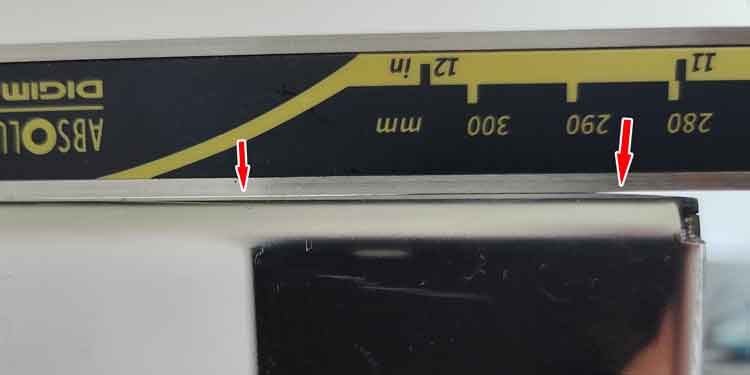
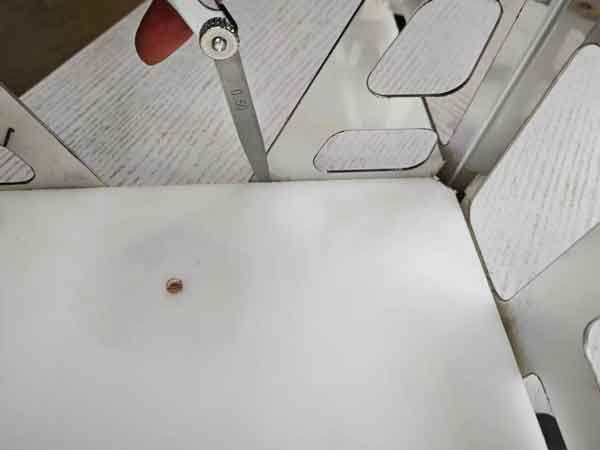
Fotoğraf, sağ taraftaki büküm yakınında daha geniş bir boşluk olduğunu gösteriyor; bu da o bölgede daha büyük bir şişkinliğe karşılık gelir.
Ayrıca, merkezde daha küçük boşluklar var; bu da orada da bazı düzensizlikler olduğunu gösteriyor.
Bu boşluklar, inceleme için bir cetvel kullanılmadan kolayca fark edilmez.
Bu faktörlerin anlaşılması, sac metal imalatının kalite ve verimliliğinin yönetilmesine yardımcı olarak nihai ürünlerin gerekli spesifikasyon ve standartları karşılamasını sağlar.
Sac Bükme ve CNC İşlemenin Karşılaştırılması
CNC İşlemeye Karşı Azaltılmış Hassasiyet Yetenekleri
Sac metal bükmenin, şu hassasiyete ulaşamayacağını belirtmek önemlidir: CNC işleme. CNC işleme tipik olarak daha kalın metal parçalarla ilgilenir ve bu parçalara şu özelliği kazandırır: daha fazla sertlik. Bu rijitlik, işleme sürecinde rastgele değişkenlerin etkisini azaltır ve hassasiyet büyük ölçüde makinenin kendi doğruluğuna bağlıdır.
Sac Metal ile İlgili Zorluklar
Buna karşılık, sac metal parçalar genellikle daha incedir ve boyutları sıklıkla manuel ayarlamalar gerektirir. Bu parçalar, nihai şekillerini ve boyutlarını etkileyebilecek çeşitli tesadüfi faktörlere daha duyarlıdır.
Üretim Süreçleri
CNC işleme kullanıldığında, parçanın nihai şekli doğrudan programlama için kullanılan 3B modele karşılık gelir.
Ancak sac metal imalatı bu kadar basit değildir. Şunları içerir: ampirik hesaplamalar, prototip işleme, ölçümler ve ayarlamaistenen boyutlara ulaşmak için.
Tolerans Değerlendirmeleri
Bu farklılıklar nedeniyle, boyutsal ayarlar yapılırken sac parçalar için toleranslar, daha geniş bir tolerans aralığına izin verilmesi önerilir. daha geniş bir tolerans aralığı. Bu, sac metal bükmenin, CNC işlemenin daha kontrollü sürecine kıyasla daha az öngörülebilir doğasını hesaba katar.
Sac Metal Boyutlarının Ölçülmesinde Karşılaşılan Zorluklar
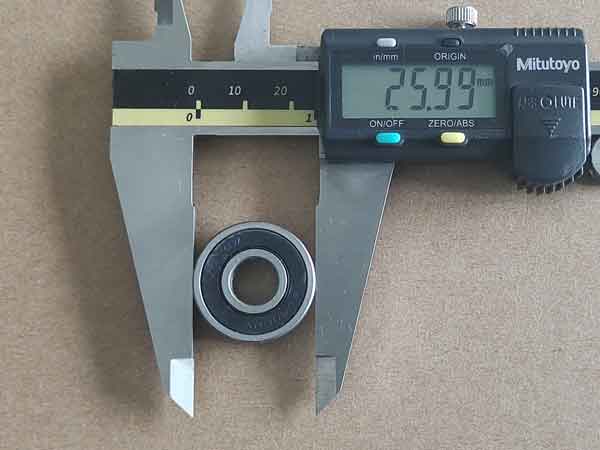
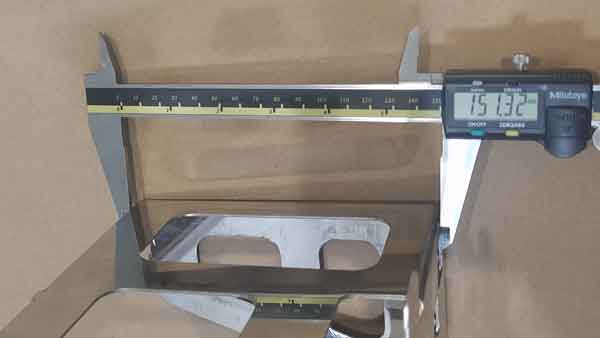
Sac metal parçaların doğru bir şekilde ölçülmesi oldukça zor olabilir. Buna karşılık, rulmanları bir sürmeli kumpasla ölçerken (genellikle mastar kalibrasyonu için kullanılır), yalnızca 0,01-0,02 mm arasındaki varyasyonlarla hassas okumalar elde etmek nispeten kolaydır.
Rulmanlı bir kumpası kalibre etmek kolaydır ve hassas okumalar yapılmasını sağlar
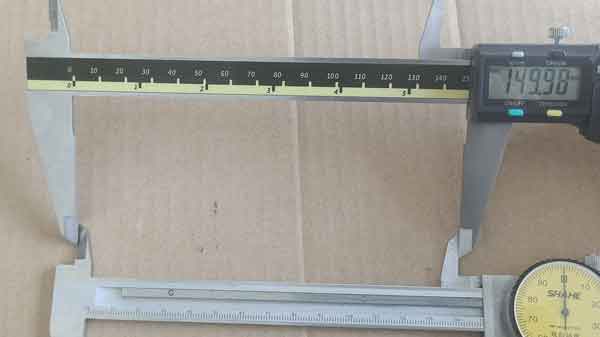
Kalibrasyon için başka bir kumpas kullanmak, iki kumpas arasındaki olası yanlış hizalama nedeniyle daha zor olabilir.
Ancak sac metal parçaların ölçümünde aynı hassasiyeti yakalamak zordur. Aynı alanın tekrarlanan ölçümleri, 0,2-0,4 mm gibi önemli farklılıklar gösterebilir. Bunun birkaç nedeni vardır:
Yüzey Düzensizlikleri ve Deformasyonlar: Yukarıda belirtildiği gibi, sac metal parçaların yüzeyleri, özellikle büküm yakınında yaklaşık 0,1-0,2 mm'lik deformasyonların yaygın olduğu yerlerde, düzgün olmayabilir. Kaliperin yerleştirilme şeklindeki hafif bir değişiklik—biraz içeri veya dışarı—okumaları değiştirebilir.
Yerleştirme ve Hizalama Zorlukları: Kaliper çenelerinin sıkıca oturmasına ve çapa hassas şekilde hizalanmasına olanak tanıyan düzenli silindirik şekle sahip rulmanların aksine, sac metal basit bir kaliper yerleştirmeyi garanti etmez. Bu yanlış hizalama, okuma yanlışlıklarına yol açabilir.
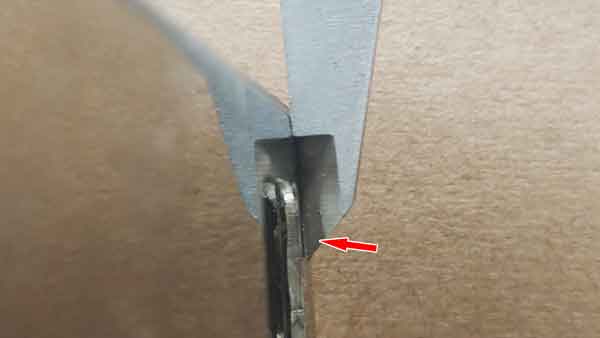
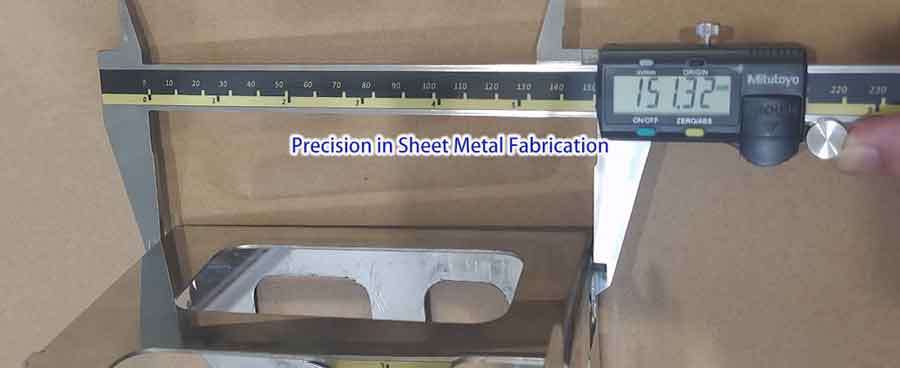
Kumpas çenesi, bükülmeye yakın sac metal parçanın yüzeyine güvenli bir şekilde dayanmıyor
Ölçüm Uygulamaları için Çıkarımlar
Sac metal ölçümlerindeki dalgalanma şuna atfedilebilir: iki ana faktör: doğal parçanın düzensizliği ve ölçüm tekniğindeki yanlışlıklar. Bu faktörler sıklıkla birleşerek sonuçlarda daha büyük varyasyonlara yol açar.
Bunu azaltmak için ölçüm sırasında dikkatli olunması gerekir ve gerçek boyutlara mümkün olduğunca yakın değerler elde etmek için birden fazla ölçüm yapılması gerekebilir.
Sac Metal Bükmede Hassasiyet Nasıl Sağlanır?
Kritik Alanlara Odaklanma
Bükülmüş sac metal parçalarda yüzey düzgünsüzlüğü yaygındır, ancak bu mutlaka ürünün işlevselliğini tehlikeye atmaz. Genellikle sac metal bileşenler için toleransların aşırı katı olması gerekmez; makul bir aralıkta olmak, amaçlanan kullanımları için tipik olarak yeterlidir.
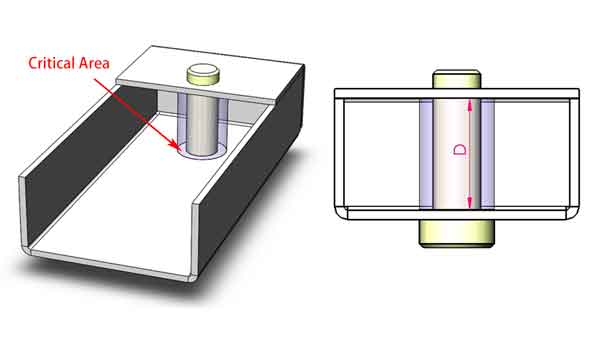
Sac metal parçaların montajlarda hassas bir şekilde birbirine uyması gerektiğinde, tüm yüzey yerine uyum için gerekli olan belirli alanlar alanlarda boyutsal doğruluğun sağlanması önemlidir. Bu hedefli yaklaşım, işlevselliğin önemli olduğu yerlerde korunmasına yardımcı olur.
Resimde gösterilen bölüm, belirli tolerans gereksinimleri olan kritik bir alanı vurgularken, diğer alanlar için boyutsal özellikler o kadar katı değildir.
Ölçüm Stratejileri
Lokal Ölçüm için Montaj Parçalarının veya Göstergelerin Kullanılması
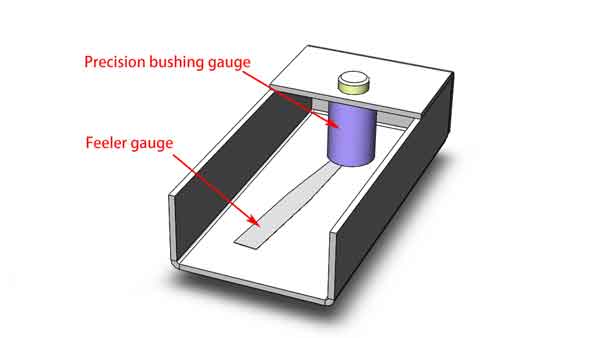
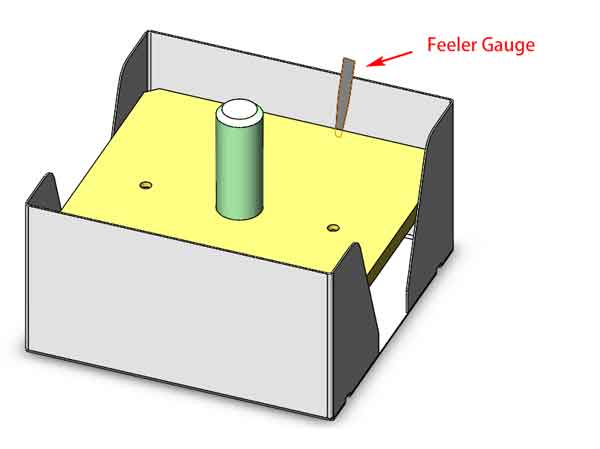
Lokalize alanlarda boyutları ölçmek için iki ana yöntem vardır. İlk yöntem, genellikle nitel bir değerlendirme sağlayan montaj parçalarının kullanılmasını içerir. İkinci yöntemde ise nicel bir ölçüm sunan özel olarak üretilmiş mastarlar kullanılır. Örneğin, verilen senaryoda, mastar yerleştirildikten sonra boşluğu kontrol etmek için bir sentil kullanılabilir ve gerekli kesin boyutlar ortaya çıkarılabilir.
Mor nesne, iç boyutları ölçmek için bir sentil ile birlikte çalışmak üzere belirli bir yükseklikte tasarlanmış bir burçtur.
Her iki yöntem de montajın ihtiyaçlarına ve gereken hassasiyet derecesine bağlı olarak değerlidir. Kritik uyum alanlarına odaklanarak ve uygun ölçüm araçlarını kullanarak, sac metal bükme projelerinde gerekli hassasiyeti koruyabiliriz.
Sac Metal Bükmede Tasarım Yoluyla Hassasiyet
Doğruluk için Kapalı Kenar Bükme
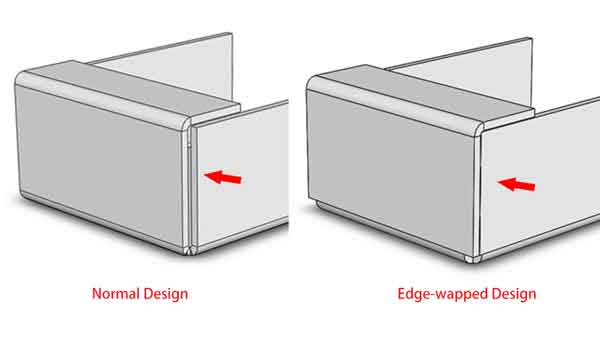
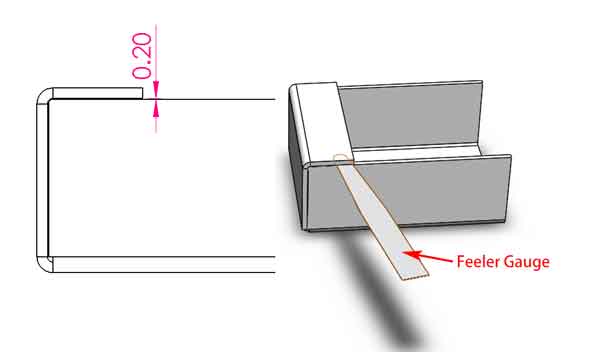
Bir kenar sarma tasarımı sac metal bükme (aşağıdaki resimdeki sağ tasarıma bakın), bükümün hassasiyeti kritik öneme sahiptir. Örneğin, bu özel tasarım 0,2 mm'lik bir boşluk gerektirir. Bunu doğrulamak için, gerçek boşluğu ölçmek üzere bir sentil çakısı kullanılabilir; bu, bükme hassasiyetinin doğrudan bir yansımasıdır. Bu yöntem tipik olarak verniyeli kumpas kullanmaktan daha basit ve daha doğrudur.
Karşılaştırma olarak: Soldaki bileşen standart bir sac metal bükme tasarımı kullanırken, sağdaki kenar sarma bükme tasarımına sahiptir.
Buradaki boşluk, bükümün hassasiyetini doğrulamak için bir sentil çakısı ile kontrol edilebilir.
Tasarım Hususları ve Üretim Toleransı
Ancak, bu kadar küçük aralıklarla tasarım yapmak daha yüksek hurda oranı riski taşır. Sapma 0,2 mm'yi aşarsa, girişim parçaların 90 derecelik bir açıyla tam olarak bükülmesini engelleyebilir. Bu sıkı tolerans, üreticileri üretimde daha yüksek hassasiyet standartlarına uymaya zorlar ve kestirme yollara yer bırakmaz.
Bükümdeki boşluk küçük olacak şekilde tasarlandığında, aşırı boyutsal sapmalar bükümün düzgün kapanmasını engelleyebilir ve potansiyel olarak ürünün hurdaya çıkmasına yol açabilir.
Sac metal bükmede hassasiyet, bileşenlerin katı gereksinimleri karşılamasını ve birbirine mükemmel şekilde uymasını sağlayan bilinçli tasarım seçimleriyle önemli ölçüde artırılabilir. Bu, üretim sürecinde daha fazla doğruluk ve özen gerektirse de, sonuçta daha güvenilir ve daha kaliteli bir ürün elde edilir.
Bükme Hassasiyetinin Hızlı Değerlendirilmesi için Çentiklerin Kullanılması
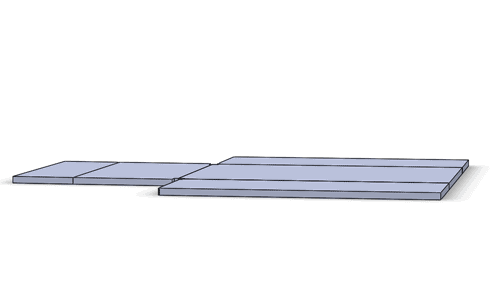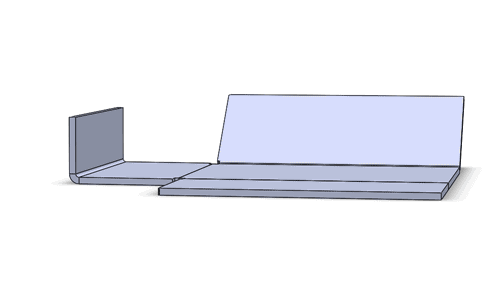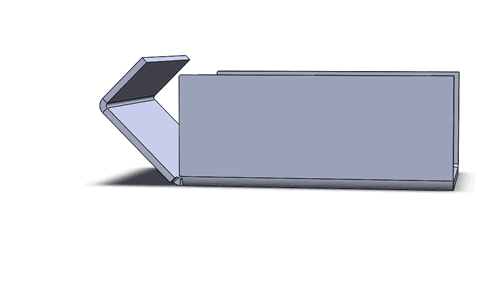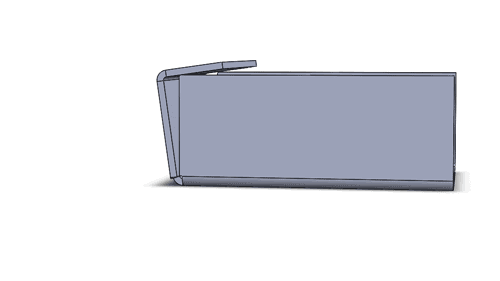
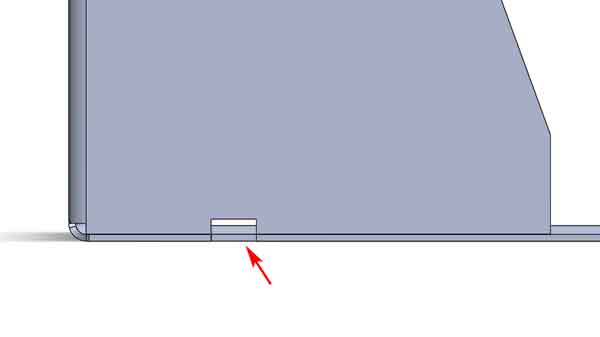
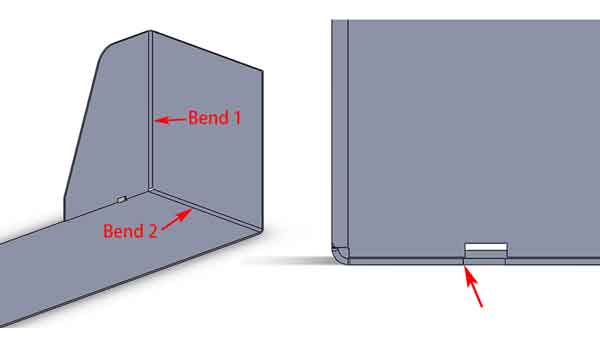
Buraya küçük bir çentik eklemek, bükme hassasiyetini hızlı bir şekilde değerlendirmek için başka bir yöntem sağlar. Çentiklerin hizalanıp hizalanmadığını gözlemleyerek bükümlerin doğruluğunu ölçebiliriz. Elbette, bu çentiklerdeki yanlış hizalama derecesi, iki bükümün (ilk büküm ve ikinci büküm olarak gösterilmiştir) kümülatif hatası tarafından belirlenir. Bununla birlikte, bükme hassasiyetini gözlemlemek ve değerlendirmek için hızlı bir yol sunar.
Sac metal bükmede çentiğin teorik olarak mükemmel hizalanması
Bükme 1 ve Bükme 2'den kümülatif sapmalar çentiğin yanlış hizalanmasına yol açabilir
Boyutsal Doğruluk için Kaynak Fikstürlerinden Yararlanma
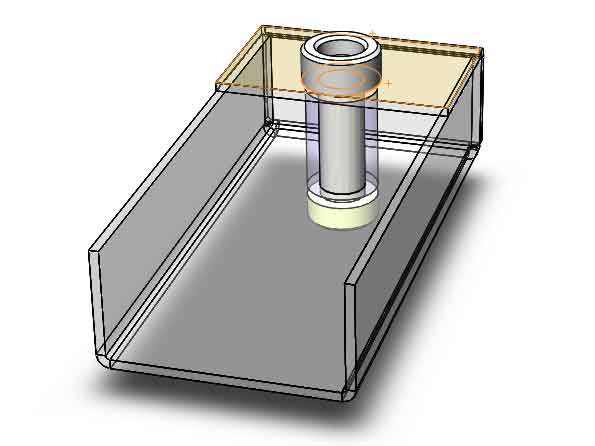
Yüksek hassasiyet gerektiren sac metal bileşenleri kaynak yaparken, doğruluğu sağlamak için kaynak fikstürleri kullanılabilir. Görseldeki sac parçayı örnek alın; üzerine bir mil monte edilecek şekilde tasarlanmıştır. Bu montaj için, karşılıklı iki deliğin mükemmel şekilde hizalanması ve iç boşluk ölçülerinin tolerans içinde olması kritik önemdedir. Bunu başarmak için, kaynak sırasında boyutları bir dereceye kadar düzeltmek üzere bir kaynak fikstürü kullanılabilir. Ancak dikkat edilmelidir ki, fikstür küçük ayarlamalar yapabilse de, aşırı bağımlılık kaynak sonrası ürünün çarpılmasına veya deformasyonuna yol açabilir. Bu nedenle, bükme hassasiyetinin sağlanması yine de son derece önemlidir.
Bir kaynak fikstürünün şematik diyagramı
Örnekler Üzerinden Büküm Hassasiyetini Değerlendirme
Sac Metal Bükmede Tipik Hassasiyet
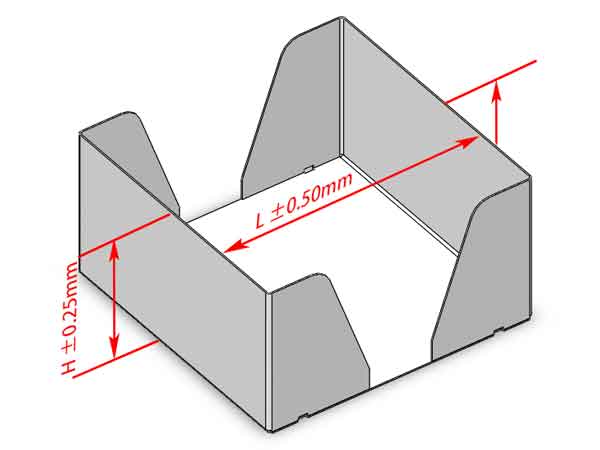
Sac metal bükmede elde edilebilecek hassasiyeti anlamak için bazı örneklere bakalım. Standart bir proses için, bu ürünün bükme yüksekliği ‘H’ tipik olarak +/-0,25 mm hassasiyete ulaşabilir ve bükme sonrası uzunluk ‘L’ +/-0,5 mm'ye ulaşabilir.
Bir sac metal parçanın tipik bükme hassasiyeti
Boşluk Genişliği Gözlemleri
Ancak, daha önce de belirtildiği gibi, bir kumpasla ölçüm yaparsak, yaklaşık 0,2-0,7 mm'lik bir varyans bulabiliriz, bu da kabul edilebilir aralığın ötesinde potansiyel tutarsızlıklara işaret eder.
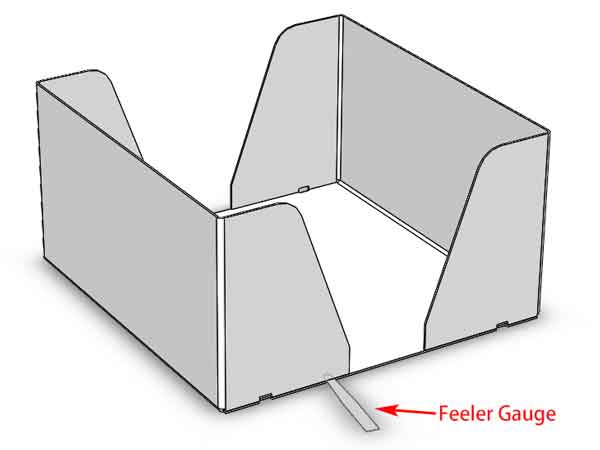
Boşluğu bir sentil ile incelediğimizde, genellikle 0,05-0,25 mm arasında olduğunu görürüz. Tasarım hedefi olan 0,1 mm ile karşılaştırıldığında, gözlemlenen maksimum sapma 0,15 mm'dir. Bu, doğrudan kumpasla ölçüm yapmanın her zaman kesin sonuçlar vermediğini ve yardım için boşluğu kullanmanın daha anlaşılır sonuçlar sağlayabileceğini göstermektedir.
Yuva Yer Değiştirmesi ile Yanlış Hizalamanın Değerlendirilmesi
Yuva Deplasmanının Değerlendirilmesi
Bu yuvanın yanlış hizalanmasını yakından incelediğimizde, verniyeli kumpas ile yapılan ölçümler 0 ila 0,3 mm arasında bir kayma göstermektedir. Üç numuneyi değerlendirdikten sonra, her iki taraftaki yanlış hizalanmalardan kaynaklanan kümülatif hatanın, ‘L’ boyutunun hatasının 0,1 ila 0,5 mm arasında olduğunu göstereceği sonucuna varabiliriz.
Toplu Ölçümün Önemi
Yuvanın her iki tarafındaki toplam yanlış hizalanma, ‘L'nin genel boyutsal doğruluğu için dikkate alınması gereken kritik bir husustur. Bu bulgular, üretilen parçaların hassasiyetini değerlendirirken kümülatif toleransların dikkate alınmasının önemini vurgulamaktadır.
İç Boyutlar için Göstergelerin Kullanılması
Ayrıca, bu parçayı ölçmek için mastarlar kullandık ve bir sentil çakısı kullanıldığında iç ölçülerin—İç Uzunluk ve İç Genişlik—tolerans sınırları içinde olduğunu bulduk. Bu, verniyeli kumpas ölçümlerinin tek başına tamamen güvenilir olmadığı görüşünü desteklemektedir. Bükme hassasiyetini sağlamak ve doğrulamak için ek araçlar ve yöntemler kullanılmalıdır.
Burada, bu sac metal bileşenin iç boyutunu ölçmek için kontrol mastarı ile birlikte kalınlık mastarını kullanıyoruz.
Sonuç
Sonuç olarak, sac metal imalatında hassasiyet elde etmek beceri, uygun araçlar ve bilginin bir dengesidir. İmalatçılar, ölçüm zorluklarını anlayarak ve stratejik teknikler kullanarak bu alanda kaliteli işçilik için gerekli olan yüksek hassasiyeti elde edebilirler.