Comprendre la précision dans la fabrication des tôles
Exigences générales de précision
Typiquement, les pièces en tôle ne nécessitent pas une précision exceptionnellement élevée. La précision de pliage de ces composants peut se situer entre 0,25 et 1 mm, ce qui est suffisant pour un usage normal. Cependant, dans certains cas, une précision plus élevée peut être nécessaire. Il est important de comprendre la précision réalisable et les facteurs qui l'influencent.
Facteurs clés affectant la précision du cintrage
Précision des machines et des outils: La répétabilité du positionnement de la plieuse et la précision des matrices sont cruciales. Différentes épaisseurs et rayons de pliage nécessitent des matrices spécifiques pour le traitement. Même de légers changements de paramètres peuvent affecter les dimensions du pliage.
Expertise de l'opérateur: Les opérateurs qualifiés jouent un rôle vital dans le réglage des facteurs qui influencent la précision de pliage. Une force appropriée doit être appliquée pendant le processus de pliage, et la vitesse d'alimentation du métal doit être soigneusement gérée. Un haut niveau de concentration est requis de la part des opérateurs, ainsi que des mesures et des ajustements constants pendant le processus de pliage.
Qualité des tôles métalliques: Les contraintes internes et l'épaisseur uniforme des tôles sont importantes. Des incohérences dans ces domaines peuvent entraîner une mauvaise constance dimensionnelle lors du pliage.
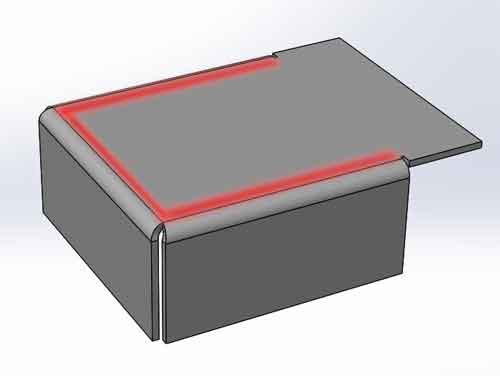
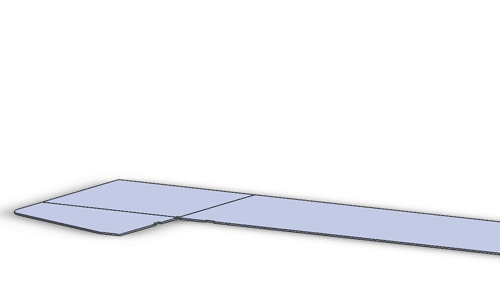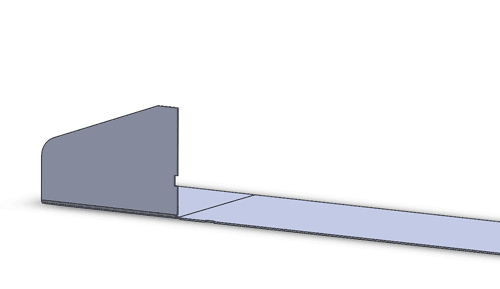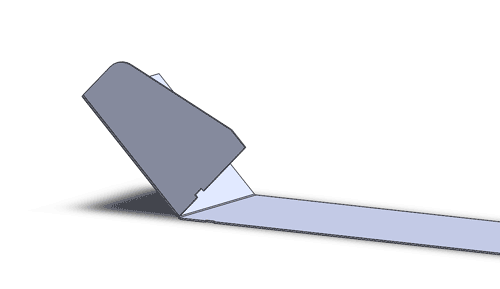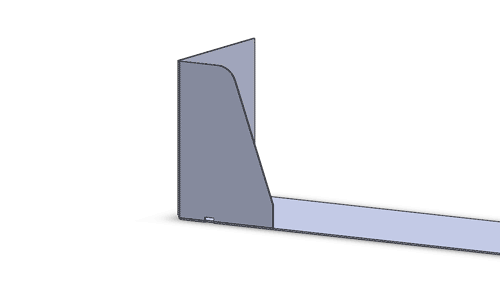
Planéité des pièces pliées: Bien que les pièces pliées puissent paraître planes, une règle ou un plan révèle qu'elles ne sont pas parfaitement plates. Le pliage provoque un léger bombement près du pli, et les déformations sont plus prononcées là où plusieurs plis se croisent. De plus, les trous près de la ligne de pliage peuvent influencer subtilement la déformation locale.
(Les zones rouges indiquent les zones proches des plis, qui sont plus sujettes au bombement. À l'intersection où les plis se croisent, ce bombement est encore plus prononcé.)
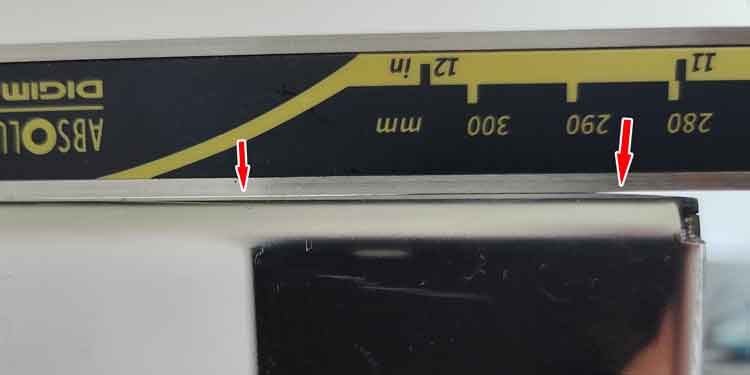
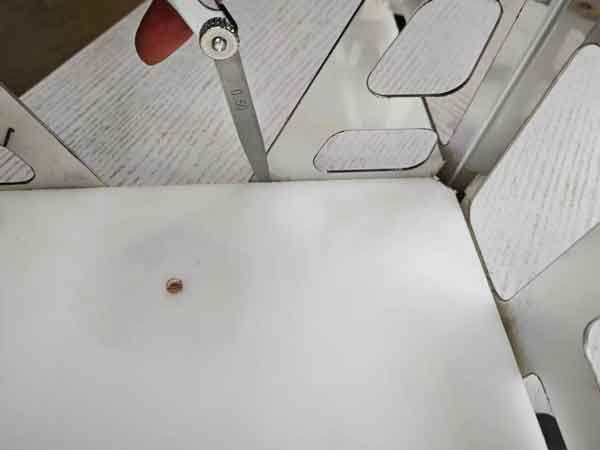
La photo révèle un écart plus large près du pli sur le côté droit, ce qui correspond à un bombement plus important dans cette zone.
De plus, il y a des écarts plus petits au centre, suggérant également quelques irrégularités à cet endroit.
Ces écarts ne sont pas facilement perceptibles sans utiliser une règle pour l'inspection.
La compréhension de ces facteurs permet de gérer la qualité et l'efficacité de la fabrication de tôles, en veillant à ce que les produits finis répondent aux spécifications et aux normes requises.
Comparaison entre le pliage de la tôle et l'usinage CNC
Capacités de précision réduites par rapport à l'usinage CNC
Il est important de noter que le pliage de tôle ne peut pas atteindre la précision de Usinage CNC. L'usinage CNC traite généralement des pièces métalliques plus épaisses, ce qui confère à ces pièces rigidité supérieure. Cette rigidité réduit l'impact des variables aléatoires pendant le processus d'usinage, et la précision dépend largement de l'exactitude de la machine elle-même.
Les défis de la tôle
En revanche, les pièces en tôle sont généralement plus fines et leurs dimensions sont souvent nécessitent des ajustements manuels. Ces pièces sont plus sensibles à divers facteurs fortuits qui peuvent affecter leur forme et leur taille finales.
Procédés de fabrication
Lors de l'utilisation de l'usinage CNC, la forme finale de la pièce correspond directement au modèle 3D utilisé pour la programmation.
La fabrication de tôle, cependant, n'est pas aussi simple. Elle implique des calculs empiriques, le traitement de prototypes, des mesures et des ajustementspour atteindre les dimensions souhaitées.
Considérations sur la tolérance
En raison de ces différences, lors de la définition des tolérances pour les pièces en tôle, il est conseillé de prévoir une plage de tolérance plus grande. Cela tient compte de la nature moins prévisible du pliage de tôle par rapport au processus plus contrôlé de l'usinage CNC.
Défis liés à la mesure des dimensions de la tôle
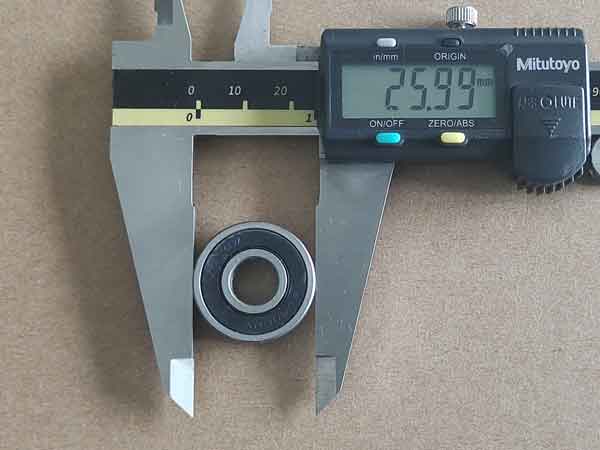
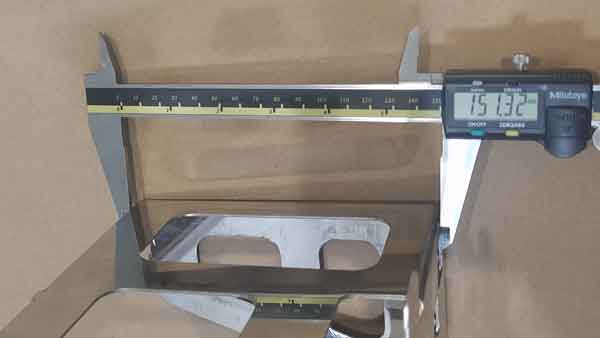
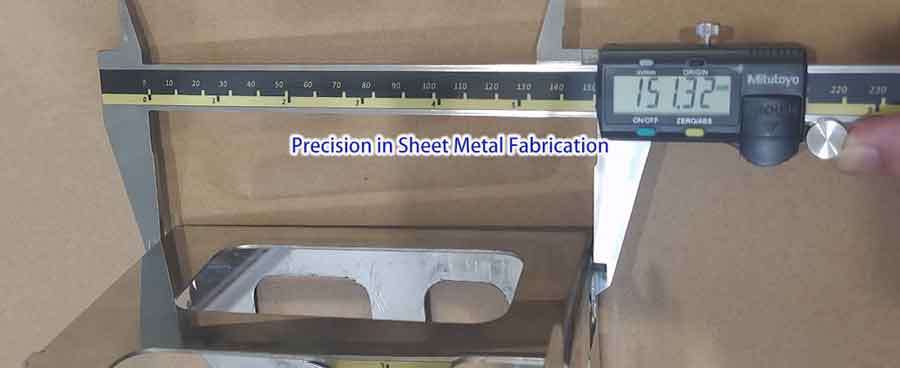
Mesurer avec précision des pièces de tôle peut s'avérer très difficile. En comparaison, lorsqu'on mesure des roulements avec un pied à coulisse (souvent utilisé pour l'étalonnage des jauges), il est relativement facile d'obtenir des lectures précises avec des variations de seulement 0,01-0,02 mm.
L'étalonnage d'un pied à coulisse à l'aide d'un roulement est simple et permet d'obtenir des mesures précises.
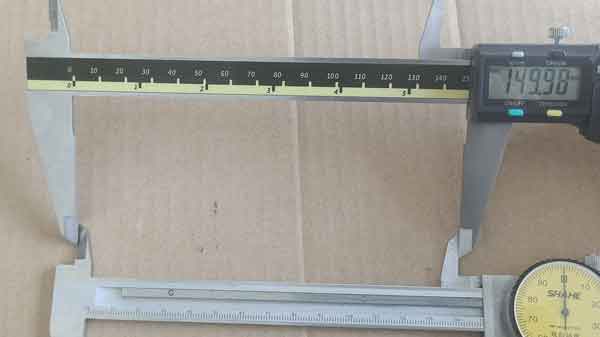
L'utilisation d'un autre pied à coulisse pour l'étalonnage peut s'avérer plus difficile en raison du désalignement potentiel entre les deux pieds à coulisse.
Cependant, la même précision est difficile à obtenir lors de la mesure de pièces de tôle. Des mesures répétées de la même zone peuvent montrer des variations significatives, par exemple entre 0,2 et 0,4 mm. Il y a plusieurs raisons à cela :
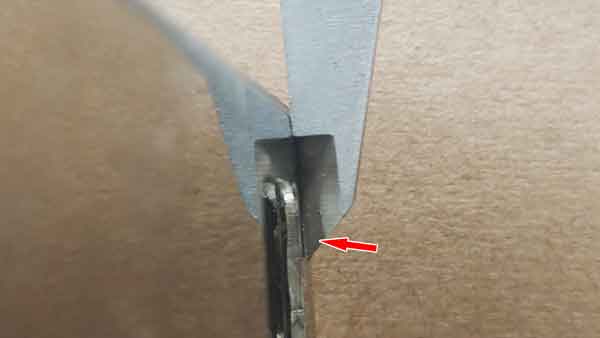
Irrégularités de surface et déformations: Comme mentionné ci-dessus, les surfaces des pièces en tôle peuvent être inégales, en particulier près des plis où des déformations d'environ 0,1 à 0,2 mm sont courantes. Même un léger changement dans la façon dont le pied à coulisse est placé—soit légèrement à l'intérieur ou à l'extérieur—peut modifier les lectures.
Difficultés de positionnement et d'alignement: Contrairement aux roulements, qui ont une forme cylindrique régulière permettant aux mâchoires du pied à coulisse de s'ajuster parfaitement et de s'aligner précisément sur le diamètre, la tôle ne garantit pas un placement simple du pied à coulisse. Ce désalignement peut entraîner des inexactitudes de lecture.
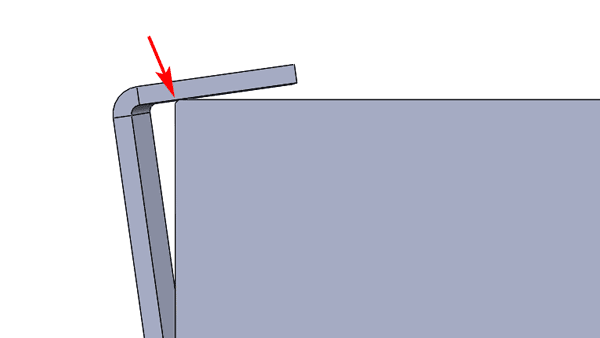
La mâchoire du pied à coulisse ne repose pas fermement sur la surface de la pièce de tôle à proximité du pli.
Implications pour les pratiques de mesure
La fluctuation des mesures de la tôle peut être attribuée à deux facteurs principaux: l'inhérente irrégularité de la pièce et imprécisions dans la technique de mesure. Ces facteurs se cumulent souvent, entraînant des variations plus importantes dans les résultats.
Pour atténuer ce phénomène, il convient d'être très attentif lors de la mesure et il peut être nécessaire d'effectuer plusieurs mesures afin d'obtenir des valeurs aussi proches que possible des dimensions réelles.
Comment assurer la précision du pliage de la tôle
Se concentrer sur les domaines critiques
L'irrégularité de surface dans les pièces en tôle pliée est courante, mais cela ne compromet pas nécessairement la fonctionnalité du produit. Souvent, les tolérances pour les composants en tôle n'ont pas besoin d'être extrêmement strictes ; être dans une plage raisonnable est généralement suffisant pour leur usage prévu.
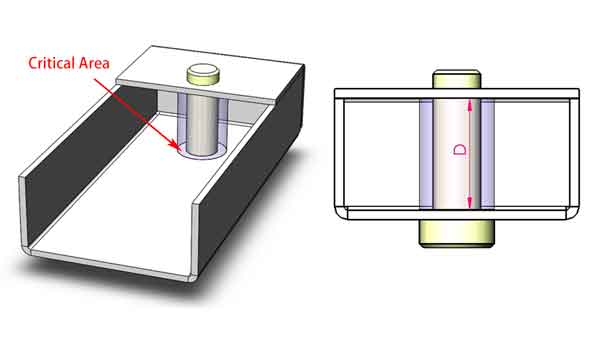
Lorsque les pièces en tôle doivent s'emboîter précisément dans des assemblages, il est important d'assurer l'exactitude dimensionnelle dans les zones spécifiques requises pour l'ajustement, plutôt que sur toute la surface. Cette approche ciblée aide à maintenir la fonctionnalité là où cela compte.
La section illustrée met en évidence une zone critique avec des exigences de tolérance spécifiques, alors que les spécifications dimensionnelles pour les autres zones ne sont pas aussi strictes.
Stratégies de mesure
Utilisation de pièces d'ajustage ou de jauges pour des mesures localisées
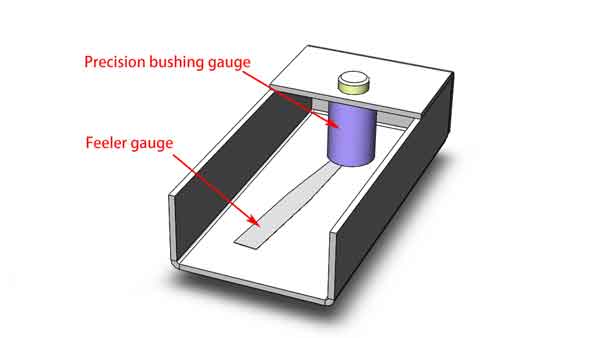
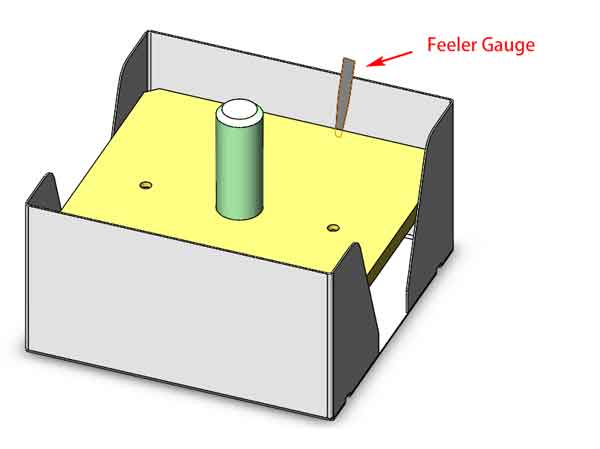
Il existe deux méthodes principales pour mesurer les dimensions dans des zones localisées. La première méthode consiste à utiliser des pièces d'ajustage, ce qui donne généralement une évaluation qualitative. La seconde méthode utilise des jauges spécialement conçues pour offrir une mesure quantitative. Par exemple, dans le scénario donné, une jauge d'épaisseur peut être utilisée pour vérifier l'écart après l'insertion de la jauge, révélant ainsi les dimensions précises requises.
L'objet violet est une douille conçue avec une hauteur spécifique pour fonctionner en conjonction avec une jauge d'épaisseur pour mesurer les dimensions internes.
Les deux méthodes sont valables en fonction des besoins de l'assemblage et du degré de précision requis. En se concentrant sur les zones critiques d'ajustement et en utilisant les outils de mesure appropriés, nous pouvons maintenir la précision nécessaire dans les projets de pliage de tôle.
La précision par la conception dans le pliage de la tôle
Cintrage des bords fermé pour plus de précision
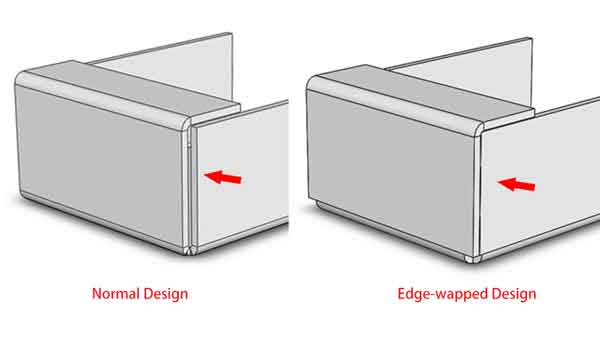
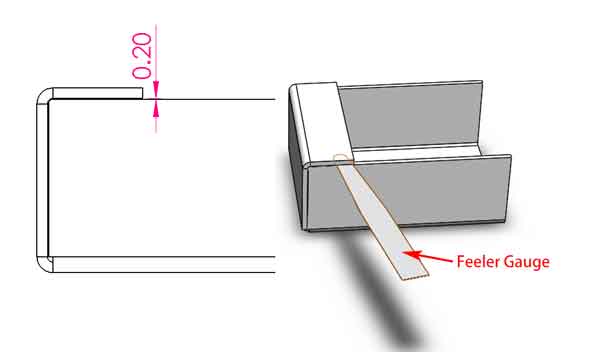
Dans un design à bords enveloppés de pliage de tôle (voir la conception à droite sur l'image ci-dessous), la précision du pliage est cruciale. Par exemple, cette conception particulière nécessite un écart de 0,2 mm. Pour vérifier cela, une jauge d'épaisseur peut être utilisée pour mesurer l'écart réel, ce qui reflète directement la précision du pliage. Cette méthode est généralement plus simple et plus précise que l'utilisation d'un pied à coulisse.
En comparaison : Le composant de gauche utilise une conception de pliage de tôle standard, tandis que celui de droite présente une conception de pliage à bord enveloppé.
L'écart ici peut être vérifié avec une jauge d'épaisseur pour valider la précision du pliage.
Considérations relatives à la conception et à la tolérance de fabrication
Cependant, la conception avec des écarts aussi faibles comporte le risque d'un taux de rebut plus élevé. Si l'écart dépasse 0,2 mm, des interférences peuvent empêcher de plier complètement les pièces à un angle de 90 degrés. Cette tolérance serrée oblige les fabricants à adhérer à des normes de précision plus élevées dans la production, ce qui ne laisse aucune place aux raccourcis.
Lorsque l'écart au niveau du pliage est conçu pour être petit, des déviations dimensionnelles excessives peuvent empêcher le pliage de se fermer correctement, ce qui peut entraîner la mise au rebut du produit.
La précision du pliage de tôles peut être considérablement améliorée par des choix de conception délibérés, garantissant que les composants répondent à des exigences strictes et s'emboîtent parfaitement. Bien que cela exige une plus grande précision et un plus grand soin dans le processus de fabrication, le résultat est un produit plus fiable et de meilleure qualité.
Utilisation d'encoches pour une évaluation rapide de la précision du pliage
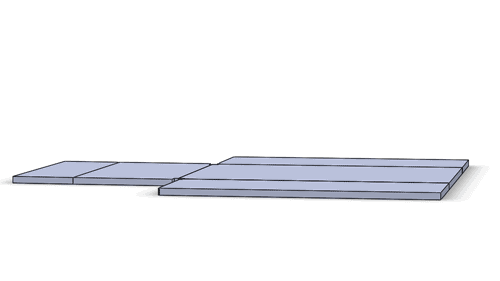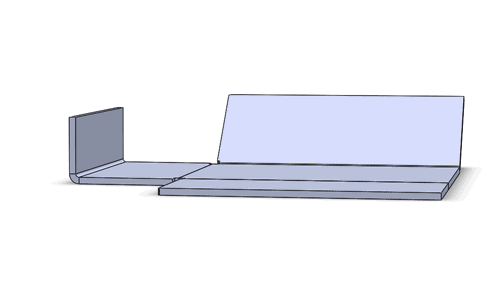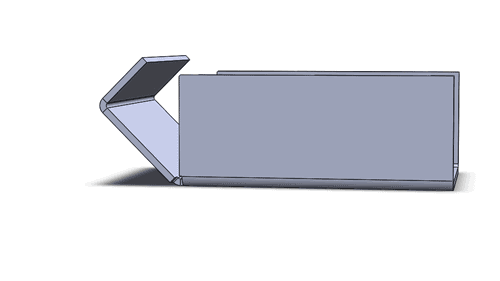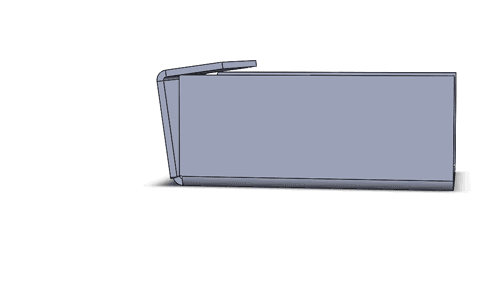
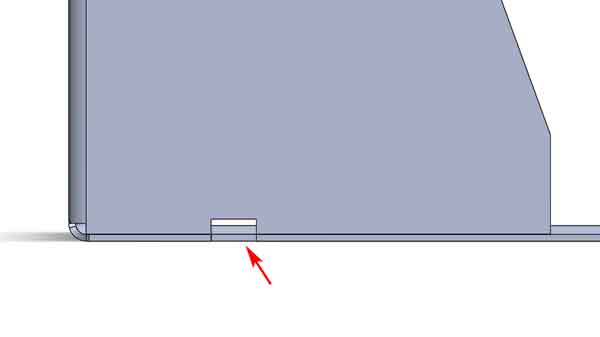
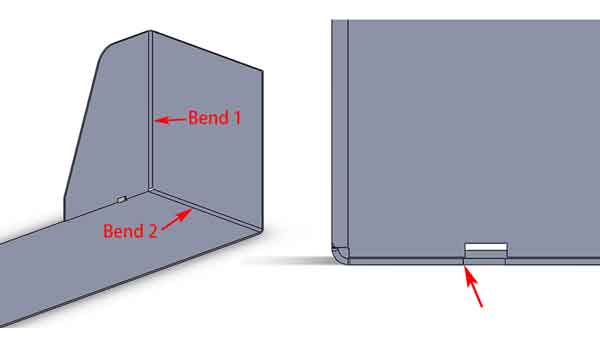
L'ajout d'une petite encoche à cet endroit constitue une autre méthode pour évaluer rapidement la précision du pliage. En observant si les encoches s'alignent, nous pouvons évaluer la précision des pliages. Bien entendu, le degré de désalignement de ces encoches est déterminé par l'erreur cumulée des deux pliages (illustrés par le premier et le second pliage). Toutefois, il s'agit d'un moyen rapide d'observer et d'évaluer la précision du pliage.
Alignement théorique parfait de l'encoche dans le pliage de la tôle
Les écarts cumulés par rapport aux courbes 1 et 2 peuvent entraîner un désalignement de l'encoche.
Utilisation de montages de soudage pour la précision dimensionnelle
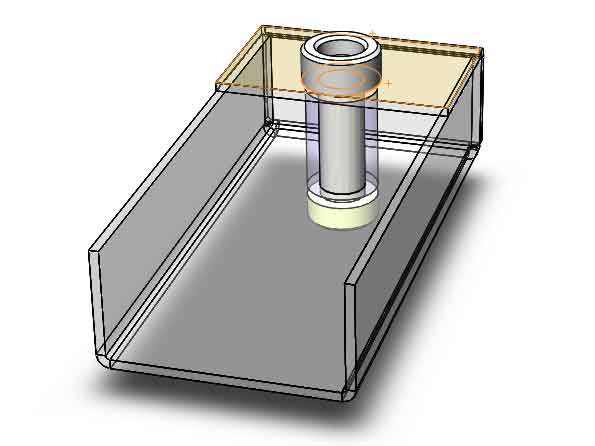
Lors du soudage de composants en tôle nécessitant une haute précision, des gabarits de soudage peuvent être utilisés pour garantir l'exactitude. Prenons l'exemple de la pièce en tôle dans l'image ; elle est conçue pour avoir un arbre monté dessus. Pour cet assemblage, il est crucial que les deux trous en vis-à-vis soient parfaitement alignés et que les dimensions d'espacement internes soient dans la tolérance. Pour ce faire, un gabarit de soudage peut être mis en œuvre pour corriger les dimensions dans une certaine mesure pendant le soudage. Cependant, il est important de noter que bien que le gabarit puisse effectuer des ajustements mineurs, une dépendance excessive à celui-ci peut entraîner un gauchissement ou une déformation du produit après le soudage. Par conséquent, garantir la précision du pliage reste de la plus haute importance.
Schéma d'un dispositif de soudage
Évaluer la précision des courbes à l'aide d'exemples
Précision typique dans le pliage de la tôle
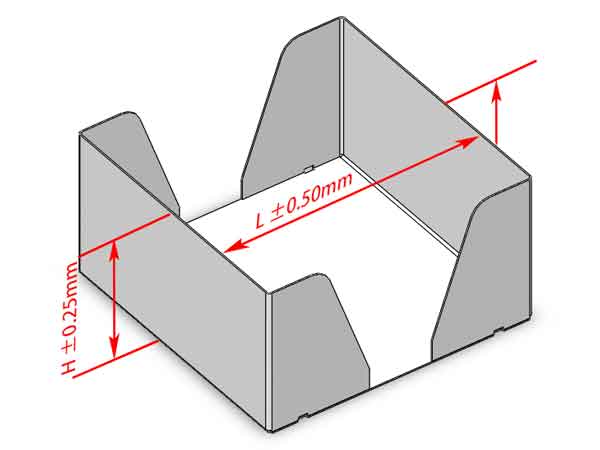
Examinons quelques exemples pour comprendre la précision qui peut être atteinte dans le pliage de tôle. Pour un processus standard, la hauteur de pliage ‘ H ’ de ce produit peut généralement atteindre une précision de +/-0,25 mm, et la longueur après pliage ‘ L ’ peut atteindre +/-0,5 mm.
Précision de pliage typique d'une pièce de tôle
Observations sur la largeur de l'écart
Cependant, comme nous l'avons mentionné précédemment, si nous devions mesurer avec un pied à coulisse, nous pourrions trouver une variance d'environ 0,2-0,7 mm, ce qui suggère des divergences potentielles au-delà de la fourchette acceptable.
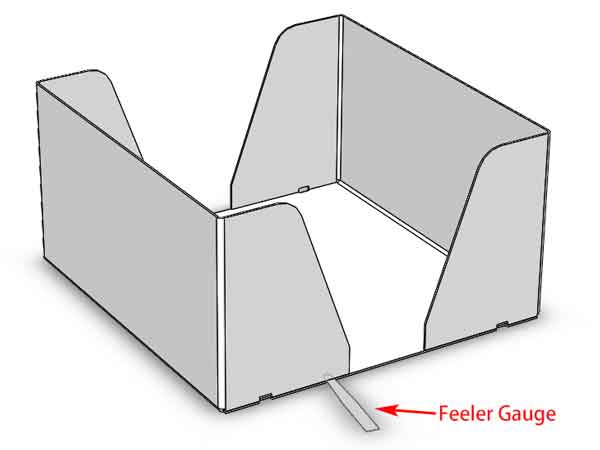
Lorsque l'on examine le jeu à l'aide d'une jauge d'épaisseur, on constate généralement qu'il se situe entre 0,05 et 0,25 mm. Par rapport à l'objectif de conception de 0,1 mm, l'écart maximal observé est de 0,15 mm. Cela signifie que la mesure directe à l'aide d'un pied à coulisse ne donne pas toujours des résultats précis, et que l'utilisation de l'espace pour l'assistance peut fournir des résultats plus perspicaces.
Évaluation du désalignement par le déplacement de la fente
Évaluer le déplacement des fentes
En examinant attentivement le désalignement de cette fente, les mesures au pied à coulisse montrent un déplacement allant de 0 à 0,3 mm. Après avoir évalué trois échantillons, nous pouvons déduire que l'erreur cumulée des désalignements des deux côtés suggérerait que l'erreur de la dimension ‘ L ’ se situe entre 0,1 et 0,5 mm.
Importance de la mesure globale
Le désalignement collectif de chaque côté de la fente est un aspect crucial à prendre en compte pour l'exactitude dimensionnelle globale de ‘ L ’. Ces résultats soulignent l'importance de prendre en compte les tolérances cumulées lors de l'évaluation de la précision des pièces fabriquées.
Utilisation de jauges pour les dimensions internes
De plus, nous avons utilisé des jauges pour mesurer cette pièce et avons constaté qu'en utilisant une jauge d'épaisseur, les dimensions internes — Longueur interne et Largeur interne — étaient dans les limites de tolérance. Cela soutient le fait que les mesures au pied à coulisse ne sont pas entièrement fiables à elles seules. Pour garantir et vérifier la précision du pliage, des outils et méthodes supplémentaires doivent être employés.
Ici, nous utilisons la jauge d'épaisseur en conjonction avec la jauge d'inspection pour mesurer la dimension interne de cette pièce de tôle.
Conclusion
En conclusion, la précision dans la fabrication de tôles est un équilibre entre les compétences, les outils appropriés et les connaissances. En comprenant les problèmes de mesure et en employant des techniques stratégiques, les fabricants peuvent atteindre la haute précision nécessaire à un travail de qualité dans ce domaine.