Por lo general, las piezas de chapa metálica no requieren una precisión excepcionalmente alta. La precisión de doblado de estos componentes puede oscilar entre 0,25 y 1 mm, lo cual es suficiente para un uso normal. Sin embargo, en algunos casos puede ser necesaria una mayor precisión. Es importante comprender la precisión alcanzable y los factores que influyen en ella.
Factores clave que afectan a la precisión de plegado
Precisión de máquina y herramienta: La repetibilidad del posicionamiento de la plegadora y la precisión de las matrices son cruciales. Los diferentes espesores y radios de doblado requieren matrices específicas para su procesamiento. Incluso ligeros cambios en los parámetros pueden afectar las dimensiones del doblado.
Experiencia del operador: Los operarios cualificados desempeñan un papel fundamental en el ajuste de los factores que afectan la precisión del doblado. Se debe aplicar la fuerza adecuada durante el proceso de doblado, y la velocidad de alimentación del metal debe gestionarse cuidadosamente. Se requiere un alto nivel de concentración por parte de los operarios, junto con mediciones y ajustes constantes durante el proceso de doblado.
Calidad de las chapas metálicas: La tensión interna y el espesor uniforme de las chapas metálicas son significativos. Las inconsistencias en estas áreas pueden provocar una mala consistencia dimensional durante el doblado.
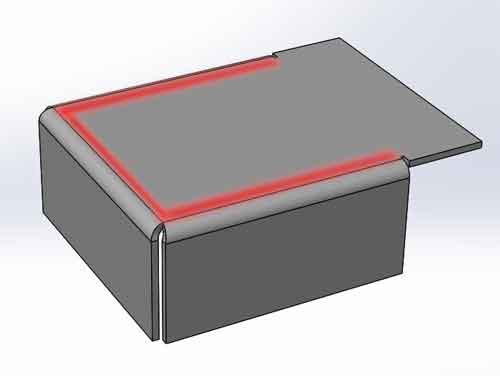
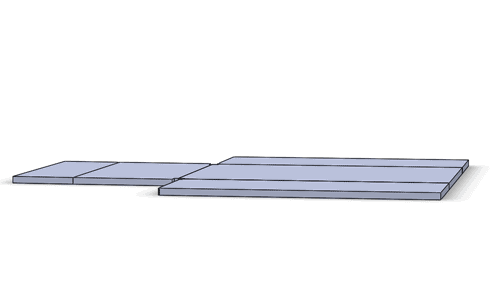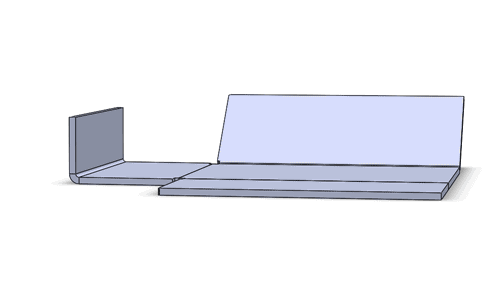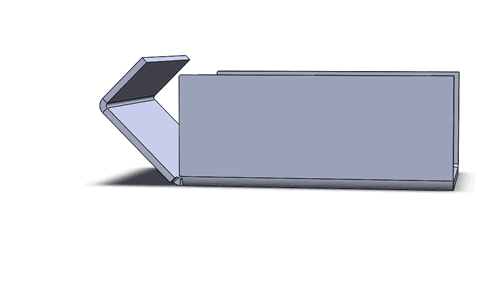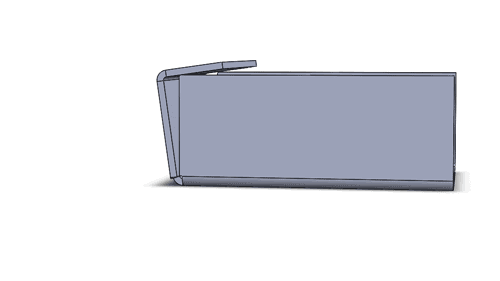
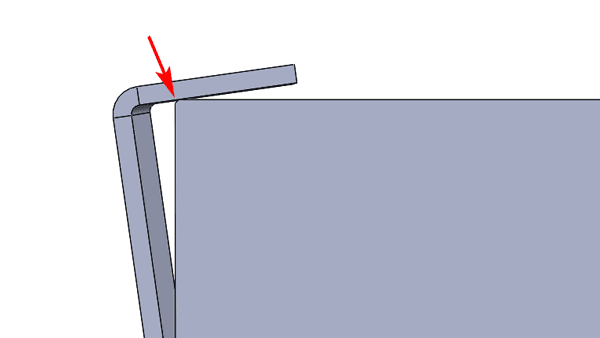
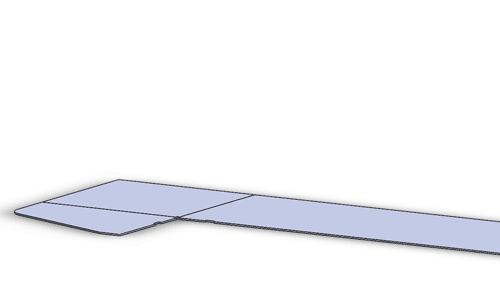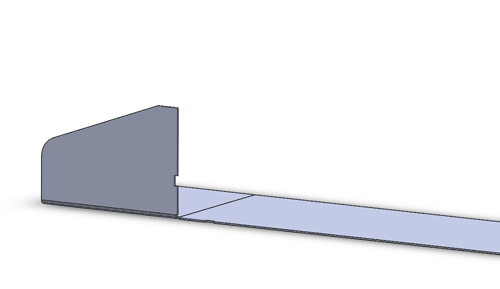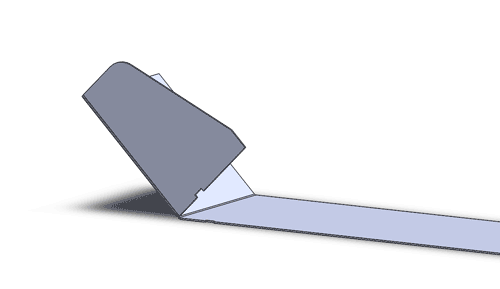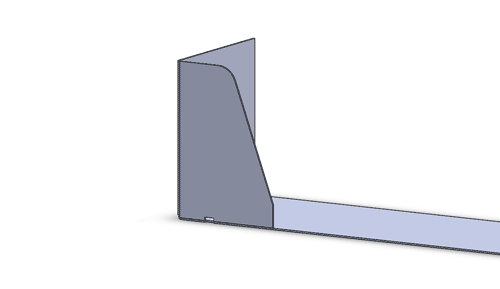
Planitud de las piezas dobladas: Aunque las piezas dobladas puedan parecer planas, una regla o un plano revela que no están perfectamente planas. El doblado provoca un ligero abombamiento cerca del pliegue, y las deformaciones son más pronunciadas donde se cruzan múltiples pliegues. Además, los agujeros cerca de la línea de doblado pueden influir sutilmente en la deformación local.
(Las zonas rojas indican las áreas cercanas a los pliegues, que son más propensas al abombamiento. En la intersección donde se cruzan los pliegues, este abombamiento es aún más pronunciado.)
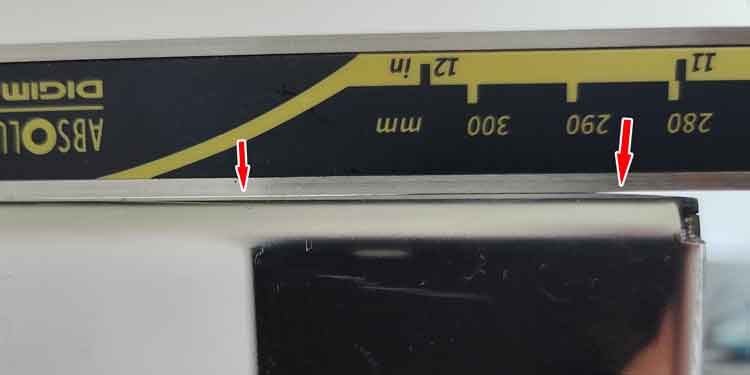
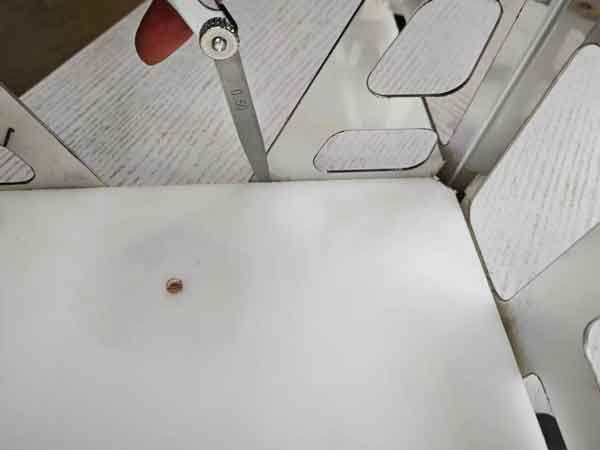
La foto revela una separación más amplia cerca del pliegue en el lado derecho, lo que corresponde a un mayor abombamiento en esa zona.
Además, hay separaciones más pequeñas en el centro, lo que sugiere también algunas irregularidades allí.
Estas separaciones no son fácilmente perceptibles sin utilizar una regla para su inspección.
Comprender estos factores ayuda a gestionar la calidad y la eficacia de la fabricación de chapas metálicas, garantizando que los productos finales cumplan las especificaciones y normas requeridas.
Comparación del plegado de chapa y el mecanizado CNC
Capacidades de precisión reducidas frente al mecanizado CNC
Es importante tener en cuenta que el doblado de chapa metálica no puede alcanzar la precisión del Mecanizado CNC. El mecanizado CNC normalmente trabaja con piezas metálicas más gruesas, lo que confiere a estas piezas mayor rigidez. Esta rigidez reduce el impacto de las variables aleatorias durante el proceso de mecanizado, y la precisión depende en gran medida de la exactitud de la propia máquina.
Desafíos de la chapa metálica
En contraste, las piezas de chapa metálica suelen ser más finas y sus dimensiones a menudo requieren ajustes manuales. Estas piezas son más susceptibles a diversos factores incidentales que pueden afectar su forma y tamaño finales.
Procesos de fabricación
Al utilizar el mecanizado CNC, la forma final de la pieza se corresponde directamente con el modelo 3D utilizado para la programación.
La fabricación de chapa metálica, sin embargo, no es tan sencilla. Implica cálculos empíricos, procesamiento de prototipos, mediciones y ajustespara lograr las dimensiones deseadas.
Consideraciones sobre la tolerancia
Debido a estas diferencias, al establecer dimensional tolerancias para piezas de chapa metálica, es aconsejable permitir un rango de tolerancia mayor. Esto tiene en cuenta la naturaleza menos predecible del doblado de chapa metálica en comparación con el proceso más controlado del mecanizado CNC.
Retos de la medición de dimensiones de chapa metálica
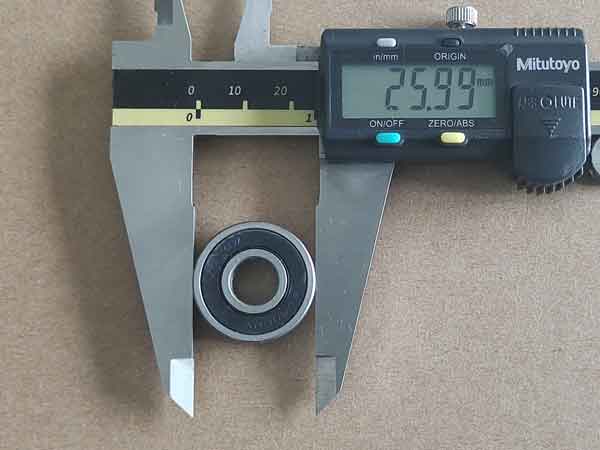
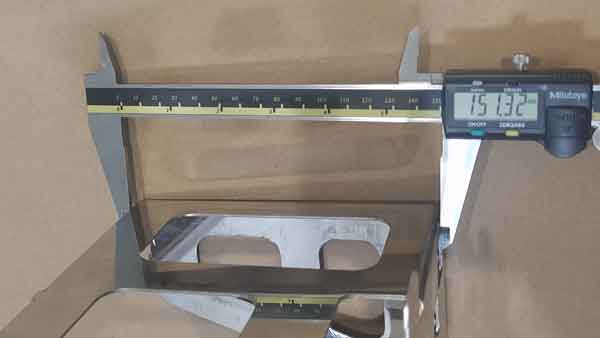
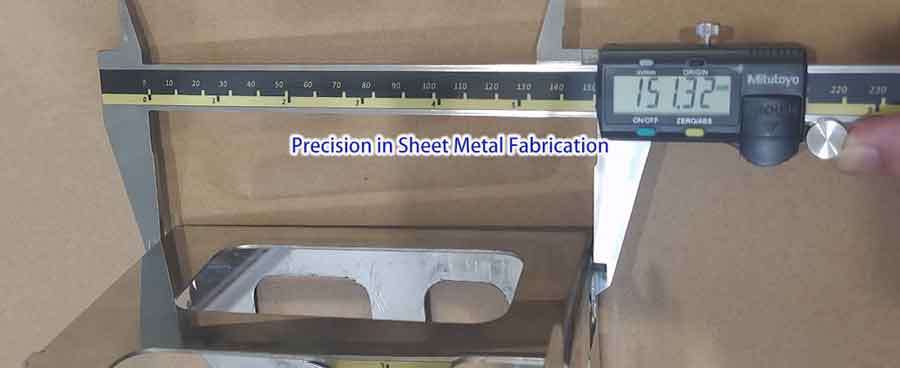
Medir piezas de chapa metálica con precisión puede ser todo un reto. En comparación, cuando se miden rodamientos con un calibre de pie de rey (que suele utilizarse para calibrar calibres), es relativamente fácil obtener lecturas precisas con variaciones de sólo entre 0,01-0,02 mm.
Calibrar un calibre con un rodamiento es sencillo y permite obtener lecturas precisas
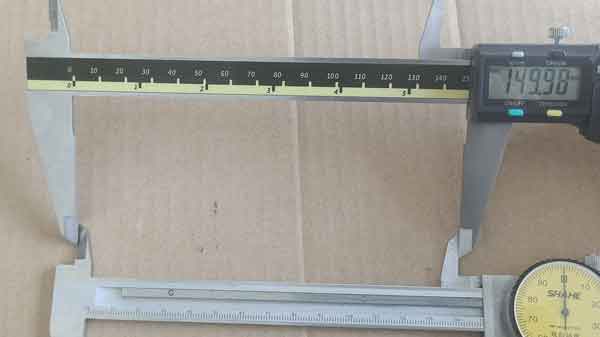
El uso de otro calibre para la calibración puede resultar más complicado debido a la posible desalineación entre los dos calibres.
Sin embargo, es difícil conseguir la misma precisión al medir piezas de chapa metálica. Las mediciones repetidas de la misma zona pueden mostrar variaciones significativas, como entre 0,2-0,4 mm. Esto se debe a varias razones:
Irregularidades y deformaciones superficiales: Como se mencionó anteriormente, las superficies de las piezas de chapa metálica pueden ser irregulares, especialmente cerca de los pliegues, donde las deformaciones de aproximadamente 0,1-0,2 mm son comunes. Incluso un ligero cambio en la forma de colocar el calibre —ya sea ligeramente hacia dentro o hacia fuera— puede alterar las lecturas.
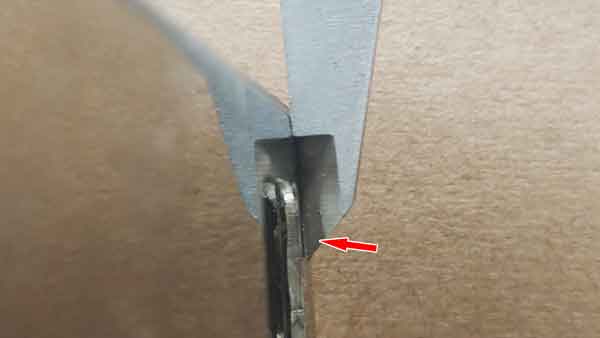
Desafíos de colocación y alineación: A diferencia de los rodamientos, que tienen una forma cilíndrica regular que permite que las mordazas del calibre se ajusten firmemente y se alineen con precisión con el diámetro, la chapa metálica no garantiza una colocación sencilla del calibre. Esta desalineación puede provocar inexactitudes en la lectura.
La mordaza del calibre no se apoya firmemente en la superficie de la pieza de chapa metálica cerca de la curva
Implicaciones para las prácticas de medición
La fluctuación en las mediciones de la chapa metálica puede atribuirse a dos factores principales: la inherente irregularidad de la pieza y imprecisiones en la técnica de medición. Estos factores a menudo se combinan, lo que da lugar a mayores variaciones en los resultados.
Para mitigarlo, hay que prestar mucha atención durante la medición, y puede ser necesario realizar varias mediciones para obtener valores que se aproximen lo más posible a las dimensiones reales.
Cómo garantizar la precisión en el plegado de chapas metálicas
Centrarse en las áreas críticas
La irregularidad superficial en las piezas de chapa metálica doblada es común, pero esto no compromete necesariamente la funcionalidad del producto. A menudo, las tolerancias para los componentes de chapa metálica no necesitan ser extremadamente estrictas; estar dentro de un rango razonable suele ser suficiente para su uso previsto.
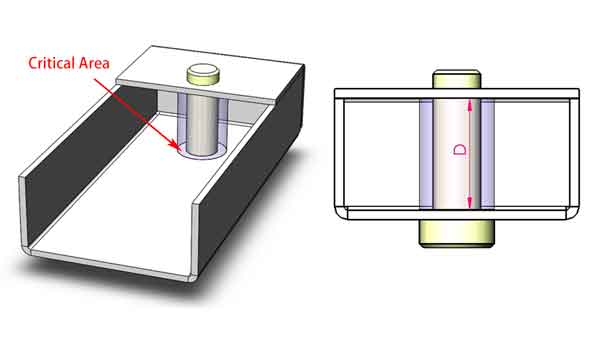
Cuando las piezas de chapa metálica deben encajar con precisión en conjuntos, es importante garantizar la exactitud dimensional en las áreas específicas requeridas para el ajuste, en lugar de sobre toda la superficie. Este enfoque específico ayuda a mantener la funcionalidad donde realmente importa.
La sección ilustrada destaca un área crítica con requisitos de tolerancia específicos, mientras que las especificaciones dimensionales de otras áreas no son tan estrictas.
Estrategias de medición
Utilización de piezas de ajuste o calibres para mediciones localizadas
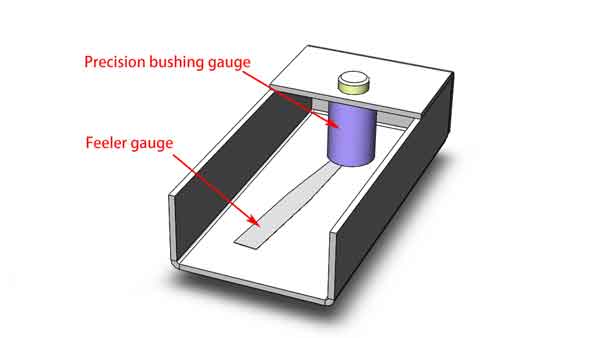
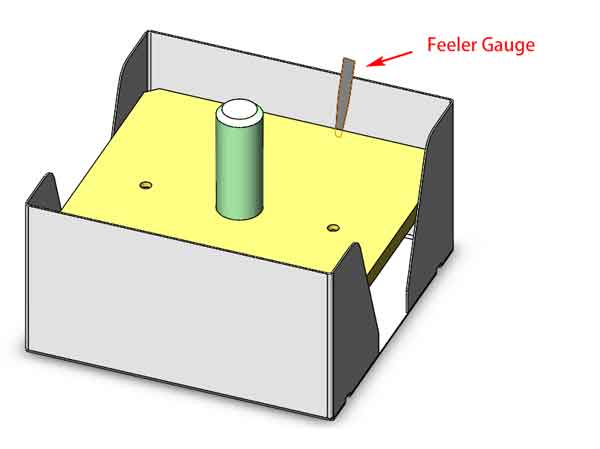
Existen dos métodos principales para medir las dimensiones en zonas localizadas. El primer método consiste en utilizar piezas de ajuste, lo que generalmente proporciona una evaluación cualitativa. El segundo método utiliza galgas especialmente fabricadas que ofrecen una medición cuantitativa. Por ejemplo, en este caso, se puede utilizar una galga de espesores para comprobar la holgura después de insertar la galga, lo que revela las dimensiones exactas necesarias.
El objeto morado es un casquillo diseñado con una altura específica para trabajar junto con una galga de espesores para medir las dimensiones internas.
Ambos métodos son valiosos en función de las necesidades del montaje y del grado de precisión requerido. Si nos centramos en las áreas críticas de ajuste y utilizamos las herramientas de medición adecuadas, podemos mantener la precisión necesaria en los proyectos de plegado de chapa metálica.
Precisión mediante el diseño en el plegado de chapa metálica
Curvado de cantos cerrado para mayor precisión
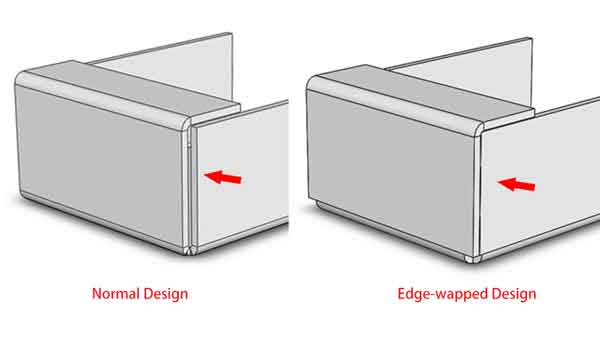
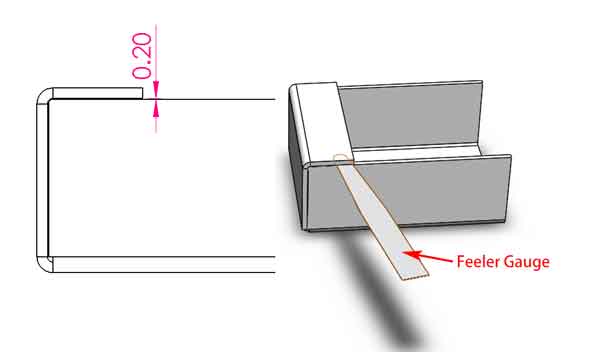
En un diseño con bordes envueltos del doblado de chapa metálica (véase el diseño a la derecha en la imagen inferior), la precisión del doblez es crucial. Por ejemplo, este diseño particular requiere un espacio de 0,2 mm. Para verificar esto, se puede utilizar una galga de espesores para medir el espacio real, lo que refleja directamente la precisión del doblez. Este método suele ser más sencillo y preciso que utilizar un calibre Vernier.
En comparación: El componente de la izquierda utiliza un diseño estándar de doblado de chapa metálica, mientras que el de la derecha presenta un diseño de doblado con borde envuelto.
El espacio aquí se puede comprobar con una galga de espesores para verificar la precisión del doblez.
Consideraciones de diseño y tolerancia de fabricación
Sin embargo, diseñar con separaciones tan pequeñas conlleva el riesgo de una mayor tasa de desechos. Si la desviación supera los 0,2 mm, las interferencias pueden impedir que las piezas se doblen completamente hasta formar un ángulo de 90 grados. Esta estrecha tolerancia obliga a los fabricantes a cumplir normas de precisión más estrictas en la producción, sin dejar lugar a atajos.
Cuando el espacio en el doblez está diseñado para ser pequeño, las desviaciones dimensionales excesivas pueden impedir que el doblez cierre correctamente, lo que potencialmente puede provocar el desecho del producto.
La precisión en el plegado de chapa metálica puede aumentar considerablemente si se toman decisiones de diseño deliberadas, que garanticen que los componentes cumplen requisitos estrictos y encajan a la perfección. Aunque esto exige una mayor precisión y cuidado en el proceso de fabricación, el resultado es un producto más fiable y de mayor calidad.
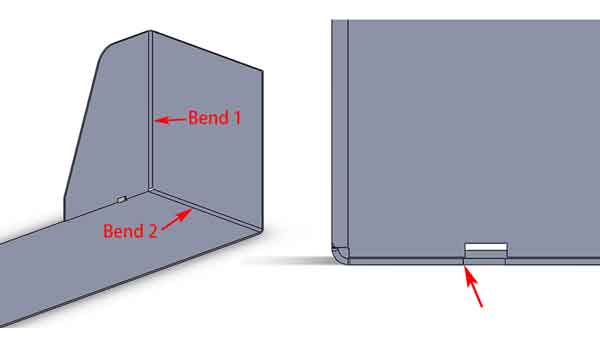
Uso de muescas para evaluar rápidamente la precisión de plegado
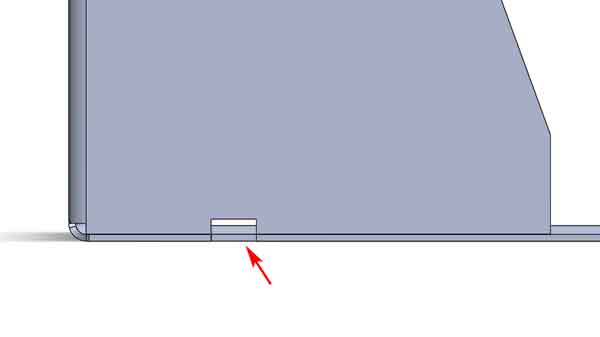
Añadir una pequeña muesca aquí proporciona otro método para evaluar rápidamente la precisión del doblado. Observando si las muescas se alinean, podemos calibrar la precisión de los doblados. Por supuesto, el grado de desalineación de estas muescas viene determinado por el error acumulado de los dos doblados (ilustrados como el primer doblado y el segundo). Sin embargo, ofrece una forma rápida de observar y evaluar la precisión del doblado.
Alineación perfecta teórica de la muesca en el plegado de chapa metálica
Las desviaciones acumuladas de la curva 1 y la curva 2 pueden provocar la desalineación de la muesca
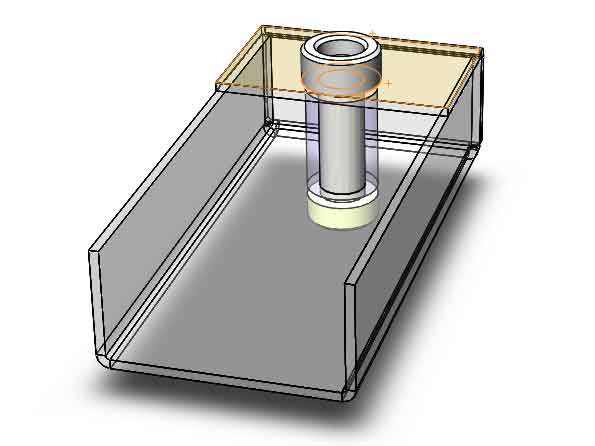
Utilización de útiles de soldadura para obtener precisión dimensional
Al soldar componentes de chapa metálica que requieren alta precisión, se pueden utilizar dispositivos de soldadura para garantizar la exactitud. Tomemos como ejemplo la pieza de chapa metálica de la imagen; está diseñada para tener un eje montado en ella. Para este ensamblaje, es crucial que los dos orificios enfrentados estén perfectamente alineados y que las dimensiones de separación interna estén dentro de la tolerancia. Para lograrlo, se puede implementar un dispositivo de soldadura para corregir las dimensiones hasta cierto punto durante la soldadura. Sin embargo, es importante tener en cuenta que, aunque el dispositivo puede hacer ajustes menores, la dependencia excesiva de él puede provocar alabeo o deformación del producto después de la soldadura. Por lo tanto, garantizar la precisión del doblado sigue siendo de suma importancia.
Diagrama esquemático de un dispositivo de soldadura
Evaluar la precisión de las curvas mediante ejemplos
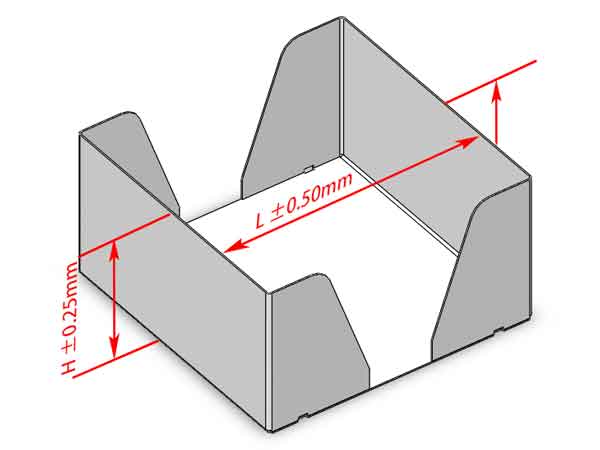
Precisión típica en el plegado de chapa metálica
Veamos algunos ejemplos para comprender la precisión que se puede lograr en el doblado de chapa metálica. Para un proceso estándar, la altura de doblado ‘H’ de este producto normalmente puede alcanzar una precisión de +/-0,25 mm, y la longitud posterior al doblado ‘L’ puede lograr +/-0,5 mm.
Precisión de plegado típica de una pieza de chapa metálica
Observaciones sobre la anchura del hueco
Sin embargo, como se ha mencionado anteriormente, si midiéramos con un calibre de nonio, podríamos encontrar una variación de aproximadamente 0,2-0,7 mm, lo que sugiere discrepancias potenciales más allá del rango aceptable.
Al examinar la holgura con una galga de espesores, por lo general se observa que oscila entre 0,05 y 0,25 mm. En comparación con el objetivo de diseño de 0,1 mm, la desviación máxima observada es de 0,15 mm. Esto implica que la medición directa con un calibre de pie de rey no siempre arroja resultados precisos, y que utilizar la holgura como ayuda puede proporcionar resultados más perspicaces.
Evaluación de la desalineación mediante el desplazamiento de la ranura
Evaluación del desplazamiento de las ranuras
Al examinar detenidamente la desalineación de esta ranura, las mediciones con un calibre Vernier muestran un desplazamiento que va de 0 a 0,3 mm. Después de evaluar tres muestras, podemos inferir que el error acumulado por las desalineaciones en ambos lados sugeriría que el error de la dimensión ‘L’ se encuentra dentro de 0,1 a 0,5 mm.
Importancia de la medición agregada
La desalineación colectiva en cualquiera de los lados de la ranura es un aspecto crucial a considerar para la exactitud dimensional general de ‘L’. Estos hallazgos subrayan la importancia de considerar las tolerancias acumuladas al evaluar la precisión de las piezas fabricadas.
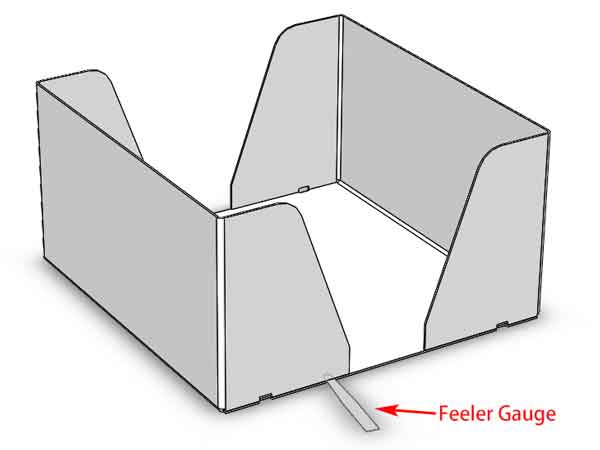
Utilización de calibres para dimensiones internas
Además, utilizamos calibres para medir esta pieza y encontramos que al usar una galga de espesores, las dimensiones internas —Longitud interna y Anchura interna— estaban dentro de los límites de tolerancia. Esto respalda el punto de que las mediciones con calibre Vernier no son del todo fiables por sí solas. Para garantizar y verificar la precisión del doblado, se deben emplear herramientas y métodos adicionales.
Aquí, empleamos la galga de espesores junto con la galga de inspección para medir la dimensión interna de este componente de chapa metálica.
Conclusión
En conclusión, la precisión en la fabricación de chapas metálicas es una combinación de habilidad, herramientas adecuadas y conocimientos. Comprendiendo los retos de medición y empleando técnicas estratégicas, los fabricantes pueden alcanzar la alta precisión necesaria para una artesanía de calidad en este campo.