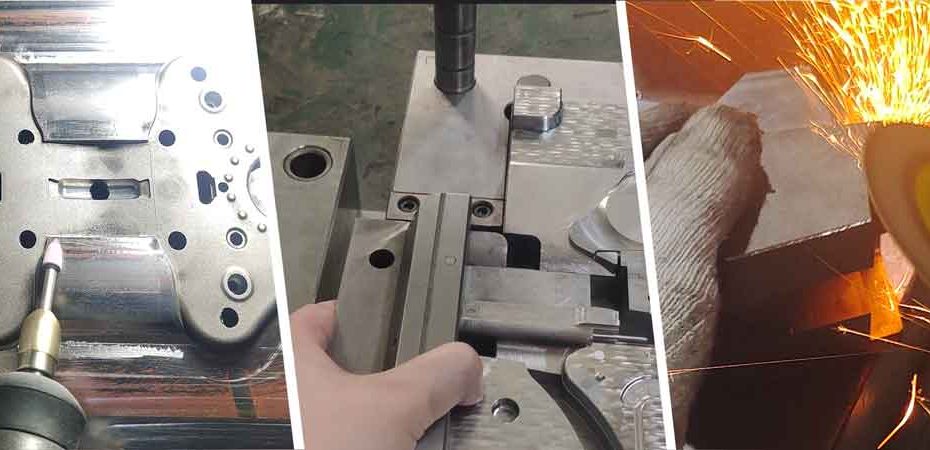
في عملية تصنيع القولبة بالحقن،, تجميع القالب و تركيب يدوي مراحل حاسمة تتطلب وقتاً وجهداً كبيرين. تتطلب هذه العمليات اهتماماً دقيقاً بالتفاصيل، وخبرة واسعة، وحرفية دقيقة.
نهج دقيق ومتعمد أمر ضروري لتحقيق الجودة المثلى للقالب. فقط من خلال هذا المستوى من الدقة يمكن ضمان قالب عالي الجودة.
ما هو التركيب اليدوي؟
يشير التركيب اليدوي إلى عملية ضبط الدقة الأبعادية لمكونات القالب الفردية يدوياً بعد تصنيعها. وهذا يضمن أن جميع مكونات القالبتتناسب معاً بشكل مثالي، وتتحاذى بشكل صحيح، وتحقق الخلوصات اللازمة للمكونات المتحركة مثل المنزلقات والرافعات ومُسامير القذف. الهدف هو الضبط الدقيق لهذه المكونات لضمان وظيفة ومحاذاة دقيقتين أثناء عملية الحقن.
المناطق الرئيسية التي يجب فحصها في التركيب اليدوي
عند إجراء التركيب اليدوي، تتطلب عدة مناطق حرجة الفحص:
1. سطح الفصل: ال سطح الفصل يجب أن تكون أسطح القالب مستوية ومتحاذية جيداً. يمكن أن يؤدي التلامس السيئ أو الفجوات بين هذه الأسطح إلى ظهور نتوءات أثناء القولبة بالحقن. تحقيق المحاذاة المثالية أمر بسيط نسبياً للأسطح المستوية، لكنه قد يكون أكثر تعقيداً لخطوط الفصل ثلاثية الأبعاد.
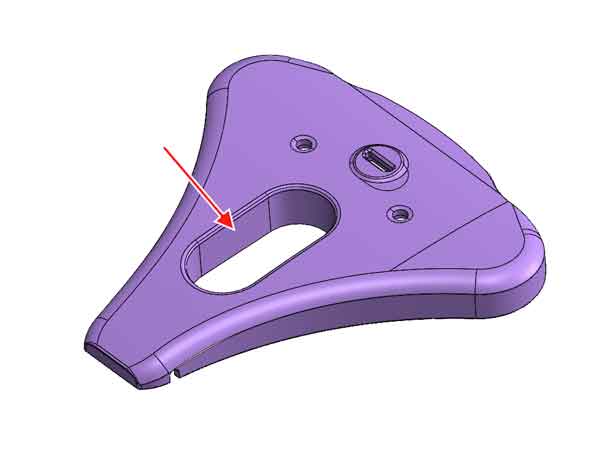
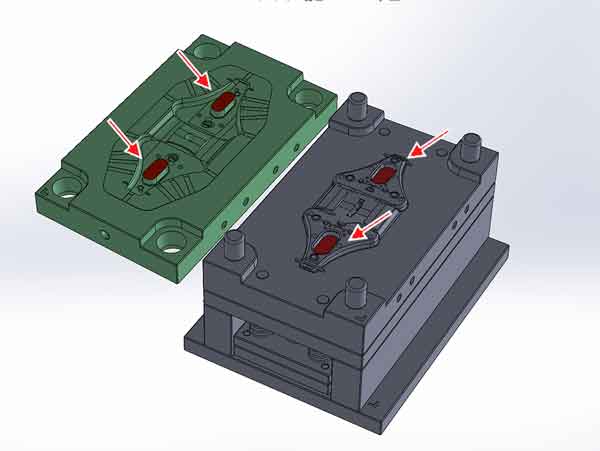
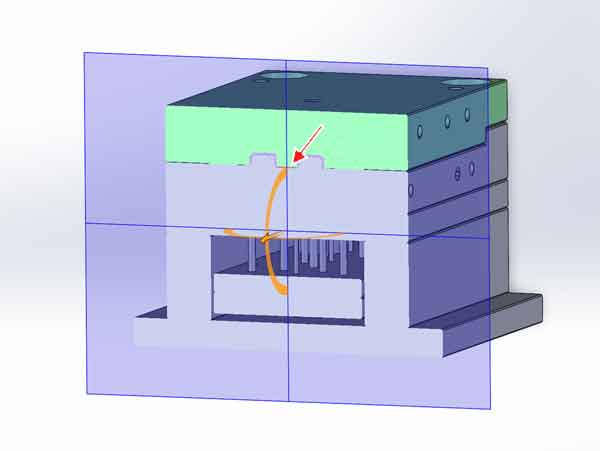
2. سطح الاختراق: يجب أن تتطابق أسطح الاختراق، التي تُنشئ فتحات في الجزء المقولب، بدقة.
مكوِّن بلاستيكي ذو فتحة
يجب أن يتلامس قلب القالب والتجويف مع بعضهما البعض عند الارتفاع الصحيح لضمان التلامس المنتظم عند إغلاق القالب. يمكن أن يؤدي عدم المحاذاة هنا إلى ضغط غير متساوٍ وتكوين وميض.
السطح المثقوب في عرض ثلاثي الأبعاد
سطح المثقاب في المنظر المقطعي المستعرض.
3. المنزلقات والرافعات: يجب أن يكون للمنزلقات والرافعات الخلوص الصحيح مع قضبان التوجيه الخاصة بها، عادة بين 0.01 و0.05 مم، حسب الحجم. تحتاج هذه المكونات أيضاً إلى أن تكون متساطحة مع قلب القالب لتجنب خطوط عدم التطابق أو مشاكل الأبعاد في الجزء المقولب.
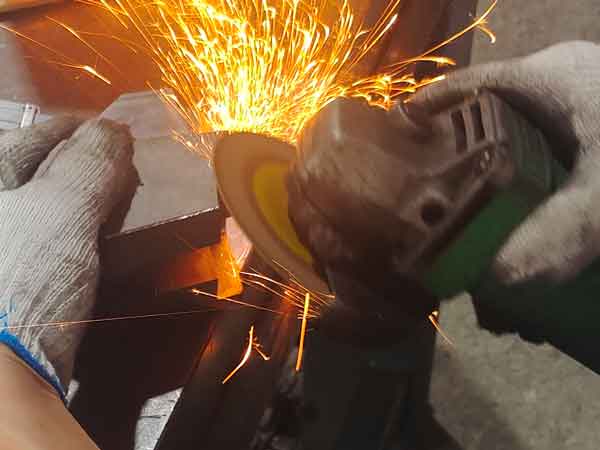
4. الحواف الحادة والنتوءات: في حين أن الشطف أثناء التصنيع باستخدام الحاسب الآلي يمكن أن يكون مكلفاً، فمن الممارسات الشائعة إزالة النتوءات والحواف الحادة يدوياً باستخدام المطاحن لضمان التشغيل السلس وتجنب التلف أثناء تجميع القالب.
5. تهوية القالب: التهوية المناسبة ضرورية للسماح للهواء بالخروج أثناء القولبة بالحقن. يجب فحص فتحات التهوية للتأكد من أنها بالحجم الصحيح. يمكن أن تؤدي فتحات التهوية المفرطة الحجم إلى نتوءات، بينما قد تحبس فتحات التهوية الصغيرة جداً الهواء وتسبب عيوباً.
من خلال التركيز على هذه المناطق أثناء التركيب اليدوي، يمكن لصانعي القوالب ضمان التشغيل السلس لقالب الحقن ومنع العيوب أثناء الإنتاج.
طرق الفحص الشائعة
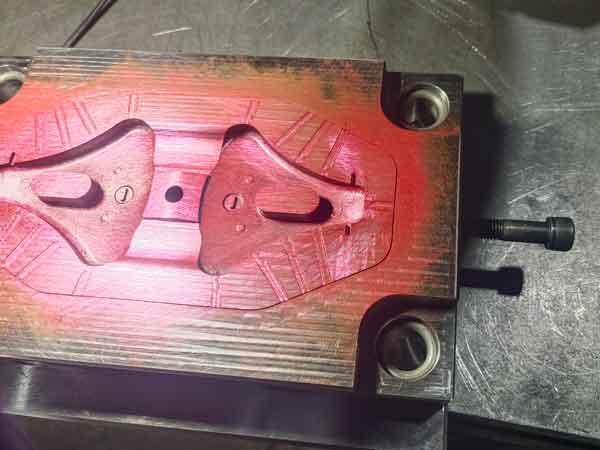
الطريقة الأكثر استخداماً للتحقق من توافق ومحاذاة أسطح القالب المُشغّلة هي استخدام مركب وسم أحمر أو أزرق (يُشار إليه بـ “دان الأحمر” أو “دان الأزرق”). غالباً ما تُستكمل هذه التقنية بأدوات قياس دقيقة مثل القدمة ذات الورنية والميكرومترات.
ملاحظة: دان الأحمر: له ملمس أكثر صلابة وأكثر خشونة نسبياً، مما يجعله أكثر ملاءمة لتركيب القوالب واسعة المساحة أو محاذاة الأجزاء الميكانيكية الثقيلة. يمكنه إظهار نقاط تلامس أكثر وضوحاً. دان الأزرق: له ملمس أكثر نعومة ومثالي لتركيب القوالب الدقيق، حيث يُظهر بوضوح علامات التلامس الخفيفة. مناسب لفحوصات محاذاة القوالب عالية الدقة.
مع التقدم المستمر في تقنيات التشغيل والقياس، أصبح استخدام آلات القياس الإحداثية (CMM) شائعاً بشكل متزايد. يمكن لآلات القياس الإحداثي توفير ملف تعريف كامل للجزء الذي يتم قياسه، وغالباً ما يمكنها استبدال طريقة Red Dan التقليدية لفحوصات أكثر دقة وشمولاً.
طريقة فحص ريد دان دان للتفتيش
تتضمن طريقة ريد دان (أو بلو دان) وضع طبقة رقيقة ومتساوية من مركب الوسم على نصف سطح القالب. من المهم التأكد من أن التطبيق موحد وبسماكة متناسقة.
ثم يتم جمع نصفي القالب معًا والضغط عليهما بقوة لضمان التلامس الكامل.
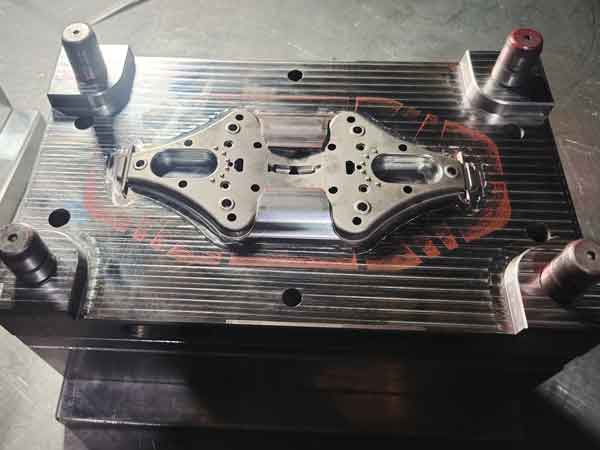
بعد فصل نصفي القالب، يتم فحص نقل دان الأحمر على سطح القالب المقابل.
ملاءمة جيدة: إذا كانت الأسطح محاذاة بشكل جيد، فإن دان الأحمر سينتقل بالتساوي إلى السطح المقابل للنصف الآخر من القالب، مما يشير إلى وجود تناسب متساوٍ ومناسب.
ملائمة ضيقة جداً: يشير اللون الغامق إلى الحد الأدنى من الخلوص بين الأسطح، مما يشير إلى ملاءمة ضيقة للغاية.
الفجوات الكبيرة: يشير اللون الأفتح أو غير المتساوي إلى وجود فجوات أكبر بين الأسطح. إذا لم يتم نقل أي دان أحمر، فهذا يشير إلى وجود اختلال كبير في المحاذاة، وستتطلب المناطق المعنية مزيداً من التعديل في الأبعاد أو الشكل.
بمجرد تجميع نصفي القالب معًا، من المهم استخدام قضيب نحاسي أو قضيب من الألومنيوم لدق القالب بقوة لضمان التلامس المحكم بين نصفي القالب. قد يؤدي عدم القيام بذلك إلى وجود مساحات كبيرة دون أي نقل دان الأحمر، مما يؤدي إلى فحص غير مكتمل ونتائج غير دقيقة.
نقر القالب بقضيب ألومنيوم لنقل الصبغة.
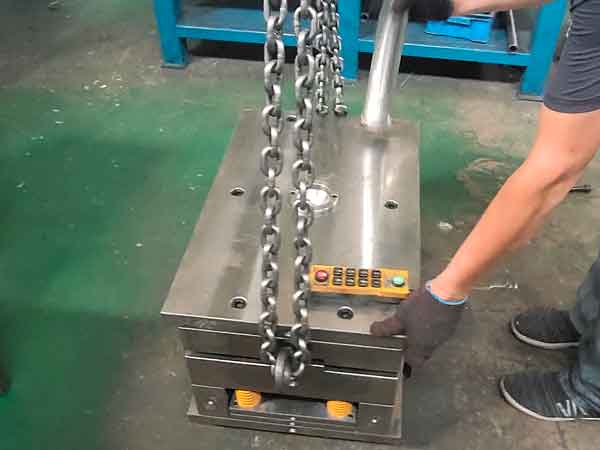
لتحسين الكفاءة، استخدام مكبس تحديد القالب يوصى بشدة باستخدام آلة التثبيت هذه. يمكن لهذه الآلة تطبيق ضغط موحد عبر أسطح القالب، مما يحقق نقلًا أفضل لمركب الوسم مقارنة بالطرق اليدوية. بالإضافة إلى ذلك، فإنها تقلل الإجهاد الجسدي على العمال وتسرع العملية. بالنسبة للقوالب الأكبر حجماً، يعد استخدام آلة التثبيت أمراً ضرورياً، لأن وزنها يجعل التعامل اليدوي غير عملي وغير فعال لتحقيق نتائج دقيقة.
طرق التعديل
هناك عدة طرق لضبط أبعاد مكونات قوالب الحقن لتحقيق الدقة اللازمة:
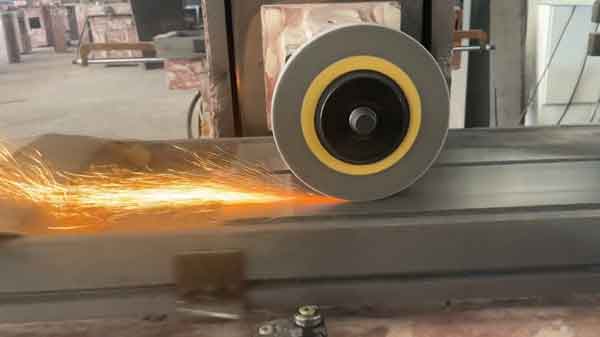
1. ماكينة الطحن
إحدى الطرق الأكثر استخدامًا لضبط ارتفاع الأسطح المستوية هي ماكينة الطحن. هذه الطريقة سريعة ومريحة وفعالة من حيث التكلفة، مما يجعلها مثالية لإجراء تعديلات طفيفة على الأجزاء المستوية لأجزاء القوالب.
2. الضبط اليدوي
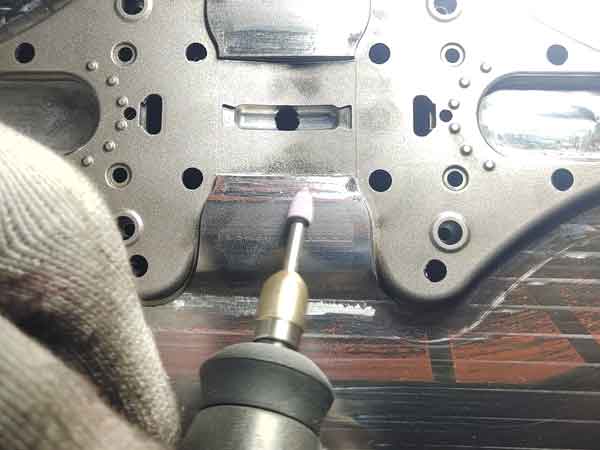
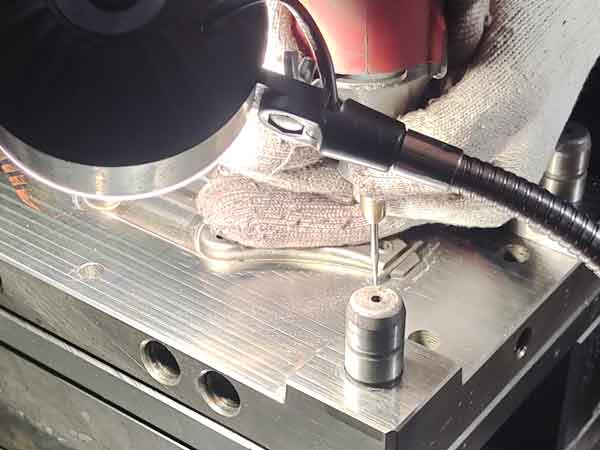
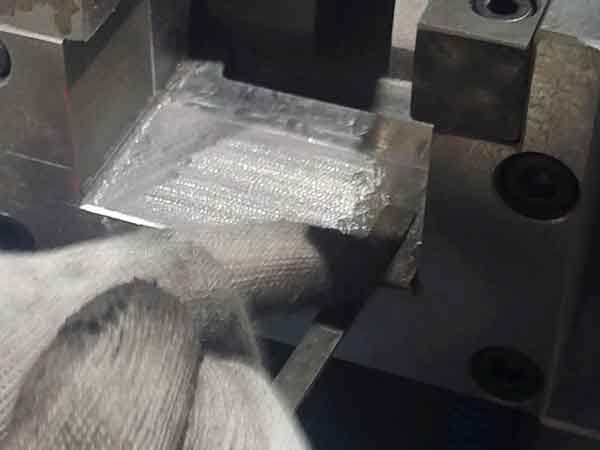
بالنسبة للأسطح المنحنية، تقتصر التعديلات اليدوية عادةً على تصحيحات صغيرة ومحدودة. تُستخدم أدوات مثل ملفات، ورق صنفرة،, و مطاحن كهربائية (مثل أدوات دوارة أو مطحنة زاوية) لتحسين مناطق محددة. غالباً ما تتم هذه الطريقة تدريجياً، باستخدام تقنية Red Dan المذكورة سابقاً للاقتراب من الأبعاد المطلوبة. ومع ذلك، نظراً لأن الضبط الدقيق اليدوي يستغرق وقتاً طويلاً، فهو الأنسب للتعديلات الطفيفة بدلاً من التغييرات واسعة النطاق.
استخدم أداة دوارة لإزالة المواد الزائدة وضبط الحجم.
استخدم جلاخة الزاوية لشطب الحواف الحادة
استخدم مبرد لطحن المواد الزائدة وضبط الحجم.
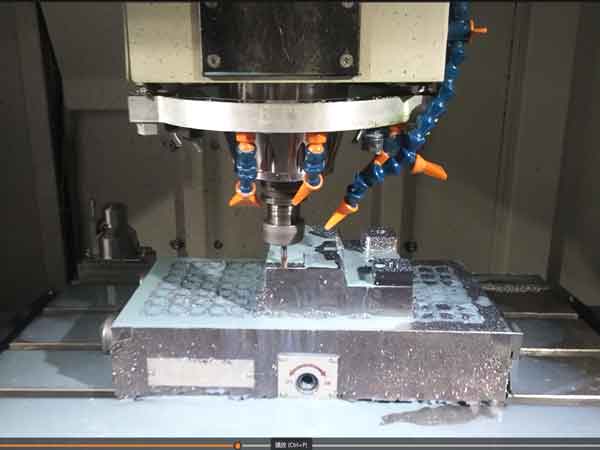
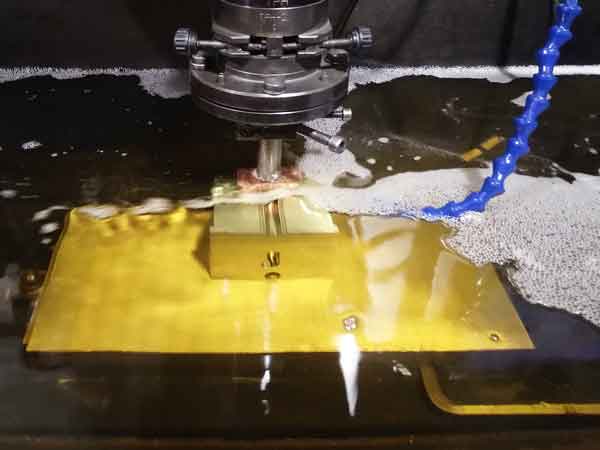
3. التفريز باستخدام الحاسب الآلي وإعادة التشكيل باستخدام EDM
عندما تكون هناك حاجة إلى تعديلات أكبر، خاصةً بالنسبة للخطوط المعقدة أو الأسطح ذات الانحرافات الكبيرة، يلزم إجراء تعديلات أكبر، خاصةً بالنسبة للخطوط المعقدة أو الأسطح ذات الانحرافات الكبيرة، يلزم استخدام ماكينات التفريز بنظام التحكم الرقمي أو ماكينات التفريغ الكهربائي (EDM) لإعادة صياغة الجزء. لا تكون التصحيحات اليدوية دقيقة بما فيه الكفاية لإجراء تعديلات كبيرة، خاصةً في القوالب ذات متطلبات دقة الأبعاد العالية. وبالإضافة إلى ذلك، لا يُنصح بالتسجيل اليدوي في القوالب عالية الدقة حيث تكون علامات الأدوات المرئية غير مقبولة ويمكن أن تضر بجودة المنتج النهائي ووظائفه.
التفريز باستخدام الحاسب الآلي الرقمي
EDM (التصنيع الآلي بالتفريغ الكهربائي)
تضمن هذه الطرق إمكانية تعديل أجزاء القوالب بكفاءة مع الحفاظ على مستويات عالية من الدقة اللازمة لتحقيق الأداء الأمثل للقالب. كل طريقة لها حالة استخدام محددة خاصة بها، حيث تناسب الطرق اليدوية عمليات التصحيح البسيطة والمزيد من التصحيحات المتقدمة المطلوبة لإجراء تصحيحات كبيرة.
فحص المنزلقات والرافعات
أثناء عملية التركيب اليدوي، يعد فحص وتعديل المنزلقات والرافعات من المهام الهامة. إن ضمان دقة أبعادها ودقتها الهندسية، بالإضافة إلى الحفاظ على الخلوص المناسب مع قضبان التوجيه الخاصة بها أمر بالغ الأهمية.
يمكن أن يؤثر التركيب غير الكافي على دقة الأجزاء البلاستيكية المنتجة ويسرع تآكل هذه المكونات أثناء تشغيل القالب.
الفحص باللمس
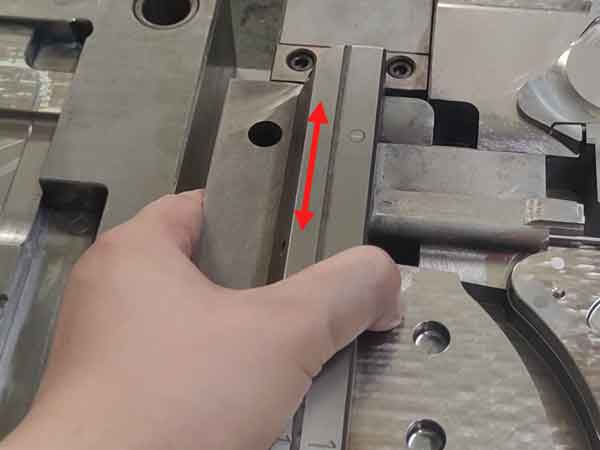
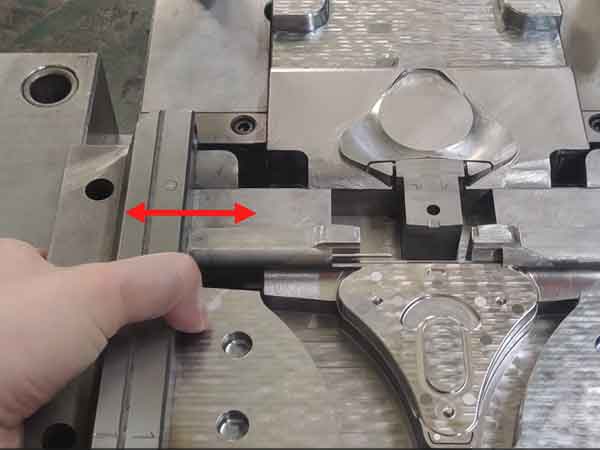
إحدى الطرق الشائعة الاستخدام لتقييم ملاءمة وخلوص المنزلقات والرافعات هي الفحص باللمس. يتضمن ذلك تحريك المنزلقات (والرافعات) يدوياً:
الحركة الجانبية: عند تحريك شريط التمرير من جانب إلى آخر، يجب ألا يكون هناك أي تلاعب أو ارتخاء ملحوظ.
الحركة إلى الأمام والخلف: يجب أن يتحرك شريط التمرير بالقدر المناسب من المقاومة - لا يجب أن يكون مشدوداً جداً ولا مرتخياً جداً.
إذا كانت الملاءمة ضيقة للغاية أو كان المكوّن غير ملائم على الإطلاق، يمكن إزالة المواد لتقليل الأبعاد قليلاً. ومع ذلك، إذا كانت الملاءمة فضفاضة للغاية، فإن الحل الوحيد هو إعادة تشكيل المنزلق أو الرافع لتحقيق الحجم الصحيح والتفاوت الصحيح. لذلك، يجب توخي الحذر الشديد أثناء عملية التعديل لتجنب الإزالة المفرطة للمواد.
نظرًا للدقة المطلوبة لتركيب المنزلقات والرافعات، فإن هذه العملية تتطلب فنيين ذوي خبرة ومهارات قوية. وتعتمد دقة وكفاءة التركيب اليدوي للقالب بشكل كبير على خبرتهم لضمان محاذاة جميع المكونات وعملها على النحو المنشود.
الجدول الزمني لتركيب القالب
إن عملية ضبط أبعاد القالب يدويًا من أجل الدقة تتطلب عمالة كثيفة وتستغرق وقتًا طويلاً، ولهذا السبب تشكل جزءًا كبيرًا من دورة تصنيع القالب الكلية.
منتجات بسيطة: بالنسبة للمنتجات التي لا تتطلب سوى تركيب أسطح فراق مسطحة، تكون العملية سريعة نسبيًا، وعادةً ما تستغرق حوالي يوم أو يومين.
ثقب خلال الأسطح: إذا كان القالب يتضمن أسطحًا مثقوبة، تصبح عملية التركيب أكثر تعقيدًا وتستغرق عادةً من يومين إلى ثلاثة أيام لإكمالها.
المنزلقات والرافعات: عندما يحتوي القالب على العديد من المنزلقات والرافعات، يزداد الوقت المطلوب بشكل كبير. واعتمادًا على عدد وتعقيد هذه المكونات، يمكن أن تستغرق عملية التركيب من 3 إلى 10 أيام.
وباختصار، يعتمد الجدول الزمني لتركيب القالب إلى حد كبير على كمية وتعقيد المنزلقات والرافعات المعنية. كما يلعب الحجم الكلي للقالب وتعقيده الهيكلي دورًا في تحديد المدة التي ستستغرقها عملية التركيب.
الملخص
في الختام، يعد تجميع وتركيب القوالب من المراحل الحيوية في عملية تصنيع قوالب الحقن الشاملة. فهي تؤثر بشكل كبير على مدة التصنيع الدورة وهي حاسمة لضمان جودة القوالب.
إذا كانت لديك أي أسئلة، فلا تتردد في الاتصال بنا أو ترك تعليق أدناه، وسنبذل قصارى جهدنا لتقديم إجاباتها.