Capire la precisione nella lavorazione della lamiera
Requisiti generali di precisione
In genere, le parti in lamiera non richiedono una precisione eccezionalmente elevata. L'accuratezza della piegatura di questi componenti può variare tra 0,25 e 1 mm, il che è sufficiente per un uso normale. Tuttavia, in alcuni casi può essere necessaria una precisione maggiore. È importante comprendere l'accuratezza ottenibile e i fattori che la influenzano.
Fattori chiave che influenzano la precisione di piegatura
Precisione di macchine e utensili: La ripetibilità del posizionamento della piegatrice e la precisione delle matrici sono cruciali. Diversi spessori e raggi di piegatura richiedono matrici specifiche per la lavorazione. Anche lievi cambiamenti nei parametri possono influenzare le dimensioni della piegatura.
Competenza dell'operatore: Gli operatori esperti svolgono un ruolo vitale nella regolazione dei fattori che influenzano l'accuratezza della piegatura. Durante il processo di piegatura deve essere applicata una forza adeguata e la velocità di alimentazione del metallo deve essere gestita con attenzione. Sono richiesti alti livelli di concentrazione da parte degli operatori, insieme a misurazioni e regolazioni costanti durante il processo di piegatura.
Qualità delle lamiere metalliche: Lo stress interno e lo spessore uniforme delle lamiere sono significativi. Incoerenze in queste aree possono portare a una scarsa coerenza dimensionale durante la piegatura.
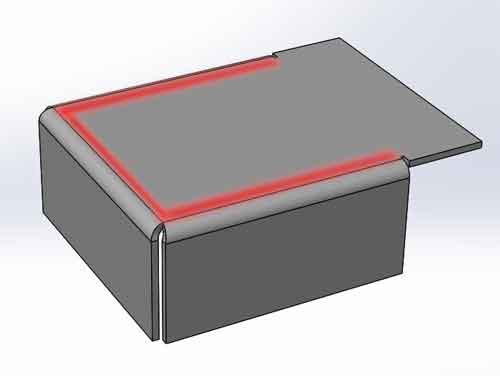
Planarità delle parti piegate: Sebbene le parti piegate possano apparire piatte, una riga o un piano rivelano che non sono perfettamente piatte. La piegatura causa un leggero rigonfiamento vicino alla piega, e le deformazioni sono più pronunciate dove più pieghe si intersecano. Inoltre, i fori vicino alla linea di piegatura possono influenzare sottilmente la deformazione locale.
(Le aree rosse indicano le zone vicino alle pieghe, che sono più soggette a rigonfiamenti. All'intersezione in cui le pieghe si incrociano, questo rigonfiamento è ancora più pronunciato.)
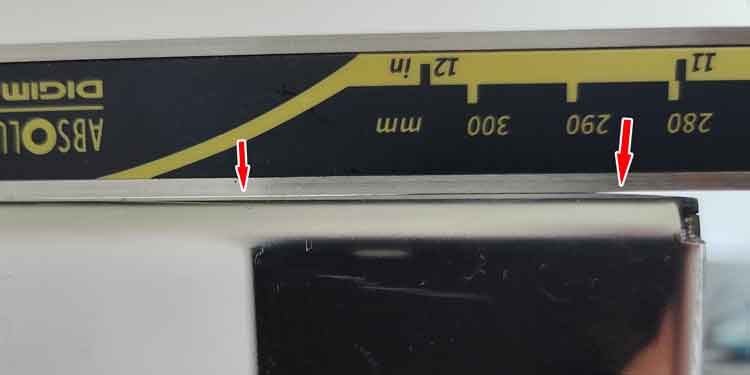
La foto rivela uno spazio più ampio vicino alla piega sul lato destro, che corrisponde a un rigonfiamento maggiore in quell'area.
Inoltre, ci sono spazi più piccoli al centro, suggerendo alcune irregolarità anche lì.
Questi spazi non sono facilmente notabili senza utilizzare una riga per l'ispezione.
La comprensione di questi fattori aiuta a gestire la qualità e l'efficienza della lavorazione della lamiera, garantendo che i prodotti finali soddisfino le specifiche e gli standard richiesti.
Confronto tra la piegatura della lamiera e la lavorazione CNC
Capacità di precisione ridotte rispetto alla lavorazione CNC
È importante notare che la piegatura della lamiera non può raggiungere la precisione della Lavorazione CNC. La lavorazione CNC tipicamente tratta parti metalliche più spesse, il che conferisce a queste parti maggiore rigidità. Questa rigidità riduce l'impatto di variabili casuali durante il processo di lavorazione, e la precisione dipende in gran parte dall'accuratezza della macchina stessa.
Sfide con la lamiera
Al contrario, le parti in lamiera sono generalmente più sottili e le loro dimensioni spesso richiedono regolazioni manuali. Queste parti sono più suscettibili a vari fattori incidentali che possono influenzare la loro forma e dimensione finale.
Processi di fabbricazione
Quando si utilizza la lavorazione CNC, la forma finale del pezzo corrisponde direttamente al modello 3D utilizzato per la programmazione.
La fabbricazione della lamiera, tuttavia, non è così semplice. Comporta calcoli empirici, lavorazione di prototipi, misurazioni e regolazioniper ottenere le dimensioni desiderate.
Considerazioni sulla tolleranza
A causa di queste differenze, quando si impostano le tolleranze dimensionali tolleranze per parti in lamiera, è consigliabile consentire un intervallo di tolleranza maggiore. Ciò tiene conto della natura meno prevedibile della piegatura della lamiera rispetto al processo più controllato della lavorazione CNC.
Sfide nella misurazione delle dimensioni della lamiera
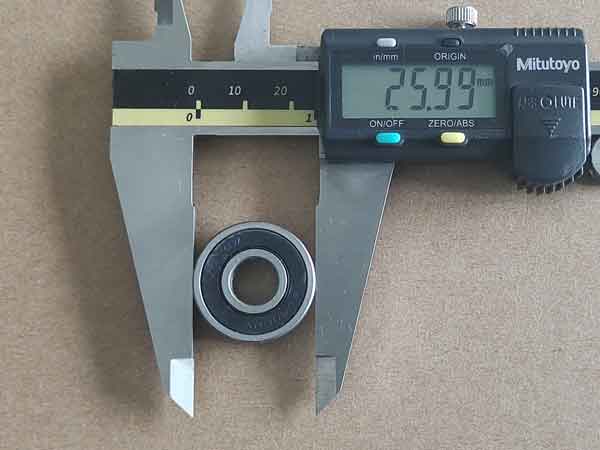
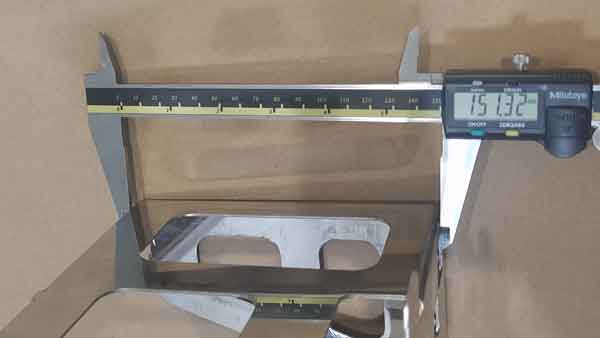
Misurare con precisione le parti in lamiera può essere piuttosto impegnativo. In confronto, quando si misurano i cuscinetti con un calibro a corsoio (spesso utilizzato per la calibrazione dei calibri), è relativamente facile ottenere letture precise con variazioni di soli 0,01-0,02 mm.
La calibrazione di un calibro con un cuscinetto è semplice e consente letture precise.
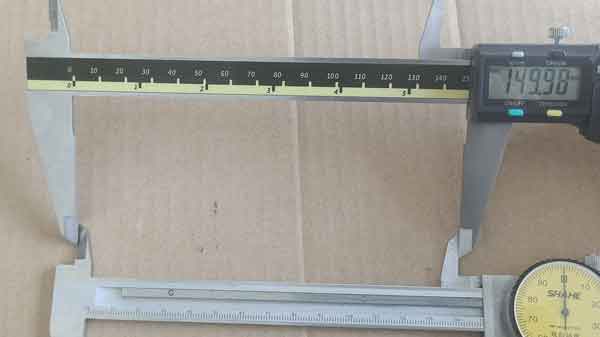
L'utilizzo di un altro calibro per la calibrazione può essere più impegnativo a causa del potenziale disallineamento tra i due calibri.
Tuttavia, la stessa precisione è difficile da ottenere quando si misurano pezzi di lamiera. Misure ripetute della stessa area possono mostrare variazioni significative, ad esempio tra 0,2-0,4 mm. Le ragioni sono molteplici:
Irregolarità superficiali e deformazioni: Come accennato in precedenza, le superfici delle parti in lamiera possono essere irregolari, specialmente vicino alle pieghe dove sono comuni deformazioni di circa 0,1-0,2 mm. Anche un lieve cambiamento nel posizionamento del calibro—leggermente dentro o fuori—può alterare le letture.
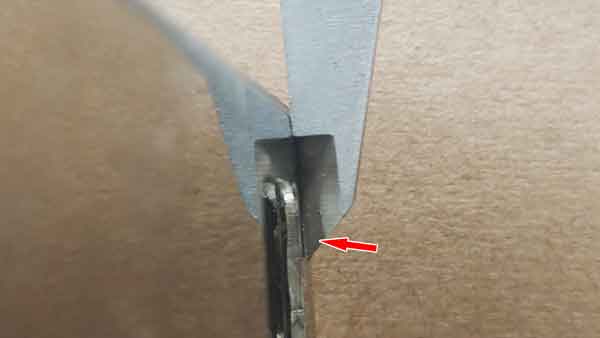
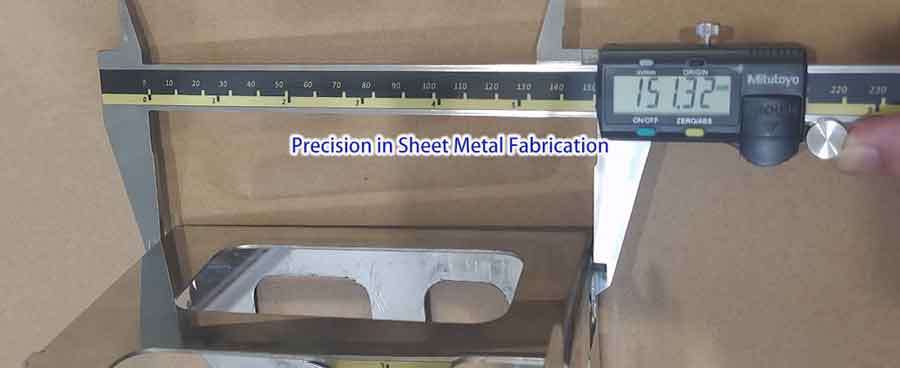
Sfide di posizionamento e allineamento: A differenza dei cuscinetti, che hanno una forma cilindrica regolare che consente alle ganasce del calibro di adattarsi perfettamente e allinearsi con precisione al diametro, la lamiera non garantisce un posizionamento semplice del calibro. Questo disallineamento può portare a imprecisioni nelle letture.
La ganascia del calibro non si appoggia saldamente alla superficie della lamiera in prossimità della piegatura.
Implicazioni per le pratiche di misurazione
La fluttuazione nelle misurazioni della lamiera può essere attribuita a due fattori principali: l'inherente irregolarità della parte e imprecisioni nella tecnica di misurazione. Questi fattori spesso si combinano, portando a variazioni maggiori nei risultati.
Per ovviare a questo inconveniente, è necessario prestare molta attenzione durante la misurazione e può essere necessario eseguire più misurazioni per ottenere valori che si avvicinino il più possibile alle dimensioni reali.
Come garantire la precisione nella piegatura della lamiera
Concentrarsi sulle aree critiche
L'irregolarità superficiale nelle parti in lamiera piegata è comune, ma ciò non compromette necessariamente la funzionalità del prodotto. Spesso, le tolleranze per i componenti in lamiera non devono essere estremamente strette; essere all'interno di un intervallo ragionevole è tipicamente sufficiente per l'uso previsto.
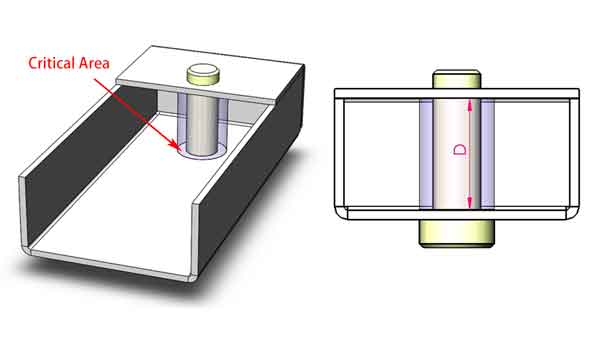
Quando le parti in lamiera devono adattarsi precisamente negli assemblaggi, è importante garantire l'accuratezza dimensionale nelle aree specifiche richieste per l'adattamento, piuttosto che sull'intera superficie. Questo approccio mirato aiuta a mantenere la funzionalità dove conta.
La sezione illustrata evidenzia un'area critica con requisiti di tolleranza specifici, mentre le specifiche dimensionali per le altre aree non sono così rigorose.
Strategie di misurazione
Utilizzo di parti di raccordo o di calibri per misure localizzate
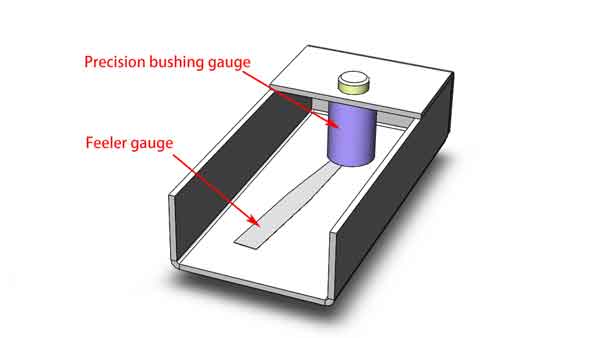
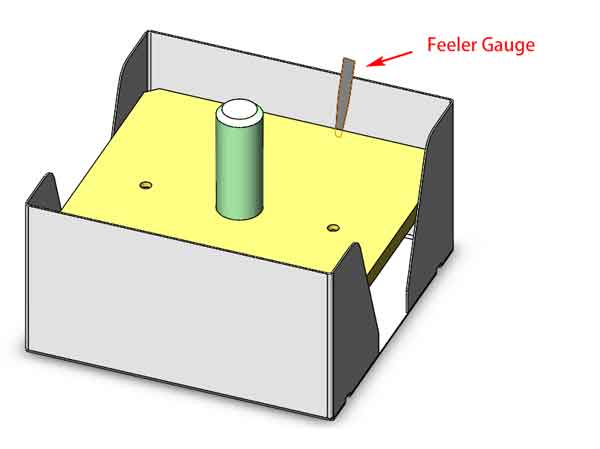
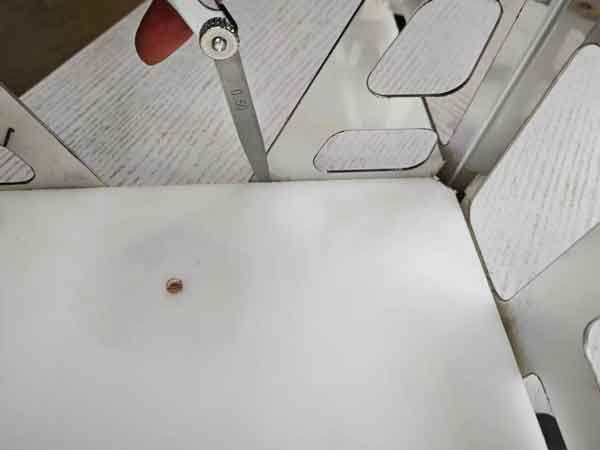
Esistono due metodi principali per misurare le dimensioni in aree localizzate. Il primo metodo prevede l'utilizzo di pezzi di ricambio, che in genere fornisce una valutazione qualitativa. Il secondo metodo prevede l'utilizzo di calibri speciali che offrono una misurazione quantitativa. Ad esempio, nello scenario descritto, è possibile utilizzare uno spessimetro per controllare lo spazio dopo l'inserimento del calibro, rivelando le dimensioni precise richieste.
L'oggetto viola è una boccola progettata con un'altezza specifica per lavorare insieme a uno spessimetro per misurare le dimensioni interne.
Entrambi i metodi sono validi a seconda delle esigenze dell'assemblaggio e del grado di precisione richiesto. Concentrandoci sulle aree critiche di accoppiamento e utilizzando strumenti di misura appropriati, possiamo mantenere la precisione necessaria nei progetti di piegatura della lamiera.
Precisione attraverso la progettazione nella piegatura della lamiera
Curvatura dei bordi chiusa per la massima precisione
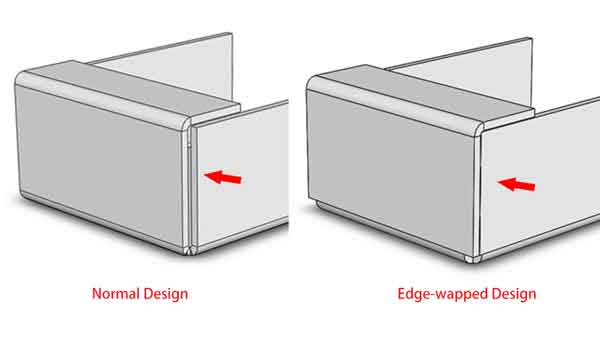
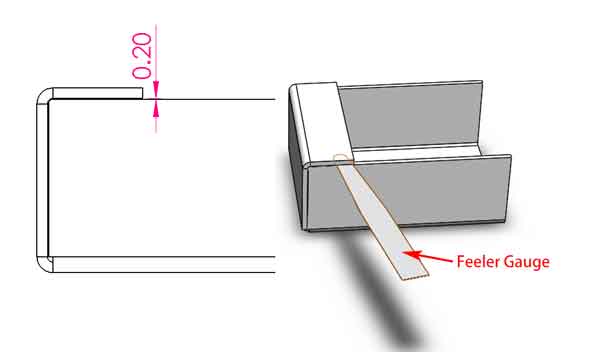
In un design con bordi avvolti di piegatura della lamiera (vedere il design a destra nell'immagine sottostante), la precisione della piega è cruciale. Ad esempio, questo particolare design richiede un gioco di 0,2 mm. Per verificarlo, è possibile utilizzare uno spessimetro per misurare il gioco effettivo, che è un riflesso diretto della precisione di piegatura. Questo metodo è generalmente più semplice e accurato rispetto all'uso di un calibro a corsoio.
In confronto: Il componente a sinistra utilizza un design standard di piegatura della lamiera, mentre quello a destra presenta un design di piegatura con bordo avvolto.
Il gioco qui può essere verificato con uno spessimetro per controllare la precisione della piegatura.
Considerazioni sulla progettazione e sulle tolleranze di produzione
Tuttavia, progettare con spazi così ridotti comporta il rischio di un tasso di scarto più elevato. Se la deviazione supera i 0,2 mm, l'interferenza può impedire la piegatura completa dei pezzi a un angolo di 90 gradi. Questa stretta tolleranza obbliga i produttori a rispettare standard di precisione più elevati nella produzione, senza lasciare spazio a scorciatoie.
Quando il gioco nella piega è progettato per essere piccolo, deviazioni dimensionali eccessive possono impedire alla piega di chiudersi correttamente, portando potenzialmente allo scarto del prodotto.
La precisione nella piegatura delle lamiere può essere notevolmente migliorata grazie a scelte progettuali mirate, che assicurano che i componenti soddisfino requisiti rigorosi e si adattino perfettamente tra loro. Sebbene ciò richieda una maggiore precisione e attenzione nel processo di produzione, il risultato è un prodotto più affidabile e di qualità superiore.
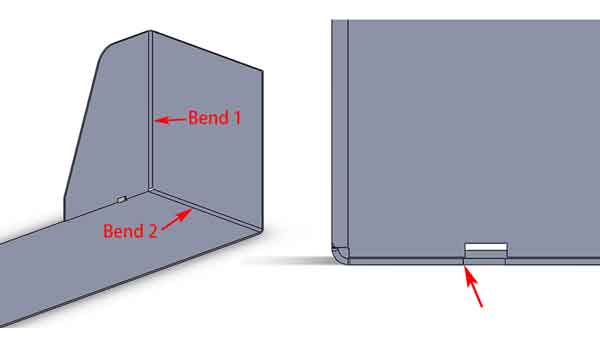
Uso delle tacche per una rapida valutazione della precisione di piegatura
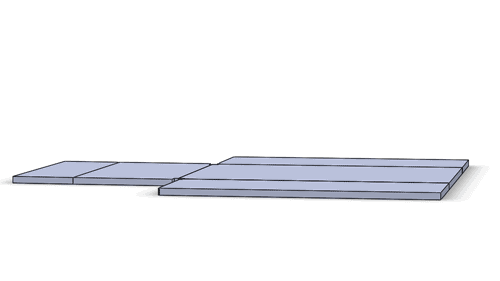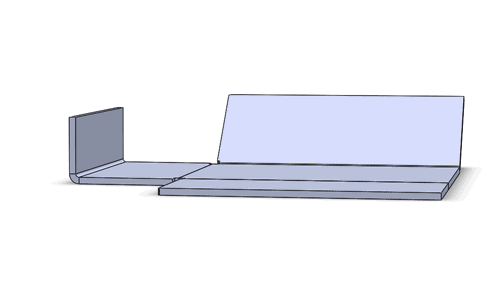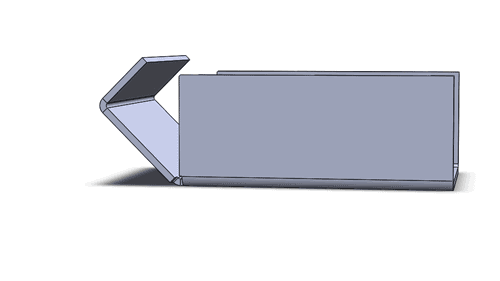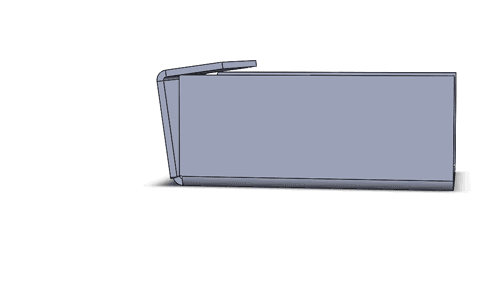
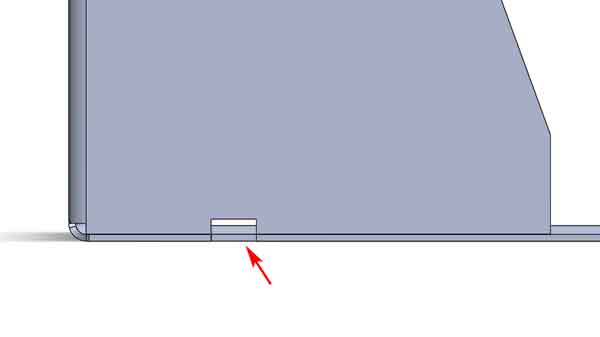
L'aggiunta di una piccola tacca in questo punto fornisce un altro metodo per valutare rapidamente la precisione della piegatura. Osservando se le tacche si allineano, si può valutare la precisione delle piegature. Naturalmente, il grado di disallineamento di queste tacche è determinato dall'errore cumulativo delle due piegature (illustrate come prima e seconda piegatura). Tuttavia, offre un modo rapido per osservare e valutare la precisione della piegatura.
Allineamento teorico perfetto dell'intaglio nella piegatura della lamiera
Le deviazioni cumulative dalla curva 1 e dalla curva 2 possono portare a un disallineamento dell'intaglio.
Utilizzo delle attrezzature di saldatura per la precisione dimensionale
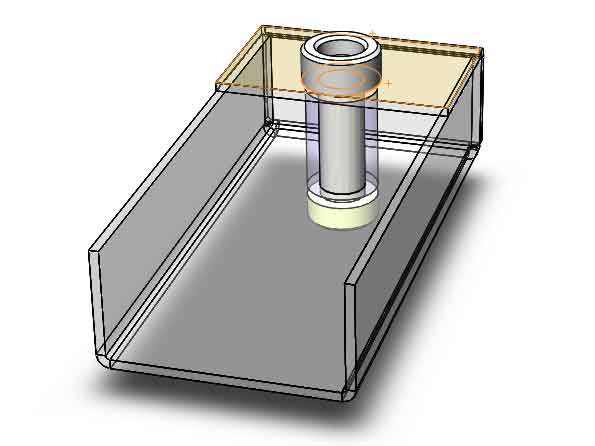
Quando si saldano componenti in lamiera che richiedono alta precisione, è possibile utilizzare attrezzature di saldatura per garantire l'accuratezza. Prendiamo ad esempio il pezzo in lamiera nell'immagine; è progettato per avere un albero montato su di esso. Per questo assemblaggio, è cruciale che i due fori contrapposti siano perfettamente allineati e le dimensioni di spaziatura interna siano entro la tolleranza. Per ottenere ciò, è possibile implementare un'attrezzatura di saldatura per correggere le dimensioni in una certa misura durante la saldatura. Tuttavia, è importante notare che, sebbene l'attrezzatura possa apportare piccole modifiche, un'affidamento eccessivo su di essa può portare a deformazioni o distorsioni del prodotto dopo la saldatura. Pertanto, garantire la precisione di piegatura è ancora di fondamentale importanza.
Schema di un'attrezzatura di saldatura
Valutare la precisione della curvatura attraverso gli esempi
Precisione tipica nella piegatura della lamiera
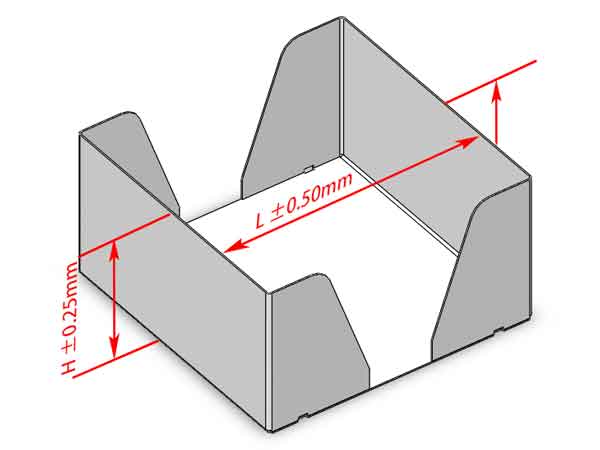
Vediamo alcuni esempi per comprendere la precisione che si può ottenere nella piegatura della lamiera. Per un processo standard, l'altezza di piegatura ‘H’ di questo prodotto può tipicamente raggiungere una precisione di +/-0,25 mm, e la lunghezza post-piegatura ‘L’ può raggiungere +/-0,5 mm.
Precisione di piegatura tipica di un pezzo in lamiera
Osservazioni sulla larghezza della fessura
Tuttavia, come accennato in precedenza, se misurassimo con un calibro a corsoio, potremmo trovare una varianza di circa 0,2-0,7 mm, suggerendo potenziali discrepanze oltre l'intervallo accettabile.
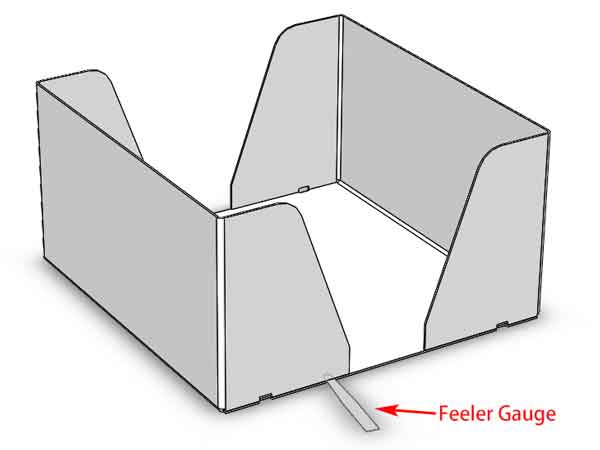
Quando si esamina il gioco con uno spessimetro, in genere si riscontra che è compreso tra 0,05-0,25 mm. Rispetto all'obiettivo di progetto di 0,1 mm, la deviazione massima osservata è di 0,15 mm. Ciò implica che la misurazione diretta con un calibro a corsoio non sempre fornisce risultati precisi e che l'utilizzo del gioco può fornire risultati più accurati.
Valutazione del disallineamento attraverso lo spostamento della scanalatura
Valutazione dello spostamento delle fessure
Esaminando attentamente il disallineamento di questa fessura, le misurazioni con un calibro a corsoio mostrano uno spostamento che varia da 0 a 0,3 mm. Dopo aver valutato tre campioni, possiamo dedurre che l'errore cumulativo dai disallineamenti su entrambi i lati suggerirebbe che l'errore della dimensione ‘L’ rientra tra 0,1 e 0,5 mm.
Importanza della misurazione aggregata
Il disallineamento collettivo su entrambi i lati della fessura è un aspetto cruciale da considerare per l'accuratezza dimensionale complessiva di ‘L’. Questi risultati sottolineano l'importanza di considerare le tolleranze cumulative quando si valuta la precisione delle parti fabbricate.
Utilizzo di calibri per le dimensioni interne
Inoltre, abbiamo utilizzato calibri per misurare questa parte e abbiamo scoperto che, utilizzando uno spessimetro, le dimensioni interne—Lunghezza Interna e Larghezza Interna—erano entro i limiti di tolleranza. Ciò supporta il punto che le misurazioni con calibro a corsoio non sono del tutto affidabili da sole. Per garantire e verificare la precisione di piegatura, dovrebbero essere impiegati strumenti e metodi aggiuntivi.
In questo caso, utilizziamo lo spessimetro insieme al calibro di ispezione per misurare le dimensioni interne di questo componente in lamiera.
Conclusione
In conclusione, il raggiungimento della precisione nella lavorazione della lamiera è un equilibrio di abilità, strumenti appropriati e conoscenze. Comprendendo le sfide della misurazione e impiegando tecniche strategiche, i fabbricanti possono raggiungere l'elevata precisione necessaria per un lavoro artigianale di qualità in questo campo.