In der Regel erfordern Blechteile keine außergewöhnlich hohe Präzision. Die Biegegenauigkeit dieser Komponenten kann zwischen 0,25 und 1 mm liegen, was für den normalen Gebrauch ausreichend ist. In einigen Fällen kann jedoch eine höhere Präzision erforderlich sein. Es ist wichtig, die erreichbare Genauigkeit und die Faktoren, die sie beeinflussen, zu verstehen.
Schlüsselfaktoren, die die Biegegenauigkeit beeinflussen
Präzision von Maschine und Werkzeug: Die Wiederholgenauigkeit der Positionierung der Biegemaschine und die Präzision der Werkzeuge sind entscheidend. Unterschiedliche Dicken und Biegeradien erfordern spezifische Werkzeuge für die Verarbeitung. Selbst geringfügige Änderungen der Parameter können die Abmessungen der Biegung beeinflussen.
Bedienererfahrung: Erfahrene Bediener spielen eine entscheidende Rolle bei der Anpassung der Faktoren, die die Biegegenauigkeit beeinflussen. Während des Biegeprozesses muss die richtige Kraft ausgeübt werden, und die Geschwindigkeit des zugeführten Metalls muss sorgfältig gesteuert werden. Ein hohes Maß an Konzentration ist von den Bedienern erforderlich, ebenso wie ständige Messungen und Anpassungen während des Biegeprozesses.
Qualität der Bleche: Die inneren Spannungen und die gleichmäßige Dicke der Bleche sind von Bedeutung. Inkonsistenzen in diesen Bereichen können zu einer schlechten Maßhaltigkeit beim Biegen führen.
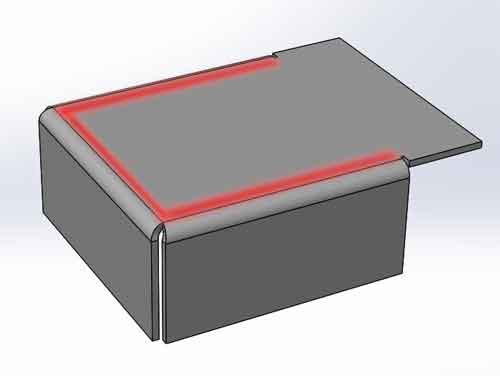
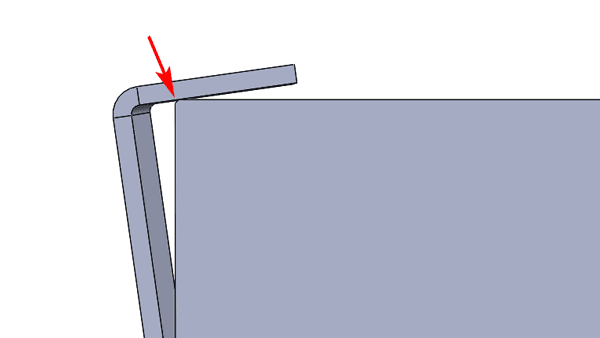
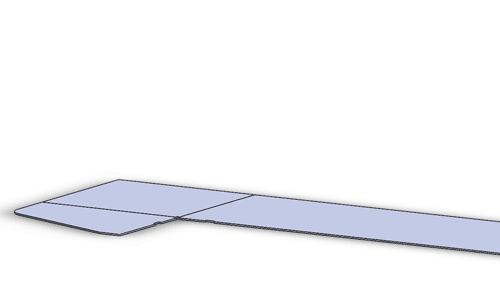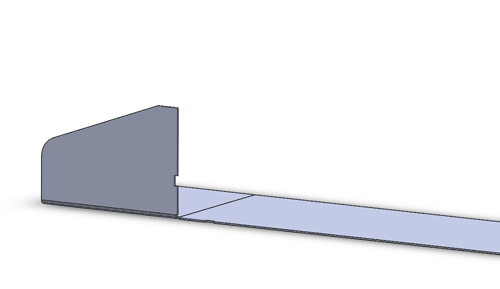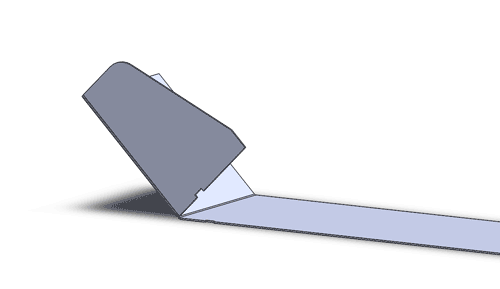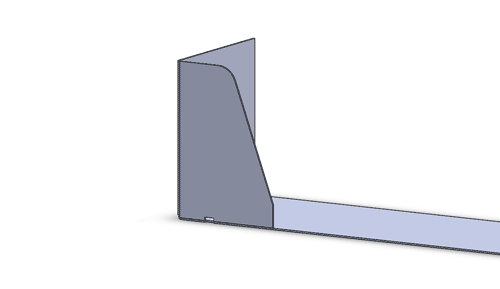
Ebenheit gebogener Teile: Obwohl gebogene Teile flach erscheinen mögen, zeigt ein Lineal oder eine ebene Fläche, dass sie nicht perfekt flach sind. Das Biegen verursacht eine leichte Wölbung in der Nähe der Biegung, und Verformungen sind dort ausgeprägter, wo mehrere Biegungen aufeinandertreffen. Darüber hinaus können Bohrungen in der Nähe der Biegelinie die lokale Verformung subtil beeinflussen.
(Die roten Bereiche kennzeichnen die Zonen in der Nähe der Biegungen, die anfälliger für Wölbungen sind. Am Schnittpunkt, an dem sich Biegungen kreuzen, ist diese Wölbung noch ausgeprägter.)
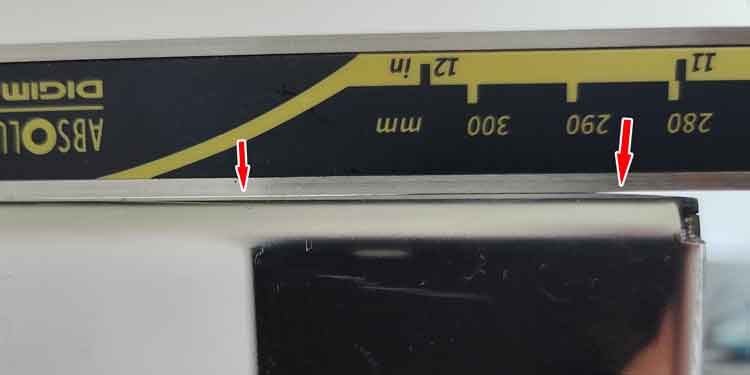
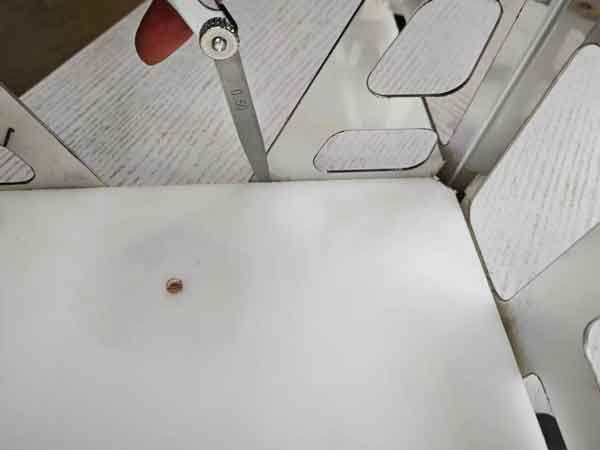
Das Foto zeigt einen breiteren Spalt in der Nähe der Biegung auf der rechten Seite, was einer größeren Wölbung in diesem Bereich entspricht.
Darüber hinaus gibt es kleinere Spalte in der Mitte, was auf einige Unregelmäßigkeiten auch dort hindeutet.
Diese Spalte sind ohne die Verwendung eines Lineals zur Inspektion nicht leicht zu erkennen.
Das Verständnis dieser Faktoren hilft bei der Steuerung der Qualität und Effizienz der Blechfertigung und stellt sicher, dass die Endprodukte den erforderlichen Spezifikationen und Normen entsprechen.
Blechbiegen und CNC-Bearbeitung im Vergleich
Reduzierte Präzisionsmöglichkeiten im Vergleich zur CNC-Bearbeitung
Es ist wichtig zu beachten, dass das Biegen von Blechen nicht die Präzision von CNC-Bearbeitung. erreichen kann. Die CNC-Bearbeitung befasst sich typischerweise mit dickeren Metallteilen, was diesen Teilen höhere Steifigkeit. verleiht. Diese Steifigkeit reduziert den Einfluss von Zufallsvariablen während des Bearbeitungsprozesses, und die Präzision hängt weitgehend von der Genauigkeit der Maschine selbst ab.
Herausforderungen bei Blechen
Im Gegensatz dazu sind Blechteile normalerweise dünner und ihre Abmessungen oft erfordern manuelle Anpassungen. Diese Teile sind anfälliger für verschiedene zufällige Faktoren, die ihre endgültige Form und Größe beeinflussen können.
Fabrikationsprozesse
Bei der Verwendung von CNC-Bearbeitung entspricht die endgültige Form des Teils direkt dem 3D-Modell, das für die Programmierung verwendet wird.
Die Blechfertigung ist jedoch nicht so einfach. Sie umfasst empirische Berechnungen, Prototypenverarbeitung, Messungen und Anpassungenum die gewünschten Abmessungen zu erreichen.
Überlegungen zur Toleranz
Aufgrund dieser Unterschiede, bei der Festlegung von dimensionalen Toleranzen für Blechteile, ist es ratsam, einen größeren Toleranzbereich zuzulassen. Dies berücksichtigt die weniger vorhersehbare Natur des Blechbiegens im Vergleich zum kontrollierteren Prozess der CNC-Bearbeitung.
Herausforderungen bei der Messung von Blechabmessungen
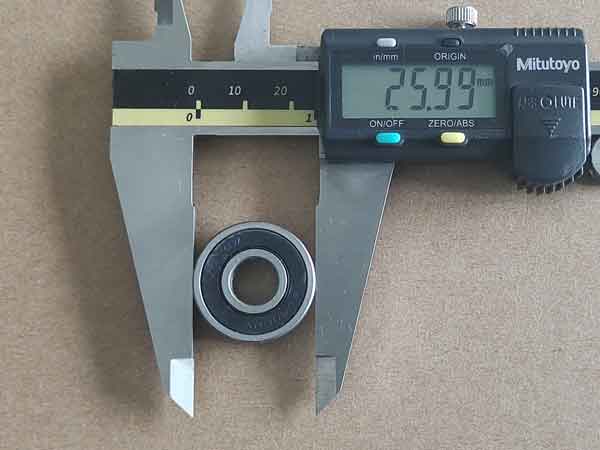
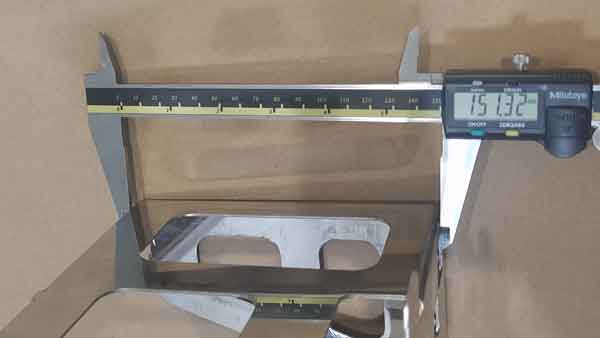
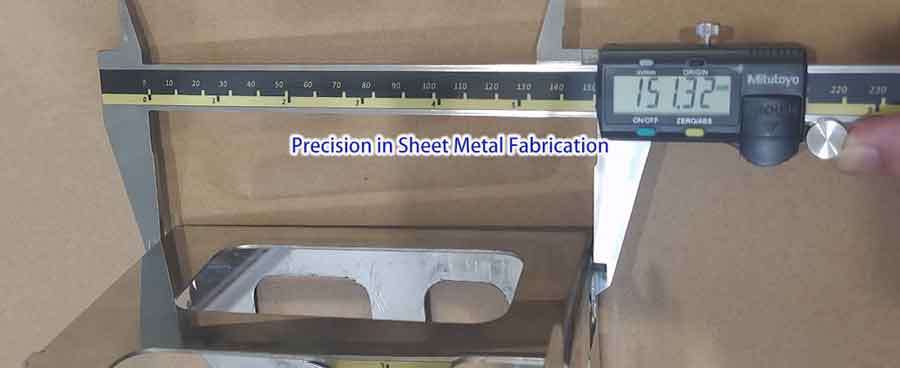
Das genaue Messen von Blechteilen kann eine ziemliche Herausforderung sein. Im Vergleich dazu ist es bei der Messung von Lagern mit einem Messschieber (der häufig zur Kalibrierung von Messgeräten verwendet wird) relativ einfach, präzise Messwerte mit Abweichungen von nur 0,01-0,02 mm zu erzielen.
Die Kalibrierung eines Messschiebers mit einem Lager ist einfach und ermöglicht präzise Messwerte
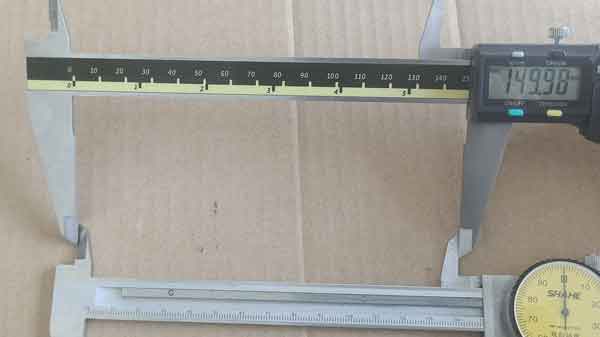
Die Verwendung eines anderen Messschiebers für die Kalibrierung kann aufgrund einer möglichen Fehlausrichtung zwischen den beiden Messschiebern eine größere Herausforderung darstellen.
Bei der Messung von Blechteilen ist es jedoch schwierig, die gleiche Präzision zu erreichen. Wiederholte Messungen desselben Bereichs können erhebliche Abweichungen aufweisen, z. B. zwischen 0,2-0,4 mm. Hierfür gibt es einige Gründe:
Oberflächenunregelmäßigkeiten und Verformungen: Wie oben erwähnt, können die Oberflächen von Blechteilen uneben sein, insbesondere in der Nähe von Biegungen, wo Verformungen von etwa 0,1-0,2 mm üblich sind. Selbst eine geringfügige Änderung der Platzierung des Messschiebers – entweder leicht nach innen oder außen – kann die Messwerte verändern.
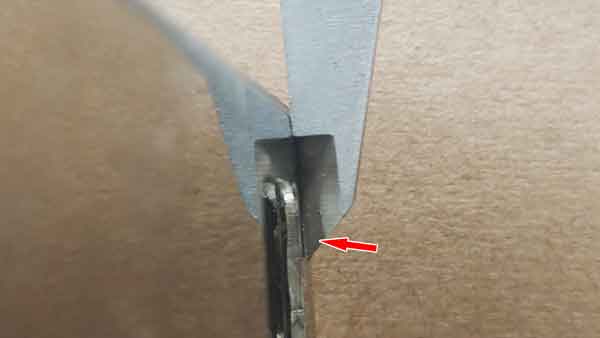
Herausforderungen bei Platzierung und Ausrichtung: Im Gegensatz zu Lagern, die eine regelmäßige zylindrische Form haben, wodurch die Messschieberbacken fest anliegen und präzise mit dem Durchmesser ausgerichtet werden können, gewährleistet Blech keine einfache Platzierung des Messschiebers. Diese Fehlausrichtung kann zu Messungenauigkeiten führen.
Die Klemmbacke des Messschiebers liegt nicht sicher auf der Oberfläche des Blechteils in der Nähe der Biegung auf
Implikationen für die Messpraxis
Die Schwankung der Messungen von Blech kann auf zwei Hauptfaktoren: die inhärente Unebenheit des Teils und Ungenauigkeiten in der Messtechnik. zurückgeführt werden. Diese Faktoren verstärken sich oft gegenseitig, was zu größeren Variationen in den Ergebnissen führt.
Um dies abzumildern, muss bei der Messung sorgfältig vorgegangen werden, und es kann erforderlich sein, mehrere Messungen durchzuführen, um Werte zu erhalten, die den tatsächlichen Abmessungen so nahe wie möglich kommen.
Präzision beim Biegen von Blechen
Fokussierung auf kritische Bereiche
Oberflächenunebenheiten bei gebogenen Blechteilen sind häufig, aber dies beeinträchtigt nicht unbedingt die Funktionalität des Produkts. Oft müssen die Toleranzen für Blechkomponenten nicht extrem streng sein; die Einhaltung eines angemessenen Bereichs ist in der Regel für ihren vorgesehenen Verwendungszweck ausreichend.
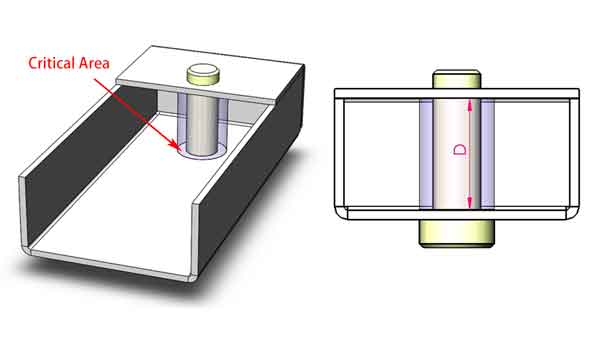
Wenn Blechteile in Baugruppen präzise zusammenpassen müssen, ist es wichtig, die Maßgenauigkeit in den bestimmte Bereiche für die Passung erforderlichen Bereichen sicherzustellen, anstatt über die gesamte Oberfläche. Dieser gezielte Ansatz hilft, die Funktionalität dort zu erhalten, wo es darauf ankommt.
Der abgebildete Abschnitt hebt einen kritischen Bereich mit spezifischen Toleranzanforderungen hervor, während die Maßangaben für andere Bereiche nicht so streng sind.
Strategien zur Messung
Verwendung von Anschlussteilen oder Lehren für örtliche Messungen
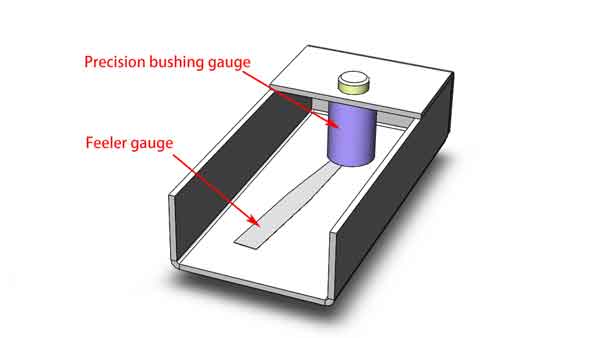
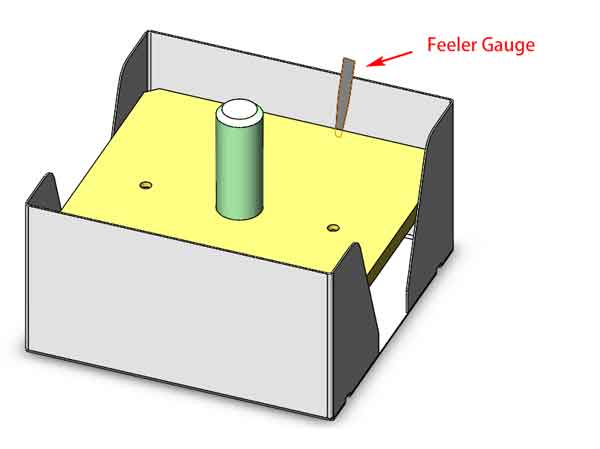
Es gibt zwei Hauptmethoden für die Messung von Abmessungen in begrenzten Bereichen. Bei der ersten Methode werden Passstücke verwendet, was im Allgemeinen eine qualitative Bewertung ermöglicht. Bei der zweiten Methode werden speziell angefertigte Lehren verwendet, die eine quantitative Messung ermöglichen. Im vorliegenden Fall kann zum Beispiel eine Fühlerlehre verwendet werden, um den Spalt nach dem Einsetzen der Lehre zu überprüfen und die genauen Abmessungen zu ermitteln.
Bei dem violetten Objekt handelt es sich um eine Buchse mit einer bestimmten Höhe, die in Verbindung mit einer Fühlerlehre zur Messung der Innenabmessungen verwendet werden kann.
Beide Methoden sind wertvoll, je nach den Erfordernissen der Montage und dem Grad der erforderlichen Präzision. Indem wir uns auf die kritischen Bereiche der Passung konzentrieren und geeignete Messwerkzeuge verwenden, können wir die erforderliche Präzision bei Blechbiegeprojekten gewährleisten.
Präzision durch Design beim Blechbiegen
Geschlossenes Kantenbiegen für Genauigkeit
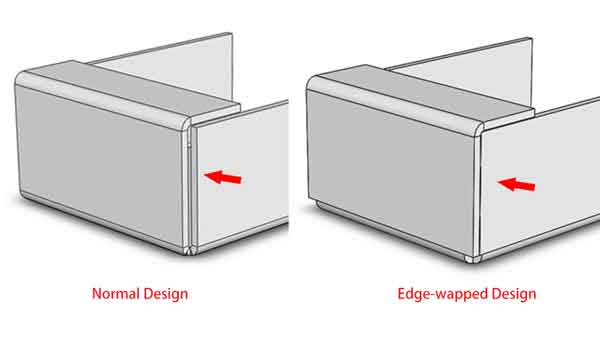
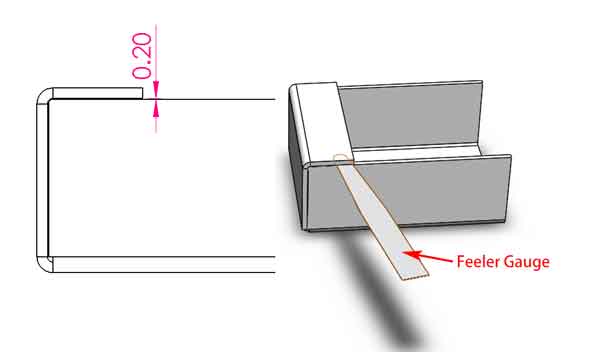
In einem kantenumschlossenen Design Beim Biegen von Blech (siehe die rechte Konstruktion auf dem untenstehenden Bild) ist die Präzision der Biegung entscheidend. Zum Beispiel erfordert diese spezielle Konstruktion einen Spalt von 0,2 mm. Um dies zu überprüfen, kann eine Fühlerlehre verwendet werden, um den tatsächlichen Spalt zu messen, der die Biegepräzision direkt widerspiegelt. Diese Methode ist in der Regel einfacher und genauer als die Verwendung eines Messschiebers.
Im Vergleich: Die linke Komponente verwendet eine standardmäßige Blechbiegekonstruktion, während die rechte eine kantenumwickelte Biegekonstruktion aufweist.
Der Spalt hier kann mit einer Fühlerlehre überprüft werden, um die Präzision der Biegung zu verifizieren.
Konstruktionsüberlegungen und Fertigungstoleranz
Allerdings birgt die Konstruktion mit solch geringen Abständen das Risiko einer höheren Ausschussrate. Wenn die Abweichung mehr als 0,2 mm beträgt, können die Teile aufgrund von Interferenzen nicht mehr vollständig zu einem 90-Grad-Winkel gebogen werden. Diese enge Toleranz zwingt die Hersteller dazu, bei der Produktion höhere Präzisionsstandards einzuhalten, die keinen Raum für Abkürzungen lassen.
Wenn der Spalt an der Biegung klein ausgelegt ist, können übermäßige Maßabweichungen dazu führen, dass sich die Biegung nicht richtig schließt, was möglicherweise zur Ausschuss des Produkts führt.
Die Präzision beim Blechbiegen kann durch bewusste Konstruktionsentscheidungen erheblich verbessert werden, indem sichergestellt wird, dass die Bauteile strenge Anforderungen erfüllen und perfekt zusammenpassen. Dies erfordert zwar eine größere Genauigkeit und Sorgfalt im Fertigungsprozess, doch das Ergebnis ist ein zuverlässigeres und hochwertigeres Produkt.
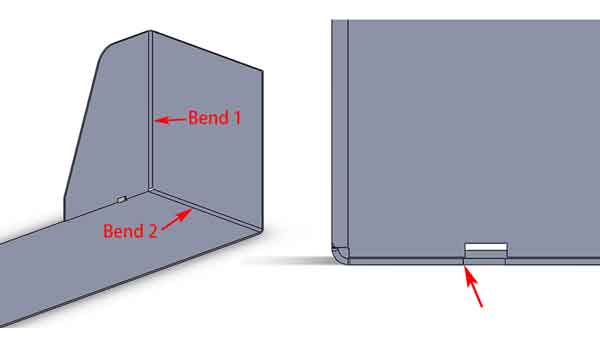
Verwendung von Kerben zur schnellen Beurteilung der Biegepräzision
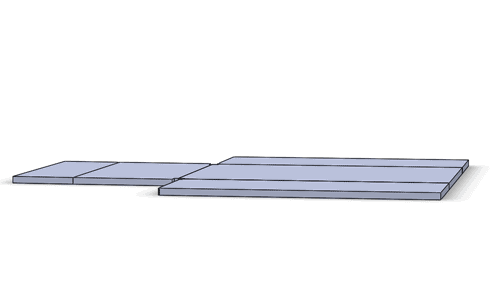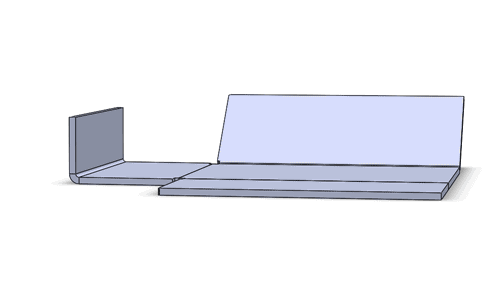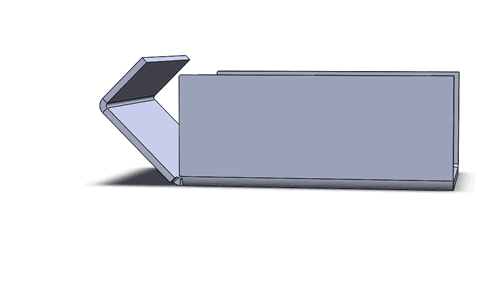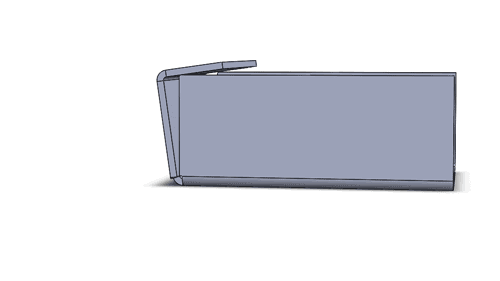
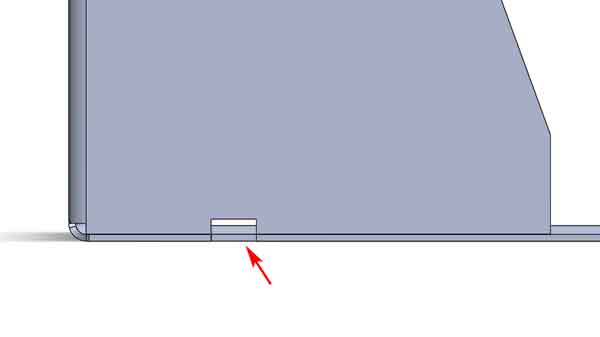
Das Anbringen einer kleinen Kerbe an dieser Stelle bietet eine weitere Möglichkeit, die Biegepräzision schnell zu beurteilen. Indem wir beobachten, ob die Kerben fluchten, können wir die Genauigkeit der Biegungen beurteilen. Natürlich wird der Grad der Fehlausrichtung in diesen Kerben durch den kumulativen Fehler der beiden Biegungen bestimmt (dargestellt als erste Biegung und zweite Biegung). Sie bietet jedoch eine schnelle Möglichkeit, die Biegegenauigkeit zu beobachten und zu bewerten.
Theoretisch perfekte Ausrichtung der Kerbe beim Biegen von Blechen
Die kumulierten Abweichungen von Biegung 1 und Biegung 2 können zu einem Versatz der Kerbe führen
Verwendung von Schweißvorrichtungen für Maßgenauigkeit
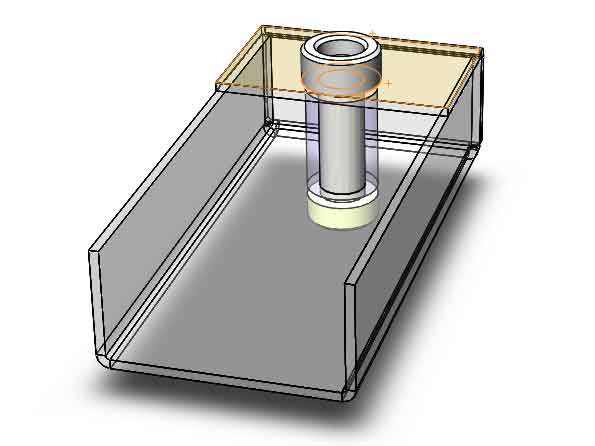
Beim Schweißen von Blechkomponenten, die eine hohe Präzision erfordern, können Schweißvorrichtungen verwendet werden, um die Genauigkeit zu gewährleisten. Nehmen Sie das Blechstück im Bild als Beispiel; es ist so konstruiert, dass eine Welle darauf montiert wird. Für diese Baugruppe ist es entscheidend, dass die beiden gegenüberliegenden Bohrungen perfekt ausgerichtet sind und die inneren Abstandsmaße innerhalb der Toleranz liegen. Um dies zu erreichen, kann eine Schweißvorrichtung implementiert werden, um die Maße während des Schweißens bis zu einem gewissen Grad zu korrigieren. Es ist jedoch wichtig zu beachten, dass die Vorrichtung zwar kleinere Anpassungen vornehmen kann, eine übermäßige Abhängigkeit von ihr jedoch zu Verformungen oder Verzerrungen des Produkts nach dem Schweißen führen kann. Daher ist die Sicherstellung der Biegepräzision nach wie vor von größter Bedeutung.
Eine schematische Darstellung einer Schweißvorrichtung
Bewertung der Biegepräzision anhand von Beispielen
Typische Präzision beim Blechbiegen
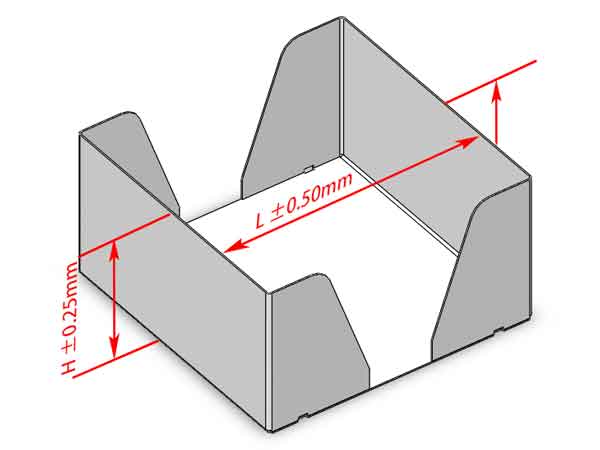
Schauen wir uns einige Beispiele an, um die Präzision zu verstehen, die beim Blechbiegen erreicht werden kann. Bei einem Standardprozess kann die Biegehöhe ‘H’ dieses Produkts typischerweise eine Präzision von +/-0,25 mm erreichen, und die Länge nach dem Biegen ‘L’ kann +/-0,5 mm erreichen.
Typische Biegepräzision eines Blechteils
Spaltbreite Beobachtungen
Wenn wir jedoch, wie bereits erwähnt, mit einem Messschieber messen würden, könnten wir eine Abweichung von etwa 0,2-0,7 mm feststellen, was auf mögliche Diskrepanzen außerhalb des akzeptablen Bereichs hindeutet.
Bei der Prüfung des Spiels mit einer Fühlerlehre stellen wir im Allgemeinen fest, dass es zwischen 0,05 und 0,25 mm liegt. Verglichen mit dem Konstruktionsziel von 0,1 mm liegt die maximale Abweichung bei 0,15 mm. Dies bedeutet, dass die direkte Messung mit einem Messschieber nicht immer präzise Ergebnisse liefert, und dass die Verwendung des Spalts zur Unterstützung aufschlussreichere Ergebnisse liefern kann.
Bewertung von Ausrichtungsfehlern durch Schlitzverschiebung
Bewertung der Schlitzverschiebung
Bei genauer Untersuchung der Fehlausrichtung dieses Schlitzes zeigen Messungen mit einem Messschieber eine Verschiebung von 0 bis 0,3 mm. Nach der Bewertung von drei Proben können wir ableiten, dass der kumulative Fehler aus Fehlausrichtungen auf beiden Seiten darauf hindeutet, dass der Fehler der ‘L’-Dimension innerhalb von 0,1 bis 0,5 mm liegt.
Bedeutung der aggregierten Messung
Die gemeinsame Fehlausrichtung auf beiden Seiten des Schlitzes ist ein entscheidender Aspekt für die Gesamtabmessgenauigkeit von ‘L’. Diese Ergebnisse unterstreichen die Bedeutung der Berücksichtigung kumulativer Toleranzen bei der Beurteilung der Präzision gefertigter Teile.
Verwendung von Lehren für Innenmaße
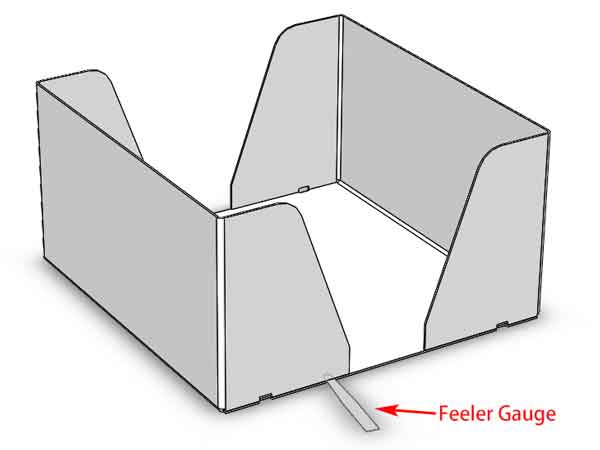
Darüber hinaus haben wir Lehren verwendet, um dieses Teil zu messen, und festgestellt, dass bei Verwendung einer Fühlerlehre die Innenmaße – Innenlänge und Innenbreite – innerhalb der Toleranzgrenzen lagen. Dies unterstützt die Aussage, dass Messschiebermessungen allein nicht völlig zuverlässig sind. Um die Biegepräzision sicherzustellen und zu überprüfen, sollten zusätzliche Werkzeuge und Methoden eingesetzt werden.
Hier setzen wir die Fühlerlehre in Verbindung mit der Prüflehre ein, um das Innenmaß dieses Blechteils zu messen.
Schlussfolgerung
Zusammenfassend lässt sich sagen, dass das Erreichen von Präzision in der Blechverarbeitung ein Gleichgewicht von Fähigkeiten, geeigneten Werkzeugen und Wissen ist. Durch das Verständnis der messtechnischen Herausforderungen und den Einsatz strategischer Techniken können die Verarbeiter die hohe Präzision erreichen, die für die handwerkliche Qualität in diesem Bereich erforderlich ist.