معمولاً قطعات ورق فلزی نیازی به دقت بسیار بالا ندارند. دقت خمش این قطعات میتواند بین ۰.۲۵ تا ۱ میلیمتر باشد که برای استفاده معمولی کافی است. با این حال، در برخی موارد ممکن است دقت بالاتری لازم باشد. درک دقت قابل دستیابی و عوامل مؤثر بر آن مهم است.
عوامل کلیدی مؤثر بر دقت خمکاری
دقت ماشین و ابزارتکرارپذیری موقعیتیابی دستگاه خم کن و دقت قالبها حیاتی است. ضخامتها و شعاعهای خمش مختلف نیاز به قالبهای خاصی برای پردازش دارند. حتی تغییرات جزئی در پارامترها میتواند ابعاد خم را تحت تأثیر قرار دهد.
تخصص اپراتوراپراتورهای ماهر نقش حیاتی در تنظیم عواملی که بر دقت خمش تأثیر میگذارند، دارند. نیروی مناسب باید در طول فرآیند خمش اعمال شود و سرعت تغذیه فلز باید به دقت مدیریت شود. سطوح بالای تمرکز از اپراتورها مورد نیاز است، همراه با اندازهگیری و تنظیمات مداوم در طول فرآیند خمش.
کیفیت ورقهای فلزیتنش داخلی و ضخامت یکنواخت ورقهای فلزی قابل توجه است. ناهماهنگی در این مناطق میتواند منجر به یکنواختی ابعادی ضعیف در طول خمش شود.
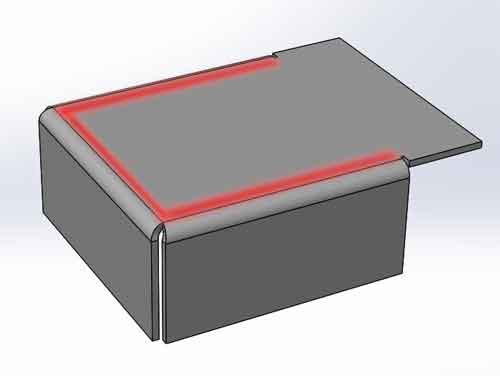
صافی قطعات خمشدهاگرچه قطعات خم شده ممکن است صاف به نظر برسند، اما یک خطکش یا صفحه نشان میدهد که آنها کاملاً صاف نیستند. خمش باعث برآمدگی جزئی در نزدیکی خم میشود و تغییر شکلها در جایی که چندین خم intersect میشوند، 더 pronounced است. علاوه بر این، سوراخهای نزدیک خط خم میتوانند به طور نامحسوس بر تغییر شکل موضعی تأثیر بگذارند.
(مناطق قرمز نشاندهنده نواحی نزدیک خمها هستند که بیشتر مستعد برآمدگی هستند. در محل تلاقی که خمها عبور میکنند، این برآمدگی حتی بیشتر pronounced است.)
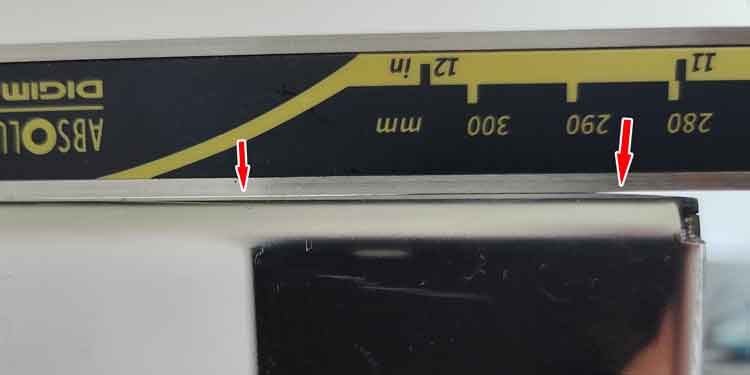
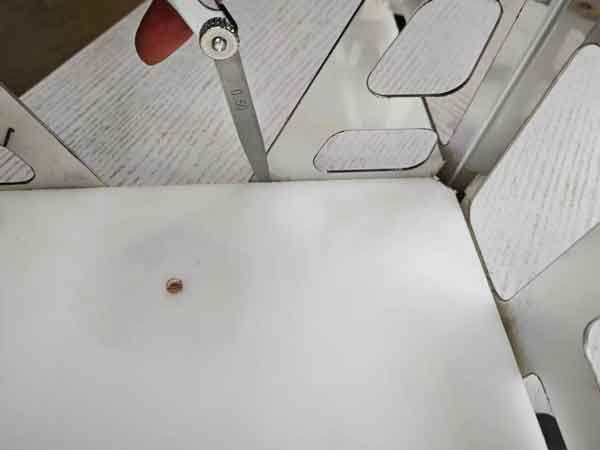
عکس یک شکاف پهنتر در نزدیکی خم در سمت راست را نشان میدهد، که مربوط به برآمدگی بزرگتر در آن ناحیه است.
علاوه بر این، شکافهای کوچکتری در مرکز وجود دارد که نشاندهنده برخی بینظمیها در آنجا نیز هست.
این شکافها بدون استفاده از خطکش برای بازرسی به راحتی قابل مشاهده نیستند.
درک این عوامل به مدیریت کیفیت و کارایی ساخت ورق فلز کمک میکند و اطمینان میدهد که محصولات نهایی مطابق با مشخصات و استانداردهای مورد نیاز باشند.
مقایسه خمکاری ورق فلزی و ماشینکاری CNC
قابلیتهای دقت کاهش یافته در مقایسه با ماشینکاری CNC
توجه به این نکته مهم است که خمش ورق فلزی نمیتواند به دقت ماشینکاری CNC. دست یابد. ماشینکاری CNC معمولاً با قطعات فلزی ضخیمتر سروکار دارد، که به این قطعات سختی بیشتر. میبخشد. این صلبیت تأثیر متغیرهای تصادفی را در طول فرآیند ماشینکاری کاهش میدهد و دقت تا حد زیادی به دقت خود دستگاه بستگی دارد.
چالشهای مربوط به ورق فلزی
در مقابل، قطعات ورق فلزی معمولاً نازکتر هستند و ابعاد آنها اغلب نیاز به تنظیمات دستی دارند. این قطعات بیشتر مستعد عوامل اتفاقی مختلفی هستند که میتوانند شکل و اندازه نهایی آنها را تحت تأثیر قرار دهند.
فرآیندهای ساخت
هنگام استفاده از ماشینکاری CNC، شکل نهایی قطعه مستقیماً با مدل سهبعدی مورد استفاده برای برنامهنویسی مطابقت دارد.
با این حال، ساخت ورق فلزی به این سادگی نیست. این شامل محاسبات تجربی، پردازش نمونه اولیه، اندازهگیری و تنظیمبرای دستیابی به ابعاد مورد نظر.
ملاحظات تلورانس
به دلیل این تفاوتها، هنگام تنظیم ابعادی تلرانسها برای قطعات ورق فلزی, توصیه میشود امکان محدوده تلرانس بزرگتری فراهم شود. این امر ماهیت کمتر قابل پیشبینی خمش ورق فلزی را در مقایسه با فرآیند کنترلشدهتر ماشینکاری CNC در نظر میگیرد.
چالشها در اندازهگیری ابعاد ورق فلزی
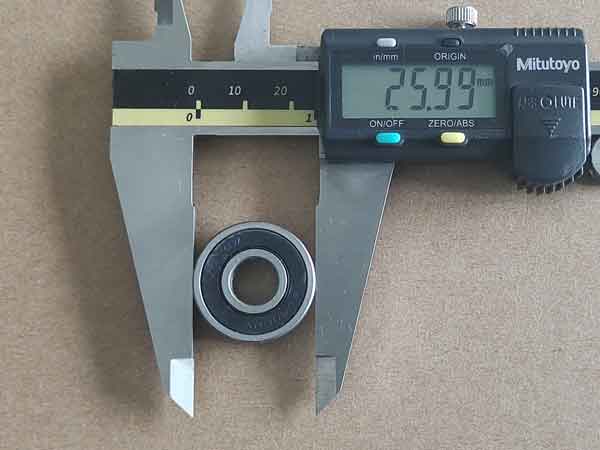
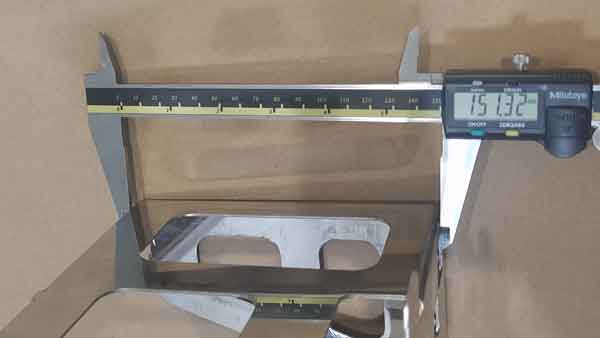
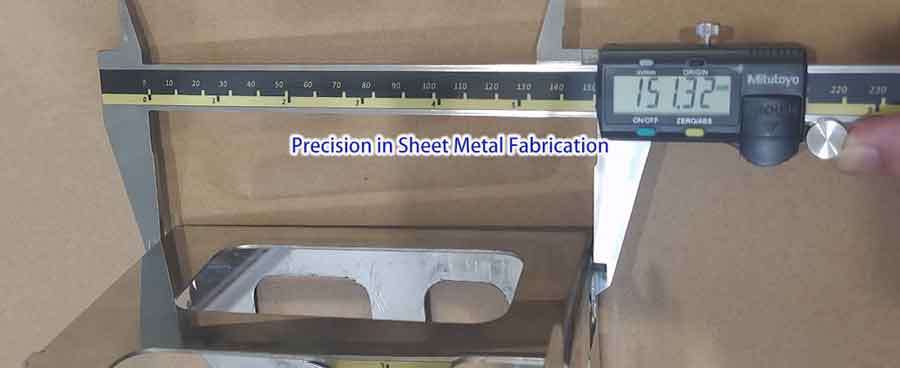
اندازهگیری دقیق قطعات ورق فلزی میتواند بسیار چالشبرانگیز باشد. در مقایسه، هنگام اندازهگیری یاتاقانها با کولیس ورنیه (که اغلب برای کالیبراسیون گیج استفاده میشود)، دستیابی به قرائتهای دقیق با تغییرات تنها بین ۰.۰۱ تا ۰.۰۲ میلیمتر نسبتاً آسان است.
کالیبره کردن کولیس با یاتاقان ساده است و امکان قرائتهای دقیق را فراهم میکند.
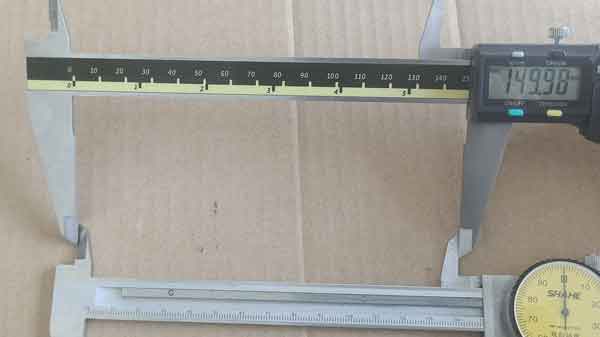
استفاده از کولیس دیگر برای کالیبراسیون میتواند چالشبرانگیزتر باشد به دلیل احتمال عدم همترازی بین دو کولیس.
با این حال، دستیابی به همان دقت در اندازهگیری قطعات ورق فلزی دشوار است. اندازهگیریهای مکرر از یک ناحیه میتواند تغییرات قابل توجهی مانند بین ۰.۲ تا ۰.۴ میلیمتر را نشان دهد. چند دلیل برای این وجود دارد:
بینظمیهای سطحی و تغییر شکلهاهمانطور که در بالا ذکر شد، سطوح قطعات ورق فلزی میتوانند ناهموار باشند، به ویژه در نزدیکی خمها که تغییر شکلهای حدود ۰.۱-۰.۲ میلیمتر رایج است. حتی تغییر جزئی در نحوه قرارگیری کولیس—کمی داخل یا خارج—میتواند قرائتها را تغییر دهد.
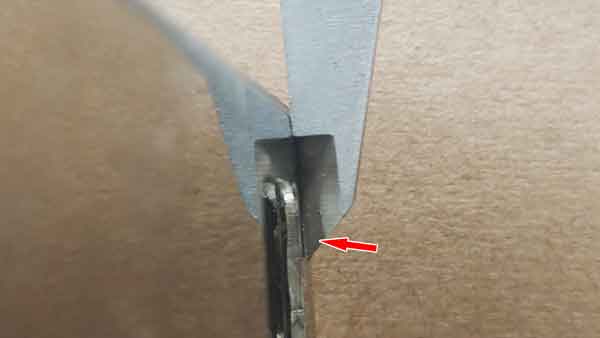
چالشهای قرارگیری و ترازبندیبرخلاف بلبرینگها، که شکل استوانهای منظمی دارند و اجازه میدهند فکهای کولیس محکم جا بگیرند و دقیقاً با قطر تراز شوند، ورق فلزی قرارگیری ساده کولیس را تضمین نمیکند. این ناهماهنگی میتواند منجر به عدم دقت در قرائت شود.
فک کولیس به طور ایمن روی سطح قطعه ورق فلزی نزدیک به خم قرار نمیگیرد
پیامدهای مربوط به شیوههای اندازهگیری
نوسان در اندازهگیری ورق فلزی میتواند به دو عامل اصلیناهمواری ذاتی قطعه و عدم دقت در تکنیک اندازهگیری. نسبت داده شود. این عوامل اغلب ترکیب میشوند و منجر به تغییرات بیشتر در نتایج میگردند.
برای کاهش این مشکل، توجه دقیق در حین اندازهگیری لازم است و ممکن است لازم باشد چندین اندازهگیری انجام شود تا مقادیری تا حد امکان نزدیک به ابعاد واقعی به دست آید.
چگونه دقت در خمکاری ورق فلزی را تضمین کنیم
تمرکز بر نواحی حیاتی
ناهمواری سطح در قطعات ورق فلزی خم شده رایج است، اما این لزوماً عملکرد محصول را به خطر نمیاندازد. اغلب، تلورانسهای قطعات ورق فلزی نیازی به بسیار سختگیرانه بودن ندارند؛ قرار گرفتن در محدوده معقول معمولاً برای استفاده مورد نظر آنها کافی است.
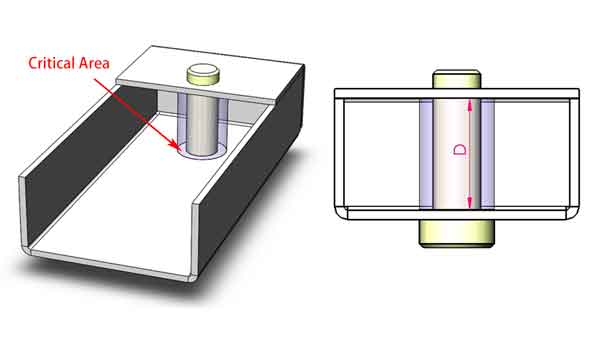
وقتی قطعات ورق فلزی باید دقیقاً در مجموعهها جفت شوند، مهم است که دقت ابعادی در مناطق خاص مورد نیاز برای جفت شدن تضمین شود، نه در کل سطح. این رویکرد هدفمند به حفظ عملکرد در جایی که اهمیت دارد کمک میکند.
بخش نشان داده شده یک ناحیه حیاتی با نیازمندیهای تلرانس خاص را برجسته میکند، در حالی که مشخصات ابعادی برای سایر نواحی چندان سختگیرانه نیست.
استراتژیهای اندازهگیری
استفاده از قطعات فیت یا گیجها برای اندازهگیری موضعی
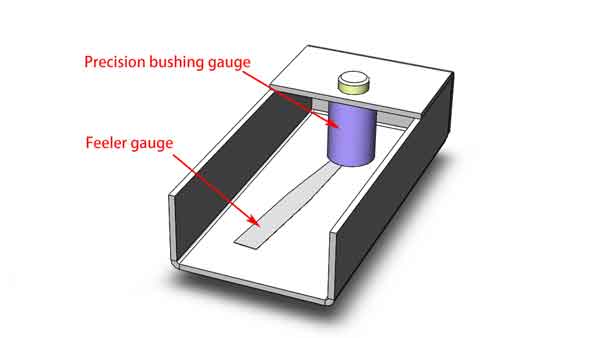
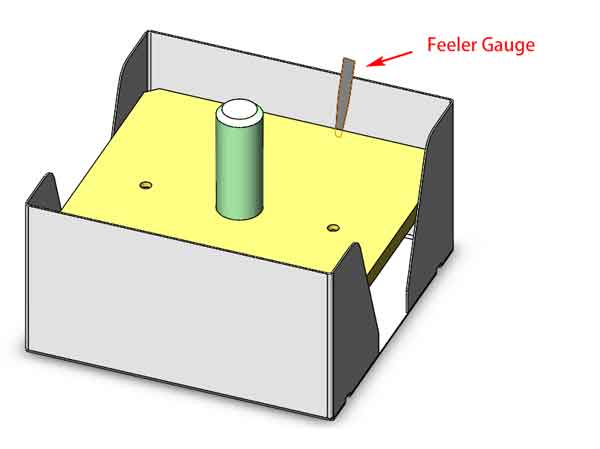
دو روش اصلی برای اندازهگیری ابعاد در نواحی موضعی وجود دارد. روش اول شامل استفاده از قطعات فیتینگ است که عموماً ارزیابی کیفی ارائه میدهد. روش دوم از گیجهای ساخته شده ویژه استفاده میکند که اندازهگیری کمی ارائه میدهند. به عنوان مثال، در سناریوی داده شده، میتوان از گیج فیلر برای بررسی فاصله پس از قرار دادن گیج استفاده کرد و ابعاد دقیق مورد نیاز را آشکار کرد.
شیء بنفش یک بوش است که با ارتفاع خاصی طراحی شده تا در کنار فیلرگیج برای اندازهگیری ابعاد داخلی کار کند.
هر دو روش بسته به نیازهای مونتاژ و درجه دقت مورد نیاز ارزشمند هستند. با تمرکز بر نواحی حیاتی فیت و استفاده از ابزارهای اندازهگیری مناسب، میتوانیم دقت لازم را در پروژههای خمش ورق فلز حفظ کنیم.
دقت از طریق طراحی در خمکاری ورق فلزی
خمکاری لبه بسته برای دقت
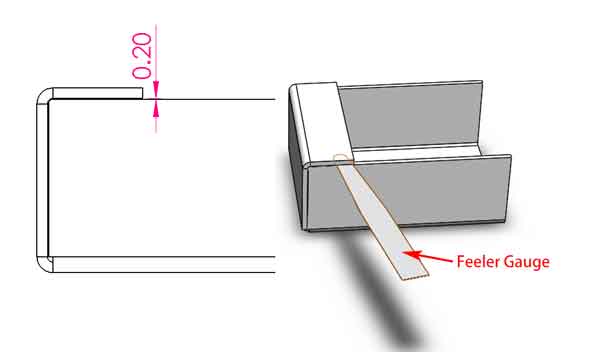
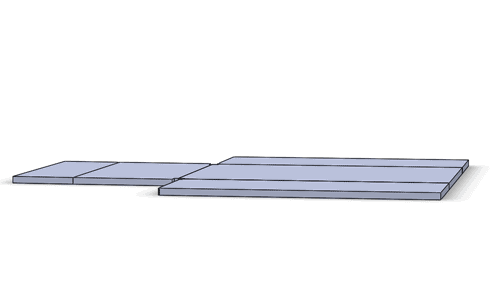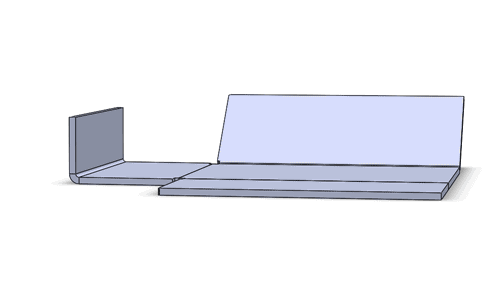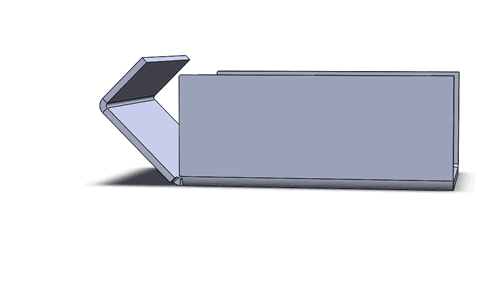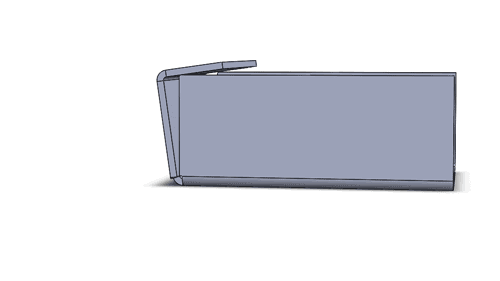
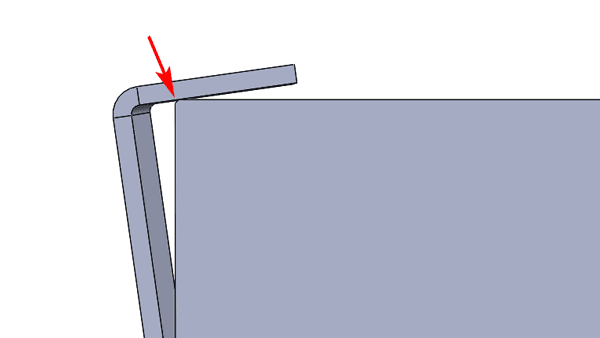
در یک طراحی لبهپیچ در خمش ورق فلزی (به طرح سمت راست در تصویر زیر مراجعه کنید)، دقت خم بسیار حیاتی است. به عنوان مثال، این طرح خاص نیازمند شکافی به اندازه ۰.۲ میلیمتر است. برای تأیید این موضوع، میتوان از یک فیلر گیج برای اندازهگیری شکاف واقعی استفاده کرد که بازتاب مستقیم دقت خمش است. این روش معمولاً سادهتر و دقیقتر از استفاده از کولیس ورنیه است.
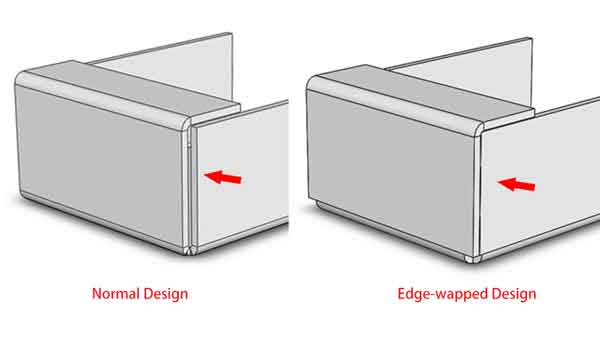
در مقایسه: قطعه سمت چپ از یک طراحی استاندارد خمش ورق فلزی استفاده میکند، در حالی که قطعه سمت راست دارای طراحی خمش با لبه پیچیده شده است.
شکاف اینجا را میتوان با فیلر گیج بررسی کرد تا دقت خمش تأیید شود.
ملاحظات طراحی و تلرانس ساخت
با این حال، طراحی با چنین فاصلههای کوچکی خطر نرخ ضایعات بالاتری را به همراه دارد. اگر انحراف بیش از ۰.۲ میلیمتر باشد، تداخل ممکن است از خم شدن کامل قطعات به زاویه ۹۰ درجه جلوگیری کند. این تلرانس تنگ تولیدکنندگان را مجبور میکند تا در تولید به استانداردهای دقت بالاتر پایبند باشند و جایی برای میانبر زدن باقی نگذارند.
زمانی که شکاف در محل خمش کوچک طراحی میشود، انحرافات ابعادی بیش از حد میتوانند مانع بسته شدن صحیح خم شوند و بالقوه منجر به دور ریخته شدن محصول گردند.
دقت در خمش ورق فلزی میتواند با انتخابهای طراحی آگاهانه به طور قابل توجهی بهبود یابد و اطمینان دهد که قطعات مطابق با الزامات سختگیرانه باشند و به طور کامل با هم فیت شوند. در حالی که این نیاز به دقت و مراقبت بیشتر در فرآیند تولید دارد، نتیجه محصولی قابل اعتمادتر و با کیفیت بالاتر است.
استفاده از شکافها برای ارزیابی سریع دقت خمکاری
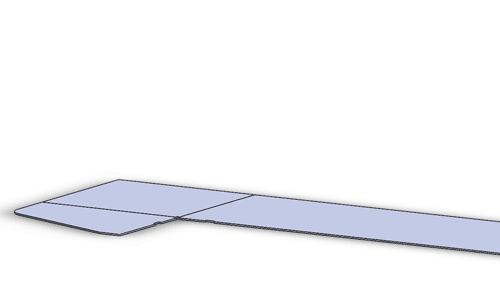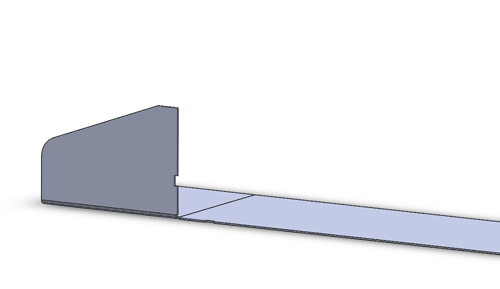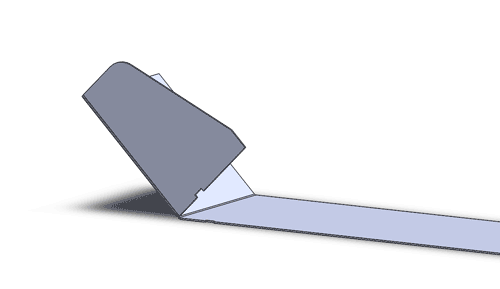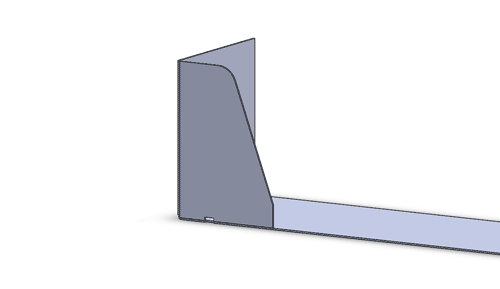
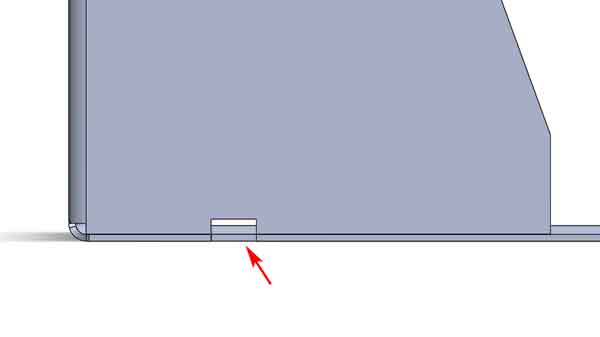
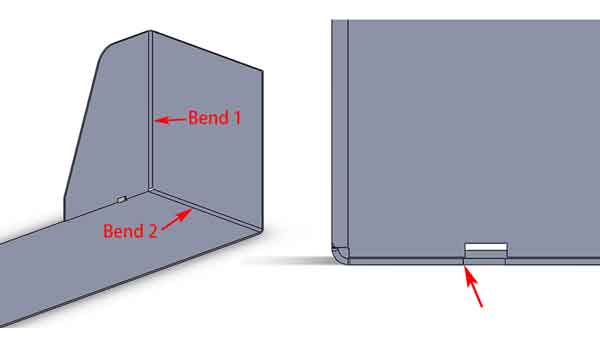
اضافه کردن یک برش کوچک در اینجا روش دیگری برای ارزیابی سریع دقت خمش فراهم میکند. با مشاهده اینکه آیا برشها همتراز هستند، میتوانیم دقت خمها را اندازهگیری کنیم. البته، میزان عدم همترازی در این برشها توسط خطای تجمعی دو خم (که به عنوان خم اول و خم دوم نشان داده شده) تعیین میشود. با این حال، این روش سریعی برای مشاهده و ارزیابی دقت خمش ارائه میدهد.
همترازی تئوری کامل شکاف در خمکاری ورق فلزی
انحرافات تجمعی از خم 1 و خم 2 میتواند منجر به عدم همترازی شکاف شود
استفاده از فیکسچرهای جوشکاری برای دقت ابعادی
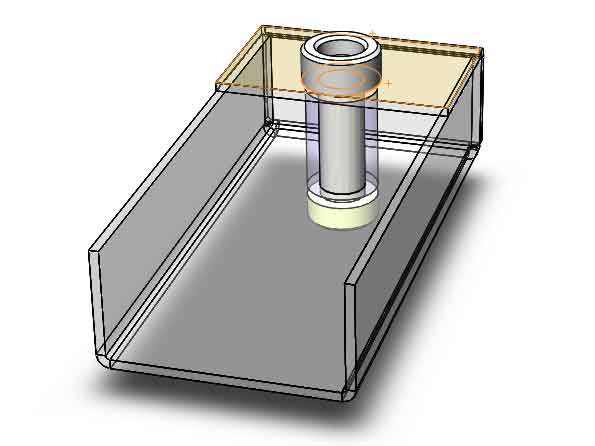
هنگام جوشکاری قطعات ورق فلزی که نیاز به دقت بالا دارند، میتوان از فیکسچرهای جوشکاری برای تضمین دقت استفاده کرد. به عنوان مثال، قطعه ورق فلزی در تصویر را در نظر بگیرید؛ طراحی آن به گونهای است که یک شافت روی آن نصب میشود. برای این مجموعه، بسیار مهم است که دو سوراخ روبهرو کاملاً همراستا باشند و ابعاد فاصله داخلی در محدوده تلرانس قرار گیرند. برای دستیابی به این هدف، میتوان از یک فیکسچر جوشکاری برای اصلاح ابعاد تا حدی در حین جوشکاری استفاده کرد. با این حال، مهم است توجه داشته باشید که اگرچه فیکسچر میتواند تنظیمات جزئی انجام دهد، اتکای بیش از حد به آن میتواند منجر به تاب برداشتن یا تغییر شکل محصول پس از جوشکاری شود. بنابراین، تضمین دقت خمش همچنان از بالاترین اهمیت برخوردار است.
نمودار شماتیک یک فیکسچر جوشکاری
ارزیابی دقت خم از طریق مثالها
دقت معمول در خمکاری ورق فلزی
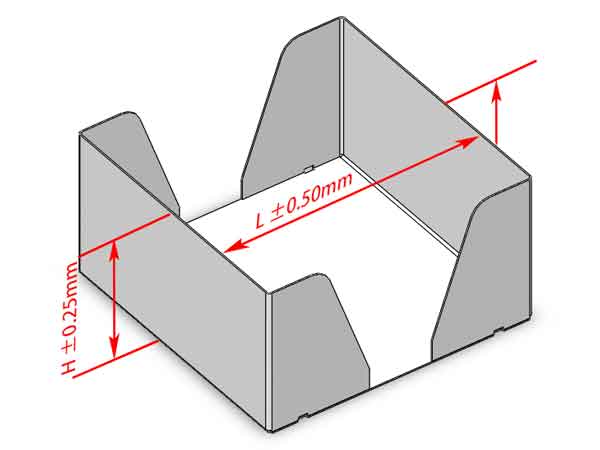
بیایید به چند مثال نگاه کنیم تا دقتی که میتوان در خمش ورق فلزی به دست آورد را درک کنیم. برای یک فرآیند استاندارد، ارتفاع خمش ‘H’ این محصول معمولاً میتواند به دقت ±۰.۲۵ میلیمتر برسد و طول پس از خمش ‘L’ میتواند به ±۰.۵ میلیمتر دست یابد.
دقت خمکاری معمولی یک قطعه ورق فلزی
مشاهدات عرض فاصله
با این حال، همانطور که قبلاً ذکر شد، اگر با کولیس اندازهگیری کنیم، ممکن است تغییراتی در حدود 0.2 تا 0.7 میلیمتر مشاهده کنیم که نشاندهنده اختلافات احتمالی فراتر از محدوده قابل قبول است.
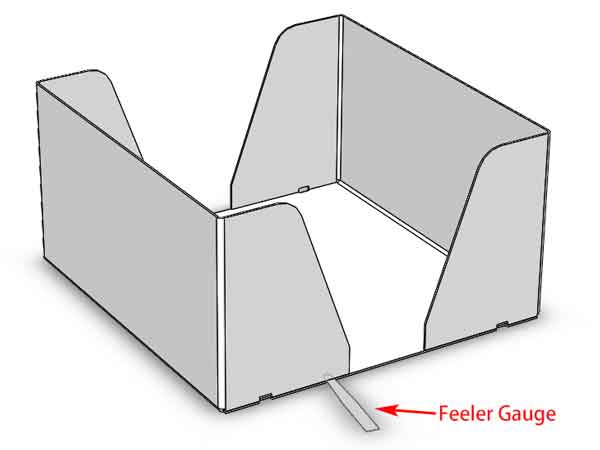
هنگام بررسی فاصله با فیلرگیج، معمولاً متوجه میشویم که بین 0.05 تا 0.25 میلیمتر قرار دارد. در مقایسه با هدف طراحی 0.1 میلیمتر، حداکثر انحراف مشاهده شده 0.15 میلیمتر است. این بدان معناست که اندازهگیری مستقیم با کولیس همیشه نتایج دقیقی ارائه نمیدهد و استفاده از فاصله برای کمک میتواند نتایج بینشآورتری فراهم کند.
ارزیابی عدم همترازی از طریق جابجایی شکاف
ارزیابی جابجایی شیار
با بررسی دقیق ناهمراستایی این شیار، اندازهگیری با کولیس ورنیه جابجایی در محدوده ۰ تا ۰.۳ میلیمتر را نشان میدهد. پس از ارزیابی سه نمونه، میتوانیم استنباط کنیم که خطای تجمعی ناشی از ناهمراستاییها در دو طرف نشان میدهد که خطای بعد ‘L’ در محدوده ۰.۱ تا ۰.۵ میلیمتر قرار میگیرد.
اهمیت اندازهگیری تجمعی
ناهمراستایی مجموع در هر طرف شیار جنبهای حیاتی برای دقت ابعادی کلی ‘L’ است که باید در نظر گرفته شود. این یافتهها اهمیت توجه به تلرانسهای تجمعی را هنگام ارزیابی دقت قطعات ساختهشده برجسته میکنند.
استفاده از گیجها برای ابعاد داخلی
علاوه بر این، ما از گیجها برای اندازهگیری این قطعه استفاده کردیم و دریافتیم که هنگام استفاده از فیلر گیج، ابعاد داخلی — طول داخلی و عرض داخلی — در محدوده تلرانس قرار داشتند. این موضوع از این نکته حمایت میکند که اندازهگیریهای کولیس ورنیه به تنهایی کاملاً قابل اعتماد نیستند. برای تضمین و تأیید دقت خمش، باید از ابزارها و روشهای اضافی استفاده شود.
در اینجا، ما از گیج فیلر در کنار گیج بازرسی برای اندازهگیری ابعاد داخلی این قطعه ورق فلزی استفاده میکنیم.
نتیجهگیری
در نتیجه، دستیابی به دقت در ساخت ورق فلزی تعادلی از مهارت، ابزار مناسب و دانش است. با درک چالشهای اندازهگیری و به کارگیری تکنیکهای استراتژیک، سازندگان میتوانند به دقت بالای لازم برای کیفیت کار در این زمینه دست یابند.