Compreender a precisão no fabrico de chapas metálicas
Requisitos gerais de precisão
Normalmente, as peças de chapa metálica não exigem precisão excecionalmente elevada. A precisão de dobragem destes componentes pode variar entre 0,25 e 1 mm, o que é suficiente para uso normal. No entanto, em alguns casos, pode ser necessária uma precisão superior. É importante compreender a precisão alcançável e os fatores que a influenciam.
Factores-chave que afectam a precisão de dobragem
Precisão de Máquinas e FerramentasA repetibilidade do posicionamento da máquina de dobragem e a precisão dos moldes são cruciais. Diferentes espessuras e raios de dobragem exigem moldes específicos para o processamento. Mesmo ligeiras alterações nos parâmetros podem afetar as dimensões da dobra.
Especialização do operadorOperadores qualificados desempenham um papel vital no ajuste dos fatores que afetam a precisão da dobragem. Deve ser aplicada a força adequada durante o processo de dobragem, e a velocidade de alimentação do metal deve ser cuidadosamente gerida. São exigidos elevados níveis de concentração aos operadores, juntamente com medições e ajustes constantes durante o processo de dobragem.
Qualidade das chapas metálicasA tensão interna e a espessura uniforme das chapas metálicas são significativas. Inconsistências nestas áreas podem levar a uma fraca consistência dimensional durante a dobragem.
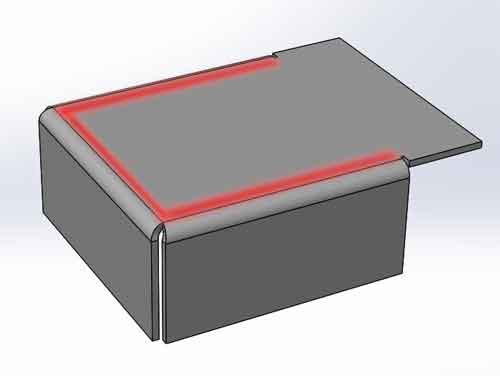
Planura das peças dobradasEmbora as peças dobradas possam parecer planas, uma régua ou um plano revela que não são perfeitamente planas. A dobragem causa uma ligeira saliência perto da dobra, e as deformações são mais pronunciadas onde múltiplas dobras se intersectam. Além disso, os furos próximos da linha de dobragem podem influenciar subtilmente a deformação local.
(As áreas vermelhas indicam as zonas próximas das dobras, que são mais propensas a saliências. Na interseção onde as dobras se cruzam, esta saliência é ainda mais pronunciada.)
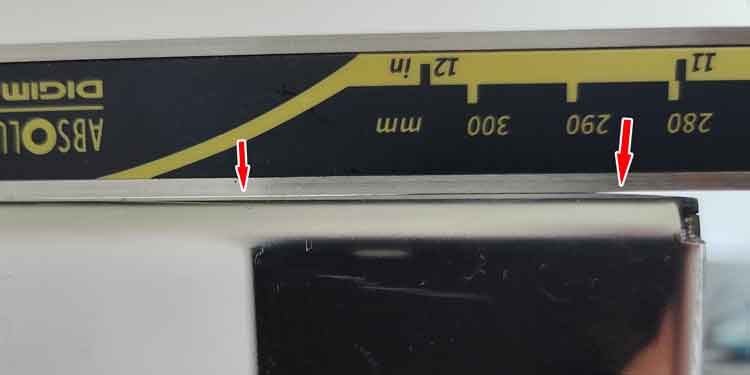
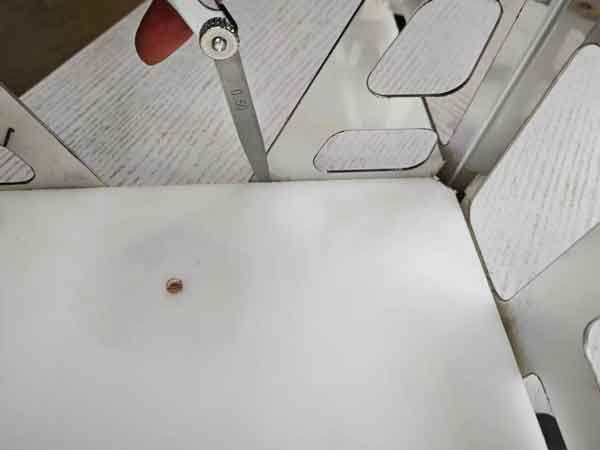
A fotografia revela uma folga mais larga perto da dobra no lado direito, o que corresponde a uma saliência maior nessa área.
Além disso, existem folgas menores no centro, sugerindo também algumas irregularidades nessa zona.
Estas folgas não são facilmente percetíveis sem utilizar uma régua para inspeção.
A compreensão destes factores ajuda a gerir a qualidade e a eficiência do fabrico de chapas metálicas, garantindo que os produtos finais cumprem as especificações e normas exigidas.
Comparação entre dobragem de chapa metálica e maquinagem CNC
Capacidades de precisão reduzidas vs. maquinagem CNC
É importante notar que a dobragem de chapa metálica não consegue alcançar a precisão de Maquinação CNC. A maquinagem CNC normalmente lida com peças metálicas mais espessas, o que confere a essas peças maior rigidez. Esta rigidez reduz o impacto de variáveis aleatórias durante o processo de maquinagem, e a precisão depende em grande parte da exatidão da própria máquina.
Desafios da chapa metálica
Em contraste, as peças de chapa metálica são geralmente mais finas e as suas dimensões frequentemente requerem ajustes manuais. Estas peças são mais suscetíveis a vários fatores incidentais que podem afetar a sua forma e tamanho finais.
Processos de fabrico
Ao utilizar maquinagem CNC, a forma final da peça corresponde diretamente ao modelo 3D usado para programação.
A fabricação de chapa metálica, no entanto, não é tão direta. Envolve cálculos empíricos, processamento de protótipos, medições e ajustespara alcançar as dimensões desejadas.
Considerações sobre a tolerância
Devido a estas diferenças, ao definir dimensões tolerâncias para peças de chapa metálica, é aconselhável permitir um intervalo de tolerância maior. Isto tem em conta a natureza menos previsível da dobragem de chapa metálica em comparação com o processo mais controlado da maquinagem CNC.
Desafios na medição de dimensões de chapas metálicas
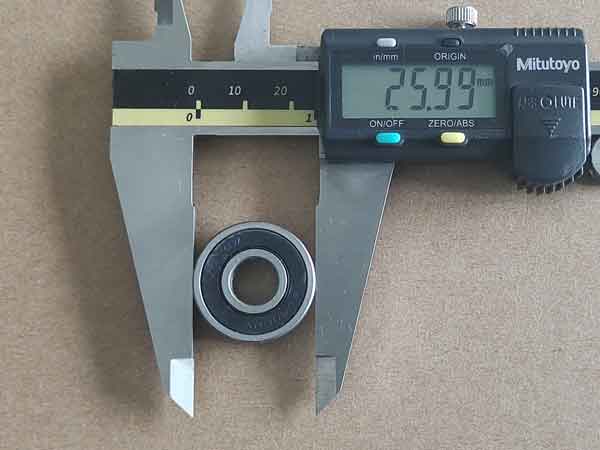
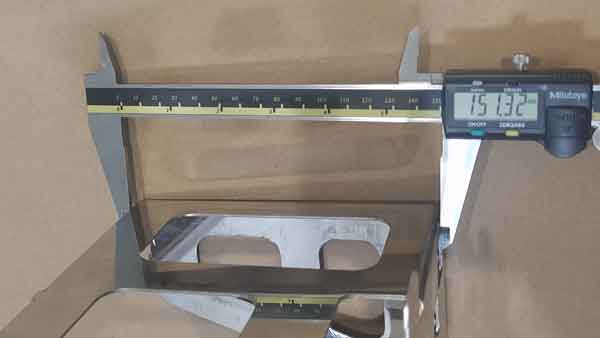
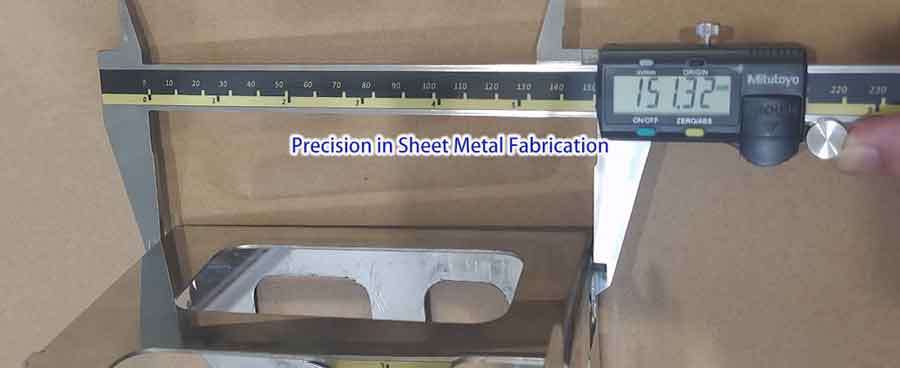
Medir peças de chapa metálica com precisão pode ser um grande desafio. Em comparação, ao medir rolamentos com um compasso de calibre vernier (que é frequentemente utilizado para calibração de calibre), é relativamente fácil obter leituras precisas com variações apenas entre 0,01-0,02 mm.
Calibrar um calibrador com um rolamento é simples e permite obter leituras precisas
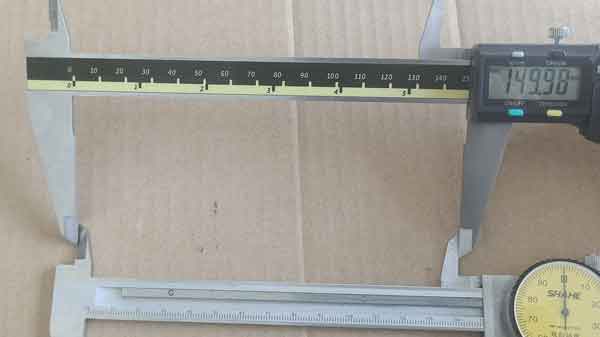
A utilização de outro calibrador para calibração pode ser mais difícil devido ao potencial desalinhamento entre os dois calibradores.
No entanto, a mesma precisão é difícil de obter quando se medem peças de chapa metálica. Medições repetidas da mesma área podem mostrar variações significativas, como entre 0,2-0,4 mm. Existem algumas razões para este facto:
Irregularidades e Deformações da SuperfícieComo mencionado acima, as superfícies das peças de chapa metálica podem ser irregulares, especialmente perto das dobras, onde deformações de cerca de 0,1-0,2 mm são comuns. Mesmo uma ligeira alteração na forma como o paquímetro é colocado — ligeiramente para dentro ou para fora — pode alterar as leituras.
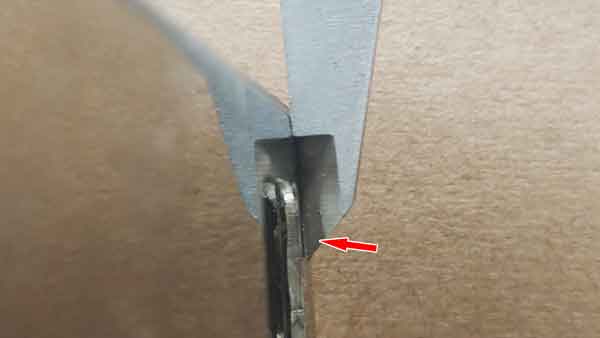
Desafios de Posicionamento e AlinhamentoAo contrário dos rolamentos, que têm uma forma cilíndrica regular que permite que as maxilas do paquímetro se ajustem firmemente e se alinhem precisamente com o diâmetro, a chapa metálica não garante uma colocação direta do paquímetro. Este desalinhamento pode levar a imprecisões de leitura.
A mandíbula do calibrador não assenta com segurança na superfície da peça de chapa metálica perto da dobra
Implicações para as práticas de medição
A flutuação nas medições da chapa metálica pode ser atribuída a dois fatores principais: a inerente irregularidade da peça e imprecisões na técnica de medição. Estes fatores frequentemente se acumulam, levando a variações maiores nos resultados.
Para atenuar este problema, é necessária uma atenção cuidadosa durante a medição, podendo ser necessário efetuar várias medições para obter valores tão próximos quanto possível das dimensões reais.
Como garantir a precisão na dobragem de chapas metálicas
Concentração em áreas críticas
A irregularidade superficial em peças de chapa metálica dobrada é comum, mas isto não compromete necessariamente a funcionalidade do produto. Muitas vezes, as tolerâncias para componentes de chapa metálica não precisam de ser extremamente rigorosas; estar dentro de um intervalo razoável é geralmente suficiente para o uso pretendido.
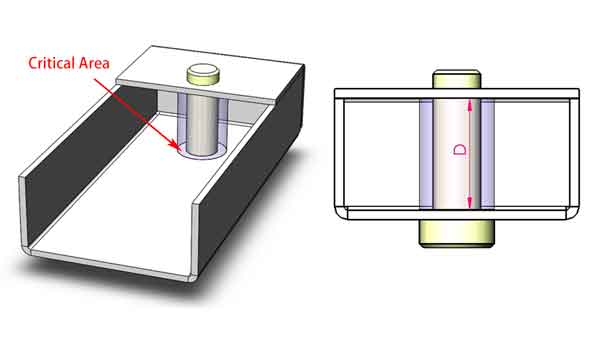
Quando as peças de chapa metálica têm de se encaixar precisamente em conjuntos, é importante garantir a precisão dimensional nas áreas específicas necessárias para o encaixe, em vez de em toda a superfície. Esta abordagem direcionada ajuda a manter a funcionalidade onde é importante.
A secção ilustrada destaca uma área crítica com requisitos de tolerância específicos, enquanto as especificações dimensionais para outras áreas não são tão rigorosas.
Estratégias de medição
Utilização de peças de encaixe ou calibres para medição localizada
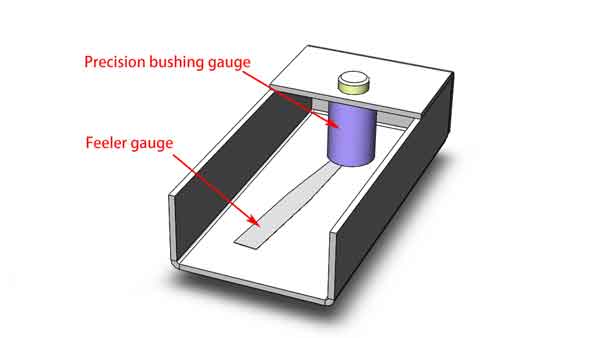
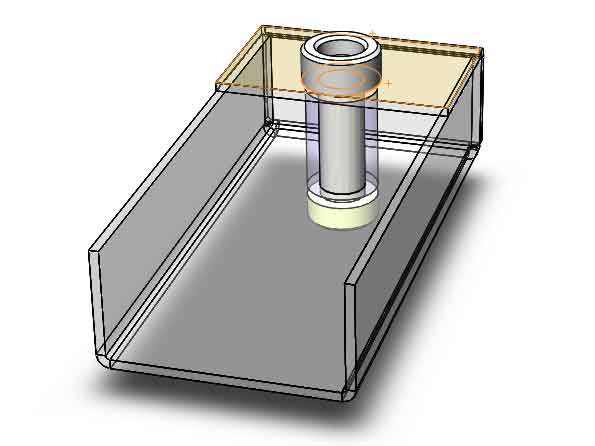
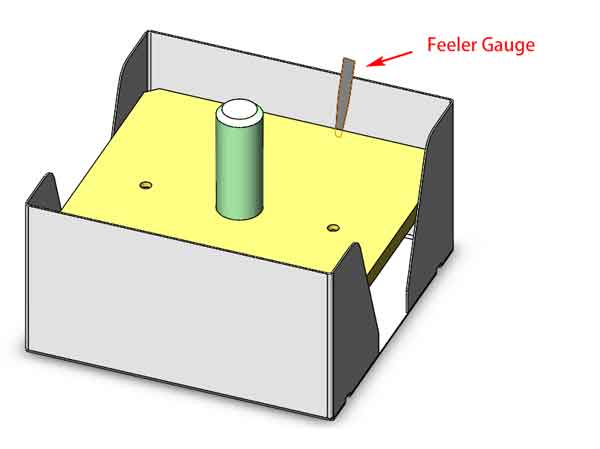
Existem dois métodos principais para medir as dimensões em áreas localizadas. O primeiro método envolve a utilização de peças de encaixe, o que geralmente fornece uma avaliação qualitativa. O segundo método utiliza medidores especialmente fabricados que oferecem uma medição quantitativa. Por exemplo, no cenário apresentado, um calibrador de folga pode ser utilizado para verificar a folga após a inserção do calibrador, revelando as dimensões exactas necessárias.
O objeto roxo é um casquilho concebido com uma altura específica para funcionar em conjunto com um calibrador de folgas para medir as dimensões internas.
Ambos os métodos são úteis, dependendo das necessidades da montagem e do grau de precisão exigido. Concentrando-nos nas áreas críticas de ajuste e utilizando ferramentas de medição adequadas, podemos manter a precisão necessária em projectos de dobragem de chapas metálicas.
Precisão através do design na dobragem de chapas metálicas
Dobragem de arestas fechadas para maior precisão
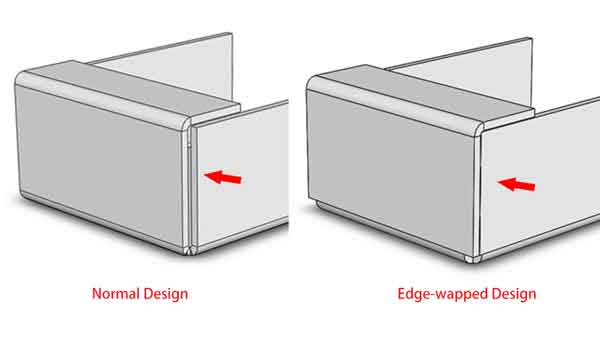
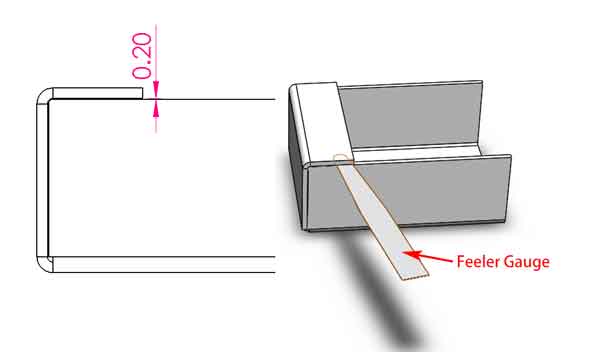
Num design com rebordo envolvente de dobra de chapa metálica (ver o desenho à direita na imagem abaixo), a precisão da dobra é crucial. Por exemplo, este desenho específico requer uma folga de 0,2 mm. Para verificar isso, pode-se usar um apalpador para medir a folga real, que é um reflexo direto da precisão da dobra. Este método é tipicamente mais direto e preciso do que usar um paquímetro.
Em comparação: O componente à esquerda utiliza um desenho padrão de dobra de chapa metálica, enquanto o da direita apresenta um desenho de dobra com borda enrolada.
A folga aqui pode ser verificada com um apalpador para confirmar a precisão da dobra.
Considerações sobre a conceção e a tolerância de fabrico
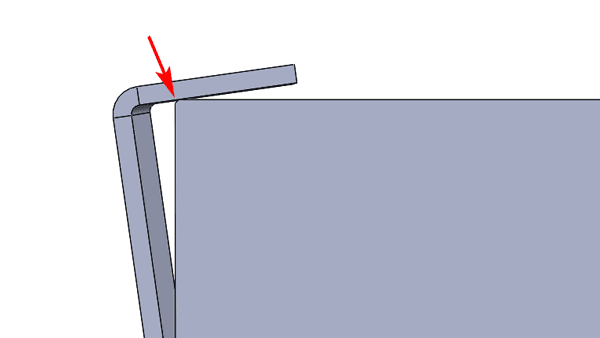
No entanto, a conceção com folgas tão pequenas acarreta o risco de uma maior taxa de desperdício. Se o desvio for superior a 0,2 mm, a interferência pode impedir que as peças sejam totalmente dobradas num ângulo de 90 graus. Esta tolerância apertada obriga os fabricantes a aderir a padrões de precisão mais elevados na produção, não deixando espaço para atalhos.
Quando a folga na dobra é projetada para ser pequena, desvios dimensionais excessivos podem impedir que a dobra feche corretamente, podendo levar ao descarte do produto.
A precisão na dobragem de chapas metálicas pode ser significativamente melhorada através de escolhas de design deliberadas, assegurando que os componentes cumprem requisitos rigorosos e se encaixam perfeitamente. Embora isto exija maior precisão e cuidado no processo de fabrico, o resultado é um produto mais fiável e de maior qualidade.
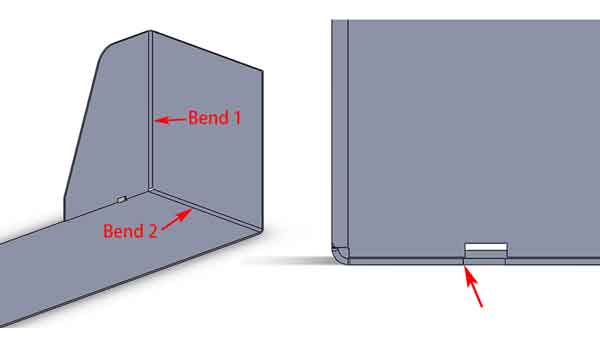
Utilização de entalhes para uma avaliação rápida da precisão de dobragem
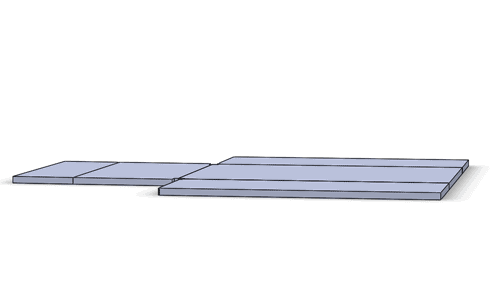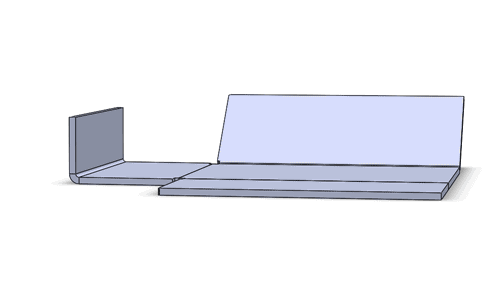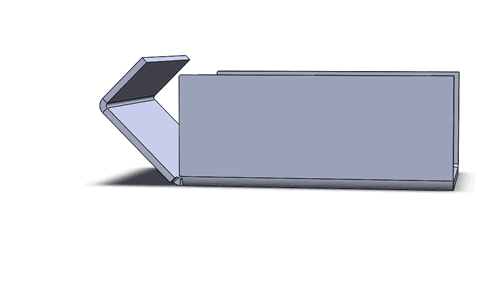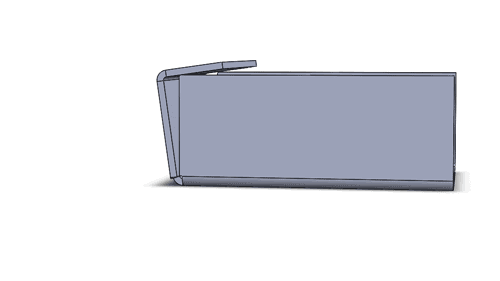
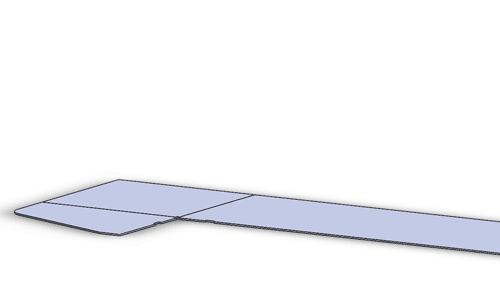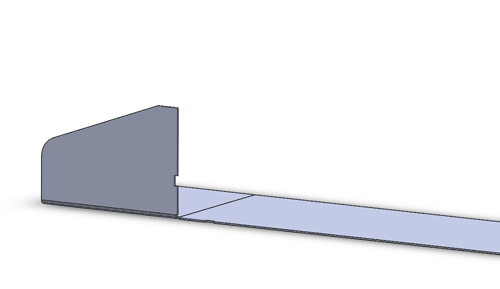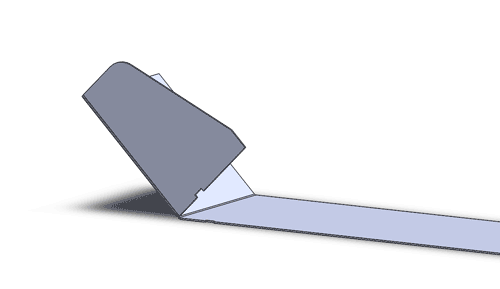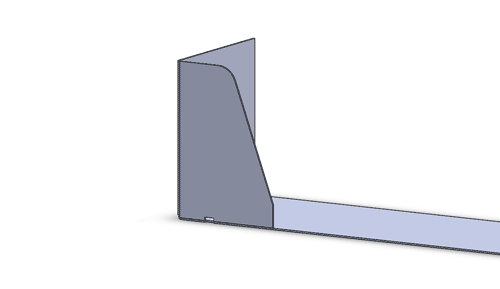
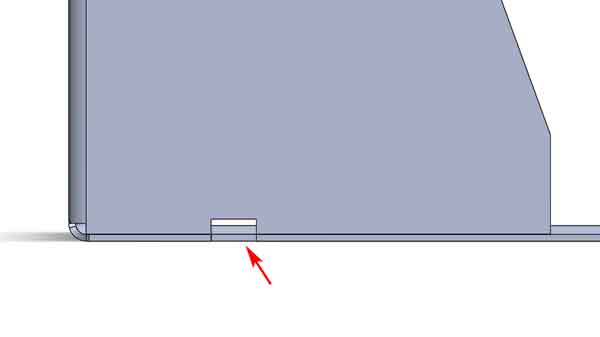
A adição de um pequeno entalhe aqui fornece outro método para avaliar rapidamente a precisão da dobragem. Ao observar se os entalhes estão alinhados, podemos avaliar a precisão das dobras. Naturalmente, o grau de desalinhamento nestes entalhes é determinado pelo erro acumulado das duas dobras (ilustrado como a primeira dobra e a segunda dobra). No entanto, oferece uma forma rápida de observar e avaliar a precisão da dobragem.
Alinhamento teórico perfeito do entalhe na dobragem de chapas metálicas
Os desvios acumulados da Curva 1 e da Curva 2 podem levar ao desalinhamento do entalhe
Utilização de dispositivos de soldadura para precisão dimensional
Ao soldar componentes de chapa metálica que exigem alta precisão, podem ser utilizados dispositivos de soldadura para garantir a exatidão. Tomemos como exemplo a peça de chapa metálica na imagem; ela foi projetada para ter um eixo montado nela. Para esta montagem, é crucial que os dois furos frontais estejam perfeitamente alinhados e as dimensões do espaçamento interno estejam dentro da tolerância. Para conseguir isso, pode ser implementado um dispositivo de soldadura para corrigir as dimensões até certo ponto durante a soldadura. No entanto, é importante notar que, embora o dispositivo possa fazer ajustes menores, a dependência excessiva dele pode levar ao empenamento ou deformação do produto após a soldadura. Portanto, garantir a precisão da dobra continua a ser de suma importância.
Um diagrama esquemático de um dispositivo de soldadura
Avaliar a precisão da dobra através de exemplos
Precisão típica na dobragem de chapas metálicas
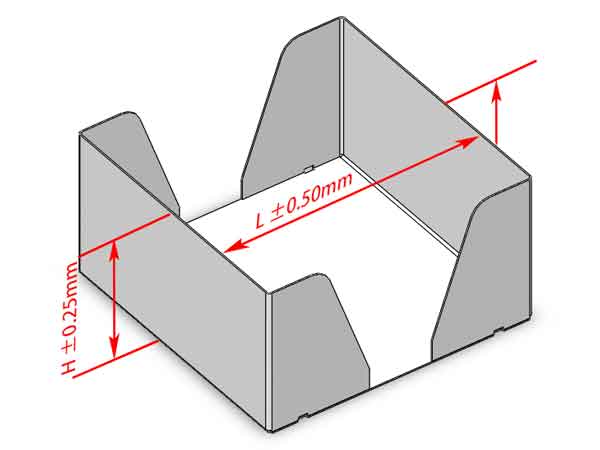
Vejamos alguns exemplos para entender a precisão que pode ser alcançada na dobra de chapa metálica. Para um processo padrão, a altura de dobra ‘H’ deste produto pode tipicamente atingir uma precisão de +/-0,25 mm, e o comprimento pós-dobra ‘L’ pode alcançar +/-0,5 mm.
Precisão de dobragem típica de uma peça de chapa metálica
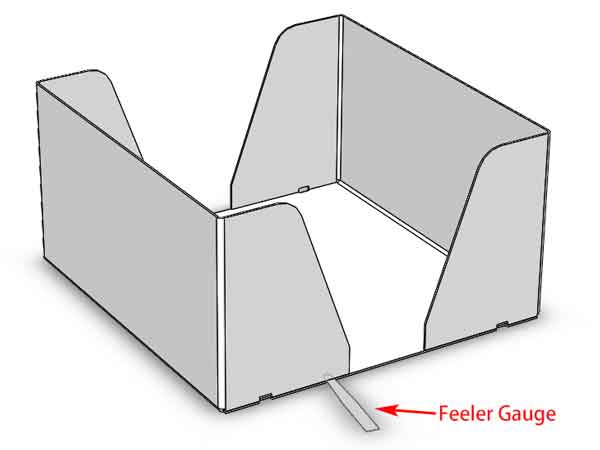
Observações sobre a largura da lacuna
No entanto, como mencionado anteriormente, se medíssemos com um compasso de calibre vernier, poderíamos encontrar uma variação de cerca de 0,2-0,7 mm, sugerindo potenciais discrepâncias para além do intervalo aceitável.
Quando examinamos a folga com um calibrador de folgas, verificamos que geralmente se situa entre 0,05-0,25 mm. Em comparação com o objetivo do projeto de 0,1 mm, o desvio máximo observado é de 0,15 mm. Isto implica que a medição direta com um compasso de calibre vernier nem sempre produz resultados precisos, e que a utilização da folga como ajuda pode fornecer resultados mais esclarecedores.
Avaliação do desalinhamento através do deslocamento da ranhura
Avaliação do deslocamento da ranhura
Ao examinar atentamente o desalinhamento desta ranhura, as medições com um paquímetro mostram um deslocamento que varia de 0 a 0,3 mm. Após avaliar três amostras, podemos inferir que o erro acumulado dos desalinhamentos em ambos os lados sugeriria que o erro da dimensão ‘L’ está dentro de 0,1 a 0,5 mm.
Importância da medição agregada
O desalinhamento coletivo em qualquer um dos lados da ranhura é um aspeto crucial a considerar para a exatidão dimensional global de ‘L’. Estas descobertas sublinham a importância de considerar tolerâncias acumuladas ao avaliar a precisão de peças fabricadas.
Utilização de calibres para dimensões internas
Além disso, usámos calibres para medir esta peça e descobrimos que, ao usar um apalpador, as dimensões internas — Comprimento Interno e Largura Interna — estavam dentro dos limites de tolerância. Isto apoia o ponto de que as medições com paquímetro não são totalmente confiáveis por si só. Para garantir e verificar a precisão da dobra, devem ser empregues ferramentas e métodos adicionais.
Aqui, utilizamos o calibrador de folga em conjunto com o calibrador de inspeção para medir a dimensão interna deste componente de chapa metálica.
Conclusão
Em conclusão, a obtenção de precisão no fabrico de chapas metálicas é um equilíbrio entre competências, ferramentas adequadas e conhecimentos. Ao compreender os desafios de medição e ao empregar técnicas estratégicas, os fabricantes podem atingir a elevada precisão necessária para um trabalho artesanal de qualidade neste domínio.