جدول المحتويات
تبديلفهم أساسيات قولبة حقن النايلون بالحقن
في مجال تصنيع البلاستيك، يُعدّ القولبة بالحقن للنايلون تقنية محورية، معروفة بـ تعدد الاستخدامات و القوة. تحوّل هذه الطريقة النايلون إلى منتجات متنوعة، من قطع السيارات إلى الأدوات اليومية، مما يُبرز متانته وقابليته للتكيّف.
يغوص هذا المقال في تفاصيل القولبة بالحقن للنايلون، مركّزًا على أشهر أنواعه، PA6 وPA66، والجوانب الأساسية لعملية القولبة. تقدّم لنا استكشافاتنا رؤى حول عملية التصنيع الرئيسية هذه، مسلّطة الضوء على كيفية تعزيز التعديلات لخصائص النايلون وتطبيقاته عبر مختلف الصناعات. انضموا إلينا في اكتشاف عالم القولبة بالحقن للنايلون المتشابك، حجر الزاوية في التصنيع الحديث.
تعدد استخدامات منتجات حقن النايلون المصبوبة بالحقن
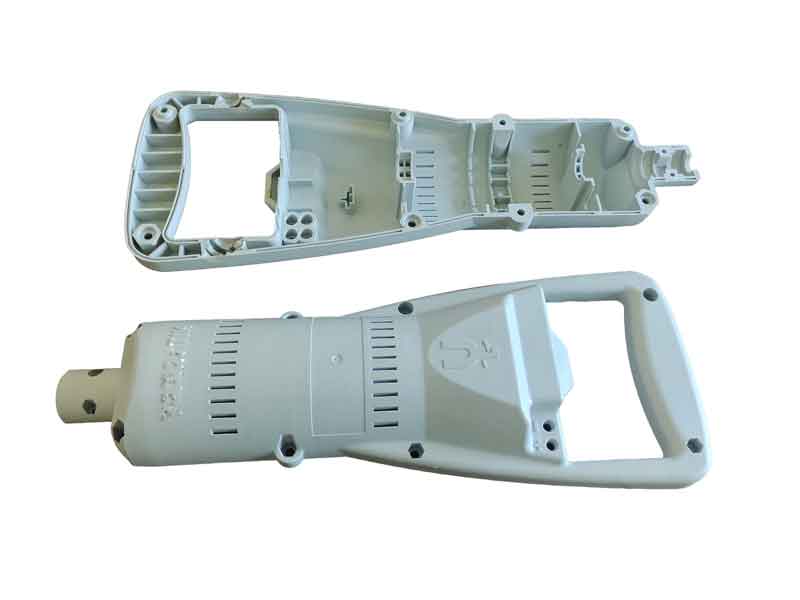
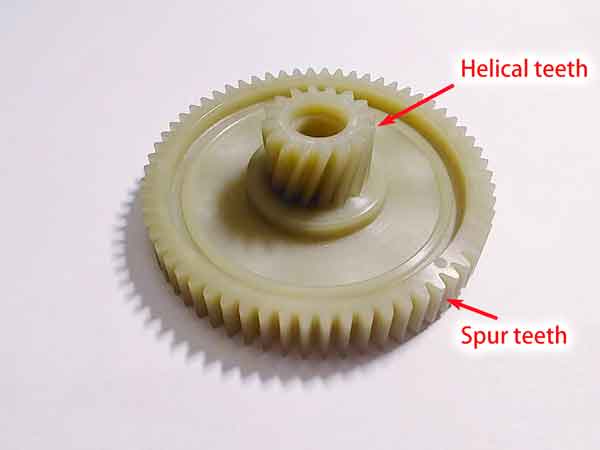
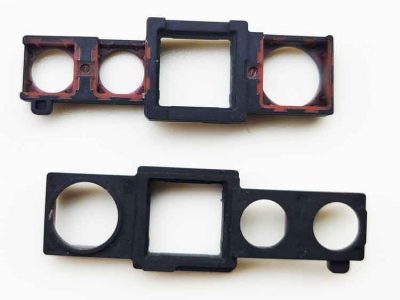
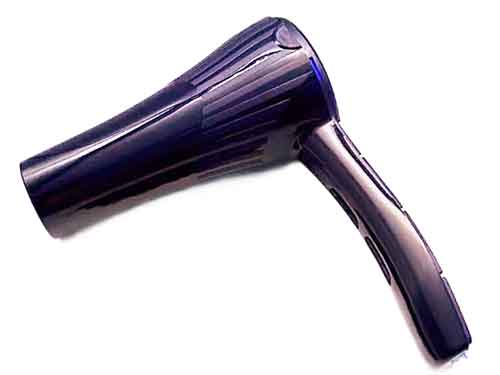
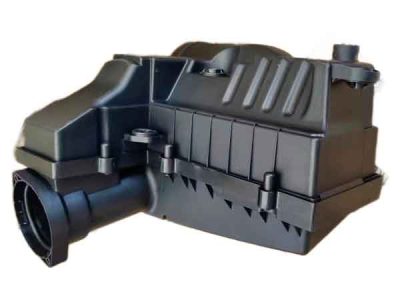
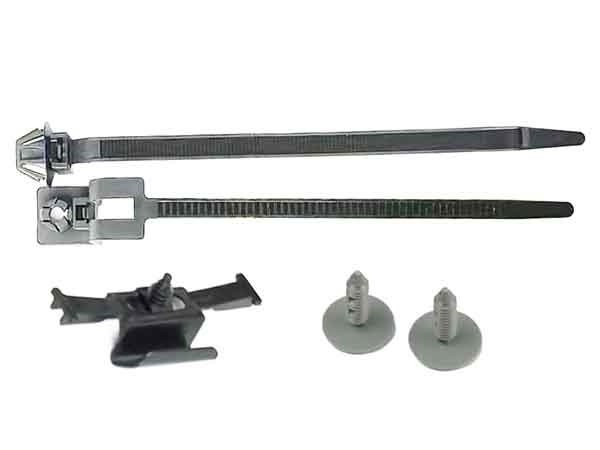
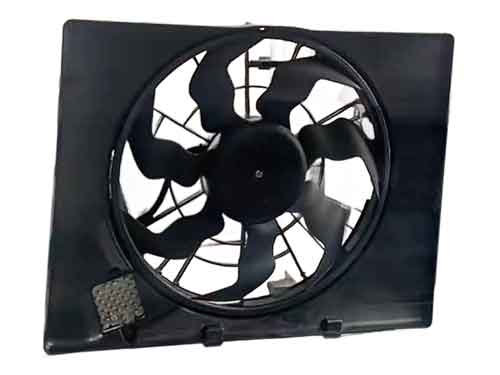
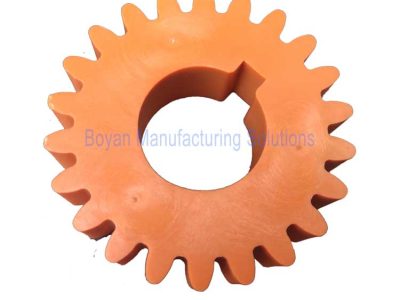
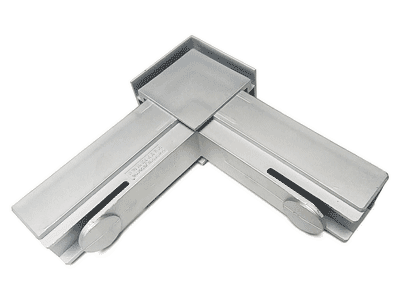
النايلون مستخدم على نطاق واسع لدرجة أن منتجات النايلون المصبوبة بالحقن تكاد تكون في كل مكان في حياتنا اليومية. فيما يلي بعض الأمثلة على منتجات النايلون، مقدّمة لإلقاء نظرة سريعة على تطبيقاتها الواسعة الانتشار.
ما هو النايلون؟
النايلون صناعي بولي أميد (يُختصر بـ PA), وهو نوع من البوليمرات يتكون من أميد روابط (-NH-CO-). ينتمي إلى عائلة بوليمرات حرارية شبه بلورية. معروف بـ قوته، متانته،, مقاومة درجات الحرارة العالية، ومقاومة التآكل، والاحتكاك المنخفض، يُستخدم النايلون على نطاق واسع في تصنيع المنسوجات وعمليات القولبة بالحقن. اخترعت هذه المادة وسمّتها شركة دوبونت الأمريكية في أواخر الثلاثينيات من القرن الماضي. استُخدم النايلون أولاً في شعيرات فرشاة الأسنان ثم توسّع ليشمل إنتاج الجوارب والمظلات وأصناف أخرى.
اسم “نايلون” سهل التذكر إلى حد كبير، على الرغم من عدم وجود تفسير واضح لمعناه المحدد. ومع ذلك، فهو يُعدّ مثالاً ناجحًا على العلامات التجارية.
من المهم ملاحظة أنه على الرغم من أن النايلون نوع من البولي أميد،, فليس كل البولي أميدات تُسمّى نايلون. على سبيل المثال، المواد الطبيعية مثل الحرير والصوف هي بولي أميدات مكوّنة من أحماض أمينية، كما أن بعض البولي أميدات العطرية لا تندرج أيضًا تحت فئة النايلون.
أنواع النايلون
الأنواع الرئيسية للنايلون هي نايلون 6 و نايلون 66, ، التي تهيمن على السوق. يُعرف النايلون 6 باسم بولي كابرولاكتام، بينما النايلون 66 هو بولي هيكساميثيلين أديباميد. النايلون 66 أكثر صلابة بنحو 12% من النايلون 6. ويليهما النايلون 11، والنايلون 12، والنايلون 610، والنايلون 612.
بالإضافة إلى ذلك، هناك أنواع أخرى مثل النايلون 1010 والنايلون 46 والنايلون 7 والنايلون 9 والنايلون 13 وأنواع أحدث مثل النايلون 6I والنايلون 9T والنايلون MXD6 المتخصص، والمعروف بخصائصه العازلة. تقدم هذه الأنواع المتنوعة من النايلون مجموعة من الخصائص التي تلبي الاحتياجات والتطبيقات الصناعية المختلفة.
مزايا النايلون وعيوبه
يتميز النايلون، وهو مادة اصطناعية مستخدمة على نطاق واسع، بالمزايا والعيوب التالية:
المزايا:
- قوة ميكانيكية عالية: يُعرف النايلون بقوته وصلابته الممتازة، مما يجعله مثاليًا للتطبيقات التي تتطلب قوة ميكانيكية عالية. وتزداد صلابته عندما يمتص الماء.
- مقاومة درجات الحرارة العالية: يمكن أن يتحمل النايلون القياسي درجات حرارة أعلى من 100 درجة مئوية، ويمكن أن تتحمل بعض الأنواع المعدلة حتى 200 درجة مئوية.
- سطح أملس ومقاوم للاهتراء: سطح النايلون أملس مع معامل احتكاك منخفض، مما يوفر مقاومة كبيرة للتآكل. يُظهر خصائص التشحيم الذاتي عند استخدامه كجزء من الآلات المتحركة، مما يقلل الضوضاء ويلغي الحاجة إلى مواد التشحيم في التطبيقات منخفضة الاحتكاك.
- مقاومة التآكل: يقاوم النايلون القلويات ومعظم المحاليل الملحية بشكل جيد. كما أنه يتحمل الأحماض الضعيفة وزيوت المحركات والبنزين والمركبات الهيدروكربونية العطرية والمذيبات العامة. النايلون خامل للمركبات العطرية ويوفر مقاومة ممتازة للبنزين والزيوت والدهون والكحول والقلويات الضعيفة، بالإضافة إلى خصائص رائعة مضادة للشيخوخة.
- عزل كهربائي جيد: يحافظ النايلون على مستوى معين من المقاومة الكهربائية، حتى في البيئات الرطبة.
النايلون مثالي لقولبة القوالب المعدنية بسبب قوته
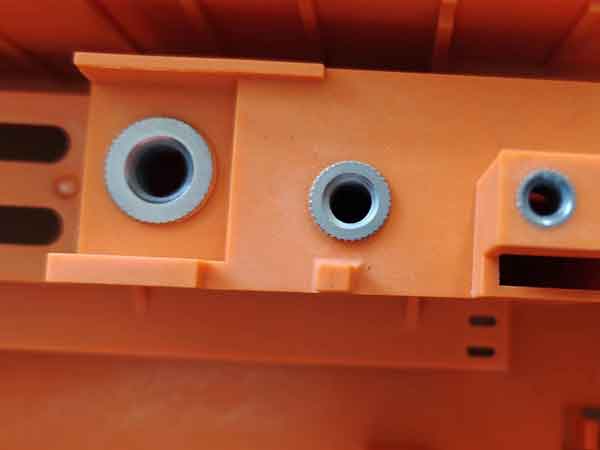
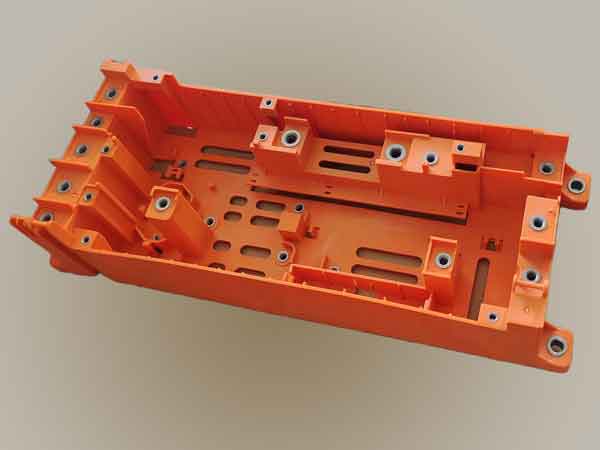
متانة النايلون وصلابته تجعله مثاليًا للقولبة حول الحشوات المعدنية. تحتوي العلبة على 34 صامولة معدنية مدمجة. وبما أن تركيبها يدويًا يستغرق أكثر من دقيقتين، فإن تسخين الحشوات مسبقًا غير فعّال. ومع ذلك، فإن احتمال تشقق البلاستيك منخفض، حتى مع الحشوات الباردة.
العيوب:
- امتصاص الماء والتورم: يميل النايلون إلى امتصاص الماء، بمعدل امتصاص يتجاوز 3%، مما يؤدي إلى ضعف ثبات الأبعاد.
- مقاومة ضعيفة للأشعة فوق البنفسجية: يمكن أن يؤدي التعرض الطويل في الهواء الطلق إلى تقادم النايلون وتدهوره.
- مقاومة درجات الحرارة المحدودة: يصبح النايلون هشًا ويفقد قوته في البيئات ذات درجات الحرارة المنخفضة، بينما يكون عرضة للتقادم والتدهور في درجات الحرارة المرتفعة.
ولذلك، عند اختيار النايلون كمادة، من الضروري مراعاة نقاط القوة والضعف هذه لضمان ملاءمتها ومتانتها لتطبيقات محددة.
النايلون 6 والنايلون 66 للقولبة بالحقن
بما أن هذين هما النوعان الأكثر شيوعًا من النايلون في القولبة بالحقن، دعونا نقارنهما لفهم خصائصهما. ينتمي كلاهما إلى عائلة البولي أميد من البوليمرات ويتشابهان في تركيبهما الجزيئي.
أوجه الشبه والاختلاف:
طبيعة شبه بلورية: كلاهما من البلاستيك شبه البلوري، لكن النايلون 66 لديه درجة تبلور أعلى من النايلون 6، مما يؤدي إلى بعض الاختلافات في الخصائص الفيزيائية.
الكثافة: تبلغ كثافة كل من النايلون 6 والنايلون 66 حوالي 1.10 إلى 1.15 جم/سم3. ومع ذلك، فإن إضافة الألياف الزجاجية أو الحشوات الأخرى يمكن أن تزيد الكثافة، وعادة ما تبقى أقل من 1.5 جم/سم3.
نقطة الانصهار: نقطة انصهار النايلون 66 حوالي 260 ℃، وهي أعلى من النايلون 6 بمقدار 20-40 درجة. وهذا يمنح النايلون 66 مقاومة حرارية فائقة، لكنه يقصّر في المرونة والمتانة ومقاومة الإجهاد مقارنة بالنايلون 6.
المتانة: يوفر نايلون 6 متانة أفضل.
الصلابة: نايلون 66 أكثر صلابة من نايلون 6.
اللزوجة والقولبة: النايلون 6 لديه لزوجة أقل، مما يسهّل قولبته، ويعطي لمعانًا سطحيًا أفضل. ومع ذلك، لديه معدل امتصاص ماء أعلى، مع معدل امتصاص ماء مشبع يبلغ حوالي 10%. يمكن أن يقلل هذا الامتصاص العالي بشكل كبير من أداء المادة، وهو أمر يجب مراعاته في التصميم.
مقاومة الحرارة: يمكن للنايلون 66 تحمّل درجات حرارة تبلغ حوالي 180-190 درجة مئوية، وهي أعلى من النايلون 6 بمقدار 50-60 درجة.
من خلال فهم أوجه الاختلاف والتشابه هذه، يمكن للمصنعين والمصممين اتخاذ قرارات أكثر استنارة بشأن نوع النايلون الأنسب لتطبيقاتهم المحددة، خاصةً فيما يتعلق بعمليات القولبة بالحقن.
أنواع النايلون المعدل
للتغلب على نقاط ضعف النايلون، تم تطوير أشكال معدّلة متنوعة من النايلون في السوق. تشمل طرق التعديل الأكثر شيوعًا الخلط، الحشو،, و البلمرة المشتركة. يتضمن الخلط مزج النايلون مع بلاستيكات أو مطاطات أخرى لتكمل بعضها البعض في القوة؛ وعادةً ما يضيف التعديل بالحشو مواد مثل ألياف الزجاج أو كربونات الكالسيوم أو التلك لزيادة القوة وتقليل الانكماش؛ ويعدل البلمرة المشتركة السلسلة الجزيئية، مما يطعّم أو يجزئ مجموعات وظيفية أو بوليمرات أخرى على سلاسل PA6 لتعزيز الأداء العام.
فيما يلي بعض النايلونات المعدلة شائعة الاستخدام:
نايلون معزز: تستخدم معظم أنواع النايلون المقوى ألياف الزجاج، إلى جانب حشوات مثل كربونات الكالسيوم والتلك. تحسن هذه الإضافات الاستقرار الأبعادي والصلابة، لكنها قد تزيد أيضًا الكثافة وتقلل من المتانة واللمعان السطحي للمادة.
نايلون مقوى: الغرض الأساسي من التقوية بالمطاط هو تحسين الأداء في درجات الحرارة المنخفضة. يصبح النايلون العادي هشًا ويفقد وظيفته عند درجات حرارة تتراوح بين -30 و -20 درجة مئوية. تشمل عوامل التقوية الشائعة مطاط EPDM ومطاط EPR والمطاط النتريلي ومطاط الستايرين-بوتادين ومطاط البولي بوتادين، حيث يعد EPDM الأكثر استخدامًا على نطاق واسع. ومع ذلك، يمكن أن يقلل النايلون المقوى من سيولة المادة، مما يجعل القولبة بالحقن أكثر صعوبة. من المهم ملاحظة أن استخدام عوامل التقوية ومثبطات اللهب معًا قد يؤدي إلى عدم فعالية مثبطات اللهب.
نايلون مقاوم للتآكل: يتم تحقيق النايلون المقاوم للتآكل عن طريق إضافة إضافات مثل ألياف الكربون أو ثاني كبريتيد الموليبدينوم أو الجرافيت أو مسحوق PTFE أو مسحوق السيليكون لتقليل الاحتكاك أو زيادة صلابة السطح، وبالتالي تقليل التآكل.
نايلون مقاوم للهب: تنقسم مثبطات اللهب في السوق عمومًا إلى ثلاث فئات: المهلجنة وغير المهلجنة وتلك القائمة على الفوسفور الأحمر، على الرغم من أن الأخيرة أقل شيوعًا. تعتبر مثبطات اللهب غير المهلجنة أكثر صداقة للبيئة لأنها تنتج دخانًا أقل ومنتجات ثانوية أقل عند الاحتراق. تكون مثبطات اللهب المهلجنة أكثر كفاءة ولكنها تنتج دخانًا أسود وغازات ضارة عند الاحتراق. من الضروري فهم أن البلاستيك المثبط للهب ليس غير قابل للاشتعال بل مصمم لينطفئ بمجرد إزالة مصدر اللهب.
نايلون شفاف: يمكن للنايلون الشفاف تحقيق معدل نفاذية ضوئية يزيد عن 90%، مماثل لـ PMMA، كما يمتلك قوة شد جيدة ومقاومة للصدمات. يكمن مفتاح إنتاج النايلون الشفاف في تغيير ترتيب سلاسل البوليمر أو إدخال مونومرات مشتركة محددة لتقليل التبلور، حيث تكون المناطق المتبلورة وغير المتبلورة مسؤولة عن عتامة المادة.
وبالإضافة إلى ذلك، هناك أنواع أخرى مثل النايلون المطلي بالكهرباء والنايلون المقاوم للأشعة فوق البنفسجية وما إلى ذلك، والتي لم يتم تفصيلها هنا. وقد أدت تقنيات التعديل هذه إلى توسيع نطاق استخدامات النايلون بشكل كبير، وتلبية مجموعة واسعة من الاحتياجات الصناعية واليومية.
الاعتبارات الرئيسية للقولبة بحقن النايلون
عندما يتعلق الأمر بقولبة حقن النايلون، يجب إتقان العديد من الطرق والتقنيات الرئيسية لضمان جودة المنتج. وتشمل هذه الأساليب والتقنيات ما يلي:
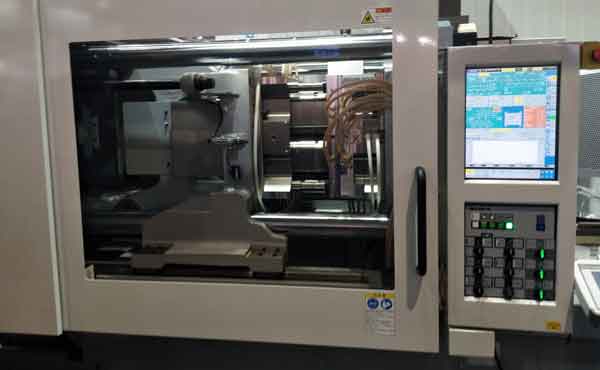
تجفيف مادة النايلون: النايلون عرضة لامتصاص الرطوبة، لذا من الضروري تجفيفه قبل القولبة بالحقن. درجة حرارة التجفيف الموصى بها هي 120 ℃ لمدة 4 ساعات. تختلف هذه الخطوة عن بعض البلاستيكات الأخرى مثل PP، التي لا تتطلب تجفيفًا مسبقًا للمعالجة.
درجة حرارة القولبة بالحقن:
PA6: يتراوح نطاق درجة حرارة القولبة بالحقن العادية لـ PA6 بين 220-260 ℃. يوصى عمومًا بضبط درجات حرارة المرحلتين الثانية والثالثة عند 240-250 ℃، مع التحكم في درجة حرارة الفوهة عند 210-220 ℃. يجب أن تكون درجة الحرارة عند البوابة أقل بـ 10 درجات من درجة حرارة الفوهة، لأن ارتفاع درجة الحرارة قد يسبب صعوبة في تصريف المادة وانزلاق اللولب.
PA66: تبلغ نقطة انصهار PA66 حوالي 255-260 ℃. يجب ضبط درجة حرارة الفوهة على 265-275 ℃، وضبط درجات حرارة المرحلتين الثانية والثالثة بين 280-290 ℃، مع درجة حرارة البوابة حوالي 280 ℃.
نايلون معزز: بالنسبة للنايلون المقوى (لكل من النايلون 6 والنايلون 66)، يُنصح بزيادة درجة حرارة القولبة بالحقن بمقدار 10-20 درجة نظرًا لسيولته الضعيفة نسبيًا. لتحسين مظهر المنتج، يمكن أيضًا زيادة درجات حرارة المرحلتين الثانية والثالثة بمقدار 10-20 درجة.
سرعة الحقن: عند إنتاج منتجات النايلون التي تحتوي على ألياف الزجاج، من الضروري زيادة سرعة الحقن لمنع ظهور الألياف الطافية على سطح المنتج.
درجة حرارة القالب: بالنسبة للنايلون 6 والنايلون 66، درجة حرارة القالب الموصى بها هي 80-120 ℃. تؤثر درجة حرارة القالب على جودة السطح و التبلور من المنتج. تتطلب المنتجات ذات الجدران الرقيقة درجة حرارة قالب أعلى، بينما يمكن معالجة تلك ذات الجدران الأسمك بدرجة حرارة قالب أقل، مثل 40-80 درجة.
مزيد من الشرح حول درجة حرارة القالب
تلعب درجة حرارة القالب دوراً حاسماً في تحديد جودة السطح والتبلور للمنتجات. تؤدي درجة حرارة القالب الأعلى إلى جودة سطح أفضل كما تزيد من تبلور المنتج. يحدث هذا لأن درجة الحرارة الأعلى تبطئ عملية التبريد، مما يمنح البلاستيك مزيداً من الوقت للتبلور.
إن زيادة التبلور يجعل منتجات النايلون أكثر كثافة ومقاومة للتآكل وأكثر صلابة ويزيد من معامل المرونة. كما أنها تقلل من امتصاص الماء، مما يجعل هذه المنتجات أكثر ملاءمة للتطبيقات التي تكون فيها القوة والصلابة ضرورية.
من ناحية أخرى، إذا كنت بحاجة إلى أن تكون منتجات النايلون الخاصة بك أكثر مرونة وقابلية للتمدد، فيجب أن تهدف إلى تقليل التبلور. ويمكن تحقيق ذلك عن طريق تقليل درجة حرارة القالب. حيث تعمل درجات الحرارة المنخفضة على تسريع عملية التبريد، مما يؤدي إلى تعطيل عملية التبلور في مادة النايلون، وبالتالي تقليل تبلورها.
المعالجة الألياف العائمة على سطح النايلون
عند القولبة بالحقن للنايلون المعزز بالألياف الزجاجية، تتمثل المشكلة الشائعة التي نواجهها في “الألياف الطافية”، وهي مناطق خشنة ومتفاوتة على السطح ناتجة عن تراكم الألياف الزجاجية وطفوها على السطح.
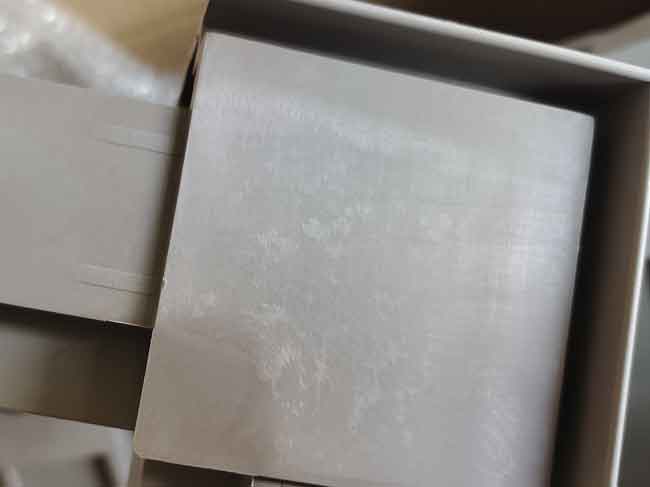
لمعالجة الألياف الطافية، يتمثل النهج الأساسي في تعزيز قابلية تدفق مادة النايلون، وزيادة درجة حرارة القالب،, و زيادة سرعة الحقن و الضغط. تتضمن طريقة أخرى إضافة عامل توافق بين الألياف الزجاجية ومادة النايلون، على الرغم من أن هذا يميل إلى أن يكون أكثر تكلفة لأنه يتطلب دعماً إضافياً من موردي المواد وقد يقلل من أداء النايلون في جوانب أخرى.
استخدام النايلون النقي لتجنب الألياف العائمة
في بعض الأحيان، حتى بعد اتخاذ جميع الإجراءات المذكورة أعلاه، يكون من المستحيل منع الألياف الطافية الطفيفة على سطح المنتج، كما هو موضح في الصور أدناه:
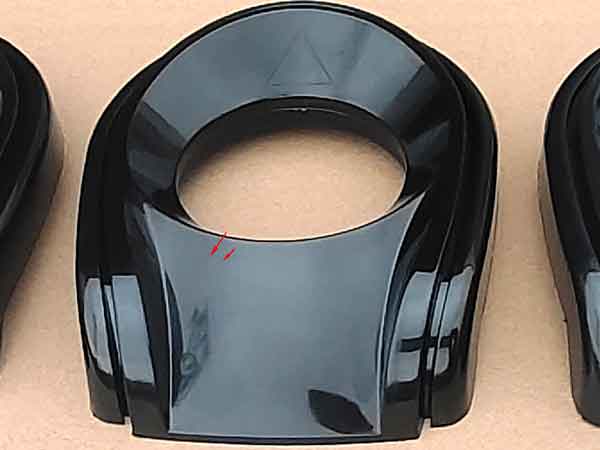
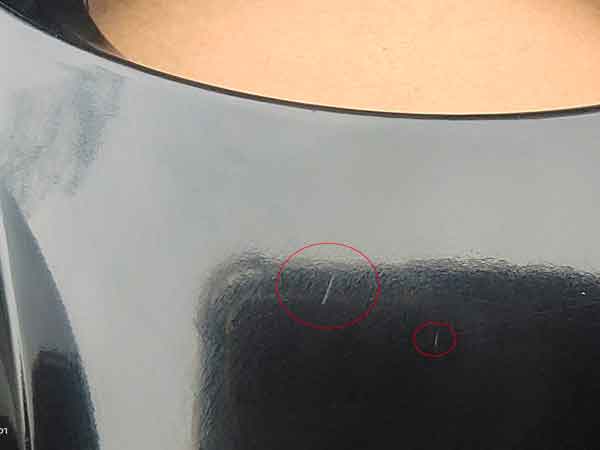
هذه الألياف العائمة مقبولة بشكل عام في العديد من الحالات، ولكن بالنسبة للمنتجات عالية الجودة، فهي غير مقبولة. في هذه الحالة، قد تحتاج إلى اختيار النايلون النقي. وبالطبع، بدون وجود ألياف زجاجية، لن تكون الألياف العائمة مشكلة بعد الآن.
ومع ذلك، يجلب النايلون النقي تحديات أخرى. فهو يتمتع بقوة التصاق أكبر بالقالب، مما قد يسبب تبييضاً موضعياً وتشوهاً عند إخراج المنتج من القالب. بالإضافة إلى ذلك، معدل انكماشه أعلى مقارنة بالنايلون المعزز بالألياف الزجاجية، مما قد يؤدي إلى أن يصبح حجم المنتج أصغر. هذه مشاكل إضافية تحتاج إلى معالجة.
لماذا تنخرط العديد من الشركات الصغيرة والمتوسطة في تعديل النايلون
تختار العديد من الشركات الصغيرة والمتوسطة الحجم المشاركة في تعديل النايلون، وخاصةً PA6 و PA66، لعدة أسباب:
تطبيق واسع: إن قوة النايلون الممتازة ومقاومته للتآكل ومقاومته للتآكل الكيميائي وتحمل درجات الحرارة العالية تجعله قابلاً للتطبيق في مجالات متنوعة مثل السيارات والإلكترونيات والآلات والسلع اليومية. يوفر هذا التنوع للشركات الصغيرة والمتوسطة مساحة سوقية واسعة.
إمكانية عالية للتعديل: يمكن تعزيز النايلون بإضافة مواد مختلفة (مثل الألياف الزجاجية أو الكربونية)، والحشوات (مثل الحشوات المعدنية)، وإضافات أخرى (مثل مثبطات اللهب ومثبتات الأشعة فوق البنفسجية) لتلبية احتياجات محددة.
سهولة المعالجة: يسهل قولبة النايلون، ولا تكون تكلفة معدات الإنتاج والاختبار مرتفعة، مما يخفض حاجز الدخول. التكلفة الرئيسية مرتبطة بالحاجة إلى مساحة إنتاج وتخزين كبيرة.
فعال من حيث التكلفة: يحقق النايلون توازناً جيداً بين التكلفة والأداء. يمكن للمؤسسات الصغيرة والمتوسطة شراء المواد الخام بتكلفة أقل وتعزيز تنافسية المنتج من خلال التعديل.
طلب سوقي مستقر: الطلب على النايلون مستقر نسبياً، مما يوفر للمؤسسات الصغيرة والمتوسطة بيئة أعمال يمكن التنبؤ بها، وهو أمر مهم بشكل خاص لتلك ذات الموارد المحدودة.
تقنية ناضجة: تقنية تعديل النايلون ناضجة نسبياً، وطرق المعالجة والتركيبات ذات الصلة متاحة بسهولة، مما يقلل من الصعوبة التقنية ويسهل على المؤسسات الصغيرة والمتوسطة إتقانها.
ولذلك، يُعد تعديل النايلون خيارًا مثاليًا لمصانع البلاستيك الصغيرة والمتوسطة الحجم، حيث إنه ممكن من الناحية التقنية ومعقول من الناحية الاقتصادية وقابل للتكيف مع متطلبات السوق المستقرة. ويساعدهم ذلك على إيجاد موطئ قدم لهم في هذه الصناعة التنافسية الشرسة.
زيارات ميدانية لمصنعي المواد الصغيرة والمتوسطة الحجم في الموقع
عند اختيار وتقييم الشركات المصنعة للمواد الصغيرة والمتوسطة، فإن زيارة مصانعها في الموقع تعتبر خطوة حاسمة. من خلال التواجد هناك شخصيًا، يمكنك الحصول على فهم مباشر لما إذا كانت عملية الإنتاج وإدارة التخزين لديهم تلتزم بمعايير مراقبة الجودة. تسمح لك هذه الزيارات أيضًا بفحص جودة المواد الخام المستخدمة والتحقق مما إذا كانوا مجهزين بمعدات اختبار كافية لضمان جودة المنتج.
التواصل وجهاً لوجه مع المصنعين أمر حيوي أيضاً. فمن خلال المحادثات، يمكنك تقييم ما إذا كانوا يمتلكون المعرفة المهنية والفهم اللازمين لضمان جودة المنتج ودعم الخدمة اللاحق. بالإضافة إلى ذلك، يمكن أن يمنحك التفاعل مع أعضاء فريق العمل لديهم نظرة ثاقبة على سلوكهم في العمل ووعيهم بالخدمة، وهي عوامل مهمة في اختيار المورد المناسب.
لتوضيح هذه العملية بشكل أفضل، إليك مقطع فيديو يعرض موقع إنتاج النايلون المعدل. يسمح لك هذا الفيديو بمشاهدة بيئة الإنتاج والعمليات التشغيلية بصريًا، وهو أمر مفيد للغاية في تقييم قدرات الإنتاج وجودة المنتج.
باختصار، لا توفر الزيارات الميدانية معلومات مباشرة عن المصنعين فحسب، بل تساعدك أيضاً على اتخاذ قرارات أكثر استنارة وعملية. يمكن لمثل هذه التقييمات أن تعزز ثقتك في مراقبة الجودة وقدرات الإنتاج لدى المورد، مما يضمن أن الشريك الذي اخترته يمكنه تلبية احتياجات عملك.
تجارب اختبار أداء المواد
عادةً ما تكون مصانع تصنيع المواد مجهزة بمعدات تجريبية مختلفة لاختبار أداء المواد. وتشمل هذه الاختبارات بشكل رئيسي ما يلي:
اختبار قوة الشد (بما في ذلك الاستطالة عند الكسر): يقيس هذا الاختبار قدرة المادة على تحمل قوى الشد. عادة ما يتم التعبير عن النتائج بالميغاباسكال (MPa). كما يتضمن الاستطالة عند الكسر، وهي مدى استطالة المادة قبل الكسر، ويُعبَّر عنها عادةً كنسبة مئوية (%).
اختبار مقاومة الانحناء: يقيّم هذا الاختبار أداء المادة تحت الانحناء. ويتضمن تطبيق قوة لثني المادة وقياس القوة المطلوبة ودرجة الانحناء، ويُعبَّر عنها عادةً بالميغاباسكال (MPa).
اختبار مقاومة الصدميقيّم هذا الاختبار مقاومة المادة للصدمات المفاجئة. تُعبَّر النتائج بالكيلوجول لكل متر مربع (KJ/m²)، مما يدل على متانة المادة أو مقاومتها للصدمات.
اختبار كثافة المادةيحدد هذا الاختبار كثافة المادة، وهي الكتلة لكل وحدة حجم. تُعبَّر النتائج بالجرام لكل سنتيمتر مكعب (g/cm³). يتضمن الاختبار وزن المادة في الهواء والماء لتحديد كثافتها.
اختبار معدل التدفق الانصهارييقيس معدل التدفق الكتلي للمصهور (MFR) أو مؤشر الانصهار (MI) عدد جرامات الراتنج المصهور التي تتدفق عبر أنبوب شعري قياسي تحت ظروف محددة من درجة الحرارة والضغط خلال زمن محدد (عادة 10 دقائق)، ويُعبَّر عنه بالجرام لكل 10 دقائق (g/10min).
يتم توفير فيديو هنا لتوضيح كيفية إجراء هذه الاختبارات. في الفيديو، يمكنك مشاهدة عملية الاختبار الفعلية والمعدات، مما يساعدك على فهم العمليات المحددة وأهمية كل اختبار بشكل أفضل.
هذه الاختبارات ضرورية لضمان تلبية المواد لمتطلبات الأداء لتطبيقات محددة. وبفضل هذه البيانات التجريبية المفصلة، يمكن للمصنعين تقييم المواد وتحسينها بدقة، وبالتالي توفير منتجات عالية الجودة.