


فهرست مطالب
تغییر وضعیتدرک اصول اولیه قالبگیری تزریقی نایلون
در حوزه تولید پلاستیک، قالبگیری تزریقی نایلون به عنوان یک تکنیک محوری شناخته میشود که به دلیل همهکارهبودن و استحکام. این روش نایلون را به محصولات متنوعی از قطعات خودرو تا اقلام روزمره تبدیل میکند و دوام و سازگاری آن را به نمایش میگذارد.
این مقاله به بررسی نکات ظریف قالبگیری تزریقی نایلون میپردازد و بر محبوبترین اشکال آن، PA6 و PA66، و جنبههای اساسی فرآیند قالبگیری تمرکز دارد. بررسی ما بینشهایی در مورد این فرآیند تولید کلیدی ارائه میدهد و نشان میدهد که چگونه اصلاحات خواص نایلون و کاربردهای آن را در صنایع مختلف بهبود میبخشد. با ما همراه شوید تا دنیای پیچیده قالبگیری تزریقی نایلون، سنگ بنای تولید مدرن، را کشف کنید.
تنوع محصولات قالبگیری تزریقی نایلون
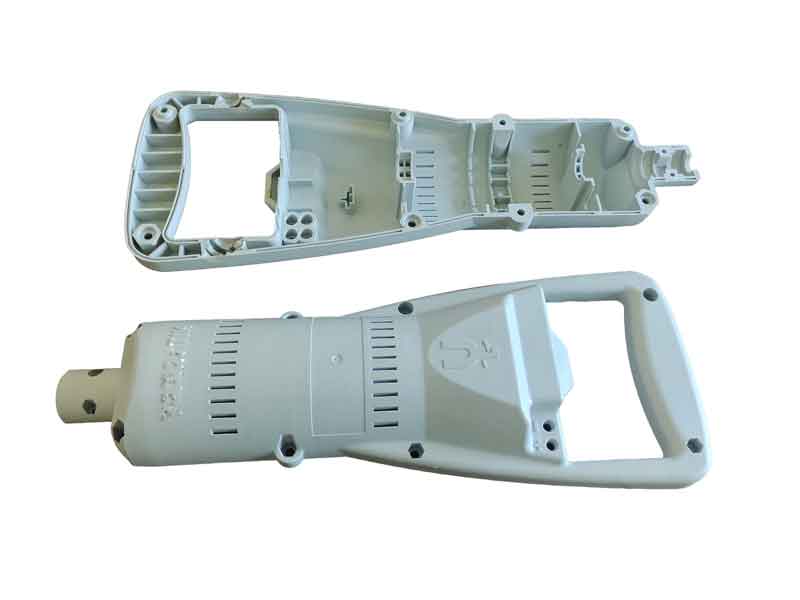
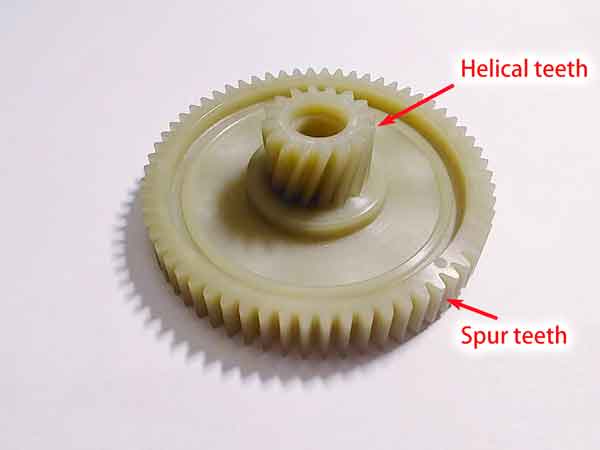
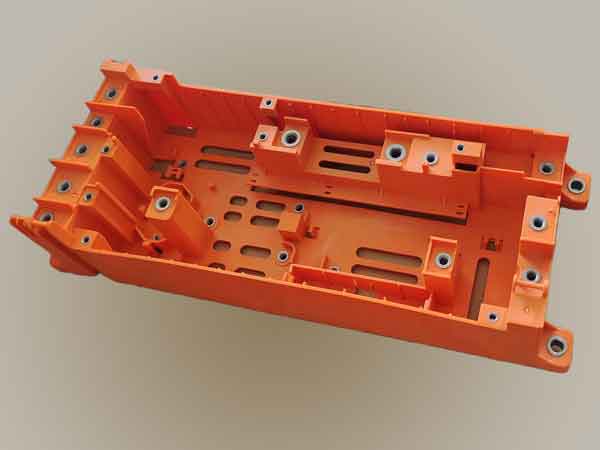
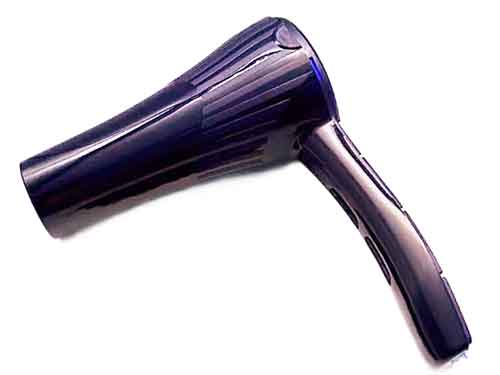
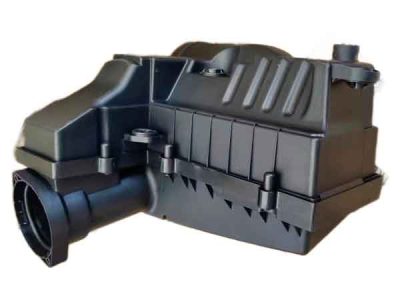
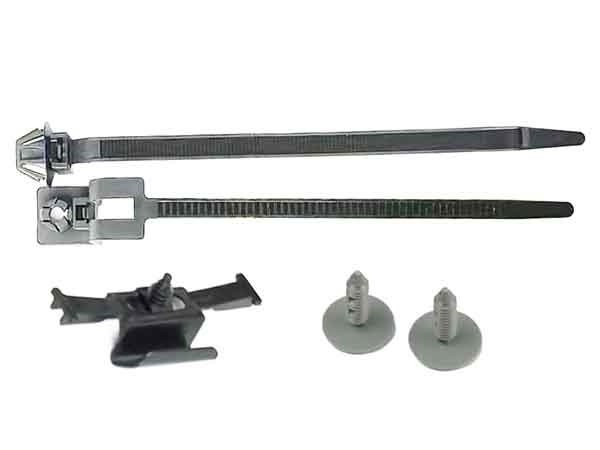
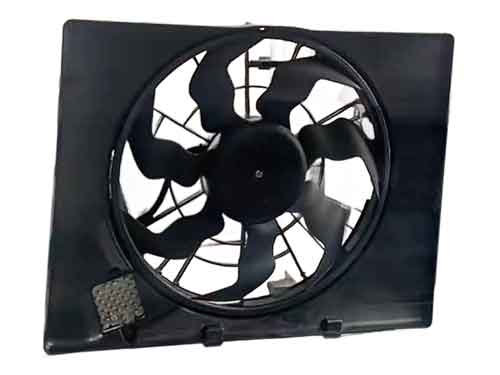
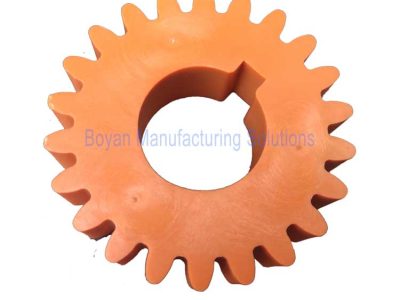
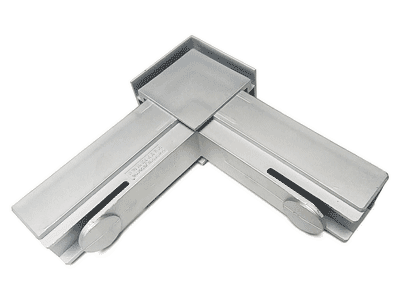
نایلون به قدری گسترده استفاده میشود که محصولات قالبگیری تزریقی نایلون تقریباً در همه جای زندگی روزمره ما حضور دارند. در زیر چند نمونه از محصولات نایلونی ارائه شده است تا نمای کلی سریعی از کاربردهای گسترده آنها به دست آید.
نایلون چیست؟
نایلون یک مصنوعی است پلیآمید (به اختصار PA)، نوعی پلیمر که تشکیل میشود توسط آمید پیوندها (-NH-CO-). این ماده به خانواده پلیمرهای گرمانرم نیمهبلوری. شناختهشده برای استحکام، چقرمگی،, مقاومت در برابر دمای بالا، مقاومت در برابر سایش و اصطکاک کم، نایلون به طور گسترده در تولید منسوجات و فرآیندهای قالبگیری تزریقی استفاده میشود. این ماده توسط شرکت آمریکایی دوپونت در اواخر دهه 1930 اختراع و نامگذاری شد. نایلون ابتدا برای موهای مسواک استفاده شد و بعداً به تولید جوراب، چتر نجات و سایر اقلام گسترش یافت.
نام “نایلون” کاملاً به یاد ماندنی است، اگرچه توضیح واضحی برای معنای خاص آن وجود ندارد. با این حال، به عنوان یک نمونه موفق از برندسازی تجاری شناخته میشود.
مهم است توجه داشته باشید که در حالی که نایلون نوعی پلیآمید است،, همه پلیآمیدها به عنوان نایلون شناخته نمیشوند. به عنوان مثال، مواد طبیعی مانند ابریشم و پشم پلیآمیدهای متشکل از اسیدهای آمینه هستند و برخی پلیآمیدهای آروماتیک نیز در دسته نایلون قرار نمیگیرند.
انواع نایلون
انواع اصلی نایلون عبارتند از نایلون 6 و نایلون 66, که بازار را تسخیر کردهاند. نایلون 6 به عنوان پلیکاپرولاکتام شناخته میشود، در حالی که نایلون 66 پلیهگزامتیلن آدیپامید است. نایلون 66 تقریباً 12% سختتر از نایلون 6 است. پس از آنها نایلون 11، نایلون 12، نایلون 610 و نایلون 612 قرار دارند.
علاوه بر این، انواعی مانند نایلون 1010، نایلون 46، نایلون 7، نایلون 9، نایلون 13 و انواع جدیدتر مانند نایلون 6I، نایلون 9T و نایلون تخصصی MXD6 که به خواص ممانعتی آن معروف است، وجود دارند. این انواع متنوع نایلون، طیفی از خواص را ارائه میدهند که نیازها و کاربردهای صنعتی مختلف را پوشش میدهند.
مزایا و معایب نایلون
نایلون، به عنوان یک ماده مصنوعی پرکاربرد، دارای مزایا و معایب زیر است:
مزایا:
- استحکام مکانیکی بالا: نایلون به دلیل استحکام و چقرمگی عالی خود شناخته شده است و آن را برای کاربردهایی که نیاز به استحکام مکانیکی بالا دارند، ایدهآل میکند. چقرمگی آن با جذب آب بیشتر افزایش مییابد.
- مقاومت در برابر دمای بالا: نایلون استاندارد میتواند دمای بالای 100 درجه سانتیگراد را تحمل کند و برخی انواع اصلاحشده حتی تا 200 درجه سانتیگراد را نیز تحمل میکنند.
- سطح صاف و مقاوم در برابر سایش: سطح نایلون صاف با ضریب اصطکاک کم است که مقاومت قابل توجهی در برابر سایش ارائه میدهد. هنگامی که به عنوان بخشی از ماشینآلات متحرک استفاده میشود، خواص خود روانکنندگی از خود نشان میدهد، سر و صدا را کاهش میدهد و نیاز به روانکنندهها را در کاربردهای کماصطکاک حذف میکند.
- مقاومت در برابر خوردگینایلون در برابر قلیاها و بیشتر محلولهای نمکی مقاومت خوبی دارد. همچنین در برابر اسیدهای ضعیف، روغن موتور، بنزین، ترکیبات هیدروکربن آروماتیک و حلالهای عمومی مقاوم است. نایلون نسبت به ترکیبات آروماتیک بیاثر است و مقاومت عالی در برابر بنزین، روغنها، چربیها، الکل و قلیاهای ضعیف ارائه میدهد، همراه با خواص ضدپیری چشمگیر.
- عایقبندی الکتریکی خوبنایلون سطح معینی از مقاومت الکتریکی را حتی در محیطهای مرطوب حفظ میکند.
نایلون به دلیل استحکام خود برای قالبگیری با درج فلز ایدهآل است
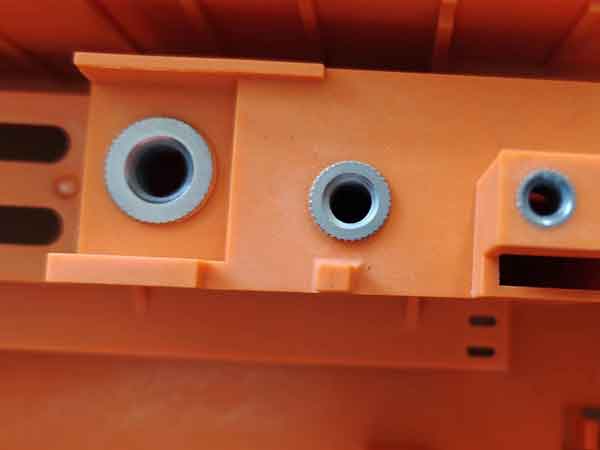
استحکام و چقرمگی نایلون آن را برای قالبگیری درج فلزی ایدهآل میکند. این مورد دارای 34 مهره فلزی جاسازی شده است. از آنجا که نصب دستی آنها بیش از 2 دقیقه طول میکشد، پیشگرم کردن درجها ناکارآمد است. با این حال، احتمال ترک خوردن پلاستیک کم است، حتی با درجهای سرد.
معایب:
- جذب آب و تورمنایلون تمایل به جذب آب دارد، با نرخ جذب بیش از 3%، که منجر به ضعیف پایداری ابعادی.
- مقاومت ضعیف در برابر UVقرارگیری طولانیمدت در فضای باز میتواند باعث پیرشدن و تخریب نایلون شود.
- مقاومت دمایی محدودنایلون در محیطهای با دمای پایین شکننده شده و استحکام خود را از دست میدهد، در حالی که در دماهای بالا مستعد پیرشدن و تخریب است.
بنابراین، هنگام انتخاب نایلون به عنوان ماده، ضروری است که این نقاط قوت و ضعف را در نظر بگیرید تا از مناسب بودن و دوام آن برای کاربردهای خاص اطمینان حاصل شود.
نایلون 6 و نایلون 66 برای قالبگیری تزریقی
از آنجایی که این دو رایجترین انواع نایلون در قالبگیری تزریقی هستند، بیایید آنها را مقایسه کنیم تا ویژگیهایشان را درک کنیم. هر دو به خانواده پلیمرهای پلیآمید تعلق دارند و در ساختار مولکولی خود شباهتهایی دارند.
شباهتها و تفاوتها:
ماهیت نیمهبلوری: هر دو پلاستیک نیمهکریستالی هستند، اما نایلون 66 درجه کریستالیته بالاتری نسبت به نایلون 6 دارد که منجر به تفاوتهایی در خواص فیزیکی میشود.
چگالی: چگالی هر دو نایلون 6 و نایلون 66 حدود 1.10 تا 1.15 گرم بر سانتیمتر مکعب است. با این حال، افزودن الیاف شیشه یا سایر پرکنندهها میتواند چگالی را افزایش دهد که معمولاً زیر 1.5 گرم بر سانتیمتر مکعب باقی میماند.
نقطه ذوب: نقطه ذوب نایلون 66 حدود 260 درجه سانتیگراد است که 20-40 درجه بالاتر از نایلون 6 میباشد. این به نایلون 66 مقاومت حرارتی برتر میدهد، اما در کششپذیری، چقرمگی و مقاومت خستگی در مقایسه با نایلون 6 ضعیفتر است.
چقرمگی: نایلون 6 چقرمگی بهتری ارائه میدهد.
سختی: نایلون 66 سختتر از نایلون 6 است.
ویسکوزیته و قالبگیری: نایلون 6 ویسکوزیته کمتری دارد، بنابراین قالبگیری آن آسانتر است و براقیت سطح بهتری ایجاد میکند. با این حال، نرخ جذب آب بالاتری دارد، با نرخ جذب آب اشباع حدود 10%. این جذب بالا میتواند عملکرد ماده را به طور قابل توجهی کاهش دهد که باید در طراحی در نظر گرفته شود.
مقاومت دمایی: نایلون 66 میتواند دمای حدود 180-190 درجه سانتیگراد را تحمل کند که 50-60 درجه بالاتر از نایلون 6 است.
با درک این تفاوتها و شباهتها، تولیدکنندگان و طراحان میتوانند تصمیمات آگاهانهتری در مورد اینکه کدام نوع نایلون برای کاربردهای خاص آنها مناسبتر است، به ویژه در مورد فرآیندهای قالبگیری تزریقی، اتخاذ کنند.
انواع نایلون اصلاحشده
برای غلبه بر نقاط ضعف نایلون، اشکال اصلاح شده مختلفی از نایلون در بازار توسعه یافته است. رایجترین روشهای اصلاح شامل آمیختهسازی، پرکنندگی،, و همپلیمریزاسیون. آمیختهسازی شامل مخلوط کردن نایلون با سایر پلاستیکها یا لاستیکها برای تکمیل نقاط قوت یکدیگر است؛ اصلاح پرکننده معمولاً موادی مانند الیاف شیشه، کربنات کلسیم یا تالک را برای افزایش استحکام و کاهش جمعشدگی اضافه میکند؛ کوپلیمریزاسیون زنجیره مولکولی را اصلاح میکند و گروههای عاملی یا پلیمرهای دیگر را به زنجیرههای PA6 پیوند میزند یا قطعهقطعه میکند تا عملکرد کلی را بهبود بخشد.
در زیر برخی از نایلونهای اصلاحشده متداول آورده شده است:
نایلون تقویتشدهاکثر نایلونهای تقویتشده از الیاف شیشه استفاده میکنند، همراه با پرکنندههایی مانند کربنات کلسیم و تالک. این افزودنیها پایداری ابعادی و سختی را بهبود میبخشند، اما میتوانند چگالی را افزایش داده و چقرمگی و براقیت سطحی ماده را کاهش دهند.
نایلون چقرمهشدههدف اصلی چقرمهسازی با لاستیک، بهبود عملکرد در دمای پایین است. نایلون معمولی در دمای بین ۳۰- تا ۲۰- درجه سانتیگراد ترد شده و عملکرد خود را از دست میدهد. عوامل چقرمهکننده رایج شامل لاستیک EPDM، لاستیک EPR، لاستیک نیتریل، لاستیک استایرن-بوتادین و لاستیک پلیبوتادین است که EPDM بیشترین کاربرد را دارد. با این حال، نایلون چقرمهشده میتواند سیالیت ماده را کاهش دهد و قالبگیری تزریقی را چالشبرانگیزتر کند. توجه به این نکته مهم است که استفاده همزمان از عوامل چقرمهکننده و بازدارندههای شعله ممکن است باعث بیاثر شدن بازدارندههای شعله شود.
نایلون مقاوم به سایشنایلون مقاوم در برابر سایش با افزودن موادی مانند الیاف کربن، دیسولفید مولیبدن، گرافیت، پودر PTFE یا پودر سیلیکون برای کاهش اصطکاک یا افزایش سختی سطح، و در نتیجه کاهش سایش، به دست میآید.
نایلون کندسوزبازدارندههای شعله در بازار به طور کلی به سه دسته تقسیم میشوند: هالوژنه، غیرهالوژنه و مبتنی بر فسفر قرمز، هرچند دسته آخر کمتر رایج است. بازدارندههای شعله غیرهالوژنه سازگارتر با محیط زیست هستند زیرا هنگام سوختن دود کمتر و محصولات جانبی کمتری تولید میکنند. بازدارندههای شعله هالوژنه کارآمدتر هستند اما هنگام سوختن دود سیاه و گازهای مضر تولید میکنند. درک این نکته حیاتی است که پلاستیکهای بازدارنده شعله غیرقابل اشتعال نیستند، بلکه به گونهای طراحی شدهاند که پس از حذف منبع شعله خاموش شوند.
نایلون شفافنایلون شفاف میتواند نرخ عبور نور بیش از ۹۰٪ را مشابه PMMA داشته باشد و همچنین از استحکام کششی و مقاومت به ضربه خوبی برخوردار است. کلید ایجاد نایلون شفاف در تغییر آرایش زنجیرههای پلیمری یا معرفی کومونومرهای خاص برای کاهش بلورینگی است، زیرا نواحی بلوری و بیشکل مسئول کدری ماده هستند.
علاوه بر این، انواع دیگری مانند نایلون آبکاری شده، نایلون مقاوم در برابر اشعه UV و غیره وجود دارند که در اینجا به تفصیل شرح داده نشدهاند. این تکنیکهای اصلاح، کاربردهای نایلون را به طور قابل توجهی گسترش دادهاند و طیف وسیعتری از نیازهای صنعتی و روزمره را برآورده میکنند.
ملاحظات کلیدی برای قالبگیری تزریقی نایلون
وقتی صحبت از قالبگیری تزریقی نایلون میشود، چندین روش و تکنیک کلیدی باید تسلط یابند تا کیفیت محصول تضمین شود. این موارد عبارتند از:
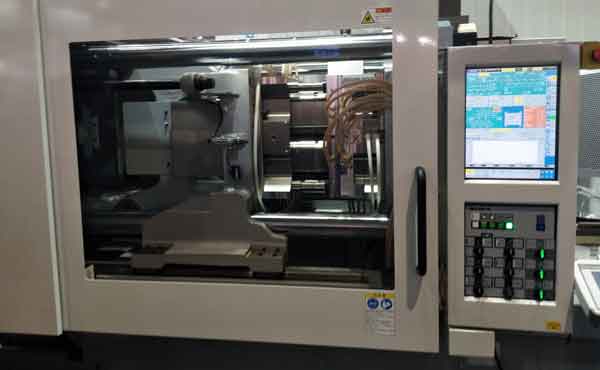
خشک کردن مواد نایلوننایلون مستعد جذب رطوبت است، بنابراین خشک کردن آن قبل از قالبگیری تزریقی بسیار مهم است. دمای خشک کردن توصیهشده ۱۲۰ درجه سانتیگراد به مدت ۴ ساعت است. این مرحله با برخی پلاستیکهای دیگر مانند PP که نیازی به خشک کردن پیشفرآوری ندارند، متفاوت است.
دمای قالبگیری تزریقی:
PA6محدوده دمای معمول قالبگیری تزریقی برای PA6 بین ۲۲۰ تا ۲۶۰ درجه سانتیگراد است. به طور کلی توصیه میشود دمای مرحله دوم و سوم روی ۲۴۰ تا ۲۵۰ درجه سانتیگراد تنظیم شود، با دمای نازل کنترلشده در ۲۱۰ تا ۲۲۰ درجه سانتیگراد. دمای گیت باید ۱۰ درجه کمتر از دمای نازل باشد، زیرا دمای بیش از حد بالا ممکن است باعث دشواری در تخلیه ماده و لغزش ماردون شود.
PA66نقطه ذوب PA66 حدود ۲۵۵ تا ۲۶۰ درجه سانتیگراد است. دمای نازل باید روی ۲۶۵ تا ۲۷۵ درجه سانتیگراد تنظیم شود و دمای مرحله دوم و سوم بین ۲۸۰ تا ۲۹۰ درجه سانتیگراد تعیین گردد، با دمای گیت حدود ۲۸۰ درجه سانتیگراد.
نایلون تقویتشدهبرای نایلون تقویتشده (هم برای نایلون ۶ و هم نایلون ۶۶)، به دلیل سیالیت نسبتاً ضعیف آن، توصیه میشود دمای قالبگیری تزریقی ۱۰ تا ۲۰ درجه افزایش یابد. برای بهبود ظاهر محصول، دمای مرحله دوم و سوم نیز میتواند ۱۰ تا ۲۰ درجه افزایش یابد.
سرعت تزریقهنگام تولید محصولات نایلونی حاوی الیاف شیشه، لازم است سرعت تزریق افزایش یابد تا از ظاهر شدن الیاف شناور بر روی سطح محصول جلوگیری شود.
دمای قالببرای نایلون ۶ و نایلون ۶۶، دمای قالب توصیهشده ۸۰ تا ۱۲۰ درجه سانتیگراد است. دمای قالب بر کیفیت سطح و بلورینگی از محصول. محصولات با دیوارههای نازکتر نیاز به دمای قالب بالاتری دارند، در حالی که محصولات با دیوارههای ضخیمتر میتوانند با دمای قالب پایینتر مانند ۴۰ تا ۸۰ درجه پردازش شوند.
توضیح بیشتر در مورد دمای قالب
دمای قالب نقش حیاتی در تعیین کیفیت سطح و بلورینگی محصولات دارد. دمای قالب بالاتر منجر به کیفیت سطح بهتر و همچنین افزایش بلورینگی محصول میشود. این اتفاق به این دلیل رخ میدهد که دمای بالاتر فرآیند خنکسازی را کند میکند و به پلاستیک زمان بیشتری برای بلورینه شدن میدهد.
افزایش درجه تبلور، محصولات نایلونی را متراکمتر، مقاومتر در برابر سایش، سختتر کرده و مدول الاستیک آنها را افزایش میدهد. همچنین جذب آب را کاهش میدهد و این محصولات را برای کاربردهایی که استحکام و صلبیت ضروری است، مناسبتر میسازد.
از سوی دیگر، اگر نیاز دارید محصولات نایلونی شما انعطافپذیرتر و قابل کششتر باشند، باید درجه تبلور پایینتری را هدف قرار دهید. این امر را میتوان با کاهش دمای قالب به دست آورد. دمای پایینتر فرآیند خنکسازی را تسریع میکند، فرآیند تبلور در ماده نایلون را مختل میکند و در نتیجه درجه تبلور آن را کاهش میدهد.
تاکلینگ الیاف شناور روی سطح نایلون
هنگام قالبگیری تزریقی نایلون تقویتشده با الیاف شیشه، یک مشکل رایج “الیاف شناور” است که نواحی ناهموار و لکهدار روی سطح هستند و ناشی از تجمع و ظاهر شدن الیاف شیشه بر روی سطح میباشند.
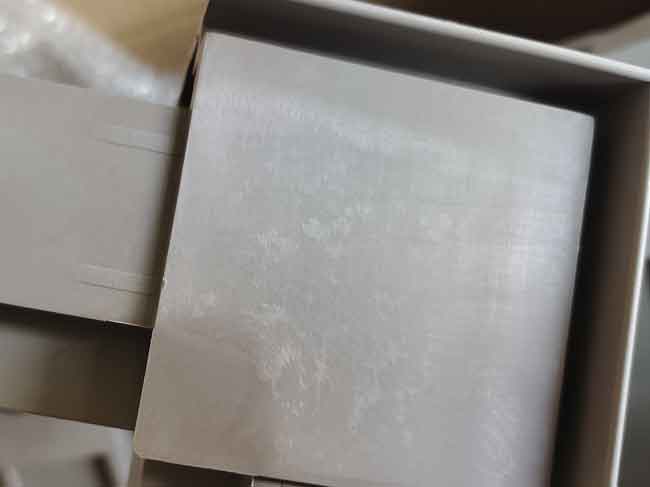
برای رفع الیاف شناور، رویکرد اصلی افزایش قابلیت جریان مواد نایلون، افزایش دمای قالب،, و افزایش سرعت تزریق و فشار. روش دیگر شامل افزودن سازگارکننده بین الیاف شیشه و مواد نایلون است، اگرچه این روش گرانتر است زیرا نیاز به پشتیبانی اضافی از تأمینکنندگان مواد دارد و ممکن است عملکرد نایلون را در جنبههای دیگر کاهش دهد.
استفاده از نایلون خالص برای جلوگیری از الیاف شناور
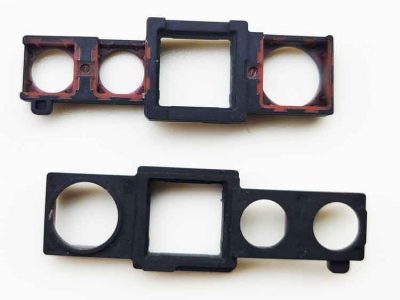
گاهی اوقات، حتی پس از اتخاذ تمام اقدامات ذکر شده در بالا، جلوگیری از الیاف شناور جزئی روی سطح محصول غیرممکن است، همانطور که در تصاویر زیر نشان داده شده است:
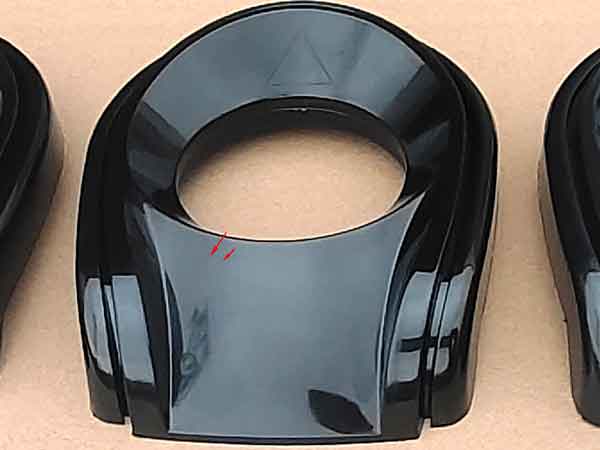
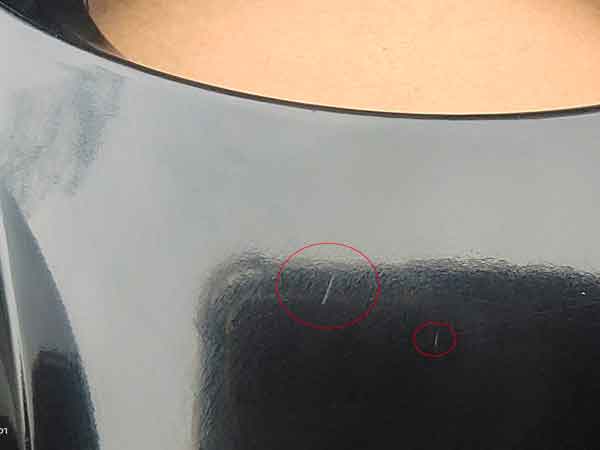
این الیاف شناور در بسیاری موارد به طور کلی قابل قبول هستند، اما برای محصولات با کیفیت بالاتر قابل قبول نیستند. در این صورت، ممکن است نیاز به انتخاب نایلون خالص داشته باشید. البته، بدون حضور الیاف شیشه، مشکل الیاف شناور دیگر وجود نخواهد داشت.
با این حال، نایلون خالص چالشهای دیگری به همراه دارد. چسبندگی آن به قالب قویتر است که میتواند باعث سفید شدن موضعی و تغییر شکل هنگام خارج کردن محصول از قالب شود. علاوه بر این، نرخ انقباض آن در مقایسه با نایلون تقویتشده با الیاف شیشه بیشتر است که میتواند منجر به کوچکتر شدن ابعاد محصول شود. اینها مشکلات اضافی هستند که باید برطرف شوند.
چرا بسیاری از شرکتهای کوچک و متوسط در اصلاح نایلون فعالیت میکنند
بسیاری از شرکتهای کوچک و متوسط به دلایل مختلف تصمیم به فعالیت در زمینه اصلاح نایلون، به ویژه PA6 و PA66 میگیرند:
کاربرد گسترده: استحکام عالی، مقاومت در برابر سایش، مقاومت در برابر خوردگی شیمیایی و تحمل دمای بالا نایلون، آن را برای کاربرد در زمینههای مختلف مانند خودروسازی، الکترونیک، ماشینآلات و کالاهای روزمره مناسب میسازد. این تنوع به کسبوکارهای کوچک و متوسط فضای بازار گستردهای ارائه میدهد.
پتانسیل بالا برای اصلاح: نایلون میتواند با افزودن مواد مختلف (مانند الیاف شیشه یا کربن)، پرکنندهها (مانند پرکنندههای معدنی) و سایر افزودنیها (مانند بازدارندههای شعله و پایدارکنندههای UV) برای برآورده کردن نیازهای خاص تقویت شود.
سهولت پردازش: نایلون به راحتی قالبگیری میشود و هزینه تجهیزات تولید و تست بالا نیست، که موانع ورود را کاهش میدهد. هزینه اصلی مربوط به نیاز به فضای تولید و ذخیرهسازی قابل توجه است.
مقرونبهصرفه: نایلون تعادل خوبی بین هزینه و عملکرد برقرار میکند. شرکتهای کوچک و متوسط میتوانند مواد خام را با هزینه کمتری خریداری کنند و از طریق اصلاح، رقابتپذیری محصول را افزایش دهند.
تقاضای پایدار بازار: تقاضا برای نایلون نسبتاً پایدار است و محیط کسبوکار قابل پیشبینی را برای شرکتهای کوچک و متوسط فراهم میکند، که به ویژه برای کسانی که منابع محدودی دارند مهم است.
فناوری بالغ: فناوری اصلاح نایلون نسبتاً بالغ است و روشهای پردازش و فرمولهای مرتبط به راحتی در دسترس هستند، که دشواری فنی را کاهش میدهد و تسلط بر آن را برای شرکتهای کوچک و متوسط آسانتر میکند.
بنابراین، اصلاح نایلون انتخاب ایدهآلی برای کارخانههای پلاستیک کوچک و متوسط است، زیرا از نظر فنی امکانپذیر، از نظر اقتصادی معقول و قابل تطبیق با تقاضای پایدار بازار است. این به آنها کمک میکند تا در صنعت بسیار رقابتی جایگاهی برای خود بیابند.
بازدیدهای حضوری از تولیدکنندگان مواد اولیه کوچک و متوسط
هنگام انتخاب و ارزیابی تولیدکنندگان مواد اولیه کوچک و متوسط، بازدید حضوری از کارخانههای آنها مرحلهای حیاتی است. با حضور در محل، میتوانید به طور مستقیم درک کنید که آیا فرآیند تولید و مدیریت انبار آنها مطابق با استانداردهای کنترل کیفیت است یا خیر. چنین بازدیدهایی همچنین به شما امکان میدهد کیفیت مواد اولیه استفادهشده را بررسی کرده و تأیید کنید که آیا آنها مجهز به تجهیزات آزمایشی کافی برای اطمینان از کیفیت محصول هستند.
ارتباط رو در رو با تولیدکنندگان نیز بسیار مهم است. از طریق گفتگو، میتوانید ارزیابی کنید که آیا آنها دانش تخصصی و درک لازم برای تضمین کیفیت محصول و پشتیبانی خدمات بعدی را دارند یا خیر. علاوه بر این، تعامل با اعضای تیم آنها میتواند به شما بینشی در مورد نگرش کاری و آگاهی خدماتدهی آنها بدهد که عوامل مهمی در انتخاب تأمینکننده مناسب هستند.
برای توضیح بهتر این فرآیند، ویدیویی از محل تولید نایلون اصلاحشده ارائه شده است. این ویدیو به شما امکان میدهد محیط تولید و فرآیندهای عملیاتی آنها را به صورت بصری مشاهده کنید که در ارزیابی توانایی تولید و کیفیت محصول آنها بسیار مفید است.
در مجموع، بازدیدهای حضوری نه تنها اطلاعات دست اولی درباره تولیدکنندگان به شما ارائه میدهد، بلکه به شما کمک میکند تصمیمات آگاهانهتر و عملیتری بگیرید. چنین ارزیابیهایی میتوانند اعتماد شما را به کنترل کیفیت و تواناییهای تولید تأمینکننده تقویت کنند و اطمینان حاصل کنند که شریک انتخابی شما میتواند نیازهای کسبوکارتان را برآورده کند.
آزمایشهای تست عملکرد مواد
کارخانههای تولید مواد اولیه معمولاً مجهز به تجهیزات آزمایشی مختلفی برای آزمایش عملکرد مواد هستند. این آزمایشها عمدتاً شامل موارد زیر میشوند:
آزمون مقاومت کششی (شامل ازدیاد طول تا نقطه شکست): این آزمون توانایی ماده را در تحمل نیروهای کششی اندازهگیری میکند. نتایج معمولاً بر حسب مگاپاسکال (MPa) بیان میشوند. همچنین شامل ازدیاد طول تا نقطه شکست است، که میزان کشش ماده قبل از شکستن است و معمولاً به صورت درصد (۱TP۳T) بیان میشود.
آزمون استحکام خمشی: این آزمون عملکرد ماده را تحت خمش ارزیابی میکند. شامل اعمال نیرو برای خم کردن ماده و اندازهگیری نیروی مورد نیاز و درجه خمش است که معمولاً بر حسب مگاپاسکال (MPa) بیان میشود.
آزمون استحکام ضربهایاین آزمون مقاومت ماده در برابر ضربههای ناگهانی را ارزیابی میکند. نتایج بر حسب کیلوژول بر متر مربع (KJ/m²) بیان میشود که نشاندهنده چقرمگی یا مقاومت ماده در برابر ضربه است.
آزمون چگالی مواداین آزمون چگالی ماده را تعیین میکند که جرم بر واحد حجم است. نتایج بر حسب گرم بر سانتیمتر مکعب (g/cm³) بیان میشود. این آزمون شامل وزنکردن ماده در هوا و آب برای تعیین چگالی آن است.
آزمون جریان مذابنرخ جریان جرمی مذاب (MFR) یا شاخص مذاب (MI) اندازهگیری میکند که چند گرم رزین مذاب در شرایط دما و فشار مشخص در بازه زمانی معین (معمولاً ۱۰ دقیقه) از یک لوله مویین استاندارد عبور میکند و بر حسب گرم بر ۱۰ دقیقه (g/10min) بیان میشود.
در اینجا ویدیویی ارائه شده است که نحوه انجام این آزمایشها را نشان میدهد. در ویدیو، میتوانید فرآیند و تجهیزات آزمایشی واقعی را مشاهده کنید که به شما کمک میکند عملیات خاص و اهمیت هر آزمایش را بهتر درک کنید.
این آزمایشها برای اطمینان از اینکه مواد الزامات عملکردی برای کاربردهای خاص را برآورده میکنند، حیاتی هستند. با این دادههای آزمایشی دقیق، تولیدکنندگان میتوانند مواد را به دقت ارزیابی و بهبود بخشند و در نتیجه محصولات با کیفیت بالاتری ارائه دهند.
