


جدول المحتويات
تبديلما هي تشطيبات أسطح القوالب بالحقن
تشير تشطيبات سطح القولبة بالحقن إلى درجة محددة من خشونات، ملمس أو أنماط يتم إنشاؤها على سطح القالب، وتشمل ليس فقط خشونة السطح بل أيضاً أنماط تصميم متنوعة.
عادةً ما يتم تعريف خشونة السطح والملمس بواسطة معايير صناعية معترف بها مثل SPI, VDI 3400, ، و MT, ، سنشرح هذه المعايير بمزيد من التفصيل أدناه للمساعدة في توجيه اختيار التشطيب.
مقارنةً بنعومة السطح القياسية، تقدم الأنماط التصميمية نطاقًا أوسع من التأثيرات البصرية. يمكن لهذه الأنماط محاكاة مواد طبيعية مثل خشب الحبيبات أو الجلد، أو إنشاء تصاميم هندسية مجردة. تُستخدم على نطاق واسع في صناعات مثل السيارات والإلكترونيات والمنتجات الاستهلاكية.
من خلال اختيار التشطيب السطحي المناسب للقالب، يمكن للمصنعين تحسين مظهر المنتج، وتعزيز قابلية الاستخدام، وإخفاء العيوب السطحية الطفيفة الناتجة أثناء الإنتاج.
دور التشطيبات السطحية لصب القوالب بالحقن
بشكل عام، تؤدي تشطيبات سطح القولبة بالحقن عدة وظائف مهمة:
- تحسين مظهر المنتج وتعزيز جاذبية التصميم؛
- زيادة القبضة وخلق إحساس لمسي أفضل؛
- تحسين التصاق الطلاء أو الدهان أو الطلاء الكهربائي؛
- المساعدة في إخفاء العيوب السطحية الناتجة عن عملية التصنيع؛
- تعزيز الوضوح والأداء البصري للأجزاء الشفافة.
وبهذه الطرق، تصبح تقنية نسيج سطح القالب جزءًا لا يتجزأ من تصميم المنتج، مما يعزز الوظائف والجماليات والأداء، وبالتالي تعزيز القدرة التنافسية للمنتج النهائي في السوق.
طرق المعالجة للتشطيب السطحي في قوالب الحقن
يمكن إنشاء تشطيبات أسطح القوالب باستخدام مجموعة متنوعة من طرق المعالجة، ولكل منها خصائصها الفريدة وتطبيقاتها المناسبة. فيما يلي بعض طرق المعالجة الشائعة:
التشغيل بالتفريغ الكهربائي (EDM) - ملمس رملي
تستخدم التصنيع بالتفريغ الكهربائي (EDM) درجات الحرارة العالية الناتجة عن الشرر الكهربائي لصهر المواد وتبخيرها. تشكل هذه العملية بشكل طبيعي ملمساً يشبه الرمل على سطح القالب، يُشار إليه عادةً باسم تشطيب/ملمس EDM أو ملمس تآكل الشرارة.
ملمس السطح والتحكم
يمكن مقارنة مظهر أسطح EDM بـ معيار VDI 3400 (والتي سيتم تقديمها بمزيد من التفصيل أدناه). من خلال ضبط معاملات التفريغ، مثل زيادة التيار وعرض النبضة، يمكن تحقيق مستويات مختلفة من خشونة السطح.
EDM مقابل السفع الرملي
تُشبه القوام الناتجة عن التشغيل بالتفريغ الكهربائي (EDM) عملية السفع بالرمل، لكنها تقدم عدة مزايا، مثل توحيد أفضل ونتائج تدوم لفترة أطول. وهذا يجعل التشغيل بالتفريغ الكهربائي خيارًا مثاليًا للحصول على تشطيبات سطحية أكثر اتساقًا ومتانة.
أهمية تحديد القوام السطحي الناتج عن التشغيل بالتفريغ الكهربائي (EDM)
إذا كان مطلوباً ملمس يشبه الرمل، فمن الضروري تحديد ملمس EDM المطلوب قبل إنتاج القالب. يضمن القيام بذلك دمج الملمس مباشرة أثناء التصنيع، مما يوفر الوقت ويقلل التكاليف. بالإضافة إلى ذلك، تكون ملمس أسطح EDM أكثر متانة، وتحافظ على مظهرها بمرور الوقت.
التلميع اليدوي – تشطيب ناعم / مرآتي / فرشاة
يتضمن التلميع اليدوي استخدام مواد وأدوات كاشطة لتلميع سطح القالب يدويًا. هذه العملية فعالة بشكل خاص لإزالة علامات التشغيل الآلي والخدوش الخفيفة، وتحقيق مستوى مرغوب من النعومة.
خيارات اللمعة العالية والتشطيب بالفرشاة
هذه الطريقة مناسبة بشكل خاص للقوالب التي تتطلب مستويات لمعان عالية، مثل تلك التي تحتاج إلى أسطح عالية الانعكاس. يمكن الرجوع إلى مظهر السطح مقابل SPI A1 إلى A3 معايير التشطيبات عالية اللمعان.
يمكن أن يحقق التلميع اليدوي أيضاً تشطيباً مصقولاً، والذي يتوافق مع SPI B و C المعايير.
الخطوات الأولية والتشطيب المرآتي
تتضمن الخطوة الأولى عادةً استخدام حجر الشحذ لإزالة علامات التشغيل الآلي. يتبع ذلك استخدام درجات تدريجية أدق من ورق الصنفرة لتحسين نعومة السطح.
لتحقيق تشطيب يشبه المرآة، تُستخدم عجلات الصوف مع معجون الماس. التلميع عملية دقيقة تتطلب صبرًا ودقة كبيرين، وغالبًا ما تُنفذ في ورش عمل خالية من الغبار.
الدور في المعالجات السطحية الإضافية
يُعد التلميع اليدوي أيضًا خطوة أساسية لمعالجات سطح القالب الإضافية، مثل السفع بالرمل، والنقش الكيميائي والليزري.
بالنسبة لبعض المنتجات البلاستيكية عالية الدقة، تتطلب عينات T0 أسطحًا ملمعة لفحص جودة السطح بدقة. فقط بعد خطوة التلميع الأولية هذه تُطبق القوام السطحي الإضافية، مما يؤكد الدور الحاسم للتلميع في معالجة القالب.
قطب CNC + EDM – نقوش كبيرة وعميقة
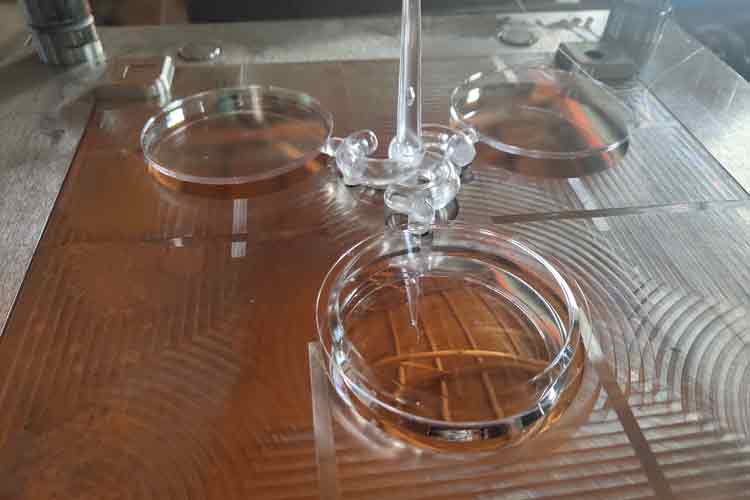
في صناعة القوالب، تكون النقوش الموجودة على تجويف القالب معكوسة بالنسبة للجزء البلاستيكي. على سبيل المثال، تتوافق الميزات البارزة على البلاستيك مع ميزات منخفضة في القالب. تتضمن هذه الطريقة أولاً تشغيل قطب كهربائي (عادةً من النحاس أو الجرافيت) بنقش يتطابق مع الجزء البلاستيكي. ثم يُستخدم القطب في التشغيل بالتفريغ الكهربائي (EDM) لنقل النقش المعكوس إلى القالب.
تحقيق نصف القطر الصغير والميزات الحادة
تتيح هذه الطريقة إنشاء ميزات بارزة بنصف قطر صغير جدًا أو نقاط حادة. نظرًا لأن قواطع الطحن دائرية، فإن تشغيل الميزات المنخفضة مباشرةً إلى زاوية حادة ليس ممكنًا، مما يجعل هذه الطريقة المدمجة (CNC + EDM) ضرورية لأشكال هندسية معينة.
المزايا والتطبيقات
قطب CNC + EDM هي تقنية تقليدية ومباشرة. وهي مناسبة بشكل خاص لإنتاج ملمس كبير أو عميق, ، مثل الأنماط الزخرفية أو الشعارات. تتعامل الطريقة بشكل موثوق مع الميزات التي تتطلب عمقاً وحجماً يتجاوز قدرة التفريز المباشر.
القيود وجودة السطح
ومع ذلك، فإن هذه الطريقة ليست فعالة للنقوش الدقيقة أو المعقدة جدًا. تتطلب النقوش المعقدة أوقات تشغيل طويلة على آلات CNC، وغالبًا ما تحتفظ سطح القالب بعلامات التشغيل التي تحتاج إلى تلميع لاحق. نتيجة لذلك، قد يشعر السطح ببعض الخشونة ولا يمكن تحقيق تشطيبات دقيقة للغاية أو ذات نسيج عالي.
الرملية - نسيج شبيه بالرمل
يتضمن السفع بالرمل دفع جزيئات الرمل بسرعة عالية للتأثير على سطح القالب وتخشينها. هذه الطريقة المباشرة والسريعة مناسبة بشكل خاص لمعالجة المساحات الكبيرة على القالب.
المواد والخشونة
بالنسبة للسفع الرملي، تُستخدم مواد مثل كربيد السيليكون وخرز الزجاج بشكل شائع. يتم قياس خشونتها بأحجام الشبكة، والتي تتراوح عادةً من حوالي 10 إلى عدة مئات، مع 80 إلى 200 شبكة كونه الخيار الأكثر تكرارًا.
ملمس السطح والتجانس
على الرغم من إمكانية تطبيق السفع الرملي على أسطح القالب المختلفة، إلا أن القاعدة والجوانب تميل إلى إنتاج تأثيرات نسيج رملي مختلفة، مما يؤدي إلى تشطيب سطح غير متساوٍ. بالإضافة إلى ذلك، إذا استمر السفع الرملي لفترة طويلة جدًا، فقد يصبح السطح لامعًا.
متانة الأسطح المعالجة بالسفع الرملي
تميل الأسطح المعالجة بالسفع الرملي إلى التمهيد وفقدان نسيجها مع مرور الوقت. مقارنةً بالأنسجة الناتجة عن طرق أخرى، فإن أسطح السفع الرملي لها عمر أقصر وتتطلب إعادة معالجة منتظمة للحفاظ على التأثير المطلوب.
النقش الكيميائي – ملمس رملي، ملمس جلد، نقوش هندسية
نظرة عامة على العملية
تبدأ العملية بتلميع سطح القالب إلى تشطيب ناعم (Ra ≤ 0.4 ميكرومتر). بعد تنظيف السطح لإزالة أي زيت، يتم تطبيق طبقة من المادة الحساسة للضوء.
بعد ذلك، يتم وضع فيلم فوق القالب، ويستخدم ضوء الأشعة فوق البنفسجية للتعريض. تتصلب المناطق المعرضة للمادة الحساسة للضوء، بينما يمكن إذابة المناطق غير المعرضة وغسلها.
بمجرد إزالة المادة الحساسة للضوء غير المرغوب فيها، يتم تطبيق محلول حمضي لنقش السطح. هذه العملية تخلق الأنماط المطلوبة، مثل النسيج أو التصاميم الهندسية.
المتانة والمقارنة
يوفر النقش الكيميائي عمرًا طويلًا نسبيًا للنسيج الناتج، مشابهًا للأنسجة المنتجة بالتفريغ الكهربائي. وهو أكثر متانة بشكل ملحوظ من أنسجة السفع الرملي.
تعقيد العملية والتكلفة
ومع ذلك، فإن عملية النقش الكيميائي أكثر تعقيدًا وأكثر تكلفة قليلاً من الطرق الأخرى. من الممكن أيضًا إعادة معالجة السطح المنقوش، ولكن كل إعادة معالجة تؤدي إلى بعض فقدان الدقة الأبعادية.
قيود الدقة
بينما يوفر النقش الكيميائي متانة جيدة، إلا أنه يفتقر إلى دقة التشكيل الكهربائي والنقش بالليزر. هذا يجعله غير مناسب لإنشاء تفاصيل دقيقة مثل المسام أو الخياطة على السطح.
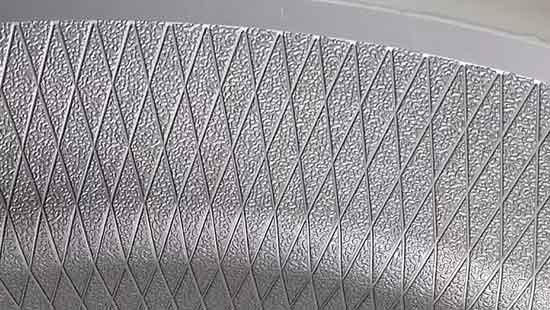
الطلاء الكهربائي - سطح القالب اللامع
يتضمن الطلاء الكهربائي ترسيب طبقة رقيقة من المعدن على سطح القالب. تعمل هذه العملية على تحسين مقاومة التآكل، وتوفر حماية من التآكل، وتضيف تشطيبًا زخرفيًا لامعًا.
أنواع الطلاء الكهربائي الشائعة
تشمل طرق الطلاء الكهربائي الأكثر استخداماً للقوالب طلاء النيكل, طلاء الكروم, ، و طلاء التيتانيوم (طلاء PVD بالتفريغ). تسمح هذه التقنيات لسطح القالب بتحقيق تشطيبات فائقة النعومة تشبه المرآة مع سطوع عالٍ جداً.
مزايا الطلاء الكهربائي
لا يحسن الطلاء الكهربائي فقط صلابة السطح ومقاومة التآكل، بل يقلل أيضًا من التصاق المنتجات البلاستيكية، مما يقلل من الالتصاق أثناء حقن القوالب. هذا يجعل القالب أسهل في الإطلاق ويمدد عمره التشغيلي.
القيود والاعتبارات
على الرغم من فوائده، فإن طبقات الطلاء الكهربائي هشة ويمكن أن تتقشر تحت تأثير كبير. الطلاءات رقيقة، وبينما تكون مقاومة للتآكل، فإن إصلاحها صعب؛ حتى الإصلاحات البسيطة قد تكون غير فعالة. بالإضافة إلى ذلك، يمكن أن يؤدي زيادة سمك الطلاء على الزوايا الدقيقة أو التفاصيل الحادة إلى إخفاء أو تشويه الشكل الهندسي الأصلي. يجب النظر في هذه القيود بعناية قبل طلاء القالب كهربائيًا.
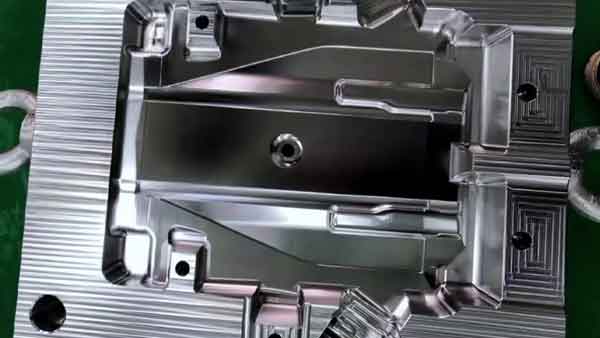
التشكيل الكهربائي – نسيج متنوع وأشكال هندسية دقيقة
التشكيل الكهربائي هو تقنية تستخدم الترسيب الكهروكيميائي لإنشاء أشكال هندسية دقيقة للقوالب.
على عكس عمليات القوالب الأخرى التي تزيل المواد عادةً، فإن التشكيل الكهربائي، مثل الطلاء الكهربائي، في الواقع يبني المعدن. هذه التقنية مثالية لإنشاء أشكال معقدة بدقة على مستوى الميكرون ونعومة سطح عالية، مما يجعلها مناسبة للمكونات المصغرة والأجهزة البصرية.
نظرة عامة على العملية
تبدأ العملية بإنشاء نمط دقيق للغاية على قالب رئيسي، والذي يمكن صنعه من المعدن أو الراتنج أو الشمع أو مواد أخرى.
يتم بعد ذلك وضع القالب الرئيسي في حمام طلاء كهربائي، حيث يتم تطبيق تيار كهربائي. تترسب ذرات النيكل أو النحاس تدريجيًا على السطح طبقة تلو الأخرى.
بمجرد الوصول إلى السماكة المطلوبة، يتم إزالة القالب الرئيسي، تاركًا وراءه نمطًا عكسيًا في المعدن. ثم يتم قطع الغلاف المعدني إلى الشكل المطلوب ودمجه في القالب لحقن القوالب.
المزايا والدقة
يوفر التشكيل الكهربائي ميزة نسخ شكل القالب الرئيسي بشكل مثالي بنسبة 1:1، مما يسمح بإنشاء أسطح بتفاصيل استثنائية. يشمل ذلك تفاصيل دقيقة مثل مسامات الجلد، والأنماط الصغيرة، والميزات عالية الدقة مثل عدسات فرينل.
كما يسمح بإنشاء نسيج عميق، مثل ذلك الموجود على المرايا العاكسة للسيارات الكهربائية.
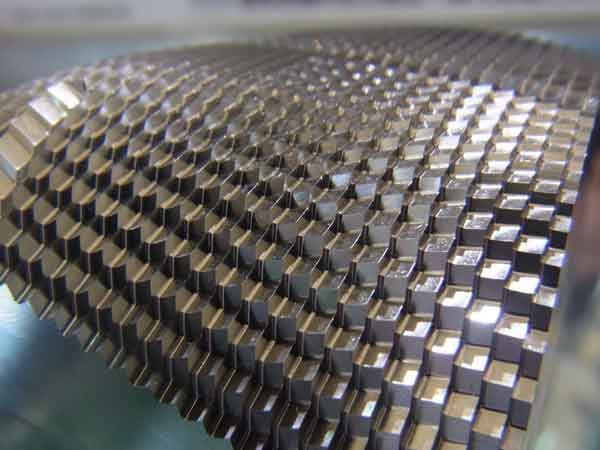
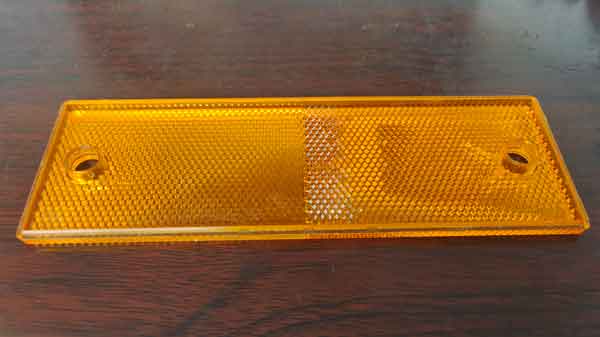
القيود: معدل ترسيب بطيء وهشاشة تحت الضغط
ومع ذلك، فإن معدل ترسيب المعدن أثناء التشكيل الكهربائي بطيء جدًا، عادةً ما يكون 0.02–0.04 ملم في الساعة فقط. لتحقيق سماكة 2–3 ملم، قد يستغرق الأمر عدة أيام. هذه العملية البطيئة تجعل التشكيل الكهربائي مكلفًا نسبيًا.
بالإضافة إلى ذلك، يُستخدم الغلاف المشكل كهربائيًا الناتج عادةً كإدخال في القوالب. بسبب قيود السماكة، لا يمكنه تحمل ضغط مفرط أثناء حقن القوالب، حيث قد يتشقق تحت مثل هذا الإجهاد.
النقش بالليزر بخمسة محاور – النقش عالي الدقة على أسطح القوالب
يستخدم النقش بالليزر بخمسة محاور معدات ليزر عالية الدقة لنقش أنماط معقدة وتفصيلية مباشرة على أسطح القوالب. هذه التقنية قادرة على المعالجة ثلاثية الأبعاد، مما يجعلها مثالية لتصنيع القوالب الفاخرة والدقيقة والمعقدة.
النقش الدقيق للأسطح ثلاثية الأبعاد
من خلال التحكم في محاور X و Y و Z لرأس الليزر في وقت واحد، يمكن للنظام النقش بدقة على مساحات كبيرة وأسطح منحنية ثلاثية الأبعاد معقدة. هذا يسمح بعمق ودقة متساقطين للنمط عبر القالب.
المزايا مقارنة بالطرق الأخرى
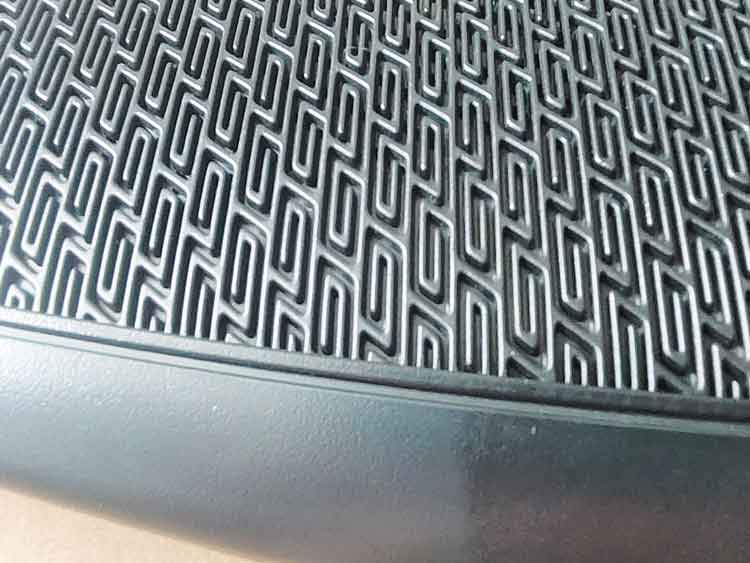
نظرًا لأن الليزر ينقش سطح المعدن مباشرة، فلا حاجة إلى النقش الكيميائي أو الإدراجات المشكلة كهربائيًا. هذا يتجنب مشاكل هشاشة الإدراجات المشكلة كهربائيًا ويحسن تبديد الحرارة. يستخدم النقش بالليزر بخمسة محاور بشكل شائع لمكونات التصميم الداخلي للسيارات، مثل لوحات القيادة وألواح الأبواب، وكذلك لأجهزة المنزل الإلكترونية وأغلفة الأجهزة الرقمية.
2 أمثلة على تشكيل الأسطح بخمسة محاور
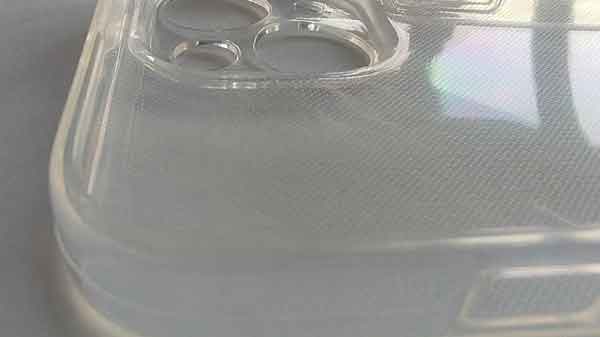
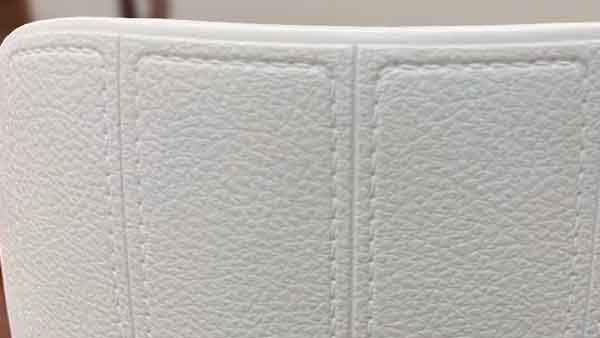
اعتبارات التكلفة والتشغيل
آلات الليزر بخمسة محاور باهظة الثمن، ويتطلب كل من تصميم النمط وتشغيل الآلة فنيين ماهرين. يمكن أن تؤدي معلمات العملية غير الصحيحة إلى أسطح غير متساوية أو علامات وصل مرئية. هذا يجعل النقش بالليزر بخمسة محاور أكثر تكلفة من العديد من العمليات الأخرى.
قيود العمق ومتطلبات السطح
هذه الطريقة غير مناسبة للملمس العميق جداً. تتراوح أعماق النقش النموذجية من 0.02–0.15 مم, ، بينما يؤدي تجاوز 0.2 مم إلى تقليل الكفاءة بشكل كبير وزيادة خطر العيوب مثل إعادة الصهر، أو الاسوداد، أو الأسطح الخشنة. يجب أيضاً تلميع سطح القالب إلى درجة عالية من النعومة قبل النقش لتحقيق أفضل النتائج.
نظريًا، بالاقتران مع تصميم نمط ثلاثي الأبعاد, ، يمكن للنقش بالليزر الخماسي المحاور إنشاء أي شكل ملمس مرغوب مع تحكم دقيق في الأبعاد، متفوقاً على الطرق الأخرى في هذا الصدد. ومع ذلك، نظراً للتكلفة العالية للمعدات، فإن رسوم المعالجة أيضاً كبيرة، مما يحد من اعتمادها على نطاق واسع.
يوفر الجدول أدناه مقارنة سريعة لـ 8 طرق معالجة مختلفة.
| العملية | EDM | التلميع اليدوي | CNC القطب + EDM | السفع بالرمل | النقش الكيميائي | الطلاء الكهربائي | التشكيل الكهربائي | النقش بالليزر خماسي المحاور |
|---|---|---|---|---|---|---|---|---|
| السعر | معتدل | منخفض إلى مرتفع | متوسط | منخفضة | متوسط | عالية | عالية جداً | عالية جداً |
| الشعبية | عالية | عالية | عالية | معتدل | عالية | منخفضة | منخفضة | منخفضة |
المعايير والقواعد الحالية للتشطيبات السطحية الشائعة لسطح قوالب الحقن الشائعة
في تصنيع البلاستيك وتصميم القوالب، تعتبر معايير تشطيبات سطح القالب حيوية. المعايير الثلاثة الأكثر قبولاً واستخداماً هي SPI (جمعية صناعة البلاستيك)،, VDI 3400 (يرمز إلى Verein Deutscher Ingenieure، بمعنى الجمعية الهندسية الألمانية بالإنجليزية)، و MT (Mold-Tech).
بينما تمتلك العديد من المصانع لوحات ملمس خاصة بها، إلا أن هذه الثلاثة معترف بها عالمياً. SPI سائد في الولايات المتحدة، وVDI 3400 في أوروبا، وتعدد استخدامات ومرونة MT يجعلها معتمدة على نطاق واسع في جميع أنحاء العالم.
معيار SPI
يوجه معيار SPI (جمعية صناعة البلاستيك)، الذي وضعته صناعة البلاستيك الأمريكية، المعالجة السطحية لقوالب حقن البلاستيك. وهو يصنف القوام السطحي للقوالب إلى أربع فئات رئيسية - أ، ب، ب، ج، د - وينقسم كل منها إلى ثلاثة مستويات، مما يجعل إجمالي 12 نوعًا من المعالجات السطحية.
- تشير الفئة A (A-1، A-2، A-3) إلى الأسطح المصقولة لـ لمعان عالي, ، مناسب للمنتجات التي تتطلب ناعم، يشبه المرآة المظاهر.
- الفئة باء (ب-1، ب-2، ب-3) تتضمن مُفرش أسطح ذات لمعان متوسط وتشطيبات ناعمة، مثالية للمنتجات الجذابة بصريًا التي لا تحتاج إلى لمعان عالٍ.
- الفئة جيم (ج-1، ج-2، ج-3) هي أيضاً مُفرش لكن أخشن من الفئة ب, ، تُستخدم للمنتجات التي تحتاج إلى خشونة متوسطة، غالبًا لتحسين القبضة أو إخفاء عيوب التصنيع.
- الفئة D (D-1، D-2، D-3)، الأكثر خشونة، تشمل عادةً أسطح ذات نسيج رملي, ، للمنتجات التي تتطلب تحسين الإحساس باللمس أو تأثيرات بصرية محددة.
بشكل عام، تركز معايير SPI أكثر على درجة التلميع بدلاً من أنماط النقوش، تلعب دوراً حاسماً في التصنيع من خلال مساعدة المصنّعين في اختيار معالجات الأسطح المناسبة بناءً على متطلبات المنتج.
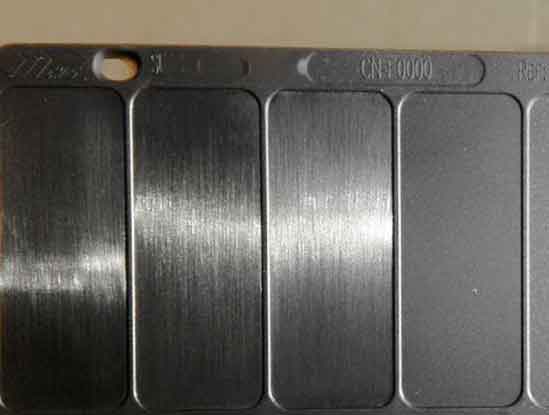
نظرة عامة على معيار SPI للتلميع
| SPI (جديد) | الوصف | Ra بالميكرومتر (DIN) | التعليقات |
|---|---|---|---|
| A-1 | برتقالي ماسي درجة 3 | 0 – 0.025 | للتشطيبات المرآة أو التشطيبات البصرية. الأكثر استهلاكاً للوقت. درجة الفولاذ مهمة للنتائج. |
| A-2 | برتقالي ماسي درجة 6 | 0.025 – 0.05 | |
| A-3 | برتقالي الماس درجة 15 | 0.05 – 0.076 | |
| B-1 | ورق حصباء 600 | 0.05 – 0.076 | يزيل جميع علامات الأدوات والتشغيل الآلي. يوفر تحرير جيد للقالب. طلاء خفيف عاكس على الجزء المصبوب، بعض اللمعان. |
| B-2 | ورق حصباء 400 | 0.10 – 0.127 | |
| B-3 | ورق 320 حصباء | 0.23 – 0.25 | |
| C-1 | 600 حجر | 0.25 – 0.30 | يزيل جميع علامات الأدوات والتشغيل الآلي. يوفر تحرير جيد للقالب. لمسة نهائية صامتة على الجزء المصبوب، بدون لمعان. |
| C-2 | 400 حجر | 0.64 – 0.71 | |
| C-3 | 320 حجر | 0.97 – 1.07 | |
| D-1 | حبة زجاج السفع الجاف 11، 200 مسافة 200 عند 0.7 ميجا باسكال؛ 5 ثوانٍ | 0.25 – 0.30 | للتشطيبات الزخرفية. غالباً ما تُستخدم في التبريد ثنائي الصب والتبريد بالحرارة. يساعد على إخفاء علامات الانكماش والعيوب الأخرى. تشطيب باهت وغير عاكس على المصبوب أو المصبوب الجزء. |
| D-2 | السفع الجاف 240 أكسيد، مسافة 125 عند 0.7 ميجا باسكال؛ 5 ثوانٍ | 0.66 – 0.81 | |
| D-3 | السفع الجاف 240 أكسيد، مسافة 150 عند 0.7 ميجا باسكال؛ 5 ثوانٍ | 4.83 – 5.84 |
معيار VDI 3400
يحدد معيار VDI 3400، الذي أنشأته الجمعية الهندسية الألمانية (Verein Deutscher Ingenieure)، معالجة ملمس أسطح القوالب. وهو يشمل 46 درجة نسيج مختلفة, ، تتراوح من VDI 3400 #0 (ناعم جداً) إلى #45 (خشن جداً).
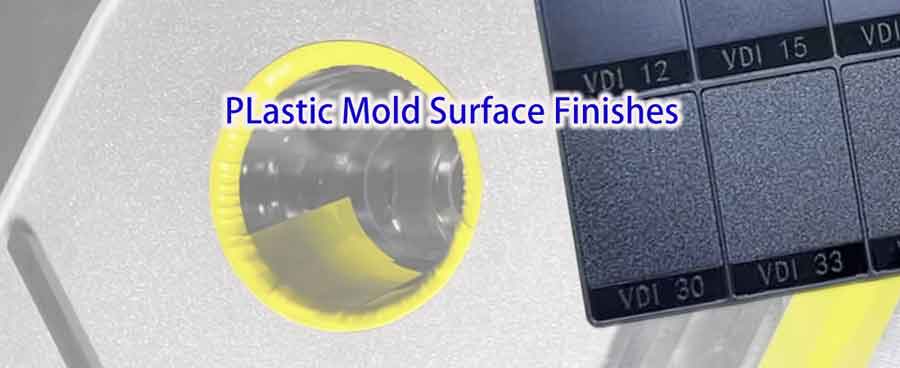
من الناحية العملية، فإن الدرجات الأكثر استخداماً هي VDI 12، 15، 18، 21، 24، 27، 30، 33، 36، 39، 42، و45. تُستخدم هذه الدرجات الاثنتا عشرة على نطاق واسع في صناعة البلاستيك، وتتوافق عينات ملمس البلاستيك عادةً ما تكون أسهل في الحصول عليها.
من المهم ملاحظة أن درجات VDI لا تشمل التشطيبات المصقولة المرآوية. جميع درجات VDI ذات ملمس غير لامع. حتى درجة VDI 0 لها خشونة Ra 0.10 ميكرومتر، والتي لا تزال لا تعتبر تشطيبًا مرآويًا حقيقيًا. عادةً ما يتم تحديد التشطيبات المرآوية بموجب معيار SPI A، حيث تكون SPI A1 عادةً أقل من Ra 0.025 ميكرومتر.
تكون أنسجة VDI 3400 بشكل رئيسي المرتبطة بالتصنيع بالتفريغ الكهربائي (EDM), ، والتي تعد مناسبة تماماً لإنتاج textures سطحية ناعمة ومتسقة. على الرغم من أن أسطح VDI غالباً ما تبدو مشابهة للتشطيبات ذات الملمس الرملي، إلا أن VDI 3400 ليس في جوهره معياراً لـ “تشطيبات الملمس الرملي”. من الأفضل فهمه كنظام تصنيف للخشونة.
ومع ذلك، بالنسبة للأسطح الأكبر حجماً، لتجنب textures غير المتسقة أو الخشنة بشكل مفرط،, يتم استخدام تقنيات تكميلية مثل التلميع والحفر الكيميائي والسفع الرملي. هذا المزيج من الطرق يجعل VDI 3400 معياراً عملياً ومتعدد الاستخدامات لمجموعة واسعة من متطلبات تصميم القوالب والتطبيقات.
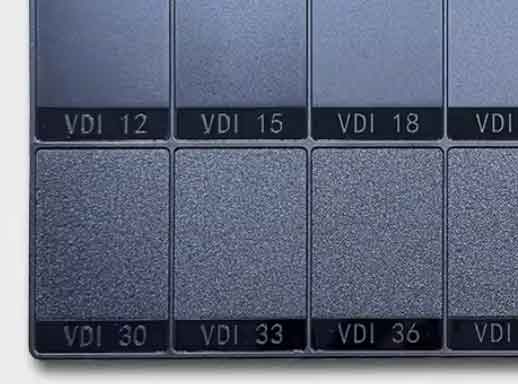
يوضح الجدول أدناه العلاقة بين درجات SPI الشائعة وخشونة السطح المقابلة (بـ قيمة Ra).
| الصف | 0 | 3 | 6 | 9 | 12 | 15 | 18 | 21 | 24 | 27 | 30 | 33 | 36 | 39 | 42 | 45 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| رع (ميكرومتر) | 0.10 | 0.15 | 0.20 | 0.30 | 0.40 | 0.55 | 0.80 | 1.10 | 1.60 | 2.20 | 3.20 | 4.50 | 6.30 | 9.00 | 12.50 | 18.00 |
معيار MT القياسي
على عكس المعايير المذكورة سابقاً، فإن معيار MT (Mold-Tech) تم تطويره وتعزيزه من قبل شركة، وليس جمعية صناعية.
غالبًا ما يوصف MT بأنه ذو مكتبة عالمية تضم أكثر من 500,000 texture. يمكن تصنيف هذه الـ textures بشكل عام إلى عدة فئات، بما في ذلك هندسي, خطي, عضوي أو طبيعي, يشبه الجلد, ، و زخرفي أو وظيفي ملمس.
من بينها،, أكثر من 500 ملمس قابلة للبحث علناً عبر الإنترنت. الوصول إلى هذا الكتالوج الإلكتروني مجاني، ولكن يجب على المستخدمين أولاً التسجيل على موقع الشركة من أجل مشاهدته. إذا لم يتم العثور على texture مناسب في الكتالوج العام، فعادةً ما يحتاج العملاء إلى العمل مباشرة مع فريق الهندسة في Mold-Tech لاستكشاف المكتبة العالمية الأوسع. يمكن للشركة أيضاً تطوير ملمس مخصص لمتطلبات التصميم الخاصة.
ومن الجدير بالذكر أيضًا أن العديد من شركات تشطيب أسطح القوالب الأخرى تقدم مكتبات أنماط مماثلة. غالبًا ما تكون خياراتها أصغر بكثير من خيارات Mold-Tech، لكن أسعارها قد تكون أيضًا أكثر تنافسية. في النهاية، يعتمد الخيار الأفضل على متطلبات منتجك، وأهدافك البصرية، وميزانيتك.
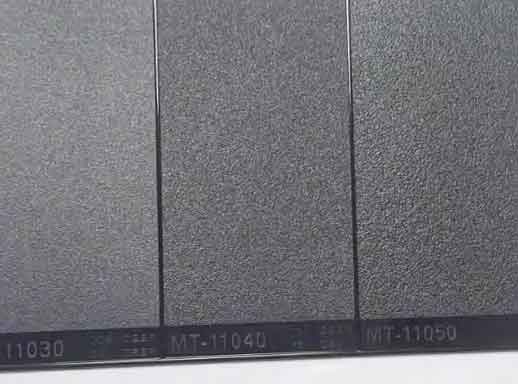
أكثر درجات MT شيوعًا
| الصف | العمق (بالبوصة) | الحد الأدنى لزاوية السحب |
|---|---|---|
| MT 11000 | 0.0004 | 1.0° |
| MT 11010 | 0.0010 | 1.5° |
| MT 11020 | 0.0015 | 2.5° |
| MT 11030 | 0.0020 | 3.0° |
| MT 11040 | 0.0030 | 4.5° |
| MT 11050 | 0.0045 | 6.5° |
| MT 11060 | 0.0030 | 4.5° |
عينات نسيج سطح القالب
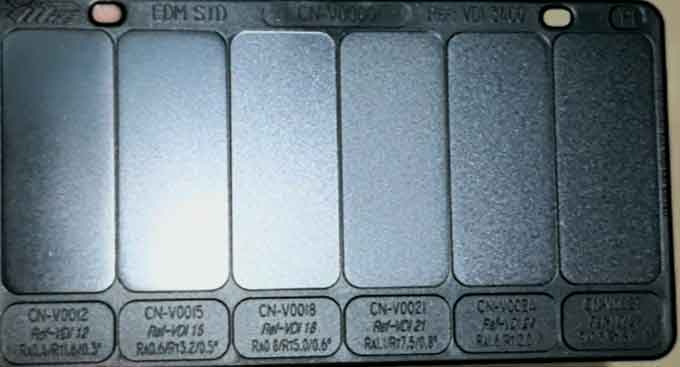
لفهم واختيار texture سطح القالب المناسب بشكل أفضل، غالباً ما يستخدم المصنعون عينات نسيج سطح القالب كمراجع.
هناك عموماً نوعان من العينات: معدن و بلاستيك, ، مع كون البلاستيك أكثر شيوعاً لأنه يعكس مباشرة المظهر النهائي على الأجزاء البلاستيكية.
تشمل معايير النسيج الشائعة SPI و VDI 3400 و MT, ، ويقدم العديد من البائعين قوالب عينات مقابلة. يقدم معظم البائعين عينات بألوان ومواد قياسية، عادةً ABS.
ومع ذلك، يمكن لبعض البائعين تقديم مجموعة أوسع من الألوان والمواد، مثل PP وABS، وقد يقومون حتى بإنشاء عينات مخصصة بناءً على متطلبات محددة—على الرغم من أن هذا عادةً ما يكون ضرورياً فقط للمشاريع المتخصصة.
الخاتمة
بالنسبة لمعظم المستخدمين، تشمل الأنواع الأكثر شيوعًا من تشطيبات أسطح القوالب التشطيبات المصقولة والمصقولة بالرمل والمفروشة. وبالتالي، عند اختيار معالجات أسطح القوالب، يحتاج المستخدمون عادةً إلى اختيار أحد هذه الأنواع الثلاثة وتحديد مستوى الخشونة المطلوب.
من هذا المنظور، فإن تطبيق معايير SPI وVDI بسيط نسبياً وسهل الاستخدام, ، حيث أنها توفر إرشادات واضحة تساعد المستخدمين على اختيار نوع التشطيب السطحي المناسب ومستوى الخشونة بسهولة.
إذا كانت متطلباتك أكثر تحديداً أو فريدة من نوعها، فعليك اختيار الحلول التي تقدمها شركة MT، أو البحث عن مصانع القوالب أو شركات التصميم ذات الصلة، حيث ستقدم حلولاً أكثر تخصيصاً لتصميم نسيج السطح.
الأسئلة الشائعة
يعتمد الاختيار على نوع نسيج السطح الذي تريده لمنتجك.
- مرآة أو لمعان عالي الأسطح – يتم تحديدها عادةً باستخدام SPI A1–A3
- مُفرش أو شبه مصقول تشطيبات – عادةً SPI B1–B3 أو C1–C3
- مطفأ أو قوام شبيه بالرمل – غالبًا ما يُحدد باستخدام درجات VDI 3400, سلسلة SPI D1–D3 أو MT110
- زخرفي أو أسطح منقوشة – عادةً ما تُقدم بواسطة MT (Mold-Tech) أو غيرها من شركات تصنيع تشطيبات الأسطح
يركز كل معيار على جانب مختلف من التشطيب السطحي للقالب، لذا يعتمد الاختيار على التأثير البصري والمتطلبات الوظيفية للمنتج.
نعم. إذا كنت تريد أن تكون أكثر دقة بشأن texture سطح منتجك،, يوصى بشدة باستخدام العينات.
متوفر تجاريًا ألواح عينات نسيج SPI و VDI 3400 تُستخدم على نطاق واسع في الصناعة. عادةً ما تحتوي هذه العينات على textures شائعة مطبقة على صفائح بلاستيكية أو كتل معدنية, ، مما يسمح للمصممين والمهندسين بالمقارنة البصرية والإحساس بالسطح.
تتوفر بعض مجموعات العينات أيضًا في مواد وألوان مختلفة, ، مما يساعد على محاكاة المظهر النهائي للأجزاء المصبوبة بشكل أكثر دقة.
عادةً ما يكون لخشونة التشطيب عالي التلميع المرآوي حوالي Ra 0.025–0.05 ميكرومتر, ، بينما قد تكون التشطيبات المرآوية فائقة العالية أكثر نعومة.
عادةً ما يتم تحديد هذه التشطيبات باستخدام درجات SPI A, ، خاصة SPI A1, بدلاً من درجات VDI.
ليس تمامًا.
أسطح VDI غالبًا تبدو مشابهة للتشطيبات ذات النسيج الرملي, ، لكن VDI 3400 ليس تحديداً معياراً للملمس الرملي. من الأفضل فهمه كـ نظام تصنيف خشونة السطح, ، يُستخدم عادةً لتعريف textures المطفأة المنتجة بواسطة عمليات مثل EDM.
يمكن إنشاء textures سطح القالب باستخدام مجموعة متنوعة من العمليات، والتي يتم تصنيفها بشكل عام إلى فئتين: التقنيات الإضافية والتقنيات الطرحية.
الاثنان الرئيسيان إضافي العمليات هي:
- الطلاء الكهربائي
- التشكيل الكهربائي
معظم طرق تشكيل نسيج القالب الأخرى إزالي, ، مما يعني أنها تعدل السطح عن طريق إزالة أو إعادة تشكيل طبقة رقيقة من المواد.
السفع بالرمل هي حالة خاصة: لا تزيل المواد بنفس طريقة القطع أو الحفر، ولكن عادةً ما يحتاج سطح القالب إلى مطحونة ومصقولة مسبقًا لتحقيق تشطيب أكثر انتظامًا.
لـ عمليات تشكيل النسيج بالإزالة, ، يمكن إصلاح أو تعديل معظم الـ textures. ومع ذلك، فإن القيام بذلك عادةً ما إزالة طبقة إضافية من المادة, ، مما قد يقلل قليلاً من أبعاد القالب (مما يؤدي لاحقاً إلى زيادة أحجام الجزء البلاستيكي).
لـ العمليات الإضافية, ، يكون إصلاح أو تعديل الـ texture أكثر صعوبة بكثير وقد يكون مستحيلاً في كثير من الأحيان.
ليس بالضرورة. قد يجعل السطح الناعم للغاية أو الملمع مرآوياً أحياناً عملية إخراج القالب أكثر صعوبة لأنه قد يخلق تأثير الفراغ أو الشفط بين الجزء والقالب. هذا صحيح بشكل خاص بالنسبة لـ مساحات سطحية كبيرة أو أشكال تجاويف عميقة.
في كثير من الحالات، تشطيب خفيف الملمس أكثر ملاءمة لأنه يمكن أن يساعد في تحسين تحرير القالب مع توفير مظهر سطحي نظيف ومضبوط.
يتطلب تحقيق تشطيب مرآوي عالي الجودة تصنيع القوالب بدقة عالية وتحضير دقيق قبل التلميع.
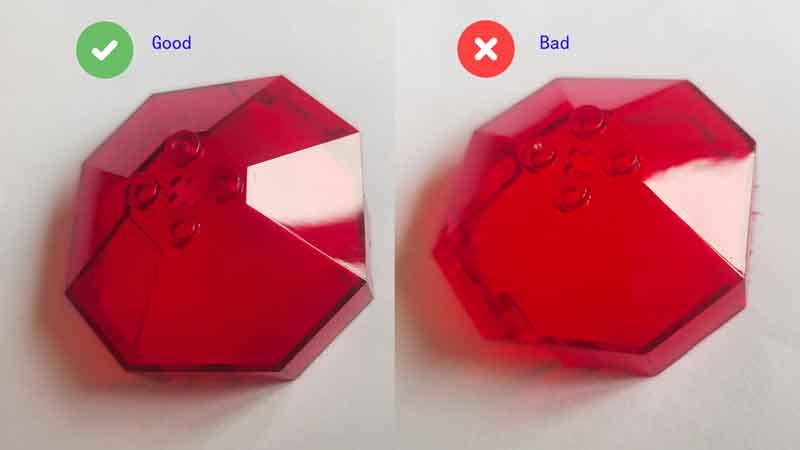
يجب أن يكون سطح القالب أملس قدر الإمكان قبل عملية التلميع النهائية. وهذا يقلل من مقدار التلميع اليدوي المطلوب. ولأن التلميع اليدوي قد يكون صعب التحكم فيه بشكل متساوٍ على كامل السطح، فإن الإفراط في التلميع قد يخلق أسطح دقيقة غير متساوية.
يمكن أن تشوه هذه التشوهات الصور المنعكسة على السطح المصقول، مما يجعل التشطيب المرآوي يبدو مشوهاً أو غير متسق.
