Table des matières
ToggleComprendre les principes fondamentaux du moulage par injection du nylon
Dans le domaine de la fabrication plastique, le moulage par injection du nylon constitue une technique essentielle, reconnue pour sa polyvalence et résistance. Cette méthode transforme le nylon en produits divers, des pièces automobiles aux articles du quotidien, démontrant sa durabilité et son adaptabilité.
Cet article explore les nuances du moulage par injection du nylon, en se concentrant sur ses formes les plus courantes, le PA6 et le PA66, ainsi que sur les aspects essentiels du processus de moulage. Notre exploration offre un aperçu de ce procédé de fabrication clé, en soulignant comment les modifications améliorent les propriétés du nylon et ses applications dans diverses industries. Rejoignez-nous pour découvrir le monde complexe du moulage par injection du nylon, une pierre angulaire de la fabrication moderne.
Polyvalence des produits moulés par injection en nylon
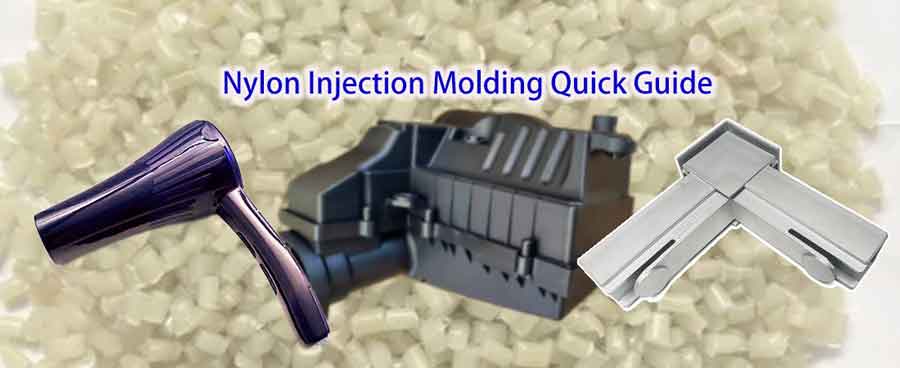
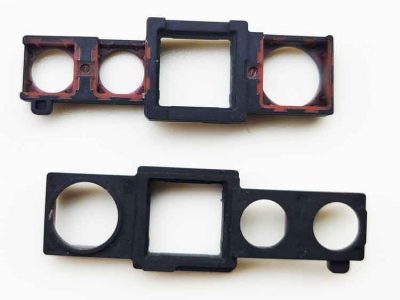
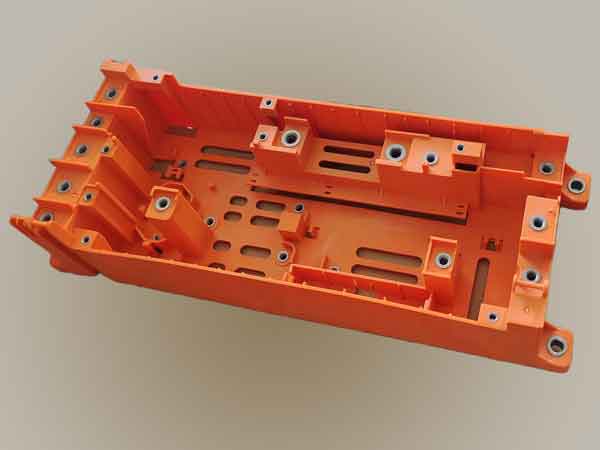
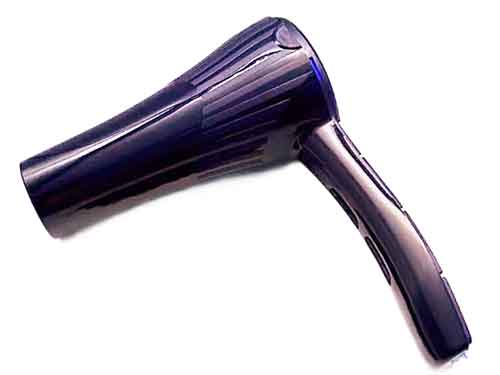
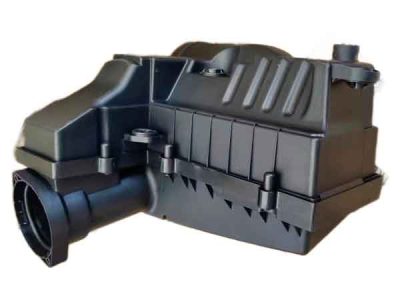
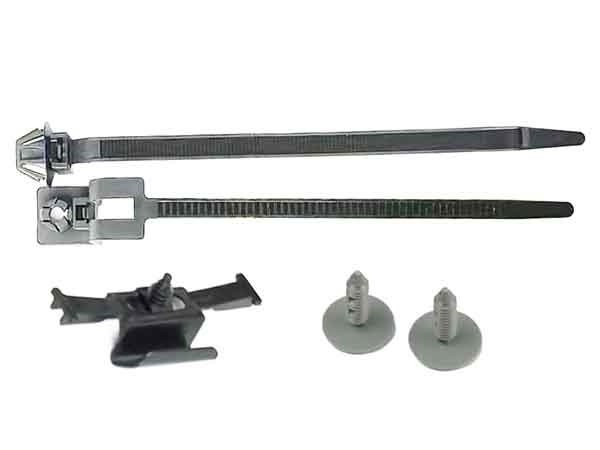
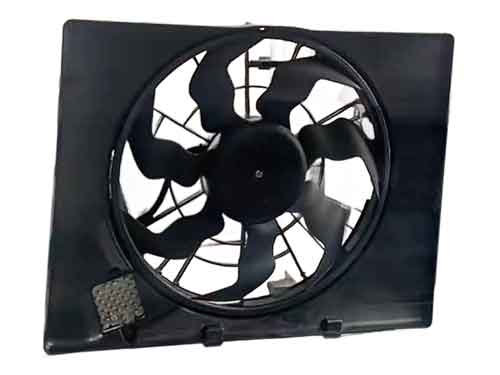
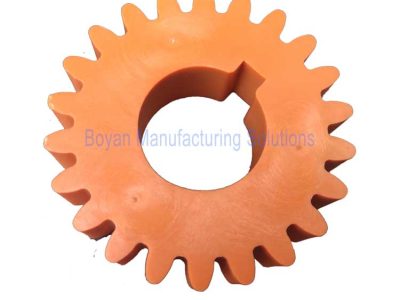
Le nylon est si largement utilisé que les produits moulés par injection en nylon sont presque partout dans notre vie quotidienne. Voici quelques exemples de produits en nylon, fournis pour un aperçu rapide de leurs applications répandues.
Besoin d'une expertise en moulage par injection de nylon ? Contactez-nous pour un service exceptionnel !
Qu'est-ce que le nylon ?
Le nylon est un synthétique polyamide (abrégé en PA), un type de polymère formé par amide liaisons (-NH-CO-). Il appartient à la famille des polymères thermoplastiques semi-cristallins. Connu pour sa résistance, ténacité, résistance aux hautes températures, résistance à l'usure et faible frottement, le nylon est largement utilisé dans la fabrication textile et les processus de moulage par injection. Ce matériau a été inventé et nommé par la société américaine DuPont à la fin des années 1930. Le nylon a d'abord été utilisé pour les poils de brosse à dents, puis s'est étendu à la production de bas, de parachutes et d'autres articles.
Le nom “ nylon ” est assez mémorable, bien qu'il n'y ait pas d'explication claire pour sa signification spécifique. Néanmoins, il constitue un exemple réussi de branding commercial.
Il est important de noter que, bien que le nylon soit un type de polyamide, tous les polyamides ne sont pas appelés nylon. Par exemple, des matériaux naturels comme la soie et la laine sont des polyamides composés d'acides aminés, et certains polyamides aromatiques ne relèvent pas non plus de la catégorie du nylon.
Types de nylon
Les principaux types de nylon sont Nylon 6 et Nylon 66, qui dominent le marché. Le Nylon 6 est connu sous le nom de polycaprolactame, tandis que le Nylon 66 est le polyhexaméthylène adipamide. Le Nylon 66 est environ 12% plus dur que le Nylon 6. Viennent ensuite le Nylon 11, le Nylon 12, le Nylon 610 et le Nylon 612.
Il existe également des types de nylon tels que le Nylon 1010, le Nylon 46, le Nylon 7, le Nylon 9, le Nylon 13, ainsi que des variétés plus récentes telles que le Nylon 6I, le Nylon 9T et la spécialité Nylon MXD6, qui est connue pour ses propriétés de barrière. Ces divers types de nylon offrent une gamme de propriétés qui répondent à différents besoins et applications industriels.
Avantages et inconvénients du nylon
Le nylon, matière synthétique largement utilisée, présente les avantages et les inconvénients suivants :
Avantages :
- Résistance mécanique élevée: Le nylon est connu pour son excellente résistance et sa ténacité, ce qui en fait un matériau idéal pour les applications nécessitant une résistance mécanique élevée. Sa ténacité augmente encore lorsqu'il absorbe de l'eau.
- Résistance aux hautes températures: Le nylon standard peut supporter des températures supérieures à 100 ℃, et certains types modifiés peuvent même supporter jusqu'à 200 ℃.
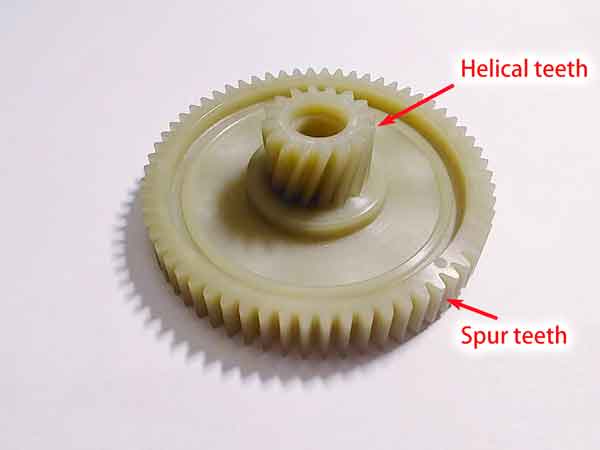
- Surface lisse et résistante à l'usure: La surface du nylon est lisse avec un faible coefficient de frottement, offrant une résistance significative à l'usure. Il présente des propriétés autolubrifiantes lorsqu'il est utilisé comme pièce de machines en mouvement, réduisant le bruit et éliminant le besoin de lubrifiants dans les applications à faible frottement.
- Résistance à la corrosion: Le nylon résiste bien aux alcalis et à la plupart des solutions salines. Il résiste également aux acides faibles, aux huiles de moteur, à l'essence, aux composés d'hydrocarbures aromatiques et aux solvants généraux. Le nylon est inerte aux composés aromatiques et offre une excellente résistance à l'essence, aux huiles, aux graisses, à l'alcool et aux alcalis faibles, ainsi que d'impressionnantes propriétés antivieillissement.
- Bonne isolation électrique: Le nylon conserve un certain niveau de résistance électrique, même dans les environnements humides.
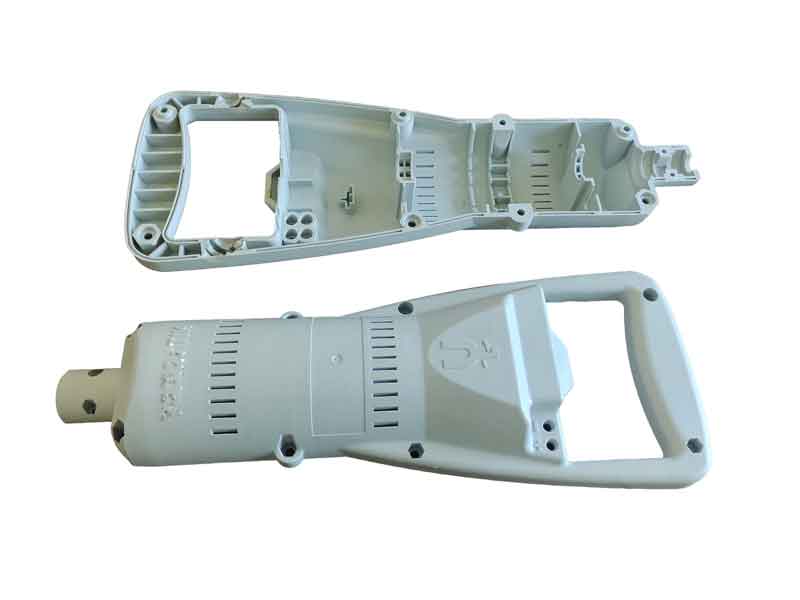
Le nylon est idéal pour le moulage d'inserts métalliques en raison de sa résistance
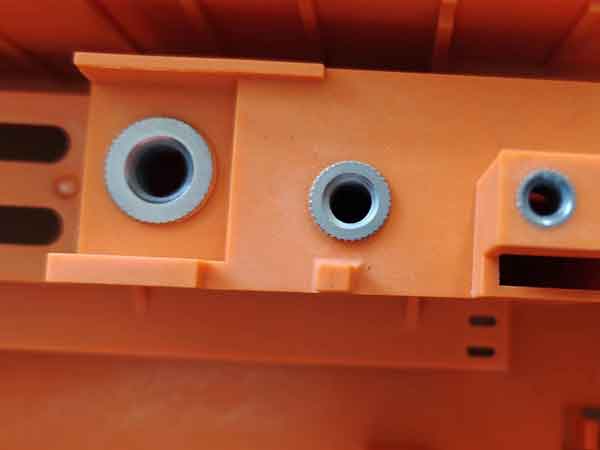
La résistance et la ténacité du nylon le rendent idéal pour le moulage sur insert métallique. Le boîtier comporte 34 écrous métalliques intégrés. Comme leur installation manuelle dépasse 2 minutes, le préchauffage des inserts est inefficace. Pourtant, la probabilité de fissuration du plastique est faible, même avec des inserts froids.
Inconvénients :
- Absorption d'eau et gonflement: Le nylon a tendance à absorber l'eau, avec un taux d'absorption supérieur à 3%, ce qui entraîne une mauvaise qualité de l'eau. stabilité dimensionnelle.
- Faible résistance aux UV: Une exposition prolongée à l'extérieur peut entraîner le vieillissement et la dégradation du nylon.
- Résistance limitée à la température: Le nylon devient cassant et perd de sa résistance dans les environnements à basse température, tandis qu'il est sujet au vieillissement et à la dégradation à haute température.
Par conséquent, lorsque l'on choisit le nylon comme matériau, il est essentiel de tenir compte de ces forces et faiblesses afin de s'assurer de son adéquation et de sa durabilité pour des applications spécifiques.
Nylon 6 et Nylon 66 pour le moulage par injection
Comme ces deux types sont les plus couramment utilisés dans le moulage par injection de nylon, comparons-les pour comprendre leurs caractéristiques. Tous deux appartiennent à la famille des polymères polyamides et partagent des similitudes dans leurs structures moléculaires.
Similitudes et différences :
Nature semi-cristalline: Les deux sont des plastiques semi-cristallins, mais le Nylon 66 a un degré de cristallinité plus élevé que le Nylon 6, entraînant quelques différences dans les propriétés physiques.
Densité: La densité du Nylon 6 et du Nylon 66 est d'environ 1,10 à 1,15 g/cm³. Cependant, l'incorporation de fibres de verre ou d'autres charges peut augmenter la densité, restant généralement inférieure à 1,5 g/cm³.
Point de fusion: Le point de fusion du Nylon 66 est d'environ 260 ℃, soit 20 à 40 degrés de plus que le Nylon 6. Cela confère au Nylon 66 une résistance supérieure à la chaleur, mais il est moins performant en élasticité, ténacité et résistance à la fatigue que le Nylon 6.
Ténacité: le nylon 6 offre une meilleure ténacité.
Dureté: le nylon 66 est plus dur que le nylon 6.
Viscosité et moulage: Le Nylon 6 a une viscosité plus faible, ce qui le rend plus facile à mouler, et il offre un meilleur brillant de surface. Cependant, il a un taux d'absorption d'eau plus élevé, avec un taux de saturation d'environ 10%. Cette forte absorption peut réduire considérablement les performances du matériau, ce qui doit être pris en compte dans la conception.
Résistance à la température: Le Nylon 66 peut résister à des températures d'environ 180-190 degrés Celsius, soit 50-60 degrés de plus que le Nylon 6.
En comprenant ces différences et ces similitudes, les fabricants et les concepteurs peuvent prendre des décisions plus éclairées quant au type de nylon le mieux adapté à leurs applications spécifiques, en particulier en ce qui concerne les processus de moulage par injection.
Types de nylon modifié
Pour surmonter les faiblesses du nylon, diverses formes modifiées de nylon ont été développées sur le marché. Les méthodes de modification les plus courantes incluent mélange, charge, et copolymérisation. Le mélange implique de mélanger le nylon avec d'autres plastiques ou caoutchoucs pour compléter leurs forces respectives ; la modification par charge ajoute généralement des matériaux comme des fibres de verre, du carbonate de calcium ou du talc pour augmenter la résistance et réduire le retrait ; la copolymérisation modifie la chaîne moléculaire, en greffant ou segmentant d'autres groupes fonctionnels ou polymères sur les chaînes de PA6 pour améliorer les performances globales.
Voici quelques nylons modifiés couramment utilisés :
Nylon renforcé: La plupart des nylons renforcés utilisent des fibres de verre, ainsi que des charges comme le carbonate de calcium et le talc. Ces additifs améliorent la stabilité dimensionnelle et la dureté, mais ils peuvent aussi augmenter la densité et réduire la ténacité et le brillant de surface du matériau.
Nylon renforcé au choc: L'objectif principal du renforcement au caoutchouc est d'améliorer les performances à basse température. Le nylon ordinaire devient cassant et perd sa fonctionnalité à des températures comprises entre -30 et -20 degrés Celsius. Les agents de renforcement courants incluent le caoutchouc EPDM, le caoutchouc EPR, le caoutchouc nitrile, le caoutchouc styrène-butadiène et le caoutchouc polybutadiène, l'EPDM étant le plus largement utilisé. Cependant, le nylon renforcé peut réduire la fluidité du matériau, rendant le moulage par injection plus difficile. Il est important de noter que l'utilisation d'agents de renforcement et de retardateurs de flamme ensemble peut rendre les retardateurs de flamme inefficaces.
Nylon résistant à l'usure: Le nylon résistant à l'usure est obtenu en ajoutant des additifs comme des fibres de carbone, du disulfure de molybdène, du graphite, de la poudre de PTFE ou de la poudre de silicone pour réduire la friction ou augmenter la dureté de surface, réduisant ainsi l'usure.
Nylon ignifugé: Les retardateurs de flamme sur le marché se répartissent généralement en trois catégories : halogénés, non halogénés et à base de phosphore rouge, bien que ce dernier soit moins courant. Les retardateurs de flamme non halogénés sont plus écologiques car ils produisent moins de fumée et de sous-produits lors de la combustion. Les retardateurs de flamme halogénés sont plus efficaces mais produisent de la fumée noire et des gaz nocifs lors de la combustion. Il est crucial de comprendre que les plastiques ignifuges ne sont pas ininflammables mais sont conçus pour s'éteindre une fois la source de flamme retirée.
Nylon transparent: Le nylon transparent peut atteindre un taux de transmission lumineuse supérieur à 90%, comparable au PMMA, et possède également une bonne résistance à la traction et une bonne résistance aux chocs. La clé pour créer du nylon transparent réside dans la modification de l'arrangement des chaînes polymères ou l'introduction de comonomères spécifiques pour réduire la cristallinité, car les régions cristallines et amorphes sont responsables de l'opacité du matériau.
En outre, il existe d'autres types de nylon, tels que le nylon électrodéposé, le nylon résistant aux UV, etc. Ces techniques de modification ont considérablement élargi les applications du nylon, répondant ainsi à un plus grand nombre de besoins industriels et quotidiens.
Considérations clés pour le moulage par injection du nylon
Lorsqu'il s'agit de moulage par injection de nylon, plusieurs méthodes et techniques clés doivent être maîtrisées pour garantir la qualité du produit. Ces méthodes et techniques sont les suivantes
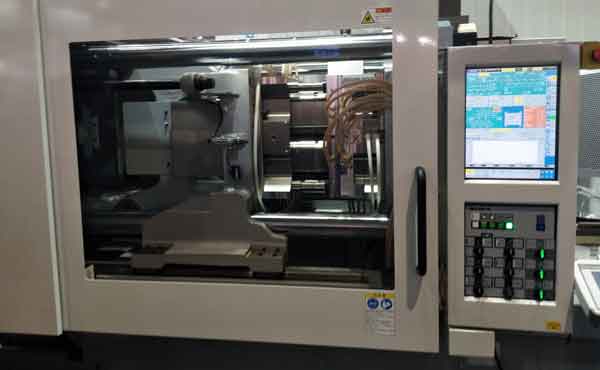
Séchage du matériau nylon: Le nylon est sujet à l'absorption d'humidité, il est donc crucial de le sécher avant le moulage par injection. La température de séchage recommandée est de 120 ℃ pendant 4 heures. Cette étape est différente de certains autres plastiques comme le PP, qui ne nécessitent pas de séchage de pré-traitement.
Température de moulage par injection:
PA6: La plage de température normale de moulage par injection pour le PA6 est de 220-260 ℃. Il est généralement recommandé de régler les températures des deuxième et troisième zones à 240-250 ℃, avec la température de la buse contrôlée à 210-220 ℃. La température à la buse doit être inférieure de 10 degrés à la température de la buse, car une température trop élevée peut causer des difficultés de décharge du matériau et un glissement de la vis.
PA66: Le point de fusion du PA66 est d'environ 255-260 ℃. La température de la buse doit être ajustée à 265-275 ℃, et les températures des deuxième et troisième zones réglées entre 280-290 ℃, avec la température à la buse autour de 280 ℃.
Nylon renforcé: Pour le nylon renforcé (pour le Nylon 6 et le Nylon 66), il est conseillé d'augmenter la température de moulage par injection de 10-20 degrés en raison de sa fluidité relativement faible. Pour améliorer l'apparence du produit, les températures des deuxième et troisième zones peuvent également être augmentées de 10-20 degrés.
Vitesse d'injection: Lors de la production de produits en nylon contenant des fibres de verre, il est nécessaire d'augmenter la vitesse d'injection pour éviter l'apparition de fibres flottantes à la surface du produit.
Température du moule: Pour le Nylon 6 et le Nylon 66, la température de moule recommandée est de 80-120 ℃. La température du moule affecte la qualité de surface et cristallinité du produit. Les produits aux parois plus fines nécessitent une température de moule plus élevée, tandis que ceux aux parois plus épaisses peuvent être transformés avec une température de moule plus basse, par exemple 40 à 80 degrés.
Plus d'explications sur la température du moule
La température du moule joue un rôle crucial dans la détermination de la qualité de surface et de la cristallinité des produits. Une température de moule plus élevée donne une meilleure qualité de surface et augmente également la cristallinité du produit. Cela se produit parce qu'une température plus élevée ralentit le processus de refroidissement, donnant au plastique plus de temps pour cristalliser.
L'augmentation de la cristallinité rend les produits en nylon plus denses, plus résistants à l'usure, plus durs et augmente leur module d'élasticité. Elle réduit également l'absorption d'eau, ce qui rend ces produits plus adaptés aux applications où la résistance et la rigidité sont essentielles.
En revanche, si vous souhaitez que vos produits en nylon soient plus souples et plus extensibles, vous devez viser une cristallinité plus faible. Vous pouvez y parvenir en réduisant la température du moule. Des températures plus basses accélèrent le processus de refroidissement, perturbent le processus de cristallisation dans le matériau nylon et, par conséquent, réduisent sa cristallinité.
Le tacle Fibre flottante sur la surface du nylon
Lors du moulage par injection de nylon renforcé de fibres de verre, un problème courant rencontré est celui des “ fibres flottantes ”, qui sont des zones rugueuses et irrégulières à la surface, causées par l'accumulation et la remontée des fibres de verre.
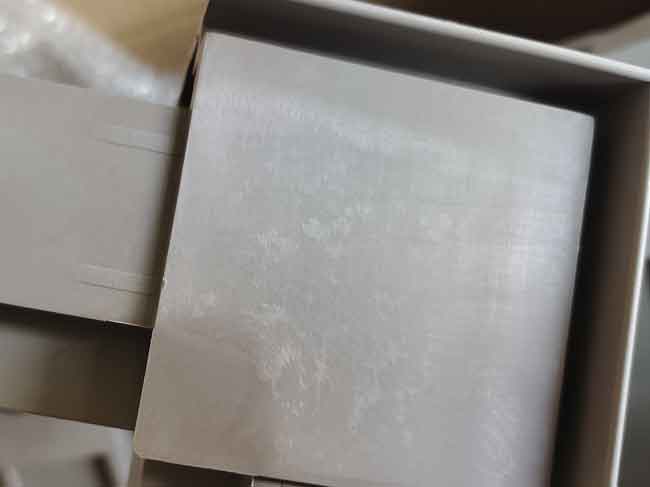
Pour remédier aux fibres flottantes, l'approche principale consiste à améliorer la fluidité du matériau nylon, augmenter la température du moule, et augmenter la vitesse d'injection et pression. Une autre méthode consiste à ajouter un agent compatibilisant entre la fibre de verre et le matériau nylon, bien que cela ait tendance à être plus coûteux car cela nécessite un soutien supplémentaire des fournisseurs de matériaux et pourrait réduire les performances du nylon dans d'autres aspects.
Utilisation de nylon pur pour éviter les fibres flottantes
Parfois, même après avoir pris toutes les mesures mentionnées ci-dessus, il est impossible d'empêcher des fibres flottantes mineures à la surface du produit, comme le montrent les images ci-dessous :
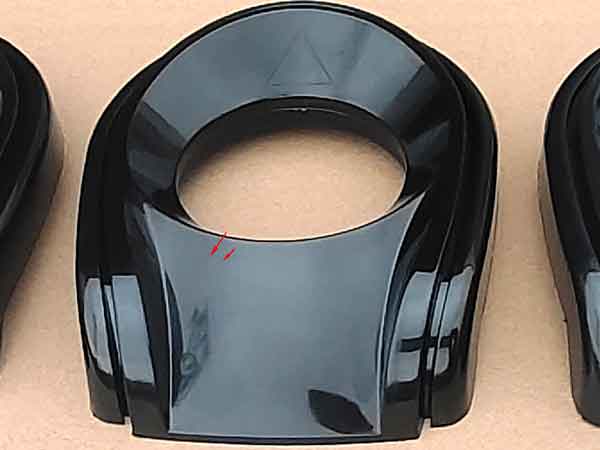
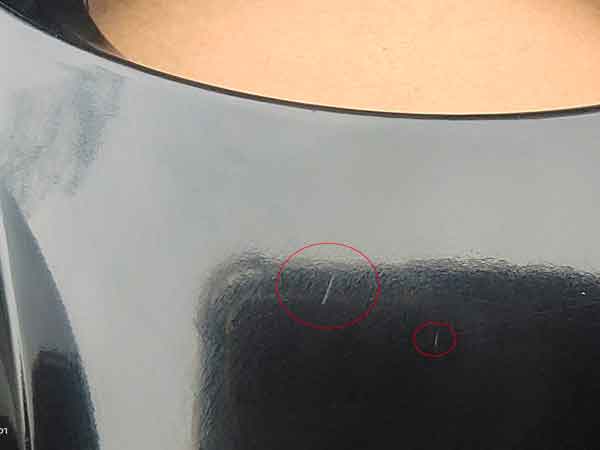
Ces fibres flottantes sont généralement acceptables dans de nombreux cas, mais elles ne le sont pas pour les produits de qualité supérieure. Dans ce cas, vous devrez peut-être opter pour du nylon pur. Bien entendu, sans la présence de fibres de verre, les fibres flottantes ne posent plus de problème.
Cependant, le nylon pur apporte d'autres défis. Il a une adhérence plus forte au moule, ce qui peut causer un blanchiment localisé et une déformation lorsque le produit est éjecté du moule. De plus, son taux de retrait est plus élevé que celui du nylon renforcé de fibres de verre, ce qui peut entraîner une diminution de la taille du produit. Ce sont des problèmes supplémentaires à résoudre.
Pourquoi de nombreuses petites et moyennes entreprises s'engagent-elles dans la modification du nylon ?
De nombreuses petites et moyennes entreprises choisissent de se lancer dans la modification du nylon, en particulier du PA6 et du PA66, pour plusieurs raisons :
Large application: L'excellente résistance du nylon, sa résistance à l'usure, sa résistance à la corrosion chimique et sa tolérance aux hautes températures le rendent applicable dans divers domaines tels que l'automobile, l'électronique, la mécanique et les biens de consommation courante. Cette diversité offre aux petites et moyennes entreprises un large espace de marché.
Fort potentiel de modification: Le nylon peut être amélioré en ajoutant différents matériaux (comme des fibres de verre ou de carbone), des charges (telles que des charges minérales) et d'autres additifs (comme des retardateurs de flamme et des stabilisants UV) pour répondre à des besoins spécifiques.
Facilité de traitement: Le nylon est facile à mouler, et le coût des équipements de production et de test n'est pas élevé, ce qui abaisse la barrière à l'entrée. Le coût principal est associé au besoin d'un espace substantiel de production et de stockage.
Rentable: Le nylon offre un bon équilibre entre coût et performance. Les petites et moyennes entreprises peuvent acheter des matières premières à moindre coût et renforcer la compétitivité des produits par modification.
Demande de marché stable: La demande de nylon est relativement stable, offrant aux petites et moyennes entreprises un environnement commercial prévisible, ce qui est particulièrement important pour celles disposant de ressources limitées.
Technologie mature: La technologie de modification du nylon est relativement mature, et les méthodes de transformation et formules associées sont facilement accessibles, ce qui réduit la difficulté technique et facilite la maîtrise par les petites et moyennes entreprises.
Par conséquent, la modification du nylon est un choix idéal pour les petites et moyennes usines de plastique, car elle est techniquement réalisable, économiquement raisonnable et adaptable aux demandes stables du marché. Cela les aide à s'implanter dans un secteur très concurrentiel.
Visites sur place des petits et moyens fabricants de matériaux
Lors de la sélection et de l'évaluation des fabricants de matériaux de petite et moyenne taille, la visite de leurs usines est une étape cruciale. En vous rendant sur place, vous pouvez vous rendre compte directement si leur processus de production et leur gestion du stockage respectent les normes de contrôle de la qualité. Ces visites vous permettent également d'inspecter la qualité des matières premières utilisées et de vérifier si l'usine est équipée d'un matériel d'essai adéquat pour garantir la qualité du produit.
Une communication directe avec les fabricants est également essentielle. Les conversations vous permettront de déterminer s'ils possèdent les connaissances professionnelles et la compréhension nécessaires pour garantir la qualité des produits et le service après-vente. En outre, les échanges avec les membres de l'équipe peuvent vous donner un aperçu de leur attitude au travail et de leur sens du service, qui sont des facteurs importants dans le choix du bon fournisseur.
Pour mieux illustrer ce processus, voici une vidéo présentant le site de production du nylon modifié. Cette vidéo vous permet d'observer visuellement l'environnement de production et les processus opérationnels, ce qui est extrêmement utile pour évaluer les capacités de production et la qualité des produits.
En résumé, les visites sur site vous fournissent non seulement des informations de première main sur les fabricants, mais vous aident également à prendre des décisions plus éclairées et pratiques. De telles évaluations peuvent renforcer votre confiance dans le contrôle qualité et les capacités de production du fournisseur, garantissant que le partenaire choisi peut répondre à vos besoins commerciaux.
Essais de performance des matériaux Expériences
Les usines de fabrication de matériaux sont généralement équipées de divers équipements expérimentaux pour tester les performances des matériaux. Ces tests comprennent principalement
Essai de résistance à la traction (y compris l'allongement à la rupture): Cet essai mesure la capacité du matériau à résister aux forces de traction. Les résultats sont généralement exprimés en mégapascals (MPa). Il inclut également l'allongement à la rupture, qui est l'étendue à laquelle le matériau peut s'allonger avant de rompre, généralement exprimée en pourcentage (%).
Test de résistance à la flexion: Cet essai évalue la performance du matériau sous flexion. Il implique d'appliquer une force pour plier le matériau et de mesurer la force requise et le degré de flexion, généralement exprimés en mégapascals (MPa).
Test de résistance au chocCe test évalue la résistance du matériau aux chocs soudains. Les résultats sont exprimés en kilojoules par mètre carré (kJ/m²), indiquant la ténacité ou la résistance du matériau aux chocs.
Test de densité du matériauCe test détermine la densité du matériau, qui est la masse par unité de volume. Les résultats sont exprimés en grammes par centimètre cube (g/cm³). Le test consiste à peser le matériau dans l'air et dans l'eau pour déterminer sa densité.
Test d'indice de fluiditéL'indice de fluidité à chaud en masse (MFR) ou l'indice de fluidité (MI) mesure combien de grammes de résine fondue s'écoulent à travers un tube capillaire standard dans des conditions de température et de pression spécifiques pendant un temps donné (généralement 10 minutes), exprimé en grammes par 10 minutes (g/10min).
Une vidéo est fournie ici pour montrer comment ces tests sont effectués. Dans la vidéo, vous pouvez voir le processus et l'équipement de test réel, ce qui vous aide à mieux comprendre les opérations spécifiques et la signification de chaque test.
Ces essais sont essentiels pour garantir que les matériaux répondent aux exigences de performance pour des applications spécifiques. Grâce à ces données expérimentales détaillées, les fabricants peuvent évaluer et améliorer les matériaux avec précision et fournir ainsi des produits de meilleure qualité.