


Indice dei contenuti
ToggleComprendere i fondamenti dello stampaggio a iniezione del nylon
Nel campo della produzione della plastica, lo stampaggio a iniezione del nylon si distingue come una tecnica fondamentale, nota per la sua versatilità e resistenza. Questo metodo trasforma il nylon in prodotti diversi, dalle parti automobilistiche agli oggetti di uso quotidiano, mostrando la sua durabilità e adattabilità.
Questo articolo approfondisce le sfumature dello stampaggio a iniezione del nylon, concentrandosi sulle sue forme più popolari, PA6 e PA66, e sugli aspetti essenziali del processo di stampaggio. La nostra esplorazione offre spunti su questo importante processo produttivo, evidenziando come le modifiche migliorano le proprietà del nylon e le sue applicazioni in vari settori. Unisciti a noi per scoprire l'intricato mondo dello stampaggio a iniezione del nylon, pietra angolare della produzione moderna.
Versalità dei prodotti stampati ad iniezione in nylon
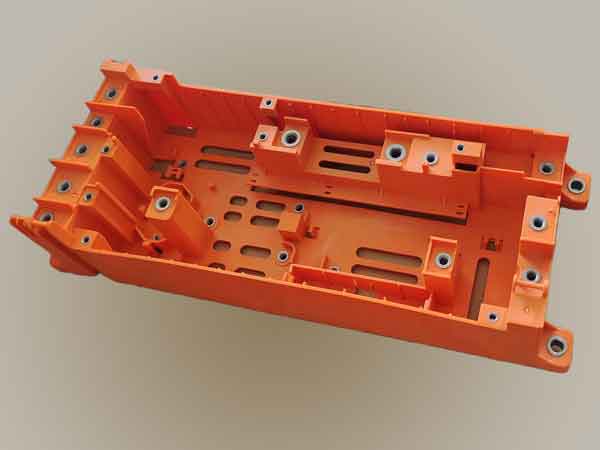
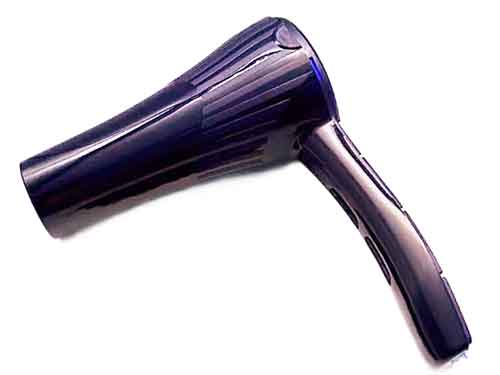
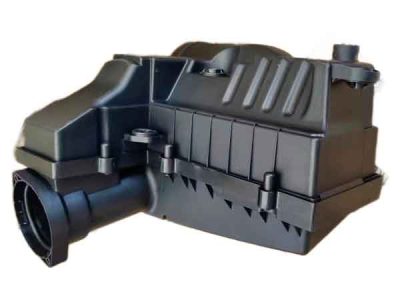
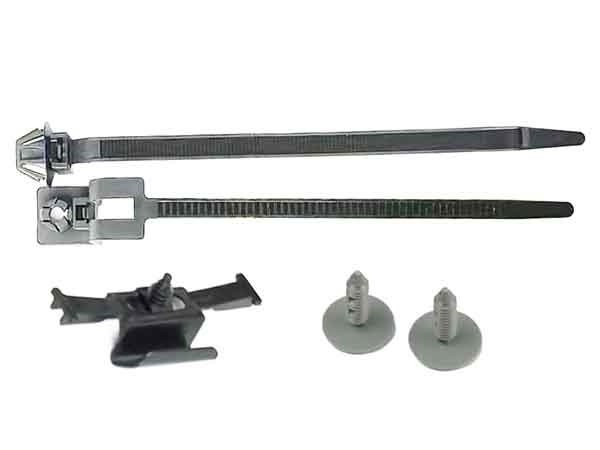
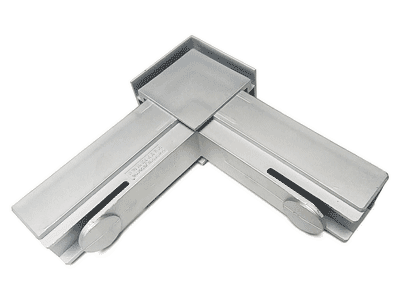
Il nylon è così ampiamente utilizzato che i prodotti stampati a iniezione in nylon sono quasi ovunque nella nostra vita quotidiana. Di seguito sono riportati alcuni esempi di prodotti in nylon, forniti per una rapida panoramica delle loro ampie applicazioni.
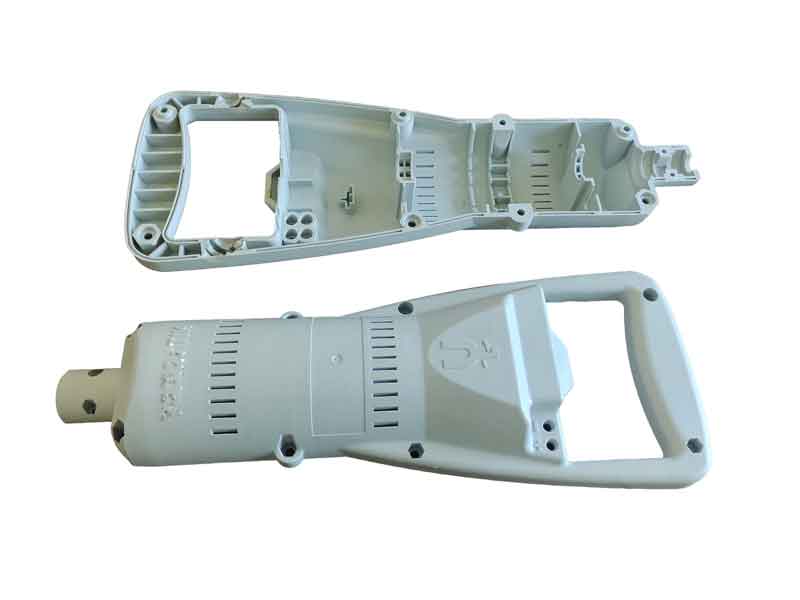
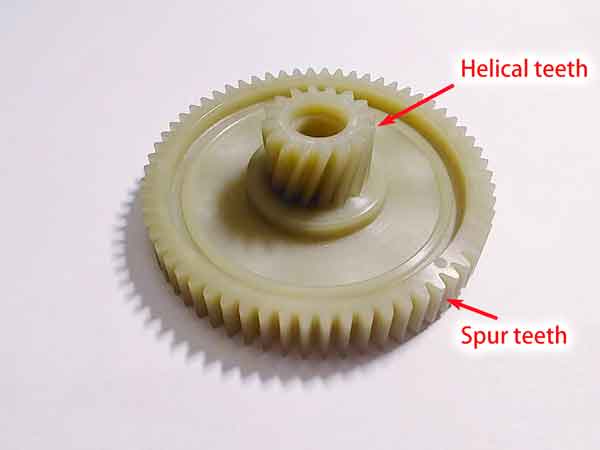
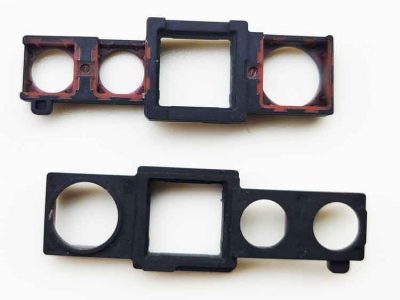
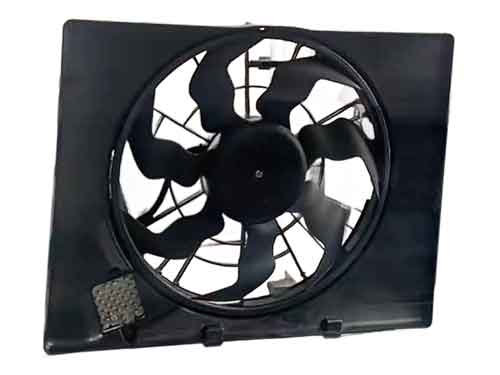
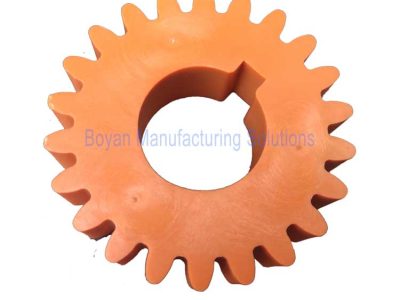
Hai bisogno di competenze nello stampaggio a iniezione del nylon? Contattaci per un servizio eccezionale!
Che cos'è il nylon?
Il nylon è un sintetico poliammide (abbreviato come PA), un tipo di polimero che si forma per ammide legami (-NH-CO-). Appartiene alla famiglia dei polimeri termoplastici semicristallini. Noto per la sua resistenza, tenacità, resistenza alle alte temperature, resistenza all'usura e basso attrito, il nylon è ampiamente utilizzato nella produzione tessile e nei processi di stampaggio a iniezione. Questo materiale è stato inventato e denominato dall'azienda americana DuPont alla fine degli anni '30. Il nylon è stato inizialmente utilizzato per le setole degli spazzolini da denti e successivamente esteso alla produzione di calze, paracadute e altri articoli.
Il nome “nylon” è piuttosto memorabile, sebbene non vi sia una spiegazione chiara del suo significato specifico. Tuttavia, rappresenta un esempio di successo di branding commerciale.
È importante notare che, sebbene il nylon sia un tipo di poliammide, non tutte le poliammidi sono chiamate nylon. Ad esempio, materiali naturali come la seta e la lana sono poliammidi composte da amminoacidi, e alcune poliammidi aromatiche non rientrano nella categoria del nylon.
Tipi di nylon
I principali tipi di nylon sono Nylon 6 e Nylon 66, che dominano il mercato. Il nylon 6 è noto come policaprolattame, mentre il nylon 66 è poliesametilene adipammide. Il nylon 66 è circa il 12% più duro del nylon 6. Seguono il nylon 11, il nylon 12, il nylon 610 e il nylon 612.
Inoltre, esistono tipi come il Nylon 1010, il Nylon 46, il Nylon 7, il Nylon 9, il Nylon 13 e varietà più recenti come il Nylon 6I, il Nylon 9T e lo speciale Nylon MXD6, noto per le sue proprietà barriera. Questi diversi tipi di nylon offrono una gamma di proprietà che soddisfano diverse esigenze e applicazioni industriali.
Vantaggi e svantaggi del nylon
Il nylon, un materiale sintetico ampiamente utilizzato, presenta i seguenti vantaggi e svantaggi:
Vantaggi:
- Alta resistenza meccanica: Il nylon è noto per la sua eccellente resistenza e tenacità, che lo rendono ideale per le applicazioni che richiedono un'elevata resistenza meccanica. La sua tenacità aumenta ulteriormente quando assorbe acqua.
- Resistenza alle alte temperature: Il nylon standard è in grado di resistere a temperature superiori a 100 ℃ e alcuni tipi modificati possono arrivare fino a 200 ℃.
- Superficie liscia e resistente all'usura: La superficie del nylon è liscia con un basso coefficiente di attrito, offrendo una significativa resistenza all'usura. Presenta proprietà autolubrificanti quando utilizzato come parte di macchinari in movimento, riducendo il rumore ed eliminando la necessità di lubrificanti in applicazioni a basso attrito.
- Resistenza alla corrosione: Il nylon resiste bene agli alcali e alla maggior parte delle soluzioni saline. Resiste anche agli acidi deboli, agli oli per motori, alla benzina, ai composti di idrocarburi aromatici e ai solventi generici. Il nylon è inerte ai composti aromatici e offre un'eccellente resistenza a benzina, oli, grassi, alcol e alcali deboli, oltre a notevoli proprietà anti-invecchiamento.
- Buon isolamento elettrico: Il nylon mantiene un certo livello di resistenza elettrica, anche in ambienti umidi.
Il nylon è ideale per lo stampaggio di inserti metallici grazie alla sua resistenza
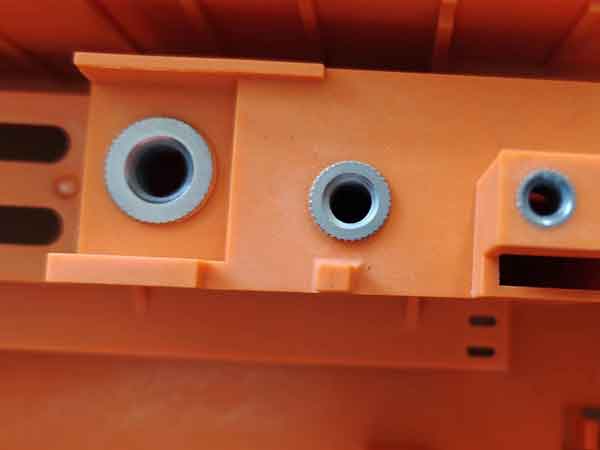
La resistenza e la tenacità del nylon lo rendono ideale per lo stampaggio con inserti metallici. Il caso presenta 34 dadi metallici annegati. Poiché l'installazione manuale richiede più di 2 minuti, il preriscaldamento degli inserti è inefficiente. Tuttavia, la probabilità di crepe nella plastica è bassa, anche con inserti freddi.
Svantaggi:
- Assorbimento di acqua e gonfiore: Il nylon tende ad assorbire l'acqua, con un tasso di assorbimento superiore a 3%, con conseguente scarsa qualità del prodotto. stabilità dimensionale.
- Scarsa resistenza ai raggi UV: L'esposizione prolungata all'esterno può causare l'invecchiamento e il degrado del nylon.
- Resistenza limitata alla temperatura: Il nylon diventa fragile e perde resistenza in ambienti a bassa temperatura, mentre è soggetto a invecchiamento e degrado alle alte temperature.
Pertanto, quando si sceglie il nylon come materiale, è essenziale considerare questi punti di forza e di debolezza per garantirne l'idoneità e la durata per applicazioni specifiche.
Nylon 6 e Nylon 66 per lo stampaggio a iniezione
Poiché questi due sono i tipi di nylon più comunemente usati nello stampaggio a iniezione, confrontiamoli per comprenderne le caratteristiche. Entrambi appartengono alla famiglia delle poliammidi e condividono somiglianze nelle loro strutture molecolari.
Somiglianze e differenze:
Natura semicristallina: Entrambi sono plastiche semicristalline, ma il nylon 66 ha un grado di cristallinità superiore rispetto al nylon 6, portando ad alcune differenze nelle proprietà fisiche.
Densità: La densità sia del nylon 6 che del nylon 66 è di circa 1,10-1,15 g/cm³. Tuttavia, l'incorporazione di fibre di vetro o altri riempitivi può aumentare la densità, rimanendo tipicamente al di sotto di 1,5 g/cm³.
Punto di fusione: Il punto di fusione del nylon 66 è di circa 260 ℃, che è 20-40 gradi superiore a quello del nylon 6. Ciò conferisce al nylon 66 una superiore resistenza al calore, ma è carente in elasticità, tenacità e resistenza alla fatica rispetto al nylon 6.
Tenacità: Il nylon 6 offre una migliore tenacità.
Durezza: Il nylon 66 è più duro del nylon 6.
Viscosità e stampaggio: Il nylon 6 ha una viscosità inferiore, che lo rende più facile da stampare, e produce una migliore lucentezza superficiale. Tuttavia, ha un tasso di assorbimento d'acqua più elevato, con un tasso di assorbimento d'acqua a saturazione di circa il 10%. Questo elevato assorbimento può ridurre significativamente le prestazioni del materiale, il che deve essere considerato nella progettazione.
Resistenza alla temperatura: Il nylon 66 può resistere a temperature di circa 180-190 gradi Celsius, che è 50-60 gradi superiore al nylon 6.
Comprendendo queste differenze e somiglianze, i produttori e i progettisti possono prendere decisioni più informate su quale tipo di nylon sia più adatto alle loro applicazioni specifiche, in particolare per quanto riguarda i processi di stampaggio a iniezione.
Tipi di nylon modificato
Per superare le debolezze del nylon, sul mercato sono state sviluppate varie forme modificate di nylon. I metodi di modifica più comuni includono miscelazione, riempimento, e copolimerizzazione. La miscelazione comporta il mescolamento del nylon con altre materie plastiche o gomme per completare reciprocamente i punti di forza; la modifica con riempitivi tipicamente aggiunge materiali come fibre di vetro, carbonato di calcio o talco per aumentare la resistenza e ridurre il ritiro; la copolimerizzazione modifica la catena molecolare, innestando o segmentando altri gruppi funzionali o polimeri sulle catene del PA6 per migliorare le prestazioni complessive.
Ecco alcune calze di nylon modificate comunemente utilizzate:
Nylon rinforzato: La maggior parte del nylon rinforzato utilizza fibre di vetro, insieme a riempitivi come carbonato di calcio e talco. Questi additivi migliorano la stabilità dimensionale e la durezza, ma possono anche aumentare la densità e ridurre la tenacità e la lucentezza superficiale del materiale.
Nylon tenacizzato: Lo scopo principale della tenacizzazione con gomma è migliorare le prestazioni a bassa temperatura. Il nylon normale diventa fragile e perde funzionalità a temperature comprese tra -30 e -20 gradi Celsius. Gli agenti tenacizzanti comuni includono gomma EPDM, gomma EPR, gomma nitrilica, gomma stirene-butadiene e gomma polibutadiene, con l'EPDM che è il più utilizzato. Tuttavia, il nylon tenacizzato può ridurre la fluidità del materiale, rendendo lo stampaggio a iniezione più difficile. È importante notare che l'uso combinato di agenti tenacizzanti e ritardanti di fiamma può causare l'inefficacia dei ritardanti di fiamma.
Nylon resistente all'usura: Il nylon resistente all'usura si ottiene aggiungendo additivi come fibre di carbonio, disolfuro di molibdeno, grafite, polvere di PTFE o polvere di silicone per ridurre l'attrito o aumentare la durezza superficiale, riducendo così l'usura.
Nylon ritardante di fiamma: I ritardanti di fiamma sul mercato generalmente si dividono in tre categorie: alogenati, non alogenati e a base di fosforo rosso, sebbene quest'ultimo sia meno comune. I ritardanti di fiamma non alogenati sono più ecologici in quanto producono meno fumo e meno sottoprodotti durante la combustione. I ritardanti di fiamma alogenati sono più efficienti ma producono fumo nero e gas nocivi durante la combustione. È cruciale comprendere che le plastiche ritardanti di fiamma non sono infiammabili ma sono progettate per estinguersi una volta rimossa la fonte di fiamma.
Nylon trasparente: Il nylon trasparente può raggiungere un tasso di trasmittanza luminosa superiore al 90%, paragonabile al PMMA, e possiede anche una buona resistenza alla trazione e alla rottura. La chiave per creare nylon trasparente sta nell'alterare la disposizione delle catene polimeriche o nell'introdurre comonomeri specifici per ridurre la cristallinità, poiché le regioni cristalline e amorfe sono responsabili dell'opacità del materiale.
Esistono inoltre altri tipi di nylon, come il nylon galvanico, il nylon resistente ai raggi UV e così via, che non vengono descritti in questa sede. Queste tecniche di modifica hanno ampliato notevolmente le applicazioni del nylon, soddisfacendo una gamma più ampia di esigenze industriali e quotidiane.
Considerazioni chiave per lo stampaggio a iniezione del nylon
Quando si tratta di stampaggio a iniezione di nylon, è necessario padroneggiare diversi metodi e tecniche chiave per garantire la qualità del prodotto. Questi includono:
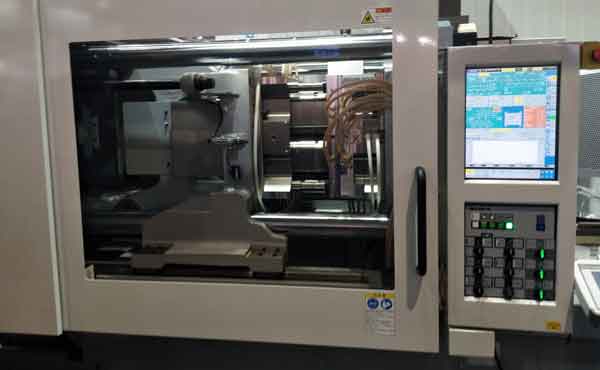
Essiccazione del materiale nylon: Il nylon è soggetto all'assorbimento di umidità, quindi è cruciale asciugarlo prima dello stampaggio a iniezione. La temperatura di asciugatura raccomandata è di 120 ℃ per 4 ore. Questo passaggio è diverso da alcune altre plastiche come il PP, che non richiedono un'asciugatura di pre-processo.
Temperatura di stampaggio a iniezione:
PA6: L'intervallo di temperatura normale per lo stampaggio a iniezione del PA6 è 220-260 ℃. Si raccomanda generalmente di impostare le temperature della seconda e terza fase a 240-250 ℃, con la temperatura dell'ugello controllata a 210-220 ℃. La temperatura all'ingresso dovrebbe essere di 10 gradi inferiore alla temperatura dell'ugello, poiché una temperatura troppo elevata può causare difficoltà nello scarico del materiale e slittamento della vite.
PA66: Il punto di fusione del PA66 è intorno a 255-260 ℃. La temperatura dell'ugello dovrebbe essere regolata a 265-275 ℃, e le temperature della seconda e terza fase impostate tra 280-290 ℃, con la temperatura all'ingresso intorno a 280 ℃.
Nylon rinforzato: Per il nylon rinforzato (sia per il Nylon 6 che per il Nylon 66), è consigliabile aumentare la temperatura di stampaggio a iniezione di 10-20 gradi a causa della sua fluidità relativamente scarsa. Per migliorare l'aspetto del prodotto, anche le temperature della seconda e terza fase possono essere aumentate di 10-20 gradi.
Velocità di iniezione: Quando si producono prodotti in nylon contenenti fibre di vetro, è necessario aumentare la velocità di iniezione per prevenire la comparsa di fibre fluttuanti sulla superficie del prodotto.
Temperatura dello stampo: Per il Nylon 6 e il Nylon 66, la temperatura dello stampo raccomandata è 80-120 ℃. La temperatura dello stampo influisce sulla qualità superficiale e cristallinità del prodotto. I prodotti con pareti più sottili richiedono una temperatura dello stampo più elevata, mentre quelli con pareti più spesse possono essere lavorati con una temperatura dello stampo più bassa, ad esempio 40-80 gradi.
Ulteriori spiegazioni sulla temperatura dello stampo
La temperatura dello stampo gioca un ruolo cruciale nel determinare la qualità superficiale e la cristallinità dei prodotti. Una temperatura dello stampo più elevata comporta una migliore qualità superficiale e aumenta anche la cristallinità del prodotto. Ciò accade perché una temperatura più alta rallenta il processo di raffreddamento, dando alla plastica più tempo per cristallizzare.
L'aumento della cristallinità rende i prodotti in nylon più densi, più resistenti all'usura, più duri e ne aumenta il modulo elastico. Riduce inoltre l'assorbimento dell'acqua, rendendo questi prodotti più adatti alle applicazioni in cui resistenza e rigidità sono essenziali.
Se invece volete che i vostri prodotti in nylon siano più flessibili ed estensibili, dovete puntare a una minore cristallinità. Ciò può essere ottenuto riducendo la temperatura dello stampo. Le temperature più basse accelerano il processo di raffreddamento, interrompendo il processo di cristallizzazione del materiale di nylon e riducendo di conseguenza la sua cristallinità.
Affrontare Fibra galleggiante su superficie in nylon
Quando si stampa a iniezione il nylon rinforzato con fibra di vetro, un problema comune che si incontra è quello delle “fibre fluttuanti”, che sono aree irregolari e irregolari sulla superficie causate dall'accumulo e dall'affioramento delle fibre di vetro.
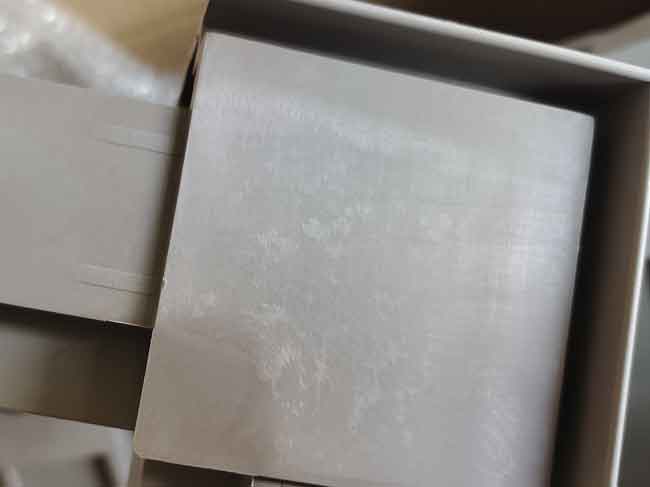
Per affrontare le fibre fluttuanti, l'approccio principale è quello di migliorare la fluidità del materiale in nylon, aumentare la temperatura dello stampo, e aumentare la velocità di iniezione e pressione. Un altro metodo prevede l'aggiunta di un compatibilizzante tra la fibra di vetro e il materiale in nylon, sebbene questo tenda a essere più costoso in quanto richiede un supporto aggiuntivo da parte dei fornitori di materiali e potrebbe ridurre le prestazioni del nylon in altri aspetti.
Utilizzo di nylon puro per evitare le fibre fluttuanti
A volte, anche dopo aver adottato tutte le misure sopra menzionate, è impossibile prevenire lievi fibre fluttuanti sulla superficie del prodotto, come mostrato nelle immagini seguenti:
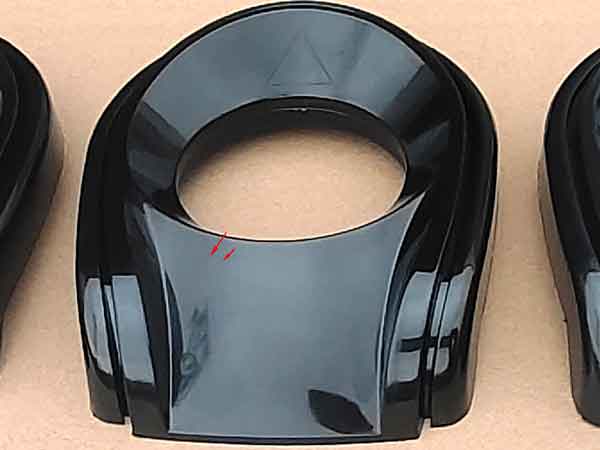
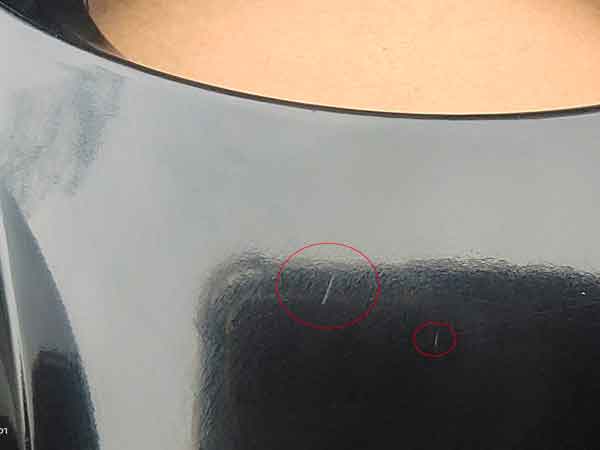
Queste fibre galleggianti sono generalmente accettabili in molti casi, ma per i prodotti di qualità superiore non sono accettabili. In questo caso, potrebbe essere necessario optare per il nylon puro. Naturalmente, senza la presenza di fibre di vetro, le fibre galleggianti non saranno più un problema.
Tuttavia, il nylon puro presenta altre sfide. Ha una maggiore adesione allo stampo, che può causare imbiancamento localizzato e deformazione quando il prodotto viene estratto dallo stampo. Inoltre, il suo tasso di ritiro è più elevato rispetto al nylon rinforzato con fibra di vetro, il che può portare a una riduzione delle dimensioni del prodotto. Questi sono ulteriori problemi che devono essere affrontati.
Perché molte piccole e medie imprese si impegnano nella modifica del nylon
Numerose piccole e medie imprese scelgono di impegnarsi nella modifica del nylon, in particolare della PA6 e della PA66, per diversi motivi:
Ampia applicazione: L'eccellente resistenza, resistenza all'usura, resistenza alla corrosione chimica e tolleranza alle alte temperature del nylon lo rendono applicabile in vari settori come quello automobilistico, elettronico, meccanico e dei beni di uso quotidiano. Questa diversità offre alle piccole e medie imprese un ampio spazio di mercato.
Elevato potenziale di modifica: Il nylon può essere migliorato aggiungendo materiali diversi (come fibre di vetro o carbonio), riempitivi (come riempitivi minerali) e altri additivi (come ritardanti di fiamma e stabilizzanti UV) per soddisfare esigenze specifiche.
Facilità di elaborazione: Il nylon è facile da stampare e il costo delle attrezzature di produzione e collaudo non è elevato, il che abbassa la barriera all'ingresso. Il costo principale è associato alla necessità di notevoli spazi di produzione e stoccaggio.
Conveniente: Il nylon offre un buon equilibrio tra costo e prestazioni. Le piccole e medie imprese possono acquistare materie prime a un costo inferiore e migliorare la competitività del prodotto attraverso la modifica.
Domanda di mercato stabile: La domanda di nylon è relativamente stabile, offrendo alle piccole e medie imprese un ambiente aziendale prevedibile, il che è particolarmente importante per quelle con risorse limitate.
Tecnologia matura: La tecnologia di modifica del nylon è relativamente matura e i relativi metodi di lavorazione e le formule sono facilmente accessibili, riducendo la difficoltà tecnica e rendendo più facile per le piccole e medie imprese padroneggiarli.
Pertanto, la modifica del nylon è la scelta ideale per le fabbriche di plastica di piccole e medie dimensioni, in quanto tecnicamente fattibile, economicamente ragionevole e adattabile alle stabili richieste del mercato. Questo le aiuta a trovare un punto d'appoggio in un'industria ferocemente competitiva.
Visite in loco a piccoli e medi produttori di materiali
Nella scelta e nella valutazione dei produttori di materiali di piccole e medie dimensioni, una visita in loco alle loro fabbriche è un passo fondamentale. La presenza di persona consente di capire direttamente se il processo produttivo e la gestione dello stoccaggio rispettano gli standard di controllo della qualità. Tali visite consentono inoltre di ispezionare la qualità delle materie prime utilizzate e di verificare se sono dotate di adeguate attrezzature di prova per garantire la qualità del prodotto.
Anche la comunicazione faccia a faccia con i produttori è fondamentale. Attraverso le conversazioni, è possibile valutare se possiedono le conoscenze professionali e la comprensione necessarie per garantire la qualità del prodotto e il successivo servizio di assistenza. Inoltre, l'interazione con i membri del loro team può fornirvi indicazioni sull'attitudine al lavoro e sulla consapevolezza del servizio, fattori importanti per la scelta del fornitore giusto.
Per illustrare meglio questo processo, ecco un video che mostra il sito di produzione del nylon modificato. Il video consente di osservare visivamente l'ambiente di produzione e i processi operativi, il che è estremamente utile per valutare le capacità produttive e la qualità del prodotto.
In sintesi, le visite in loco non solo forniscono informazioni di prima mano sui produttori, ma aiutano anche a prendere decisioni più informate e pratiche. Tali valutazioni possono rafforzare la fiducia nelle capacità di controllo qualità e produzione del fornitore, garantendo che il partner scelto possa soddisfare le esigenze aziendali.
Esperimenti di verifica delle prestazioni dei materiali
Gli impianti di produzione dei materiali sono solitamente dotati di varie apparecchiature sperimentali per testare le prestazioni dei materiali. Questi test includono principalmente:
Prova di resistenza alla trazione (incluso allungamento a rottura): Questo test misura la capacità del materiale di resistere alle forze di trazione. I risultati sono tipicamente espressi in megapascal (MPa). Include anche l'allungamento a rottura, che è la misura in cui il materiale può allungarsi prima di rompersi, solitamente espresso in percentuale (%).
Prova di resistenza alla flessione: Questo test valuta le prestazioni del materiale sotto flessione. Comporta l'applicazione di una forza per piegare il materiale e la misurazione della forza richiesta e del grado di piegatura, solitamente espressi in megapascal (MPa).
Prova di resistenza all'urto: Questo test valuta la resistenza del materiale agli urti improvvisi. I risultati sono espressi in kilojoule per metro quadrato (KJ/m²), indicando la tenacità o la resistenza del materiale all'urto.
Prova di densità del materiale: Questo test determina la densità del materiale, ovvero la massa per unità di volume. I risultati sono espressi in grammi per centimetro cubo (g/cm³). Il test prevede la pesatura del materiale in aria e in acqua per determinarne la densità.
Prova di fluidità: L'indice di fluidità in massa (MFR) o indice di fusione (MI) misura quanti grammi di resina fusa fluiscono attraverso un tubo capillare standard in condizioni specifiche di temperatura e pressione entro un tempo stabilito (tipicamente 10 minuti), espresso in grammi per 10 minuti (g/10min).
Qui viene fornito un video per dimostrare come vengono condotti questi test. Nel video è possibile vedere il processo e l'attrezzatura di prova, per comprendere meglio le operazioni specifiche e il significato di ciascun test.
Questi test sono fondamentali per garantire che i materiali soddisfino i requisiti di prestazione per applicazioni specifiche. Grazie a questi dati sperimentali dettagliati, i produttori possono valutare e migliorare con precisione i materiali, fornendo così prodotti di qualità superiore.
