


Inhoudsopgave
SchakelHet begrijpen van de Grondbeginselen van Nylon Spuitgieten
Op het gebied van kunststofproductie is nylon spuitgieten een cruciale techniek, bekend om zijn veelzijdigheid en sterkte. Deze methode verandert nylon in diverse producten, van auto-onderdelen tot alledaagse voorwerpen, en toont zijn duurzaamheid en aanpasbaarheid.
Dit artikel gaat in op de nuances van nylon spuitgieten, met focus op de meest populaire vormen, PA6 en PA66, en de essentiële aspecten van het spuitgietproces. Onze verkenning biedt inzicht in dit belangrijke productieproces en belicht hoe modificaties de eigenschappen van nylon verbeteren en de toepassingen in verschillende industrieën. Ontdek samen met ons de complexe wereld van nylon spuitgieten, een hoeksteen van de moderne productie.
Veelzijdigheid van Nylon Spuitgegoten Producten
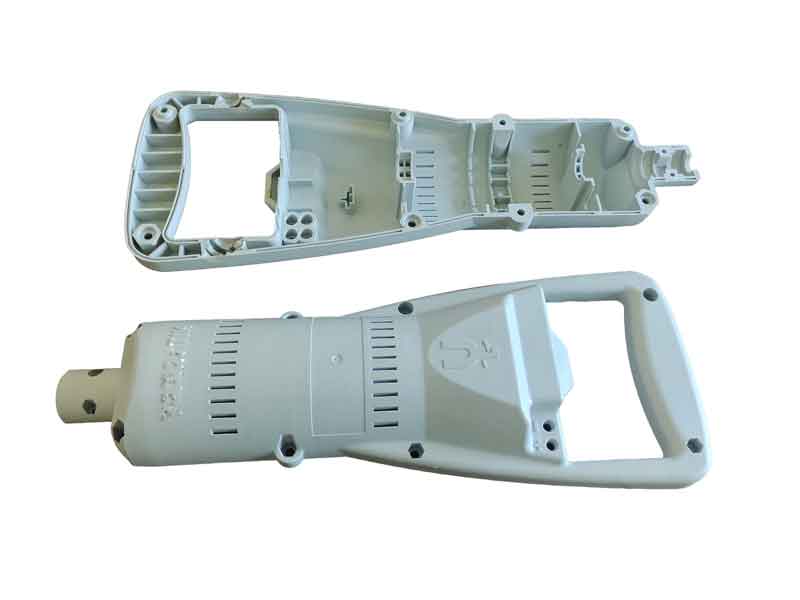
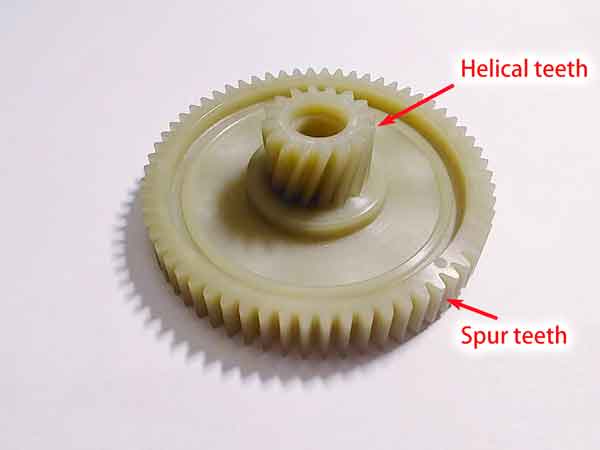
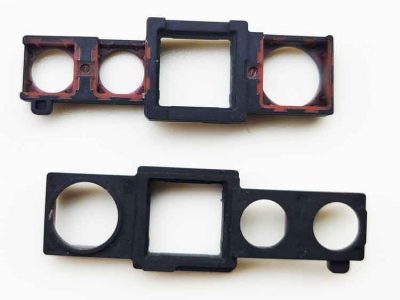
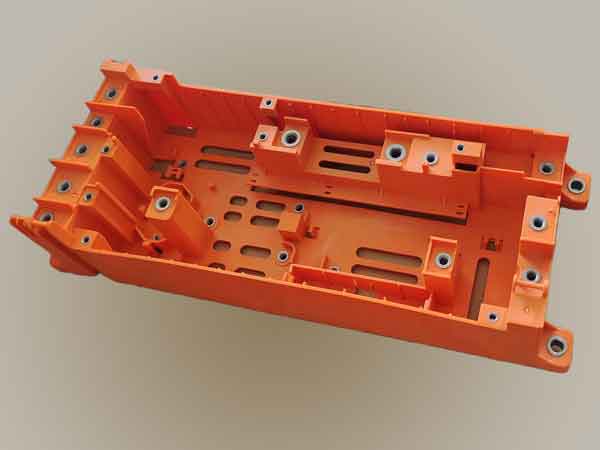
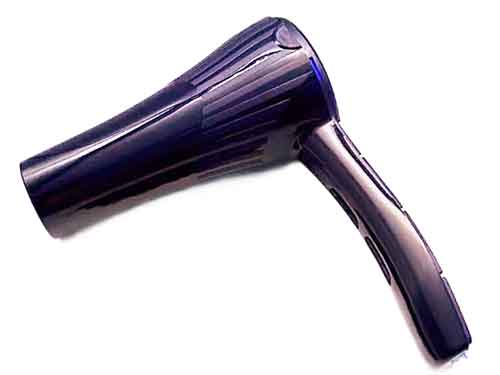
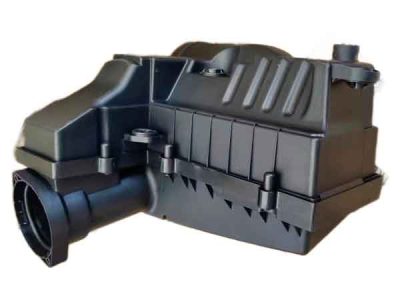
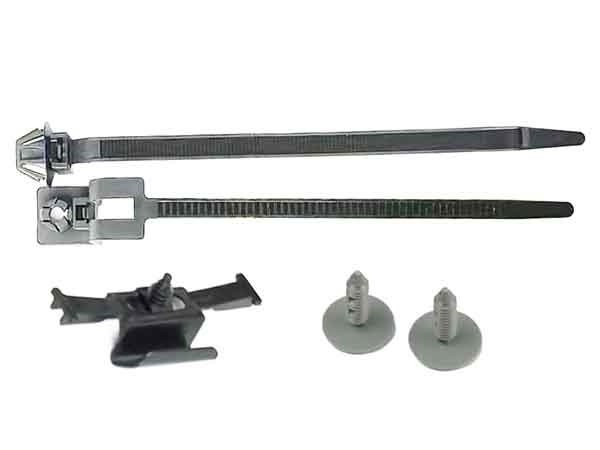
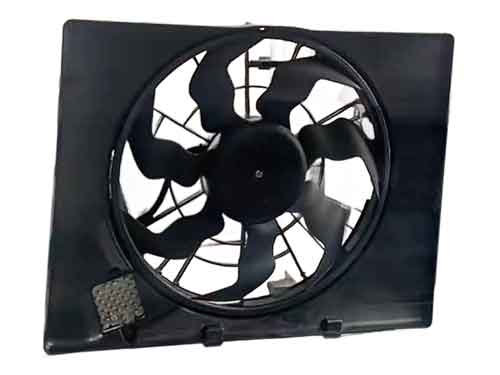
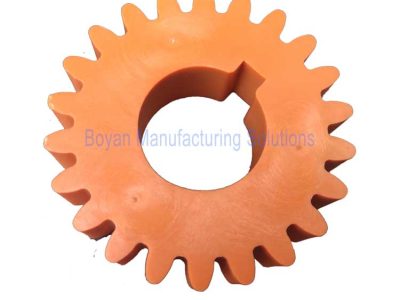
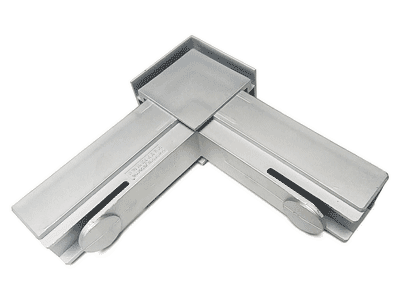
Nylon wordt zo uitgebreid gebruikt dat nylon spuitgietproducten bijna overal in ons dagelijks leven voorkomen. Hieronder staan enkele voorbeelden van nylon producten, bedoeld voor een snel overzicht van hun wijdverbreide toepassingen.
Hebt u expertise nodig op het gebied van nylon spuitgieten? Neem contact met ons op voor uitstekende service!
Wat is nylon?
Nylon is een synthetische polyamide (afgekort als PA), een type polymeer dat wordt gevormd door amide bindingen (-NH-CO-). Het behoort tot de familie van semi-kristallijne thermoplastische polymeren. Bekend om zijn sterkte, taaiheid, weerstand tegen hoge temperaturen, slijtvastheid en lage wrijving, wordt nylon veel gebruikt in de textielproductie en spuitgietprocessen. Dit materiaal werd uitgevonden en genoemd door het Amerikaanse bedrijf DuPont in de late jaren 1930. Nylon werd voor het eerst gebruikt voor tandenborstelharen en later uitgebreid naar de productie van kousen, parachutes en andere artikelen.
De naam “nylon” is behoorlijk memorabel, hoewel er geen duidelijke verklaring is voor de specifieke betekenis ervan. Desalniettemin is het een succesvol voorbeeld van commerciële branding.
Het is belangrijk op te merken dat hoewel nylon een soort polyamide is, niet alle polyamiden nylon worden genoemd. Zo zijn natuurlijke materialen zoals zijde en wol polyamiden die uit aminozuren bestaan, en bepaalde aromatische polyamiden vallen ook niet onder de categorie nylon.
Soorten nylon
De belangrijkste typen nylon zijn Nylon 6 en Nylon 66, die de markt domineren. Nylon 6 staat bekend als polycaprolactam, terwijl Nylon 66 polyhexamethyleenadipamide is. Nylon 66 is ongeveer 12% harder dan Nylon 6. Daarna volgen Nylon 11, Nylon 12, Nylon 610 en Nylon 612.
Daarnaast zijn er soorten zoals Nylon 1010, Nylon 46, Nylon 7, Nylon 9, Nylon 13 en nieuwere soorten zoals Nylon 6I, Nylon 9T en de specialiteit Nylon MXD6, die bekend staat om zijn barrière-eigenschappen. Deze diverse types van nylon bieden een waaier van eigenschappen aan die aan verschillende industriële behoeften en toepassingen tegemoet komen.
Voordelen en nadelen van nylon
Nylon, een veelgebruikt synthetisch materiaal, heeft de volgende voor- en nadelen:
Voordelen:
- Hoge mechanische sterkte: Nylon staat bekend om zijn uitstekende sterkte en taaiheid, waardoor het ideaal is voor toepassingen die een hoge mechanische sterkte vereisen. Zijn taaiheid neemt verder toe wanneer het water absorbeert.
- Weerstand tegen hoge temperaturen: Standaard nylon is bestand tegen temperaturen boven de 100 ℃ en bepaalde aangepaste types kunnen zelfs temperaturen tot 200 ℃ verdragen.
- Glad en slijtvast oppervlak: Het oppervlak van nylon is glad met een lage wrijvingscoëfficiënt, wat zorgt voor aanzienlijke slijtvastheid. Het vertoont zelf-smerende eigenschappen wanneer het wordt gebruikt als onderdeel van bewegende machines, waardoor geluid wordt verminderd en smeermiddelen overbodig zijn in toepassingen met lage wrijving.
- Corrosiebestendigheid: Nylon is goed bestand tegen alkali en de meeste zoutoplossingen. Het weerstaat ook zwakke zuren, motoroliën, benzine, aromatische koolwaterstofsamenstellingen, en algemene oplosmiddelen. Het nylon is inert aan aromatische samenstellingen en biedt uitstekende weerstand tegen benzine, oliën, vetten, alcohol, en zwakke alkali, samen met indrukwekkende anti-veroudert eigenschappen aan.
- Goede elektrische isolatie: Nylon behoudt een bepaalde elektrische weerstand, zelfs in vochtige omgevingen.
Het nylon is Ideaal voor Tussenvoegsel het Vormen wegens Zijn Sterkte
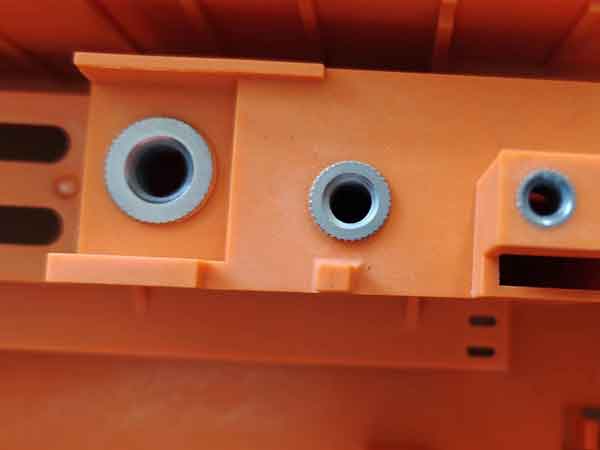
De sterkte en taaiheid van nylon maken het ideaal voor metaalinsertgieten. De behuizing bevat 34 ingebedde metalen moeren. Aangezien handmatige installatie meer dan 2 minuten duurt, is het voorverwarmen van de inserts inefficiënt. Toch is de kans op plasticscheuren laag, zelfs bij koude inserts.
Nadelen:
- Waterabsorptie en zwelling: Nylon heeft de neiging om water te absorberen, met een absorptiesnelheid die 3% overschrijdt, wat leidt tot slechte dimensionale stabiliteit.
- Slechte UV-bestendigheid: Langdurige blootstelling aan de buitenlucht kan nylon doen verouderen en afbreken.
- Beperkte temperatuurbestendigheid: Nylon wordt broos en verliest sterkte in omgevingen met een lage temperatuur, terwijl het gevoelig is voor veroudering en degradatie bij hoge temperaturen.
Daarom is het bij het kiezen van nylon als materiaal essentieel om rekening te houden met deze sterke en zwakke punten om de geschiktheid en duurzaamheid voor specifieke toepassingen te garanderen.
Nylon 6 en Nylon 66 voor het Spuitgieten
Aangezien deze twee de meest gebruikte soorten nylon zijn bij spuitgieten, laten we ze vergelijken om hun kenmerken te begrijpen. Beide behoren tot de polyamide-familie van polymeren en vertonen overeenkomsten in hun moleculaire structuren.
Overeenkomsten en verschillen:
Semi-kristallijne aard: Beide zijn semi-kristallijne kunststoffen, maar Nylon 66 heeft een hogere mate van kristalliniteit dan Nylon 6, wat leidt tot enkele verschillen in fysische eigenschappen.
Dichtheid: De dichtheid van zowel Nylon 6 als Nylon 66 ligt rond 1,10 tot 1,15 g/cm3. Het toevoegen van glasvezels of andere vulstoffen kan de dichtheid echter verhogen, meestal blijvend onder 1,5 g/cm3.
Smeltpunt: Het smeltpunt van Nylon 66 ligt rond 260 ℃, wat 20-40 graden hoger is dan Nylon 6. Dit geeft Nylon 66 een superieure hittebestendigheid, maar het schiet tekort in elasticiteit, taaiheid en vermoeidheidsweerstand in vergelijking met Nylon 6.
Taaiheid: Nylon 6 biedt een betere taaiheid.
Hardheid: Nylon 66 is harder dan Nylon 6.
Viscositeit en spuitgieten: Nylon 6 heeft een lagere viscositeit, waardoor het gemakkelijker te vormen is en een betere oppervlakteglans oplevert. Het heeft echter een hogere wateropnamesnelheid, met een verzadigde wateropname van ongeveer 10%. Deze hoge opname kan de materiaalprestaties aanzienlijk verminderen, waarmee rekening moet worden gehouden in het ontwerp.
Temperatuurbestendigheid: Nylon 66 kan temperaturen van ongeveer 180-190 graden Celsius weerstaan, wat 50-60 graden hoger is dan Nylon 6.
Door deze verschillen en gelijkenissen te begrijpen, kunnen fabrikanten en ontwerpers beter geïnformeerde beslissingen nemen over welk type nylon het meest geschikt is voor hun specifieke toepassingen, vooral met betrekking tot spuitgietprocessen.
Soorten Gewijzigd Nylon
Om de zwakke punten van nylon te overwinnen, zijn er op de markt verschillende gemodificeerde vormen van nylon ontwikkeld. De meest voorkomende modificatiemethoden zijn mengen, vullen, en copolymerisatie. Blenden omvat het mengen van nylon met andere kunststoffen of rubbers om elkaars sterke punten aan te vullen; vulmodificatie voegt doorgaans materialen zoals glasvezels, calciumcarbonaat of talk toe om de sterkte te verhogen en krimp te verminderen; copolymerisatie wijzigt de moleculaire keten, waarbij andere functionele groepen of polymeren op PA6-ketens worden geënt of gesegmenteerd om de algehele prestatie te verbeteren.
Hier zijn enkele veelgebruikte aangepaste nylons:
Versterkt nylon: De meeste versterkte nylon maakt gebruik van glasvezels, samen met vulstoffen zoals calciumcarbonaat en talk. Deze additieven verbeteren de dimensionale stabiliteit en hardheid, maar ze kunnen ook de dichtheid verhogen en de taaiheid en glans van het oppervlak verminderen.
Taai gemaakt nylon: Het primaire doel van het taai maken met rubber is het verbeteren van de prestaties bij lage temperaturen. Normale nylon wordt bros en verliest zijn functionaliteit bij temperaturen tussen -30 en -20 graden Celsius. Veelgebruikte taaimakende middelen zijn EPDM-rubber, EPR-rubber, nitrilrubber, styreen-butadieenrubber en polybutadieenrubber, waarbij EPDM het meest wordt gebruikt. Taai gemaakt nylon kan echter de vloeibaarheid van het materiaal verminderen, waardoor spuitgieten uitdagender wordt. Het is belangrijk op te merken dat het gelijktijdig gebruik van taaimakende middelen en vlamvertragers kan veroorzaken dat de vlamvertragers onwerkzaam worden.
Slijtvast nylon: Slijtvast nylon wordt verkregen door additieven zoals koolstofvezels, molybdeendisulfide, grafiet, PTFE-poeder of siliconenpoeder toe te voegen om wrijving te verminderen of de oppervlaktehardheid te verhogen, waardoor slijtage wordt gereduceerd.
Vlamvertragend nylon: Vlamvertragers op de markt vallen over het algemeen in drie categorieën: gehalogeneerd, niet-gehalogeneerd en op rood fosfor gebaseerd, hoewel de laatste minder gebruikelijk is. Niet-gehalogeneerde vlamvertragers zijn milieuvriendelijker omdat ze minder rook en minder bijproducten produceren bij verbranding. Gehalogeneerde vlamvertragers zijn efficiënter, maar produceren zwarte rook en schadelijke gassen bij verbranding. Het is cruciaal om te begrijpen dat vlamvertragende kunststoffen niet onbrandbaar zijn, maar zijn ontworpen om te doven zodra de vlam Bron wordt verwijderd.
Transparant nylon: Transparant nylon kan een lichtdoorlaatbaarheid van meer dan 90% bereiken, vergelijkbaar met PMMA, en bezit ook een goede treksterkte en slagvastheid. De sleutel tot het creëren van transparant nylon ligt in het wijzigen van de rangschikking van polymeerketens of het introduceren van specifieke comonomeren om de kristalliniteit te verminderen, aangezien de kristallijne en amorfe gebieden verantwoordelijk zijn voor de ondoorzichtigheid van het materiaal.
Daarnaast zijn er nog andere types, zoals het galvaniseren van nylon, UV-bestendig nylon, enz. die hier niet in detail worden besproken. Deze modificatietechnieken hebben de toepassingen van nylon aanzienlijk uitgebreid en voorzien in een bredere waaier van industriële en alledaagse behoeften.
Zeer belangrijke Overwegingen voor Nylon Spuitgieten
Bij het spuitgieten van nylon moeten verschillende belangrijke methoden en technieken onder de knie zijn om de productkwaliteit te garanderen. Deze omvatten:
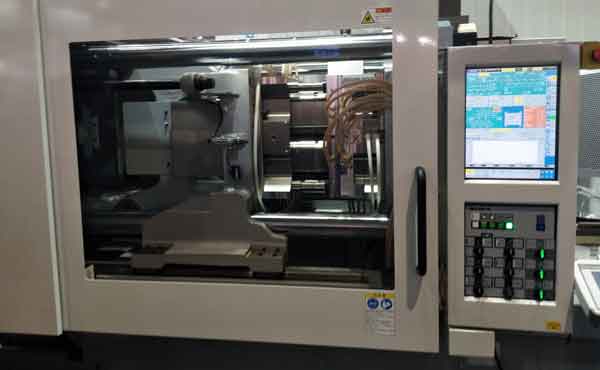
Nylonmateriaal drogen: Nylon is gevoelig voor vochtopname, dus het is cruciaal om het voor het spuitgieten te drogen. De aanbevolen droogtemperatuur is 120 ℃ gedurende 4 uur. Deze stap verschilt van sommige andere kunststoffen zoals PP, die geen voorbewerkingsdroging vereisen.
Spuitgietemperatuur:
PA6: Het normale spuitgiettemperatuurbereik voor PA6 is 220-260 ℃. Het wordt over het algemeen aanbevolen om de temperaturen van de tweede en derde fase in te stellen op 240-250 ℃, met de nozzletemperatuur geregeld op 210-220 ℃. De temperatuur bij de poort moet 10 graden lager zijn dan de nozzletemperatuur, omdat een te hoge temperatuur moeilijkheden bij het uitdrijven van materiaal en schroefslip kan veroorzaken.
PA66: Het smeltpunt van PA66 ligt rond 255-260 ℃. De nozzletemperatuur moet worden aangepast op 265-275 ℃, en de temperaturen van de tweede en derde fase ingesteld tussen 280-290 ℃, met de poorttemperatuur rond 280 ℃.
Versterkt nylon: Voor versterkt nylon (voor zowel Nylon 6 als Nylon 66) is het raadzaam om de spuitgiettemperatuur met 10-20 graden te verhogen vanwege de relatief slechte vloeibaarheid. Om het uiterlijk van het product te verbeteren, kunnen de temperaturen van de tweede en derde fase ook met 10-20 graden worden verhoogd.
Injectiesnelheid: Bij het produceren van nylonproducten die glasvezels bevatten, is het noodzakelijk om de injectiesnelheid te verhogen om het verschijnen van zwevende vezels op het productoppervlak te voorkomen.
Matrixtemperatuur: Voor Nylon 6 en Nylon 66 is de aanbevolen matrijs temperatuur 80-120 ℃. De matrijs temperatuur beïnvloedt de oppervlaktekwaliteit en kristalliniteit van het product. Producten met dunnere wanden vereisen een hogere matrijs-temperatuur, terwijl die met dikkere wanden kunnen worden verwerkt met een lagere matrijs-temperatuur, zoals 40-80 graden.
Meer uitleg over de schimmeltemperatuur
De matrijs-temperatuur speelt een cruciale rol bij het bepalen van de oppervlaktekwaliteit en kristalliniteit van producten. Een hogere matrijs-temperatuur resulteert in een betere oppervlaktekwaliteit en verhoogt ook de kristalliniteit van het product. Dit gebeurt omdat een hogere temperatuur het afkoelingsproces vertraagt, waardoor het plastic meer tijd krijgt om te kristalliseren.
Een verhoogde kristalliniteit maakt nylon producten dichter, slijtvaster, harder en verhoogt hun elasticiteitsmodulus. Het vermindert ook de waterabsorptie, waardoor deze producten geschikter zijn voor toepassingen waar sterkte en stijfheid essentieel zijn.
Aan de andere kant, als je wilt dat je nylon producten flexibeler en rekbaarder zijn, moet je streven naar een lagere kristalliniteit. Dit kan worden bereikt door de matrijstemperatuur te verlagen. Lagere temperaturen versnellen het afkoelingsproces, verstoren het kristallisatieproces in het nylon materiaal en verlagen bijgevolg de kristalliniteit.
aanpakken Drijvende vezel op nylon oppervlak
Bij het spuitgieten van glasvezelversterkt nylon komt vaak het probleem van “zwevende vezels” voor. Dit zijn ruwe, ongelijkmatige plekken op het oppervlak die ontstaan door ophoping en opduiken van glasvezels.
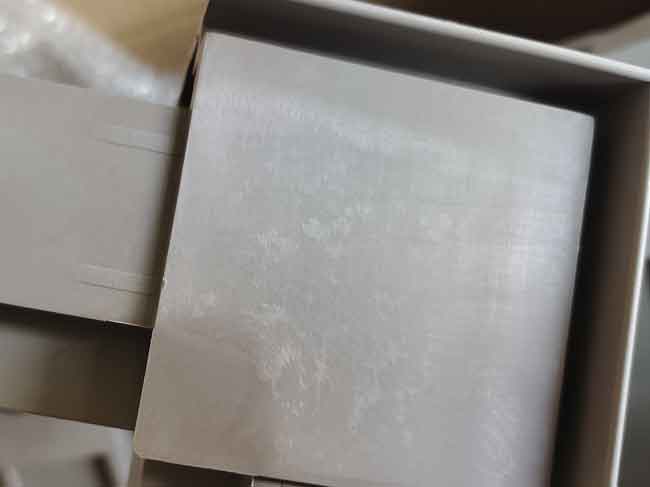
Om zwevende vezels aan te pakken, is de primaire aanpak het verbeteren van de vloei-eigenschappen van het nylonmateriaal, het verhogen van de matrijs-temperatuur, en verhoog injectiesnelheid en druk. Een andere methode is het toevoegen van een compatibilisator tussen de glasvezel en het nylonmateriaal, hoewel dit duurder is omdat het extra ondersteuning van materiaalleveranciers vereist en de prestaties van het nylon op andere aspecten kan verminderen.
Zuiver nylon gebruiken om zwevende vezels te vermijden
Soms is het, zelfs na het nemen van alle bovengenoemde maatregelen, onmogelijk om kleine zwevende vezels op het oppervlak van het product te voorkomen, zoals te zien is in de onderstaande afbeeldingen:
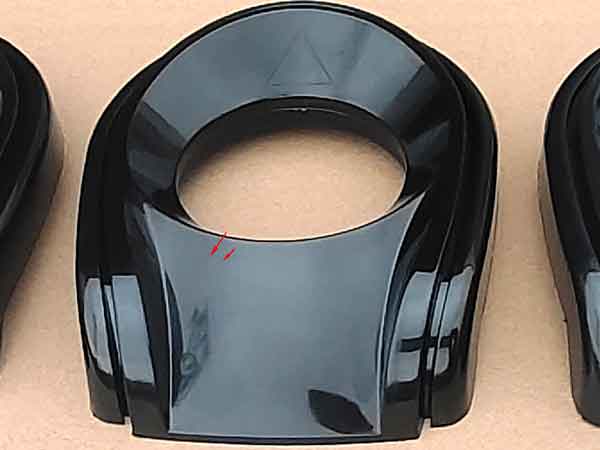
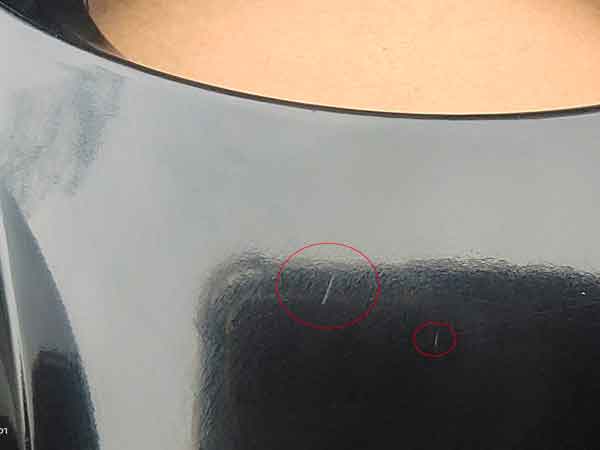
Deze drijvende vezels zijn in veel gevallen aanvaardbaar, maar voor producten van hogere kwaliteit zijn ze niet aanvaardbaar. In dat geval moet je misschien kiezen voor zuiver nylon. Zonder de aanwezigheid van glasvezels zijn de zwevende vezels natuurlijk geen probleem meer.
Puur nylon brengt echter andere uitdagingen met zich mee. Het hecht sterker aan de matrijs, wat kan leiden tot lokale witverkleuring en vervorming wanneer het product uit de matrijs wordt gestoten. Bovendien is de krimp groter in vergelijking met glasvezelversterkt nylon, wat kan leiden tot een kleinere productafmeting. Dit zijn extra problemen die moeten worden aangepakt.
Waarom veel kleine en middelgrote ondernemingen zich bezighouden met nylon modificatie
Veel kleine en middelgrote bedrijven kiezen om verschillende redenen voor de aanpassing van nylon, met name PA6 en PA66:
Brede toepassing: Nylons uitstekende sterkte, slijtvastheid, chemische corrosiebestendigheid en hoge temperatuurtolerantie maken het geschikt voor diverse toepassingen, zoals automotive, elektronica, machinebouw en dagelijkse goederen. Deze diversiteit biedt kleine en middelgrote bedrijven een brede marktruimte.
Hoog potentieel voor modificatie: Nylon kan worden verbeterd door het toevoegen van verschillende materialen (zoals glas- of koolstofvezels), vulstoffen (zoals minerale vulstoffen) en andere additieven (zoals vlamvertragers en UV-stabilisatoren) om aan specifieke behoeften te voldoen.
Gemakkelijk te Verwerken: Nylon is eenvoudig te vormen en de kosten van productie- en testapparatuur zijn niet hoog, wat de toetredingsdrempel verlaagt. De belangrijkste kosten zijn verbonden aan de behoefte aan substantiële productie- en opslagruimte.
Kosteneffectief: Nylon biedt een goede balans tussen kosten en prestaties. Kleine en middelgrote ondernemingen kunnen grondstoffen tegen lagere kosten inkopen en de productconcurrentiepositie versterken door middel van modificatie.
Stabiele marktvraag: De vraag naar nylon is relatief stabiel, wat kleine en middelgrote ondernemingen een voorspelbare bedrijfsomgeving biedt, wat vooral belangrijk is voor bedrijven met beperkte middelen.
Volwassen technologie: De technologie voor nylonmodificatie is relatief volwassen en de gerelateerde verwerkingsmethoden en formules zijn gemakkelijk toegankelijk, wat de technische moeilijkheidsgraad verlaagt en het voor kleine en middelgrote ondernemingen gemakkelijker maakt om deze onder de knie te krijgen.
Daarom is nylon modificatie een ideale keuze voor kleine en middelgrote plasticfabrieken, omdat het technisch haalbaar en economisch redelijk is en omdat het kan worden aangepast aan stabiele markteisen. Dit helpt hen om voet aan de grond te krijgen in de sterk concurrerende industrie.
Bezoeken ter plaatse aan kleine en middelgrote materiaalfabrikanten
Bij het selecteren en evalueren van fabrikanten van kleine en middelgrote materialen is een bezoek ter plaatse aan hun fabrieken een cruciale stap. Door persoonlijk aanwezig te zijn, kunt u direct zien of hun productieproces en opslagbeheer voldoen aan de normen voor kwaliteitscontrole. Dergelijke bezoeken stellen je ook in staat om de kwaliteit van de gebruikte grondstoffen te inspecteren en na te gaan of ze zijn uitgerust met adequate testapparatuur om de kwaliteit van het product te garanderen.
Persoonlijke communicatie met de fabrikanten is ook van vitaal belang. Door middel van gesprekken kun je beoordelen of ze over de professionele kennis en inzichten beschikken die nodig zijn om de productkwaliteit en daaropvolgende serviceondersteuning te garanderen. Bovendien kan interactie met hun teamleden je inzicht geven in hun werkhouding en servicebewustzijn, wat belangrijke factoren zijn bij het kiezen van de juiste leverancier.
Om dit proces beter te illustreren, zie je hier een video over de productiesite van gemodificeerd nylon. Deze video geeft je de mogelijkheid om hun productieomgeving en operationele processen visueel te observeren, wat zeer nuttig is bij het beoordelen van hun productiemogelijkheden en productkwaliteit.
Samenvattend bieden bedrijfsbezoeken u niet alleen eerstehands informatie over de fabrikanten, maar helpen ze u ook beter geïnformeerde en praktische beslissingen te nemen. Dergelijke evaluaties kunnen uw vertrouwen in de kwaliteitscontrole en productiecapaciteiten van de leverancier versterken, zodat uw gekozen partner aan uw zakelijke behoeften kan voldoen.
Materiaalprestatie testen Experimenten
Fabrieken waar materialen worden geproduceerd, zijn meestal uitgerust met verschillende experimentele apparatuur om de prestaties van materialen te testen. Deze tests omvatten voornamelijk:
Treksterktetest (inclusief rek bij breuk): Deze test meet het vermogen van het materiaal om trekbelasting te weerstaan. De resultaten worden doorgaans uitgedrukt in megapascal (MPa). Het omvat ook de rek bij breuk, de mate waarin het materiaal kan uitrekken voordat het breekt, meestal uitgedrukt als een percentage (%).
Buigsterktetest: Deze test beoordeelt de prestaties van het materiaal onder buiging. Het omvat het uitoefenen van kracht om het materiaal te buigen en het meten van de vereiste kracht en mate van buiging, meestal uitgedrukt in megapascal (MPa).
Impactsterktetest: Deze test evalueert de weerstand van het materiaal tegen plotselinge stoten. De resultaten worden uitgedrukt in kilojoule per vierkante meter (kJ/m²), wat de taaiheid of stootvastheid van het materiaal aangeeft.
Materiaaldichtheidstest: Deze test bepaalt de dichtheid van het materiaal, dat wil zeggen de massa per volume-eenheid. De resultaten worden uitgedrukt in gram per kubieke centimeter (g/cm³). De test omvat het wegen van het materiaal in lucht en water om de dichtheid te bepalen.
Smeltvloeitest: De melt mass-flow rate (MFR) of melt index (MI) meet hoeveel gram gesmolten hars door een standaard capillaire buis stroomt onder specifieke temperatuur- en drukomstandigheden binnen een bepaalde tijd (doorgaans 10 minuten), uitgedrukt in gram per 10 minuten (g/10min).
Hier vind je een video waarin wordt gedemonstreerd hoe deze tests worden uitgevoerd. In de video zie je het eigenlijke testproces en de apparatuur, waardoor je de specifieke bewerkingen en de betekenis van elke test beter begrijpt.
Deze tests zijn cruciaal om ervoor te zorgen dat materialen voldoen aan de prestatievereisten voor specifieke toepassingen. Met deze gedetailleerde experimentele gegevens kunnen fabrikanten materialen nauwkeurig beoordelen en verbeteren en zo producten van hogere kwaliteit leveren.
