Índice
ToggleComprender los fundamentos del moldeo por inyección de nailon
En el ámbito de la fabricación de plásticos, el moldeo por inyección de nailon se erige como una técnica fundamental, conocida por su versatilidad y resistencia. Este método transforma el nailon en diversos productos, desde piezas automotrices hasta artículos de uso diario, demostrando su durabilidad y adaptabilidad.
Este artículo profundiza en los matices del moldeo por inyección de nailon, centrándose en sus formas más populares, PA6 y PA66, y en los aspectos esenciales del proceso de moldeo. Nuestra exploración ofrece información sobre este proceso de fabricación clave, destacando cómo las modificaciones mejoran las propiedades del nailon y sus aplicaciones en diversas industrias. Acompáñenos a descubrir el intrincado mundo del moldeo por inyección de nailon, piedra angular de la fabricación moderna.
Versatilidad de los productos moldeados por inyección de nailon
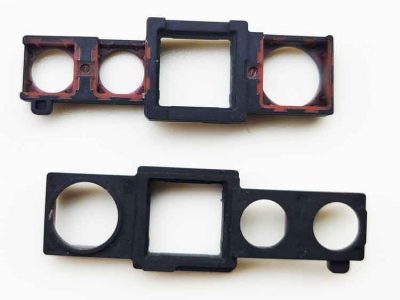
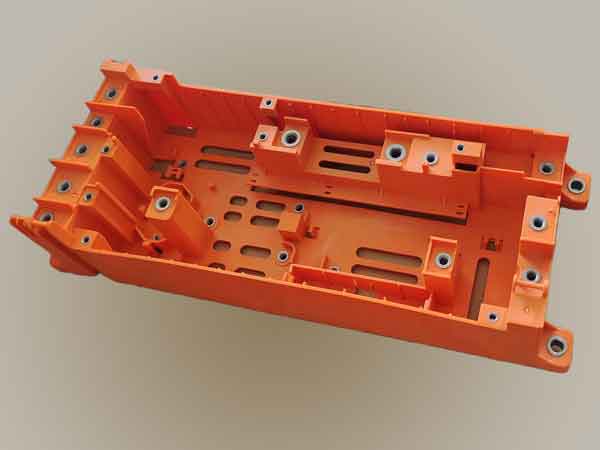
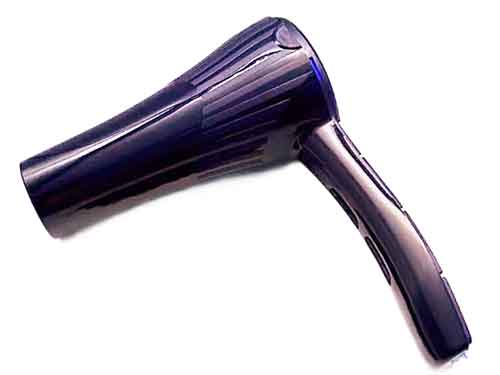
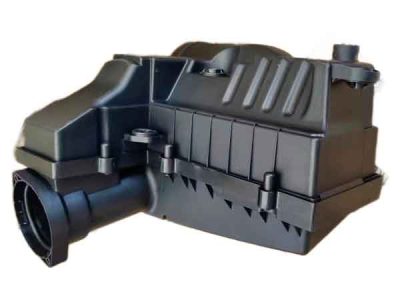
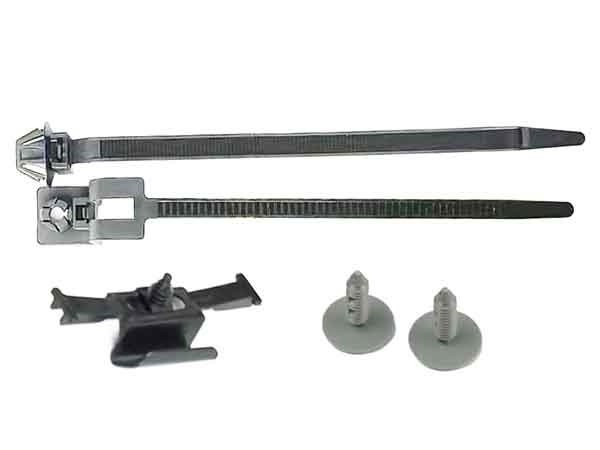
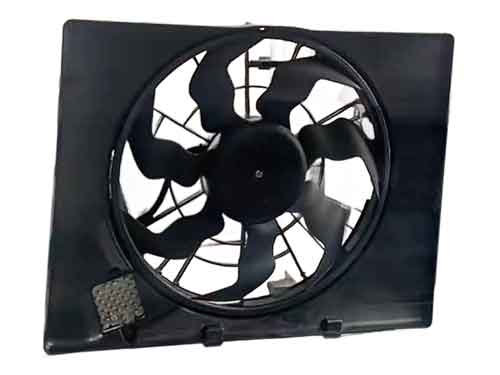
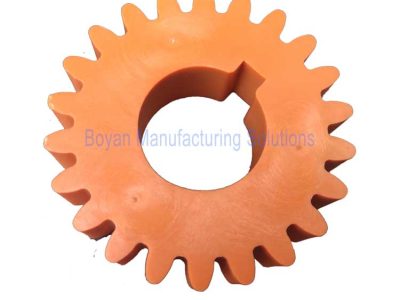
El nailon se utiliza tan ampliamente que los productos moldeados por inyección de nailon están casi en todas partes en nuestra vida diaria. A continuación se presentan algunos ejemplos de productos de nailon, proporcionados para una rápida visión general de sus aplicaciones generalizadas.
¿Necesita experiencia en moldeo por inyección de nailon? ¡Contáctenos para un servicio excepcional!
¿Qué es el nailon?
El nailon es un sintético poliamida (abreviado como PA), un tipo de polímero que se forma por amida enlaces (-NH-CO-). Pertenece a la familia de polímeros termoplásticos semicristalinos. Conocido por su resistencia, tenacidad, resistencia a altas temperaturas, resistencia al desgaste y baja fricción, el nailon se utiliza ampliamente en la fabricación textil y en procesos de moldeo por inyección. Este material fue inventado y nombrado por la empresa estadounidense DuPont a finales de la década de 1930. El nailon se utilizó por primera vez para las cerdas de cepillos de dientes y posteriormente se expandió a la producción de medias, paracaídas y otros artículos.
El nombre “nailon” es bastante memorable, aunque no existe una explicación clara de su significado específico. No obstante, constituye un ejemplo exitoso de marca comercial.
Es importante señalar que, si bien el nailon es un tipo de poliamida, no todas las poliamidas se denominan nailon. Por ejemplo, materiales naturales como la seda y la lana son poliamidas compuestas de aminoácidos, y ciertas poliamidas aromáticas tampoco se incluyen en la categoría de nailon.
Tipos de nailon
Los tipos principales de nailon son Nailon 6 y Nailon 66, que dominan el mercado. El nailon 6 se conoce como policaprolactama, mientras que el nailon 66 es poliadipamida de hexametilendiamina. El nailon 66 es aproximadamente un 12% más duro que el nailon 6. Le siguen el nailon 11, el nailon 12, el nailon 610 y el nailon 612.
Además, hay tipos como el nailon 1010, el nailon 46, el nailon 7, el nailon 9, el nailon 13 y variedades más nuevas como el nailon 6I, el nailon 9T y la especialidad nailon MXD6, conocida por sus propiedades de barrera. Estos diversos tipos de nailon ofrecen una gama de propiedades que satisfacen diferentes necesidades y aplicaciones industriales.
Ventajas y desventajas del nailon
El nailon, un material sintético muy utilizado, presenta las siguientes ventajas e inconvenientes:
Ventajas:
- Alta resistencia mecánica: El nailon es conocido por su excelente resistencia y dureza, lo que lo hace ideal para aplicaciones que requieren una gran resistencia mecánica. Su dureza aumenta aún más cuando absorbe agua.
- Resistencia a altas temperaturas: El nailon estándar puede soportar temperaturas superiores a 100 ℃, y ciertos tipos modificados pueden incluso soportar hasta 200 ℃.
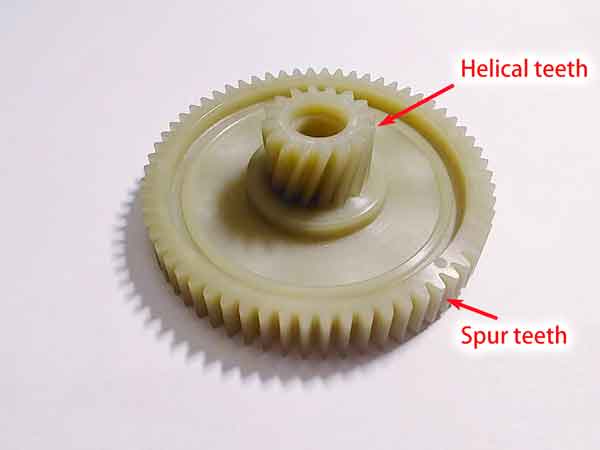
- Superficie lisa y resistente al desgaste: La superficie del nailon es lisa y presenta un bajo coeficiente de fricción, lo que ofrece una notable resistencia al desgaste. Exhibe propiedades autolubricantes cuando se utiliza como parte de maquinaria en movimiento, reduciendo el ruido y eliminando la necesidad de lubricantes en aplicaciones de baja fricción.
- Resistencia a la corrosión: El nailon resiste bien los álcalis y la mayoría de las soluciones salinas. También resiste ácidos débiles, aceites de motor, gasolina, compuestos de hidrocarburos aromáticos y disolventes en general. El nailon es inerte a los compuestos aromáticos y ofrece una excelente resistencia a la gasolina, los aceites, las grasas, el alcohol y los álcalis débiles, además de unas impresionantes propiedades antienvejecimiento.
- Buen aislamiento eléctrico: El nailon mantiene un cierto nivel de resistencia eléctrica, incluso en entornos húmedos.
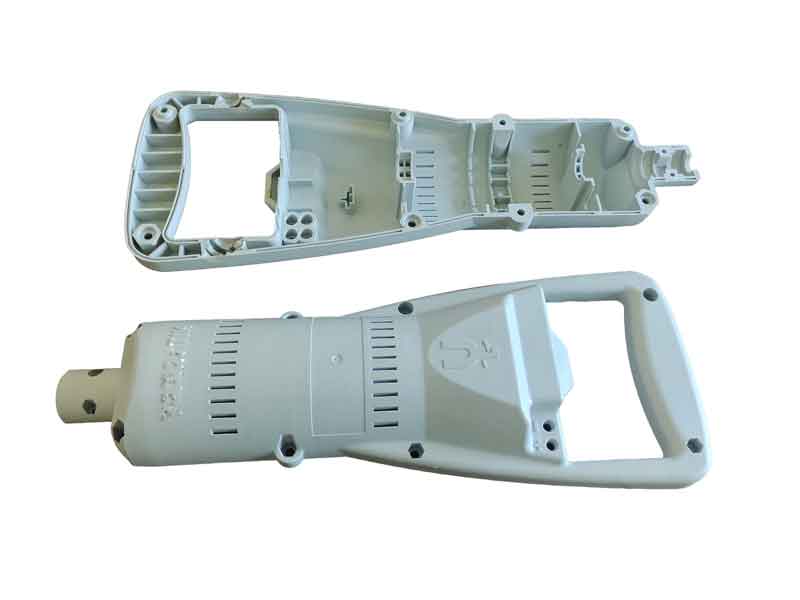
El nailon es ideal para el moldeo de insertos metálicos por su resistencia
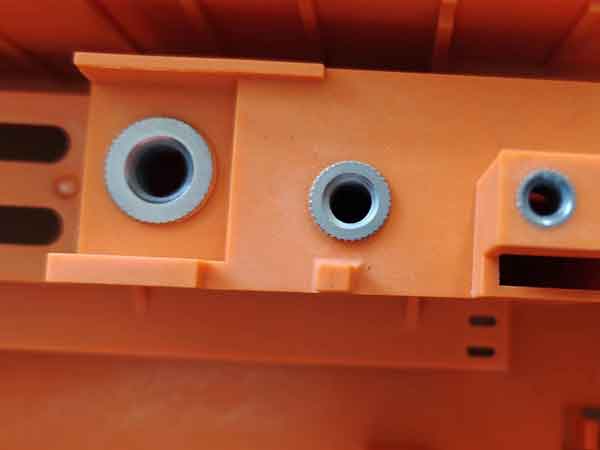
La resistencia y tenacidad del nylon lo hacen ideal para el moldeo con insertos metálicos. La carcasa cuenta con 34 tuercas metálicas incrustadas. Dado que instalarlas manualmente supera los 2 minutos, precalentar los insertos es ineficiente. Sin embargo, la probabilidad de agrietamiento del plástico es baja, incluso con insertos fríos.
Desventajas:
- Absorción de agua e hinchazón: El nylon tiende a absorber agua, con una tasa de absorción superior a 3%, lo que provoca una mala estabilidad dimensional.
- Poca resistencia a los rayos UV: La exposición prolongada al exterior puede hacer que el nailon envejezca y se degrade.
- Resistencia limitada a la temperatura: El nailon se vuelve quebradizo y pierde resistencia en entornos de baja temperatura, mientras que es propenso al envejecimiento y la degradación a altas temperaturas.
Por lo tanto, a la hora de elegir el nailon como material, es esencial tener en cuenta estos puntos fuertes y débiles para garantizar su idoneidad y durabilidad para aplicaciones específicas.
Nylon 6 y Nylon 66 para moldeo por inyección
Dado que estos dos son los tipos de nailon más utilizados en el moldeo por inyección, comparémoslos para comprender sus características. Ambos pertenecen a la familia de polímeros de poliamida y comparten similitudes en sus estructuras moleculares.
Similitudes y diferencias:
Naturaleza Semicristalina: Ambos son plásticos semicristalinos, pero el nailon 66 tiene un mayor grado de cristalinidad que el nailon 6, lo que genera algunas diferencias en las propiedades físicas.
Densidad: La densidad tanto del nailon 6 como del nailon 66 es de alrededor de 1,10 a 1,15 g/cm3. Sin embargo, la incorporación de fibras de vidrio u otros rellenos puede aumentar la densidad, manteniéndose típicamente por debajo de 1,5 g/cm3.
Punto de fusión: El punto de fusión del nailon 66 es de alrededor de 260 ℃, que es 20-40 grados superior al del nailon 6. Esto le confiere al nailon 66 una resistencia superior al calor, pero queda rezagado en elasticidad, tenacidad y resistencia a la fatiga en comparación con el nailon 6.
Tenacidad: El nailon 6 ofrece mejor tenacidad.
Dureza: El nailon 66 es más duro que el nailon 6.
Viscosidad y Moldeo: El nailon 6 tiene una viscosidad más baja, lo que facilita su moldeo y proporciona un mejor brillo superficial. Sin embargo, tiene una mayor tasa de absorción de agua, con una tasa de absorción de agua de saturación de alrededor del 10%. Esta alta absorción puede reducir significativamente el rendimiento del material, lo que debe considerarse en el diseño.
Resistencia a la Temperatura: El nailon 66 puede soportar temperaturas de aproximadamente 180-190 grados Celsius, lo que es 50-60 grados superior al nailon 6.
Al comprender estas diferencias y similitudes, los fabricantes y diseñadores pueden tomar decisiones más informadas sobre qué tipo de nailon es el más adecuado para sus aplicaciones específicas, especialmente en lo que respecta a los procesos de moldeo por inyección.
Tipos de nailon modificado
Para superar las debilidades del nailon, se han desarrollado en el mercado diversas formas modificadas de nailon. Los métodos de modificación más comunes incluyen mezcla, relleno, y copolimerización. La mezcla implica combinar nailon con otros plásticos o cauchos para complementar sus respectivas fortalezas; la modificación por relleno generalmente añade materiales como fibras de vidrio, carbonato de calcio o talco para aumentar la resistencia y reducir la contracción; la copolimerización modifica la cadena molecular, injertando o segmentando otros grupos funcionales o polímeros en las cadenas de PA6 para mejorar el rendimiento general.
He aquí algunos nylons modificados de uso común:
Nailon Reforzado: La mayoría del nailon reforzado utiliza fibras de vidrio, junto con cargas como carbonato de calcio y talco. Estos aditivos mejoran la estabilidad dimensional y la dureza, pero también pueden aumentar la densidad y reducir la tenacidad y el brillo superficial del material.
Nailon Tenacizado: El propósito principal del endurecimiento con caucho es mejorar el rendimiento a baja temperatura. El nailon normal se vuelve quebradizo y pierde funcionalidad a temperaturas entre -30 y -20 grados Celsius. Los agentes de endurecimiento comunes incluyen caucho EPDM, caucho EPR, caucho de nitrilo, caucho de estireno-butadieno y caucho de polibutadieno, siendo el EPDM el más utilizado. Sin embargo, el nailon endurecido puede reducir la fluidez del material, dificultando el moldeo por inyección. Es importante señalar que el uso conjunto de agentes de endurecimiento y retardantes de llama puede provocar que los retardantes de llama pierdan efectividad.
Nailon Resistente al Desgaste: El nailon resistente al desgaste se logra añadiendo aditivos como fibras de carbono, disulfuro de molibdeno, grafito, polvo de PTFE o polvo de silicona para reducir la fricción o aumentar la dureza superficial, reduciendo así el desgaste.
Nailon Ignífugo: Los retardantes de llama en el mercado generalmente se dividen en tres categorías: halogenados, no halogenados y a base de fósforo rojo, aunque estos últimos son menos comunes. Los retardantes de llama no halogenados son más respetuosos con el medio ambiente, ya que producen menos humo y menos subproductos al quemarse. Los retardantes de llama halogenados son más eficientes, pero producen humo negro y gases nocivos al quemarse. Es crucial entender que los plásticos retardantes de llama no son ignífugos, sino que están diseñados para extinguirse una vez que se retira la fuente de llama.
Nailon Transparente: El nailon transparente puede alcanzar una tasa de transmitancia de luz superior al 90%, comparable al PMMA, y también posee buena resistencia a la tracción y resistencia al impacto. La clave para crear nailon transparente radica en alterar la disposición de las cadenas poliméricas o introducir comonómeros específicos para reducir la cristalinidad, ya que las regiones cristalinas y amorfas son responsables de la opacidad del material.
Además, existen otros tipos como el nailon galvánico, el nailon resistente a los rayos UV, etc., que no se detallan aquí. Estas técnicas de modificación han ampliado considerablemente las aplicaciones del nailon, satisfaciendo una gama más amplia de necesidades industriales y cotidianas.
Consideraciones clave para el moldeo por inyección de nailon
Cuando se trata del moldeo por inyección de nailon, deben dominarse varios métodos y técnicas clave para garantizar la calidad del producto. Entre ellos se incluyen:
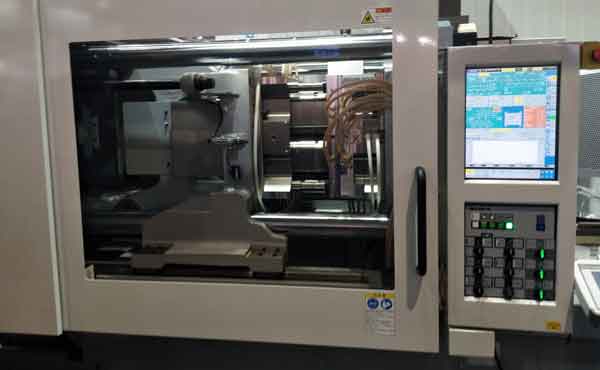
Secado del Material de Nailon: El nailon es propenso a absorber humedad, por lo que es crucial secarlo antes del moldeo por inyección. La temperatura de secado recomendada es de 120 ℃ durante 4 horas. Este paso es diferente al de otros plásticos como el PP, que no requieren secado previo al procesamiento.
Temperatura de moldeo por inyección:
PA6: El rango normal de temperatura de moldeo por inyección para el PA6 es de 220-260 ℃. Generalmente se recomienda establecer las temperaturas de la segunda y tercera etapa en 240-250 ℃, con la temperatura de la boquilla controlada en 210-220 ℃. La temperatura en la entrada debe ser 10 grados menor que la temperatura de la boquilla, ya que una temperatura demasiado alta puede causar dificultad en la descarga del material y deslizamiento del tornillo.
PA66: El punto de fusión del PA66 es de alrededor de 255-260 ℃. La temperatura de la boquilla debe ajustarse a 265-275 ℃, y las temperaturas de la segunda y tercera etapa establecerse entre 280-290 ℃, con la temperatura de la entrada alrededor de 280 ℃.
Nailon Reforzado: Para el nailon reforzado (tanto para el Nailon 6 como para el Nailon 66), es aconsejable aumentar la temperatura de moldeo por inyección en 10-20 grados debido a su fluidez relativamente pobre. Para mejorar la apariencia del producto, las temperaturas de la segunda y tercera etapa también pueden aumentarse en 10-20 grados.
Velocidad de inyección: Al producir productos de nailon que contienen fibras de vidrio, es necesario aumentar la velocidad de inyección para prevenir la aparición de fibras flotantes en la superficie del producto.
Temperatura del molde: Para el Nailon 6 y el Nailon 66, la temperatura de molde recomendada es de 80-120 ℃. La temperatura del molde afecta la calidad superficial y cristalinidad del producto. Los productos con paredes más delgadas requieren una temperatura de molde más alta, mientras que aquellos con paredes más gruesas pueden procesarse con una temperatura de molde más baja, como 40-80 grados.
Más explicaciones sobre la temperatura del molde
La temperatura del molde desempeña un papel crucial en la determinación de la calidad superficial y la cristalinidad de los productos. Una temperatura de molde más alta da como resultado una mejor calidad superficial y también aumenta la cristalinidad del producto. Esto ocurre porque una temperatura más alta ralentiza el proceso de enfriamiento, dando al plástico más tiempo para cristalizar.
El aumento de la cristalinidad hace que los productos de nailon sean más densos, más resistentes al desgaste, más duros y aumenta su módulo elástico. También reduce la absorción de agua, lo que hace que estos productos sean más adecuados para aplicaciones en las que la resistencia y la rigidez son esenciales.
Por otro lado, si necesita que sus productos de nailon sean más flexibles y estirables, debe buscar una menor cristalinidad. Esto puede conseguirse reduciendo la temperatura del molde. Las temperaturas más bajas aceleran el proceso de enfriamiento, interrumpiendo el proceso de cristalización en el material de nailon y, en consecuencia, reduciendo su cristalinidad.
Enfrentarse a Fibra flotante en superficie de nailon
Al moldear por inyección nailon reforzado con fibra de vidrio, un problema común que se encuentra es el de las “fibras flotantes”, que son áreas ásperas e irregulares en la superficie causadas por la acumulación y afloramiento de las fibras de vidrio.
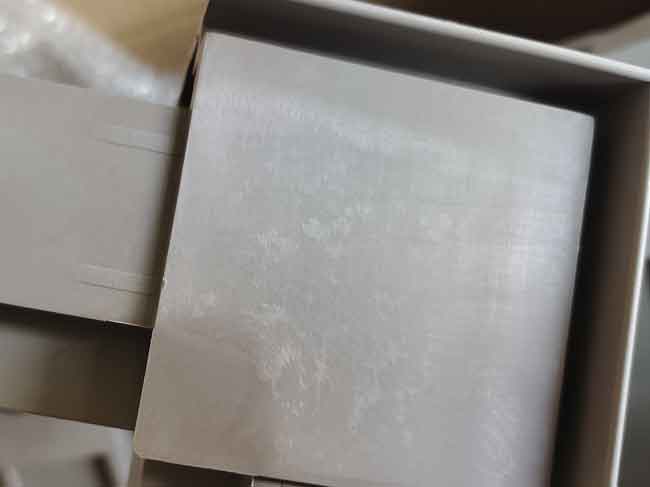
Para abordar las fibras flotantes, el enfoque principal es mejorar la fluidez del material de nailon, aumentar la temperatura del molde, y aumentar la velocidad de inyección y presión. Otro método consiste en añadir un compatibilizador entre la fibra de vidrio y el material de nailon, aunque esto tiende a ser más costoso, ya que requiere soporte adicional de los proveedores de materiales y podría reducir el rendimiento del nailon en otros aspectos.
Utilizar nailon puro para evitar las fibras flotantes
A veces, incluso después de tomar todas las medidas mencionadas anteriormente, es imposible evitar fibras flotantes menores en la superficie del producto, como se muestra en las imágenes a continuación:
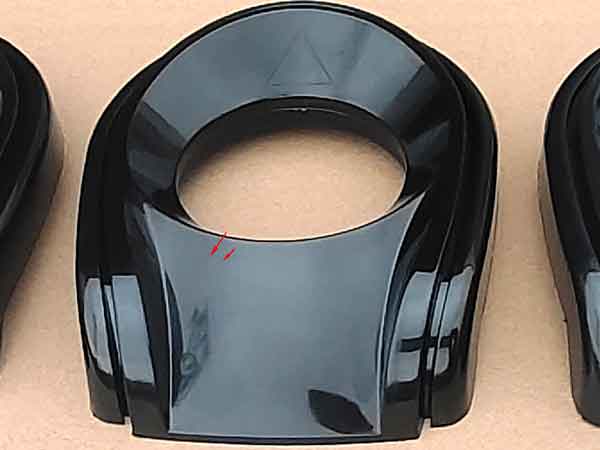
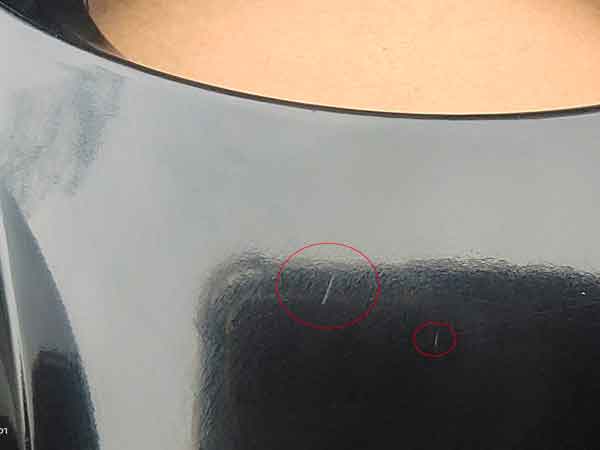
Estas fibras flotantes suelen ser aceptables en muchos casos, pero para productos de mayor calidad, no lo son. En este caso, puede que tenga que optar por el nailon puro. Por supuesto, sin la presencia de fibras de vidrio, las fibras flotantes dejarán de ser un problema.
Sin embargo, el nailon puro presenta otros desafíos. Tiene una mayor adherencia al molde, lo que puede causar blanqueamiento localizado y deformación cuando el producto se expulsa del molde. Además, su tasa de contracción es mayor en comparación con el nailon reforzado con fibra de vidrio, lo que puede provocar que el tamaño del producto se reduzca. Estos son problemas adicionales que deben abordarse.
Por qué muchas pequeñas y medianas empresas se dedican a modificar el nailon
Numerosas pequeñas y medianas empresas optan por dedicarse a la modificación de nailon, en particular PA6 y PA66, por varias razones:
Amplia Aplicación: La excelente resistencia, resistencia al desgaste, resistencia a la corrosión química y tolerancia a altas temperaturas del nailon lo hacen aplicable en diversos campos como la automoción, la electrónica, la maquinaria y los artículos de uso diario. Esta diversidad ofrece a las pequeñas y medianas empresas un amplio espacio de mercado.
Alto potencial de modificación: El nailon puede mejorarse añadiendo diferentes materiales (como fibras de vidrio o carbono), cargas (como cargas minerales) y otros aditivos (como retardantes de llama y estabilizadores UV) para satisfacer necesidades específicas.
Facilidad de procesamiento: El nailon es fácil de moldear, y el costo del equipo de producción y pruebas no es alto, lo que reduce la barrera de entrada. El costo principal está asociado con la necesidad de un espacio sustancial de producción y almacenamiento.
Rentable: El nailon logra un buen equilibrio entre costo y rendimiento. Las pequeñas y medianas empresas pueden comprar materias primas a un costo menor y mejorar la competitividad del producto mediante la modificación.
Demanda de Mercado Estable: La demanda de nailon es relativamente estable, lo que proporciona a las pequeñas y medianas empresas un entorno empresarial predecible, lo cual es especialmente importante para aquellas con recursos limitados.
Tecnología Madura: La tecnología de modificación del nailon es relativamente madura, y los métodos de procesamiento y las fórmulas relacionadas son fácilmente accesibles, lo que reduce la dificultad técnica y facilita su dominio por parte de las pequeñas y medianas empresas.
Por tanto, la modificación del nailon es una opción ideal para las pequeñas y medianas fábricas de plástico, ya que es técnicamente viable, económicamente razonable y adaptable a las demandas estables del mercado. Esto les ayuda a hacerse un hueco en una industria ferozmente competitiva.
Visitas in situ a pequeños y medianos fabricantes de materiales
A la hora de seleccionar y evaluar a pequeños y medianos fabricantes de material, una visita in situ a sus fábricas es un paso crucial. Estando allí en persona, puede conocer directamente si su proceso de producción y su gestión del almacenamiento se ajustan a las normas de control de calidad. Estas visitas también le permitirán inspeccionar la calidad de las materias primas utilizadas y comprobar si disponen del equipo de pruebas adecuado para garantizar la calidad del producto.
La comunicación cara a cara con los fabricantes también es vital. A través de las conversaciones, puede evaluar si poseen los conocimientos profesionales y la comprensión necesarios para garantizar la calidad del producto y el posterior servicio de asistencia. Además, interactuar con los miembros de su equipo puede darte una idea de su actitud de trabajo y su conciencia de servicio, que son factores importantes para elegir al proveedor adecuado.
Para ilustrar mejor este proceso, he aquí un vídeo que muestra el centro de producción de nailon modificado. Este vídeo permite observar visualmente el entorno de producción y los procesos operativos, lo que resulta muy útil para evaluar su capacidad de producción y la calidad del producto.
En resumen, las visitas in situ no solo le proporcionan información de primera mano sobre los fabricantes, sino que también le ayudan a tomar decisiones más informadas y prácticas. Dichas evaluaciones pueden fortalecer su confianza en el control de calidad y la capacidad de producción del proveedor, asegurando que el socio elegido pueda satisfacer sus necesidades comerciales.
Experimentos de pruebas de rendimiento de materiales
Las plantas de fabricación de materiales suelen estar equipadas con diversos equipos experimentales para probar el rendimiento de los materiales. Estas pruebas incluyen principalmente:
Ensayo de resistencia a la tracción (incluida la elongación a la rotura): Este ensayo mide la capacidad del material para soportar fuerzas de tracción. Los resultados se expresan típicamente en megapascales (MPa). También incluye la elongación a la rotura, que es el grado en que el material puede alargarse antes de romperse, generalmente expresado como un porcentaje (%).
Prueba de Resistencia a la Flexión: Este ensayo evalúa el rendimiento del material bajo flexión. Implica aplicar fuerza para doblar el material y medir la fuerza requerida y el grado de flexión, generalmente expresados en megapascales (MPa).
Prueba de Resistencia al Impacto: Esta prueba evalúa la resistencia del material a impactos repentinos. Los resultados se expresan en kilojulios por metro cuadrado (KJ/m²), lo que indica la tenacidad del material o su resistencia al impacto.
Prueba de Densidad del Material: Esta prueba determina la densidad del material, que es la masa por unidad de volumen. Los resultados se expresan en gramos por centímetro cúbico (g/cm³). La prueba implica pesar el material en aire y en agua para determinar su densidad.
Prueba de Fluidez del Fundido: El índice de fluidez másico (MFR, por sus siglas en inglés) o índice de fusión (MI, por sus siglas en inglés) mide cuántos gramos de resina fundida fluyen a través de un tubo capilar estándar bajo condiciones específicas de temperatura y presión en un tiempo determinado (normalmente 10 minutos), expresado en gramos por 10 minutos (g/10min).
Aquí encontrará un vídeo que muestra cómo se realizan estas pruebas. En el vídeo, puede ver el proceso de prueba real y el equipo, lo que le ayuda a comprender mejor las operaciones específicas y la importancia de cada prueba.
Estas pruebas son cruciales para garantizar que los materiales cumplen los requisitos de rendimiento para aplicaciones específicas. Con estos datos experimentales detallados, los fabricantes pueden evaluar y mejorar con precisión los materiales, ofreciendo así productos de mayor calidad.