


Inhoudsopgave
SchakelSoorten bedrukking op kunststof onderdelen
Tijdens de productie van plastic artikelen is het gebruikelijk om een reeks ontwerpen of tekst op hun oppervlakken te drukken om hun visuele aantrekkingskracht te vergroten. Dit omvat vaak het toevoegen van elementen zoals bedrijfs logo's, productmodelnummers en diverse andere patronen of kunstwerken.
Momenteel bestaan er diverse technieken voor het aanbrengen van deze prints op plastic onderdelen. Daaronder, zeefdruk, tampondruk, en laseretsen springen eruit als de meest gebruikte methoden.
Zeefdruk
Hoe zeefdruk werkt
Zeefdruk werkt volgens de basisprincipes van “blokkeren” en “inktdoorlaatbaarheid”. Dit proces kan worden opgesplitst in verschillende belangrijke stappen:
1. Het maken van het zeefraam: Eerst een frame is nodig, meestal gemaakt van hout of metaal. Een schermgaas, meestal een fijn nylon- of polyestergaas, wordt strak over dit raam gespannen.
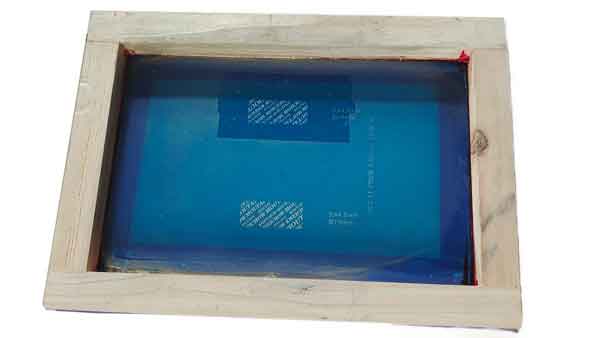
2. Het aanbrengen van de foto-emulsie: Een laag lichtgevoelige emulsie wordt gelijkmatig op het scherm aangebracht. Eenmaal blootgesteld aan licht hardt deze emulsie uit, terwijl de niet-blootgestelde gebieden zacht blijven en met water kunnen worden weggespoeld.
3. Belichting: Het voorbereide ontwerppatroon (meestal een zwart ontwerp op een transparante film) wordt over het met foto-emulsie bedekte scherm geplaatst en vervolgens blootgesteld aan licht. Na de belichting blijven de gebieden van de emulsie onder het ontwerp zacht.
4. Ontwikkelen: Na de belichting wordt het scherm met water gewassen. De niet-belichte emulsie wordt weggespoeld, waardoor de details van het patroon zichtbaar worden. Op deze manier kan inkt alleen door deze niet-geblokkeerde delen van het gaas passeren.
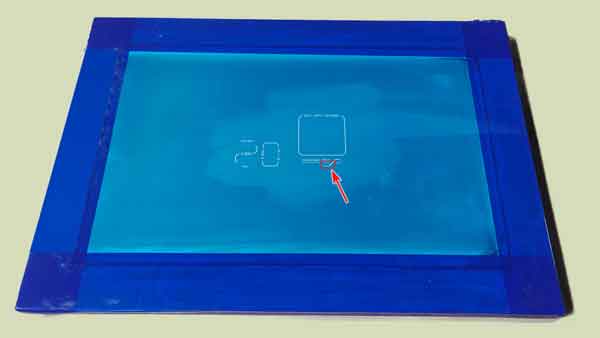
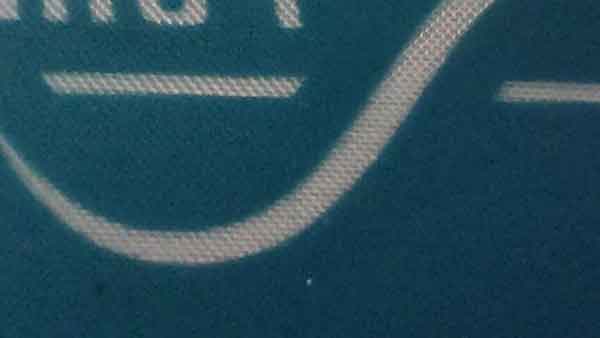
De afbeelding toont het algehele uiterlijk van het volledige zeefdrukraam, samen met een close-up van de gaasstructuur op het raam.
Uit de afbeelding blijkt dat de gaasgebieden die overeenkomen met het ontwerp open zijn, waardoor inkt erdoor kan, terwijl de andere gebieden bedekt zijn met een lichtgevoelige emulsie die de inkt blokkeert.
5. Printen: Het scherm wordt boven het te bedrukken materiaal geplaatst. Inkt wordt erop gegoten en een squeegee wordt gebruikt om de inkt gelijkmatig door de niet-bedekte delen van het gaas op het materiaal te drukken.
6. Reinigen en hergebruiken: Na het drukken wordt het scherm grondig gereinigd om alle inkt en emulsie te verwijderen, zodat het klaar is voor toekomstig gebruik.
Voorbeelden van zeefdruk
Voordelen van zeefdrukken
Veelzijdigheid: Zeefdruk kan worden toegepast op een breed scala aan materialen, zoals papier, plastic, metaal, glas, hout en zelfs stof.
Duurzame en dikke inktlagen: De inktlaag bij zeefdruk is dikker in vergelijking met andere drukmethoden, wat resulteert in levendigere kleuren met goede lichtechtheid en slijtvastheid.
Levendige kleuren: Door de directe overdracht van inkt van het scherm naar het materiaal is de kleurverzadiging hoog, wat opvallende effecten oplevert.
Kosteneffectief voor massaproductie: Zeefdruk is zeer kosteneffectief voor grootschalige productie. Zodra de sjabloon is vastgesteld, maakt het snelle en economische replicatie mogelijk.
Nadelen van zeefdrukken
Beperkingen van het printoppervlak: Het oppervlak voor zeefdruk moet zo vlak mogelijk zijn. Oneffen oppervlakken kunnen leiden tot ongelijke inktverdeling. Overmatige inkepingen kunnen verhinderen dat het scherm goed contact maakt, wat het drukken belemmert.
Uitdagingen bij cilindrische oppervlakken: Hoewel zeefdruk op cilindrische oppervlakken mogelijk is, vereist het dat het scherm synchroon met de rotatie van het product beweegt, wat de complexiteit en kosten verhoogt. Deze methode is minder geschikt voor kleinschalige productie.
Volume-eisen: Zeefdruk is over het algemeen geschikter voor grootschalige productie vanwege de noodzaak van mallen en hulpstukken om de producten tijdens het drukken te positioneren. Er zijn eenvoudige en uitgebreide hulpstukken voor respectievelijk kleine en grote volumes. Handmatige positionering met eenvoudige hulpstukken kan een hoger foutpercentage hebben.
Kleurbeperkingen: Elke kleur vereist een apart scherm. Meestal gebruikt voor enkele, dubbele of drievoudige kleuren; een toename van het aantal kleuren kan de productiemoeilijkheden en kosten verhogen, met het extra risico van misalignment tussen verschillende kleuren.
Resolutiebeperkingen: In vergelijking met andere druktechnologieën zoals digitaal drukken, biedt zeefdruk lagere detaillering en resolutie.
Reiniging en onderhoud: Regelmatige reiniging en onderhoud van het scherm zijn noodzakelijk, vooral in productieomgevingen met hoge intensiteit.
Milieuzorgen: Sommige oplosmiddelen en inkten die bij zeefdruk worden gebruikt, kunnen schadelijk zijn voor het milieu. Het is belangrijk om ervoor te zorgen dat de inkten voldoen aan milieunormen zoals RoHS en REACH.
Inkt uithardingsprocessen
Duurzaamheid waarborgen door uitharding Om ervoor te zorgen dat inkten optimale hechting en duurzaamheid bereiken, is een uithardingsproces essentieel. Er zijn twee hoofdtypen uithardingsmethoden:
Thermische uitharding: Bij deze methode worden de bedrukte items in een constante temperatuurkamer geplaatst. Ze worden blootgesteld aan verre-infraroodstraling of verwarmd met hete lucht, wat een thermische reactie veroorzaakt die de inkt uithardt. De temperatuur wordt doorgaans geregeld tussen 60°C en 100°C, en soms kan deze ongeveer 150°C bereiken.
Over het algemeen kunnen hogere uithardingstemperaturen betere drukkwaliteit opleveren. Echter kan behandeling bij hoge temperatuur leiden tot krimp en vervorming, dus het hangt allemaal af van op welk kunststofmateriaal wordt gedrukt.
UV-uitharding: Deze methode houdt in dat de bedrukte items worden blootgesteld aan specifieke golflengten van ultraviolet (UV) licht. Het fotoreactieve proces onder UV-licht zorgt ervoor dat de inkt uithardt. UV-uitharding is een effectieve methode om de inkt snel te laten stollen en is bijzonder nuttig voor bepaalde soorten inktformuleringen en drukopdrachten.
Rotatiezeefdruk — Videorondleiding
Wat u zult zien. Deze video demonstreert snel hoe zeefdruk werkt: inkt wordt door een squeegee door de open gebieden van een stencil (zeef) op een plastic substraat geduwd, gevolgd door drogen/uitharden.
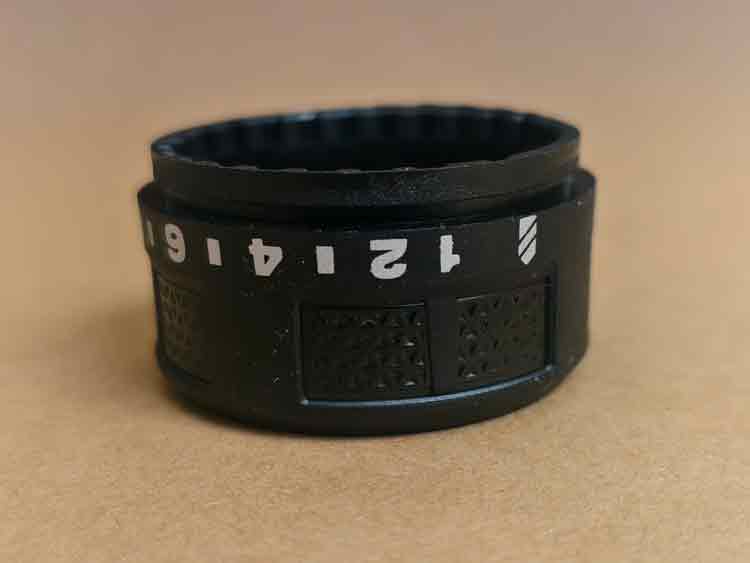
Van plat naar cilindrisch. Zeefdruk wordt doorgaans gebruikt op platte onderdelen zonder uitsteeksels. Met roterend zeefdruk strekt de methode zich uit tot cilindrische onderdelen.
Gesynchroniseerde beweging (hoe het draait). Het onderdeel roteert synchroon met de zeef. In dit voorbeeld koppelt een tandheugelaandrijving de beweging nauwkeurig. Sommige systemen vertrouwen op wrijving tussen de zeef en het onderdeel om het te laten draaien, maar wij geven de voorkeur aan een positieve aandrijving om slippen en de daardoor veroorzaakte onscherpte te voorkomen.
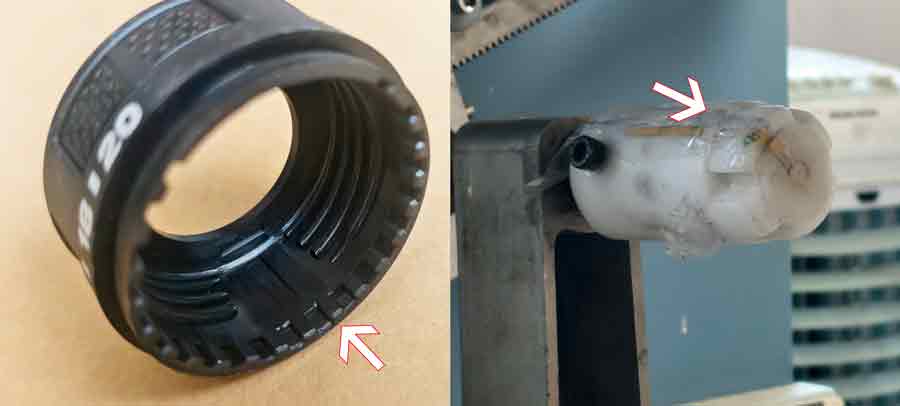
Opspanning en passing. Het onderdeel grijpt in een positioneringsknop/locator. De passing moet nauwkeurig zijn: te los leidt tot veegvorming op de afdruk; te strak maakt het invoeren moeilijk en riskeert schade.
Registratie en kwaliteit. De gedrukte nummers en de interne groef lijnen uit op vaste referentieposities—niets is willekeurig. Roterend zeefdruk vereist zorgvuldige aandacht voor detail om helderheid, nauwkeurigheid en sterke hechting te bereiken.
Tampondruk
Hoe tampondruk werkt
Een indirecte benadering voor complexe oppervlakken Padprinting is een indirecte druktechniek, voornamelijk gebruikt voor het bedrukken van onregelmatige oppervlakken of materialen die moeilijk te bedrukken zijn. De basiestappen van padprinting kunnen als volgt worden samengevat:
1. Plaatproductie en etsen: Eerst wordt een drukplaat met het gewenste patroon gemaakt, doorgaans van metalen zoals staal of koper. Het patroongebied wordt geëtst met kleine uitsparingen.
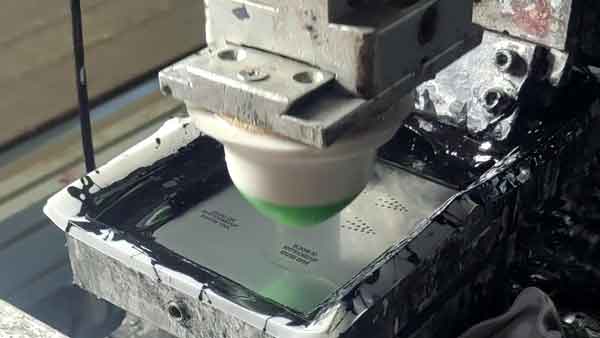
2. Inktvulling: Vervolgens wordt inkt in de geëtste gebieden van de drukplaat gevuld.
3. Verwijderen overtollige inkt: Een doctor blade (of een squeegee) wordt gebruikt om de overtollige inkt van het oppervlak van de plaat te vegen, zodat er alleen inkt achterblijft in de geëtste gebieden.
4. Gebruik van de pad: Een zachte, elastische siliconenpad (de pad in padprinting) maakt contact met de plaat en brengt de inkt over van de geëtste gebieden naar de pad.
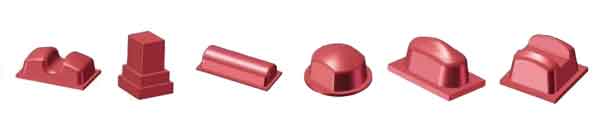
5. Overdracht op het product: De pad beweegt vervolgens naar het item dat bedrukt moet worden en drukt zachtjes naar beneden om de inkt van de pad naar het oppervlak van het item over te brengen. De zachtheid en elasticiteit van de siliconenpad zorgen ervoor dat deze zich kan aanpassen aan verschillende onregelmatige oppervlakken.
6. Drogen en uitharden: De inkt droogt en hardt uit op het oppervlak van het item, waarmee het drukproces is voltooid.
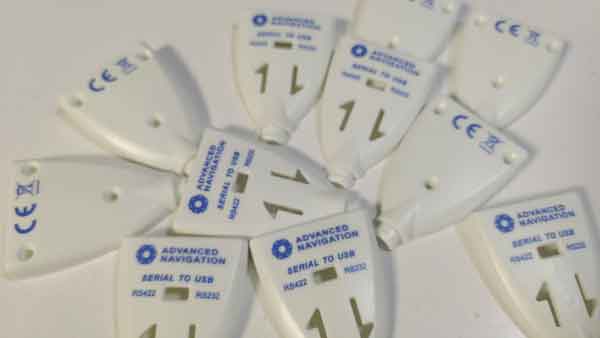
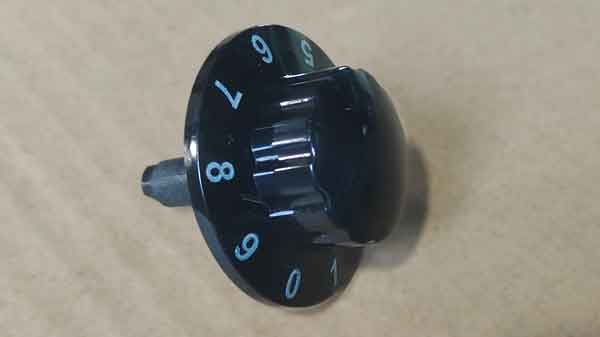
Voorbeelden van tampondruk
Voordelen van tampondrukken
Geschikt voor complexe oppervlakken: Padprinting is in staat om op onregelmatige, oneffen, gebogen en zelfs ruwe oppervlakken te drukken.
Weergave van fijne details: Deze methode kan ingewikkelde patronen en tekst drukken, waardoor het geschikt is voor hoogprecisiedrukwerk.
Veelzijdigheid in materiaalcompatibiliteit: Padprinting kan worden toegepast op een verscheidenheid aan materialen, waaronder kunststoffen, metalen, glas, keramiek en hout.
Aanpasbaarheid in kleur: Er kunnen meerdere kleuren inkt worden gebruikt, hoewel elke drukcyclus slechts één kleur kan aanbrengen. Meerkleurendruk is mogelijk door meerdere drukcycli.
Efficiëntie en flexibiliteit: Padprinting is zeer geschikt voor snelle productie en kleine batchaanpassing, met eenvoudige plaatwissel.
Nadelen van tampondrukken
Kleurbeperkingen: Net als bij zeefdruk kan elke drukcyclus slechts één kleur gebruiken, waardoor meerkleurendruk tijdrovender en kostbaarder is.
Beperkingen van het printoppervlak: Hoewel padprinting uitblinkt bij oneffen oppervlakken, heeft het beperkingen bij het omgaan met extreem onregelmatige oppervlakken of trapachtige structuren. Deze vormen kunnen de uitzetting van de siliconenpad belemmeren, wat de contactname met het drukoppervlak beïnvloedt. Onvolledig contact kan leiden tot vervormde drukpatronen, waardoor de afdrukkwaliteit wordt beïnvloed. Er is speciale aandacht nodig om ervoor te zorgen dat de pad gelijkmatig contact maakt met het gehele drukgebied voor een heldere en nauwkeurige afdruk.
Patroongroottebeperkingen: Door de groottebeperkingen van de siliconenpad is het drukgebied over het algemeen klein en niet geschikt voor grote oppervlakken.
Ondiepe inktlaag bij enkele afdrukken: De inktlaag die in één printcyclus wordt aangebracht, is relatief dun. Dit kan effectief worden gecompenseerd door twee of drie printcycli uit te voeren, wat echter ook hogere productiekosten met zich meebrengt.
Inktdroogtijd: Sommige soorten inkt vereisen langere droogtijden, wat de productie-efficiëntie kan beïnvloeden.
Milieueffect: Bepaalde tampondrukinkten kunnen vluchtige organische stoffen (VOS) bevatten, wat potentiële risico's vormt voor het milieu en de gezondheid van operators.
Inktvereisten voor Zeef- & Tampondruk
Zeef- en tampondruk vereisen specifieke inkteigenschappen om optimale prestaties en duurzaamheid op kunststofoppervlakken te garanderen. Hieronder staan enkele belangrijke inktvereisten.
Inkt hechting aan substraat
De hechting tussen inkt en kunststof is een fundamentele vereiste voor zowel zeefdruk als tampondruk. Hechting wordt meestal beoordeeld met de kruisarcering hechtingstest—vaak aangeduid als de rastest—terwijl een snellere, informele methode erin bestaat de print met een vingernagel of plastic spatel weg te krabben om te zien of deze loslaat.
Kunststoffen kunnen op basis van inktadhesie in twee categorieën worden ingedeeld:
Goede hechting: Kunststoffen met een hogere moleculaire polariteit—zoals ABS (vaak de gemakkelijkste en een voorkeurskeuze voor kunststofdruk), PA, PC en PVC—hebben een relatief hoge oppervlakte-energie, waardoor inkten goed hechten zonder voorbehandeling. Voor deze materialen is het kiezen van een compatibele inkt doorgaans voldoende.
Slechte hechting: Kunststoffen met een lage polariteit zoals PE, PP, PET en POM (de moeilijkst te bedrukken) vereisen over het algemeen een voorbehandeling om voldoende inkt hechting te bereiken. Gangbare methoden zijn plasmo- of coronabehandeling, vlambehandeling of het aanbrengen van een primer/hechtingspromotor.
In sommige gevallen kunnen kunststofmaterialen die weekmakers of andere additieven bevatten, ervoor zorgen dat de inkt hechting na verloop van tijd verzwakt doordat deze chemicaliën naar het oppervlak migreren. Om dit te voorkomen, wordt aanbevolen om virgin materialen te gebruiken en kunststoffen met onbekende additieven te vermijden.
Alcoholbestendigheid
Sommige kunststofproducten, met name in medische hulpmiddelen, elektronica en auto-interieurs, kunnen tijdens gebruik in contact komen met alcohol. In deze gevallen is het belangrijk om inkten te kiezen die bestand zijn tegen alcohol.
Om alcoholbestendigheid te testen, wordt een met alcohol doordrenkte wattenbol 50-100 keer over het bedrukte oppervlak gewreven. Als de inkt begint af te bladeren, is de inkt niet alcoholbestendig. In omgevingen waar alcoholbestendigheid vereist is, moet u zeker inkten selecteren die ontworpen zijn om blootstelling aan alcohol te weerstaan. Dit hangt af van de inktformulering, additieven en het uithardingsproces.
UV-bestendigheid (blootstelling aan zonlicht)
Hoewel standaardinkten geschikt zijn voor binnengebruik, moeten producten die voor buitengebruik bestemd zijn inkten hebben die ultraviolet (UV) licht kunnen weerstaan om degradatie door langdurige blootstelling aan de zon te voorkomen.
Onder UV-blootstelling kunnen inkten vervagen, verkleuren en uiteindelijk verkruimelen of afbladderen.
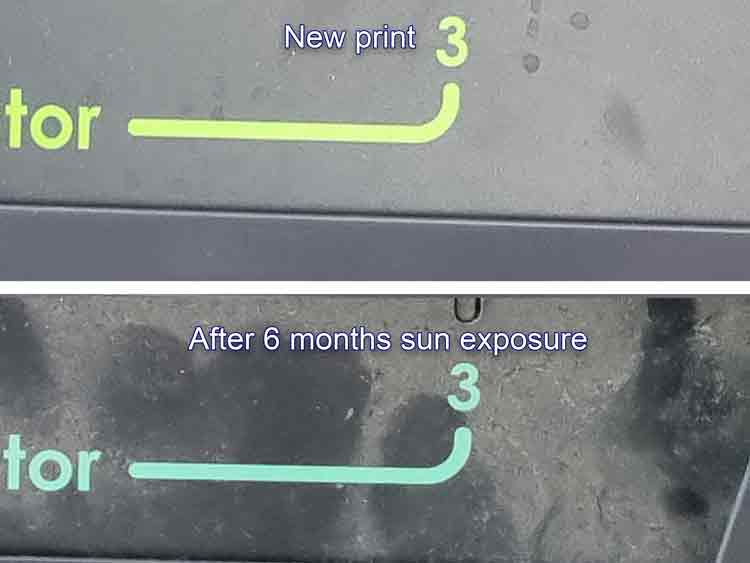
Daarom zijn UV-bestendige inkten noodzakelijk voor buitensporige producten. Een product bedrukt met standaardinkt vertoonde bijvoorbeeld een aanzienlijke kleurverandering van groen naar blauw na slechts zes maanden blootstelling aan zonlicht.
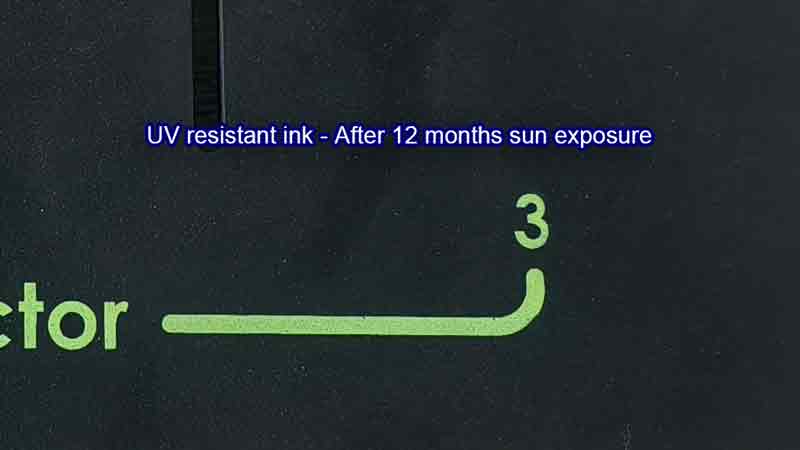
Echter, bij gebruik van UV-bestendige inkt bleef de kleur stabiel zelfs na 12 maanden, met slechts geringe slijtage in bepaalde gebieden.
Lasergraveren
Laseretsen is ook bekend als lasergraveren of lasermarkeren. Het maakt gebruik van hoogenergetische laserstralen om markeringen in het oppervlak te etsen. Deze methode kan duurzame en precieze markeringen, zoals tekst, patronen en barcodes, aanbrengen op diverse soorten kunststofoppervlakken. Het lasermarkeerproces omvat doorgaans de volgende stappen:
Hoe lasergraveren werkt
Ontwerpen van het artwork: De eerste stap is het ontwerpen van de te markeren inhoud, die tekst, grafische elementen, barcodes, enz. kan omvatten. Deze ontwerpen worden meestal gemaakt met gespecialiseerde software op een computer.
Instellen van laserparameters: Afhankelijk van het gewenste markeringseffect en het type kunststof worden de parameters van de laser, zoals vermogen, snelheid, focus en frequentie, dienovereenkomstig ingesteld.
Uitvoeren van lasermarkering: Het kunststofproduct wordt op de werktafel van de lasermarkeermachine geplaatst. De laser zendt een hoogenergetische straal uit die langs een vooraf bepaald pad beweegt en op het oppervlak van de kunststof wordt gefocust.
Materiaalrespons: Wanneer de laser in contact komt met het kunststofoppervlak, kunnen verschillende fysische of chemische reacties optreden, afhankelijk van de aard van de kunststof en de laserinstellingen:
- Materiaal verwijdering: De laser verwijdert een laag van het oppervlak, waardoor een verdiepte markering ontstaat.
- Kleur verandering: De warmte van de laser veroorzaakt een kleurverandering in het kunststof, waardoor een duidelijk contrast in de markering ontstaat.
- Chemische verandering: De laser veroorzaakt een chemische reactie die de kleur of textuur van het materiaaloppervlak verandert.
Koeling en verwerking: Nadat het markeringsproces is voltooid, kunnen soms koeling en aanvullende verwerking nodig zijn om de kwaliteit van de markering te waarborgen.
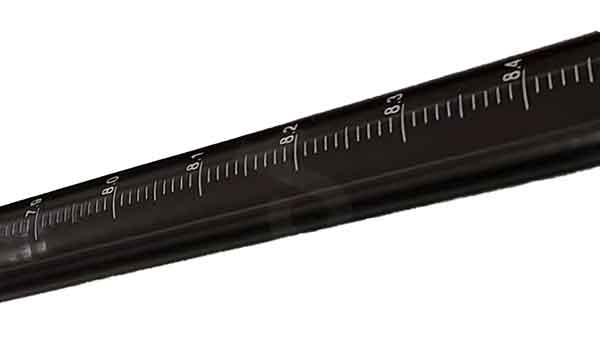
Voorbeelden van laserprinten
Voordelen van lasermarkering
Precisie en detail: Lasermarkering kan uiterst fijne en complexe patronen creëren.
Niet-contactproces: Het markeringsproces omvat geen fysiek contact, wat slijtage of vervorming van het product vermindert.
Snelheid en automatisering: Het markeren is snel en kan eenvoudig worden geïntegreerd in geautomatiseerde productielijnen.
Duurzaamheid: De markeringen zijn duurzaam en bestand tegen vervaging of slijtage.
Echter kan de effectiviteit van lasermarkering variëren afhankelijk van het type kunststof en de kleur ervan. Verschillende materialen reageren verschillend op de laser, wat aanpassingen in laserparameters voor specifieke materialen noodzakelijk maakt.
Nadelen van lasermarkering
Kleurbeperkingen: De kleuren die met lasermarkering haalbaar zijn, hangen grotendeels af van het materiaal en de reactie daarvan op de laser. Gewoonlijk zijn de markeringen lichtgrijs van kleur om contrast te bieden tegen de achtergrond. Door technische beperkingen zijn andere kleurkeuzes beperkt.
Beperkingen op oneffen oppervlakken: Door beperkingen in de brandpuntsafstand kan lasermarkering moeite hebben om uniforme en heldere prints te bereiken op ongelijke of getextureerde oppervlakken.
Duurzaamheidszorgen: Hoewel lasermarkeringen over het algemeen als permanent worden beschouwd, kunnen ze onder bepaalde omstandigheden vervagen of slijten, zoals bij langdurige blootstelling aan intens licht of agressieve chemicaliën.
Conclusie
Het bedrukken van kunststofproducten is niet beperkt tot alleen zeefdruk printen, tampondruk, en lasergraveren; er zijn ook andere methoden zoals watertransferdruk, in-mold decoratie, heetstempelen (foliestempelen) en inkjetprinten. Hoewel deze technieken misschien niet zo wijdverbreid gebruikt worden als de eerste drie, of een hoger productievolume vereisen, heeft elk zijn unieke kenmerken.
Bij het selecteren van de geschikte druktechnologie moeten verschillende factoren zoals materiaaltype, oppervlakte-eigenschappen, ontwerpvereisten en productieschaal worden overwogen om zowel esthetische als praktische behoeften van het product te vervullen.
