


Table des matières
ToggleTypes d'impression sur des pièces en plastique
Lors de la production d'articles en plastique, il est courant d'imprimer une gamme de motifs ou texte sur leurs surfaces pour améliorer leur attrait visuel. Cela implique souvent d'ajouter des éléments tels que des logos d'entreprise, des numéros de modèle de produit et divers autres motifs ou illustrations.
Actuellement, il existe une variété de techniques pour appliquer ces impressions sur les pièces en plastique. Parmi elles, sérigraphie, tampographie, et gravure laser se distinguent comme les méthodes les plus largement utilisées.
Sérigraphie
Comment fonctionne la sérigraphie ?
Sérigraphie fonctionne selon les principes de base du “ masquage ” et de la “ perméabilité à l'encre ”. Ce processus peut être décomposé en plusieurs étapes clés :
1. Création du cadre d'écran: Initialement, un cadre est nécessaire, généralement en bois ou en métal. Un tissu d'écran, généralement un maillage fin en nylon ou en polyester, est tendu fermement sur ce cadre.
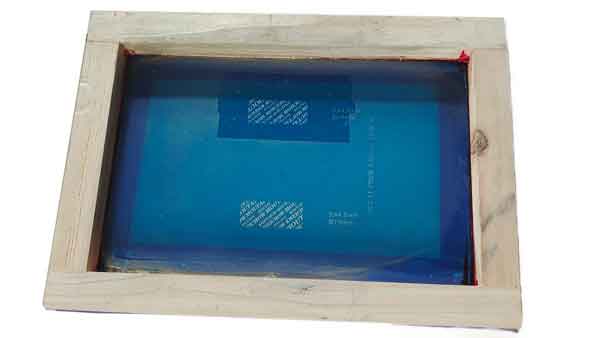
2. Application de l'émulsion photosensible: Une couche de émulsion photosensible est appliquée uniformément sur l'écran. Une fois exposée à la lumière, cette émulsion durcit, tandis que les zones non exposées restent molles et peuvent être éliminées à l'eau.
3. Exposition: Le motif préparé (généralement un dessin noir sur un film transparent) est placé sur l'écran enduit de l'émulsion photosensible, puis exposé à la lumière. Après exposition, les zones de l'émulsion sous le motif restent molles.
4. Développement: Après exposition, l'écran est lavé à l'eau. Le l'émulsion non exposée est éliminée par lavage, révélant les détails du motif. Ainsi, l'encre ne peut passer qu'à travers ces parties non obstruées du maillage.
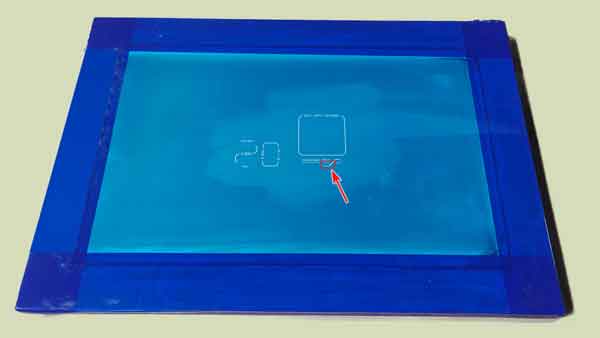
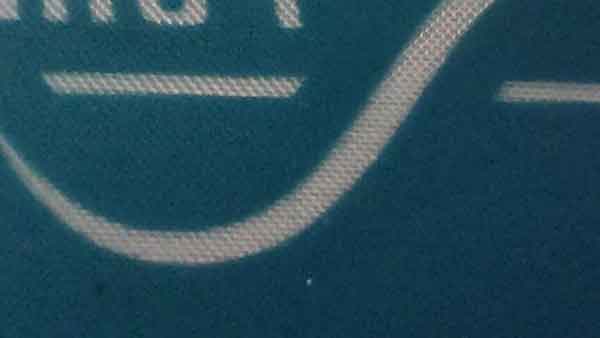
L'image montre l'aspect général de l'ensemble du cadre de sérigraphie, ainsi qu'un gros plan de la structure des mailles du cadre.
D'après l'image, il est évident que les zones du maillage correspondant au motif sont ouvertes, permettant à l'encre de passer, tandis que les autres zones ont été recouvertes d'une émulsion photosensible, bloquant l'encre.
5. Impression: L'écran est positionné sur le matériau à imprimer. L'encre est versée dessus, et une racle est utilisée pour presser uniformément l'encre à travers les zones non obstruées du maillage sur le matériau.
6. Nettoyage et réutilisation: Après impression, l'écran est soigneusement nettoyé pour éliminer toute l'encre et l'émulsion, le préparant pour une utilisation future.
Exemples de sérigraphie
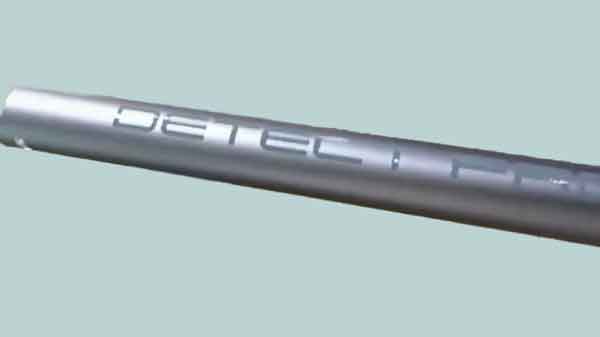
Avantages de la sérigraphie
Polyvalence: La sérigraphie peut être appliquée à une large gamme de matériaux, tels que le papier, le plastique, le métal, le verre, le bois, et même le tissu.
Couches d'encre durables et épaisses: La couche d'encre en sérigraphie est plus épaisse par rapport à d'autres méthodes d'impression, ce qui donne des couleurs plus vives avec une bonne résistance à la lumière et à l'usure.
Couleurs vives: En raison du transfert direct de l'encre de l'écran au matériau, la saturation des couleurs est élevée, ce qui produit des effets saisissants.
Rentable pour la production de masse: La sérigraphie est très rentable pour la production à grande échelle. Une fois le modèle établi, elle permet une réplication rapide et économique.
Inconvénients de la sérigraphie
Limites de la surface d'impression: La zone pour la sérigraphie doit être aussi plane que possible. Les surfaces irrégulières peuvent entraîner une distribution inégale de l'encre. Des indentations excessives peuvent empêcher l'écran d'entrer en contact correctement, entravant l'impression.
Défis liés aux surfaces cylindriques: Bien que la sérigraphie sur des surfaces cylindriques soit possible, elle nécessite que l'écran se déplace en synchronisation avec la rotation du produit, augmentant la complexité et le coût. Cette méthode est moins adaptée à la production à petite échelle.
Exigences de volume: La sérigraphie est généralement plus adaptée à la production à grande échelle en raison de la nécessité de gabarits et de fixations pour positionner les produits pendant l'impression. Il existe des fixations simples et complètes pour les petits et grands volumes, respectivement. Le positionnement manuel avec des fixations simples peut avoir un taux d'erreur plus élevé.
Limitations de couleur: Chaque couleur nécessite un écran séparé. Généralement utilisé pour une, deux ou trois couleurs, une augmentation du nombre de couleurs peut accroître les difficultés et les coûts de production, avec le risque supplémentaire de désalignement entre les différentes couleurs.
Limitations de résolution: Comparée à d'autres technologies d'impression comme l'impression numérique, la sérigraphie offre une précision et une résolution inférieures.
Nettoyage et maintenance: Un nettoyage et un entretien réguliers de l'écran sont nécessaires, surtout dans les environnements de production à haute intensité.
Préoccupations environnementales: Certains solvants et encres utilisés en sérigraphie peuvent être nocifs pour l'environnement. Il est important de s'assurer que les encres sont conformes aux normes environnementales telles que RoHS et REACH.
Procédés de séchage de l'encre
Assurer la durabilité par le durcissement Pour que les encres atteignent une adhérence et une durabilité optimales, un processus de durcissement est essentiel. Il existe deux principaux types de méthodes de durcissement :
Durcissement thermique: Dans cette méthode, les articles imprimés sont placés dans une chambre à température constante. Ils sont exposés à un rayonnement infrarouge lointain ou chauffés à l'air chaud, déclenchant une réaction thermique qui durcit l'encre. La température est généralement contrôlée entre 60 °C et 100 °C, et peut parfois atteindre environ 150 °C.
En général, des températures de durcissement plus élevées permettent d'obtenir de meilleurs résultats d'impression. Toutefois, le traitement à haute température peut entraîner un rétrécissement et une déformation, et tout dépend donc de la matière plastique sur laquelle l'impression est réalisée.
Durcissement UV: Cette méthode consiste à exposer les articles imprimés à des longueurs d'onde spécifiques de lumière ultraviolette (UV). Le processus photoréactif sous lumière UV provoque le durcissement de l'encre. Le durcissement UV est une méthode efficace pour solidifier rapidement l'encre et est particulièrement utile pour certains types de formulations d'encre et applications d'impression.
Sérigraphie rotative - Présentation vidéo
Ce que vous verrez. Cette vidéo démontre rapidement le fonctionnement de la sérigraphie : l'encre est poussée par une racle à travers les zones ouvertes d'un pochoir (écran) sur un substrat en plastique, suivie d'un séchage/durcissement.
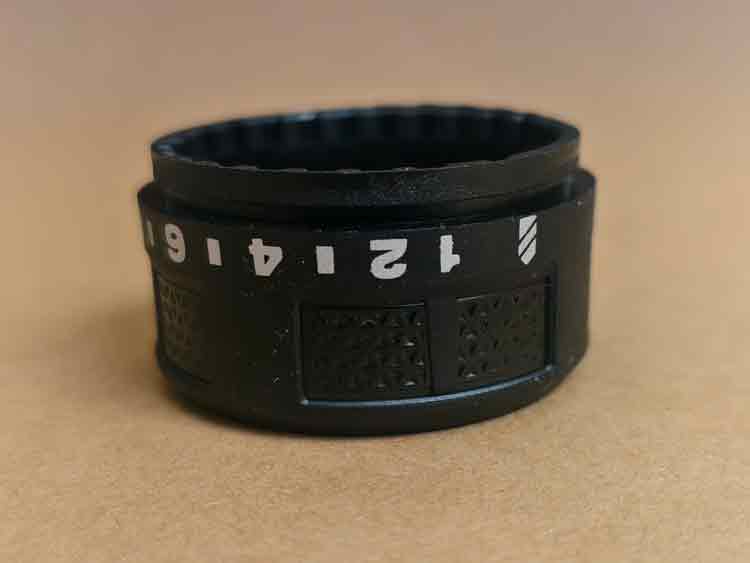
Du plat au cylindrique. La sérigraphie est généralement utilisée sur des pièces plates sans protubérances. Avec la sérigraphie rotative, la méthode s'étend aux pièces cylindriques.
Mouvement synchronisé (comment il tourne). La pièce tourne en synchronisation avec l'écran. Dans cet exemple, un entraînement à crémaillère et pignon couple le mouvement avec précision. Certains systèmes s'appuient sur la friction entre l'écran et la pièce pour la faire tourner, mais nous préférons un engrenage positif pour éviter le glissement et le flou qu'il provoque.
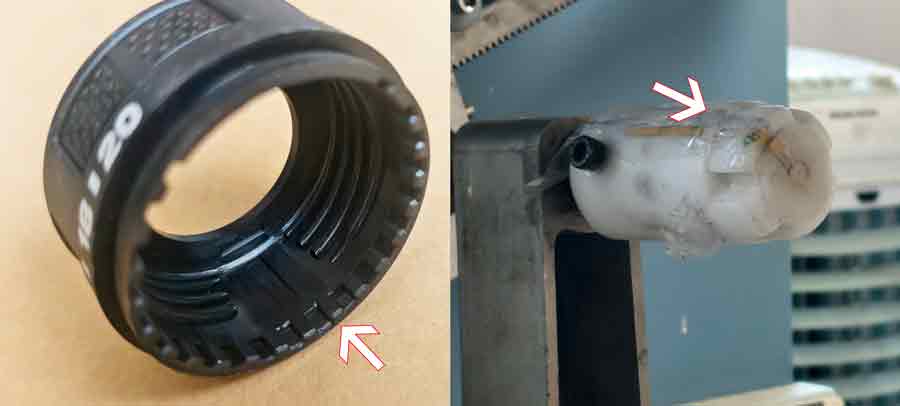
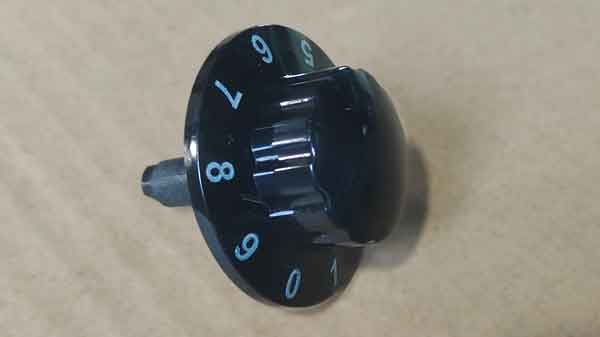
Fixation et ajustement. La pièce s'engage dans un bouton/positionneur de positionnement. L'ajustement doit être précis : trop lâche entraîne un bavement d'impression ; trop serré rend l'insertion difficile et risque d'endommager la pièce.
Repérage et qualité. Les numéros imprimés et la rainure interne s'alignent sur des positions de référence fixes—rien n'est aléatoire. La sérigraphie rotative exige une attention méticuleuse aux détails pour obtenir clarté, précision et forte adhérence.
Tampographie
Comment fonctionne la tampographie
Une approche indirecte pour les surfaces complexes La tampographie est une technique d'impression indirecte, principalement utilisée pour imprimer sur des surfaces irrégulières ou des matériaux difficiles à imprimer. Les étapes de base de la tampographie peuvent être résumées comme suit :
1. Fabrication de la plaque et gravure: Initialement, une plaque d'impression avec le motif souhaité est créée, généralement en métaux comme l'acier ou le cuivre. La zone du motif est gravée avec de minuscules creux.
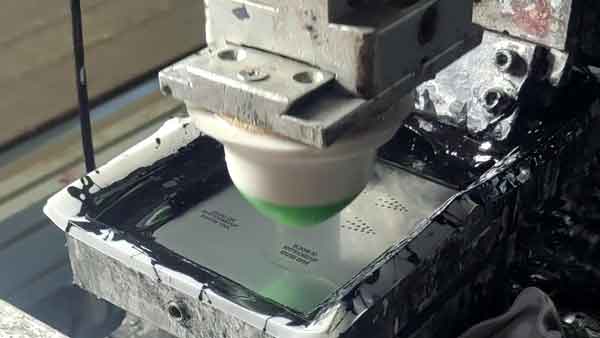
2. Remplissage d'encre: Ensuite, l'encre est remplie dans les zones gravées de la plaque d'impression.
3. Élimination de l'encre excédentaire: Une lame de docteur (ou une racle) est utilisée pour essuyer l'excès d'encre de la surface de la plaque, ne laissant de l'encre que dans les zones gravées.
4. Utilisation du tampon: Un tampon en silicone doux et élastique (le tampon en tampographie) entre en contact avec la plaque, transférant l'encre des zones gravées sur le tampon.
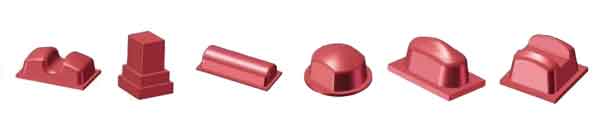
5. Transfert sur le produit: Le tampon se déplace ensuite vers l'article à imprimer, en appuyant doucement pour transférer l'encre du tampon à la surface de l'article. La douceur et l'élasticité du tampon en silicone lui permettent de s'adapter à diverses surfaces irrégulières.
6. Séchage et durcissement: L'encre sèche et durcit à la surface de l'article, complétant le processus d'impression.
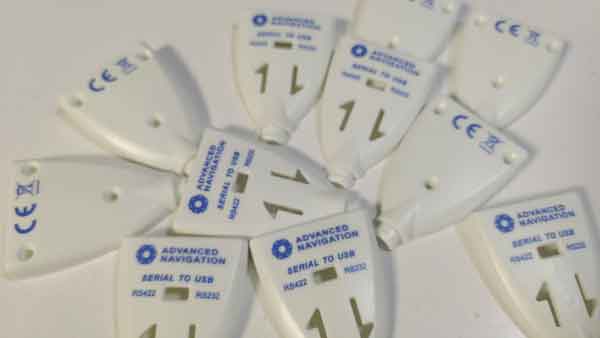
Exemples de tampographie
Avantages de la tampographie
Adapté aux surfaces complexes: La tampographie est capable d'imprimer sur des surfaces irrégulières, inégales, courbes et même rugueuses.
Représentation des détails fins: Cette méthode peut imprimer des motifs et des textes complexes, ce qui la rend adaptée à l'impression graphique de haute précision.
Polyvalence de compatibilité des matériaux: La tampographie peut être appliquée à une variété de matériaux, notamment les plastiques, les métaux, le verre, la céramique et le bois.
Adaptabilité des couleurs: Plusieurs couleurs d'encre peuvent être utilisées, bien que chaque cycle d'impression ne puisse appliquer qu'une seule couleur. L'impression multicolore est réalisable grâce à plusieurs cycles d'impression.
Efficacité et flexibilité: La tampographie est bien adaptée à la production rapide et à la personnalisation en petits lots, avec un changement de plaque pratique.
Inconvénients de la tampographie
Limitations de couleur: Comme la sérigraphie, chaque cycle d'impression ne peut utiliser qu'une seule couleur, ce qui rend l'impression multicolore plus longue et plus coûteuse.
Limites de la surface d'impression: Bien que la tampographie excelle avec les surfaces irrégulières, elle présente des limites face à des surfaces extrêmement irrégulières ou des structures en marche d'escalier. Ces formes peuvent entraver l'expansion du tampon en silicone, affectant son contact avec la surface d'impression. Un contact incomplet peut entraîner des motifs d'impression déformés, affectant ainsi la qualité d'impression. Une attention particulière est nécessaire pour garantir que le tampon entre en contact uniformément avec toute la zone d'impression pour une impression claire et précise.
Limitations de taille de motif: En raison des contraintes de taille du tampon en silicone, la zone d'impression est généralement petite et ne convient pas à l'impression sur de grandes surfaces.
Faible profondeur d'encre en impressions uniques: La couche d'encre appliquée en un seul cycle d'impression est relativement fine. On peut y remédier efficacement en effectuant deux ou trois cycles d'impression, ce qui entraîne également un coût de production plus élevé.
Temps de séchage de l'encre: Certains types d'encre nécessitent des temps de séchage plus longs, ce qui peut impacter l'efficacité de production.
Impact environnemental: Certaines encres de tampographie peuvent contenir des composés organiques volatils (COV), présentant des risques potentiels pour l'environnement et la santé des opérateurs.
Exigences en matière d'encre pour la sérigraphie et la tampographie
La sérigraphie et la tampographie requièrent des propriétés d'encre spécifiques pour garantir une performance et une durabilité optimales sur les surfaces plastiques. Voici quelques-unes des principales exigences en matière d'encre.
Adhésion de l'encre au support
L'adhérence entre l'encre et le plastique est une exigence fondamentale pour la sérigraphie et la tampographie. L'adhérence est le plus souvent évaluée avec le test d'adhérence par quadrillage—souvent appelé le test de grille—tandis qu'une méthode plus rapide et informelle consiste à gratter l'impression avec un ongle ou une spatule en plastique pour voir si elle se détache.
Les plastiques peuvent être classés en deux catégories en fonction de l'adhérence de l'encre :
Bonne adhérence: Les plastiques à polarité moléculaire élevée—tels que l'ABS (souvent le plus facile et un choix privilégié pour l'impression sur plastique), le PA, le PC et le PVC—ont une énergie de surface relativement élevée, de sorte que les encres adhèrent bien sans prétraitement. Pour ces matériaux, choisir une encre compatible est généralement suffisant.
Mauvaise adhérence: Les plastiques à faible polarité tels que le PE, le PP, le PET et le POM (les plus difficiles à imprimer) nécessitent généralement un prétraitement pour obtenir une adhérence d'encre adéquate. Les méthodes courantes incluent le traitement plasma ou corona, le traitement à la flamme, ou l'application d'un primaire/promoteur d'adhérence.
Dans certains cas, les matériaux plastiques contenant des plastifiants ou d'autres additifs peuvent entraîner une diminution de l'adhérence de l'encre au fil du temps, à mesure que ces produits chimiques migrent vers la surface. Pour éviter cela, il est recommandé d'utiliser des matières vierges et d'éviter les plastiques contenant des additifs inconnus.
Résistance à l'alcool
Certains produits en plastique, notamment dans les dispositifs médicaux, l'électronique et les intérieurs automobiles, peuvent entrer en contact avec de l'alcool lors de leur utilisation. Dans ces cas, il est important de choisir des encres résistantes à l'alcool.
Pour tester la résistance à l'alcool, une boule de coton imbibée d'alcool est frottée sur la surface imprimée 50 à 100 fois. Si l'encre commence à se décoller, l'encre n'est pas résistante à l'alcool. Dans les environnements exigeant une résistance à l'alcool, veillez à sélectionner des encres conçues pour résister à l'exposition à l'alcool. Cela dépend de la formulation de l'encre, des additifs et du processus de séchage.
Résistance aux UV (exposition au soleil)
Alors que les encres standard conviennent à un usage intérieur, les produits destinés à un usage extérieur doivent être dotés d'encres capables de résister aux rayons ultraviolets (UV) afin d'éviter toute dégradation due à une exposition prolongée au soleil.
Sous l'effet des UV, les encres peuvent s'estomper, se décolorer et finir par se poudrer ou se décoller.
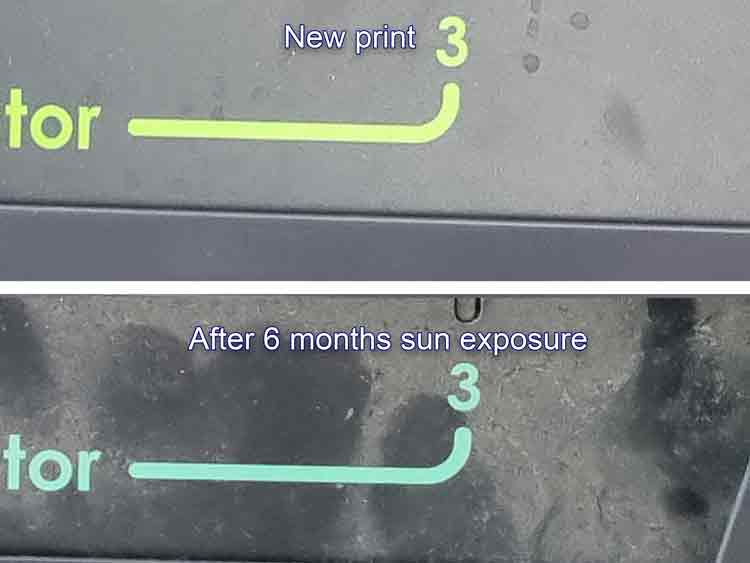
C'est pourquoi les encres résistantes aux UV sont nécessaires pour les produits d'extérieur. Par exemple, un produit imprimé avec une encre standard a vu sa couleur passer du vert au bleu après seulement six mois d'exposition à la lumière du soleil.
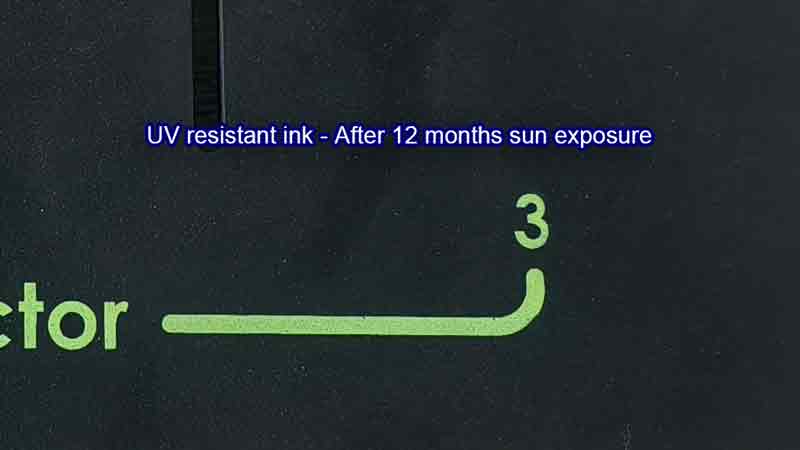
En revanche, avec une encre résistante aux UV, la couleur est restée stable même après 12 mois, avec seulement une usure mineure à certains endroits.
Gravure au laser
Gravure laser est aussi appelée gravure au laser ou marquage laser. Il s'agit d'utiliser des faisceaux laser à haute énergie pour graver des marques sur la surface. Cette méthode permet de créer des marquages durables et précis, tels que du texte, des motifs et des codes-barres, sur divers types de surfaces plastiques. Le processus de marquage laser comprend généralement les étapes suivantes :
Comment fonctionne la gravure au laser ?
Conception de l'illustration: La première étape consiste à concevoir le contenu à marquer, qui peut inclure du texte, des graphiques, des codes-barres, etc. Ces conceptions sont généralement créées à l'aide d'un logiciel spécialisé sur un ordinateur.
Réglage des paramètres laser: En fonction de l'effet de marquage souhaité et du type de plastique, les paramètres du laser, tels que la puissance, la vitesse, la focalisation et la fréquence, sont définis en conséquence.
Exécution du marquage laser: Le produit en plastique est placé sur la table de travail de la machine de marquage laser. Le laser émet un faisceau à haute énergie qui se déplace le long d'un trajet prédéfini, en se focalisant sur la surface du plastique.
Réaction du matériau: Lorsque le laser entre en contact avec la surface du plastique, plusieurs réactions physiques ou chimiques différentes peuvent se produire, selon la nature du plastique et les réglages du laser :
- Enlèvement de matériaux: Le laser ablate une couche de la surface, créant ainsi une marque en creux.
- Changement de couleur: La chaleur du laser provoque un changement de couleur dans le plastique, formant un contraste distinct dans le marquage.
- Changement chimique: Le laser induit une réaction chimique qui modifie la couleur ou la texture de la surface du matériau.
Refroidissement et traitement: Une fois le processus de marquage terminé, un refroidissement et un traitement supplémentaire peuvent parfois être nécessaires pour garantir la qualité du marquage.
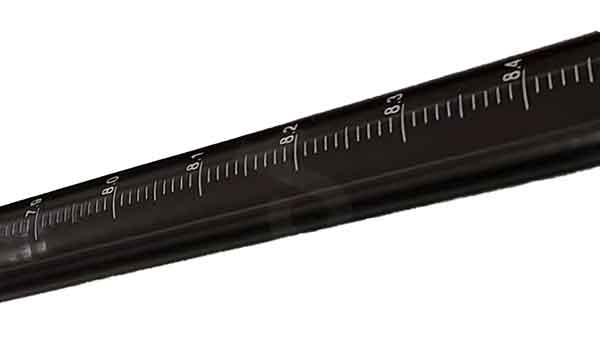
Exemples d'impression laser
Avantages du marquage au laser
Précision et détail: Le marquage laser peut créer des motifs extrêmement fins et complexes.
Processus sans contact: Le processus de marquage n'implique aucun contact physique, réduisant l'usure ou la déformation du produit.
Vitesse et automatisation: Le marquage est rapide et peut être facilement intégré dans des lignes de production automatisées.
Durabilité: Les marquages sont durables et résistants à la décoloration ou à l'usure.
Toutefois, l'efficacité du marquage laser peut varier en fonction du type de plastique et de sa couleur. Les matériaux réagissent différemment au laser, ce qui nécessite d'adapter les paramètres du laser à des matériaux spécifiques.
Inconvénients du marquage au laser
Limitations de couleur: Les couleurs réalisables avec le marquage laser dépendent largement du matériau et de sa réaction au laser. Généralement, les marquages sont de couleur gris clair pour contraster avec l'arrière-plan. En raison de limitations techniques, les autres choix de couleurs sont restreints.
Limitations sur les surfaces irrégulières: En raison des contraintes de distance focale, le marquage laser peut avoir du mal à obtenir des impressions uniformes et claires sur des surfaces irrégulières ou texturées.
Problèmes de durabilité: Bien que généralement considérés comme permanents, les marquages laser peuvent s'estomper ou s'user dans certaines conditions, comme une exposition prolongée à une lumière intense ou à des produits chimiques agressifs.
Conclusion
L'impression sur les produits en plastique ne se limite pas à la sérigraphie impression, tampographie, et gravure au laser; il existe également d'autres méthodes comme le transfert d'eau, la décoration dans le moule, la dorure à chaud (estampage à chaud) et impression jet d'encre. Bien que ces techniques ne soient peut-être pas aussi largement utilisées que les trois premières, ou qu'elles nécessitent des volumes de production plus élevés, chacune possède ses caractéristiques uniques.
Lors de la sélection de la technologie d'impression appropriée, divers facteurs tels que le type de matériau, les caractéristiques de la surface, les exigences de conception et l'échelle de production doivent être pris en compte pour répondre aux besoins esthétiques et pratiques du produit.
