


Inhoudsopgave
SchakelHet belang van inspectie van spuitgietproducten
Kwaliteitsinspectie van spuitgietonderdelen is cruciaal voor het waarborgen van de prestaties en betrouwbaarheid van kunststofproducten. Kunststofproducten worden gebruikt in diverse sectoren zoals auto's, elektronische apparaten en huishoudelijke apparaten. Daardoor beïnvloedt hun kwaliteit direct de prestaties en duurzaamheid van deze producten. Kwaliteitsinspectie is niet alleen een onderzoek van het product van het product maar belangrijker nog, een middel om de functionaliteit en veiligheid. te waarborgen. Dit proces weerspiegelt het productieniveau en de kwaliteitsmanagementcapaciteiten van de fabrikant.
Voor gespuitgiete producten, voldoen aan strenge eisen voor uiterlijk en functionaliteit is essentieel, met name wat betreft afmetingen afgestemd op het bijbehorende onderdeel. Zelfs kleine defecten kunnen leiden tot een achteruitgang van de algehele productprestaties of storingen veroorzaken. Daarom is een nauwkeurige en systematische kwaliteitsinspectie essentieel om hoogwaardige producten te garanderen. Dit waarborgt hun stabiliteit en betrouwbaarheid in de praktijk.
Belangrijke inspectieaspecten bij de productie van kunststofproducten
Meestal implementeren we deze kwaliteitscontroleprocedures tijdens verschillende productiefasen:
1. DFM- en Mold Flow-analyse: Voordat matrijzen worden geproduceerd, is het essentieel om de maturiteit van productontwerp en matrijsontwerp. te bestuderen en te bevestigen. Het is cruciaal om potentiële spuitgietdefecten te identificeren en strategieën te bedenken om hun risico's te minimaliseren.
2. Materiaaltesten: Soms is het nodig om, voordat kunststofproducten worden gemaakt, prestatietests van materialen uit te voeren om te controleren of ze aan de eisen voldoen en of hun kalibratieparameters nauwkeurig zijn.
3. In-procesinspectie: Tijdens het productieproces van kunststofproducten zijn de belangrijkste inspectiegebieden van het product en dimensionale nauwkeurigheid.
Uiterlijk Inspectie richt zich voornamelijk op de oppervlaktekwaliteit van het product. Dit omvat het controleren of de kleur van het product consistent is, of de glans aan de vereiste normen voldoet en of het oppervlak glad en vrij van gebreken is.
Dimensionale inspectie omvat nauwkeurige metingen van afmetingen die essentieel zijn voor de montage of het gebruik van het product. Gereedschappen zoals schuifmaten en go-no-go maten worden vaak in dit proces gebruikt. De nauwkeurigheid van deze afmetingen is cruciaal om ervoor te zorgen dat het product correct kan integreren met andere componenten en zijn algehele functionaliteit behoudt.
Natuurlijk kunnen voor sommige producten aanvullende tests nodig zijn, waaronder destructieve tests. Met deze twee soorten inspecties kan echter effectief worden gegarandeerd dat de kwaliteit van kunststof producten tijdens de productie aan de verwachte normen voldoet, waardoor de prestaties en betrouwbaarheid van het eindproduct worden gegarandeerd.
Uiterlijkinspectie van producten
Tijdens het proces van uiterlijke inspectie van producten wordt vaak handmatige visuele inspectie gebruikt. Bij een hoge productievolume, om nauwkeurigheid te garanderen en efficiëntie te verbeteren, camerassystemen gecombineerd met kunstmatige intelligentie technologie worden ingezet voor inspectie.
eisen voor de lichtomgeving
Voldoende natuurlijk licht is zeker het meest ideaal. Als kunstlicht nodig is, moet het aan de volgende voorwaarden voldoen:
De lichtomstandigheden in de inspectieomgeving moeten aan specifieke normen voldoen:
Kleurtemperatuur van de lichtbron: De lichtbron moet voldoen aan klant- of standaardvereisten, waarbij doorgaans een kleurtemperatuur van 5000K of 6500K wordt gekozen om natuurlijk licht te simuleren. Dit helpt bij het nauwkeurig observeren van de kleur en textuur van het product.
Kleurweergave: De kleurweergave-index van de lichtbron moet hoger zijn dan Ra>90, om de ware kleur van het product correct en duidelijk weer te geven.
Helderheid van de lichtbron: Passende helderheid is essentieel. Over het algemeen moet de verlichtingssterkte van gereflecteerd licht rond 2000Lux (+/-500Lux) liggen, en de helderheid voor doorgelaten licht ongeveer 1270cd/m², wat gedetailleerde observatie vergemakkelijkt.
Uniformiteit van de verlichting: De verlichting moet uniform zijn, zodat de helderheid op elk punt van het verlichte oppervlak niet minder is dan de centrale helderheid, om het hele productoppervlak gelijkmatig te observeren.
Items voor uiterlijke inspectie
Specifieke aspecten van de uiterlijke inspectie richten zich op het volgende:
Kleur en glans: De kleur en glans van het product worden gecontroleerd op consistentie met het standaardmonster (moedermonster). Dit kan gedaan worden door handmatige visuele inspectie of met behulp van een colorimeter, waarbij opgemerkt moet worden dat een vlak gebied van het product nodig is voor colorimetertests.
Oppervlaktekwaliteit van het product: Er wordt zorgvuldig geïnspecteerd om ervoor te zorgen dat het oppervlak van het product gelijkmatig en uniform is en vrij van krassen, vloeistrepen, laslijnen, splay, warping, bellen, vervorming of spuitgietdefecten. Deze problemen kunnen zowel de esthetiek als de functionaliteit van het product beïnvloeden.
Door deze gedetailleerde inspecties kan de uiterlijke kwaliteit van producten effectief worden gegarandeerd, zodat ze voldoen aan de productienormen en de eisen van de klant.
Dimensionale inspectie van producten
Dimensionele inspectie van producten vereist meer tijd, diepere professionele kennis en grotere analytische en technische vaardigheden vergeleken met uiterlijke inspectie. Dimensionele inspectie kan worden onderverdeeld in twee typen:
Contactmeting omvat gereedschappen zoals schuifmaten, micrometers en coördinatenmeetmachines (CMM's). De eerste twee methoden vereisen aanzienlijke ervaring en zorgvuldigheid van de operator om nauwkeurigheid te waarborgen, terwijl CMM's programmering en tijdrovende setup vereisen. Bovendien kunnen deze methoden door fysiek contact het product enigszins vervormen, wat de nauwkeurigheid van de metingen beïnvloedt.
Niet-contactmeting maakt gebruik van hulpmiddelen zoals projectoren, beeldmeetinstrumenten en scanners, waarbij producten optisch of elektronisch worden gemeten. Hoewel deze methode een zekere foutmarge heeft, is deze beter geschikt voor kleine onderdelen of zeer kleine details die traditionele methoden niet nauwkeurig kunnen meten.
Inspectiematen gebruiken om vervorming van onderdelen te compenseren
Gezien de zachtheid en elasticiteit van kunststof kan het nauwkeurig meten van de afmetingen een hele uitdaging zijn, vooral voor grotere producten of oppervlakken die precies moeten passen. Als je bijvoorbeeld een cirkelvormig pasoppervlak meet, kan de lichte vervorming in spuitgegoten producten ervoor zorgen dat de cirkel enigszins elliptisch lijkt. Contactmeetinstrumenten zoals schuifmaten kunnen lichte variaties in diameter laten zien op verschillende punten, maar de gemiddelde diameter kan nog steeds binnen aanvaardbare grenzen vallen.
Metalen inspectiemeters
In zulke gevallen kunnen speciaal gefabriceerde CNC-bewerkte metalen meters gebruikt worden om te meten. Deze meters, gemaakt volgens de exacte contouren van de kunststof onderdelen, kunnen de werkelijke afmetingen van het product nauwkeuriger weergeven omdat ze de invloed van buiging of vervorming elimineren. Deze methode zorgt voor een nauwkeuriger begrip van de productafmetingen, zodat ze voldoen aan de ontwerp- en functionele eisen.
Voorbeeld 1
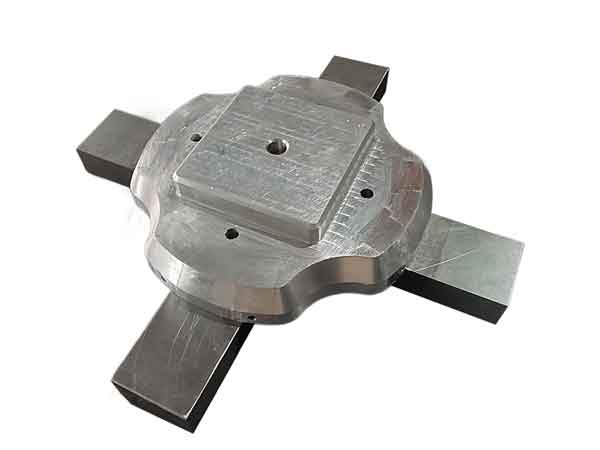
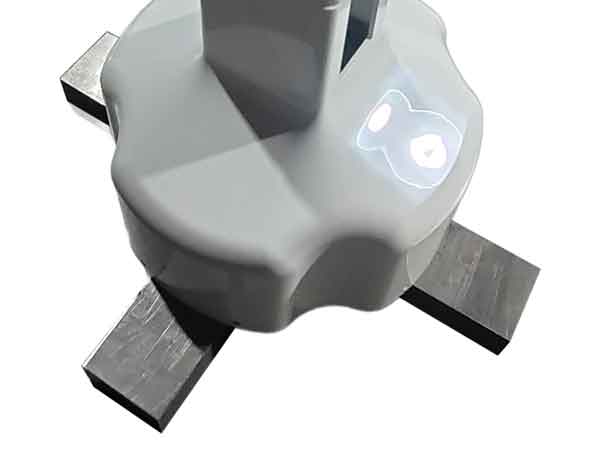
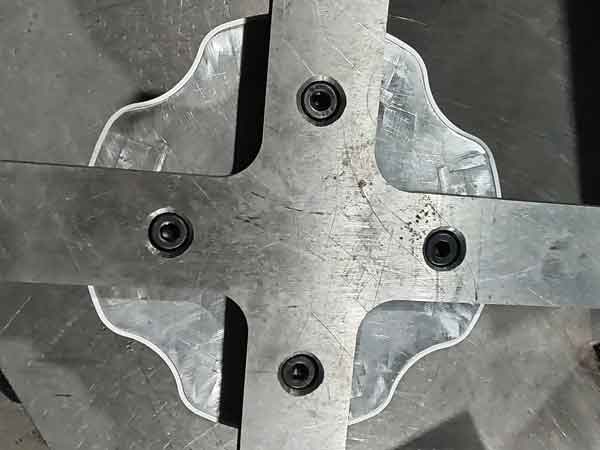
Voorbeeld 1 biedt een goede praktische instantie. Door gebruik te maken van deze controleursjabloon kunnen we de passing of speling met bijbehorende onderdelen controleren. Het passingsoppervlak volgt de contour over de gehele omtrek.
Door een dergelijke brede span, in combinatie met de mogelijke matige vervorming binnen redelijke grenzen, wordt het moeilijk om de contourafmetingen nauwkeurig te meten met schuifmaten of een coördinatenmeetmachine.
Wanneer we de op de afbeelding getoonde controleursjabloon gebruiken voor de meting, kunnen we de strakheid van de passing voelen en visueel beoordelen of de contour perfect aansluit op de gauge. Deze methode helpt ons de aanwezigheid van eventuele lokale ongelijkmatige krimp.
Voorbeeld 2
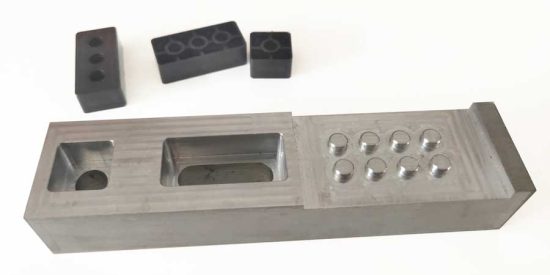
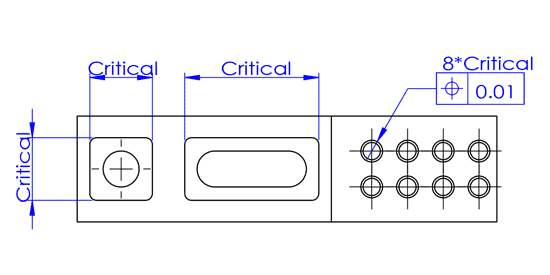
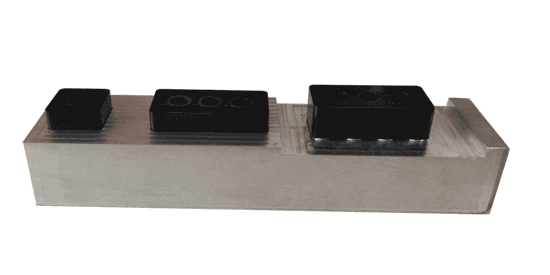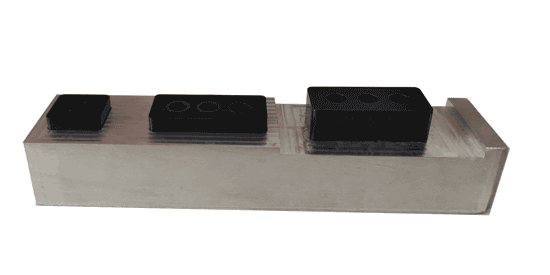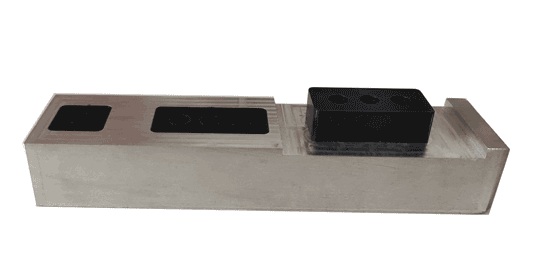
Voorbeeld 2 lijkt enigszins op voorbeeld 1. Beide producten moeten voldoen aan meerdere assemblagerelaties.
Voor dunwandige rechthoekige onderdelen kan er echter een lichte naar binnen gerichte kromming in het middengedeelte optreden, wat leidt tot kleinere metingen bij gebruik van schuifmaten. Daarom is het gebruik van dergelijke controleursjablonen levert directere en nauwkeurigere resultaten, aangezien de elementen die ze testen dezelfde zijn als die in de werkelijke toepassingsscenario.
3D-geprinte kunststof meters
Voor situaties waarin de precisievereisten niet extreem streng zijn, zoals toleranties binnen +/-0,10-0,15 mm, kan 3D-printtechnologie worden overwogen voor het maken van monsters, gevolgd door CNC-bewerking van metalen meters. Deze aanpak is kosteneffectief en snel. 3D-geprinte monsters zijn meestal binnen 1-2 dagen klaar, wat het hele productieproces aanzienlijk versnelt.
Voorbeeld 3
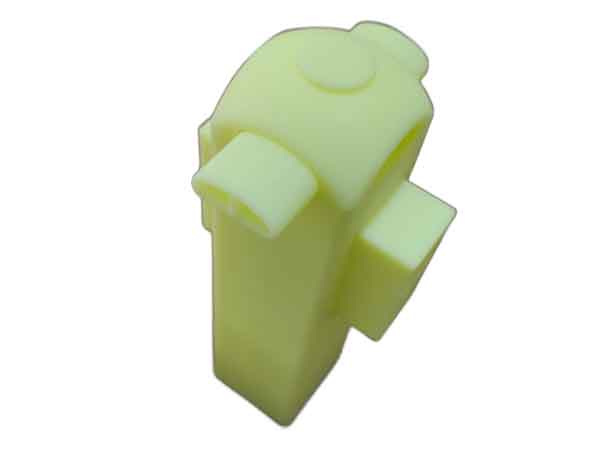
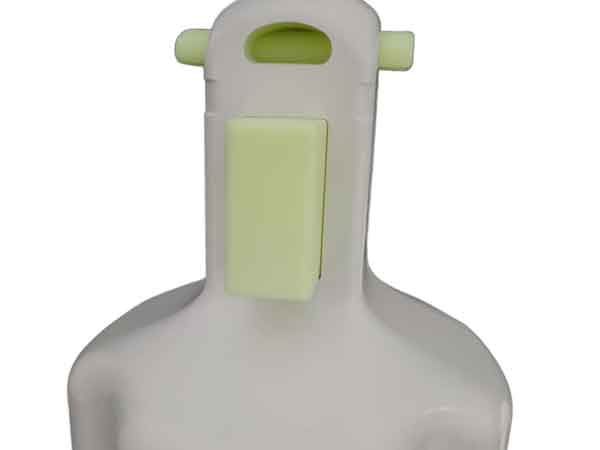
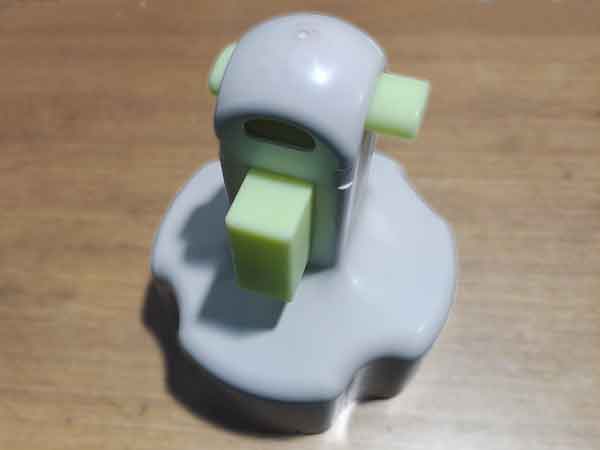
Voorbeeld 3 geeft een voorbeeld van het inspecteren van afmetingen met betrekking tot assemblage. De plaatsing en grootte van de openingen in dit onderdeel zijn direct gekoppeld aan het assemblageproces.
De afgebeelde controleursjabloon legt nauwkeurig de relevante afmetingen vast op basis van assemblage-referentievlakken, waardoor de dimensionale betrouwbaarheid van het product snel kan worden geverifieerd zonder het hele product te hoeven assembleren.
In deze assemblagecontext is een afwijking van ±0,15 mm acceptabel en 3D-geprinte kunststof monsters kunnen dit precisieniveau over het algemeen bereiken.
Het ontwerp van deze meetopstellingen is een kritisch aspect van het dimensionale inspectieproces. Goed ontworpen meetopstellingen meten niet alleen nauwkeurig afmetingen, maar verbeteren ook de inspectie-efficiëntie en verlagen de productiekosten. Bij het ontwerp moet rekening worden gehouden met specifieke producteigenschappen en meetbehoeften, zodat de meetopstellingen voldoen aan de nauwkeurigheidseisen en praktisch zijn voor gebruik op productielijnen. Ze dienen als vervanging voor het passen van onderdelen om belangrijke afmetingen te controleren.
Het gebruik van sjablonen om de passing van onderdelen te meten kan een intuïtief gevoel geven van hoe strak of los de passing is, maar het kan geen gekwantificeerde meting bieden. Daarom vereist elke inspectie een zorgvuldige beoordeling van de passing, wat onvermijdelijk subjectieve beoordeling met zich meebrengt. Soms is het effectiever om het gebruik van sjablonen te combineren met een schuifmaat.
Daarnaast is het beoordelen van de pasvorm op basis van strakheid een redelijke benadering. Handmatig gedefinieerde maattoleranties geven niet altijd de meest ideale passing weer. Deze methode helpt bij het vinden van het meest geschikte tolerantiebereik voor de passing.
Conclusie
Tot slot is een effectieve kwaliteitsinspectie van spuitgietproducten, die zowel het uiterlijk als de afmetingen controleert, cruciaal voor het handhaven van hoge productienormen. Het gebruik van een combinatie van handmatige en geavanceerde technologische methoden garandeert nauwkeurigheid en efficiëntie.
De uitdagingen die de aard van kunststof materialen met zich meebrengt, zoals zachtheid, elasticiteit en krimp tijdens het gietproces, vereisen precisie in meettechnieken en gereedschapontwerp. Door deze rigoureuze inspectiepraktijken toe te passen, kunnen fabrikanten de betrouwbaarheid en functionaliteit van hun producten garanderen en voldoen aan zowel de industrienormen als de verwachtingen van de consument.
