


Inhaltsübersicht
Umschalten aufArten des Drucks auf Kunststoffteile
Bei der Herstellung von Kunststoffartikeln ist es üblich, eine Reihe von Designs oder Text auf ihre Oberflächen zu drucken, um ihre visuelle Attraktivität zu steigern. Dies beinhaltet oft das Hinzufügen von Elementen wie Unternehmens- Logos, Produktmodellnummern und verschiedenen anderen Mustern oder Grafiken.
Derzeit existieren verschiedene Techniken, um diese Drucke auf Kunststoffteile aufzubringen. Unter ihnen, Siebdruck, Tampondruck, und Lasergravur stechen als die am weitesten verbreiteten Methoden hervor.
Siebdruck
Wie der Siebdruck funktioniert
Siebdruck funktioniert nach den Grundprinzipien des “Blockierens” und der “Farbdurchlässigkeit”. Dieser Prozess lässt sich in mehrere wichtige Schritte unterteilen:
1. Erstellen des Siebrahmens: Zunächst ein Rahmen wird benötigt, typischerweise aus Holz oder Metall. Ein Siebdruckgewebe, normalerweise ein feines Nylon- oder Polyesternetz, wird straff über diesen Rahmen gespannt.
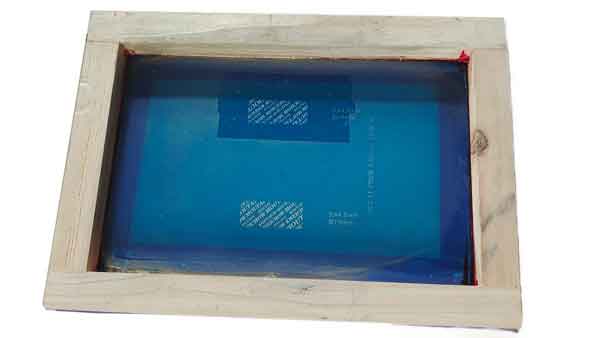
2. Auftragen der Fotoemulsion: Eine Schicht lichtempfindliche Emulsion wird gleichmäßig auf das Sieb aufgetragen. Nach der Belichtung härtet diese Emulsion aus, während die unbelichteten Bereiche weich bleiben und mit Wasser abgewaschen werden können.
3. Belichtung: Das vorbereitete Designmuster (normalerweise ein schwarzes Design auf einer transparenten Folie) wird über das mit der Fotoemulsion beschichtete Sieb gelegt und dann belichtet. Nach der Belichtung bleiben die Bereiche der Emulsion unter dem Design weich.
4. Entwicklung: Nach der Belichtung wird das Sieb mit Wasser gewaschen. Die unbelichtete Emulsion wird abgewaschen, wodurch die Details des Musters sichtbar werden. Auf diese Weise kann Farbe nur durch diese unblockierten Teile des Netzes gelangen.
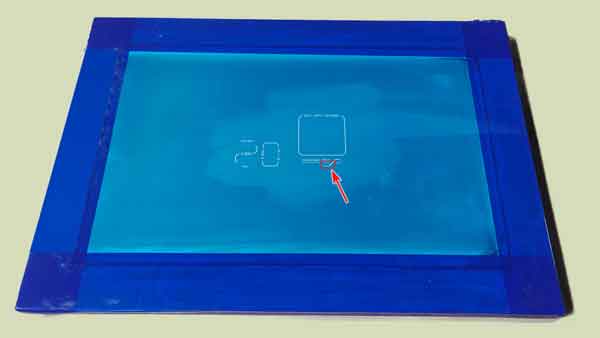
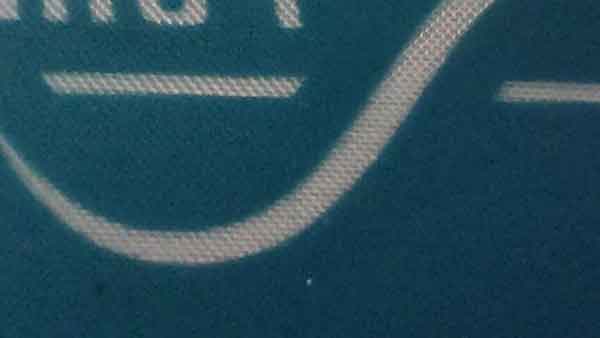
Das Bild zeigt das Gesamterscheinungsbild des gesamten Siebdruckrahmens sowie eine Nahaufnahme der Maschenstruktur des Rahmens.
Aus dem Bild ist ersichtlich, dass die dem Design entsprechenden Netzbereiche offen sind und Farbe durchlassen, während die anderen Bereiche mit einer lichtempfindlichen Emulsion bedeckt wurden, die die Farbe blockiert.
5. Drucken: Das Sieb wird über dem zu bedruckenden Material positioniert. Farbe wird aufgegossen und mit einem Rakel gleichmäßig durch die nicht blockierten Bereiche des Netzes auf das Material gedrückt.
6. Reinigung und Wiederverwendung: Nach dem Drucken wird das Sieb gründlich gereinigt, um alle Farbe und Emulsion zu entfernen, damit es für die zukünftige Verwendung bereit ist.
Siebdruck-Beispiele
Vorteile des Siebdrucks
Vielseitigkeit: Siebdruck kann auf eine breite Palette von Materialien angewendet werden, wie Papier, Kunststoff, Metall, Glas, Holz und sogar Stoff.
Langlebige und dicke Tintenschichten: Die Farbschicht beim Siebdruck ist dicker im Vergleich zu anderen Druckmethoden, was zu lebendigeren Farben mit guter Lichtechtheit und Abriebfestigkeit führt.
Lebendige Farben: Aufgrund der direkten Übertragung der Farbe vom Sieb auf das Material ist die Farbsättigung hoch, was zu auffälligen Effekten führt.
Kosteneffizient für die Massenproduktion: Siebdruck ist sehr kosteneffizient für die Großserienproduktion. Sobald die Vorlage erstellt ist, ermöglicht er eine schnelle und wirtschaftliche Vervielfältigung.
Nachteile des Siebdrucks
Einschränkungen der Druckfläche: Die Fläche für den Siebdruck sollte so flach wie möglich sein. Unebene Oberflächen können zu ungleichmäßiger Farbverteilung führen. Übermäßige Vertiefungen können verhindern, dass das Sieb ordnungsgemäß Kontakt aufnimmt, was den Druck behindert.
Herausforderungen bei zylindrischen Oberflächen: Während Siebdruck auf zylindrischen Oberflächen möglich ist, erfordert er, dass sich das Sieb synchron mit der Rotation des Produkts bewegt, was die Komplexität und die Kosten erhöht. Diese Methode ist weniger für die Kleinserienproduktion geeignet.
Volumenanforderungen: Siebdruck ist im Allgemeinen besser für die Großserienproduktion geeignet, da Vorrichtungen und Halterungen benötigt werden, um die Produkte während des Druckens zu positionieren. Es gibt einfache und umfassende Vorrichtungen für kleine bzw. große Stückzahlen. Manuelle Positionierung mit einfachen Vorrichtungen kann eine höhere Fehlerquote aufweisen.
Farbbeschränkungen: Jede Farbe erfordert ein separates Sieb. Typischerweise verwendet für ein, zwei oder drei Farben, kann eine Erhöhung der Anzahl der Farben die Produktionsschwierigkeiten und -kosten erhöhen, mit dem zusätzlichen Risiko von Fehlausrichtungen zwischen den verschiedenen Farben.
Auflösungsbeschränkungen: Im Vergleich zu anderen Drucktechnologien wie dem Digitaldruck bietet der Siebdruck eine geringere Detailtreue und Auflösung.
Reinigung und Wartung: Regelmäßige Reinigung und Wartung des Siebes sind notwendig, insbesondere in Umgebungen mit hoher Produktionsintensität.
Umweltbedenken: Einige im Siebdruck verwendete Lösungsmittel und Farben können umweltschädlich sein. Es ist wichtig sicherzustellen, dass die Farben Umweltstandards wie RoHS und REACH entsprechen.
Prozesse der Tintenhärtung
Sicherstellung der Haltbarkeit durch Aushärtung Damit Farben eine optimale Haftung und Haltbarkeit erreichen, ist ein Härtungsprozess unerlässlich. Es gibt zwei Hauptarten von Härtungsmethoden:
Thermische Härtung: Bei dieser Methode werden die bedruckten Teile in eine Kammer mit konstanter Temperatur gebracht. Sie werden Ferninfrarotstrahlung ausgesetzt oder mit Heißluft erhitzt, wodurch eine thermische Reaktion ausgelöst wird, die die Farbe härtet. Die Temperatur wird im Allgemeinen zwischen 60 °C und 100 °C gehalten, manchmal kann sie etwa 150 °C erreichen.
Im Allgemeinen können höhere Aushärtungstemperaturen zu besseren Druckergebnissen führen. Allerdings kann eine Hochtemperaturbehandlung zu Schrumpfung und Verformung führen, so dass es darauf ankommt, auf welchem Kunststoffmaterial gedruckt wird.
UV-Härtung: Bei dieser Methode werden die bedruckten Teile ultraviolettem (UV) Licht mit bestimmten Wellenlängen ausgesetzt. Der photoreaktive Prozess unter UV-Licht bewirkt die Aushärtung der Farbe. Die UV-Härtung ist eine effektive Methode zur schnellen Verfestigung der Farbe und eignet sich besonders für bestimmte Farbformulierungen und Druckanwendungen.
Rotationssiebdruck - Video-Walkthrough
Was Sie sehen werden. Dieses Video zeigt kurz, wie der Siebdruck funktioniert: Die Farbe wird von einer Rakel durch die offenen Bereiche einer Schablone (Siebs) auf ein Kunststoffsubstrat gedrückt, gefolgt von Trocknung/Aushärtung.
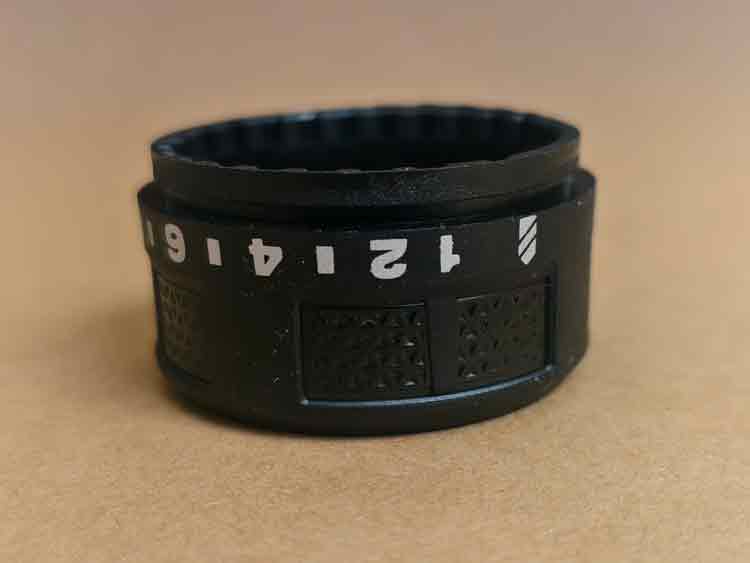
Von flach bis zylindrisch. Der Siebdruck wird typischerweise für flache Teile ohne Vorsprünge verwendet. Beim Rotationssiebdruck erweitert sich die Methode auf zylindrische Teile.
Synchronisierte Bewegung (wie sie sich dreht). Das Teil dreht sich synchron mit dem Sieb. In diesem Beispiel koppelt ein Zahnstangen-Ritzel-Antrieb die Bewegung präzise. Einige Systeme verlassen sich auf die Reibung zwischen Sieb und Teil, um es zu drehen, aber wir bevorzugen eine formschlüssige Verzahnung, um Schlupf und die dadurch verursachte Verwischung zu vermeiden.
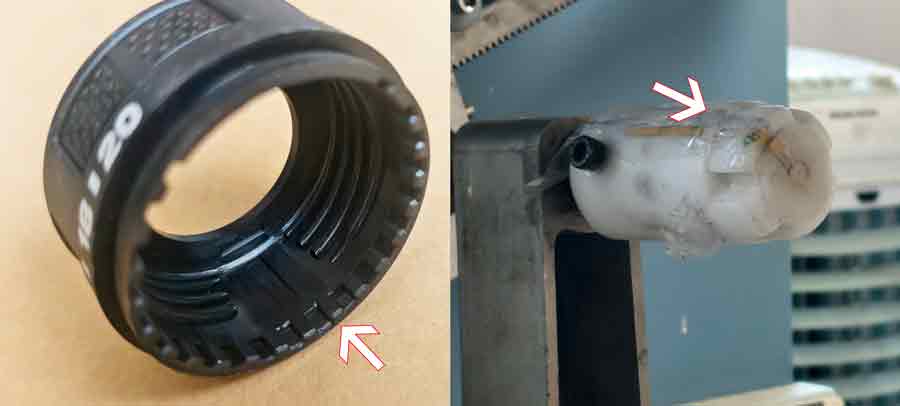
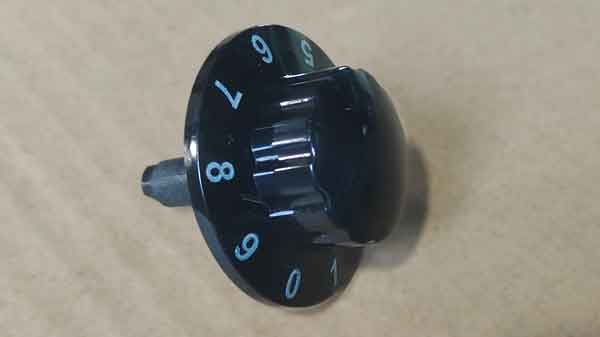
Vorrichtung & Passung. Das Teil greift in einen Positionierknopf/Positionierer ein. Die Passung muss präzise sein: zu locker führt zu Druckverschmierung; zu eng macht das Einführen schwierig und riskiert Beschädigungen.
Registerhaltigkeit & Qualität. Die gedruckten Zahlen und die innere Nut sind auf feste Referenzpositionen ausgerichtet – nichts ist zufällig. Der Rotationssiebdruck erfordert sorgfältige Beachtung von Details, um Klarheit, Genauigkeit und starke Haftung zu erreichen.
Tampondruck
Wie der Tampondruck funktioniert
Ein indirekter Ansatz für komplexe Oberflächen Der Tampondruck ist ein indirektes Druckverfahren, das hauptsächlich zum Bedrucken unregelmäßiger Oberflächen oder von Materialien verwendet wird, die schwer zu bedrucken sind. Die grundlegenden Schritte des Tampondrucks lassen sich wie folgt zusammenfassen:
1. Plattenherstellung und Ätzen: Zunächst wird eine Druckplatte mit dem gewünschten Muster erstellt, typischerweise aus Metallen wie Stahl oder Kupfer. Der Musterbereich wird mit winzigen Vertiefungen geätzt.
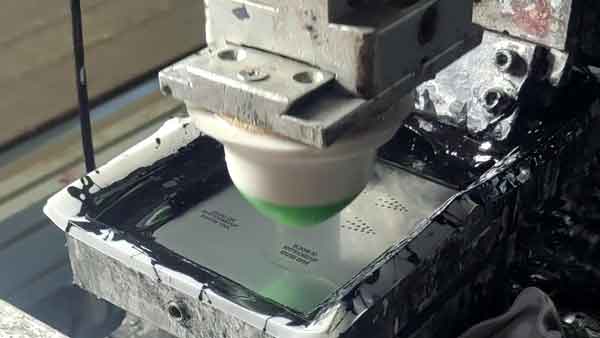
2. Farbfüllung: Dann wird Farbe in die geätzten Bereiche der Druckplatte eingefüllt.
3. Entfernung überschüssiger Farbe: Eine Rakel (oder ein Abstreifer) wird verwendet, um überschüssige Farbe von der Oberfläche der Platte abzuwischen, sodass nur in den geätzten Bereichen Farbe verbleibt.
4. Verwendung des Tampons: Ein weiches, elastisches Silikonkissen (das Kissen im Tampondruck) kommt mit der Platte in Kontakt und überträgt die Farbe aus den geätzten Bereichen auf das Kissen.
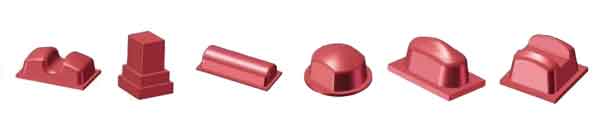
5. Übertragung auf das Produkt: Das Kissen bewegt sich dann zum zu bedruckenden Artikel und drückt sanft nach unten, um die Farbe vom Kissen auf die Oberfläche des Artikels zu übertragen. Die Weichheit und Elastizität des Silikonkissens ermöglichen es, sich verschiedenen unregelmäßigen Oberflächen anzupassen.
6. Trocknung und Härtung: Die Farbe trocknet und härtet auf der Oberfläche des Artikels aus, womit der Druckvorgang abgeschlossen ist.
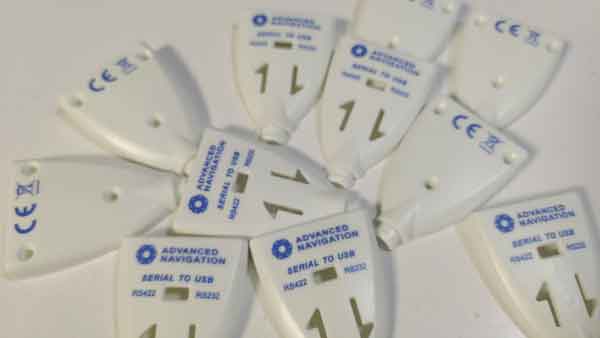
Tampondruck-Beispiele
Vorteile des Tampondrucks
Geeignet für komplexe Oberflächen: Der Tampondruck ist in der Lage, auf unregelmäßige, unebene, gekrümmte und sogar raue Oberflächen zu drucken.
Darstellung feiner Details: Diese Methode kann komplizierte Muster und Texte drucken und eignet sich für hochpräzisen Grafikdruck.
Vielseitigkeit bei der Materialkompatibilität: Der Tampondruck kann auf eine Vielzahl von Materialien angewendet werden, darunter Kunststoffe, Metalle, Glas, Keramik und Holz.
Anpassungsfähigkeit in Farbe: Es können mehrere Farben verwendet werden, obwohl pro Druckzyklus nur eine Farbe aufgetragen werden kann. Mehrfarbdruck ist durch mehrere Druckzyklen erreichbar.
Effizienz und Flexibilität: Der Tampondruck eignet sich gut für schnelle Produktion und Kleinserienanpassung, mit bequemem Plattenwechsel.
Nachteile des Tampondrucks
Farbbeschränkungen: Ähnlich wie beim Siebdruck kann pro Druckzyklus nur eine Farbe verwendet werden, was den Mehrfarbdruck zeitaufwändiger und kostspieliger macht.
Einschränkungen der Druckfläche: Obwohl der Tampondruck bei unebenen Oberflächen hervorragend ist, hat er Einschränkungen bei extrem unregelmäßigen Oberflächen oder stufenartigen Strukturen. Diese Formen können die Ausdehnung des Silikonkissens behindern und den Kontakt mit der Druckfläche beeinträchtigen. Unvollständiger Kontakt kann zu verzerrten Druckmustern führen und dadurch die Druckqualität beeinträchtigen. Besondere Aufmerksamkeit ist erforderlich, um sicherzustellen, dass das Kissen gleichmäßig mit der gesamten Druckfläche in Kontakt kommt, um einen klaren und präzisen Druck zu erzielen.
Mustergrößenbeschränkungen: Aufgrund der Größenbeschränkungen des Silikonkissens ist die Druckfläche im Allgemeinen klein und nicht für den Großflächendruck geeignet.
Geringe Tintentiefe bei Einzeldrucken: Die in einem einzelnen Druckzyklus aufgetragene Schicht ist relativ dünn. Dies kann durch zwei oder drei Druckzyklen wirksam ausgeglichen werden, was jedoch auch höhere Produktionskosten mit sich bringt.
Tintentrocknungszeit: Einige Tintenarten benötigen längere Trocknungszeiten, was die Produktionseffizienz beeinträchtigen kann.
Umweltauswirkungen: Bestimmte Tampondruckfarben können flüchtige organische Verbindungen (VOCs) enthalten, die potenzielle Risiken für die Umwelt und die Gesundheit der Bediener darstellen.
Farbanforderungen für Sieb- und Tampondruck
Sieb- und Tampondruck erfordern spezifische Farbeigenschaften, um optimale Leistung und Haltbarkeit auf Kunststoffoberflächen zu gewährleisten. Nachfolgend sind einige wichtige Anforderungen an die Farbe aufgeführt.
Haftung der Tinte auf dem Substrat
Die Haftung zwischen Tinte und Kunststoff ist eine grundlegende Anforderung sowohl für den Siebdruck als auch für den Tampondruck. Die Haftung wird am häufigsten mit dem Gitterschnitt-Haftungstest—oft bezeichnet als die Gittertest– während eine schnellere, informelle Methode darin besteht, den Druck mit einem Fingernagel oder einem Kunststoffspatel abzukratzen, um zu sehen, ob er sich ablöst.
Kunststoffe lassen sich aufgrund ihrer Tintenhaftung in zwei Kategorien einteilen:
Gute Haftung: Kunststoffe mit höherer molekularer Polarität – wie ABS (oft die einfachste und bevorzugte Wahl für den Kunststoffdruck), PA, PC und PVC – haben eine relativ hohe Oberflächenenergie, sodass Tinten ohne Vorbehandlung gut haften. Für diese Materialien ist die Wahl einer kompatiblen Tinte in der Regel ausreichend.
Schlechte Haftung: Kunststoffe mit niedriger Polarität wie PE, PP, PET und POM (die am schwierigsten zu bedrucken sind) erfordern im Allgemeinen eine Vorbehandlung, um eine ausreichende Tintenhaftung zu erzielen. Gängige Methoden sind Plasmabehandlung oder Koronabehandlung, Beflammung oder die Anwendung eines Primers/Haftvermittlers.
In einigen Fällen können Kunststoffmaterialien, die Weichmacher oder andere Zusatzstoffe enthalten, dazu führen, dass die Tintenhaftung im Laufe der Zeit nachlässt, wenn diese Chemikalien an die Oberfläche wandern. Um dies zu verhindern, wird empfohlen, Neuware zu verwenden und Kunststoffe mit unbekannten Zusatzstoffen zu vermeiden.
Alkohol-Resistenz
Einige Kunststoffprodukte, insbesondere in der Medizintechnik, Elektronik und Automobilinnenausstattung, können während der Verwendung mit Alkohol in Kontakt kommen. In diesen Fällen ist es wichtig, alkoholbeständige Tinten zu wählen.
Zur Prüfung der Alkoholbeständigkeit wird ein mit Alkohol getränkter Wattebausch 50-100 Mal über die bedruckte Oberfläche gerieben. Wenn sich die Tinte abzulösen beginnt, ist die Tinte nicht alkoholbeständig. In Umgebungen, in denen Alkoholbeständigkeit erforderlich ist, sollten Sie Druckfarben wählen, die für den Kontakt mit Alkohol ausgelegt sind. Dies hängt von der Tintenrezeptur, den Zusatzstoffen und dem Aushärtungsverfahren ab.
UV-Beständigkeit (Sonnenlichtbeständigkeit)
Während Standardtinten für den Innenbereich geeignet sind, müssen Produkte, die für den Außenbereich bestimmt sind, über Tinten verfügen, die gegen ultraviolettes Licht (UV) resistent sind, um eine Verschlechterung bei längerer Sonneneinstrahlung zu verhindern.
Unter UV-Belastung können Druckfarben verblassen, sich verfärben und schließlich pulverisieren oder abblättern.
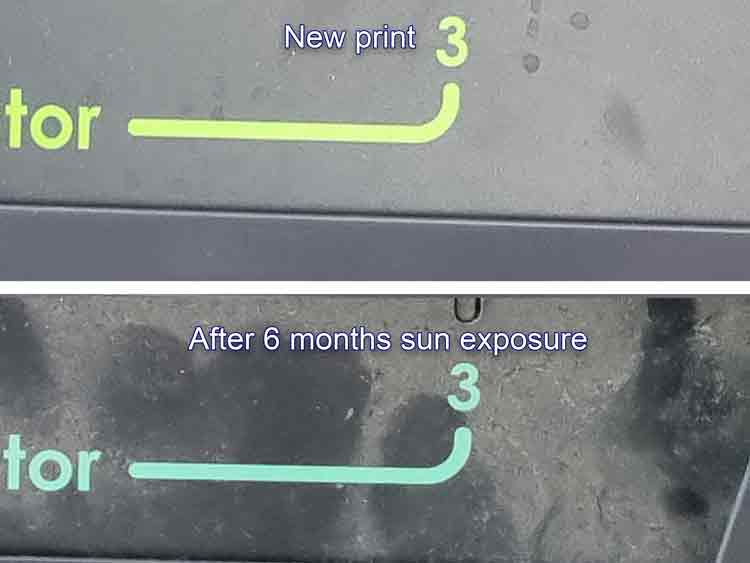
Daher sind UV-beständige Druckfarben für Produkte im Außenbereich erforderlich. Ein mit Standardtinte bedrucktes Produkt zeigte beispielsweise nach nur sechs Monaten Sonneneinstrahlung eine deutliche Farbveränderung von Grün zu Blau.
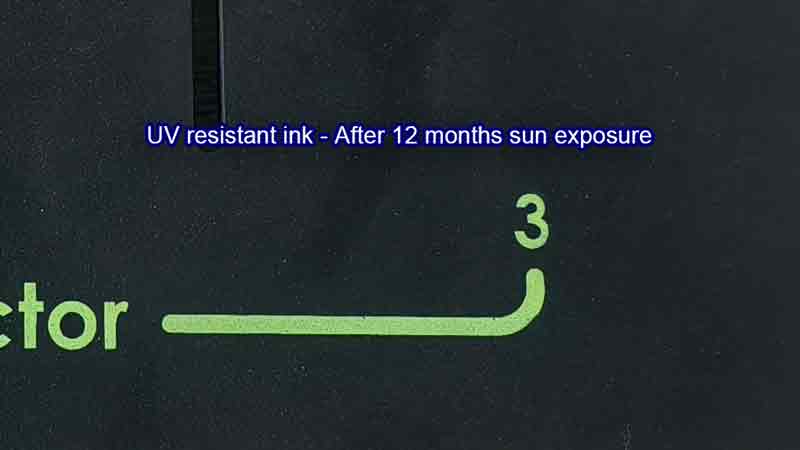
Bei Verwendung von UV-beständiger Tinte blieb die Farbe jedoch auch nach 12 Monaten stabil, mit nur geringem Verschleiß in bestimmten Bereichen.
Lasergravur
Lasergravur ist auch bekannt als Laserengravur oder Lasermarkierung. Dabei werden hochenergetische Laserstrahlen verwendet, um Markierungen auf der Oberfläche einzubrennen. Diese Methode kann dauerhafte und präzise Markierungen wie Text, Muster und Barcodes auf verschiedenen Kunststoffoberflächen erzeugen. Der Laserbeschriftungsprozess umfasst typischerweise die folgenden Schritte:
Wie das Laserätzen funktioniert
Entwurf der Grafik: Der erste Schritt ist die Gestaltung des zu markierenden Inhalts, der Text, Grafiken, Barcodes usw. umfassen kann. Diese Designs werden in der Regel mit spezieller Software auf einem Computer erstellt.
Einstellung der Laserparameter: Abhängig von der gewünschten Markierungswirkung und der Art des Kunststoffs werden die Parameter des Lasers wie Leistung, Geschwindigkeit, Fokus und Frequenz entsprechend eingestellt.
Ausführung der Lasermarkierung: Das Kunststoffprodukt wird auf den Arbeitstisch der Laserbeschriftungsmaschine gelegt. Der Laser sendet einen hochenergetischen Strahl aus, der sich entlang eines vorgegebenen Pfads bewegt und auf die Oberfläche des Kunststoffs fokussiert.
Materialreaktion: Wenn der Laser mit der Kunststoffoberfläche in Kontakt kommt, können je nach Beschaffenheit des Kunststoffs und den Lasereinstellungen verschiedene physikalische oder chemische Reaktionen auftreten:
- Materialentfernung: Der Laser trägt eine Schicht der Oberfläche ab, wodurch eine vertiefte Markierung entsteht.
- Farbe ändern: Die Hitze des Lasers bewirkt eine Farbänderung des Kunststoffs, wodurch ein deutlicher Kontrast in der Markierung entsteht.
- Chemische Veränderung: Der Laser löst eine chemische Reaktion aus, die die Farbe oder Textur der Materialoberfläche verändert.
Kühlung und Verarbeitung: Nach Abschluss des Markierungsprozesses kann manchmal eine Abkühlung und zusätzliche Bearbeitung erforderlich sein, um die Qualität der Markierung zu gewährleisten.
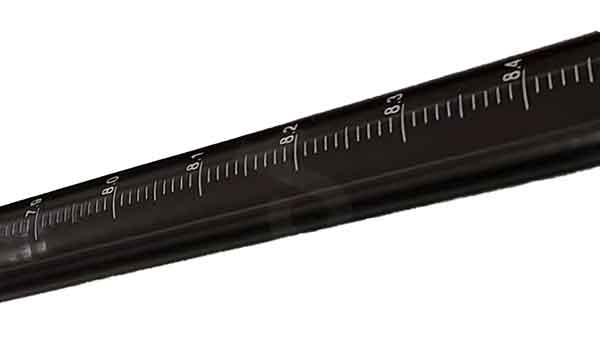
Laser-Druck-Beispiele
Vorteile der Laserbeschriftung
Präzision und Detail: Die Laserbeschriftung kann extrem feine und komplexe Muster erzeugen.
Berührungsloser Prozess: Der Beschriftungsprozess erfolgt ohne physischen Kontakt, wodurch Verschleiß oder Verformung des Produkts reduziert wird.
Geschwindigkeit und Automatisierung: Die Beschriftung ist schnell und kann leicht in automatisierte Produktionslinien integriert werden.
Haltbarkeit: Die Markierungen sind langlebig und widerstandsfähig gegen Verblassen oder Abnutzung.
Die Wirksamkeit der Lasermarkierung kann jedoch je nach Art und Farbe des Kunststoffs variieren. Verschiedene Materialien reagieren unterschiedlich auf den Laser, was eine Anpassung der Laserparameter für bestimmte Materialien erforderlich macht.
Nachteile der Laserbeschriftung
Farbbeschränkungen: Die mit der Laserbeschriftung erzielbaren Farben hängen weitgehend vom Material und seiner Reaktion auf den Laser ab. Häufig sind die Markierungen in einem hellgrauen Farbton, um sich vom Hintergrund abzuheben. Aufgrund technischer Einschränkungen sind andere Farboptionen begrenzt.
Einschränkungen bei unebenen Oberflächen: Aufgrund von Einschränkungen des Fokusabstands kann die Laserbeschriftung auf unebenen oder strukturierten Oberflächen möglicherweise keine gleichmäßigen und klaren Drucke erzielen.
Haltbarkeitsbedenken: Obwohl sie allgemein als dauerhaft gelten, können Laserbeschriftungen unter bestimmten Bedingungen verblassen oder sich abnutzen, beispielsweise bei längerer Exposition gegenüber starkem Licht oder aggressiven Chemikalien.
Schlussfolgerung
Der Druck auf Kunststoffprodukten ist nicht auf Siebdruck beschränkt Druck, Tampondruck, und Laserengravur; es gibt auch andere Methoden wie Wassertransferdruck, In-Mold-Dekoration, Heißprägen (Folienprägen) und Tintenstrahldruck. Obwohl diese Techniken möglicherweise nicht so weit verbreitet sind wie die ersten drei oder höhere Produktionsmengen erfordern, hat jede ihre eigenen Merkmale.
Bei der Auswahl der geeigneten Drucktechnologie sollten verschiedene Faktoren wie Materialtyp, Oberflächeneigenschaften, Designanforderungen und Produktionsmaßstab berücksichtigt werden, um sowohl die ästhetischen als auch die praktischen Anforderungen des Produkts zu erfüllen.
