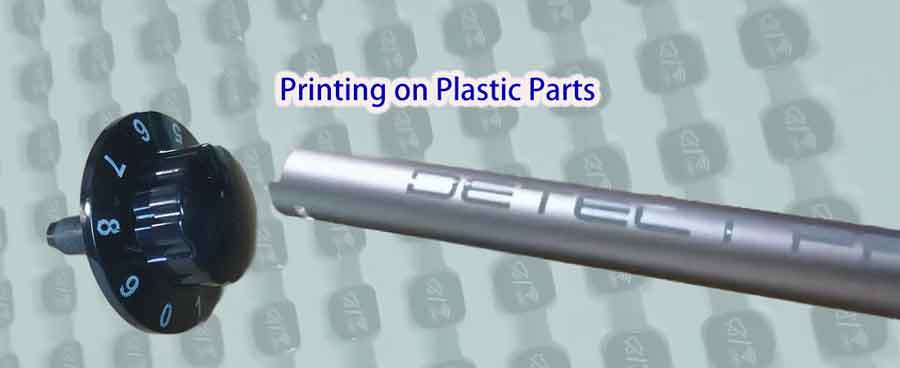
در طول تولید اقلام پلاستیکی، معمول است که طیفی از طرحها یا متن روی سطوح آنها چاپ شود تا جذابیت بصریشان افزایش یابد. این کار اغلب شامل افزودن عناصری مانند لوگوهای شرکتی، شماره مدل محصول و الگوها یا طرحهای هنری مختلف دیگر است..
در حال حاضر، تکنیکهای متنوعی برای اعمال این چاپها روی قطعات پلاستیکی وجود دارد. در میان آنها،, چاپ سیلک، چاپ پد،, و حکاکی لیزری به عنوان پرکاربردترین روشها شناخته میشوند.
چاپ سیلک
چگونگی کارکرد چاپ سیلک
چاپ سیلک بر اساس اصول پایه “مسدود کردن” و “نفوذپذیری جوهر” عمل میکند. این فرآیند را میتوان به چند مرحله کلیدی تقسیم کرد:
۱. ساخت قاب صفحه: ابتدا، یک قاب مورد نیاز است، که معمولاً از چوب یا فلز ساخته میشود. یک مش توری, ، معمولاً یک توری ریز نایلونی یا پلیاستری، بهطور محکم روی این قاب کشیده میشود.
۲. اعمال امولسیون حساس به نور: یک لایه از امولسیون حساس به نور به طور یکنواخت روی صفحه اعمال میشود. پس از قرار گرفتن در معرض نور، این امولسیون سخت میشود، در حالی که مناطق نورندیده نرم باقی میمانند و میتوان آنها را با آب شست.
3. نوردهی: الگوی طراحی آماده شده (معمولاً یک طرح سیاه روی فیلم شفاف) روی صفحه پوشیده شده با امولسیون عکاسی قرار میگیرد و سپس در معرض نور قرار میگیرد. پس از نوردهی، مناطق امولسیون زیر طرح نرم باقی میمانند.
4. ظهور: پس از نوردهی، صفحه با آب شسته میشود. امولسیون نورندیده شسته میشود, ، جزئیات الگو را آشکار میکند. به این ترتیب، جوهر فقط میتواند از این قسمتهای باز توری عبور کند.
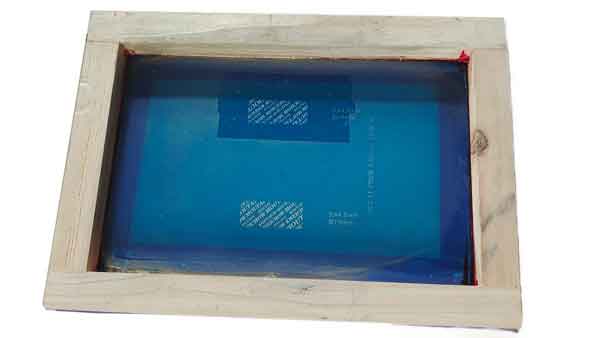
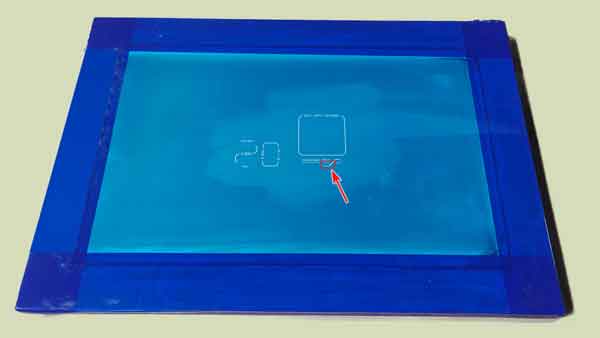
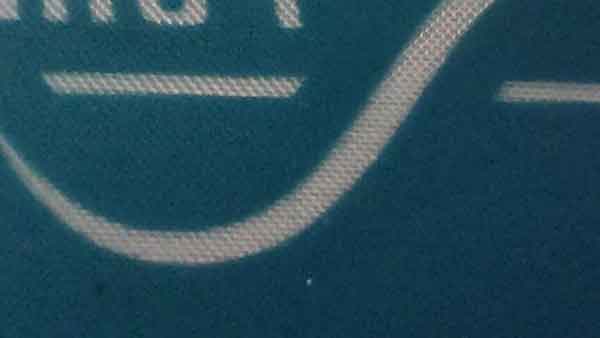
تصویر نمای کلی کل قاب چاپ سیلک اسکرین را به همراه نمای نزدیک از ساختار مش روی قاب نمایش میدهد.
از تصویر مشخص است که مناطق توری مربوط به طرح باز هستند و اجازه عبور جوهر را میدهند، در حالی که سایر مناطق با امولسیون حساس به نور پوشیده شدهاند و جوهر را مسدود میکنند.
5. چاپ: صفحه روی موادی که قرار است چاپ شود قرار میگیرد. جوهر ریخته میشود و از یک کاردک برای فشار دادن یکنواخت جوهر از طریق مناطق باز توری روی مواد استفاده میشود.
6. تمیز کردن و استفاده مجدد: پس از چاپ، صفحه به طور کامل تمیز میشود تا تمام جوهر و امولسیون پاک شود و برای استفادههای بعدی آماده گردد.
نمونههای چاپ اسکرین
مزایای چاپ سیلکاسکرین
چندمنظوره بودن: چاپ اسکرین میتواند روی طیف گستردهای از مواد مانند کاغذ، پلاستیک، فلز، شیشه، چوب و حتی پارچه اعمال شود.
لایههای جوهر بادوام و ضخیم: لایه جوهر در چاپ اسکرین در مقایسه با سایر روشهای چاپ ضخیمتر است و در نتیجه رنگهای زندهتر با مقاومت نوری و سایشی خوب ایجاد میکند.
رنگهای زنده: به دلیل انتقال مستقیم جوهر از صفحه به مواد، اشباع رنگ بالا است و اثرات چشمگیری به همراه دارد.
مقرونبهصرفه برای تولید انبوه: چاپ اسکرین برای تولید در مقیاس بزرگ بسیار مقرونبهصرفه است. پس از ایجاد قالب، امکان تکرار سریع و اقتصادی را فراهم میکند.
معایب چاپ سیلکاسکرین
محدودیتهای سطح چاپ: سطح مورد نظر برای چاپ اسکرین باید تا حد امکان صاف باشد. سطوح ناهموار میتواند منجر به توزیع ناهموار جوهر شود. فرورفتگیهای بیش از حد میتواند مانع تماس مناسب صفحه شده و چاپ را مختل کند.
چالشها با سطوح استوانهای: اگرچه چاپ اسکرین روی سطوح استوانهای ممکن است، اما نیاز به حرکت صفحه همگام با چرخش محصول دارد که پیچیدگی و هزینه را افزایش میدهد. این روش برای تولید در مقیاس کوچک کمتر مناسب است.
الزامات حجم: چاپ اسکرین به طور کلی برای تولید در مقیاس بزرگ مناسبتر است زیرا نیاز به جیگ و فیکسچر برای موقعیتدهی محصولات در حین چاپ دارد. فیکسچرهای ساده و جامع به ترتیب برای حجمهای کم و زیاد وجود دارد. موقعیتدهی دستی با فیکسچرهای ساده میتواند نرخ خطای بالاتری داشته باشد.
محدودیتهای رنگ: هر رنگ نیاز به یک صفحه جداگانه دارد. معمولاً برای تک، دو یا سه رنگ استفاده میشود، افزایش تعداد رنگها میتواند دشواری و هزینه تولید را بالا ببرد، با خطر اضافه ناهمترازی بین رنگهای مختلف.
محدودیتهای وضوح: در مقایسه با سایر فناوریهای چاپ مانند چاپ دیجیتال، چاپ اسکرین جزئیات و وضوح کمتری ارائه میدهد.
تمیز کردن و نگهداری: تمیز کردن و نگهداری منظم صفحه ضروری است، به ویژه در محیطهای تولید با شدت بالا.
نگرانیهای زیستمحیطی: برخی از حلالها و جوهرهای مورد استفاده در چاپ اسکرین میتوانند برای محیط زیست مضر باشند. مهم است که اطمینان حاصل شود جوهرها با استانداردهای زیستمحیطی مانند RoHS و REACH مطابقت دارند.
فرآیندهای پخت مرکب
تضمین دوام از طریق پخت برای اینکه جوهرها به چسبندگی و دوام مطلوب دست یابند، فرآیند پخت ضروری است. دو نوع اصلی روش پخت وجود دارد:
خشک کردن حرارتی: در این روش، اقلام چاپشده در یک اتاقک با دمای ثابت قرار میگیرند. آنها در معرض تابش فروسرخ دور قرار میگیرند یا با هوای گرم گرم میشوند، که باعث واکنش حرارتی و پخت جوهر میشود. دما معمولاً بین ۶۰ تا ۱۰۰ درجه سانتیگراد کنترل میشود و گاهی ممکن است به حدود ۱۵۰ درجه سانتیگراد برسد.
به طور کلی، دمای پخت بالاتر میتواند نتایج چاپ بهتری ایجاد کند. با این حال، عملیات حرارتی بالا میتواند منجر به انقباض و تغییر شکل شود، بنابراین همه چیز بستگی به این دارد که روی چه ماده پلاستیکی چاپ میشود.
خشک کردن UV: این روش شامل قرار دادن اقلام چاپشده در معرض طول موجهای خاصی از نور فرابنفش (UV) است. فرآیند فوتوراکتیو تحت نور فرابنفش باعث پخت جوهر میشود. پخت UV روشی مؤثر برای جامد کردن سریع جوهر است و بهویژه برای انواع خاصی از فرمولاسیونهای جوهر و کاربردهای چاپ مفید است.
چاپ سیلک دوار — راهنمای ویدیویی
آنچه خواهید دید. این ویدیو بهسرعت نشان میدهد که چاپ اسکرین چگونه کار میکند: جوهر توسط یک کاردک از نواحی باز یک استنسیل (صفحه) به روی یک بستر پلاستیکی رانده میشود و سپس خشک/پخت میشود.
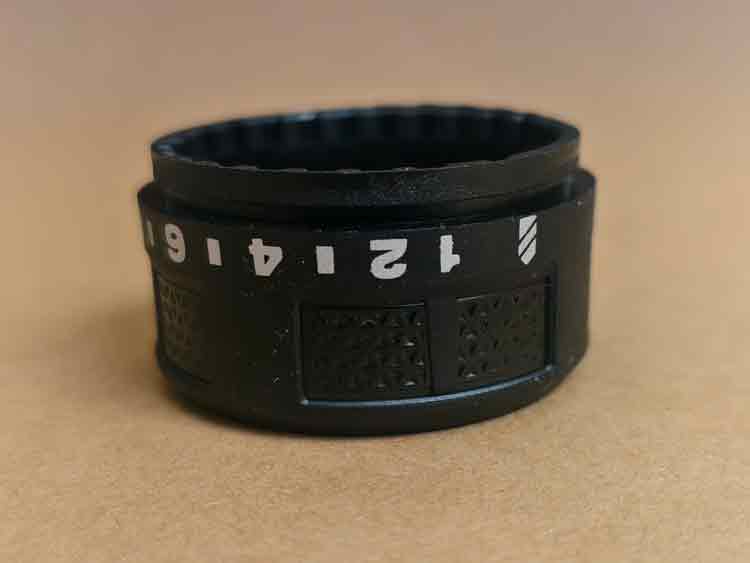
از تخت به استوانهای. چاپ اسکرین معمولاً روی قطعات تخت بدون برجستگی استفاده میشود. با چاپ اسکرین روتاری، این روش به قطعات استوانهای نیز تعمیم مییابد.
حرکت همگام (نحوه چرخش آن). قطعه همزمان با صفحه میچرخد. در این مثال، یک درایو شانهای‑پینیونی حرکت را بهدقت جفت میکند. برخی سیستمها برای چرخاندن آن به اصطکاک بین صفحه و قطعه تکیه میکنند، اما ما چرخدنده مثبت را ترجیح میدهیم تا از لغزش و تاری ناشی از آن جلوگیری شود.
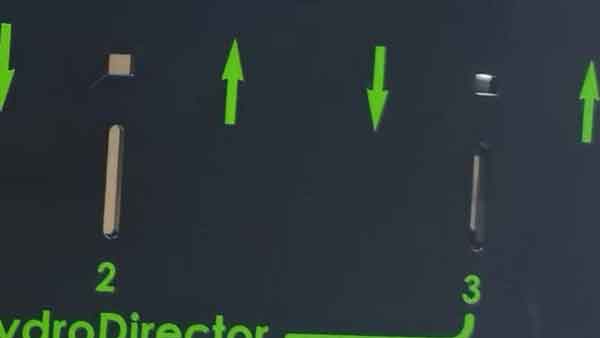
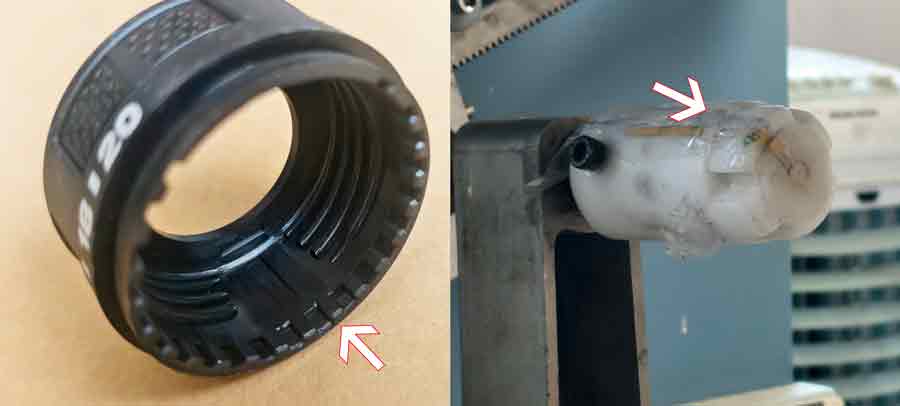
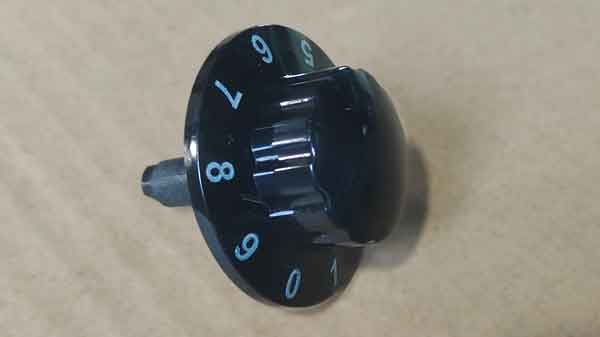
نمای نزدیک از رزوههای داخلی پیچ تنظیم پلاستیکی، که با برجستگیهای روی شفت موقعیتیابی همتراز شدهاند تا تراز چاپ دقیق حاصل شود.
فیکسچر و تناسب. قطعه با یک دستگیره/مکانیاب موقعیتدهی درگیر میشود. تطابق باید دقیق باشد: شل بودن بیش از حد منجر به لک شدن چاپ میشود؛ سفت بودن بیش از حد درج را دشوار میکند و خطر آسیب را به همراه دارد.
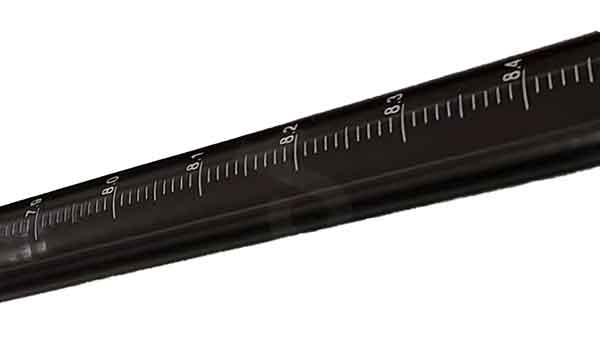
رجیستر و کیفیت. اعداد چاپشده و شیار داخلی با موقعیتهای مرجع ثابت همراستا میشوند—هیچ چیز تصادفی نیست. چاپ اسکرین روتاری نیازمند توجه دقیق به جزئیات برای دستیابی به وضوح، دقت و چسبندگی قوی است.
چاپ پد
چگونگی کارکرد چاپ پد
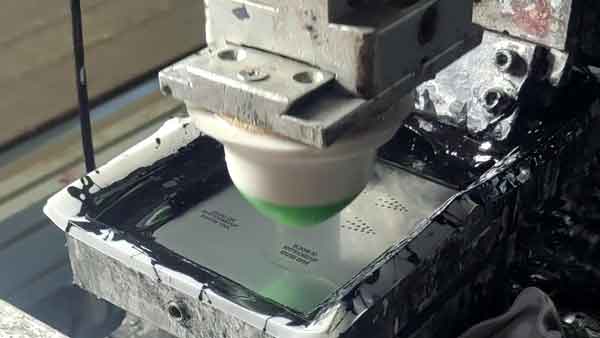
رویکردی غیرمستقیم برای سطوح پیچیده چاپ پد یک تکنیک چاپ غیرمستقیم است که عمدتاً برای چاپ روی سطوح نامنظم یا موادی که چاپ روی آنها چالشبرانگیز است استفاده میشود. مراحل اساسی چاپ پد را میتوان بهصورت زیر خلاصه کرد:
۱. ساخت کلیشه و حکاکی: ابتدا، یک صفحه چاپ با الگوی مورد نظر ایجاد میشود که معمولاً از فلزاتی مانند فولاد یا مس ساخته میشود. ناحیه الگو با فرورفتگیهای ریز حکاکی میشود.
پلیت و پد
2. پر کردن جوهر: سپس، جوهر در نواحی حکاکیشده صفحه چاپ پر میشود.
3. حذف جوهر اضافی: یک تیغه دکتر (یا یک کاردک) برای پاک کردن جوهر اضافی از سطح صفحه استفاده میشود و جوهر فقط در نواحی حکاکیشده باقی میماند.
4. استفاده از پد: یک پد سیلیکونی نرم و الاستیک (پد در چاپ پد) با صفحه تماس پیدا میکند و جوهر را از نواحی حکاکیشده به روی پد منتقل میکند.
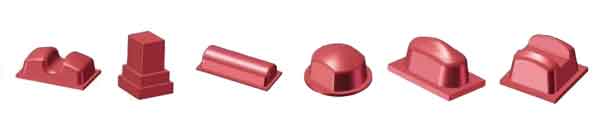
پدهای سیلیکونی را میتوان به اشکال مختلف ساخت
۵. انتقال به محصول: سپس پد به سمت شیء مورد چاپ حرکت میکند و بهآرامی فشار میآورد تا جوهر را از پد به سطح شیء منتقل کند. نرمی و الاستیسیته پد سیلیکونی به آن اجازه میدهد تا با سطوح نامنظم مختلف سازگار شود.
6. خشک کردن و پخت: جوهر روی سطح شیء خشک و پخت میشود و فرآیند چاپ کامل میگردد.
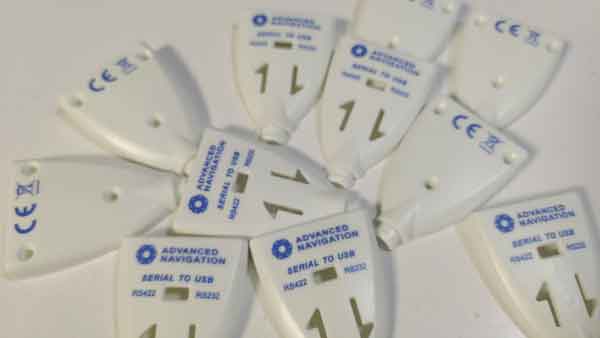
نمونههای چاپ پد
مزایای چاپ پد
مناسب برای سطوح پیچیده: چاپ پد قادر به چاپ روی سطوح نامنظم، ناهموار، منحنی و حتی زبر است.
نمایش جزئیات دقیق: این روش میتواند الگوها و متنهای پیچیده را چاپ کند و برای چاپ گرافیکی با دقت بالا مناسب است.
تنوع در سازگاری مواد: چاپ پد میتواند روی انواع مواد از جمله پلاستیک، فلز، شیشه، سرامیک و چوب اعمال شود.
انطباقپذیری در رنگ: میتوان از جوهرهای چندرنگ استفاده کرد، هرچند هر چرخه چاپ فقط میتواند یک رنگ را اعمال کند. چاپ چندرنگ از طریق چرخههای چاپ متعدد قابل دستیابی است.
کارایی و انعطافپذیری: چاپ پد برای تولید سریع و سفارشیسازی دستههای کوچک با تعویض آسان صفحه بسیار مناسب است.
معایب چاپ پد
محدودیتهای رنگ: مشابه چاپ اسکرین، هر چرخه چاپ فقط میتواند از یک رنگ استفاده کند، که چاپ چندرنگ را زمانبرتر و پرهزینهتر میسازد.
محدودیتهای سطح چاپ: اگرچه چاپ پد در سطوح ناهموار برتری دارد، اما در برخورد با سطوح بسیار نامنظم یا ساختارهای پلهای محدودیت دارد. این اشکال میتوانند گسترش پد سیلیکونی را مختل کنند و بر تماس آن با سطح چاپ تأثیر بگذارند. تماس ناقص ممکن است منجر به اعوجاج الگوهای چاپ شود و در نتیجه کیفیت چاپ را تحت تأثیر قرار دهد. توجه ویژه لازم است تا اطمینان حاصل شود که پد بهطور یکنواخت با کل ناحیه چاپ تماس پیدا میکند تا چاپی واضح و دقیق حاصل شود.
محدودیتهای اندازه الگو: به دلیل محدودیتهای اندازه پد سیلیکونی، ناحیه چاپ عموماً کوچک است و برای چاپ در ناحیه بزرگ مناسب نیست.
عمق کم جوهر در چاپهای تکرنگ: لایه جوهر اعمالشده در یک چرخه چاپ نسبتاً نازک است. این امر میتواند با انجام دو یا سه چرخه چاپ بهطور مؤثر جبران شود، که البته هزینه تولید بالاتری نیز به همراه دارد.
زمان خشک شدن جوهر: برخی از انواع جوهر به زمان خشک شدن طولانیتری نیاز دارند که ممکن است بر بهرهوری تولید تأثیر بگذارد.
تأثیر زیستمحیطی: برخی از جوهرهای پدپرینت ممکن است حاوی ترکیبات آلی فرار (VOCs) باشند که خطرات بالقوهای برای محیطزیست و سلامت اپراتورها ایجاد میکند.
الزامات مرکب برای چاپ سیلک و پد
چاپ سیلک و پد به ویژگیهای خاصی از مرکب نیاز دارند تا عملکرد بهینه و دوام روی سطوح پلاستیکی تضمین شود. در زیر برخی از الزامات کلیدی مرکب آورده شده است.
چسبندگی مرکب به زیرلایه
چسبندگی بین جوهر و پلاستیک یک الزام اساسی برای هر دو چاپ اسکرین و پد است. چسبندگی معمولاً با آزمون چسبندگی کراسهچ—که اغلب به آن آزمون شبکهای—در حالی که یک روش سریعتر و غیررسمی، خراشیدن چاپ با ناخن یا کاردک پلاستیکی برای مشاهده جدا شدن آن است.
پلاستیکها را میتوان بر اساس چسبندگی مرکب به دو دسته تقسیم کرد:
چسبندگی خوب: پلاستیکهایی با قطبیت مولکولی بالاتر—مانند ABS (که اغلب آسانترین و گزینه ترجیحی برای چاپ روی پلاستیک است), ، PA، PC و PVC—انرژی سطحی نسبتاً بالایی دارند، بنابراین جوهرها بدون پیشتیمار بهخوبی میچسبند. برای این مواد، انتخاب یک جوهر سازگار معمولاً کافی است.
چسبندگی ضعیف: پلاستیکهای کمقطبیت مانند PE، PP، PET و POM (که سختترین برای چاپ هستند) عموماً برای دستیابی به چسبندگی کافی جوهر نیاز به پیشتیمار دارند. روشهای رایج شامل تیمار پلاسما یا کرونا، تیمار شعله، یا اعمال پرایمر/ارتقاءدهنده چسبندگی است.
در برخی موارد، مواد پلاستیکی حاوی نرمکنندهها یا سایر افزودنیها ممکن است باعث تضعیف چسبندگی جوهر در طول زمان شوند، زیرا این مواد شیمیایی به سطح مهاجرت میکنند. برای جلوگیری از این امر، توصیه میشود از مواد بکر استفاده کنید و از پلاستیکهای با افزودنیهای ناشناخته اجتناب کنید.
مقاومت در برابر الکل
برخی از محصولات پلاستیکی، بهویژه در دستگاههای پزشکی، الکترونیک و فضای داخلی خودرو، ممکن است در حین استفاده با الکل تماس پیدا کنند. در این موارد، انتخاب جوهرهایی که در برابر الکل مقاوم هستند important است.
برای آزمایش مقاومت در برابر الکل، یک پنبه آغشته به الکل ۵۰ تا ۱۰۰ بار روی سطح چاپ شده مالیده میشود. اگر مرکب شروع به کنده شدن کند، مرکب در برابر الکل مقاوم نیست. در محیطهایی که نیاز به مقاومت در برابر الکل دارند، حتماً مرکبهایی را انتخاب کنید که برای تحمل تماس با الکل طراحی شدهاند. این امر به فرمولاسیون مرکب، افزودنیها و فرآیند پخت بستگی دارد.
مقاومت در برابر UV (قرارگیری در معرض نور خورشید)
در حالی که مرکبهای استاندارد برای استفاده در فضای داخلی مناسب هستند، محصولاتی که برای استفاده در فضای باز در نظر گرفته شدهاند باید دارای مرکبهایی باشند که بتوانند در برابر نور فرابنفش (UV) مقاومت کنند تا از تخریب ناشی از قرارگیری طولانیمدت در معرض آفتاب جلوگیری شود.
در معرض نور فرابنفش، مرکبها میتوانند محو شوند، تغییر رنگ دهند و در نهایت پودر شده یا کنده شوند.
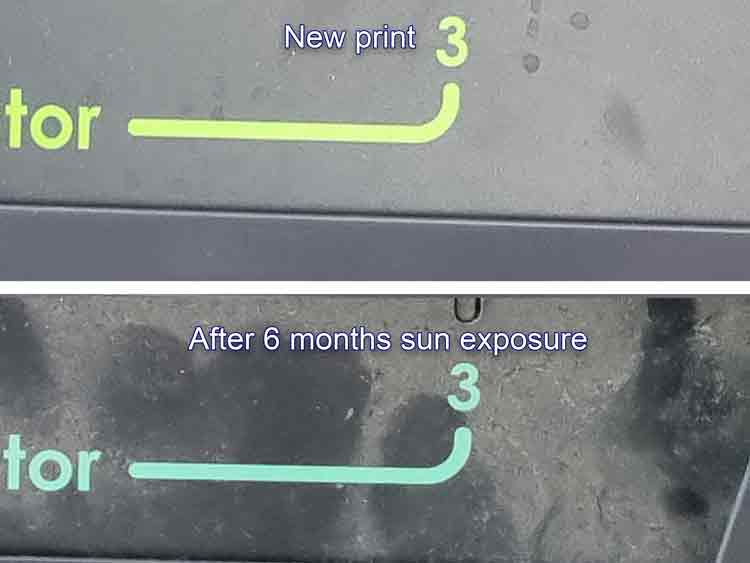
بنابراین، مرکبهای مقاوم در برابر فرابنفش برای محصولات فضای باز ضروری هستند. به عنوان مثال، محصولی که با مرکب استاندارد چاپ شده بود، تنها پس از شش ماه قرارگیری در معرض نور خورشید، تغییر رنگ قابل توجهی از سبز به آبی نشان داد.
نشانهگذاری تازه چاپ شده در مقایسه با همان نشانهگذاری پس از شش ماه قرارگیری در معرض آفتاب. رنگ از سبز روشن به فیروزهای تغییر کرده و انتظار میرود با ادامه قرارگیری در معرض آفتاب بیشتر به سمت سفید محو شود.
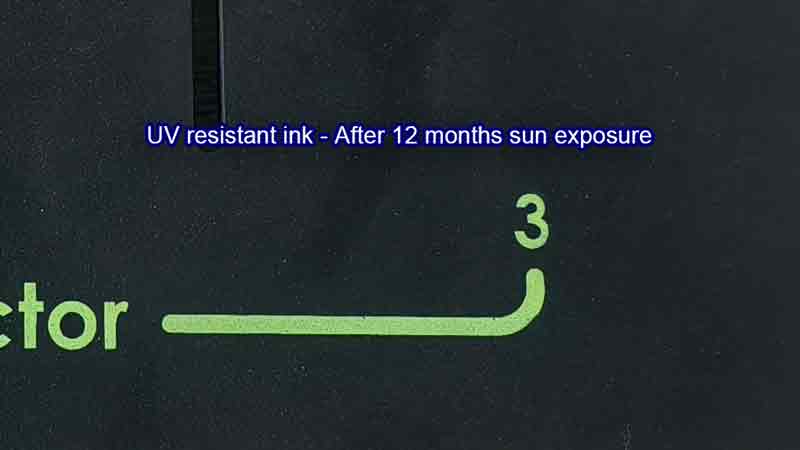
با این حال، هنگام استفاده از مرکب مقاوم در برابر فرابنفش، رنگ حتی پس از ۱۲ ماه نیز پایدار باقی ماند و تنها سایش جزئی در برخی نواحی مشاهده شد.
مرکب مقاوم در برابر فرابنفش، همانطور که پس از ۱۲ ماه قرارگیری در معرض نور مستقیم خورشید نشان داده شده است، تغییر رنگ بسیار کمی را نشان میدهد که نشاندهنده ویژگیهای ماندگاری طولانی آن است.
حکاکی لیزری
حکاکی لیزری همچنین شناخته میشود به عنوان کندهکاری لیزری یا علامتگذاری لیزری. این روش شامل استفاده از پرتوهای لیزر با انرژی بالا برای حکاکی نشانهها روی سطح است. این روش میتواند نشانهگذاریهای ماندگار و دقیقی مانند متن، الگوها و بارکدها را روی انواع سطوح پلاستیکی ایجاد کند. فرآیند علامتگذاری لیزری معمولاً شامل مراحل زیر است:
چگونگی کارکرد حکاکی لیزری
طراحی اثر هنری: مرحله اول طراحی محتوای مورد نظر برای علامتگذاری است که ممکن است شامل متن، گرافیک، بارکد و غیره باشد. این طرحها معمولاً با استفاده از نرمافزار تخصصی روی کامپیوتر ایجاد میشوند.
تنظیم پارامترهای لیزر: بسته به اثر علامتگذاری مورد نظر و نوع پلاستیک، پارامترهای لیزر مانند قدرت، سرعت، فوکوس و فرکانس بهطور متناسب تنظیم میشوند.
اجرای علامتگذاری لیزری: محصول پلاستیکی روی میز کار دستگاه علامتگذاری لیزری قرار میگیرد. لیزر یک پرتو پرانرژی ساطع میکند که در مسیری از پیش تعیینشده حرکت کرده و روی سطح پلاستیک متمرکز میشود.
پاسخ مواد: هنگامی که لیزر با سطح پلاستیک تماس پیدا میکند، بسته به ماهیت پلاستیک و تنظیمات لیزر، ممکن است چندین واکنش فیزیکی یا شیمیایی مختلف رخ دهد:
برداشت ماده: لیزر یک لایه از سطح را برمیدارد و یک نشانه فرورفته ایجاد میکند.
تغییر رنگ: حرارت ناشی از لیزر باعث تغییر رنگ در پلاستیک میشود و یک کنتراست متمایز در نشانهگذاری ایجاد میکند.
تغییر شیمیایی: لیزر یک واکنش شیمیایی ایجاد میکند که رنگ یا بافت سطح ماده را تغییر میدهد.
خنککننده و پردازش: پس از اتمام فرآیند علامتگذاری، ممکن است گاهی اوقات خنکسازی و پردازش اضافی برای تضمین کیفیت علامتگذاری لازم باشد.
نمونههای چاپ لیزری
مزایای نشانهگذاری لیزری
دقت و جزئیات: علامتگذاری لیزری میتواند الگوهای بسیار ظریف و پیچیده ایجاد کند.
فرآیند غیرتماسی: فرآیند علامتگذاری شامل هیچ تماس فیزیکی نیست و سایش یا تغییر شکل محصول را کاهش میدهد.
سرعت و اتوماسیون: علامتگذاری سریع است و میتواند بهراحتی در خطوط تولید خودکار ادغام شود.
دوام: علامتگذاریها ماندگار هستند و در برابر محو شدن یا سایش مقاومت میکنند.
با این حال، اثربخشی نشانهگذاری با لیزر میتواند بسته به نوع پلاستیک و رنگ آن متفاوت باشد. مواد مختلف واکنش متفاوتی به لیزر نشان میدهند که مستلزم تنظیم پارامترهای لیزر برای مواد خاص است.
معایب نشانهگذاری لیزری
محدودیتهای رنگ: رنگهای قابل دستیابی با علامتگذاری لیزری تا حد زیادی به ماده و واکنش آن به لیزر بستگی دارد. معمولاً علامتگذاریها به رنگ خاکستری روشن هستند تا با پسزمینه تضاد داشته باشند. به دلیل محدودیتهای فنی، سایر گزینههای رنگی محدود هستند.
محدودیتها در سطوح ناهموار: به دلیل محدودیتهای فاصله کانونی، علامتگذاری لیزری ممکن است برای دستیابی به چاپهای یکنواخت و واضح روی سطوح ناهموار یا بافتدار دشوار باشد.
نگرانیهای دوام: اگرچه بهطور کلی دائمی در نظر گرفته میشوند، علامتگذاریهای لیزری میتوانند تحت شرایط خاصی مانند قرار گرفتن طولانیمدت در معرض نور شدید یا مواد شیمیایی خشن، محو شده یا دچار سایش شوند.
نتیجهگیری
چاپ روی محصولات پلاستیکی محدود به اسکرین نیست چاپ، چاپ پد،, و کندهکاری لیزری; ؛ روشهای دیگری نیز وجود دارد مانند چاپ انتقال آب، تزئین در قالب، داغکوبی (فویلکوبی) و چاپ جوهرافشان. اگرچه ممکن است این تکنیکها به اندازهٔ سه مورد اول رایج نباشند، یا به حجم تولید بالاتری نیاز داشته باشند، هر یک ویژگیهای منحصربهفرد خود را دارد.
هنگام انتخاب فناوری چاپ مناسب، عوامل مختلفی مانند نوع ماده، ویژگیهای سطح، الزامات طراحی و مقیاس تولید باید در نظر گرفته شوند تا نیازهای زیباییشناختی و عملی محصول برآورده شود.
ما متخصصان قالبگیری تزریقی پلاستیک هستیم. همین حالا با ما تماس بگیرید و یک پیشفاکتور سریع دریافت کنید!