


Inhoudsopgave
SchakelOvermolding Begrijpen: Toepassingen, Uitdagingen en Beste Praktijken
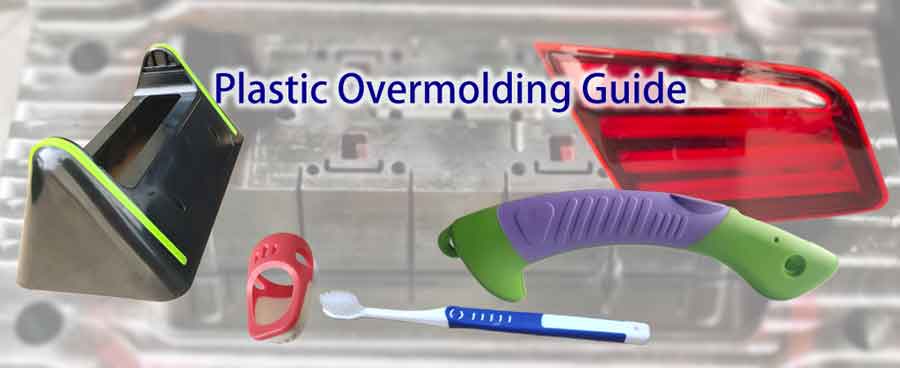
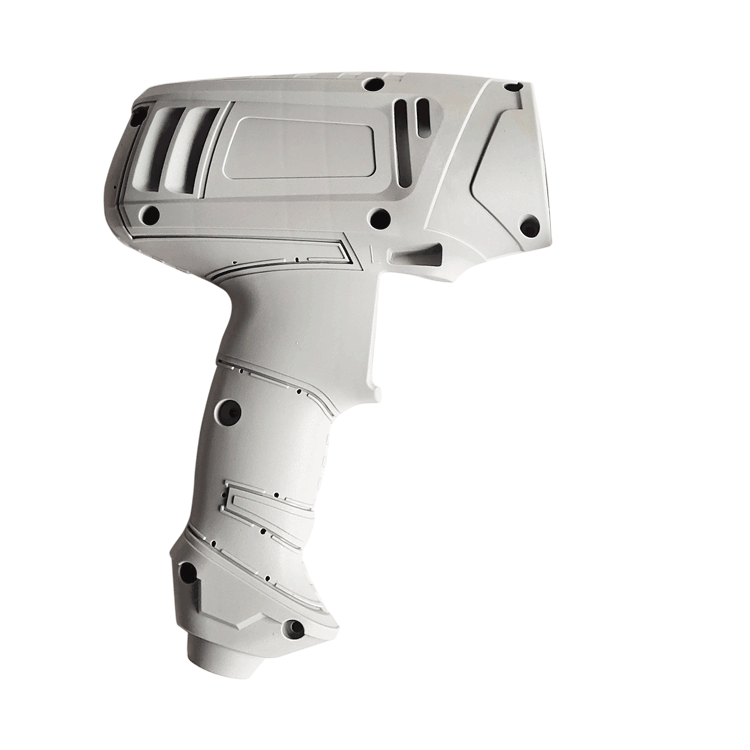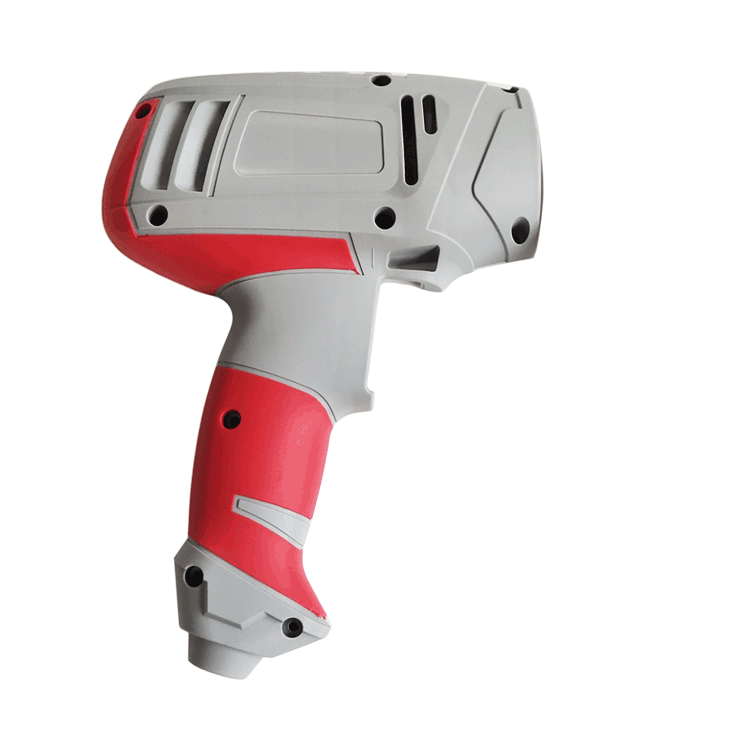
Overspuiten, ook wel kunststof overmolding, molding over molding, of injection overmolding, is een cruciale spuitgiettechniek die veel wordt gebruikt in alledaagse voorwerpen zoals tandenborstels, behuizingen van elektrisch gereedschap en carrosseriepanelen van auto's. Dit artikel legt overmolding uit, met nadruk op de gebruikelijke uitdagingen en essentiële voorzorgsmaatregelen.
Overmolding begrijpen
Overmolding is een proces waarbij een substraat, meestal een voorgevormd kunststofonderdeel, in een mal wordt geplaatst. Tijdens het proces wordt gesmolten kunststof in de malholte geïnjecteerd, waardoor het substraat in de lege gebieden wordt omhuld. Na afkoeling versmelten de twee materialen tot één product.
Hoewel inzetgieten en 2-shot molding vallen onder overmolding, ze worden vaak apart genoemd. In een nauwere definitie betreft overmolding specifiek een plastic substraat dat handmatig in de matrijs wordt geplaatst.
Materialen voor overmolding
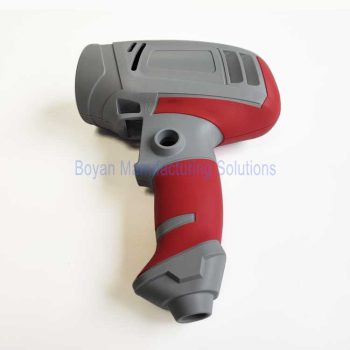
Het substraat bij overmolding is vaak een harde kunststof zoals PA of PC. Het overmoldingmateriaal kan echter een flexibele kunststof zijn zoals TPE of TPU, of zelfs een ander hard materiaal.
Het is cruciaal dat het overmoldingsmateriaal een smeltpunt heeft dat gelijk is aan of lager is dan dat van het substraat. Het gebruik van hetzelfde materiaal voor beide is mogelijk, maar vereist een zorgvuldige aanpassing van de spuitgiettemperatuur om te voorkomen dat het substraat gedeeltelijk smelt.
Multi-shot overmolding
Overmolding omvat meestal een enkele overlay, waarvoor twee spuitgietmallen nodig zijn. Het eindproduct is een combinatie van twee materialen of twee kleurvariaties van hetzelfde materiaal.
Er zijn ook gevallen van dubbele overmolding, waarvoor drie mallen nodig zijn, wat resulteert in een product dat uit drie materialen of kleurvariaties bestaat.
Hoewel overmolding theoretisch meerdere keren kan worden herhaald, zijn dergelijke praktijken in de praktijk zeldzaam en vormen ze niet de focus van deze discussie.
Overmolding versus insert molding
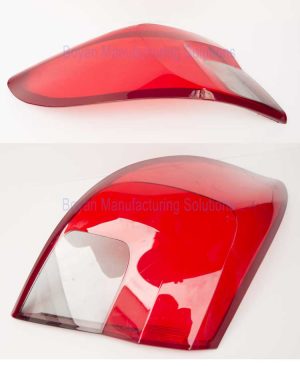
Insert molding omvat doorgaans het invoegen van vooraf vervaardigde onderdelen, vaak gemaakt van metalen zoals koper of roestvrij staal, in een spuitgietmatrijs. Deze onderdelen kunnen ook gemaakt zijn van andere materialen zoals glas, hout of vezel.
Daarentegen maakt overmolding gebruik van een eerder gespoten product (het substraat).
Uit dit onderscheid blijkt dat insert molding gewoonlijk slechts één spuitgietmatrijs vereist, terwijl overmolding ten minste twee, en soms drie, matrijzen nodig heeft.
Overmolding versus 2-component spuitgieten
2-shot molding combineert zowel substraatvorming als overmolding in één spuitgietmachine. Hier wordt het substraat na het vormen geroteerd naar een andere station binnen dezelfde machine voor overmolding, waardoor handmatige overdracht van het substraat overbodig wordt.
Dit proces kan zelfs worden uitgebreid tot 3-shot molding, vooral in sommige automotive producten, hoewel dit minder gebruikelijk is.
Handleiding voor overmoldingBij traditionele overmolding wordt het substraat eerst gespoten, uit de mal verwijderd en vervolgens handmatig in een andere mal geplaatst voor overmolding.
Voordelen van 2-component spuitgietenDit maakt 2-shot molding efficiënter en arbeidsbesparend. Bovendien, omdat het substraat tijdens overmolding in 2-shot processen warm blijft, resulteert dit vaak in een sterkere hechting tussen substraat en overmoldingmateriaal.
De Juiste Optie Kiezen op Basis van ProductievolumeEchter, 2-shot molding vereist zeer nauwkeurige mallen en brengt dus hogere initiële investeringskosten met zich mee. Daarom hangt de keuze tussen deze methoden af van het productievolume:
- Voor grootschalige productie is 2-shot molding de voorkeur vanwege de kortere cyclusduur, stabiele kwaliteit en verminderde arbeidsbehoefte.
- Voor kleinere productieseries wordt overmolding aanbevolen om de investeringskosten in mallen te minimaliseren.
Voor- en nadelen van overmolding
Overmolding is een veelgebruikt kunststofvormproces met veel voordelen, maar ook enkele beperkingen. Hier zijn de belangrijkste voor- en nadelen van overmolding:
Voordelen
- Verbeterd comfort en grip: Het toevoegen van een zachte kunststoflaag over harde kunststofonderdelen verbetert het productcomfort en de grip, vooral geschikt voor veel vastgehouden componenten zoals handvatten.
- Verbeterde esthetiek: Overmolding combineert verschillende kleuren en materialen om aantrekkelijke uiterlijken en texturen te creëren.
- Verhoogde Duurzaamheid en Slagvastheid: De zachte buitenlaag absorbeert schokken, beschermt interne harde componenten en verbetert de algehele duurzaamheid.
- Verminderde assemblage stappen: Dit proces integreert meerdere onderdelen in één, waardoor montagewerk later wordt verminderd.
- Verbeterde slipweerstand: Het zachte kunststofoppervlak verbetert de slipweerstand van het product, ideaal voor producten die een antislip-grip vereisen.
- Veelzijdigheid: Verschillende materiaalcombinaties kunnen producten een verscheidenheid aan fysische en chemische eigenschappen geven.
Nadelen
- Hogere kosten: Overmolding vereist complexere mallen en langere productietijden vergeleken met traditionele enkelmateriaal spuitgieten, wat mogelijk tot hogere kosten leidt.
- Ontwerpbeperkingen: Het ontwerp moet rekening houden met de compatibiliteit en hechting tussen twee materialen, wat de ontwerpvrijheid kan beperken.
- Beperkingen in materiaalkeuze: Niet alle materialen zijn geschikt voor overmolding; er moet een combinatie worden gekozen die goed hecht.
- Productiecomplexiteit: Dit proces is complexer dan enkelmateriaal spuitgieten, vereist hogere technische vaardigheid en nauwkeurigere productiecontrole.
- Recyclinguitdagingen: Producten die meerdere materialen bevatten, kunnen moeilijker te recyclen en hergebruiken zijn.
Samenvattend biedt overmoldingtechnologie verbeterde functionaliteit en esthetiek, maar brengt het ook uitdagingen met zich mee op het gebied van kosten, ontwerp en materiaalkeuze.
Veelvoorkomende Materialen en Hun Gebruik in Overmolding
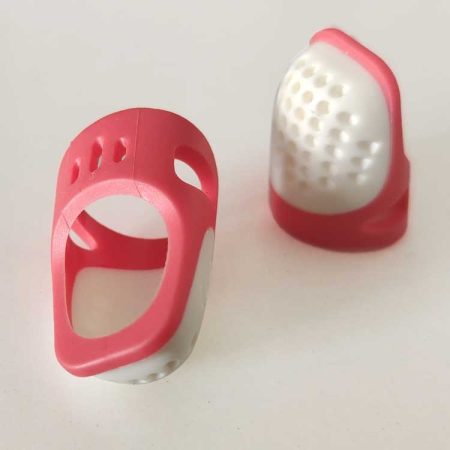
De substraten in overmolding omvatten vaak materialen zoals PA, PC, ABS/PC en ABS, terwijl TPE, TPU, TPR en TPO veelvoorkomende keuzes zijn voor de overmoldinglaag. Deze combinatie van zachte en harde kunststoffen vertegenwoordigt de meest typische vorm van overmolding.
2. Meerkleurig kunststofonderdeelHet is ook mogelijk om harde kunststoffen te gebruiken voor zowel het substraat als de overmold, meestal hetzelfde materiaal, vaak toegepast in meerkleurige combinaties voor esthetische aantrekkingskracht.
3. Het overschrijden van de beperking van wanddikteBovendien kan in scenario's waar de maximale dikte van een gespoten product wordt overschreden, een two-shot spuitgietproces worden gebruikt. Deze aanpak zorgt ervoor dat elke individuele vorming binnen de maximaal toegestane dikte blijft.
Theoretisch gaan de mogelijkheden verder dan deze genoemde materialen. In wezen kan elke kunststof worden gebruikt voor overmolding. Voor specifieke vereisten kunt u contact met ons opnemen voor meer informatie.
Waarom Hechtsterkte Belangrijk is bij Overmolding
Hechtingssterkte is een sleutelfactor in kunststofovermolding. Als de hechting tussen de twee materialen zwak is, kan de overmoldinglaag tijdens gebruik loslaten of scheiden. Dit beïnvloedt niet alleen het uiterlijk, maar ook de algehele uitstraling en functionaliteit van het product. Als bijvoorbeeld het rubberen handvat op een elektrisch gereedschap of tandenborstelhandvat losraakt, kan dit oncomfortabel en frustrerend zijn in gebruik.
In producten die afdichting vereisen, zoals waterdichte behuizingen, wordt de hechtsterkte nog kritischer. Dit geldt vooral wanneer het zachte overmolded deel dient als een knop die herhaaldelijk wordt ingedrukt. Als de hechting faalt, kan dit leiden tot lekkages, wat productfalen kan veroorzaken.
Niveaus van Hechtsterkte bij Overmolding
De hechtsterkte bij overmolding kan variëren. Het is nuttig om de verschillende niveaus te begrijpen, aangezien elk niveau de productprestaties anders beïnvloedt:
Zwakke hechting: Het zachte materiaal kan gemakkelijk met de hand worden verwijderd, en er blijft geen residu achter op het harde plastic. Dit niveau is meestal niet acceptabel voor de meeste toepassingen.
Matige hechting: Het kost meer moeite om het zachte materiaal eraf te scheuren, en een kleine hoeveelheid blijft achter op het harde oppervlak. Dit niveau kan acceptabel zijn voor niet-kritische onderdelen.
Sterke hechting: Het is bijna onmogelijk om het zachte materiaal te verwijderen zonder het onderdeel te beschadigen. Als het scheurt, blijft er een zichtbare laag achter op het harde plastic. Zwakkere hechting kan echter nog steeds optreden in bepaalde gebieden—zoals plekken ver van de gate (waar het materiaal koeler wordt) of waar de wand dunner is.
Overmolding hechtingstest
Wat Hechtsterkte Beïnvloedt bij Overmolding
Hechting vindt plaats door gedeeltelijk smelten.
Bij overmolding wordt het zachte materiaal in gesmolten toestand ingespoten en komt het in direct contact met het vaste substraat. De warmte van het zachte materiaal verhoogt de temperatuur van het substraatoppervlak net genoeg om het zacht te maken—maar niet te smelten of te vervormen. Hierdoor kunnen de twee materialen op moleculair niveau enigszins versmelten, als een mini-laseffect op het hechtvlak. Daarom is warmte zo kritisch: te weinig, en hechting vindt niet plaats; te veel, en het onderdeel kan vervormen.

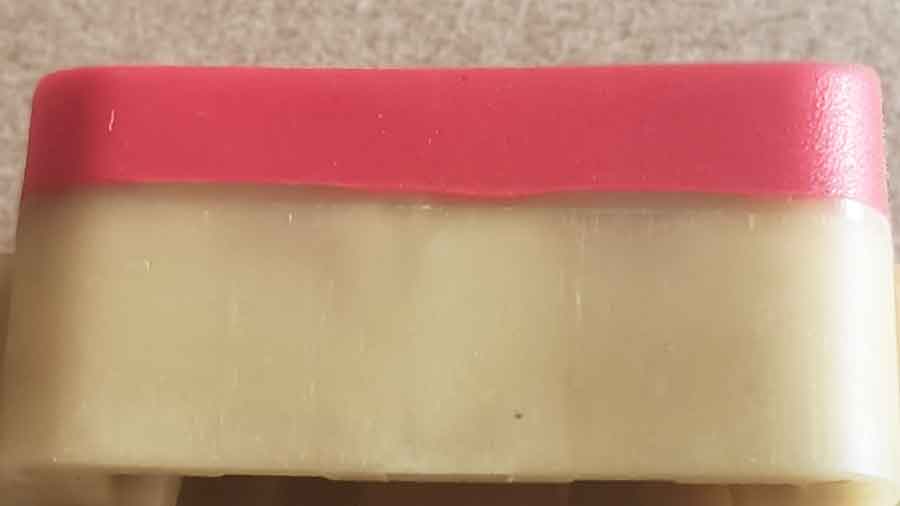
Belangrijke factoren die de hechtingsterkte beïnvloeden
1. Het type substraatmateriaal is van belang.
Sommige kunststoffen hechten gemakkelijker dan andere. Over het algemeen hebben substraten met een lagere glasovergangstemperatuur (Tg) of verzachtingspunt zorgen voor betere hechting.
Onder veelvoorkomende substraatmaterialen hecht PP (polypropyleen) het gemakkelijkst, gevolgd door ABS en PC. PA (nylon) is moeilijker te hechten, en POM (acetaal) is het meest uitdagend.
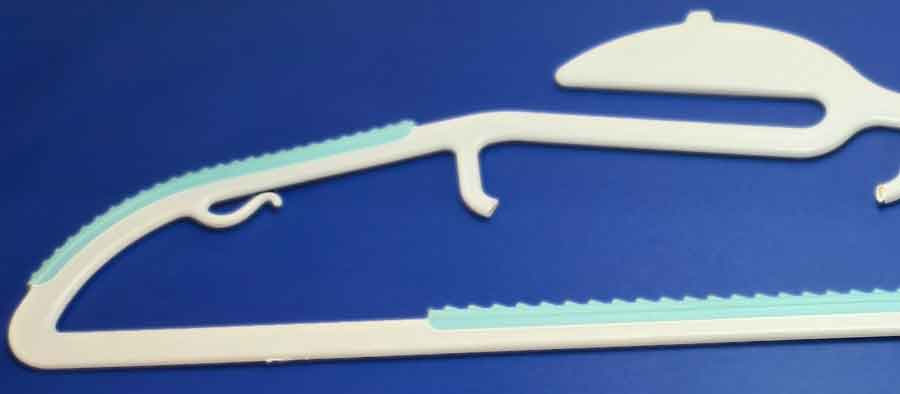
2. Materiaalcompatibiliteit verbetert de hechting.
Overmoldingsmaterialen worden vaak aangepast om beter compatibel te zijn met het substraat. Dit gebeurt meestal door ingrediënten toe te voegen die chemisch vergelijkbaar zijn of hetzelfde materiaal als het substraat. Hoe beter de match, hoe sterker de hechting.
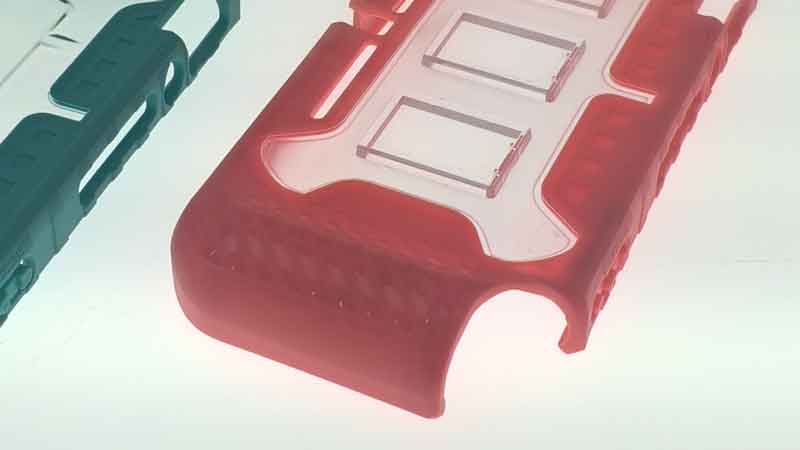
3. Zuiverheid van het zachte materiaal beïnvloedt de prestaties.
Sommige zachte materialen bevatten additieven—bijvoorbeeld om de hardheid te verminderen—die de hechting kunnen verzwakken.
Bijvoorbeeld, TPE's die zijn ontworpen om te hechten met nylon hebben over het algemeen een hardheid van Shore 60A of hoger nodig. Als u een zachter gevoel wilt, worden weekmakers toegevoegd, maar dat leidt meestal tot verminderde hechtsterkte. Zelfs als er geen residu op het substraat achterblijft na het lospeuteren, vereist een sterke hechting nog steeds aanzienlijke kracht om uit elkaar te scheuren.
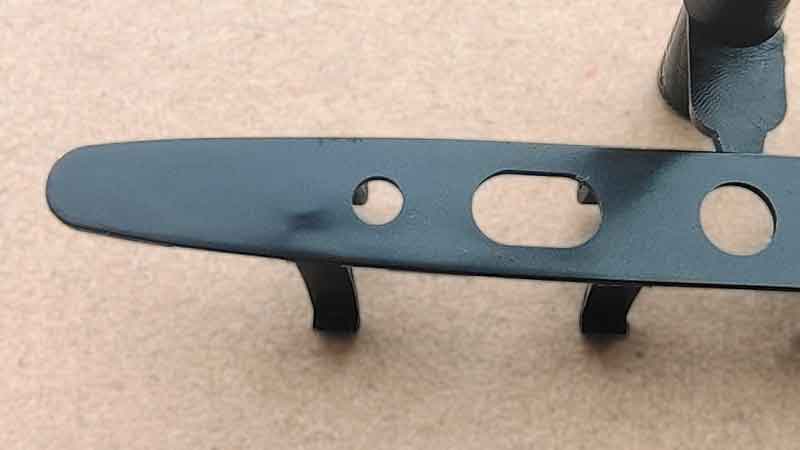
4. Wanddikte beïnvloedt warmteoverdracht.
Dikkere onderdelen houden meer warmte vast, wat helpt om het hechtoppervlak van het substraat zachter te maken en de versmelting te verbeteren. Dunne secties koelen te snel af, waardoor sterke hechting moeilijker te bereiken is.
Andere Veelvoorkomende Problemen bij Overmolding en Oplossingen
Kort schot: Zelfs een geringe ontoereikendheid in de injectie kan esthetische defecten veroorzaken, wat leidt tot afkeuring van het product. Het is cruciaal om de gate-locatie zorgvuldig te ontwerpen om short shots te voorkomen. Een Ontwerpen voor maakbaarheid (DFM) beoordeling kan worden gebruikt om de geschiktheid van de gate-plaatsing te evalueren, met de nadruk vooral op de vereiste injectiedruk.
Flash: Overmatige openingen tussen de matrijsholte en het substraat kunnen leiden tot flash (overtollig plastic). Bovendien, als het gate-ontwerp onjuist is, wat leidt tot overmatige injectiedruk (om short shots te voorkomen), kan dit ook resulteren in flash.
Belangrijke ontwerptips voor overmolding-onderdelen
1. Wanddikte beïnvloedt warmte en hechting.
Als de substraatwand te dun is, is het moeilijker om het oppervlak voldoende te verwarmen voor hechting zonder vervorming te veroorzaken. Dikkere wanden kunnen meer warmte aan het oppervlak absorberen terwijl de binnenkant koeler blijft, waardoor het risico op vervorming afneemt.
Hetzelfde geldt voor het overmold-materiaal. Als het te dun is, kan het niet genoeg warmte vasthouden om goed te hechten aan het substraat. Een wanddikte van minimaal 1,5 mm wordt over het algemeen aanbevolen voor goede hechtresultaten.
2. Het hechtoppervlak en de afstand tot spanningszones zijn belangrijk.
Grotere hechtoppervlakken verdelen de krachten beter, waardoor het risico op loslaten onder spanning afneemt. Als het hechtoppervlak te klein is, concentreert meer spanning zich op één punt, waardoor het gemakkelijker loslaat. Ook het plaatsen van hechtzones verder weg van gebieden met hoge buiging of vervorming helpt de duurzaamheid te verbeteren, omdat deze zones tijdens gebruik minder loslaatkracht ervaren.
3. Voeg groeven, gaten of ondersnijdingen toe om de grip te verbeteren.
Groeven en gaten kunnen het hechtoppervlak vergroten, terwijl ondersnijdingen werken als mechanische vergrendelingen die helpen voorkomen dat het zachte materiaal loslaat. Deze kenmerken werken echter beter bij steviger materialen—meestal Shore A 60 of hoger. Voor zeer zachte elastomeren (zoals Shore A 45 of lager) is het voordeel beperkt, omdat het materiaal nog steeds kan buigen en gemakkelijker los kan komen.
Belangrijke Overwegingen bij het Maken van Overmolding-Mallen
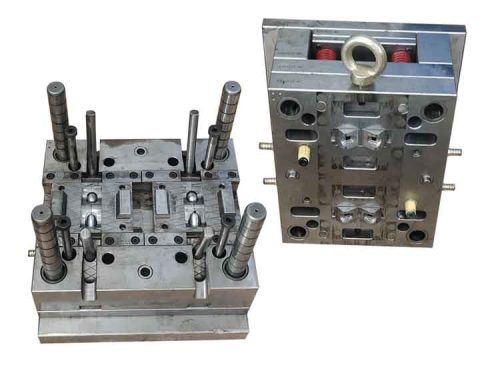
Het maken van mallen voor overmolding vereist hogere precisie en een grondig begrip van de overmolding-materialen. De volgende aspecten zijn essentieel om te overwegen bij het ontwerp van overmolding-mallen:
Precieze passing tussen substraat en matrijs: De passing tussen het substraat en de matrijsholte bij overmolding moet zeer nauwkeurig zijn. De opening tussen het substraat en de matrijsholte na het plaatsen van het substraat moet tussen 0,01 en 0,03 mm liggen. Deze nauwkeurigheid is cruciaal omdat materialen zoals TPE, bekend om hun vloeibaarheid, gemakkelijk bramen kunnen veroorzaken als de opening te groot is.
Omgekeerd kan een te kleine of negatieve spleet, zoals -0,01 tot -0,02 mm, indeukingen op het substraatoppervlak veroorzaken. Daarom moet de mal met hoge nauwkeurigheid worden vervaardigd.
Poortontwerp bij overmolding: Het ontwerp van de aansnijdingen in overmolding-matrijzen is zeer kritisch. Ze moeten een volledige vulling garanderen terwijl voldoende hechtkracht behouden blijft. Het is essentieel dat alle gebieden die overmold moeten worden niet te ver van de aansnijdingen liggen. Dit om onvoldoende inspuitdruk of te lage temperaturen in die gebieden te voorkomen, wat de kwaliteit van het overmolden kan beïnvloeden.
Conclusie
Concluderend is overmolding een veelzijdige en veelgebruikte kunststofvormgevingstechniek die de functionaliteit en esthetiek van producten verbetert. Ondanks de complexiteit biedt overmolding aanzienlijke voordelen met de juiste materiaalkeuze, nauwkeurig malontwerp en aandacht voor belangrijke kwesties zoals hechting, korte schoten en uitstulpingen.
Het begrijpen van de nuances tussen overmolding, insert molding en 2-shot molding is cruciaal voor het selecteren van het juiste proces voor specifieke toepassingen, waarbij efficiëntie, kosten en productievolume in balans worden gebracht.
