


فهرست مطالب
تغییر وضعیتدرک تزریق رویی: کاربردها، چالشها و بهترین روشها
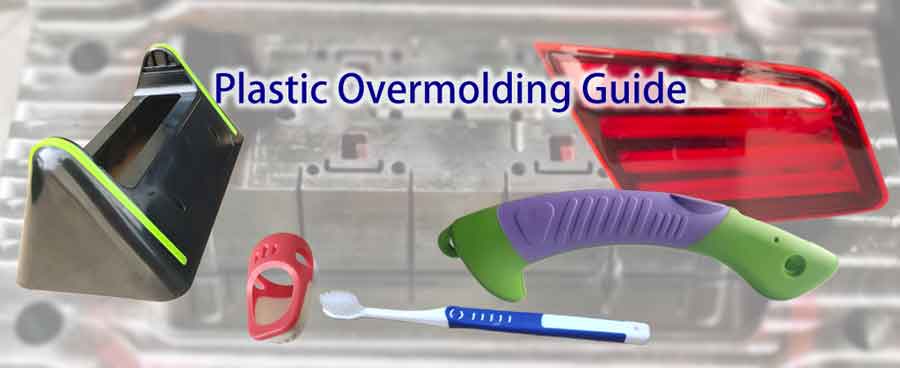
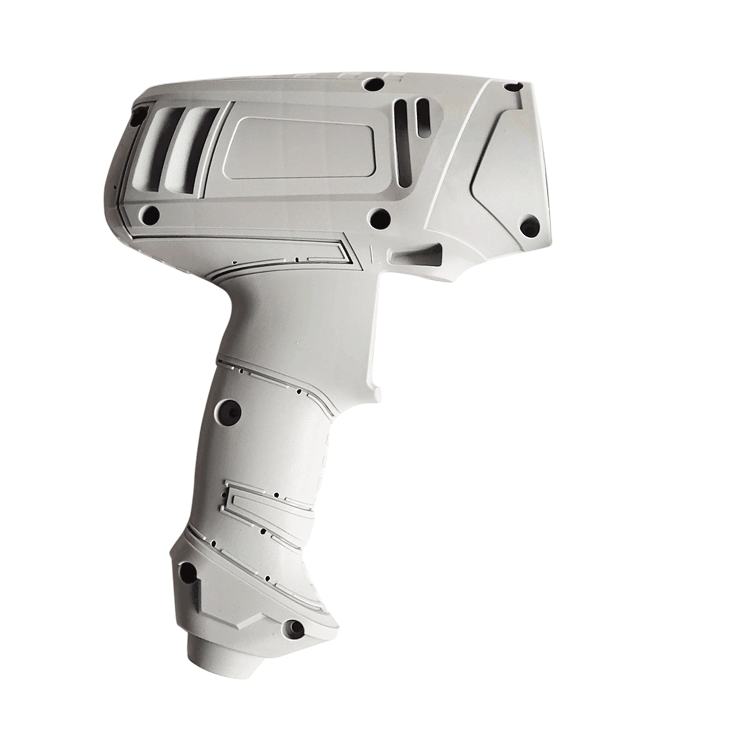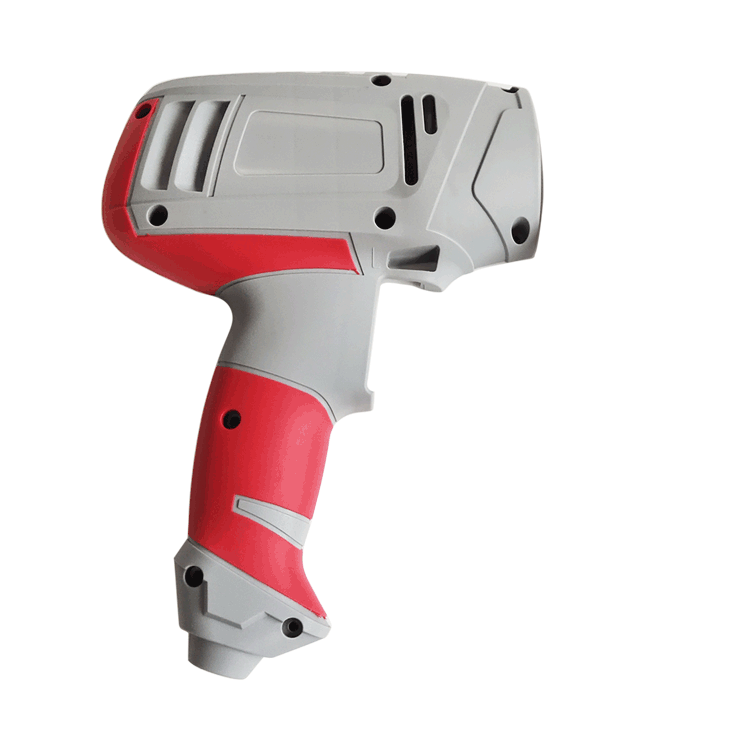
قالبگیری روی قطعه, ، همچنین نامیده میشود روکشدهی پلاستیکی, قالبگیری روی قالبگیری, ، یا روکشدهی تزریقی,، یک تکنیک حیاتی قالبگیری تزریقی است که به طور گسترده در اقلام روزمره مانند مسواک، بدنه ابزار برقی و پانل چراغ خودرو استفاده میشود. این مقاله قالبگیری روکش را توضیح میدهد و چالشهای رایج و اقدامات احتیاطی ضروری آن را برجسته میکند.
درک اورمولدینگ
اورمولدینگ فرآیندی است که در آن یک زیرلایه، معمولاً یک قطعه پلاستیکی از پیش شکلگرفته، در داخل قالب قرار میگیرد. در طول فرآیند، پلاستیک مذاب به داخل حفره قالب تزریق میشود و زیرلایه را در مناطق خالی میپوشاند. پس از خنک شدن، دو ماده به یک محصول واحد جوش میخورند.
اگرچه قالبگیری تزریقی و قالبگیری دو شات زیر مجموعه قالبگیری روکش قرار میگیرند، اما اغلب به طور جداگانه اشاره میشوند. در تعریف محدودتر، قالبگیری روکش به طور خاص شامل یک بستر پلاستیکی است که به صورت دستی در قالب قرار میگیرد.
مواد برای اورمولدینگ
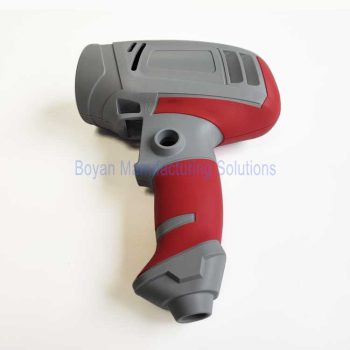
معمولاً زیرلایه در اورمولدینگ یک پلاستیک سخت مانند PA یا PC است. با این حال، ماده اورمولد شده میتواند یک پلاستیک انعطافپذیر مانند TPE یا TPU یا حتی یک ماده سخت دیگر باشد.
حیاتی است که ماده روکش دارای نقطه ذوب برابر یا کمتر از بستر باشد. استفاده از ماده یکسان برای هر دو ممکن است، اما نیاز به تنظیم دقیق دمای قالبگیری تزریقی دارد تا از ذوب شدن جزئی بستر جلوگیری شود.
اورمولدینگ چندتایی
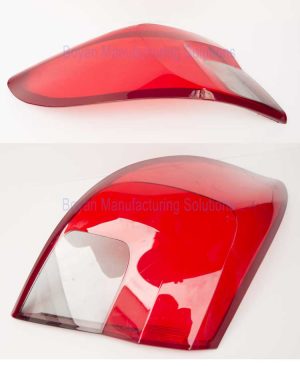
اورمولدینگ معمولاً شامل یک پوشش واحد است که نیاز به دو قالب تزریق دارد. محصول نهایی ترکیبی از دو ماده یا دو تغییر رنگ از یک ماده است.
مواردی از اورمولدینگ دوگانه نیز وجود دارد که نیاز به سه قالب دارد و منجر به محصولی متشکل از سه ماده یا تغییر رنگ میشود.
اگرچه از نظر تئوری، اورمولدینگ میتواند چندین بار تکرار شود، اما چنین روشهایی در کاربردهای واقعی نادر هستند و تمرکز این بحث نیستند.
اورمولدینگ در مقابل قالبگیری با قطعهی داخلی
قالبگیری اینسرتی معمولاً شامل قرار دادن قطعات پیشساخته، اغلب از فلزاتی مانند مس یا فولاد ضد زنگ، در قالب تزریق است. این قطعات میتوانند از مواد دیگر مانند شیشه، چوب یا الیاف نیز ساخته شوند.
در مقابل، اورمولدینگ از یک محصول تزریق قالب شده قبلی (زیرلایه) استفاده میکند.
از این تمایز، واضح است که قالبگیری درج معمولاً فقط به یک قالب تزریق نیاز دارد، در حالی که قالبگیری روکش حداقل به دو و گاهی سه قالب نیاز دارد.
اورمولدینگ در مقابل قالبگیری دو مرحلهای
قالبگیری دو مرحلهای هر دو قالبگیری زیرلایه و اورمولدینگ را در یک دستگاه تزریق قالب ترکیب میکند. در اینجا، پس از قالبگیری زیرلایه، آن به ایستگاه دیگری در همان دستگاه برای اورمولدینگ چرخانده میشود و نیاز به انتقال دستی زیرلایه را از بین میبرد.
این فرآیند حتی میتواند به قالبگیری سه مرحلهای گسترش یابد، به ویژه در برخی محصولات خودرویی، اگرچه این کمتر رایج است.
دستورالعمل برای اورمولدینگدر اورمولدینگ سنتی، زیرلایه ابتدا تزریق قالب میشود، از قالب خارج میشود و سپس به صورت دستی در قالب دیگری برای اورمولدینگ قرار میگیرد.
مزایای قالبگیری دو مرحلهایاین امر قالبگیری دو مرحلهای را کارآمدتر و کمکارتر میکند. علاوه بر این، از آنجایی که زیرلایه در طول اورمولدینگ در فرآیندهای دو مرحلهای گرم باقی میماند، اغلب منجر به پیوند قویتری بین زیرلایه و ماده اورمولدینگ میشود.
انتخاب گزینه مناسب بر اساس حجم تولیدبا این حال، قالبگیری دو مرحلهای نیاز به قالبهای بسیار دقیق دارد و بنابراین هزینههای سرمایهگذاری اولیه بیشتری را شامل میشود. بنابراین، انتخاب بین این روشها به حجم تولید بستگی دارد:
- برای تولید انبوه، قالبگیری دو مرحلهای به دلیل زمان چرخه کوتاهتر، کیفیت پایدار و نیاز کمتر به نیروی کار ترجیح داده میشود.
- برای تولیدات کوچکتر، تزریق رویی توصیه میشود تا هزینه سرمایهگذاری قالب به حداقل برسد.
مزایا و معایب اورمولدینگ
اورمولدینگ یک فرآیند قالبگیری پلاستیکی پرکاربرد است که مزایای زیادی دارد اما برخی محدودیتها را نیز دارد. در اینجا مزایا و معایب اصلی اورمولدینگ آورده شده است:
مزایا
- راحتی و چسبندگی بهبودیافته: افزودن یک لایه پلاستیکی نرم روی قطعات پلاستیکی سخت، راحتی و چسبندگی محصول را بهبود میبخشد، به ویژه برای قطعاتی که اغلب در دست گرفته میشوند مانند دستهها مناسب است.
- زیباییشناسی بهبودیافته: تزریق رویی رنگها و مواد مختلف را ترکیب میکند تا ظاهر و بافت جذابی ایجاد کند.
- افزایش دوام و مقاومت در برابر ضربه: لایه بیرونی نرم ضربهها را جذب میکند، از قطعات سخت داخلی محافظت میکند و دوام کلی را افزایش میدهد.
- مراحل مونتاژ کاهشیافته: این فرآیند چندین قطعه را در یک قطعه ادغام میکند و کار مونتاژ بعدی را کاهش میدهد.
- مقاومت لغزش بهبودیافته: سطح پلاستیکی نرم، مقاومت در برابر لغزش محصول را بهبود میبخشد و برای محصولاتی که نیاز به چسبندگی غیرلغزشی دارند ایدهآل است.
- چندمنظوره بودن: ترکیبات مختلف مواد میتوانند خواص فیزیکی و شیمیایی متنوعی به محصول بدهند.
معایب
- هزینههای بالاتر: تزریق رویی در مقایسه با قالبگیری تزریقی تکماده سنتی، نیاز به قالبهای پیچیدهتر و زمان تولید طولانیتری دارد که ممکن است منجر به هزینههای بالاتر شود.
- محدودیتهای طراحی: طراحی باید سازگاری و چسبندگی بین دو ماده را در نظر بگیرد که ممکن است آزادی طراحی را محدود کند.
- محدودیتهای انتخاب مواد: همه مواد برای تزریق رویی مناسب نیستند؛ باید ترکیبی انتخاب شود که به خوبی بچسبد.
- پیچیدگی تولید: این فرآیند از قالبگیری تزریقی تکماده پیچیدهتر است و نیاز به مهارت فنی بالاتر و کنترل تولید دقیقتری دارد.
- چالشهای بازیافت: محصولات حاوی چندین ماده میتوانند بازیافت و استفاده مجدد دشوارتری داشته باشند.
به طور خلاصه، در حالی که فناوری اورمولدینگ عملکرد و زیباییشناسی بهبودیافتهای ارائه میدهد، چالشهایی را نیز در هزینه، طراحی و انتخاب مواد به همراه میآورد.
مواد رایج و کاربردهای آنها در تزریق رویی
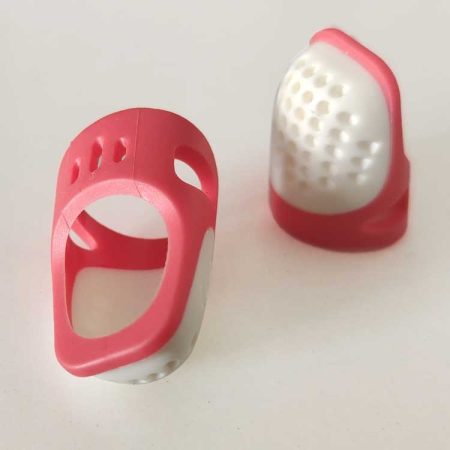
زیرلایهها در اورمولدینگ اغلب شامل موادی مانند PA، PC، ABS/PC و ABS هستند، در حالی که TPE، TPU، TPR و TPO انتخابهای رایج برای لایه اورمولدینگ هستند. این ترکیب پلاستیکهای نرم و سخت نمایانگر رایجترین شکل اورمولدینگ است.
۲. قطعه پلاستیکی چندرنگهمچنین امکان استفاده از پلاستیکهای سخت برای هر دو بستر و روکش وجود دارد، معمولاً ماده یکسان، که اغلب در ترکیبات چند رنگ برای جذابیت ظاهری به کار میرود.
۳. فراتر رفتن از محدودیت ضخامت دیوارهعلاوه بر این، در سناریوهایی که حداکثر ضخامت یک محصول تزریق قالب شده فراتر میرود، ممکن است از فرآیند تزریق قالب دو مرحلهای استفاده شود. این رویکرد تضمین میکند که هر قالبگیری فردی در حداکثر ضخامت مجاز باقی میماند.
از نظر تئوری، امکانات فراتر از این مواد ذکر شده گسترش مییابد. اساساً، هر پلاستیکی میتواند برای اورمولدینگ استفاده شود. برای نیازهای خاص، لطفاً برای اطلاعات بیشتر با ما تماس بگیرید.
چرا استحکام چسبندگی در تزریق رویی اهمیت دارد
استحکام پیوند یک عامل کلیدی در اورمولدینگ پلاستیک است. اگر پیوند بین دو ماده ضعیف باشد، لایه اورمولد شده ممکن است در طول استفاده کنده شود یا جدا شود. این نه تنها بر ظاهر بلکه بر احساس کلی و عملکرد محصول تأثیر میگذارد. به عنوان مثال، اگر دسته لاستیکی یک ابزار برقی یا دسته مسواک شل شود، میتواند ناراحتکننده و آزاردهنده باشد.
در محصولاتی که نیاز به آببندی دارند، مانند محفظههای ضد آب، استحکام چسبندگی از اهمیت بیشتری برخوردار میشود. این موضوع به ویژه زمانی صادق است که بخش نرم تزریق رویی به عنوان دکمهای عمل کند که بارها فشار داده میشود. اگر چسبندگی دچار نقص شود، میتواند منجر به نشتی شود که ممکن است به خرابی محصول بیانجامد.
سطوح استحکام چسبندگی در تزریق رویی
استحکام چسبندگی در تزریق رویی میتواند متفاوت باشد. درک سطوح مختلف آن مفید است، زیرا هر سطح به گونهای متفاوت بر عملکرد محصول تأثیر میگذارد:
چسبندگی ضعیف: ماده نرم را میتوان به راحتی با دست جدا کرد و هیچ باقیماندهای روی پلاستیک سخت باقی نمیماند. این سطح معمولاً برای بیشتر کاربردها قابل قبول نیست.
چسبندگی متوسط: تلاش بیشتری برای جدا کردن ماده نرم لازم است و مقدار کمی از آن روی سطح سخت باقی میماند. این سطح ممکن است برای قطعات غیر حیاتی قابل قبول باشد.
چسبندگی قوی: جدا کردن ماده نرم تقریباً غیرممکن است بدون آسیب رساندن به قطعه. اگر پاره شود، یک لایه قابل مشاهده روی پلاستیک سخت باقی میماند. با این حال، چسبندگی ضعیفتر ممکن است در مناطق خاصی رخ دهد—مانند نقاط دور از گیت (جایی که ماده خنکتر میشود) یا جایی که دیواره نازکتر است.
آزمون چسبندگی روکشدهی
عوامل مؤثر بر استحکام چسبندگی در تزریق رویی
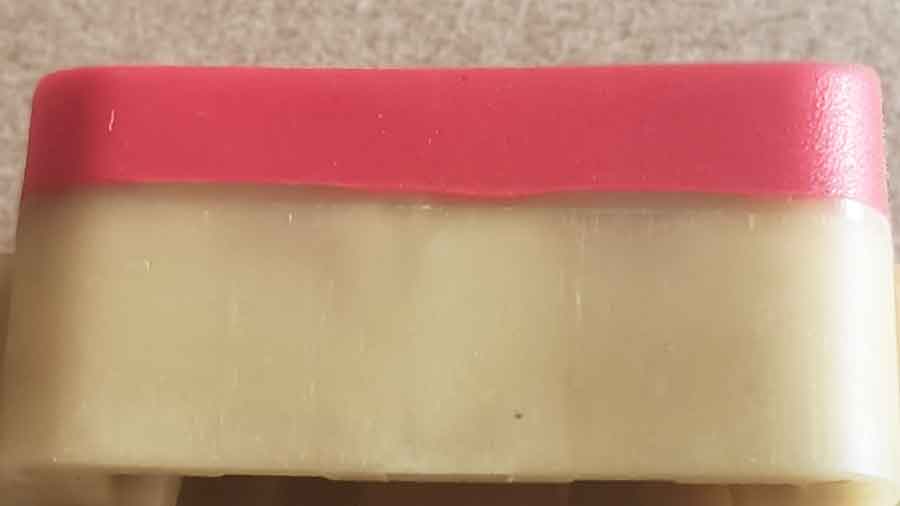
اتصال از طریق ذوب جزئی رخ میدهد.
در قالبگیری روکش، ماده نرم در حالت مذاب تزریق میشود و تماس مستقیم با بستر جامد برقرار میکند. گرمای ماده نرم دمای سطح بستر را فقط به اندازه کافی افزایش میدهد تا آن را نرم کند—اما نه ذوب یا تغییر شکل دهد. این اجازه میدهد دو ماده در سطح مولکولی کمی ذوب شوند، مانند یک اثر جوش کوچک در سطح اتصال. به همین دلیل گرما بسیار حیاتی است: خیلی کم، و اتصال رخ نمیدهد؛ خیلی زیاد، و قطعه ممکن است تاب بردارد.

عوامل کلیدی مؤثر بر استحکام اتصال
۱. نوع ماده بستر اهمیت دارد.
برخی پلاستیکها راحتتر از دیگران متصل میشوند. به طور کلی، بسترهایی با دمای انتقال شیشهای (Tg) یا نقطه نرمشدن امکان اتصال بهتر را فراهم میکند.
در بین مواد زیرلایه رایج، پلیپروپیلن (PP) آسانترین چسبندگی را دارد و پس از آن ABS و PC قرار دارند. پلیآمید (نایلون) سختتر میچسبد و پلیاستال (POM) دشوارترین است.
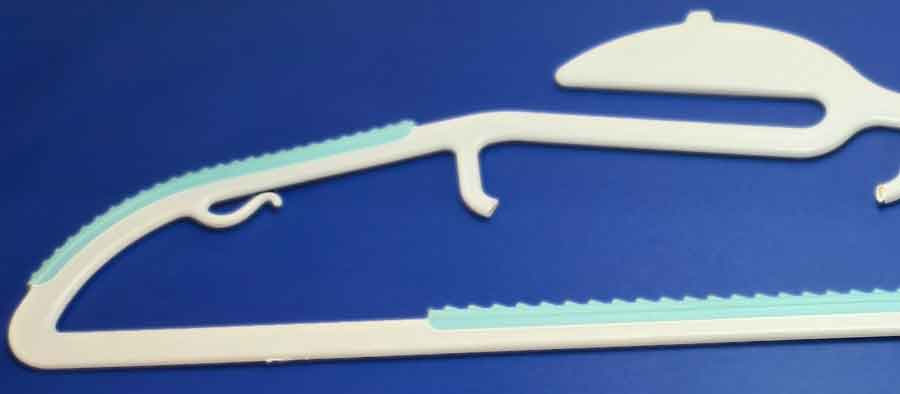
۲. سازگاری مواد اتصال را بهبود میبخشد.
مواد روکش اغلب اصلاح میشوند تا با بستر سازگارتر باشند. این کار معمولاً با افزودن موادی انجام میشود که از نظر شیمیایی مشابه یا همان ماده بستر هستند. هرچه تطابق نزدیکتر باشد، اتصال قویتر است.
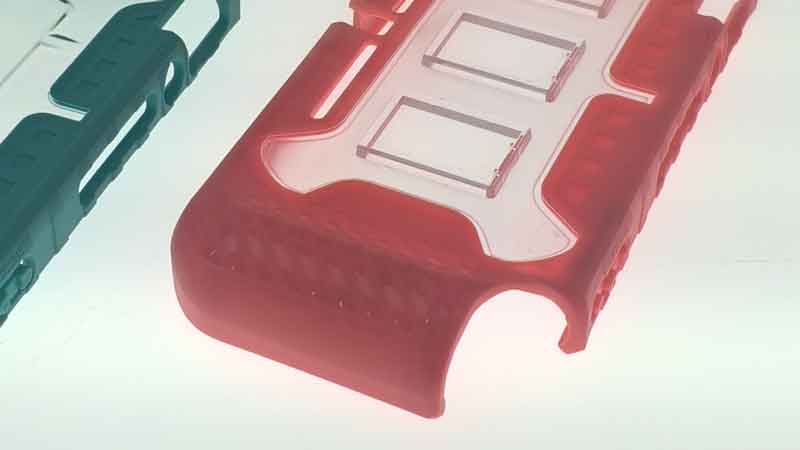
۳. خلوص ماده نرم بر عملکرد تأثیر میگذارد.
برخی مواد نرم حاوی افزودنیها هستند—برای مثال، برای کاهش سختی—که میتوانند اتصال را ضعیف کنند.
به عنوان مثال، TPEهایی که برای چسبیدن به نایلون طراحی شدهاند، معمولاً نیاز به سختی Shore 60A یا بالاتر دارند. اگر احساس نرمتری مد نظر است، نرمکنندهها اضافه میشوند، اما این معمولاً منجر به کاهش استحکام چسبندگی میشود. حتی اگر پس از جدا کردن، هیچ باقیماندهای روی زیرلایه باقی نماند، یک چسبندگی قوی همچنان نیاز به نیروی قابل توجهی برای پاره شدن دارد.
۴. ضخامت دیواره بر انتقال حرارت تأثیر میگذارد.
قطعات ضخیمتر گرمای بیشتری را حفظ میکنند، که به نرم کردن سطح اتصال بستر کمک میکند و ذوب را بهبود میبخشد. بخشهای نازک خیلی سریع خنک میشوند، و دستیابی به اتصال قوی را سختتر میکنند.
سایر مسائل رایج در تزریق رویی و راهحلها
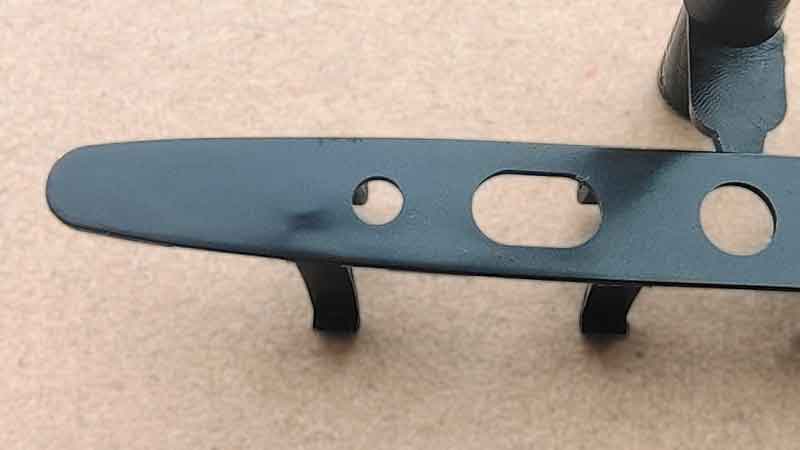
تزریق ناقص: حتی یک ناکافی جزئی در تزریق میتواند باعث نقصهای ظاهری شود و منجر به رد محصول گردد. طراحی محل گیت به صورت متفکرانه برای جلوگیری از تزریق ناقص حیاتی است. یک طراحی برای ساختپذیری (DFM) ارزیابی میتواند برای بررسی مناسب بودن قرارگیری گیت استفاده شود، که عمدتاً بر فشار تزریق مورد نیاز تمرکز دارد.
پلیسه: شکافهای بیش از حد بین حفره قالب و بستر میتواند منجر به فلش (پلاستیک اضافی) شود. علاوه بر این، اگر طراحی گیت نامناسب باشد و منجر به فشار تزریق بیش از حد شود (برای جلوگیری از تزریق ناقص)، میتواند باعث فلش نیز گردد.
نکات کلیدی طراحی برای قطعات اورمولد شده
۱. ضخامت دیواره بر گرما و اتصال تأثیر میگذارد.
اگر دیواره بستر خیلی نازک باشد، سختتر میتوان سطح را به اندازه کافی برای اتصال گرم کرد بدون ایجاد تغییر شکل. دیوارههای ضخیمتر میتوانند گرمای بیشتری را در سطح جذب کنند در حالی که داخل را خنکتر نگه میدارند و خطر تاب برداشتن را کاهش میدهند.
همین موضوع برای مواد روکشکشی نیز صدق میکند. اگر بیش از حد نازک باشد، نمیتواند حرارت کافی برای ایجاد پیوند مناسب با زیرلایه را حمل کند. برای دستیابی به نتایج پیوند مطلوب، معمولاً حداقل ضخامت دیواره ۱٫۵ میلیمتر توصیه میشود.
۲. سطح پیوند و فاصله از مناطق تنش اهمیت دارد.
سطوح پیوند بزرگتر نیروها را بهتر توزیع میکنند و خطر جدا شدن تحت تنش را کاهش میدهند. اگر سطح پیوند بیش از حد کوچک باشد، تنش بیشتری در یک نقطه متمرکز شده و جدا شدن آسانتر میشود. همچنین، قرار دادن مناطق پیوند دورتر از نواحی با خمش بالا یا تغییر شکل، به بهبود دوام کمک میکند، زیرا این مناطق در حین استفاده نیروی جدایش کمتری را تجربه میکنند.
۳. افزودن شیار، سوراخ یا زیربرش برای بهبود چسبندگی.
شیارها و سوراخها میتوانند سطح پیوند را افزایش دهند، در حالی که زیربرشها مانند قفلهای مکانیکی عمل کرده و به جلوگیری از جدا شدن مواد نرم کمک میکنند. با این حال، این ویژگیها با مواد سختتر—معمولاً Shore A ۶۰ یا بالاتر—بهتر عمل میکنند. برای الاستومرهای بسیار نرم (مانند Shore A ۴۵ یا کمتر)، مزیت محدود است زیرا مواد همچنان میتوانند خم شده و راحتتر جدا شوند.
ملاحظات کلیدی در ساخت قالب تزریق رویی
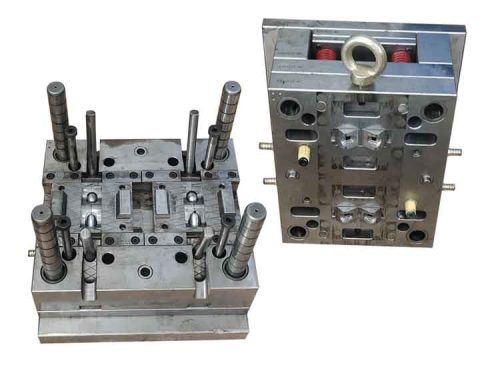
ساخت قالبها برای تزریق رویی نیاز به دقت بالاتر و درک کامل از مواد تزریق رویی دارد. موارد زیر جنبههای اساسی هستند که در طراحی قالب تزریق رویی باید در نظر گرفته شوند:
تناسب دقیق بین بستر و قالب: تطابق بین زیرلایه و حفره قالب در روکشکشی باید بسیار دقیق باشد. فاصله بین زیرلایه و حفره قالب پس از قرار دادن زیرلایه باید بین ۰٫۰۱ تا ۰٫۰۳ میلیمتر باشد. این دقت حیاتی است زیرا موادی مانند TPE که به سیالیت معروف هستند، در صورت بزرگ بودن فاصله به راحتی میتوانند باعث ایجاد پلیسه شوند.
برعکس، شکافی که بیش از حد کوچک یا منفی باشد، مانند ۰٫۰۱- تا ۰٫۰۲- میلیمتر، میتواند فرورفتگیهایی روی سطح زیرلایه ایجاد کند. بنابراین، قالب باید با دقت بالا ساخته شود.
طراحی گیت در روکشدهی: طراحی راهگاههای ورودی در قالبهای روکشکشی بسیار حساس است. آنها باید پر شدن کامل را تضمین کنند و در عین حال نیروی چسبندگی کافی را حفظ نمایند. نکته کلیدی اطمینان از این است که تمام مناطق مورد روکشکشی خیلی دور از راهگاههای ورودی نباشند. این امر برای جلوگیری از فشار تزریق ناکافی یا دمای بسیار پایین در آن مناطق است که میتواند بر کیفیت روکشکشی تأثیر بگذارد.
نتیجهگیری
در نتیجه، تزریق رویی یک تکنیک قالبگیری پلاستیکی همهکاره و پرکاربرد است که عملکرد و زیبایی محصول را افزایش میدهد. علیرغم پیچیدگی آن، با انتخاب مناسب مواد، طراحی دقیق قالب و توجه به مسائل کلیدی مانند چسبندگی، تزریق ناقص و فلاش، تزریق رویی مزایای قابل توجهی ارائه میدهد.
درک تفاوتهای ظریف بین تزریق رویی، قالبگیری درجی و قالبگیری دو مرحلهای برای انتخاب فرآیند مناسب برای کاربردهای خاص، متعادل کردن کارایی، هزینه و حجم تولید، حیاتی است.
