


Inhaltsübersicht
Umschalten aufOvermolding verstehen: Anwendungen, Herausforderungen und bewährte Praktiken
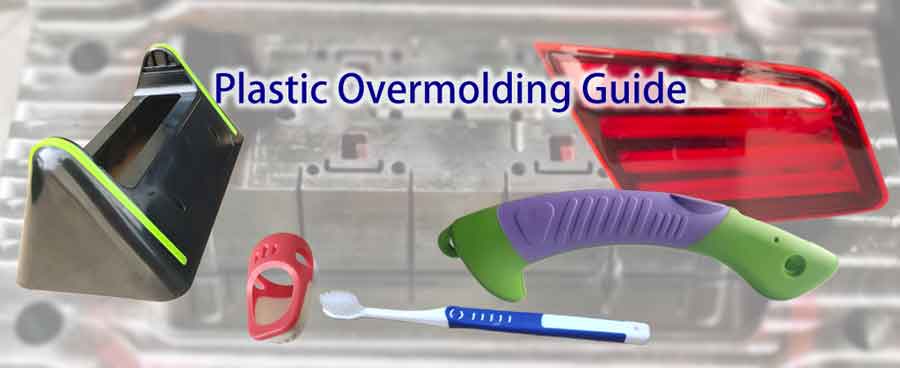
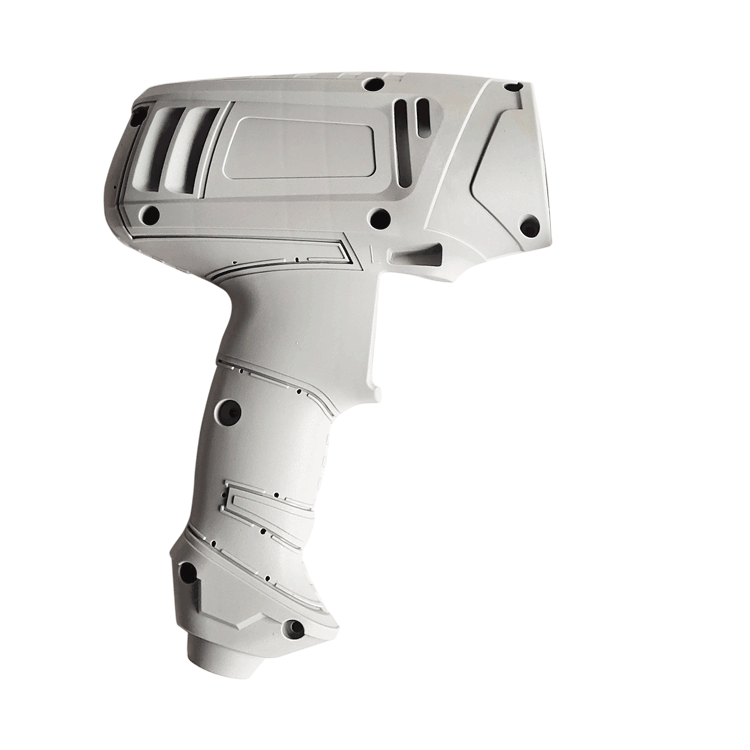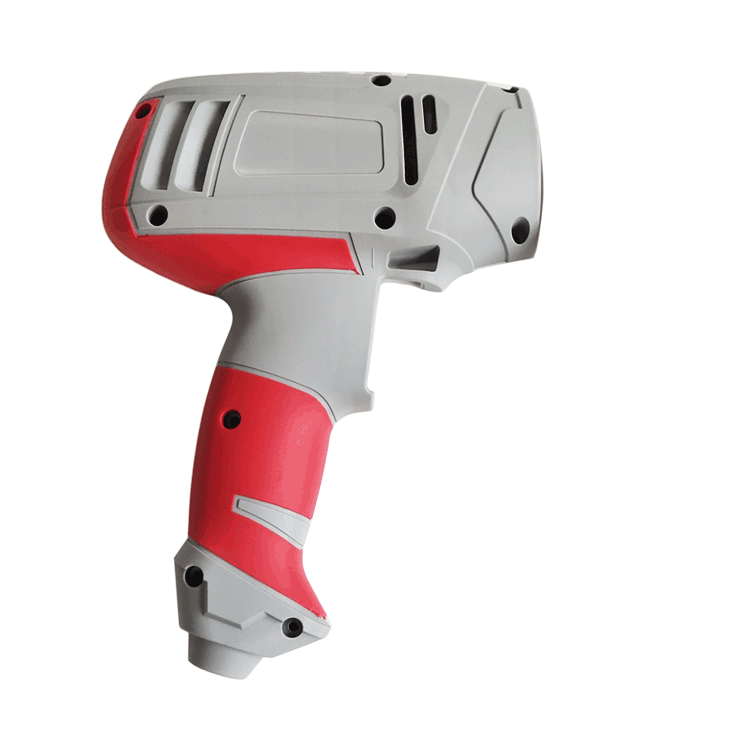
Umspritzen, auch genannt Kunststoff-Umspritzung, Umspritzen über Umspritzen, oder Spritzgieß-Umspritzung, ist eine entscheidende Spritzgusstechnik, die in Alltagsgegenständen wie Zahnbürsten, Gehäusen von Elektrowerkzeugen und Autolichtblenden weit verbreitet ist. Dieser Artikel erklärt das Umspritzen und hebt seine typischen Herausforderungen sowie wesentlichen Vorsichtsmaßnahmen hervor.
Verstehen des Umspritzens
Das Umspritzen ist ein Verfahren, bei dem ein Substrat, in der Regel ein vorgeformtes Kunststoffteil, in eine Form gelegt wird. Während des Prozesses wird geschmolzener Kunststoff in den Formhohlraum gespritzt und umhüllt das Substrat in den leeren Bereichen. Nach dem Abkühlen verschmelzen die beiden Materialien zu einem einzigen Produkt.
Obwohl Einsatzspritzguss und 2K-Spritzguss fallen unter das Umspritzen, werden jedoch oft getrennt betrachtet. In einer engeren Definition beinhaltet das Umspritzen speziell ein Kunststoffsubstrat, das manuell in die Form eingelegt wird.
Materialien für das Umspritzen
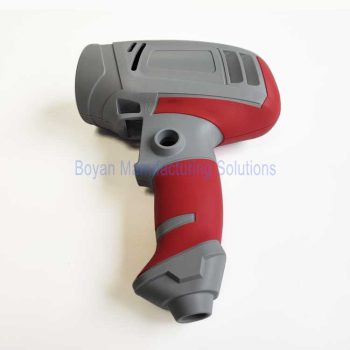
Üblicherweise ist das Substrat beim Overmolding ein harter Kunststoff wie PA oder PC. Das umspritzte Material kann jedoch auch ein flexibler Kunststoff wie TPE oder TPU oder sogar ein anderes hartes Material sein.
Es ist entscheidend, dass das Umspritzmaterial einen Schmelzpunkt hat, der gleich oder niedriger als der des Substrats ist. Die Verwendung desselben Materials für beide ist möglich, erfordert jedoch eine sorgfältige Anpassung der Spritzgusstempertur, um ein teilweises Schmelzen des Substrats zu verhindern.
Mehrschüssiges Umspritzen
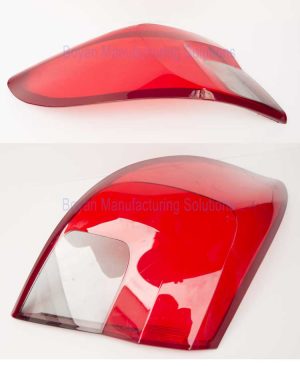
Beim Overmolding handelt es sich in der Regel um einen einzigen Overlay, für den zwei Spritzgussformen erforderlich sind. Das Endprodukt ist eine Kombination aus zwei Materialien oder zwei Farbvarianten desselben Materials.
Es gibt auch Fälle von doppeltem Umspritzen, wofür drei Formen erforderlich sind, was zu einem Produkt führt, das aus drei Materialien oder Farbvarianten besteht.
Theoretisch kann das Übergießen zwar mehrfach wiederholt werden, doch sind solche Praktiken in der Praxis selten und stehen nicht im Mittelpunkt dieser Diskussion.
Umspritzen vs. Umspritzen mit Einlegeteilen
Insert-Molding beinhaltet typischerweise das Einlegen vorgefertigter Teile, oft aus Metallen wie Kupfer oder Edelstahl, in eine Spritzgussform. Diese Teile können auch aus anderen Materialien wie Glas, Holz oder Fasern hergestellt sein.
Im Gegensatz dazu wird beim Overmolding ein zuvor spritzgegossenes Produkt (das Substrat) verwendet.
Aus dieser Unterscheidung wird deutlich, dass das Insert-Spritzgießen normalerweise nur eine Spritzgussform erfordert, während das Umspritzen mindestens zwei und gelegentlich drei Formen benötigt.
Overmolding vs. 2-Shot Molding
Beim 2-Shot-Molding werden sowohl das Spritzgießen des Substrats als auch das Umspritzen in einer einzigen Spritzgießmaschine kombiniert. Nachdem das Substrat geformt wurde, wird es zum Umspritzen in eine andere Station innerhalb derselben Maschine gedreht, so dass das Substrat nicht mehr manuell umgeladen werden muss.
Dieses Verfahren kann sich sogar bis zum 3-Shot-Molding ausdehnen, insbesondere bei einigen Automobilprodukten, obwohl dies weniger üblich ist.
Handbuch für UmspritzungenBeim herkömmlichen Umspritzen wird das Substrat zunächst spritzgegossen, aus der Form entnommen und dann manuell in eine andere Form zum Umspritzen gelegt.
Vorteile für 2-Schuss-FormenDies macht das 2-Shot-Molding effizienter und arbeitssparender. Da das Substrat während des Umspritzens im 2-Shot-Verfahren heiß bleibt, ergibt sich außerdem oft eine stärkere Verbindung zwischen dem Substrat und dem Umspritzungsmaterial.
Auswahl der richtigen Option je nach ProduktionsvolumenDas 2-Shot-Molding erfordert jedoch hochpräzise Formen und ist daher mit höheren Investitionskosten verbunden. Daher hängt die Wahl zwischen diesen Verfahren vom Produktionsvolumen ab:
- Für die Großserienproduktion ist das 2-Shot-Molding aufgrund der kürzeren Zykluszeit, der stabilen Qualität und des geringeren Arbeitsaufwands vorzuziehen.
- Für kleinere Produktionsserien wird das Überspritzen empfohlen, um die Investitionskosten für die Form zu minimieren.
Vor- und Nachteile des Umspritzens
Das Umspritzen ist ein weit verbreitetes Kunststoffformverfahren mit vielen Vorteilen, aber auch einigen Einschränkungen. Hier sind die wichtigsten Vor- und Nachteile des Umspritzens:
Vorteile
- Erhöhter Komfort und Grip: Das Aufbringen einer weichen Kunststoffschicht auf harte Kunststoffteile verbessert den Komfort und die Griffigkeit des Produkts und eignet sich besonders für häufig verwendete Komponenten wie Griffe.
- Verbesserte Ästhetik: Overmolding kombiniert verschiedene Farben und Materialien, um ein attraktives Erscheinungsbild und eine ansprechende Struktur zu schaffen.
- Erhöhte Langlebigkeit und Stoßfestigkeit: Die weiche äußere Schicht absorbiert Stöße, schützt die inneren, harten Komponenten und erhöht die allgemeine Haltbarkeit.
- Reduzierte Montageschritte: Bei diesem Verfahren werden mehrere Teile zu einem einzigen zusammengefügt, was die spätere Montagearbeit reduziert.
- Verbesserte Rutschhemmung: Die weiche Kunststoffoberfläche verbessert die Rutschfestigkeit des Produkts, ideal für Produkte, die einen rutschfesten Griff erfordern.
- Vielseitigkeit: Unterschiedliche Materialkombinationen können Produkten eine Vielzahl von physikalischen und chemischen Eigenschaften verleihen.
Benachteiligungen
- Höhere Kosten: Das Umspritzen erfordert komplexere Formen und längere Produktionszeiten im Vergleich zum herkömmlichen Einstoff-Spritzgießen, was zu höheren Kosten führen kann.
- Design-Zwänge: Bei der Konstruktion müssen die Kompatibilität und Haftung zwischen zwei Materialien berücksichtigt werden, was die Konstruktionsfreiheit einschränken kann.
- Einschränkungen bei der Materialauswahl: Nicht alle Materialien sind für das Umspritzen geeignet; es muss eine Kombination gewählt werden, die gut haftet.
- Komplexität der Produktion: Dieses Verfahren ist komplexer als das Einstoff-Spritzgießen und erfordert höhere technische Fähigkeiten und eine genauere Produktionskontrolle.
- Recycling-Herausforderungen: Produkte, die mehrere Materialien enthalten, können schwieriger zu recyceln und wiederzuverwenden sein.
Zusammenfassend lässt sich sagen, dass die Overmolding-Technologie zwar eine verbesserte Funktionalität und Ästhetik bietet, aber auch Herausforderungen in Bezug auf Kosten, Design und Materialauswahl mit sich bringt.
Gängige Materialien und ihre Verwendung beim Umspritzen
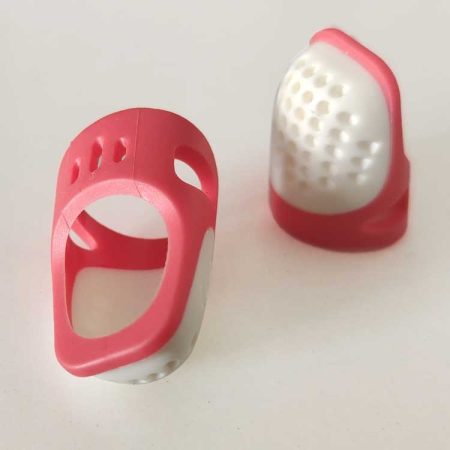
Zu den Trägermaterialien beim Overmolding gehören häufig Materialien wie PA, PC, ABS/PC und ABS, während TPE, TPU, TPR und TPO häufig für die Overmolding-Schicht gewählt werden. Diese Mischung aus weichen und harten Kunststoffen stellt die typischste Form des Umspritzens dar.
2. Mehrfarbiges KunststoffteilEs ist auch möglich, harte Kunststoffe sowohl für das Substrat als auch für die Umspritzung zu verwenden, meist dasselbe Material, das häufig in Mehrfarbenkombinationen aus ästhetischen Gründen eingesetzt wird.
3. Überschreitung der Grenzwerte für die WandstärkeAußerdem kann in Fällen, in denen die maximale Dicke eines spritzgegossenen Produkts überschritten wird, ein Zweischuss-Spritzgießverfahren verwendet werden. Auf diese Weise wird sichergestellt, dass jedes einzelne Formteil innerhalb der maximal zulässigen Dicke bleibt.
Theoretisch gehen die Möglichkeiten über die genannten Materialien hinaus. Im Grunde genommen kann jeder Kunststoff für das Overmolding verwendet werden. Wenn Sie spezielle Anforderungen haben, können Sie uns gerne für weitere Informationen kontaktieren.
Warum die Klebekraft beim Umspritzen wichtig ist
Die Haftfestigkeit ist ein Schlüsselfaktor beim Umspritzen von Kunststoffen. Wenn die Verbindung zwischen den beiden Materialien schwach ist, kann sich die umspritzte Schicht während des Gebrauchs ablösen oder trennen. Dies wirkt sich nicht nur auf das Aussehen, sondern auch auf die allgemeine Haptik und Funktionalität des Produkts aus. Wenn sich zum Beispiel der Gummigriff eines Elektrowerkzeugs oder eines Zahnbürstengriffs löst, kann dies unangenehm und frustrierend sein.
Bei Produkten, die abgedichtet werden müssen, wie z. B. bei wasserdichten Gehäusen, ist die Festigkeit der Verklebung sogar noch wichtiger. Dies gilt insbesondere dann, wenn das weiche umspritzte Teil als Knopf dient, der wiederholt gedrückt wird. Wenn die Verklebung versagt, kann es zu Undichtigkeiten kommen, die zu einem Produktausfall führen können.
Stufen der Klebefestigkeit beim Umspritzen
Die Klebekraft beim Umspritzen kann variieren. Es ist hilfreich, die verschiedenen Stufen zu verstehen, da jede Stufe die Produktleistung unterschiedlich beeinflusst:
Schwache Haftung: Das weiche Material kann leicht von Hand abgezogen werden, und es bleiben keine Rückstände auf dem harten Kunststoff zurück. Dieser Haftungsgrad ist für die meisten Anwendungen in der Regel nicht akzeptabel.
Mittlere Haftung: Es erfordert mehr Aufwand, das weiche Material abzureißen, und eine kleine Menge davon bleibt auf der harten Oberfläche zurück. Dieser Haftungsgrad kann für unkritische Teile akzeptabel sein.
Starke Haftung: Das weiche Material lässt sich fast nicht entfernen, ohne das Teil zu beschädigen. Wenn es doch reißt, bleibt eine sichtbare Schicht auf dem harten Kunststoff zurück. Allerdings kann an bestimmten Stellen – wie weit vom Anguss entfernt (wo das Material kühler wird) oder an dünneren Wandstärken – eine schwächere Haftung auftreten.
Umspritzungs-Haftungstest
Was beeinflusst die Klebekraft beim Umspritzen?
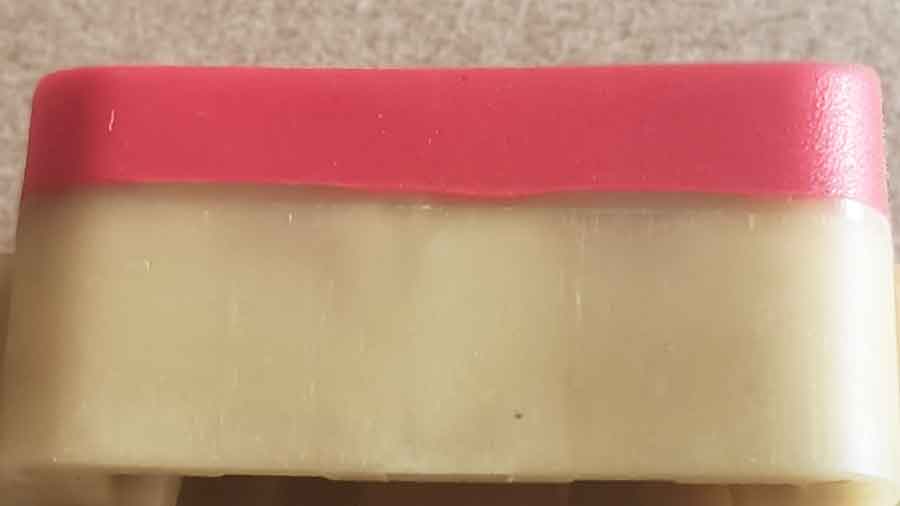
Die Verbindung entsteht durch partielles Aufschmelzen.
Beim Umspritzen wird das weiche Material in geschmolzenem Zustand eingespritzt und kommt direkt mit dem festen Substrat in Kontakt. Die Wärme des weichen Materials erhöht die Temperatur der Substratoberfläche gerade genug, um sie zu erweichen – aber nicht zu schmelzen oder zu verformen. Dadurch können die beiden Materialien auf molekularer Ebene leicht verschmelzen, ähnlich einem Mini-Schweißeffekt an der Haftgrenzfläche. Deshalb ist Wärme so kritisch: Zu wenig, und es kommt keine Haftung zustande; zu viel, und das Teil kann sich verziehen.

Schlüsselfaktoren, die die Bindungsstärke beeinflussen
1. Die Art des Substratmateriales ist entscheidend.
Einige Kunststoffe haften leichter als andere. Im Allgemeinen weisen Substrate mit einer niedrigeren Glasübergangstemperatur (Tg) oder Erweichungspunkt ermöglichen eine bessere Verbindung.
Von den gängigen Trägermaterialien lässt sich PP (Polypropylen) am leichtesten verkleben, gefolgt von ABS und PC. PA (Nylon) ist schwieriger zu verkleben, und POM (Acetal) ist das schwierigste Material.
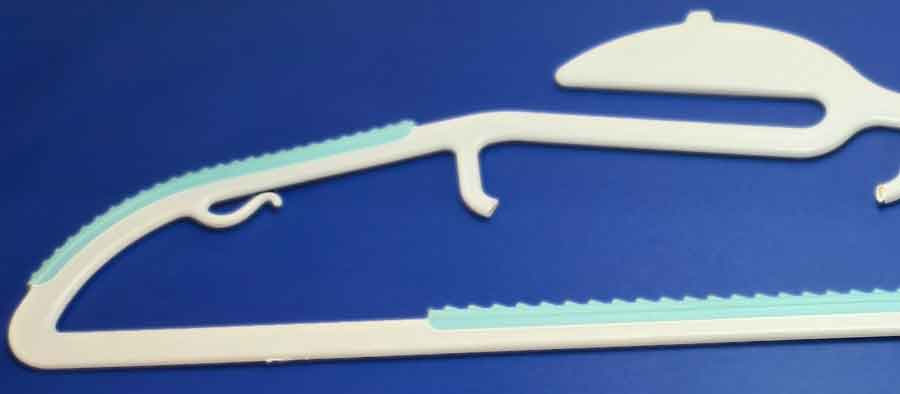
2. Materialverträglichkeit verbessert die Haftung.
Umspritzmaterialien werden oft modifiziert, um besser mit dem Substrat verträglich zu sein. Dies geschieht üblicherweise durch Zugabe von Bestandteilen, die chemisch ähnlich oder dasselbe Material wie das Substrat sind. Je enger die Übereinstimmung, desto stärker die Haftung.
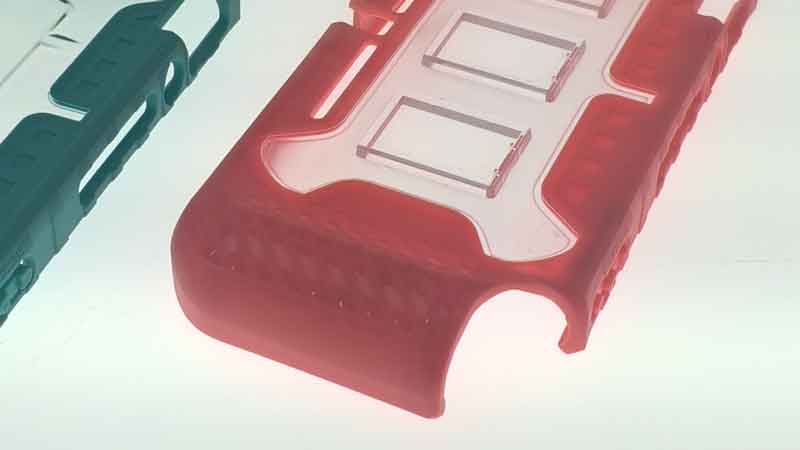
3. Reinheit des weichen Materials beeinflusst die Leistung.
Einige weiche Materialien enthalten Additive – beispielsweise zur Reduzierung der Härte –, die die Haftung schwächen können.
So benötigen TPEs, die sich mit Nylon verbinden sollen, im Allgemeinen eine Härte von Shore 60A oder höher. Wenn Sie ein weicheres Gefühl wünschen, werden Weichmacher zugesetzt, aber das führt in der Regel zu einer geringeren Haftfestigkeit. Selbst wenn nach dem Abziehen keine Rückstände auf dem Substrat zurückbleiben, erfordert eine starke Verklebung immer noch beträchtliche Kraft, um sie wieder zu lösen.
4. Wandstärke beeinflusst die Wärmeübertragung.
Dickere Teile speichern mehr Wärme, was hilft, die Haftfläche des Substrats zu erweichen, und die Verschmelzung verbessert. Dünne Abschnitte kühlen zu schnell ab, was eine starke Haftung erschwert.
Andere häufige Probleme beim Umspritzen und Lösungen
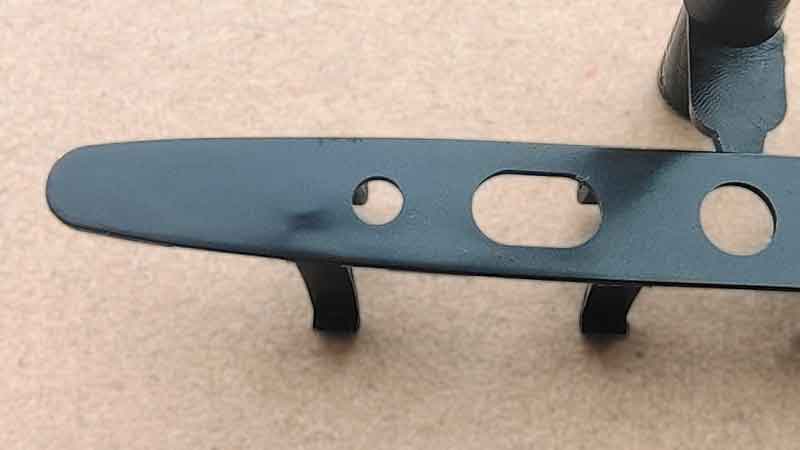
Kurzer Schuss: Selbst eine geringfügige Unzulänglichkeit beim Einspritzen kann zu ästhetischen Mängeln führen und zur Produktablehnung. Es ist entscheidend, die Angussposition sorgfältig zu gestalten, um Kurzschüsse zu verhindern. Eine Design for Manufacturability (DFM) Bewertung kann verwendet werden, um die Eignung der Angussplatzierung zu beurteilen, wobei hauptsächlich der erforderliche Einspritzdruck im Fokus steht.
Grat: Übermäßige Spalte zwischen Formkavität und Substrat können zu Grat (überschüssigem Kunststoff) führen. Darüber hinaus kann ein unsachgemäßes Angussdesign, das zu übermäßigem Einspritzdruck führt (um Kurzschüsse zu vermeiden), ebenfalls Grat verursachen.
Wichtige Design-Tipps für umspritzte Teile
1. Wandstärke beeinflusst Wärme und Haftung.
Wenn die Substratwand zu dünn ist, ist es schwieriger, die Oberfläche ausreichend für die Haftung zu erwärmen, ohne Verformung zu verursachen. Dickere Wände können an der Oberfläche mehr Wärme aufnehmen, während das Innere kühler bleibt, was das Verzugsrisiko verringert.
Dasselbe gilt für das Umspritzungsmaterial. Ist es zu dünn, kann es nicht genügend Wärme übertragen, um eine ordnungsgemäße Verbindung mit dem Substrat herzustellen. Für gute Verbindungsergebnisse wird im Allgemeinen eine Wandstärke von mindestens 1,5 mm empfohlen.
2. Die Verbindungsfläche und der Abstand zu Spannungszonen sind wichtig.
Größere Verbindungsflächen verteilen die Kräfte besser und verringern das Risiko einer Trennung unter Belastung. Ist die Verbindungsfläche zu klein, konzentriert sich mehr Spannung auf einen Punkt, was das Ablösen erleichtert. Außerdem verbessert die Platzierung von Verbindungszonen weiter entfernt von stark biegebeanspruchten oder verformten Bereichen die Haltbarkeit, da diese Zonen während der Nutzung weniger Ablösekräften ausgesetzt sind.
3. Nuten, Löcher oder Hinterschneidungen hinzufügen, um den Halt zu verbessern.
Nuten und Löcher können die Verbindungsfläche vergrößern, während Hinterschneidungen wie mechanische Verriegelungen wirken, die das Ablösen des weichen Materials verhindern helfen. Allerdings funktionieren diese Merkmale besser mit festeren Materialien – typischerweise Shore A 60 oder höher. Bei sehr weichen Elastomeren (wie Shore A 45 oder niedriger) ist der Nutzen begrenzt, da das Material immer noch flexibel ist und sich leichter ablösen kann.
Wichtige Überlegungen bei der Herstellung von Umspritzungsformen
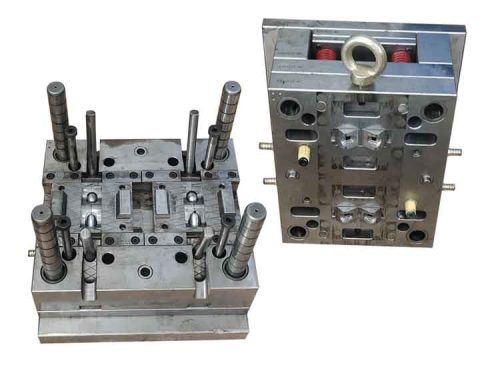
Die Herstellung von Formen für das Umspritzen erfordert höhere Präzision und ein gründliches Verständnis der Umspritzmaterialien. Die folgenden Aspekte sind bei der Konstruktion von Formen für das Umspritzen zu berücksichtigen:
Präzise Passung zwischen Substrat und Form: Die Passung zwischen dem Substrat und der Formkavität beim Umspritzen muss sehr präzise sein. Der Spalt zwischen dem Substrat und der Formkavität nach dem Einlegen des Substrats sollte zwischen 0,01 und 0,03 mm liegen. Diese Präzision ist entscheidend, da Materialien wie TPE, die für ihre Fließfähigkeit bekannt sind, bei zu großem Spalt leicht Gratbildung verursachen können.
Umgekehrt kann ein zu kleiner oder negativer Spalt, z. B. -0,01 bis -0,02 mm, zu Vertiefungen auf der Substratoberfläche führen. Daher muss die Form mit hoher Genauigkeit hergestellt werden.
Angussdesign beim Umspritzen: Die Auslegung der Angüsse in Umspritzwerkzeugen ist äußerst kritisch. Sie müssen eine vollständige Füllung gewährleisten und gleichzeitig eine ausreichende Haftkraft erhalten. Der Schlüssel liegt darin, sicherzustellen, dass alle zu umspritzenden Bereiche nicht zu weit von den Angüssen entfernt sind. Dies dient dazu, unzureichenden Einspritzdruck oder zu niedrige Temperaturen in diesen Bereichen zu vermeiden, die die Qualität der Umspritzung beeinträchtigen könnten.
Schlussfolgerung
Zusammenfassend lässt sich sagen, dass das Umspritzen eine vielseitige und weit verbreitete Technik des Kunststoffspritzgießens ist, die die Funktionalität und Ästhetik von Produkten verbessert. Trotz seiner Komplexität bietet das Umspritzen bei richtiger Materialauswahl, präzisem Werkzeugdesign und Beachtung wichtiger Aspekte wie Haftung, kurze Schüsse und Gratbildung erhebliche Vorteile.
Das Verständnis der Nuancen zwischen Umspritzen, Insert Molding und 2-Shot Molding ist entscheidend für die Auswahl des richtigen Verfahrens für bestimmte Anwendungen und für die Abwägung von Effizienz, Kosten und Produktionsvolumen.
