


Indice dei contenuti
ToggleCapire il sovrastampaggio: Applicazioni, sfide e buone pratiche
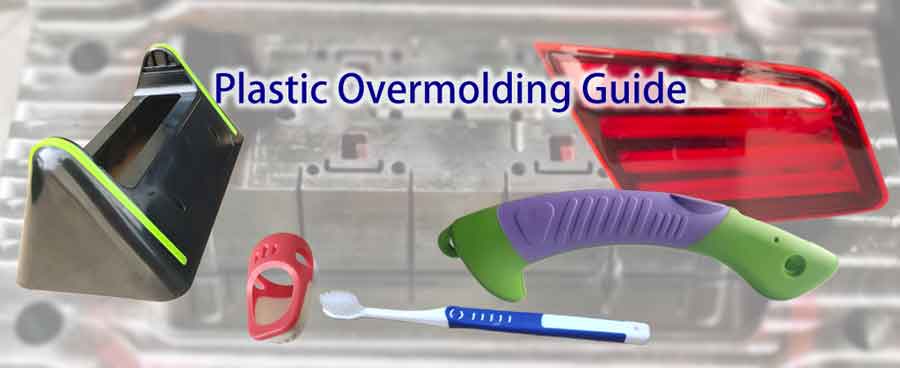
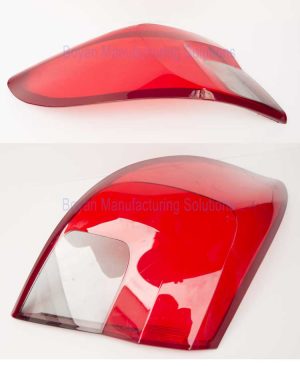
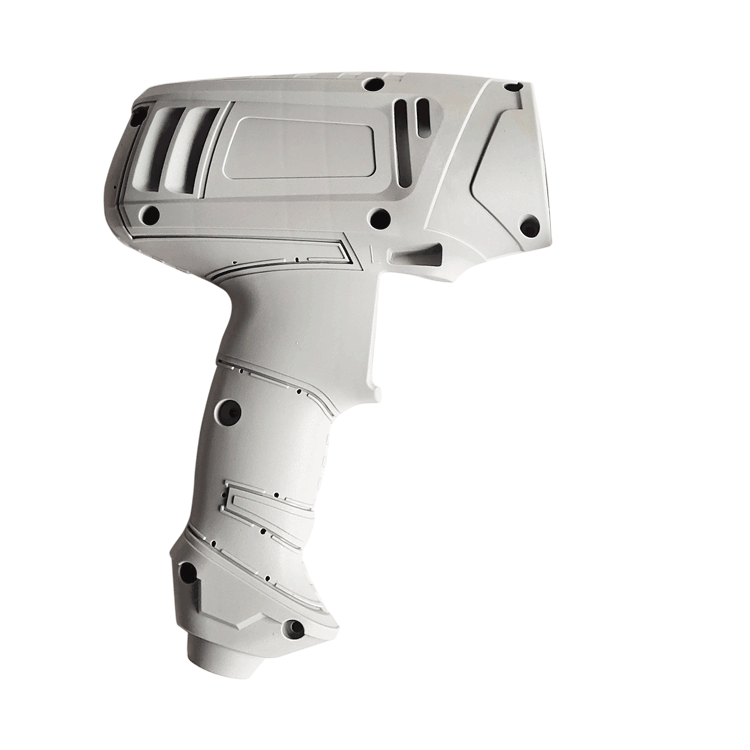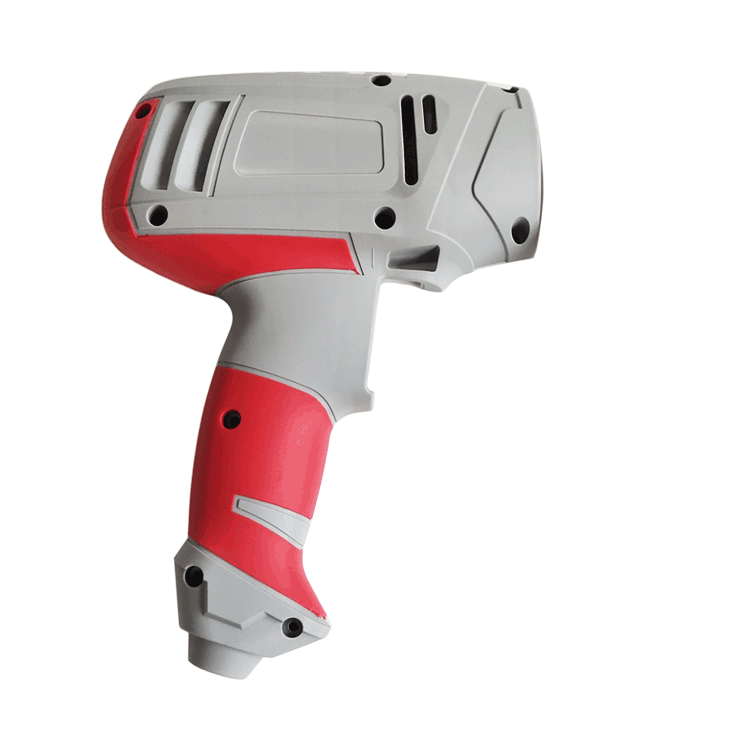
Sovrastampaggio, chiamato anche sovrastampaggio plastico, stampaggio su stampaggio, o sovrastampaggio a iniezione, è una tecnica cruciale di stampaggio a iniezione ampiamente utilizzata in oggetti di uso quotidiano come spazzolini da denti, alloggiamenti per utensili elettrici e pannelli per fari auto. Questo articolo spiegherà l'overmolding, evidenziandone le sfide comuni e le precauzioni essenziali.
Capire il sovrastampaggio
Il sovrastampaggio è un processo in cui un substrato, in genere una parte in plastica preformata, viene inserito in uno stampo. Durante il processo, la plastica fusa viene iniettata nella cavità dello stampo, avvolgendo il substrato nelle aree vuote. Una volta raffreddati, i due materiali si fondono in un unico prodotto.
Sebbene stampaggio di inserti e lo stampaggio a 2 componenti rientrano nell'overmolding, spesso vengono indicati separatamente. In una definizione più ristretta, l'overmolding coinvolge specificamente un substrato in plastica posizionato manualmente nello stampo.
Materiali per il sovrastampaggio
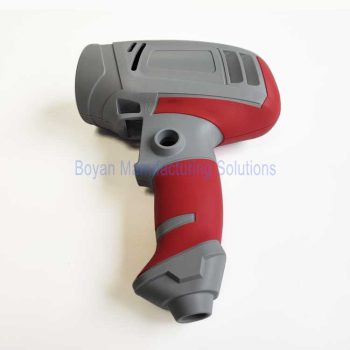
In genere, il substrato per il sovrastampaggio è una plastica dura come PA o PC. Il materiale sovrastampato, tuttavia, può essere una plastica flessibile come TPE o TPU, o anche un altro materiale duro.
È cruciale che il materiale di overmolding abbia un punto di fusione uguale o inferiore a quello del substrato. È possibile utilizzare lo stesso materiale per entrambi, ma richiede un'attenta regolazione della temperatura di stampaggio a iniezione per evitare che il substrato si sciolga parzialmente.
Sovrastampaggio a più riprese
Il sovrastampaggio prevede di solito una singola sovrapposizione, che richiede due stampi a iniezione. Il prodotto finale è una combinazione di due materiali o di due varianti di colore dello stesso materiale.
Esistono anche casi di doppio sovrastampaggio, che richiede tre stampi e dà luogo a un prodotto composto da tre materiali o variazioni di colore.
Sebbene in teoria il sovrastampaggio possa essere ripetuto più volte, tali pratiche sono rare nelle applicazioni reali e non sono oggetto di questa discussione.
Sovrastampaggio vs. stampaggio a inserto
Stampaggio a inserto tipicamente comporta l'inserimento di parti prefabbricate, spesso realizzate in metalli come rame o acciaio inossidabile, in uno stampo a iniezione. Queste parti possono anche essere realizzate con altri materiali come vetro, legno o fibra.
Il sovrastampaggio, invece, utilizza un prodotto precedentemente stampato a iniezione (il substrato).
Da questa distinzione, è evidente che lo stampaggio a inserto richiede solitamente un solo stampo a iniezione, mentre l'overmolding ne richiede almeno due, e occasionalmente tre.
Sovrastampaggio vs. stampaggio a 2 riprese
Lo stampaggio a 2 colpi combina lo stampaggio del substrato e il sovrastampaggio in un'unica macchina per lo stampaggio a iniezione. In questo caso, dopo che il substrato è stato stampato, viene ruotato in un'altra stazione della stessa macchina per il sovrastampaggio, eliminando la necessità di trasferire manualmente il substrato.
Questo processo può anche estendersi allo stampaggio a 3 colpi, in particolare in alcuni prodotti automobilistici, anche se è meno comune.
Manuale per il sovrastampaggioNel sovrastampaggio tradizionale, il substrato viene prima stampato a iniezione, rimosso dallo stampo e poi inserito manualmente in un altro stampo per il sovrastampaggio.
Vantaggi per lo stampaggio a 2 colpiQuesto rende lo stampaggio a 2 colpi più efficiente e più economico. Inoltre, poiché il substrato rimane caldo durante il sovrastampaggio nei processi a 2 colpi, spesso si ottiene un legame più forte tra il substrato e il materiale di sovrastampaggio.
Scelta dell'opzione giusta in base al volume di produzioneTuttavia, lo stampaggio a 2 colpi richiede stampi molto precisi e quindi comporta maggiori costi di investimento iniziali. Pertanto, la scelta tra questi metodi dipende dal volume di produzione:
- Per la produzione su larga scala, lo stampaggio a 2 colpi è preferibile grazie al tempo di ciclo più breve, alla qualità stabile e ai requisiti di manodopera ridotti.
- Per le piccole produzioni, si consiglia il sovrastampaggio per ridurre al minimo i costi di investimento dello stampo.
Pro e contro del sovrastampaggio
Il sovrastampaggio è un processo di stampaggio di materie plastiche molto diffuso che presenta molti vantaggi ma anche alcuni limiti. Ecco i principali pro e contro del sovrastampaggio:
Vantaggi
- Comfort e presa migliorati: L'aggiunta di uno strato di plastica morbida sulle parti in plastica dura migliora il comfort e la presa del prodotto, in particolare per i componenti che si tengono frequentemente, come le maniglie.
- Estetica migliorata: Il sovrastampaggio combina colori e materiali diversi per creare aspetti e texture attraenti.
- Maggiore durata e resistenza agli urti: Lo strato esterno morbido assorbe gli urti, proteggendo i componenti interni rigidi e migliorando la durata complessiva.
- Fasi di montaggio ridotte: Questo processo integra più parti in una sola, riducendo il lavoro di assemblaggio successivo.
- Maggiore resistenza allo scivolamento: Lo strato superficiale in plastica morbida migliora la resistenza allo scivolamento del prodotto, ideale per i prodotti che richiedono una presa antiscivolo.
- Versatilità: Le diverse combinazioni di materiali possono conferire ai prodotti una varietà di proprietà fisiche e chimiche.
Svantaggi
- Costi più elevati: Il sovrastampaggio richiede stampi più complessi e tempi di produzione più lunghi rispetto al tradizionale stampaggio a iniezione monomateriale, con costi potenzialmente più elevati.
- Vincoli di progettazione: La progettazione deve tenere conto della compatibilità e dell'adesione tra due materiali, che possono limitare la libertà di progettazione.
- Limitazioni nella selezione dei materiali: Non tutti i materiali sono adatti al sovrastampaggio; è necessario scegliere una combinazione che aderisca bene.
- Complessità della produzione: Questo processo è più complesso dello stampaggio a iniezione monomateriale e richiede competenze tecniche superiori e un controllo della produzione più preciso.
- Sfide del riciclo: I prodotti contenenti più materiali possono essere più difficili da riciclare e riutilizzare.
In sintesi, se da un lato la tecnologia di sovrastampaggio offre funzionalità ed estetica migliorate, dall'altro pone delle sfide in termini di costi, design e selezione dei materiali.
Materiali comuni e loro utilizzo per il sovrastampaggio
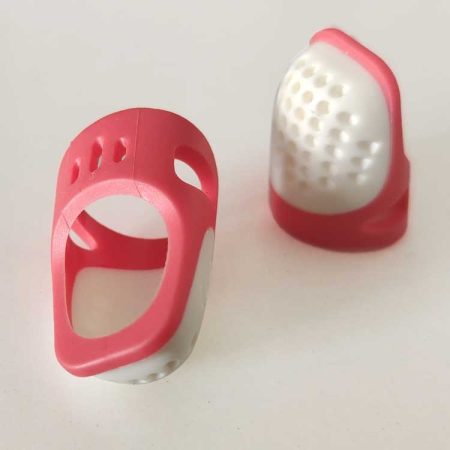
I substrati per il sovrastampaggio includono spesso materiali come PA, PC, ABS/PC e ABS, mentre TPE, TPU, TPR e TPO sono scelte comuni per lo strato di sovrastampaggio. Questa miscela di plastiche morbide e dure rappresenta la forma più tipica di sovrastampaggio.
2. Componente in plastica multicoloreÈ anche possibile utilizzare plastiche rigide sia per il substrato che per l'overmold, di solito lo stesso materiale, spesso impiegato in combinazioni multicolore per un appeal estetico.
3. Superamento del limite di spessore della pareteInoltre, negli scenari in cui lo spessore massimo di un prodotto stampato a iniezione viene superato, è possibile utilizzare un processo di stampaggio a iniezione in due tempi. Questo approccio garantisce che ogni singolo stampaggio rimanga entro lo spessore massimo consentito.
In teoria, le possibilità si estendono oltre questi materiali. In sostanza, qualsiasi plastica può essere utilizzata per il sovrastampaggio. Per esigenze specifiche, non esitate a contattarci per ulteriori informazioni.
Perché la forza di adesione è importante nel sovrastampaggio
La forza di legame è un fattore chiave nel sovrastampaggio della plastica. Se il legame tra i due materiali è debole, lo strato sovrastampato può staccarsi o separarsi durante l'uso. Ciò influisce non solo sull'aspetto, ma anche sulla sensazione generale e sulla funzionalità del prodotto. Ad esempio, se l'impugnatura in gomma di un elettroutensile o di uno spazzolino da denti si allenta, l'utilizzo può risultare scomodo e frustrante.
Nei prodotti che richiedono la sigillatura, come le custodie impermeabili, la forza di incollaggio diventa ancora più critica. Ciò è particolarmente vero quando la parte morbida sovrastampata funge da pulsante che verrà premuto ripetutamente. Se l'incollaggio fallisce, si possono verificare perdite che possono portare al fallimento del prodotto.
Livelli di forza di adesione nel sovrastampaggio
La forza di adesione nel sovrastampaggio può variare. È utile comprendere i diversi livelli, poiché ciascuno di essi influisce in modo diverso sulle prestazioni del prodotto:
Legame debole: Il materiale morbido può essere staccato facilmente a mano, e non rimane alcun residuo sulla plastica rigida. Questo livello di solito non è accettabile per la maggior parte delle applicazioni.
Legame moderato: È necessario uno sforzo maggiore per staccare il materiale morbido, e una piccola quantità rimane sulla superficie rigida. Questo livello può essere accettabile per parti non critiche.
Legame forte: Il materiale morbido è quasi impossibile da rimuovere senza danneggiare il pezzo. Se si strappa, uno strato visibile rimane sulla plastica rigida. Tuttavia, un legame più debole potrebbe ancora verificarsi in alcune aree—come punti lontani dal gate (dove il materiale si raffredda) o dove la parete è più sottile.
Test di adesione del sovrastampaggio
Cosa influisce sulla forza di adesione nel sovrastampaggio
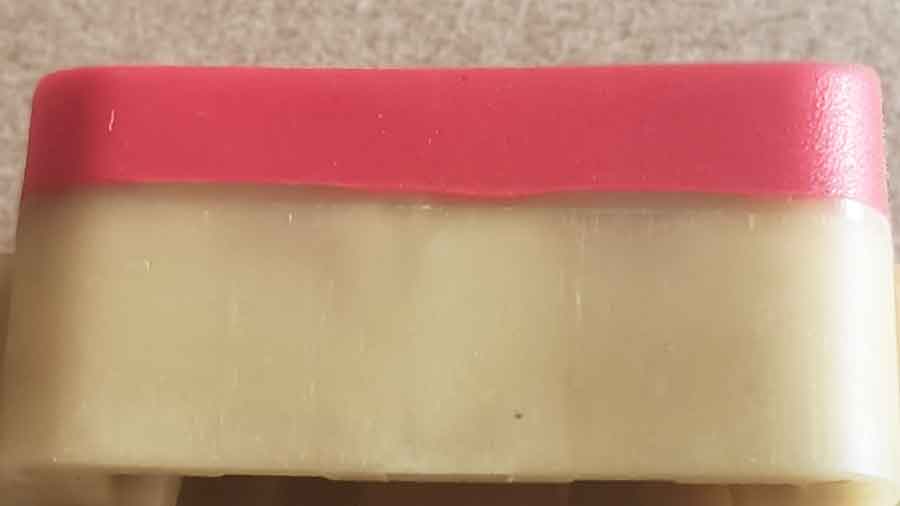
Il bonding avviene attraverso una fusione parziale.
Nell'overmolding, il materiale morbido viene iniettato allo stato fuso e entra in contatto diretto con il substrato solido. Il calore del materiale morbido innalza la temperatura della superficie del substrato quanto basta per ammorbidirla—ma non per scioglierla o deformarla. Ciò consente ai due materiali di fondersi leggermente a livello molecolare, come un mini effetto di saldatura all'interfaccia di legame. Ecco perché il calore è così critico: troppo poco, e il legame non avverrà; troppo, e il pezzo potrebbe deformarsi.

Fattori chiave che influenzano la forza di adesione
1. Il tipo di materiale del substrato è importante.
Alcune plastiche si legano più facilmente di altre. Generalmente, i substrati con un temperatura di transizione vetrosa (Tg) o il punto di rammollimento consentono un migliore bonding.
Tra i materiali di substrato comuni, il PP (polipropilene) è quello che si incolla più facilmente, seguito da ABS e PC. Il PA (nylon) è più difficile da incollare, mentre il POM (acetale) è il più ostico.
2. La compatibilità dei materiali migliora il legame.
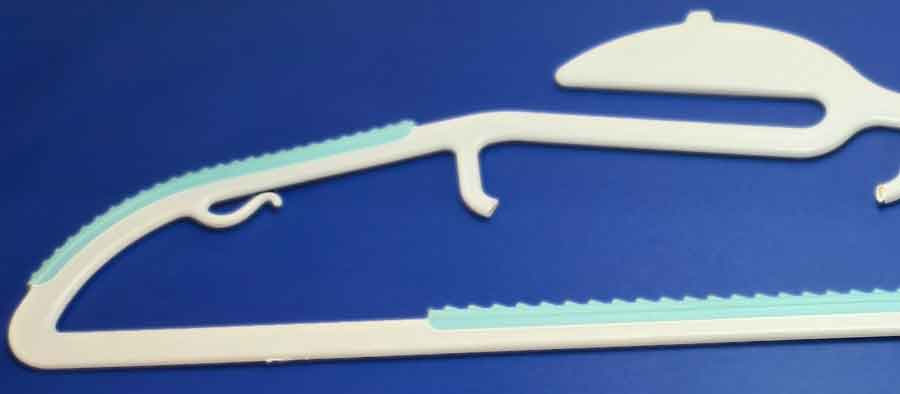
I materiali di overmolding sono spesso modificati per essere più compatibili con il substrato. Questo viene solitamente fatto aggiungendo ingredienti chimicamente simili o lo stesso materiale del substrato. Più la corrispondenza è stretta, più forte è il legame.
3. La purezza del materiale morbido influisce sulle prestazioni.
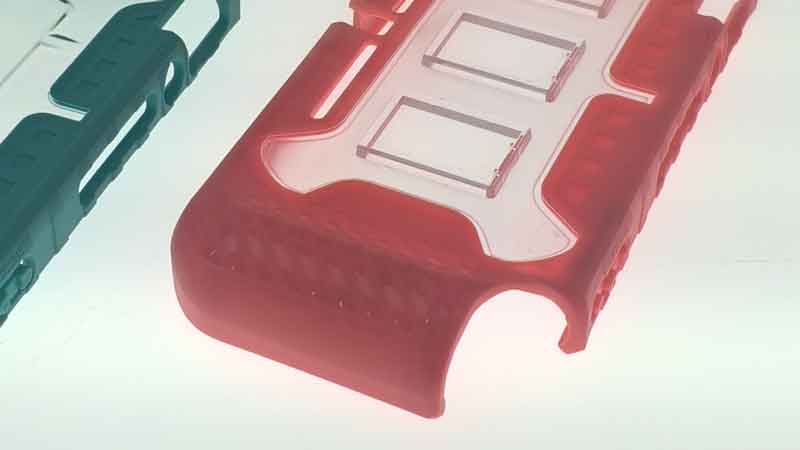
Alcuni materiali morbidi contengono additivi—ad esempio, per ridurre la durezza—che possono indebolire il legame.
Ad esempio, i TPE progettati per legarsi al nylon hanno generalmente bisogno di una durezza di Shore 60A o superiore. Se si desidera una sensazione più morbida, si aggiungono dei plastificanti, ma questo di solito comporta una riduzione della forza di adesione. Anche se dopo il distacco non rimangono residui sul substrato, un legame forte richiede comunque una forza considerevole per staccarsi.
4. Lo spessore della parete influenza il trasferimento di calore.
Le parti più spesse trattengono più calore, il che aiuta ad ammorbidire la superficie di legame del substrato e migliora la fusione. Le sezioni sottili si raffreddano troppo rapidamente, rendendo più difficile ottenere un legame forte.
Altri problemi comuni di sovrastampaggio e soluzioni
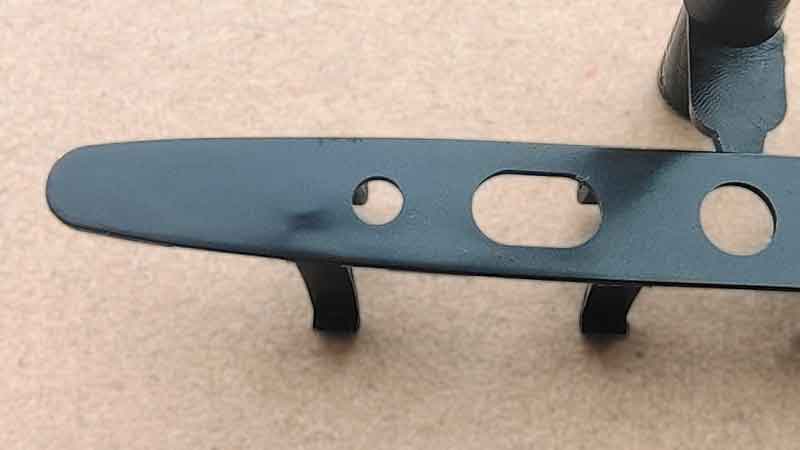
Colpo corto: Anche una lieve inadeguatezza nell'iniezione può causare difetti estetici, portando al rifiuto del prodotto. È cruciale progettare con cura la posizione del gate per prevenire short shot. Un Design for Manufacturability (DFM) valutazione può essere utilizzata per valutare l'idoneità del posizionamento del gate, concentrandosi principalmente sulla pressione di iniezione richiesta.
Bava: Spazi eccessivi tra la cavità dello stampo e il substrato possono portare a flash (plastica in eccesso). Inoltre, se il design del gate è improprio, portando a una pressione di iniezione eccessiva (per evitare short shot), può anche causare flash.
Suggerimenti chiave per la progettazione di parti sovrastampate
1. Lo spessore della parete influisce sul calore e sul legame.
Se la parete del substrato è troppo sottile, è più difficile riscaldare la superficie a sufficienza per il legame senza causare deformazioni. Pareti più spesse possono assorbire più calore sulla superficie mantenendo l'interno più fresco, riducendo il rischio di deformazioni.
Lo stesso vale per il materiale di overmolding. Se è troppo sottile, non può trasportare abbastanza calore per aderire correttamente al substrato. Per ottenere buoni risultati di adesione si consiglia generalmente uno spessore di parete di almeno 1,5 mm.
2. L'area di incollaggio e la distanza dalle zone di sollecitazione sono importanti.
Aree di incollaggio più grandi distribuiscono meglio le forze, riducendo il rischio di distacco sotto sollecitazione. Se la superficie di incollaggio è troppo piccola, maggiore sollecitazione si concentra in un punto, rendendo più facile il distacco. Inoltre, posizionare le zone di incollaggio più lontano da aree ad alta flessione o deformazione aiuta a migliorare la durabilità, poiché queste zone subiscono meno forza di pelatura durante l'uso.
3. Aggiungere scanalature, fori o sottosquadri per migliorare la presa.
Le scanalature e i fori possono aumentare l'area di incollaggio, mentre i sottosquadri agiscono come blocchi meccanici che aiutano a prevenire il distacco del materiale morbido. Tuttavia, queste caratteristiche funzionano meglio con materiali più rigidi—tipicamente Shore A 60 o superiore. Per elastomeri molto morbidi (come Shore A 45 o inferiore), il beneficio è limitato poiché il materiale può comunque flettersi e staccarsi più facilmente.
Considerazioni chiave nella realizzazione di stampi per sovrastampaggio
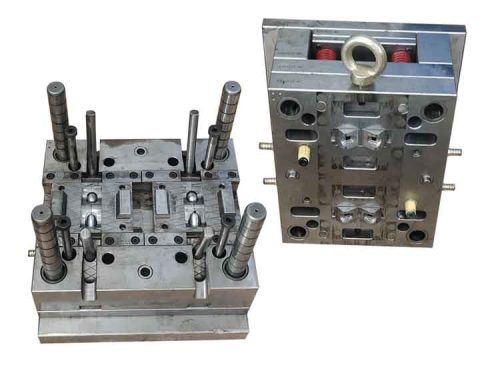
La creazione di stampi per il sovrastampaggio richiede una maggiore precisione e una conoscenza approfondita dei materiali per il sovrastampaggio. Di seguito sono elencati gli aspetti essenziali da considerare nella progettazione degli stampi per sovrastampaggio:
Accoppiamento di precisione tra substrato e stampo: L'accoppiamento tra il substrato e la cavità dello stampo nell'overmolding deve essere molto preciso. Il gioco tra il substrato e la cavità dello stampo dopo l'inserimento del substrato dovrebbe essere compreso tra 0,01 e 0,03 mm. Questa precisione è cruciale perché materiali come il TPE, noti per la loro fluidità, possono facilmente causare sbavature se il gioco è troppo grande.
Al contrario, una fessura troppo piccola o negativa, ad esempio da -0,01 a -0,02 mm, può creare delle rientranze sulla superficie del substrato. Pertanto, lo stampo deve essere realizzato con un'elevata precisione.
Progettazione del gate nell'overmolding: La progettazione dei punti di iniezione negli stampi per overmolding è altamente critica. Devono garantire un riempimento completo mantenendo una forza adesiva sufficiente. La chiave è assicurare che tutte le aree da overmolding non siano troppo lontane dai punti di iniezione. Ciò per evitare una pressione di iniezione insufficiente o temperature troppo basse in quelle aree, che potrebbero compromettere la qualità dell'overmolding.
Conclusione
In conclusione, il sovrastampaggio è una tecnica di stampaggio di materie plastiche versatile e ampiamente utilizzata che migliora la funzionalità e l'estetica dei prodotti. Nonostante la sua complessità, con un'adeguata selezione dei materiali, una progettazione precisa dello stampo e l'attenzione a questioni chiave come l'adesione, i colpi corti e l'infiammabilità, il sovrastampaggio offre vantaggi significativi.
La comprensione delle sfumature tra sovrastampaggio, stampaggio a inserti e stampaggio a 2 colpi è fondamentale per selezionare il processo giusto per applicazioni specifiche, bilanciando efficienza, costi e volumi di produzione.
