جدول المحتويات
تبديلفهم التشكيل بالحقن فوقيًا: التطبيقات، والتحديات، وأفضل الممارسات
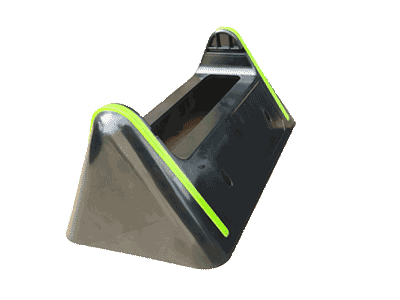
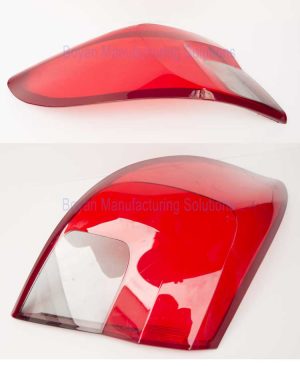
التشكيل الزائد, ، ويُسمى أيضًا التغليف البلاستيكي, التغليف فوق التغليف, ، أو التغليف بالحقن,، هي تقنية حقن صب حاسمة تُستخدم على نطاق واسع في العناصر اليومية مثل فرش الأسنان، وأغلفة الأدوات الكهربائية، وألواح إضاءة السيارات. ستشرح هذه المقالة عملية التغطية بالحقن، مع تسليط الضوء على التحديات الشائعة والاحتياطات الأساسية.
فهم التشكيل الزائد
التشكيل الفوقي هو عملية يتم فيها وضع مادة أساسية، عادةً ما تكون قطعة بلاستيكية مشكلة مسبقًا، داخل قالب. أثناء العملية، يتم حقن البلاستيك المصهور في تجويف القالب، ليغلف المادة الأساسية في المناطق الفارغة. بمجرد التبريد، تندمج المادتان في منتج واحد.
على الرغم من قولبة بالحقن والقولبة ثنائية الطلقات تندرج تحت التغطية بالحقن، إلا أنها غالباً ما يُشار إليها بشكل منفصل. في تعريف أضيق، تتضمن التغطية بالحقن تحديداً ركيزة بلاستيكية يتم وضعها يدوياً في القالب.
مواد التشكيل الزائد
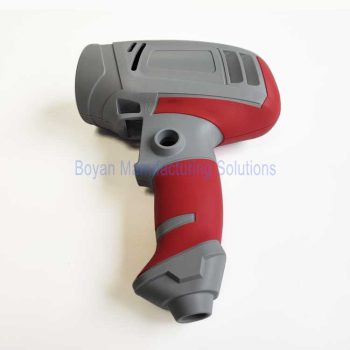
عادةً ما تكون المادة الأساسية في التشكيل الفوقي عبارة عن بلاستيك صلب مثل PA أو PC. ومع ذلك، يمكن أن تكون المادة المشكلة فوقيًا بلاستيكًا مرنًا مثل TPE أو TPU، أو حتى مادة صلبة أخرى.
من الضروري أن تكون درجة انصهار مادة التغطية مساوية أو أقل من درجة انصهار الركيزة. من الممكن استخدام نفس المادة لكلتيهما، لكن ذلك يتطلب ضبطاً دقيقاً لدرجة حرارة حقن البلاستيك لمنع انصهار الركيزة جزئياً.
التشكيل الزائد متعدد الطلقات
يتضمن التشكيل الفوقي عادةً طبقة واحدة فوقية، مما يتطلب قالبين للحقن. المنتج النهائي هو مزيج من مادتين أو لونين مختلفين من نفس المادة.
هناك أيضًا حالات للتشكيل الفوقي المزدوج، والذي يتطلب ثلاثة قوالب، مما ينتج عنه منتج يتكون من ثلاثة مواد أو ألوان مختلفة.
بينما يمكن نظريًا تكرار التشكيل الفوقي عدة مرات، إلا أن مثل هذه الممارسات نادرة في التطبيقات الواقعية وليست محور هذا النقاش.
الصب الفوقي مقابل الصب بالحقن
قولبة الحشو عادةً ما يتضمن إدخال أجزاء مُصنّعة مسبقاً، غالباً من معادن مثل النحاس أو الفولاذ المقاوم للصدأ، في قالب حقن. يمكن أيضاً صنع هذه الأجزاء من مواد أخرى مثل الزجاج أو الخشب أو الألياف.
على النقيض من ذلك، يستخدم التشكيل الفوقي منتجًا مشكلًا بالحقن مسبقًا (المادة الأساسية).
من هذا التمييز، يتضح أن القولبة بالإدخال عادةً ما تتطلب قالب حقن واحد فقط، بينما تتطلب التغطية بالحقن قالبين على الأقل، وأحياناً ثلاثة قوالب.
الصب الفوقي مقابل الصب ثنائي الطلق
يجمع التشكيل بالطلقتين بين تشكيل المادة الأساسية والتشكيل الفوقي في آلة حقن واحدة. هنا، بعد تشكيل المادة الأساسية، يتم تدويرها إلى محطة أخرى داخل نفس الآلة للتشكيل الفوقي، مما يلغي الحاجة إلى نقل المادة الأساسية يدويًا.
يمكن أن تمتد هذه العملية حتى إلى التشكيل بثلاث طلقات، خاصة في بعض منتجات السيارات، على الرغم من أن هذا أقل شيوعًا.
دليل التشكيل الزائدفي التشكيل الفوقي التقليدي، يتم أولاً تشكيل المادة الأساسية بالحقن، وإزالتها من القالب، ثم وضعها يدويًا في قالب آخر للتشكيل الفوقي.
مزايا الصب ثنائي الطلقهذا يجعل التشكيل بالطلقتين أكثر كفاءة وتوفيرًا للجهد. بالإضافة إلى ذلك، نظرًا لأن المادة الأساسية تبقى ساخنة أثناء التشكيل الفوقي في عمليات الطلقتين، فإنه غالبًا ما يؤدي إلى رابطة أقوى بين المادة الأساسية ومادة التشكيل الفوقي.
اختيار الخيار المناسب بناءً على حجم الإنتاجومع ذلك، يتطلب التشكيل بالطلقتين قوالب دقيقة للغاية وبالتالي ينطوي على تكاليف استثمار أولية أكبر. لذلك، يعتمد الاختيار بين هذه الطرق على حجم الإنتاج:
- للإنتاج على نطاق واسع، يُفضل التشكيل بالحقن المزدوج بسبب وقت دورته الأقصر، وجودته المستقبلة، ومتطلبات العمالة المخفضة.
- للإنتاج بكميات أصغر، يُوصى بالتشكيل بالحقن فوقيًا لتقليل تكاليف استثمار القالب.
مزايا وعيوب الصب الفوقي
التشكيل الفوقي هو عملية تشكيل بلاستيكية مستخدمة على نطاق واسع ولها العديد من المزايا ولكن أيضًا بعض القيود. فيما يلي الإيجابيات والسلبيات الرئيسية للتشكيل الفوقي:
مزايا
- راحة وقبضة محسنةإضافة طبقة بلاستيكية طرية فوق الأجزاء البلاستيكية الصلبة يحسن راحة المنتج وقبضته، وهو مناسب بشكل خاص للمكونات التي يتم الإمساك بها بشكل متكرر مثل المقابض.
- جماليات محسنةيجمع التشكيل بالحقن فوقيًا بين ألوان ومواد مختلفة لإنشاء مظاهر وقوام جذابة.
- زيادة المتانة ومقاومة الصدماتالطبقة الخارجية الطرية تمتص الصدمات، مما يحمي المكونات الداخلية الصلبة ويعزز المتانة العامة.
- خطوات تجميع مخفضةتدمج هذه العملية أجزاء متعددة في جزء واحد، مما يقلل من أعمال التجميع لاحقًا.
- مقاومة الانزلاق محسنةالطبقة السطحية البلاستيكية الطرية تحسن مقاومة الانزلاق للمنتج، مما يجعله مثاليًا للمنتجات التي تتطلب قبضة غير زلقة.
- تنوعيمكن أن تمنح التركيبات المختلفة للمواد المنتجات مجموعة متنوعة من الخصائص الفيزيائية والكيميائية.
عيوب
- تكاليف أعلىيتطلب التشكيل بالحقن فوقيًا قوالب أكثر تعقيدًا وأوقات إنتاج أطول مقارنةً بالتشكيل بالحقن التقليدي أحادي المادة، مما قد يؤدي إلى تكاليف أعلى.
- قيود التصميميجب أن يأخذ التصميم في الاعتبار التوافق والالتصاق بين مادتين، مما قد يحد من حرية التصميم.
- قيود اختيار الموادليست جميع المواد مناسبة للتشكيل بالحقن فوقيًا؛ يجب اختيار تركيبة تلتصق جيدًا.
- تعقيد الإنتاجهذه العملية أكثر تعقيدًا من التشكيل بالحقن أحادي المادة، مما يتطلب مهارة تقنية أعلى وتحكمًا أكثر دقة في الإنتاج.
- تحديات إعادة التدويريمكن أن تكون المنتجات التي تحتوي على مواد متعددة أكثر صعوبة في إعادة التدوير وإعادة الاستخدام.
باختصار، بينما تقدم تقنية التشكيل الفوقي وظائف محسنة وجماليات أفضل، فإنها تجلب أيضًا تحديات في التكلفة والتصميم واختيار المواد.
المواد الشائعة واستخداماتها في التشكيل بالحقن فوقيًا
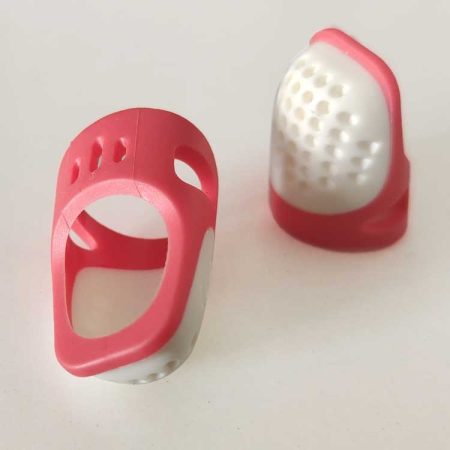
تشمل المواد الأساسية في التشكيل الفوقي غالبًا مواد مثل PA وPC وABS/PC وABS، بينما تعد TPE وTPU وTPR وTPO خيارات شائعة لطبقة التشكيل الفوقي. يمثل هذا المزيج من البلاستيك اللين والصلب الشكل الأكثر شيوعًا للتشكيل الفوقي.
2. مكون بلاستيكي متعدد الألوانمن الممكن أيضاً استخدام البلاستيك الصلب لكل من الركيزة والتغطية، وعادةً ما يكون نفس المادة، وغالباً ما يُستخدم في تركيبات متعددة الألوان لجاذبية جمالية.
3. تجاوز حدود سمك الجداربالإضافة إلى ذلك، في السيناريوهات التي يتم فيها تجاوز أقصى سمك لمنتج مشكل بالحقن، قد يتم استخدام عملية تشكيل بالحقن بطلقتين. يضمن هذا النهج بقاء كل تشكيل فردي ضمن أقصى سمك مسموح به.
نظريًا، تتجاوز الاحتمالات المواد المذكورة. في الأساس، يمكن استخدام أي بلاستيك للتشكيل الفوقي. لمتطلبات محددة، لا تتردد في الاتصال بنا لمزيد من المعلومات.
لماذا تهم قوة الالتصاق في التشكيل بالحقن فوقيًا
قوة الترابط هي عامل رئيسي في التشكيل الفوقي البلاستيكي. إذا كان الترابط بين المادتين ضعيفًا، فقد تنفصل طبقة التشكيل الفوقي أو تنفصل أثناء الاستخدام. يؤثر هذا ليس فقط على المظهر ولكن أيضًا على الإحساس العام ووظيفة المنتج. على سبيل المثال، إذا انفصل المقبض المطاطي على أداة كهربائية أو مقبض فرشاة الأسنان، فقد يكون غير مريح ومزعج للاستخدام.
في المنتجات التي تتطلب إحكامًا، مثل العلب المقاومة للماء، تصبح قوة الالتصاق أكثر أهمية. وهذا صحيح بشكل خاص عندما يعمل الجزء الطري المُشكّل بالحقن فوقيًا كزر سيتم الضغط عليه بشكل متكرر. إذا فشل الالتصاق، فقد يؤدي ذلك إلى تسربات، مما قد يؤدي إلى فشل المنتج.
مستويات قوة الالتصاق في التشكيل بالحقن فوقيًا
يمكن أن تختلف قوة الالتصاق في التشكيل بالحقن فوقيًا. من المفيد فهم المستويات المختلفة، حيث يؤثر كل منها على أداء المنتج بشكل مختلف:
ارتباط ضعيف: يمكن نزع المادة اللينة بسهولة باليد، ولا تبقى أي بقايا على البلاستيك الصلب. عادةً ما يكون هذا المستوى غير مقبول لمعظم التطبيقات.
ارتباط متوسط: يتطلب الأمر جهداً أكبر لتمزيق المادة اللينة، وتبقى كمية صغيرة منها على السطح الصلب. قد يكون هذا المستوى مقبولاً للأجزاء غير الحرجة.
ارتباط قوي: يكاد يكون من المستحيل إزالة المادة اللينة دون إتلاف الجزء. إذا تمزقت، تبقى طبقة مرئية على البلاستيك الصلب. ومع ذلك، قد يحدث ارتباط أضعف في مناطق معينة - مثل النقاط البعيدة عن بوابة الحقن (حيث تبرد المادة) أو حيث يكون الجدار أرق.
اختبار التصاق التغليف
ما يؤثر على قوة الالتصاق في التشكيل بالحقن فوقيًا
يحدث الترابط من خلال الانصهار الجزئي.
في التغطية بالحقن، تُحقن المادة اللينة في حالة منصهرة وتلامس الركيزة الصلبة مباشرة. ترفع حرارة المادة اللينة درجة حرارة سطح الركيزة بما يكفي لتليينه - ولكن ليس لإذابته أو تشوهه. هذا يسمح للمادتين بالاندماج قليلاً على المستوى الجزيئي، مثل تأثير لحام مصغر عند واجهة الترابط. لهذا السبب تعتبر الحرارة حاسمة: القليل جداً، ولن يحدث الترابط؛ الكثير جداً، وقد يتشوه الجزء.

العوامل الرئيسية المؤثرة في قوة الترابط
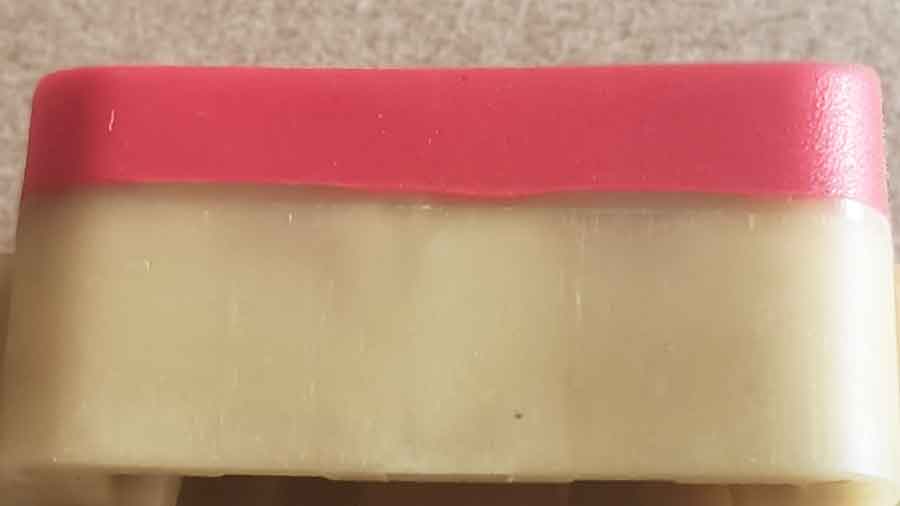
1. نوع المادة الأساسية مهم.
بعض البلاستيكات ترتبط بسهولة أكبر من غيرها. عموماً، الركائز ذات درجة حرارة التحول الزجاجي (Tg) أو نقطة التلين تسمح بترابط أفضل.
من بين المواد الأساسية الشائعة، يرتبط البولي بروبيلين (PP) بأسهل طريقة، يليه الأكريلونيتريل بوتادين ستايرين (ABS) والبولي كربونات (PC). البولي أميد (النايلون) أصعب في الالتصاق، والبولي أكسيميثيلين (POM) هو الأصعب.
2. توافق المواد يحسن الترابط.
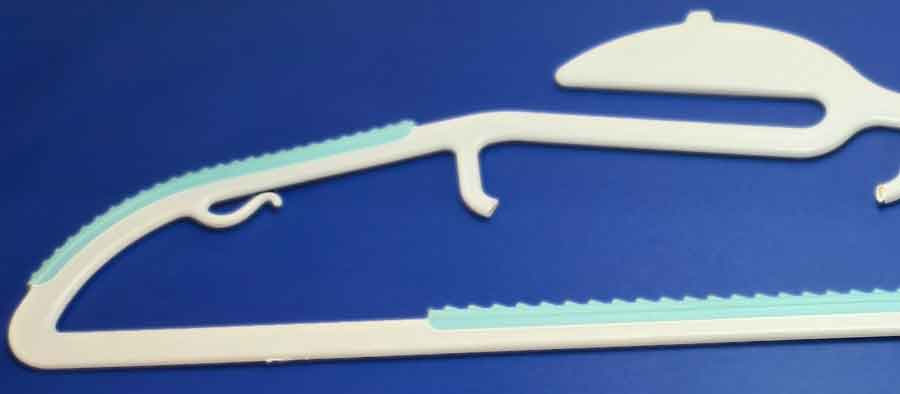
غالباً ما يتم تعديل مواد التغطية لتكون أكثر توافقاً مع الركيزة. يتم ذلك عادةً بإضافة مكونات مشابهة كيميائياً أو نفس مادة الركيزة. كلما كان التطابق أقرب، كان الترابط أقوى.
3. نقاء المادة اللينة يؤثر على الأداء.
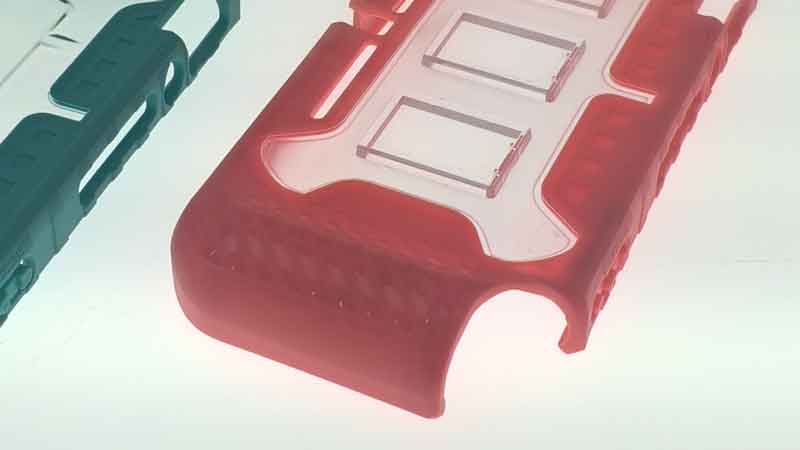
تحتوي بعض المواد اللينة على إضافات - على سبيل المثال، لتقليل الصلابة - مما قد يضعف الترابط.
على سبيل المثال، تحتاج مواد البلاستيك المرنة (TPEs) المصممة للالتصاق مع النايلون عمومًا إلى صلابة تبلغ 60A شور أو أعلى. إذا كنت ترغب في ملمس أكثر ليونة، تتم إضافة الملدنات، لكن ذلك يؤدي عادةً إلى تقليل قوة الالتصاق. حتى لو لم يتبقى أي بقايا على المادة الأساسية بعد التقشير، فإن الالتصاق القوي لا يزال يتطلب قوة كبيرة للتمزق.
4. سمك الجدار يؤثر على انتقال الحرارة.
الأجزاء الأكثر سمكاً تحتفظ بمزيد من الحرارة، مما يساعد على تليين سطح الترابط للركيزة ويحسن الاندماج. الأجزاء الرقيقة تبرد بسرعة كبيرة، مما يجعل تحقيق ترابط قوي أكثر صعوبة.
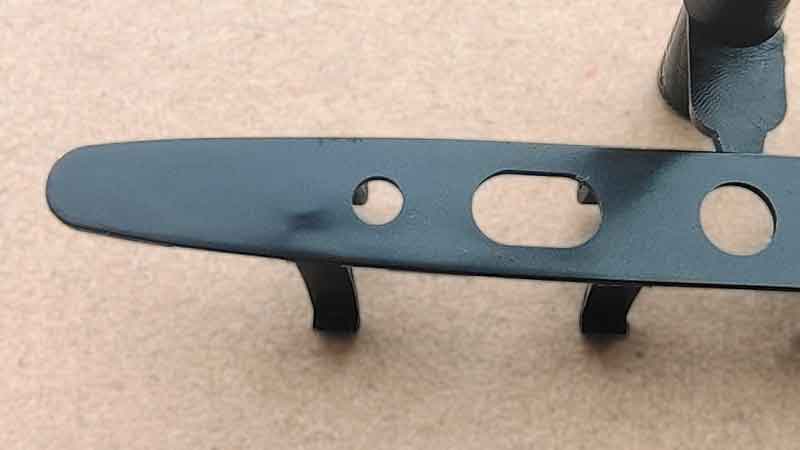
مشكلات أخرى شائعة في التشكيل بالحقن فوقيًا والحلول
حقن قصير: حتى عدم كفاية طفيفة في الحقن يمكن أن تسبب عيوباً جمالية، مما يؤدي إلى رفض المنتج. من الضروري تصميم موقع بوابة الحقن بعناية لمنع الحقن الناقص. يمكن استخدام التصميم للقابلية للتصنيع (DFM) تقييم لتقييم مدى ملاءمة وضع بوابة الحقن، مع التركيز بشكل أساسي على ضغط الحقن المطلوب.
زائدة: الفجوات المفرطة بين تجويف القالب والركيزة يمكن أن تؤدي إلى زوائد (بلاستيك زائد). علاوة على ذلك، إذا كان تصميم بوابة الحقن غير مناسب، مما يؤدي إلى ضغط حقن مفرط (لتجنب الحقن الناقص)، فقد يؤدي ذلك أيضاً إلى زوائد.
نصائح تصميم رئيسية للأجزاء المصبوبة فوقياً
1. سمك الجدار يؤثر على الحرارة والترابط.
إذا كان جدار الركيزة رقيقاً جداً، يصعب تسخين السطح بما يكفي للترابط دون التسبب في تشوه. الجدران الأكثر سمكاً يمكنها امتصاص المزيد من الحرارة على السطح مع الحفاظ على الداخل أكثر برودة، مما يقلل من خطر الالتواء.
وينطبق الشيء نفسه على مادة التغليف. إذا كانت رقيقة جدًا، فلن تكون قادرة على حمل حرارة كافية للارتباط بشكل صحيح مع الركيزة. يُوصى عمومًا بسماكة جدار لا تقل عن 1.5 مم للحصول على نتائج ارتباط جيدة.
2. منطقة الارتباط والمسافة من مناطق الإجهاد أمران مهمان.
مناطق الارتباط الأكبر توزع القوى بشكل أفضل، مما يقلل من خطر الانفصال تحت الإجهاد. إذا كانت سطح الارتباط صغيرًا جدًا، يتركز المزيد من الإجهاد في نقطة واحدة، مما يسهل التقشر. كما أن وضع مناطق الارتباط بعيدًا عن مناطق الانثناء العالي أو التشوه يساعد في تحسين المتانة، حيث تتعرض هذه المناطق لقوة تقشر أقل أثناء الاستخدام.
3. أضف أخاديد أو ثقوبًا أو تجاويف جانبية لتحسين التثبيت.
يمكن للأخاديد والثقوب زيادة مساحة سطح الارتباط، بينما تعمل التجاويف الجانبية كأقفال ميكانيكية تساعد في منع تقشر المادة اللينة. ومع ذلك، تعمل هذه الميزات بشكل أفضل مع المواد الأكثر صلابة—عادةً Shore A 60 أو أعلى. بالنسبة للمطاطات اللينة جدًا (مثل Shore A 45 أو أقل)، تكون الفائدة محدودة لأن المادة لا تزال قادرة على الانثناء والانفصال بسهولة أكبر.
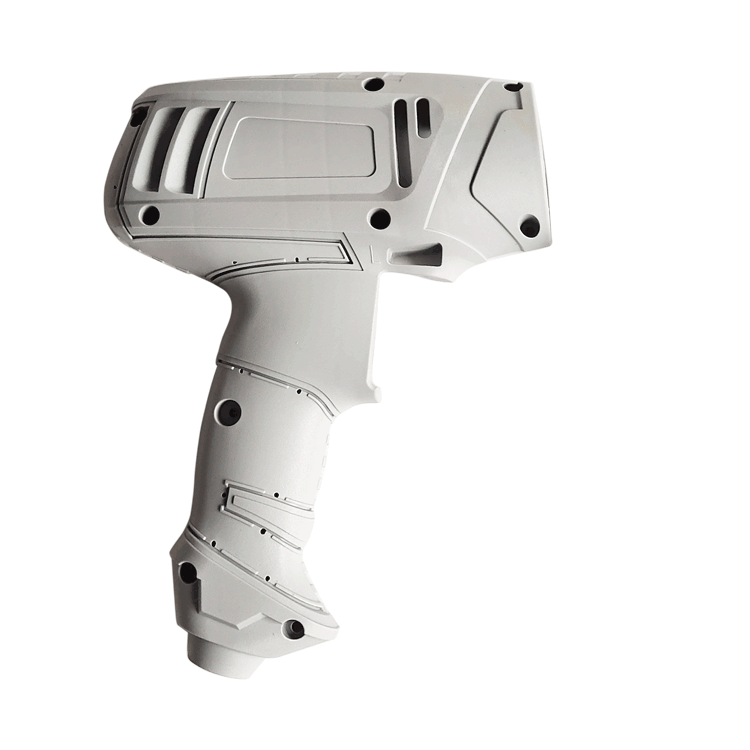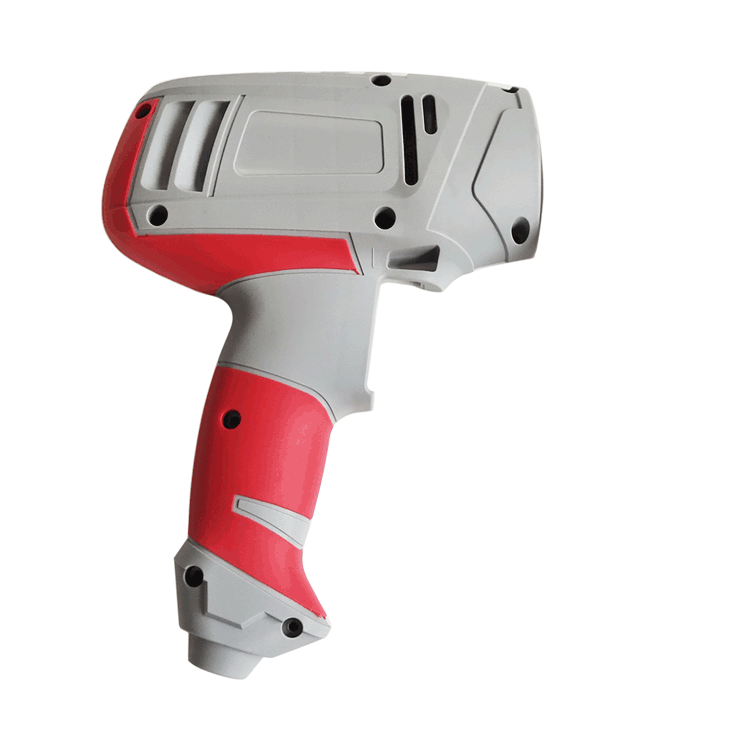
اعتبارات رئيسية في صنع قالب التشكيل بالحقن فوقيًا
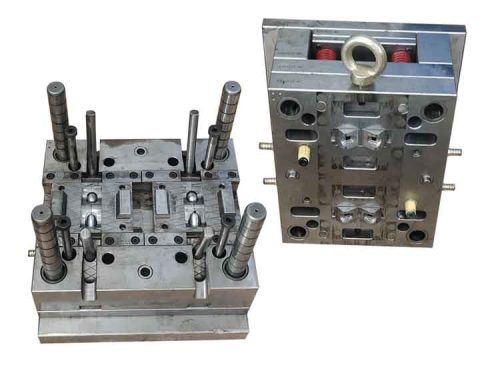
يتطلب صنع قوالب للتشكيل بالحقن فوقيًا دقة أعلى وفهمًا شاملاً لمواد التشكيل فوقيًا. فيما يلي الجوانب الأساسية التي يجب مراعاتها في تصميم قالب التشكيل فوقيًا:
التوافق الدقيق بين المادة الأساسية والقالب: يجب أن تكون الملاءمة بين الركيزة وتجويف القالب في التغليف دقيقة جدًا. يجب أن تكون الفجوة بين الركيزة وتجويف القالب بعد إدخال الركيزة بين 0.01 إلى 0.03 مم. هذه الدقة حاسمة لأن مواد مثل TPE، المعروفة بسيولتها، يمكن أن تسبب بسهولة زوائد إذا كانت الفجوة كبيرة جدًا.
على العكس من ذلك، يمكن أن يؤدي الفجوة الصغيرة جدًا أو السالبة، مثل -0.01 إلى -0.02 مم، إلى إنشاء انبعاجات على سطح المادة الأساسية. لذلك، يجب تصنيع القالب بدقة عالية.
تصميم البوابة في القولبة فوق البلاستيك: تصميم بوابات قوالب التغليف بالغ الأهمية. يجب أن تضمن الملء الكامل مع الحفاظ على قوة لاصقة كافية. المفتاح هو ضمان أن جميع المناطق المراد تغليفها ليست بعيدة جدًا عن البوابات. وذلك لتجنب ضغط حقن غير كافٍ أو درجات حرارة منخفضة جدًا في تلك المناطق، مما قد يؤثر على جودة التغليف.
الخاتمة
في الختام، يعد التشكيل بالحقن فوقيًا تقنية تشكيل بلاستيكية متعددة الاستخدامات ومستخدمة على نطاق واسع تعزز وظائف المنتج وجمالياته. على الرغم من تعقيده، مع الاختيار المناسب للمواد، وتصميم القالب الدقيق، والاهتمام بالقضايا الرئيسية مثل الالتصاق، والنقص في الحقن، والزائد، فإن التشكيل فوقيًا يوفر فوائد كبيرة.
يعد فهم الفروق الدقيقة بين التشكيل بالحقن فوقيًا، والتشكيل بالإدخال، والتشكيل بالحقن المزدوج أمرًا بالغ الأهمية لاختيار العملية المناسبة للتطبيقات المحددة، مع تحقيق التوازن بين الكفاءة والتكلفة وحجم الإنتاج.