


Índice
ToggleComprender el sobremoldeo: Aplicaciones, retos y mejores prácticas
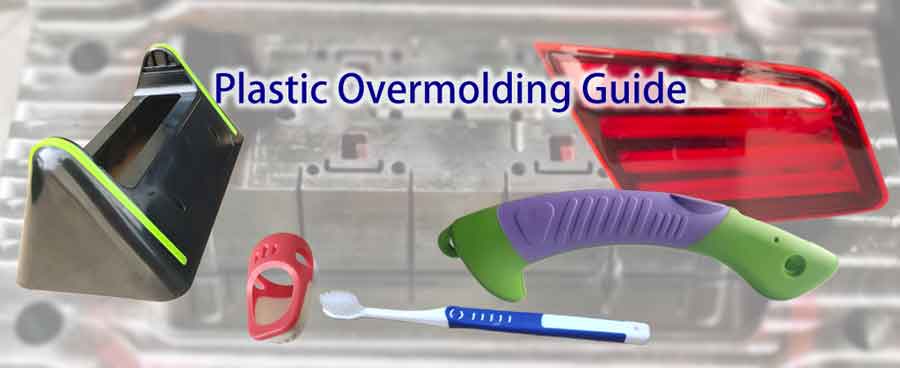
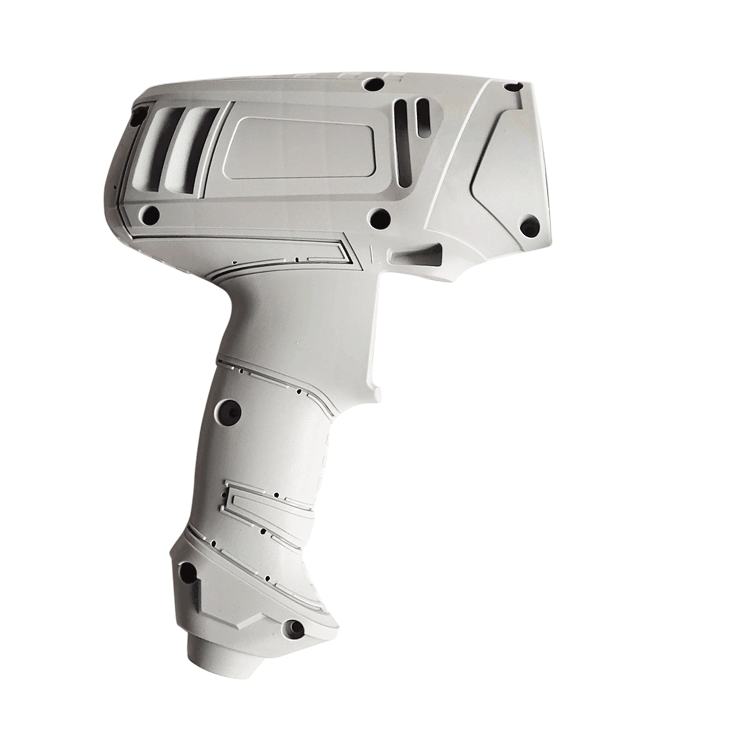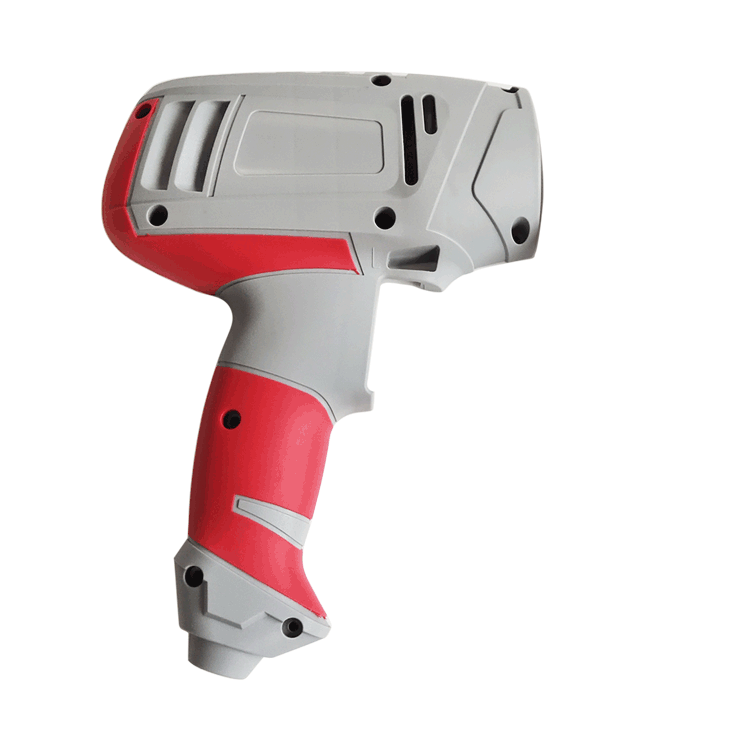
Sobremoldeado, también llamado sobremoldeo de plástico, moldeo sobre moldeo, o sobremoldeo por inyección, es una técnica crucial de moldeo por inyección ampliamente utilizada en artículos cotidianos como cepillos de dientes, carcasas de herramientas eléctricas y paneles de luces de automóviles. Este artículo explicará el sobremoldeo, destacando sus desafíos comunes y las precauciones esenciales.
Comprender el sobremoldeo
El sobremoldeo es un proceso en el que un sustrato, normalmente una pieza de plástico preformada, se coloca dentro de un molde. Durante el proceso, se inyecta plástico fundido en la cavidad del molde, envolviendo el sustrato en las zonas vacías. Una vez enfriados, los dos materiales se funden en un único producto.
Aunque moldeo por inserción y el moldeo de 2 disparos se engloban dentro del sobremoldeo, a menudo se denominan por separado. En una definición más restringida, el sobremoldeo implica específicamente un sustrato de plástico colocado manualmente en el molde.
Materiales para sobremoldeo
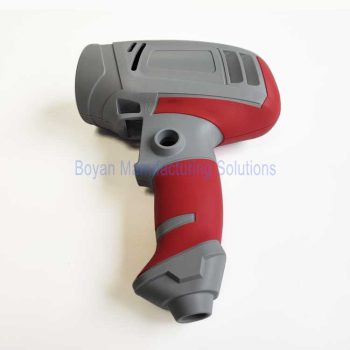
Comúnmente, el sustrato en el sobremoldeo es un plástico duro como PA o PC. Sin embargo, el material sobremoldeado puede ser un plástico flexible como TPE o TPU, o incluso otro material duro.
Es crucial que el material de sobremoldeo tenga un punto de fusión igual o inferior al del sustrato. Es posible utilizar el mismo material para ambos, pero requiere un ajuste cuidadoso de la temperatura de moldeo por inyección para evitar que el sustrato se funda parcialmente.
Sobremoldeo multidisparo
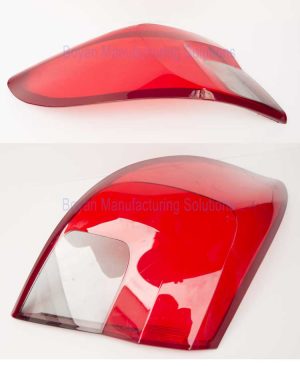
El sobremoldeo suele implicar una sola superposición, lo que requiere dos moldes de inyección. El producto final es una combinación de dos materiales o dos variaciones de color del mismo material.
También hay casos de sobremoldeo doble, que requiere tres moldes, lo que da como resultado un producto compuesto de tres materiales o variaciones de color.
Aunque teóricamente el sobremoldeo puede repetirse varias veces, estas prácticas son poco frecuentes en las aplicaciones del mundo real y no son el objeto de este debate.
Sobremoldeo vs. Moldeo por inserción
Moldeo por inserción normalmente implica insertar piezas prefabricadas, a menudo hechas de metales como cobre o acero inoxidable, en un molde de inyección. Estas piezas también pueden estar fabricadas con otros materiales como vidrio, madera o fibra.
En cambio, el sobremoldeo utiliza un producto previamente moldeado por inyección (el sustrato).
A partir de esta distinción, es evidente que el moldeo por inserción normalmente requiere solo un molde de inyección, mientras que el sobremoldeo necesita al menos dos, y ocasionalmente tres, moldes.
Sobremoldeo frente a moldeo de 2 disparos
El moldeo de 2 disparos combina el moldeo de sustratos y el sobremoldeo en una sola máquina de moldeo por inyección. Una vez moldeado el sustrato, se gira a otra estación dentro de la misma máquina para el sobremoldeo, lo que elimina la necesidad de transferir manualmente el sustrato.
Este proceso puede extenderse incluso al moldeo en 3 disparos, sobre todo en algunos productos de automoción, aunque es menos habitual.
Manual de sobremoldeadoEn el sobremoldeo tradicional, el sustrato se moldea primero por inyección, se extrae del molde y, a continuación, se coloca manualmente en otro molde para el sobremoldeo.
Ventajas del moldeo de 2 disparosEsto hace que el moldeo en 2 disparos sea más eficaz y ahorre mano de obra. Además, como el sustrato permanece caliente durante el sobremoldeo en los procesos de 2 disparos, a menudo se consigue una unión más fuerte entre el sustrato y el material de sobremoldeo.
Elegir la opción adecuada en función del volumen de producciónSin embargo, el moldeo de 2 disparos requiere moldes muy precisos y, por tanto, implica mayores costes de inversión inicial. Por tanto, la elección entre estos métodos depende del volumen de producción:
- Para la producción a gran escala, el moldeo en 2 disparos es preferible debido a su menor duración del ciclo, su calidad estable y sus reducidos requisitos de mano de obra.
- Para tiradas de producción más pequeñas, se recomienda el sobremoldeo para minimizar los costes de inversión en moldes.
Ventajas e inconvenientes del sobremoldeo
El sobremoldeo es un proceso de moldeo de plásticos muy utilizado que presenta muchas ventajas, pero también algunas limitaciones. Estos son los principales pros y contras del sobremoldeo:
Ventajas
- Mayor comodidad y agarre: La adición de una capa de plástico blando sobre las piezas de plástico duro mejora la comodidad y el agarre del producto, lo que resulta especialmente adecuado para componentes que se sujetan con frecuencia, como las asas.
- Estética mejorada: El sobremoldeado combina distintos colores y materiales para crear atractivas apariencias y texturas.
- Mayor durabilidad y resistencia a los impactos: La suave capa exterior absorbe los impactos, protegiendo los componentes duros internos y mejorando la durabilidad general.
- Reducción de los pasos de montaje: Este proceso integra varias piezas en una, lo que reduce el trabajo de montaje posterior.
- Mayor resistencia al deslizamiento: La capa superficial de plástico blando mejora la resistencia al deslizamiento del producto, ideal para productos que requieren un agarre antideslizante.
- Versatilidad: Las distintas combinaciones de materiales pueden dar a los productos una gran variedad de propiedades físicas y químicas.
Desventajas
- Mayores costes: El sobremoldeo requiere moldes más complejos y tiempos de producción más largos en comparación con el moldeo por inyección tradicional de un solo material, lo que puede dar lugar a costes más elevados.
- Restricciones de diseño: El diseño debe tener en cuenta la compatibilidad y la adherencia entre dos materiales, lo que puede limitar la libertad de diseño.
- Limitaciones en la selección de materiales: No todos los materiales son adecuados para el sobremoldeo; hay que elegir una combinación que se adhiera bien.
- Complejidad de la producción: Este proceso es más complejo que el moldeo por inyección de un solo material, por lo que requiere una mayor habilidad técnica y un control de producción más preciso.
- Retos del reciclado: Los productos que contienen múltiples materiales pueden ser más difíciles de reciclar y reutilizar.
En resumen, aunque la tecnología de sobremoldeo ofrece mayor funcionalidad y estética, también plantea retos en cuanto a costes, diseño y selección de materiales.
Materiales comunes y sus usos en sobremoldeo
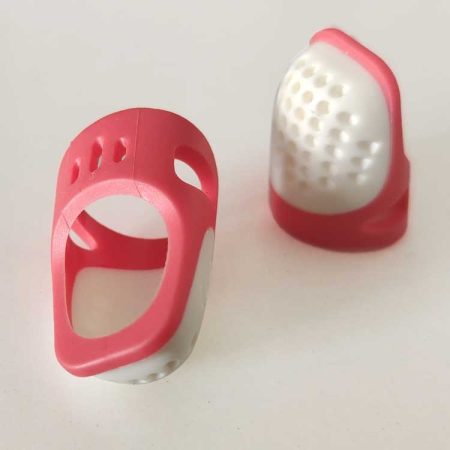
Los sustratos en sobremoldeo suelen incluir materiales como PA, PC, ABS/PC y ABS, mientras que TPE, TPU, TPR y TPO son opciones comunes para la capa de sobremoldeo. Esta mezcla de plásticos blandos y duros representa la forma más típica de sobremoldeo.
2. Componente de plástico multicolorTambién es posible utilizar plásticos duros tanto para el sustrato como para el sobremoldeo, normalmente el mismo material, a menudo empleado en combinaciones multicolor por atractivo estético.
3. Superación de la limitación del grosor de la paredAdemás, en los casos en los que se supere el grosor máximo de un producto moldeado por inyección, puede utilizarse un proceso de moldeo por inyección de dos disparos. Este enfoque garantiza que cada moldeado individual se mantenga dentro del grosor máximo permitido.
En teoría, las posibilidades van más allá de estos materiales mencionados. Esencialmente, cualquier plástico puede utilizarse para sobremoldeo. Para requisitos específicos, no dude en ponerse en contacto con nosotros para obtener más información.
Por qué es importante la fuerza de adhesión en el sobremoldeo
La resistencia de la unión es un factor clave en el sobremoldeo de plástico. Si la unión entre los dos materiales es débil, la capa sobremoldeada puede despegarse o separarse durante el uso. Esto afecta no sólo al aspecto, sino también a la sensación general y la funcionalidad del producto. Por ejemplo, si el mango de goma de una herramienta eléctrica o de un cepillo de dientes se suelta, puede resultar incómodo y frustrante utilizarlo.
En productos que requieren sellado, como las cajas estancas, la resistencia de la unión es aún más crítica. Esto es especialmente cierto cuando la pieza blanda sobremoldeada sirve de botón que se pulsará repetidamente. Si la unión falla, pueden producirse fugas, lo que puede provocar el fallo del producto.
Niveles de fuerza de adhesión en sobremoldeo
La fuerza de adhesión en el sobremoldeo puede variar. Es útil conocer los distintos niveles, ya que cada uno afecta al rendimiento del producto de forma diferente:
Unión débil: El material blando se puede pelar fácilmente con la mano y no queda residuo en el plástico duro. Este nivel normalmente no es aceptable para la mayoría de las aplicaciones.
Unión moderada: Se requiere más esfuerzo para arrancar el material blando y una pequeña cantidad de este permanece en la superficie dura. Este nivel puede ser aceptable para piezas no críticas.
Unión fuerte: El material blando es casi imposible de eliminar sin dañar la pieza. Si se desgarra, queda una capa visible en el plástico duro. Sin embargo, aún podría producirse una unión más débil en ciertas áreas, como puntos alejados de la entrada (donde el material se enfría más) o donde la pared es más delgada.
Prueba de adhesión de sobremoldeo
Qué afecta a la fuerza de adhesión en el sobremoldeo
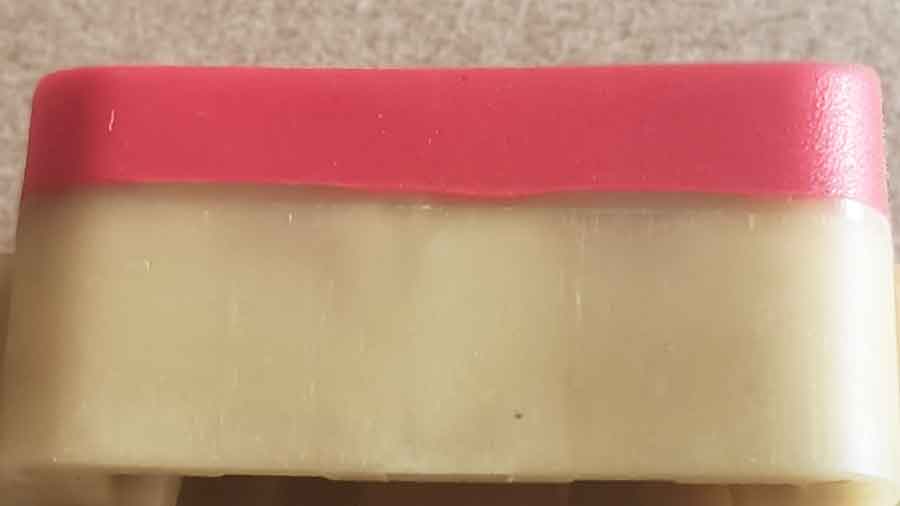
La unión se produce mediante fusión parcial.
En el sobremoldeo, el material blando se inyecta en estado fundido y entra en contacto directo con el sustrato sólido. El calor del material blando eleva la temperatura de la superficie del sustrato lo justo para reblandecerla, pero sin fundirla ni deformarla. Esto permite que ambos materiales se fusionen ligeramente a nivel molecular, como un mini efecto de soldadura en la interfaz de unión. Por eso el calor es tan crítico: demasiado poco y no se producirá la unión; demasiado y la pieza puede deformarse.

Factores clave que afectan a la fuerza de adhesión
1. El tipo de material del sustrato es importante.
Algunos plásticos se unen con más facilidad que otros. Generalmente, los sustratos con un menor temperatura de transición vítrea (Tg) o el punto de reblandecimiento permiten una mejor unión.
Entre los materiales de sustrato habituales, el PP (polipropileno) es el más fácil de pegar, seguido del ABS y el PC. El PA (nailon) es más difícil de pegar y el POM (acetal) es el más difícil.
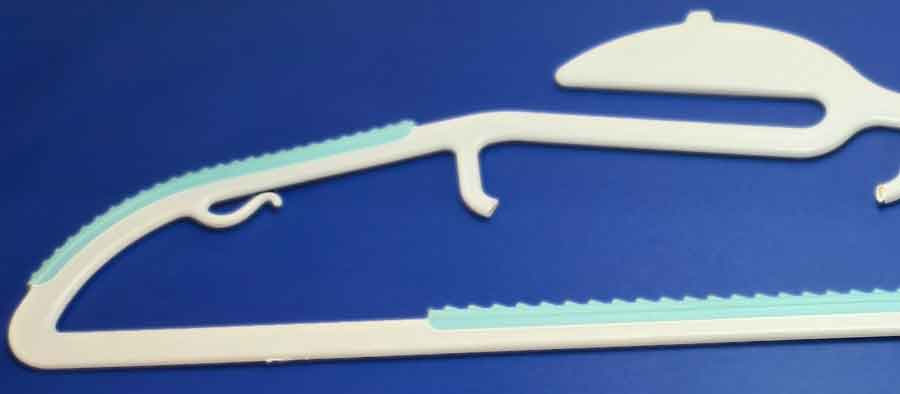
2. La compatibilidad de materiales mejora la unión.
Los materiales de sobremoldeo a menudo se modifican para ser más compatibles con el sustrato. Esto se suele lograr añadiendo ingredientes químicamente similares o el mismo material del sustrato. Cuanto más cercana sea la coincidencia, más fuerte será la unión.
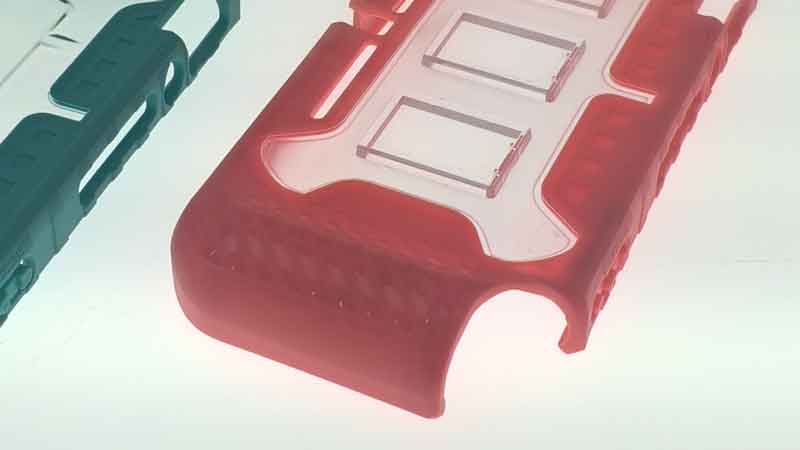
3. La pureza del material blando afecta el rendimiento.
Algunos materiales blandos contienen aditivos, por ejemplo, para reducir la dureza, que pueden debilitar la unión.
Por ejemplo, los TPE diseñados para adherirse al nailon suelen necesitar una dureza Shore 60A o superior. Si se desea un tacto más blando, se añaden plastificantes, pero esto suele reducir la fuerza de adhesión. Incluso si no quedan residuos en el sustrato después de despegarlo, una unión fuerte sigue necesitando una fuerza considerable para desgarrarse.
4. El espesor de pared influye en la transferencia de calor.
Las piezas más gruesas retienen más calor, lo que ayuda a reblandecer la superficie de unión del sustrato y mejora la fusión. Las secciones delgadas se enfrían demasiado rápido, lo que dificulta lograr una unión fuerte.
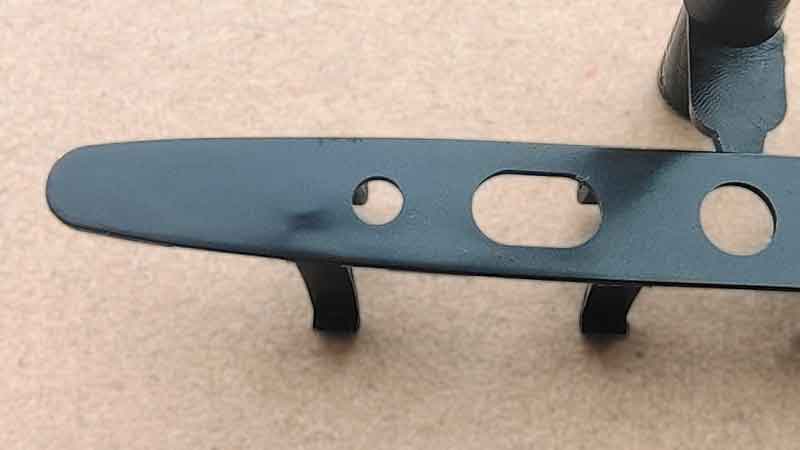
Otros problemas comunes en el sobremoldeo y soluciones
Disparo corto: Incluso una ligera insuficiencia en la inyección puede causar defectos estéticos, lo que lleva al rechazo del producto. Es crucial diseñar la ubicación de la entrada con cuidado para evitar inyecciones incompletas. Un Diseño para la fabricabilidad (DFM) evaluación se puede utilizar para evaluar la idoneidad de la colocación de la entrada, centrándose principalmente en la presión de inyección requerida.
Rebaba: Espacios excesivos entre la cavidad del molde y el sustrato pueden provocar rebabas (exceso de plástico). Además, si el diseño de la entrada es inadecuado, lo que conlleva una presión de inyección excesiva (para evitar inyecciones incompletas), también puede dar lugar a rebabas.
Consejos clave para el diseño de piezas sobremoldeadas
1. El espesor de pared afecta el calor y la unión.
Si la pared del sustrato es demasiado delgada, es más difícil calentar la superficie lo suficiente para la unión sin causar deformación. Las paredes más gruesas pueden absorber más calor en la superficie mientras mantienen el interior más frío, reduciendo el riesgo de deformación.
Lo mismo se aplica al material de sobremoldeo. Si es demasiado delgado, no puede transportar suficiente calor para adherirse adecuadamente al sustrato. Generalmente se recomienda un espesor de pared de al menos 1,5 mm para obtener buenos resultados de adhesión.
2. La superficie de adhesión y la distancia a las zonas de tensión son importantes.
Las superficies de adhesión más grandes distribuyen mejor las fuerzas, reduciendo el riesgo de separación bajo tensión. Si la superficie de adhesión es demasiado pequeña, se concentra más tensión en un solo punto, lo que facilita el despegado. Además, colocar las zonas de adhesión más lejos de las áreas de alta flexión o deformación ayuda a mejorar la durabilidad, ya que estas zonas experimentan menos fuerza de despegado durante el uso.
3. Añadir ranuras, orificios o contrasalidas para mejorar la sujeción.
Las ranuras y los orificios pueden aumentar la superficie de adhesión, mientras que las contrasalidas actúan como bloqueos mecánicos que ayudan a evitar que el material blando se despegue. Sin embargo, estas características funcionan mejor con materiales más firmes, normalmente Shore A 60 o superior. Para elastómeros muy blandos (como Shore A 45 o inferior), el beneficio es limitado, ya que el material todavía puede flexionarse y separarse con mayor facilidad.
Consideraciones clave en la fabricación de moldes de sobremoldeo
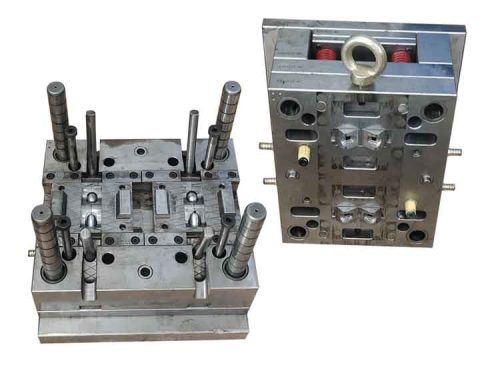
La creación de moldes para sobremoldeo requiere una mayor precisión y un conocimiento profundo de los materiales de sobremoldeo. Los siguientes son aspectos esenciales a tener en cuenta en el diseño de moldes de sobremoldeo:
Ajuste de precisión entre el sustrato y el molde: El ajuste entre el sustrato y la cavidad del molde en el sobremoldeo debe ser muy preciso. El espacio entre el sustrato y la cavidad del molde después de insertar el sustrato debe estar entre 0,01 y 0,03 mm. Esta precisión es crucial porque materiales como el TPE, conocidos por su fluidez, pueden causar fácilmente rebabas si el espacio es demasiado grande.
Por el contrario, una separación demasiado pequeña o negativa, como de -0,01 a -0,02 mm, puede crear hendiduras en la superficie del sustrato. Por tanto, el molde debe fabricarse con gran precisión.
Diseño de la entrada en el sobremoldeo: El diseño de las entradas en los moldes de sobremoldeo es altamente crítico. Deben garantizar un llenado completo mientras mantienen una fuerza adhesiva suficiente. La clave es asegurar que todas las áreas a sobremoldear no estén demasiado lejos de las entradas. Esto es para evitar una presión de inyección insuficiente o temperaturas demasiado bajas en esas áreas, lo que podría afectar la calidad del sobremoldeo.
Conclusión
En conclusión, el sobremoldeo es una técnica de moldeo de plásticos versátil y muy utilizada que mejora la funcionalidad y la estética del producto. A pesar de su complejidad, con una selección adecuada del material, un diseño preciso del molde y atención a aspectos clave como la adherencia, los disparos cortos y las rebabas, el sobremoldeo ofrece ventajas significativas.
Comprender los matices entre el sobremoldeo, el moldeo por inserción y el moldeo de 2 disparos es crucial para seleccionar el proceso adecuado para aplicaciones específicas, equilibrando la eficiencia, el coste y el volumen de producción.
