Doorgaans vereisen plaatwerkonderdelen geen uitzonderlijk hoge precisie. De buignauwkeurigheid van deze componenten kan variëren tussen 0,25 en 1 mm, wat voldoende is voor normaal gebruik. In sommige gevallen kan echter een hogere precisie nodig zijn. Het is belangrijk om de haalbare nauwkeurigheid en de factoren die deze beïnvloeden te begrijpen.
Belangrijke factoren die de buignauwkeurigheid beïnvloeden
Precisie van machine en gereedschap: De herhaalbaarheid van de positionering van de buigmachine en de precisie van de matrijzen zijn cruciaal. Verschillende diktes en buigstralen vereisen specifieke matrijzen voor de verwerking. Zelfs kleine wijzigingen in parameters kunnen de afmetingen van de buiging beïnvloeden.
Operator expertise: Ervaren operators spelen een cruciale rol bij het aanpassen van de factoren die de buignauwkeurigheid beïnvloeden. Tijdens het buigproces moet de juiste kracht worden uitgeoefend en de snelheid waarmee het metaal wordt aangevoerd, moet zorgvuldig worden beheerd. Er is een hoge mate van concentratie vereist van operators, samen met constante metingen en aanpassingen tijdens het buigproces.
Kwaliteit van metaalplaten: De interne spanning en uniforme dikte van de metaalplaten zijn significant. Inconsistenties in deze gebieden kunnen leiden tot slechte dimensionale consistentie tijdens het buigen.
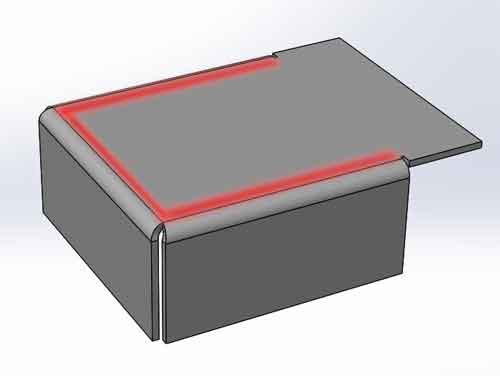
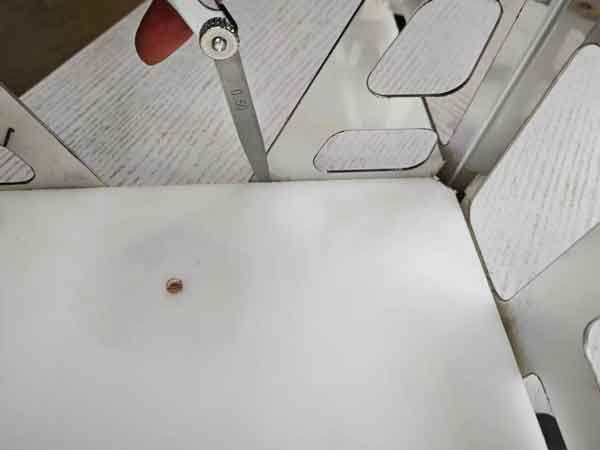
Vlakheid van gebogen onderdelen: Hoewel gebogen onderdelen vlak kunnen lijken, onthult een rei of vlak dat ze niet perfect vlak zijn. Buigen veroorzaakt een lichte welving nabij de buiging, en vervormingen zijn meer uitgesproken waar meerdere buigingen elkaar kruisen. Bovendien kunnen gaten nabij de buiglijn de lokale vervorming subtiel beïnvloeden.
(De rode gebieden geven de zones nabij de buigingen aan, die vatbaarder zijn voor welving. Op het snijpunt waar buigingen elkaar kruisen, is deze welving zelfs nog uitgesprokener.)
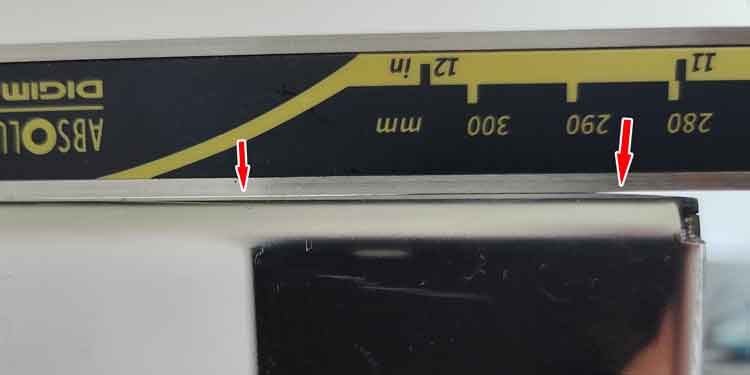
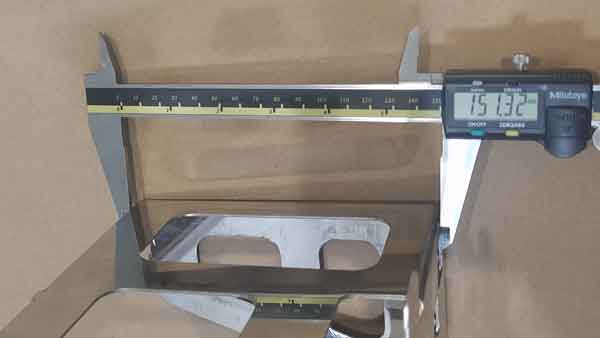
De foto onthult een grotere opening nabij de buiging aan de rechterkant, wat overeenkomt met een grotere welving in dat gebied.
Daarnaast zijn er kleinere openingen in het midden, wat wijst op enige onregelmatigheden daar.
Deze openingen zijn niet gemakkelijk te zien zonder een rei te gebruiken voor inspectie.
Inzicht in deze factoren helpt bij het beheren van de kwaliteit en efficiëntie van plaatbewerking en zorgt ervoor dat de eindproducten voldoen aan de vereiste specificaties en normen.
Plaatwerk buigen en CNC-verspaning vergelijken
Minder nauwkeurige mogelijkheden vs. CNC-verspaning
Het is belangrijk op te merken dat het buigen van plaatwerk niet de precisie kan bereiken van CNC-bewerking. CNC-bewerking heeft doorgaans te maken met dikkere metalen onderdelen, wat deze onderdelen grotere stijfheid. Deze stijfheid vermindert de impact van willekeurige variabelen tijdens het bewerkingsproces, en de precisie hangt grotendeels af van de nauwkeurigheid van de machine zelf.
Uitdagingen met plaatwerk
Daarentegen zijn plaatwerkonderdelen meestal dunner en hun afmetingen handmatige aanpassingen vereisen. Deze onderdelen zijn vatbaarder voor verschillende incidentele factoren die hun uiteindelijke vorm en grootte kunnen beïnvloeden.
Fabricageprocessen
Bij het gebruik van CNC-bewerking komt de uiteindelijke vorm van het onderdeel direct overeen met het 3D-model dat voor de programmering wordt gebruikt.
Plaatwerkfabricage is echter niet zo eenvoudig. Het omvat empirische berekeningen, prototypeverwerking, metingen en aanpassingents om de gewenste afmetingen te bereiken.
Overwegingen met betrekking tot tolerantie
Vanwege deze verschillen, bij het instellen van dimensionale toleranties voor plaatwerkonderdelen, is het raadzaam om een groter tolerantiebereik toe te staan. Dit verklaart het minder voorspelbare karakter van het buigen van plaatwerk in vergelijking met het meer gecontroleerde proces van CNC-bewerking.
Uitdagingen bij het meten van plaatafmetingen
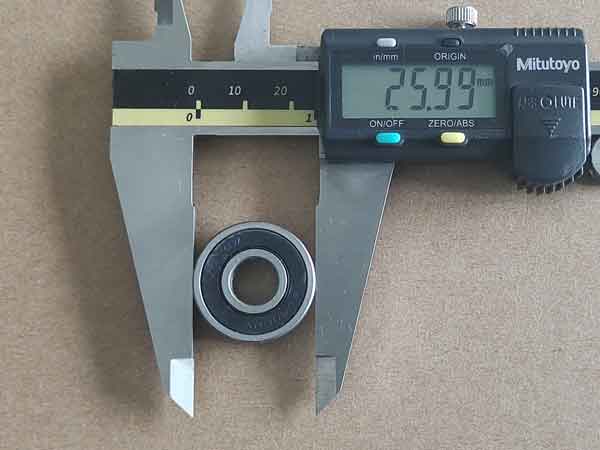
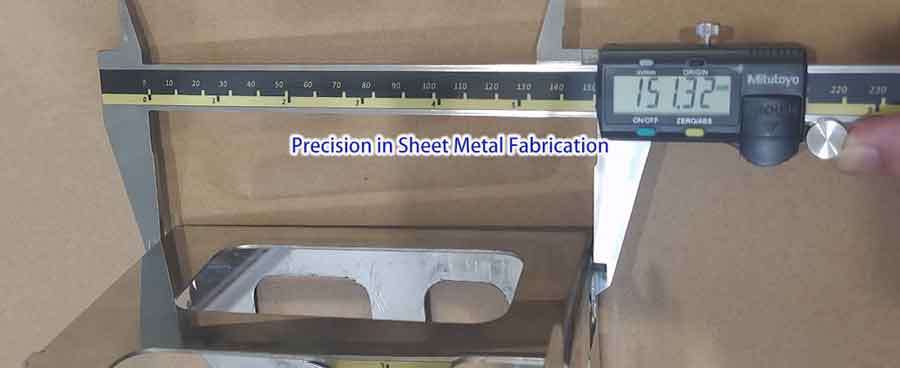
Het nauwkeurig meten van plaatmetalen onderdelen kan een hele uitdaging zijn. Ter vergelijking: bij het meten van lagers met een schuifmaat (die vaak wordt gebruikt voor ijking van meters) is het relatief eenvoudig om nauwkeurige metingen te doen met variaties van slechts 0,01-0,02 mm.
Het kalibreren van een schuifmaat met een lager is eenvoudig en zorgt voor nauwkeurige metingen.
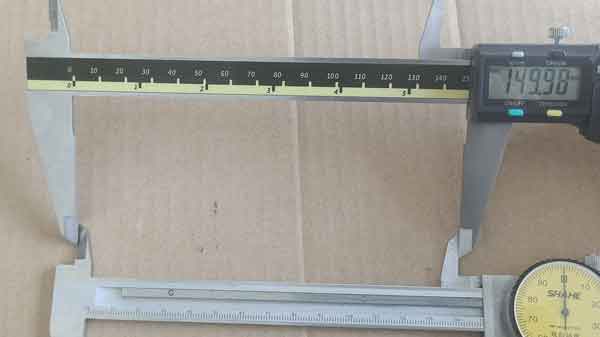
Het gebruik van een andere schuifmaat voor kalibratie kan lastiger zijn vanwege de mogelijke scheefstand tussen de twee schuifmaten.
Dezelfde precisie is echter moeilijk te bereiken bij het meten van plaatmetalen onderdelen. Herhaalde metingen van hetzelfde gebied kunnen aanzienlijke variaties laten zien, zoals tussen 0,2-0,4 mm. Hier zijn een paar redenen voor:
Oppervlakte-onregelmatigheden en vervormingen: Zoals hierboven vermeld, kunnen de oppervlakken van plaatwerkonderdelen ongelijk zijn, vooral nabij buigingen waar vervormingen van ongeveer 0,1-0,2 mm gebruikelijk zijn. Zelfs een kleine verandering in hoe de schuifmaat wordt geplaatst—iets naar binnen of naar buiten—kan de aflezingen veranderen.
Uitdagingen bij plaatsing en uitlijning: In tegenstelling tot lagers, die een regelmatige cilindrische vorm hebben waardoor de bekken van de schuifmaat nauwkeurig passen en precies uitlijnen met de diameter, garandeert plaatwerk geen eenvoudige plaatsing van de schuifmaat. Deze verkeerde uitlijning kan leiden tot onnauwkeurige aflezingen.
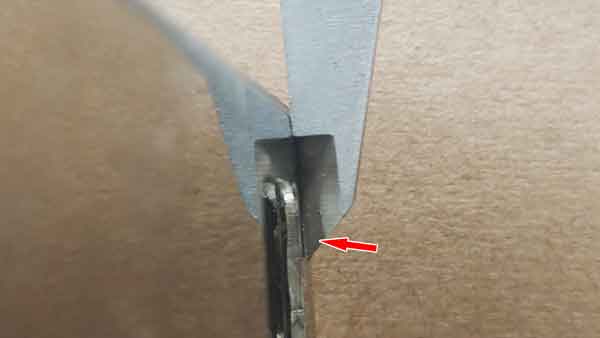
De bek van de schuifmaat rust niet stevig op het oppervlak van het plaatmetalen onderdeel in de buurt van de bocht.
Implicaties voor meetpraktijken
De fluctuatie in metingen van plaatwerk kan worden toegeschreven aan twee hoofdfactoren: de inherente oneffenheid van het onderdeel en on nauwkeurigheden in meettechniek. Deze factoren versterken elkaar vaak, wat leidt tot grotere variaties in de resultaten.
Om dit te voorkomen moet er goed opgelet worden tijdens het meten en kan het nodig zijn om meerdere metingen uit te voeren om waarden te verkrijgen die zo dicht mogelijk bij de werkelijke afmetingen liggen.
Precisie garanderen bij het buigen van plaatmetaal
Focussen op kritieke gebieden
Oppervlakte-oneffenheid in gebogen plaatwerkonderdelen komt vaak voor, maar dit hoeft de functionaliteit van het product niet noodzakelijkerwijs aan te tasten. Vaak hoeven de toleranties voor plaatwerkcomponenten niet extreem streng te zijn; binnen een redelijk bereik is doorgaans voldoende voor hun beoogde gebruik.
Wanneer plaatwerkonderdelen nauwkeurig in assemblage moeten passen, is het belangrijk om dimensionale nauwkeurigheid te waarborgen in de specifieke gebieden die nodig zijn voor de passing, in plaats van over het gehele oppervlak. Deze gerichte aanpak helpt de functionaliteit te behouden waar het telt.
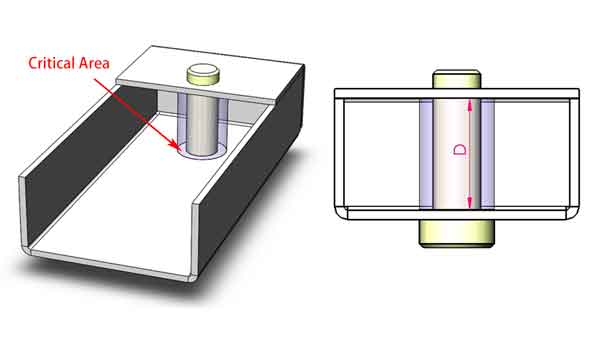
De afgebeelde sectie benadrukt een kritisch gebied met specifieke tolerantievereisten, terwijl de maatspecificaties voor andere gebieden niet zo streng zijn.
Meetstrategieën
Passtukken of meters gebruiken voor plaatselijke metingen
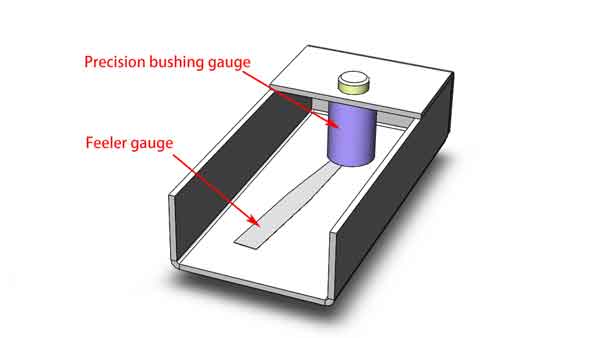
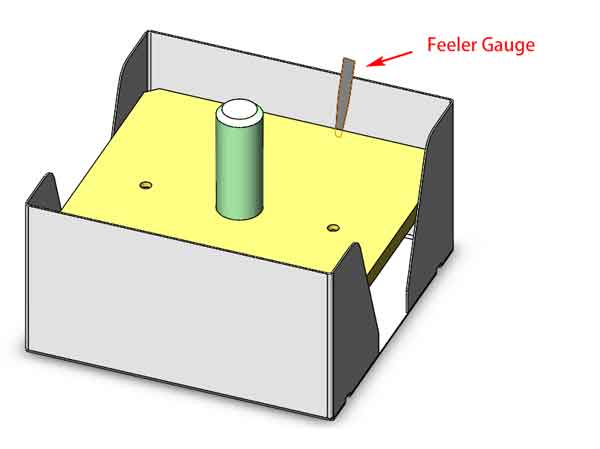
Er zijn twee belangrijke methoden om afmetingen te meten in gelokaliseerde gebieden. De eerste methode maakt gebruik van passtukken, wat over het algemeen een kwalitatieve beoordeling oplevert. De tweede methode maakt gebruik van speciaal gemaakte voelermaten die een kwantitatieve meting bieden. In het gegeven scenario kan bijvoorbeeld een voelermaat worden gebruikt om de spleet te controleren nadat de meetmaat is ingebracht, waardoor de exacte vereiste afmetingen worden onthuld.
Het paarse object is een bus die ontworpen is met een specifieke hoogte om samen te werken met een voelermaat voor het meten van inwendige afmetingen.
Beide methoden zijn waardevol, afhankelijk van de eisen van de assemblage en de mate van precisie die vereist is. Door ons te richten op de kritieke gebieden van passing en de juiste meetinstrumenten te gebruiken, kunnen we de nodige precisie behouden bij plaatbuigprojecten.
Precisie door ontwerp in het buigen van plaatmetaal
Gesloten kant buigen voor nauwkeurigheid
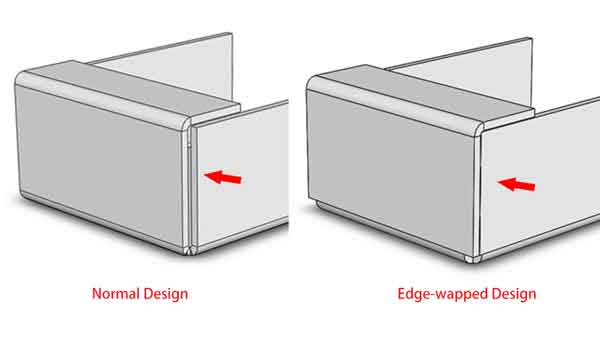
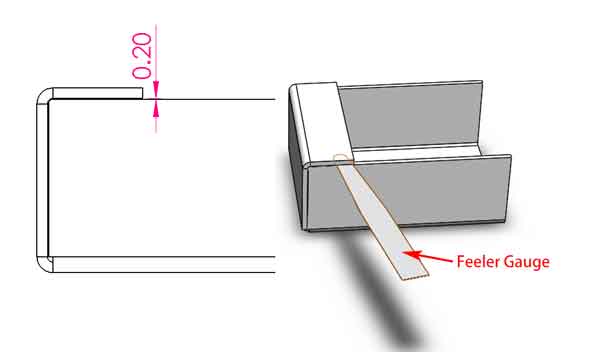
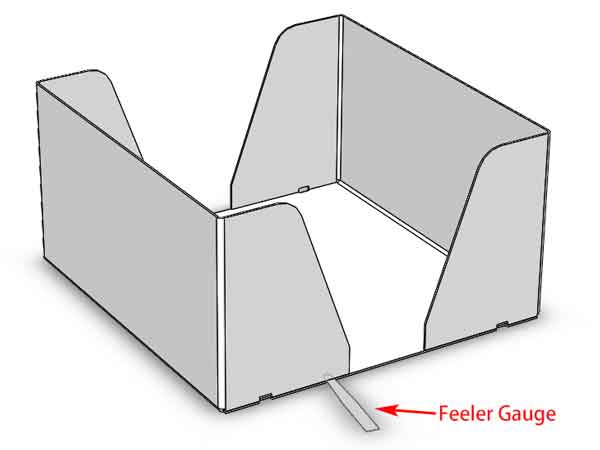
In een randomwikkeld ontwerp van het buigen van plaatmetaal (zie het rechterontwerp op de onderstaande afbeelding), is de precisie van de buiging cruciaal. Dit specifieke ontwerp vereist bijvoorbeeld een speling van 0,2 mm. Om dit te verifiëren, kan een voelermaat worden gebruikt om de werkelijke speling te meten, wat een directe weerspiegeling is van de buigprecisie. Deze methode is doorgaans eenvoudiger en nauwkeuriger dan het gebruik van een schuifmaat.
Ter vergelijking: het onderdeel aan de linkerkant gebruikt een standaard ontwerp voor het buigen van plaatmetaal, terwijl het onderdeel aan de rechterkant een ontwerp met omgeslagen rand heeft.
De speling hier kan met een voelermaat worden gecontroleerd om de precisie van de buiging te verifiëren.
Ontwerpoverwegingen en productietolerantie
Ontwerpen met zulke kleine spelingen brengt echter wel het risico van een hoger uitvalpercentage met zich mee. Als de afwijking groter is dan 0,2 mm, kan interferentie voorkomen dat de onderdelen volledig in een hoek van 90 graden worden gebogen. Deze krappe tolerantie dwingt fabrikanten zich te houden aan hogere precisienormen tijdens de productie, waardoor er geen ruimte is voor kortere wegen.
Wanneer de speling bij de buiging klein wordt ontworpen, kunnen overmatige maatafwijkingen verhinderen dat de buiging goed sluit, wat kan leiden tot het afkeuren van het product.
Precisie bij het buigen van plaatwerk kan aanzienlijk worden verbeterd door bewuste ontwerpkeuzes, zodat de onderdelen aan strenge eisen voldoen en perfect in elkaar passen. Dit vereist weliswaar een grotere nauwkeurigheid en zorgvuldigheid in het productieproces, maar het resultaat is een betrouwbaarder product van hogere kwaliteit.
Het gebruik van inkepingen voor een snelle beoordeling van de buignauwkeurigheid
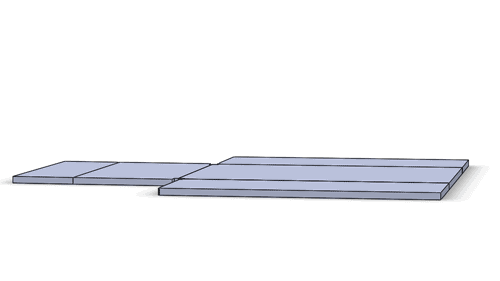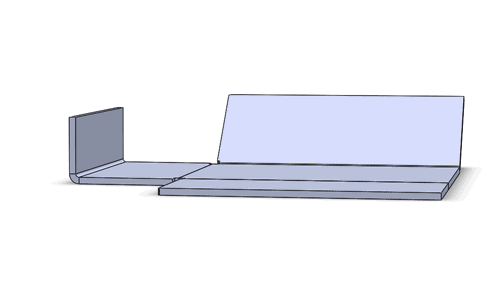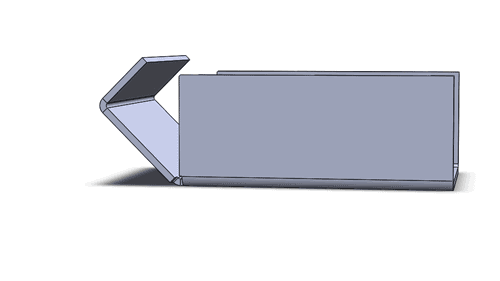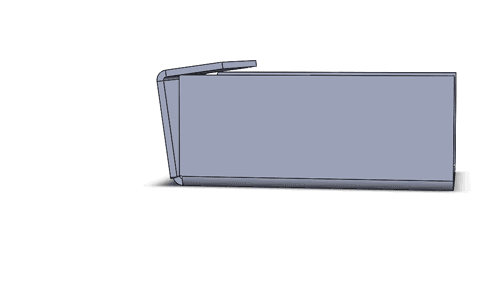
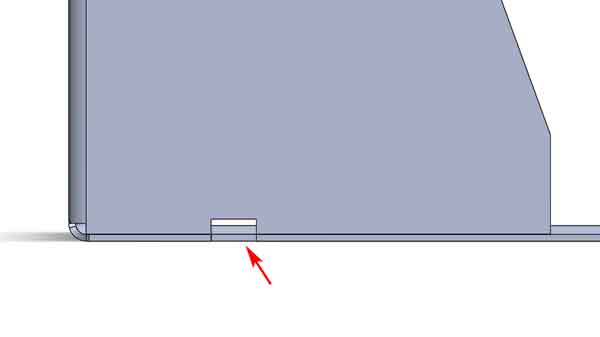
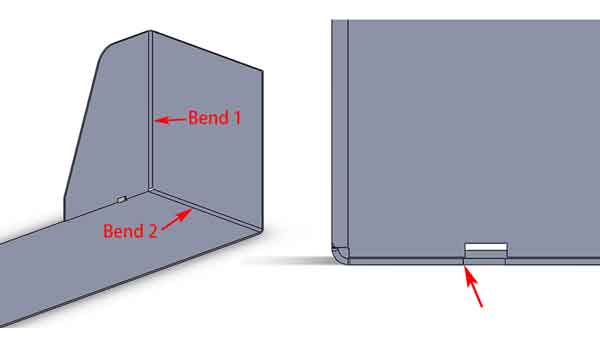
Door hier een kleine inkeping toe te voegen, kunnen we de buigprecisie snel beoordelen. Door te kijken of de inkepingen uitgelijnd zijn, kunnen we de nauwkeurigheid van de buigingen meten. Natuurlijk wordt de mate van scheefstand in deze inkepingen bepaald door de cumulatieve fout van de twee buigingen (geïllustreerd als de eerste buiging en de tweede buiging). Het is echter een snelle manier om de buigprecisie te observeren en te evalueren.
Theoretische perfecte uitlijning van inkepingen in plaatbuigen
De cumulatieve afwijkingen van bocht 1 en bocht 2 kunnen leiden tot de verkeerde uitlijning van de inkeping
Lasopspanningen gebruiken voor maatnauwkeurigheid
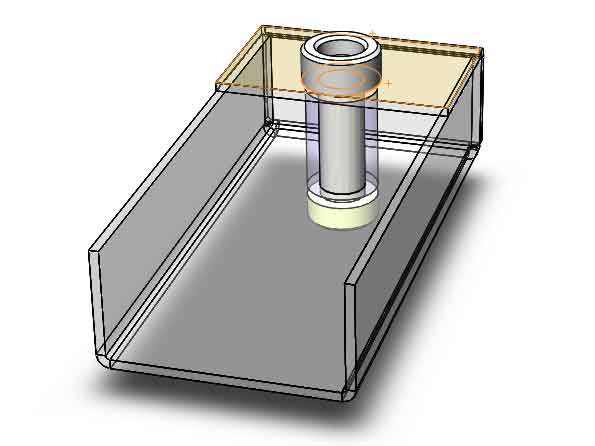
Bij het lassen van plaatmetalene componenten die hoge precisie vereisen, kunnen lasfixaties worden gebruikt om de nauwkeurigheid te waarborgen. Neem het plaatmetalene onderdeel in de afbeelding als voorbeeld; het is ontworpen om een as te dragen. Voor deze samenstelling is het cruciaal dat de twee tegenover elkaar liggende gaten perfect uitgelijnd zijn en de interne afstandsmaten binnen de tolerantie vallen. Om dit te bereiken, kan een lasfixatie worden toegepast om de afmetingen tijdens het lassen tot op zekere hoogte te corrigeren. Het is echter belangrijk op te merken dat hoewel de fixatie kleine aanpassingen kan doen, overmatige afhankelijkheid ervan kan leiden tot vervorming van het product na het lassen. Daarom blijft het waarborgen van de buigprecisie van het grootste belang.
Een schematisch diagram van een lasopstelling
Buigprecisie beoordelen aan de hand van voorbeelden
Typische precisie bij het buigen van plaatmetaal
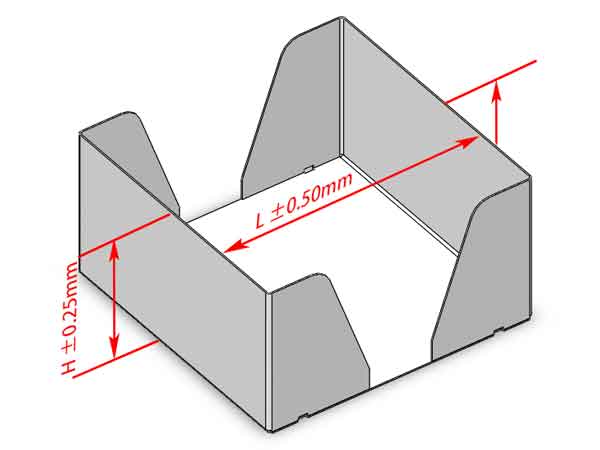
Laten we enkele voorbeelden bekijken om de precisie te begrijpen die kan worden bereikt bij het buigen van plaatmetaal. Voor een standaardproces kan de buighoogte ‘H’ van dit product doorgaans een precisie van +/-0,25 mm bereiken, en de lengte na het buigen ‘L’ kan +/-0,5 mm bereiken.
Typische buignauwkeurigheid van een plaatmetalen onderdeel
Waarnemingen kloofbreedte
Maar zoals eerder vermeld, als we zouden meten met een schuifmaat, zouden we een afwijking van ongeveer 0,2-0,7 mm kunnen vinden, wat duidt op mogelijke afwijkingen buiten het acceptabele bereik.
Als we de speling met een voelermaat onderzoeken, zien we dat deze over het algemeen tussen 0,05-0,25 mm ligt. Vergeleken met het ontwerpdoel van 0,1 mm is de maximale afwijking 0,15 mm. Dit betekent dat direct meten met een schuifmaat niet altijd nauwkeurige resultaten oplevert en dat het gebruik van de spleet als hulp meer inzichtelijke resultaten kan opleveren.
Scheve uitlijning evalueren via sleufverplaatsing
De verplaatsing van sleuven beoordelen
Door de misalignment van deze sleuf nauwkeurig te onderzoeken, tonen metingen met een schuifmaat een verplaatsing van 0 tot 0,3 mm aan. Na evaluatie van drie monsters kunnen we afleiden dat de cumulatieve fout van misalignments aan beide zijden erop wijst dat de fout in de ‘L’-afmeting binnen 0,1 tot 0,5 mm valt.
Belang van geaggregeerde metingen
De gezamenlijke misalignment aan beide zijden van de sleuf is een cruciaal aspect om te overwegen voor de algehele maatnauwkeurigheid van ‘L’. Deze bevindingen onderstrepen het belang van het overwegen van cumulatieve toleranties bij het beoordelen van de precisie van gefabriceerde onderdelen.
Maten gebruiken voor interne afmetingen
Verder hebben we meetklokken gebruikt om dit onderdeel te meten en ontdekten dat bij gebruik van een voelermaat de interne afmetingen—Interne Lengte en Interne Breedte—binnen de tolerantiegrenzen vielen. Dit ondersteunt het punt dat metingen met een schuifmaat op zichzelf niet volledig betrouwbaar zijn. Om de buigprecisie te waarborgen en te verifiëren, moeten aanvullende hulpmiddelen en methoden worden gebruikt.
Hier gebruiken we de voelermaat in combinatie met de inspectiemaat om de interne afmeting van dit plaatmetalen onderdeel te meten.
Conclusie
Concluderend, precisie bereiken bij plaatbewerking is een balans van vaardigheid, het juiste gereedschap en kennis. Door de meetuitdagingen te begrijpen en strategische technieken toe te passen, kunnen fabrikanten de hoge precisie bereiken die nodig is voor kwaliteitsvakmanschap op dit gebied.