


Indice dei contenuti
ToggleL'importanza dell'assemblaggio dello stampo a iniezione e del montaggio manuale
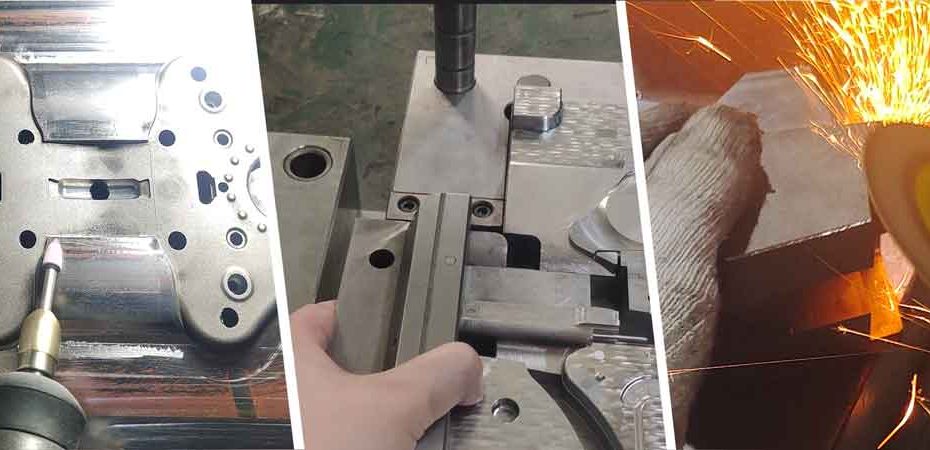
Nel processo di produzione dello stampaggio a iniezione, assemblaggio dello stampo e montaggio manuale sono fasi cruciali che richiedono tempo e impegno considerevoli. Questi processi richiedono una meticolosa attenzione ai dettagli, una grande esperienza e una lavorazione di precisione.
Un approccio accurato e ponderato è essenziale per ottenere una qualità ottimale dello stampo. Solo attraverso questo livello di precisione si può garantire uno stampo di alta qualità.
Che cos'è il montaggio manuale?
L'accoppiamento manuale si riferisce al processo di regolazione della precisione dimensionale dei singoli componenti dello stampo a mano dopo la loro lavorazione. Ciò garantisce che tutti componenti dello stampo si adattino perfettamente, si allineino correttamente e raggiungano i giochi necessari per i componenti mobili come slitte, sollevatori e perni espulsori. L'obiettivo è mettere a punto questi componenti per un funzionamento e un allineamento precisi durante il processo di iniezione.
Aree chiave da ispezionare nel montaggio manuale
Quando si esegue un montaggio manuale, è necessario ispezionare diverse aree critiche:
1. Superficie di separazione: Il superficie di separazione dello stampo deve essere piana e ben allineata. Un contatto scarso o spazi vuoti tra queste superfici possono causare sbavature durante lo stampaggio a iniezione. Raggiungere un allineamento perfetto è relativamente semplice per superfici piane, ma può essere più complesso per linee di separazione tridimensionali.
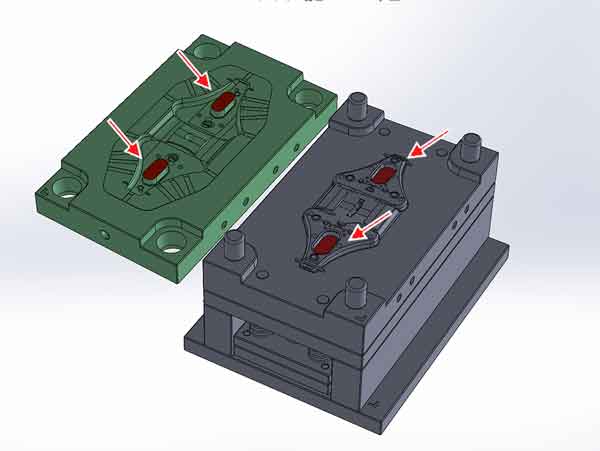
2. Superficie di punzonatura: Le superfici di punzonatura, che creano aperture nel pezzo stampato, devono adattarsi con precisione.
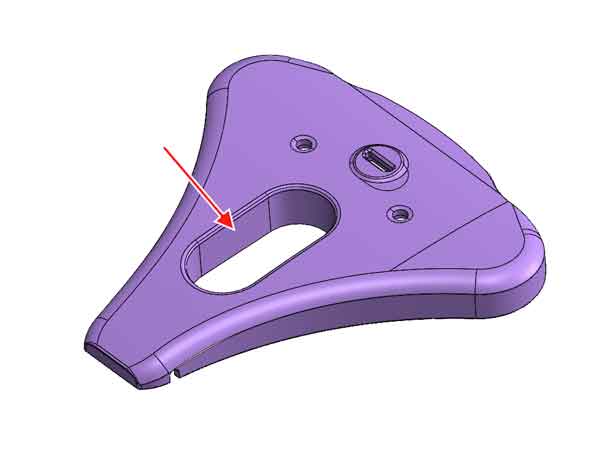
L'anima dello stampo e la cavità devono entrare in contatto l'una con l'altra all'altezza corretta per garantire un contatto uniforme quando lo stampo si chiude. Un disallineamento in questo punto può portare a una pressione non uniforme e alla formazione di bolle.
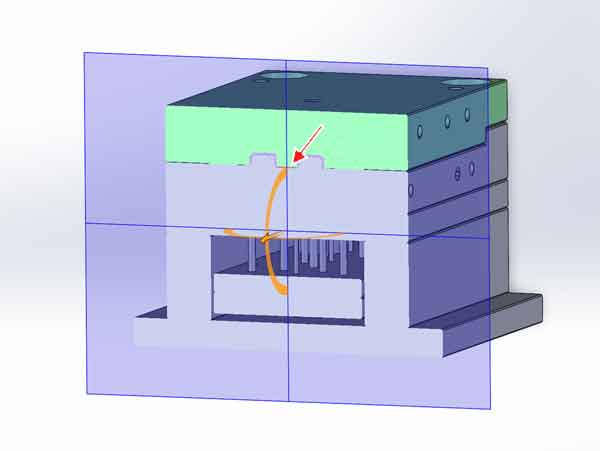
3. Cursori e sollevatori: Le slitte e i sollevatori devono avere il gioco corretto con le loro guide, tipicamente tra 0,01 e 0,05 mm, a seconda delle dimensioni. Questi componenti devono anche essere a filo con il nucleo dello stampo per evitare linee di disallineamento o problemi dimensionali sul pezzo stampato.
4. Spigoli vivi e bave: Sebbene la smussatura durante la lavorazione CNC possa essere costosa, è pratica comune rimuovere manualmente bave e bordi taglienti utilizzando smerigliatrici per garantire un funzionamento fluido ed evitare danni durante l'assemblaggio dello stampo.
5. Sfiato dello stampo: Una corretta sfiato è essenziale per consentire all'aria di fuoriuscire durante lo stampaggio a iniezione. Gli sfiati devono essere controllati per garantire che siano della dimensione corretta. Sfiati troppo grandi possono causare sbavature, mentre sfiati troppo piccoli possono intrappolare aria e causare difetti.
Concentrandosi su queste aree durante il montaggio manuale, i costruttori di stampi possono garantire il funzionamento regolare dello stampo a iniezione e prevenire i difetti durante la produzione.
Metodi di ispezione comuni
Il metodo più comunemente utilizzato per verificare l'accoppiamento e l'allineamento delle superfici lavorate dello stampo è l'uso di composto di marcatura rosso o blu (indicato come “Dan Rosso” o “Dan Blu”). Questa tecnica è spesso integrata da strumenti di misurazione precisi come calibri a corsoio e micrometri.
Nota:
Dan Rosso: Ha una consistenza più dura e relativamente più ruvida, rendendolo più adatto per l'accoppiamento di stampi di grandi dimensioni o l'allineamento di parti meccaniche pesanti. Può mostrare punti di contatto più pronunciati.
Dan Blu: Ha una consistenza più morbida ed è ideale per l'accoppiamento preciso degli stampi, mostrando chiaramente segni di contatto più leggeri. È adatto per controlli di allineamento di stampi ad alta precisione.
Con i continui progressi nella tecnologia di lavorazione e misurazione, l'uso di macchine di misura a coordinate (CMM) è diventato sempre più popolare. Le CMM possono fornire un profilo completo del pezzo in misurazione e possono spesso sostituire il tradizionale metodo Red Dan per ispezioni più accurate e complete.
Metodo di ispezione Red Dan
Il metodo Red Dan (o Blue Dan) prevede l'applicazione di uno strato sottile e uniforme di composto per marcatura su una metà della superficie dello stampo. È importante assicurarsi che l'applicazione sia uniforme e di spessore costante.
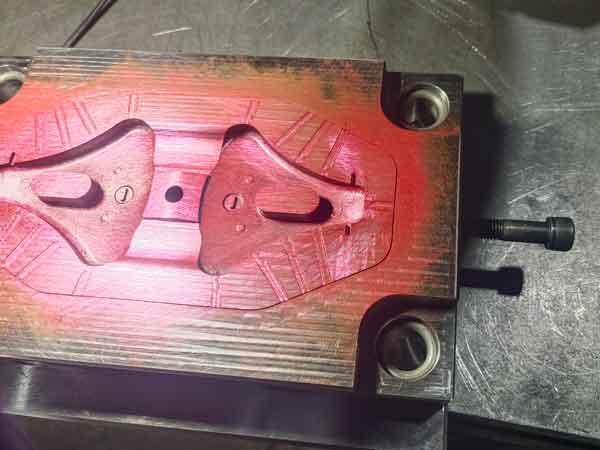
Le due metà dello stampo vengono quindi avvicinate e premute con forza per garantire un contatto completo.
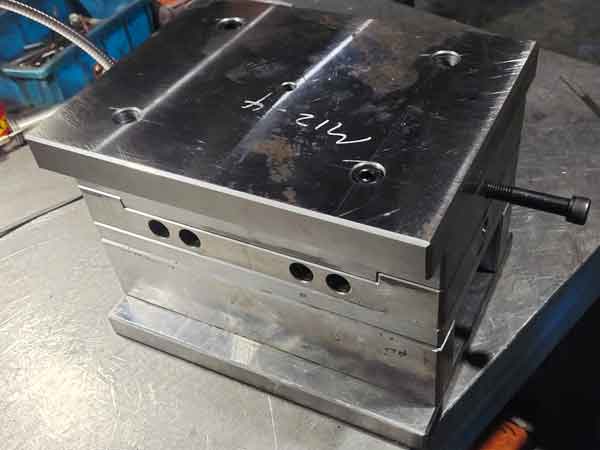
Dopo aver separato le metà dello stampo, viene ispezionato il trasferimento di Red Dan sulla superficie dello stampo opposto.
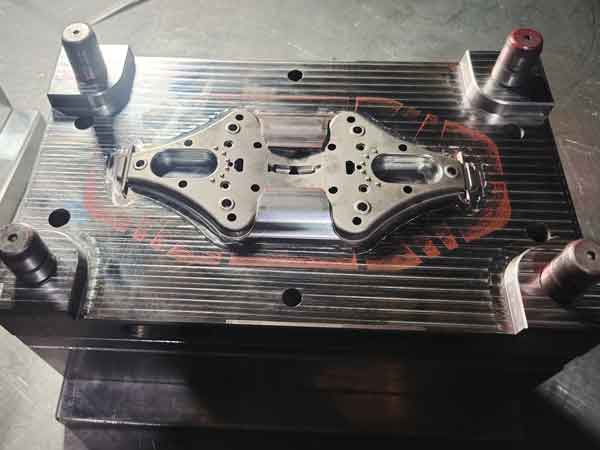
- Buona vestibilità: Se le superfici sono ben allineate, il Red Dan si trasferirà uniformemente sulla superficie corrispondente dell'altra metà dello stampo, indicando un adattamento uniforme e corretto.
- Vestibilità troppo stretta: Un colore intenso indica uno spazio minimo tra le superfici, suggerendo un accoppiamento molto stretto.
- Grandi lacune: Un colore più chiaro o non uniforme suggerisce la presenza di maggiori spazi tra le superfici. Se non viene trasferito alcun Red Dan, ciò indica un disallineamento significativo e le aree in questione richiederanno un'ulteriore regolazione delle dimensioni o della forma.
Una volta unite le metà dello stampo, è importante utilizzare un'asta di rame o di alluminio per martellare lo stampo con forza, in modo da garantire un contatto stretto tra le metà dello stampo. In caso contrario, potrebbero verificarsi ampie aree senza trasferimento di Red Dan, con conseguente ispezione incompleta e risultati imprecisi.
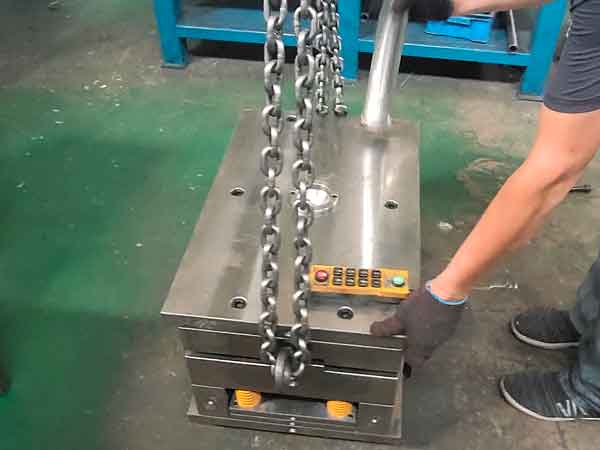
Per una maggiore efficienza, l'uso di un pressa per la messa a punto dello stampo è altamente raccomandato. Questa macchina può applicare una pressione uniforme sulle superfici dello stampo, ottenendo un trasferimento migliore del composto di marcatura rispetto alla martellatura manuale. Inoltre, riduce lo sforzo fisico dei lavoratori e velocizza il processo. Per stampi più grandi, l'uso di una macchina di serraggio è essenziale, poiché il loro peso rende la movimentazione manuale impraticabile e inefficace per ottenere risultati accurati.
Metodi di regolazione
Esistono diversi metodi per regolare le dimensioni dei componenti dello stampo a iniezione per ottenere la precisione necessaria:
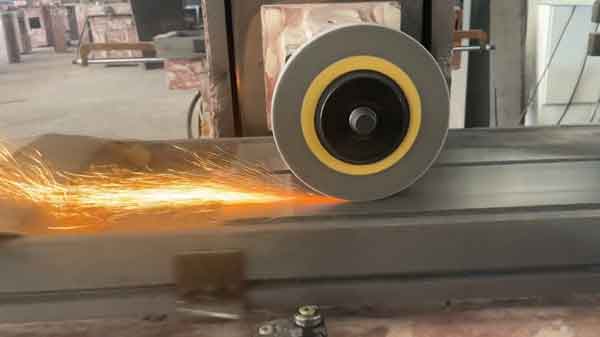
1. Macchina per la macinazione
Uno dei metodi più utilizzati per regolare l'altezza delle superfici piane è la rettificatrice. Si tratta di un approccio rapido, comodo ed economico, ideale per le piccole regolazioni delle sezioni piane dei pezzi stampati.
2. Messa a punto manuale
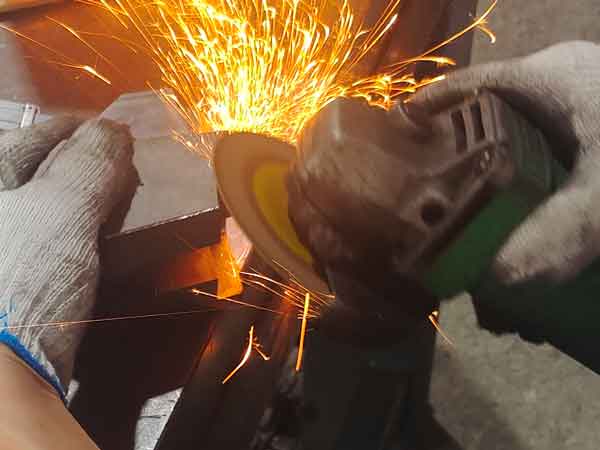
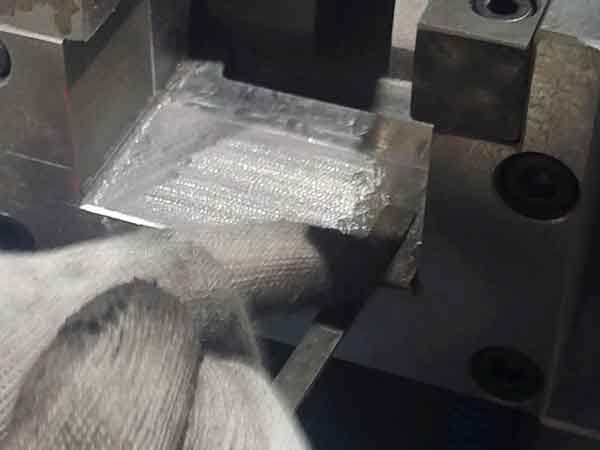
Per superfici curve, le regolazioni manuali sono tipicamente limitate a piccole correzioni localizzate. Strumenti come lima, carta vetrata, e smerigliatrici elettriche (come utensili rotanti o smerigliatrice angolare) vengono utilizzati per rifinire aree specifiche. Questo metodo viene spesso eseguito gradualmente, utilizzando la tecnica Red Dan menzionata in precedenza per avvicinarsi alle dimensioni desiderate. Tuttavia, poiché la messa a punto manuale richiede tempo, è più adatta per piccole regolazioni piuttosto che per cambiamenti su larga scala.
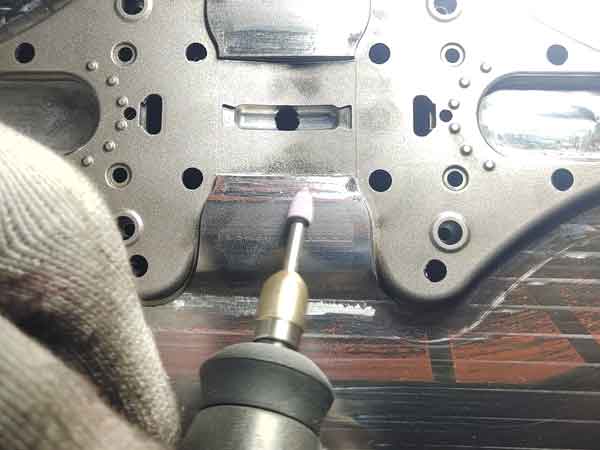
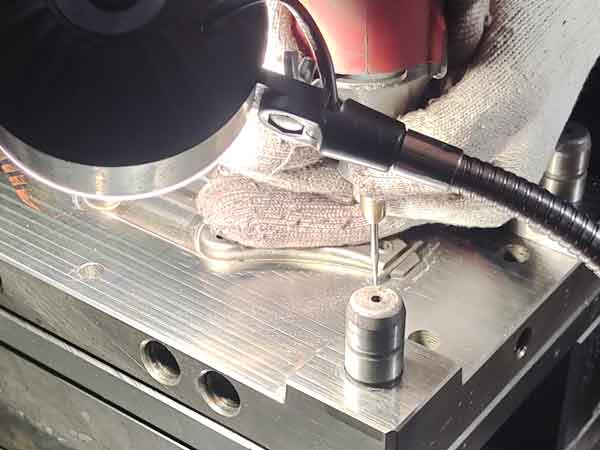
Utilizzare un utensile rotante per rimuovere il materiale in eccesso e regolare le dimensioni.
3. Fresatura CNC e rilavorazione con elettroerosione
Quando sono necessarie regolazioni più ampie, in particolare per contorni complessi o superfici con deviazioni significative, è necessario ricorrere a fresatrici CNC o a lavorazioni a scarica elettrica (EDM) per rilavorare il pezzo. Le correzioni manuali non sono abbastanza precise per le modifiche più importanti, soprattutto negli stampi con requisiti di precisione dimensionale elevati. Inoltre, la limatura manuale è sconsigliata negli stampi di alta precisione, dove i segni visibili degli utensili sono inaccettabili e possono compromettere la qualità e la funzionalità del prodotto finale.
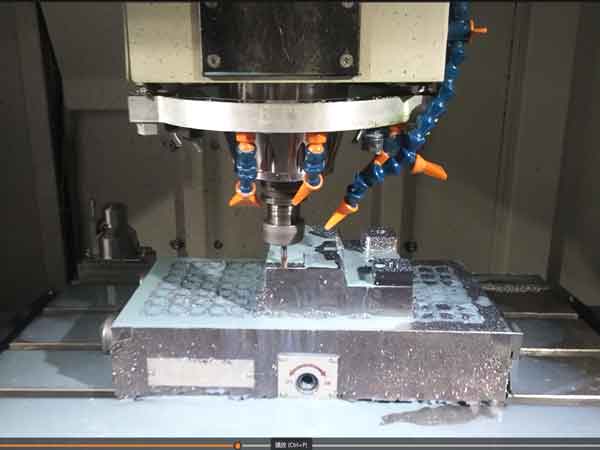
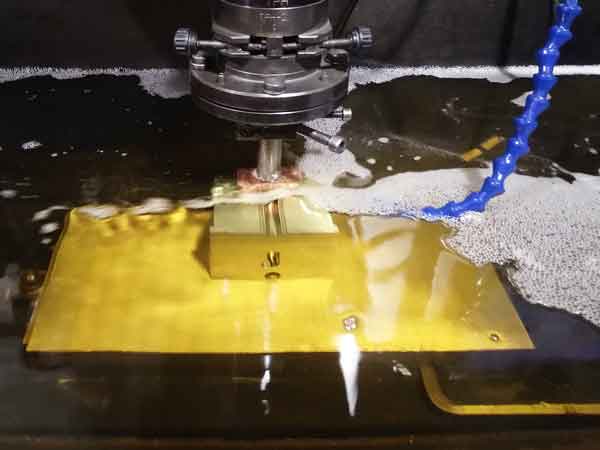
Questi metodi assicurano che le parti dello stampo possano essere regolate in modo efficiente, mantenendo gli elevati livelli di precisione necessari per ottenere prestazioni ottimali dello stampo. Ogni metodo ha un caso d'uso specifico, con metodi manuali adatti a piccoli ritocchi e lavorazioni più avanzate necessarie per correzioni significative.
Ispezione di cursori e sollevatori
Durante il processo di montaggio manuale, l'ispezione e la regolazione dei cursori e dei sollevatori sono compiti importanti. È fondamentale garantire la loro precisione dimensionale e geometrica, nonché il mantenimento del corretto gioco con le guide.
Un accoppiamento inadeguato può influire sulla precisione delle parti in plastica prodotte e accelerare l'usura di questi componenti durante il funzionamento dello stampo.
Ispezione tattile
Un metodo comunemente utilizzato per valutare l'adattamento e il gioco dei cursori e dei sollevatori è l'ispezione tattile. Si tratta di muovere manualmente i cursori (e i sollevatori):
- Movimento laterale: Quando si sposta il cursore da un lato all'altro, non devono esserci giochi o allentamenti evidenti.
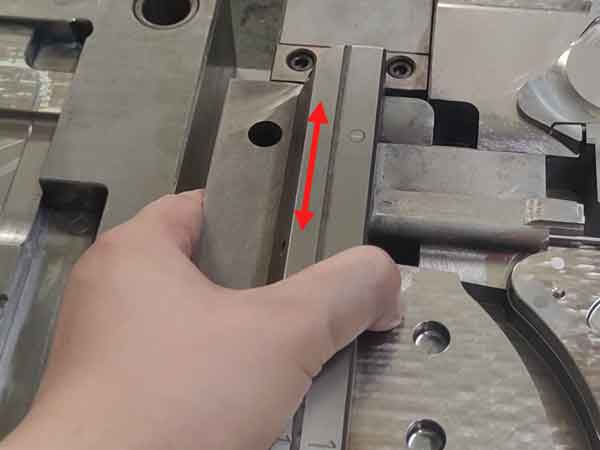
- Movimento in avanti e all'indietro: Il cursore deve muoversi con la giusta resistenza, né troppo stretto né troppo allentato.
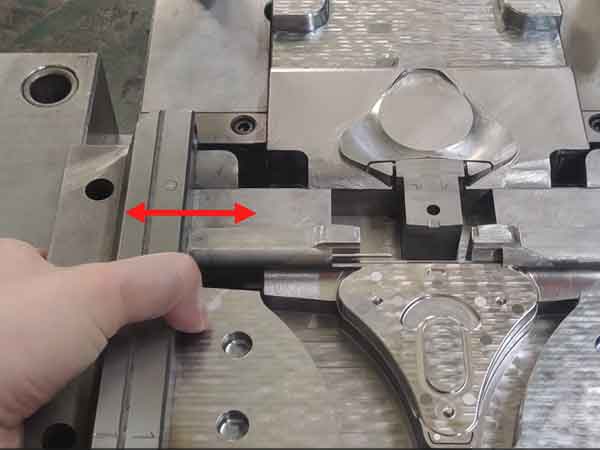
Se l'accoppiamento è troppo stretto o se il componente non si adatta affatto, è possibile rimuovere del materiale per ridurre leggermente le dimensioni. Se invece l'accoppiamento è troppo lasco, l'unica soluzione è il rifacimento del cursore o del sollevatore per ottenere le dimensioni e la tolleranza corrette. Pertanto, è necessario prestare molta attenzione durante il processo di regolazione per evitare un'eccessiva rimozione di materiale.
Data la precisione richiesta per il montaggio di cursori e sollevatori, questo processo richiede tecnici esperti con grandi capacità. L'accuratezza e l'efficienza del montaggio manuale degli stampi si basano molto sulla loro esperienza per garantire che tutti i componenti siano allineati e funzionino come previsto.
Timeline del montaggio degli stampi
Il processo di regolazione manuale delle dimensioni dello stampo per la precisione richiede molto tempo e manodopera, motivo per cui costituisce una parte significativa del ciclo di produzione dello stampo.
- Prodotti semplici: Per i prodotti che richiedono solo il montaggio di superfici di separazione piane, il processo è relativamente rapido e di solito richiede circa 1-2 giorni.
- Punzonatura delle superfici: Se lo stampo include superfici perforate, il processo di adattamento diventa più complesso e in genere richiede 2-3 giorni per essere completato.
- Cursori e sollevatori: Quando uno stampo ha numerosi cursori e sollevatori, il tempo richiesto aumenta notevolmente. A seconda del numero e della complessità di questi componenti, il processo di montaggio può richiedere da 3 a 10 giorni.
In sintesi, i tempi di montaggio dello stampo dipendono in larga misura dalla quantità e dalla complessità dei cursori e dei sollevatori coinvolti. Anche le dimensioni complessive dello stampo e la sua complessità strutturale contribuiscono a determinare la durata del processo di montaggio.
Sintesi
In conclusione, l'assemblaggio e l'accoppiamento dello stampo sono fasi vitali nel processo complessivo di produzione dello stampo a iniezione. Influenzano in modo significativo la durata della produzione ciclo e sono cruciali per garantire la qualità degli stampi.
Per qualsiasi domanda, non esitate a contattarci o a lasciare un commento qui sotto: faremo del nostro meglio per fornirvi le risposte.