


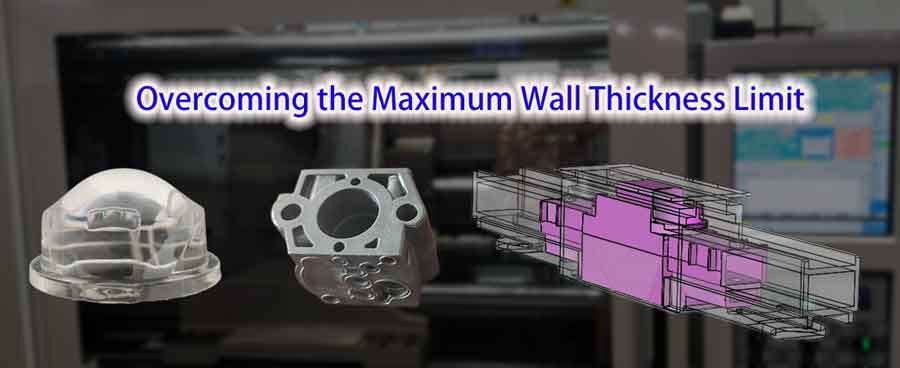
Nel mondo dello stampaggio a iniezione, la pratica comune è mantenere spessori di parete sottili e uniformi nei prodotti. Tuttavia, ci sono scenari in cui è necessario lo spessore massimo della parete, spingendo i confini oltre i limiti convenzionali. In questo articolo, approfondiamo i metodi per creare parti stampate a iniezione con pareti più spesse, insieme alle sfide e alle considerazioni che devono essere affrontate nel processo.
Indice dei contenuti
TogglePerché le parti stampate a iniezione non dovrebbero essere troppo spesse
I pezzi stampati a iniezione troppo spessi possono causare una serie di problemi, da cui l'esistenza di limiti massimi di spessore delle pareti. I principali problemi legati a parti stampate a iniezione troppo spesse comprendono:
- Raffreddamento e restringimento non uniformi: Le sezioni più spesse si raffreddano più lentamente rispetto alle pareti più sottili, causando un raffreddamento non uniforme. Ciò può provocare un ritiro localizzato (segni di affossamento) e una deformazione, che potrebbe causare la rottura o la deformazione del prodotto.
- Aumento dello stress interno: Durante il raffreddamento, il materiale all'interno di pareti più spesse può sviluppare sollecitazioni interne più elevate a causa di velocità di raffreddamento più lente, influenzando l'integrità strutturale e le prestazioni del prodotto.
- Vita del prodotto ridotta: A causa delle sollecitazioni interne e delle proprietà non uniformi del materiale, i pezzi stampati a iniezione troppo spessi possono avere una durata inferiore e un ciclo di vita più breve.
- Riempimento insufficiente: Durante lo stampaggio a iniezione, le sezioni più spesse potrebbero non essere completamente riempite, causando vuoti e bolle d'aria.
Il limite massimo di spessore della parete nello stampaggio a iniezione garantisce principalmente la qualità del prodotto, l'integrità strutturale e l'efficienza produttiva. Questi fattori dovrebbero essere considerati nella fase di progettazione, rispettando le linee guida sui materiali e sulla progettazione per garantire la qualità e le prestazioni del prodotto finale.
Situazioni che richiedono pareti più spesse
1. Migliorare la resistenza strutturale e la rigidità: In alcuni scenari, la richiesta di maggiore resistenza strutturale e rigidità richiede l'uso di pareti più spesse nelle parti stampate a iniezione. Questo è particolarmente importante nelle applicazioni in cui le parti sono soggette a sollecitazioni o carichi elevati, richiedendo materiale aggiuntivo per mantenere l'integrità e la funzionalità.
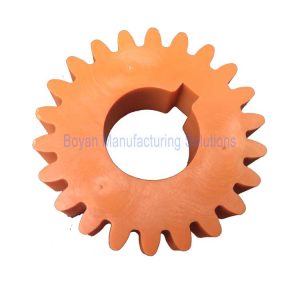
2. Vincoli di progettazione con caratteristiche in stretta prossimità: Ci sono situazioni in cui elementi di progettazione come bossoli (caratteristiche in rilievo utilizzate per l'allineamento o il fissaggio) e pareti sono in strettissima prossimità tra loro. In tali casi, diventa impraticabile o impossibile svuotare queste aree. Il conseguente vincolo di progettazione porta alla necessità di avere pareti più spesse per accogliere queste caratteristiche ravvicinate mantenendo l'integrità strutturale della parte.
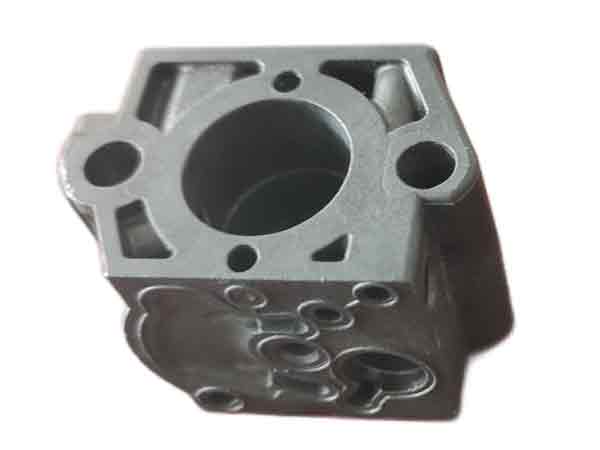
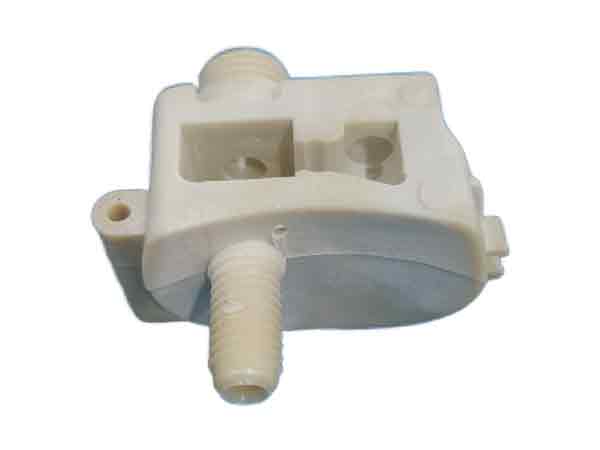
3. Aggiunta di massa e inerzia del materiale: Per alcune applicazioni, aumentare la massa e l'inerzia di una parte è desiderabile. Questo può essere ottenuto progettando la parte con pareti più spesse. La massa aggiunta può essere vantaggiosa in applicazioni in cui è necessario peso extra per stabilità o momento, come in alcuni componenti meccanici o automobilistici.
4. Miglioramento dell'isolamento termico: In alcuni prodotti, specialmente quelli che devono mantenere o limitare lo scambio termico, sono richieste pareti più spesse per un migliore isolamento termico. Questo è comunemente visto in prodotti come contenitori termici, alloggiamenti per elettronica o componenti in sistemi di riscaldamento e raffreddamento, dove lo spessore della parete gioca un ruolo cruciale nell'isolamento del prodotto o del componente dalle variazioni di temperatura esterne.
Implicazioni in termini di costi dell'aumento dello spessore delle pareti
Pareti più spesse significano tempi di raffreddamento più lunghi durante il ciclo di stampaggio a iniezione. Tempo di raffreddamento è quasi proporzionale al quadrato dello spessore della parete, seguendo una relazione quadratica (y =K* x^2). Ad esempio, con materiale PA6 a 8 mm di spessore, il ciclo totale di stampaggio a iniezione è di circa 93 secondi, con il raffreddamento che richiede circa 70 secondi. Pertanto, aumentare lo spessore della parete comporta costi di produzione più elevati.
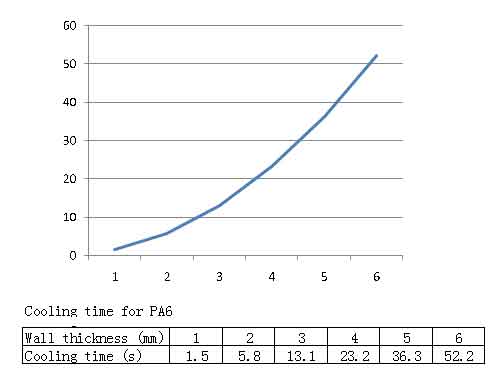
Il tempo di raffreddamento nello stampaggio a iniezione è influenzato da molti fattori, rendendo la formula di calcolo piuttosto complessa. I dati del grafico precedente riflettono solo in modo approssimativo la relazione tra spessore della parete e tempo di raffreddamento. Tuttavia, mostrano che il tempo di raffreddamento aumenta quasi proporzionalmente al quadrato dello spessore della parete, con un impatto significativo sui costi dello stampaggio a iniezione.
Metodi per lo stampaggio di prodotti in plastica a parete spessa:
1. Utilizzare macchine specializzate per lo stampaggio a iniezione
Alcuni materiali, come il PC, sono naturalmente adatti per prodotti a pareti spesse, come lenti fino a quasi 30 mm di spessore. Nonostante questo spessore, non mostrano significative deformazioni da ritiro, mantenendo le prestazioni ottiche.
La sfida principale consiste nel prevenire difetti come bolle e linee di iniezione e nell'evitare eccessive sollecitazioni interne dopo il raffreddamento.
Sono necessarie macchine e viti di stampaggio a iniezione specializzate per garantire elevate velocità di iniezione e pressione e temperatura uniformi per ridurre al minimo le sollecitazioni interne.
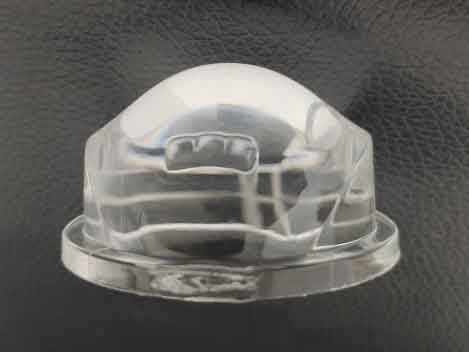
Questa è una lente per fari realizzata in materiale PC con uno spessore di circa 34 mm, prodotta utilizzando una macchina per lo stampaggio a iniezione specializzata. Poiché la cicatrice del punto di iniezione è nascosta dopo l'assemblaggio, non richiede trattamento estetico.
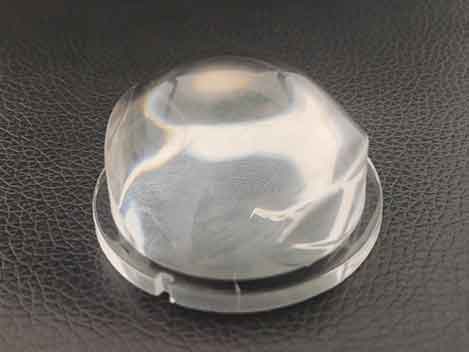
Le immagini mostrano che il prodotto è privo di bolle e linee di iniezione evidenti, raggiungendo un livello di qualità soddisfacente.
2. Modifica del materiale
La limitazione principale sullo spessore della parete della parte è il riempimento fisico. L'aggiunta di carbonato di calcio o talco alle materie plastiche può ridurre il ritiro del materiale. Questi additivi non si ritirano e possono alterare lo stato strutturale di alcune materie plastiche. Il rinforzo con fibra di vetro modifica la cristallinità di alcune materie plastiche, riducendo significativamente il loro tasso di ritiro. Tuttavia, l'aggiunta di questi componenti è complessa, poiché possono alterare la lucentezza del materiale, ridurre la resistenza e aumentare la fragilità. In alcune applicazioni, come le materie plastiche per uso alimentare, la maggior parte degli additivi non è consentita.
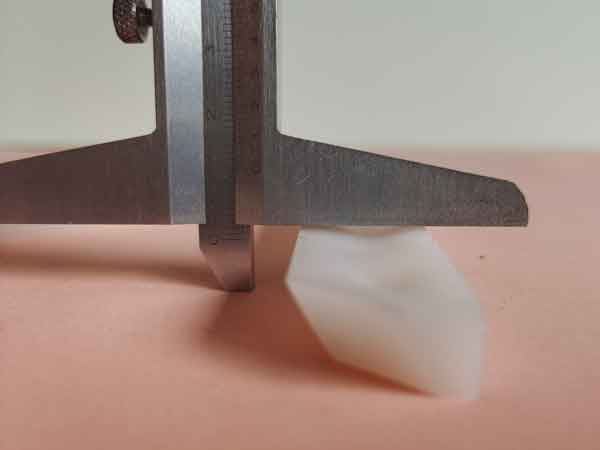
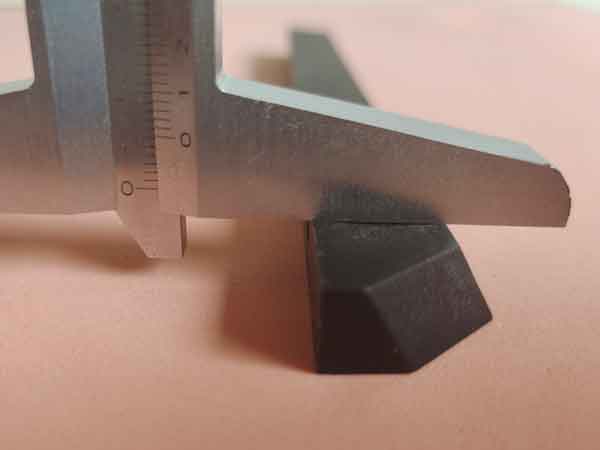
In questo esempio, è evidente che la modifica del materiale riduce significativamente il ritiro, consentendo la produzione di prodotti con maggiore spessore della parete.
Il campione bianco, realizzato in PP standard (polipropilene), mostra chiaramente un notevole ritiro; la concavità al centro è evidente. In questi casi, neanche aumentare la pressione e il tempo di mantenimento riesce a mitigare questo ritiro.
Il campione nero, realizzato con PP modificato riempito con fibre di vetro lunghe, mostra un notevole miglioramento della planarità.
3. Sovrastampaggio
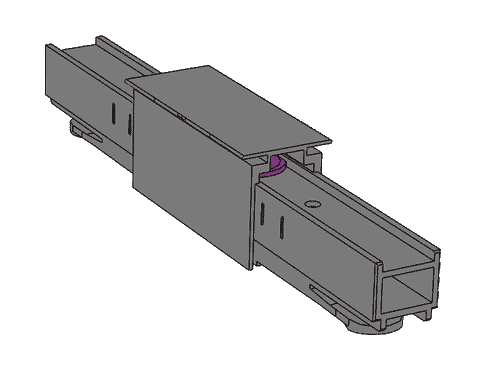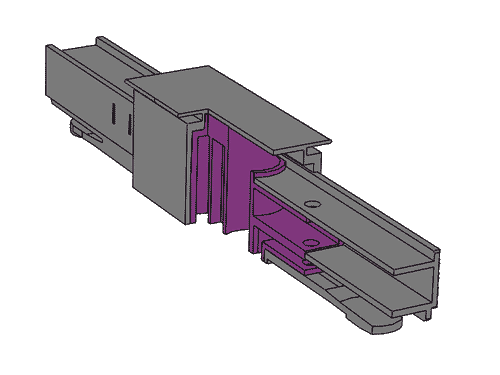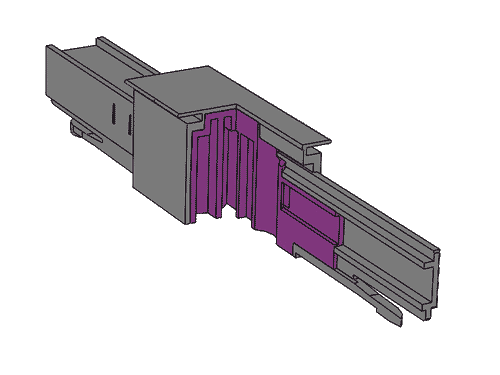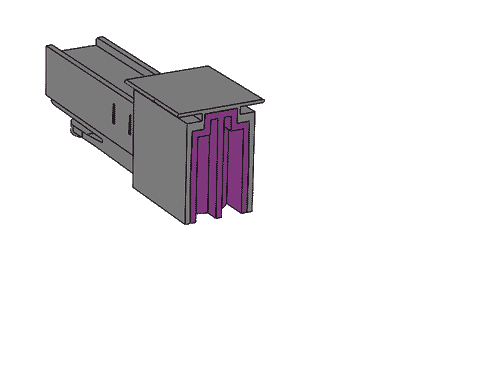
Poiché lo stesso tipo di plastica può essere sovrastampato, ciò offre una grande flessibilità produttiva. Possiamo prima produrre un pezzo più piccolo come substrato e poi eseguire la sovrastampatura per avvolgere il substrato, il che può aumentare significativamente lo spessore della parete del prodotto.
Questo è un connettore in plastica progettato per sopportare carichi elevati, che richiede un maggiore spessore della parete. Tuttavia, durante un singolo processo di stampaggio a iniezione, uno spessore della parete di 8 mm è il limite, poiché mostra già evidenti segni di ritiro e il tempo di stampaggio si avvicina a 1 minuto e 40 secondi. Eppure, questo spessore di 8 mm non soddisfa i criteri di resistenza richiesti.
Ora, adottando un approccio di sovrastampatura, lo spessore della parete può essere aumentato a oltre 15 mm, con la planarità del prodotto che soddisfa in gran parte i requisiti.
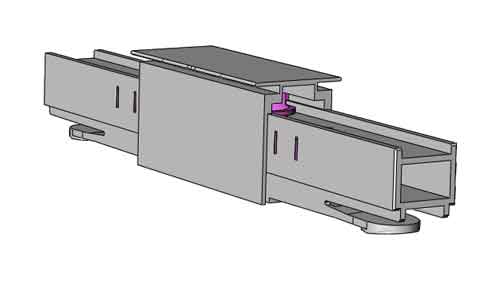
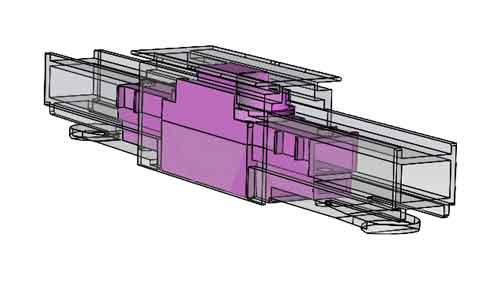
L'animazione sottostante illustra come il substrato sia progettato per essere incapsulato all'interno dell'overmold. Ciò aumenta significativamente la resistenza nelle aree portanti del pezzo.
Si può affermare che l'approccio del sovrastampaggio è la soluzione più semplice, in quanto è meno vincolato dalle limitazioni delle macchine per lo stampaggio a iniezione e dalle carenze dei materiali modificati di cui sopra, anche se comporta costi più elevati.
Ciò richiede due stampi: uno per il substrato e un altro per la sovrastampatura. Il processo richiede tempo e manodopera.
Inoltre, aumentare il numero di strati di sovrastampatura (ad esempio, doppia o tripla sovrastampatura) può ispessire ulteriormente le pareti, producendo persino prodotti in plastica piena. Questo è raro e costoso, ma è una possibilità che vale la pena menzionare a scopo informativo.
Conclusione
In conclusione, mentre lo stampaggio a iniezione privilegia in genere pareti sottili e uniformi, alcune applicazioni richiedono pareti più spesse. Per superare sfide come il raffreddamento non uniforme, l'aumento delle sollecitazioni interne e i potenziali difetti, sono necessarie tecniche avanzate come il miglioramento delle prestazioni della macchina, la modifica dei materiali e l'impiego del sovrastampaggio. Questo articolo sottolinea che, sebbene la produzione di pezzi a pareti spesse sia complessa, con un'attenta pianificazione ed esecuzione è possibile ottenere qualità e funzionalità in questi prodotti specializzati.
