İçindekiler
GeçişEnjeksiyon Kalıplama Yüzey İşlemleri Nelerdir
Enjeksiyon kalıplama yüzey bitişleri, belirli bir kalite derecesini ifade eder pürüzlülükler, dokular veya desenler kalıp yüzeyinde oluşturulan, yalnızca yüzey pürüzlülüğünü değil aynı zamanda çeşitli tasarım desenlerini de kapsar.
Yüzey pürüzlülüğü ve dokusu genellikle aşağıdaki gibi tanınmış endüstri standartları tarafından tanımlanır: SPI, VDI 3400, ve MT, Bu standartları aşağıda daha ayrıntılı olarak açıklayacağız ve bitiş seçimine rehberlik etmeye yardımcı olacağız.
Standart yüzey pürüzlülüğü ile karşılaştırıldığında, tasarım desenleri daha geniş bir görsel efekt yelpazesi sunar. Bu desenler ahşap damarı veya deri gibi doğal malzemeleri taklit edebilir veya soyut geometrik tasarımlar oluşturabilir. Otomotiv, elektronik ve tüketici ürünleri gibi endüstrilerde yaygın olarak kullanılır.
Doğru kalıp yüzey bitişini seçerek, üreticiler ürün görünümünü iyileştirebilir, kullanılabilirliği artırabilir ve üretim sırasında oluşan küçük yüzey kusurlarını gizleyebilir.
Enjeksiyon Kalıplama Yüzey İşlemlerinin Rolü
Genel olarak, enjeksiyon kalıplama yüzey bitişleri birkaç önemli işlevi yerine getirir:
- Ürün görünümünü iyileştirmek ve tasarım çekiciliğini artırmak;
- Tutma kabiliyetini artırmak ve daha iyi bir dokunsal his yaratmak;
- Kaplama, boyama veya kaplama yapışmasını iyileştirmek;
- Üretim sürecinden kaynaklanan yüzey kusurlarını gizlemeye yardımcı olmak;
- Şeffaf parçalar için netliği ve optik performansı artırmak.
Bu yollarla, kalıp yüzey dokusu teknolojisi ürün tasarımının ayrılmaz bir parçası haline gelir, işlevselliği, estetiği ve performansı artırır, böylece nihai ürünün pazar rekabet gücünü artırır.
Enjeksiyon kalıplarında yüzey bitirme için İşleme Yöntemleri
Kalıp yüzey kaplamaları, her biri kendine özgü özelliklere ve uygun uygulamalara sahip çeşitli işleme yöntemleri kullanılarak oluşturulabilir. İşte bazı yaygın işleme yöntemleri:
EDM (Elektro Erozyon İşleme) - Kum Benzeri Doku
Elektrik Deşarjlı İşleme (EDM), malzemeyi eritmek ve buharlaştırmak için elektrik kıvılcımlarının ürettiği yüksek sıcaklıkları kullanır. Bu işlem, kalıp yüzeyinde doğal olarak kum benzeri bir doku oluşturur ve genellikle şu şekilde adlandırılır: EDM yüzey/doku veya kıvılcım erozyonu dokusu.
Yüzey Dokusu ve Kontrol
EDM yüzeylerinin görünümü şu ile karşılaştırılabilir: VDI 3400 standardı (aşağıda daha ayrıntılı olarak tanıtılacaktır). Akım ve darbe genişliğini artırmak gibi deşarj parametrelerini ayarlayarak farklı yüzey pürüzlülüğü seviyeleri elde edilebilir.
EDM vs. Kumlama
EDM ile oluşturulan dokular kumlama işlemine benzer ancak daha iyi düzgünlük ve daha uzun ömürlü sonuçlar gibi birçok avantaj sunar. Bu, EDM'yi daha tutarlı ve dayanıklı yüzey bitirmeleri için ideal bir seçim haline getirir.
EDM Yüzey Dokusunu Belirtmenin Önemi
Kum benzeri bir doku gerekliyse, kalıp üretiminden önce istenen EDM dokusunun belirtilmesi önemlidir. Bu, dokunun doğrudan üretim sırasında dahil edilmesini sağlar, zamandan tasarruf sağlar ve maliyetleri düşürür. Ayrıca, EDM yüzey dokuları daha dayanıklıdır ve görünümlerini zaman içinde korur.
Manuel Parlatma – Pürüzsüz / Ayna Benzeri / Fırçalanmış Bitiş
Manuel parlatma, kalıp yüzeyini manuel olarak düzleştirmek için aşındırıcı malzemeler ve araçlar kullanmayı içerir. Bu işlem, işleme izlerini ve hafif çizikleri gidermek ve istenen düzeyde pürüzsüzlük elde etmek için özellikle etkilidir.
Yüksek Parlaklık ve Fırça İşleme Seçenekleri
Bu yöntem özellikle yüksek parlaklık seviyeleri gerektiren kalıplar için uygundur, örneğin yüksek yansıtıcı yüzeylere ihtiyaç duyanlar. Yüzey görünümü şuna göre referans alınabilir: SPI A1 ila A3 yüksek parlaklık yüzeyler için standartlar.
Manuel parlatma ayrıca fırçalanmış bir bitiş elde edebilir, bu da şuna karşılık gelir: SPI B ve C standartlar.
İlk Adımlar ve Ayna Görünümlü Bitirme
İlk adım tipik olarak işleme izlerini gidermek için bileme taşı kullanmayı içerir. Ardından, yüzey pürüzsüzlüğünü artırmak için giderek daha ince zımpara kağıtları kullanılır.
Ayna benzeri bir bitirme elde etmek için, elmas macunu ile birlikte yün çarklar kullanılır. Parlatma, genellikle tozsuz atölyelerde gerçekleştirilen, önemli sabır ve hassasiyet gerektiren titiz bir süreçtir.
İleri Yüzey İşlemlerindeki Rolü
Manuel parlatma aynı zamanda, kumlama, kimyasal ve lazer oyma gibi ek kalıp yüzey işlemleri için temel bir adım görevi görür.
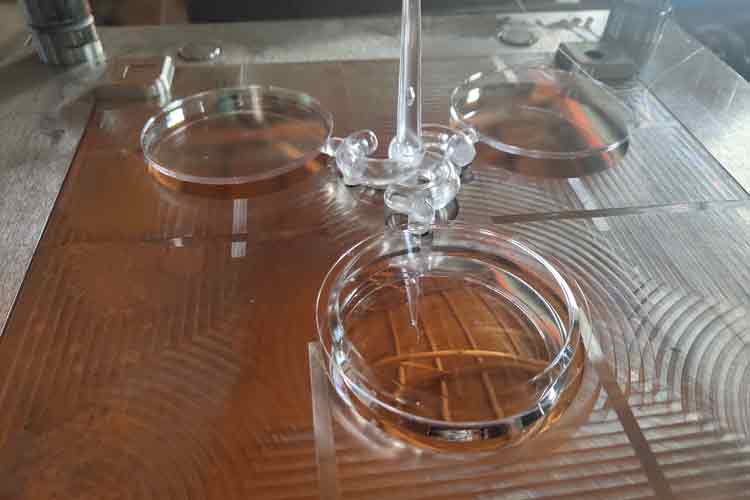
Bazı yüksek hassasiyetli plastik ürünler için, T0 numuneleri yüzey kalitesinin kapsamlı bir şekilde incelenmesi için parlatılmış yüzeyler gerektirir. Yalnızca bu ilk parlatma adımından sonra ek yüzey dokuları uygulanır, bu da parlatmanın kalıp işlemedeki kritik rolünü vurgular.
CNC Elektrot + EDM – Büyük ve Derin Desenler
Kalıp yapımında, kalıp boşluğundaki desenler plastik parçanın tersidir. Örneğin, plastikteki kabarık özellikler kalıptaki girintili özelliklere karşılık gelir. Bu yöntem ilk olarak, plastik parçayla eşleşen bir desene sahip bir elektrotun (genellikle bakır veya grafit) işlenmesini içerir. Daha sonra elektrot, ters deseni kalıba aktarmak için EDM'de kullanılır.
Küçük Yarıçaplar ve Keskin Özellikler Elde Etme
Bu yaklaşım, çok küçük yarıçaplı veya keskin uçlu kabarık özelliklerin oluşturulmasına olanak tanır. Freze kesicileri yuvarlak olduğundan, girintili özelliklerin doğrudan keskin bir açıya işlenmesi mümkün değildir, bu da bu birleşik CNC + EDM yöntemini belirli geometriler için vazgeçilmez kılar.
Avantajlar ve Uygulamalar
CNC elektrot + EDM geleneksel ve basit bir tekniktir. Özellikle şunları üretmek için uygundur: büyük veya derin dokular, dekoratif desenler veya logolar gibi. Yöntem, doğrudan frezeleme yeteneğinin ötesinde derinlik ve boyut gerektiren özellikleri güvenilir bir şekilde işler.
Sınırlamalar ve Yüzey Kalitesi
Ancak bu yöntem, çok ince veya karmaşık desenler için etkili değildir. Karmaşık desenler uzun CNC işleme süreleri gerektirir ve kalıp yüzeyi genellikle sonrasında parlatma gerektiren işleme izlerini korur. Sonuç olarak, yüzey hafif pürüzlü hissedilebilir ve son derece ince veya yüksek dokulu bitişler elde edilemez.
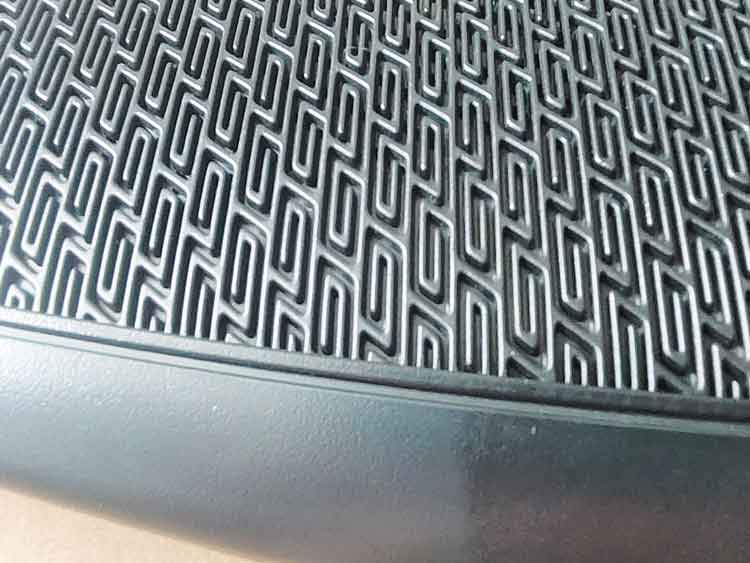
Kumlama - Kum Benzeri Doku
Kumlama, kalıp yüzeyine çarpmak ve pürüzlendirmek için kum parçacıklarının yüksek hızda itilmesini içerir. Bu basit ve hızlı yöntem, özellikle bir kalıp üzerindeki geniş alanların işlenmesi için uygundur.
Malzemeler ve Kaba Tanecik
Kumlama için genellikle silisyum karbür ve cam boncuklar gibi malzemeler kullanılır. Kabalıkları mesh boyutlarında ölçülür, tipik olarak yaklaşık 10 ila birkaç yüz arasında değişir, 80 ila 200 mesh en sık tercih edilen olmak.
Yüzey Dokusu ve Düzgünlüğü
Kumlama, kalıbın çeşitli yüzeylerine uygulanabilse de, taban ve yanlar farklı kum dokusu etkileri üretme eğilimindedir, bu da düzgün olmayan bir yüzey bitimiyle sonuçlanır. Ayrıca, kumlama çok uzun süre yapılırsa, yüzey parlak hale gelebilir.
Kumlanmış Yüzeylerin Dayanıklılığı
Kumlama ile işlenmiş yüzeyler zamanla düzleşme ve dokularını kaybetme eğilimindedir. Diğer yöntemlerle oluşturulan dokulara kıyasla, kumlanmış yüzeylerin ömrü daha kısadır ve istenen etkiyi korumak için düzenli olarak yeniden işlenmeleri gerekir.
Kimyasal Aşındırma – Kum Dokusu, Deri Dokusu, Geometrik Desenler
Süreç Genel Bakışı
İşlem, kalıp yüzeyinin pürüzsüz bir bitime (Ra ≤ 0,4 µm) kadar parlatılmasıyla başlar. Yüzey temizlendikten ve yağ giderildikten sonra, bir fotorezist tabakası uygulanır.
Ardından, kalıbın üzerine bir film yerleştirilir ve UV ışığı kullanılarak pozlama yapılır. Fotorezistin pozlanan alanları sertleşirken, pozlanmayan alanlar çözülebilir ve yıkanarak uzaklaştırılabilir.
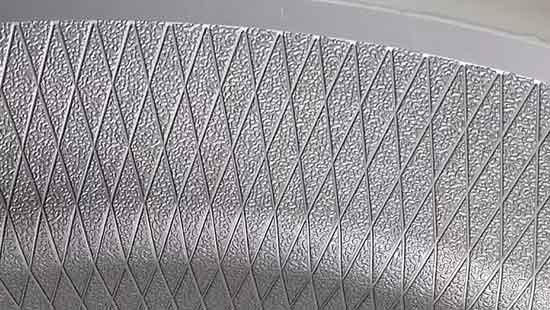
İstenmeyen fotorezist kaldırıldıktan sonra, yüzeyi aşındırmak için asidik bir çözelti uygulanır. Bu işlem, doku veya geometrik desenler gibi istenen desenleri oluşturur.
Dayanıklılık ve Karşılaştırma
Kimyasal aşındırma, oluşturulan doku için nispeten uzun bir ömür sağlar, bu EDM ile üretilen dokulara benzer. Kumlama dokularından önemli ölçüde daha dayanıklıdır.
İşlem Karmaşıklığı ve Maliyeti
Ancak, kimyasal aşındırma işlemi diğer yöntemlere göre daha karmaşıktır ve biraz daha maliyetlidir. Aşındırılmış yüzeyin yeniden işlenmesi de mümkündür, ancak her yeniden işleme boyutsal doğrulukta bir miktar kayba neden olur.
Hassasiyet Sınırlamaları
Kimyasal aşındırma iyi bir dayanıklılık sunarken, elektroformasyon ve lazer kazımanın hassasiyetinden yoksundur. Bu, yüzeyde gözenekler veya dikiş gibi ince detaylar oluşturmak için uygun olmadığı anlamına gelir.
Elektrokaplama – Parlak Kalıp Yüzeyi
Elektrokaplama, kalıbın yüzeyine ince bir metal tabakası biriktirmeyi içerir. Bu işlem aşınma direncini artırır, korozyon koruması sağlar ve dekoratif, parlak bir bitiş ekler.
Yaygın Elektrokaplama Türleri
Kalıplar için en yaygın kullanılan elektrokaplama yöntemleri şunları içerir: nikel kaplama, krom kaplama, ve titanyum kaplama (PVD vakum kaplama). Bu teknikler, kalıp yüzeyinin çok yüksek parlaklıkta ultra pürüzsüz, ayna benzeri bitişler elde etmesini sağlar.
Elektrokaplamanın Avantajları
Elektrokaplama yalnızca yüzey sertliğini ve aşınma direncini iyileştirmekle kalmaz, aynı zamanda plastik ürünlerin yapışmasını azaltarak enjeksiyon kalıplama sırasında yapışmayı en aza indirir. Bu, kalıbın daha kolay açılmasını sağlar ve hizmet ömrünü uzatır.
Sınırlamalar ve Dikkat Edilmesi Gerekenler
Faydalarına rağmen, elektrokaplanmış katmanlar gevrek olup önemli darbe altında soyulabilir. Kaplamalar incedir ve aşınmaya dayanıklı olsalar da onarımı zordur; küçük onarımlar bile etkisiz olabilir. Ayrıca, ince köşelerde veya keskin detaylarda kaplamanın kalınlaştırılması orijinal geometriyi gizleyebilir veya bozabilir. Bu sınırlamalar, bir kalıbı elektrokaplamadan önce dikkatlice göz önünde bulundurulmalıdır.
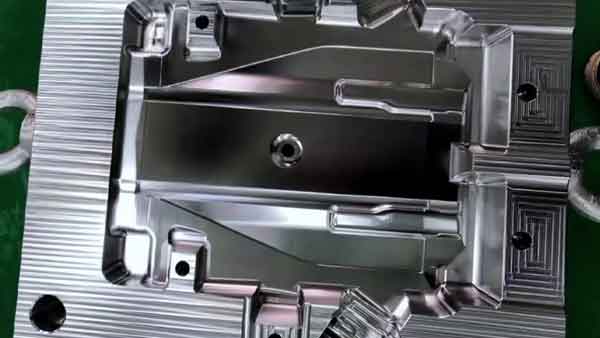
Elektroformasyon – Çeşitli Dokular ve İnce Geometrik Şekiller
Elektroformlama, kalıplar için hassas geometrik şekiller oluşturmak amacıyla elektrokimyasal birikim kullanan bir tekniktir.
Genellikle malzeme kaldıran diğer kalıp işlemlerinin aksine, elektroform, elektrokaplama gibi aslında metal biriktirir. Bu teknik, mikron düzeyinde hassasiyet ve yüksek yüzey pürüzsüzlüğü ile karmaşık şekiller oluşturmak için idealdir, bu da onu minyatür bileşenler ve optik cihazlar için uygun hale getirir.
Süreç Genel Bakışı
İşlem, ana kalıp üzerinde son derece ince bir desen oluşturularak başlar; bu ana kalıp metal, reçine, balmumu veya diğer malzemelerden yapılabilir.
Ana kalıp daha sonra bir elektrokaplama banyosuna yerleştirilir ve burada elektrik akımı uygulanır. Nikel veya bakır atomları yüzeye katman katman yavaşça birikir.
İstenilen kalınlığa ulaşıldığında, ana kalıp çıkarılır ve metalde ters bir desen bırakılır. Metal kabuk daha sonra gerekli şekilde kesilir ve enjeksiyon kalıplama için kalıba gömülür.
Avantajlar ve Hassasiyet
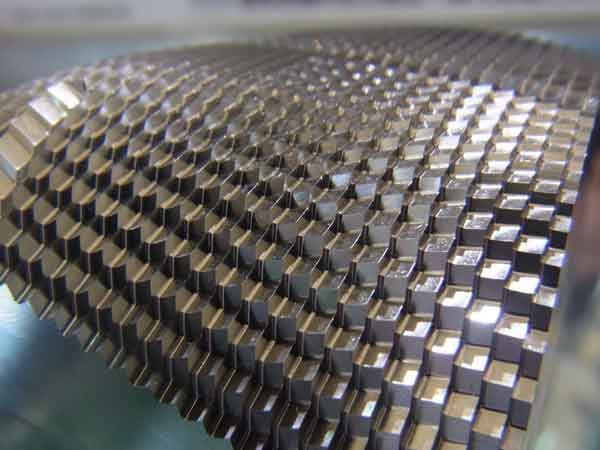
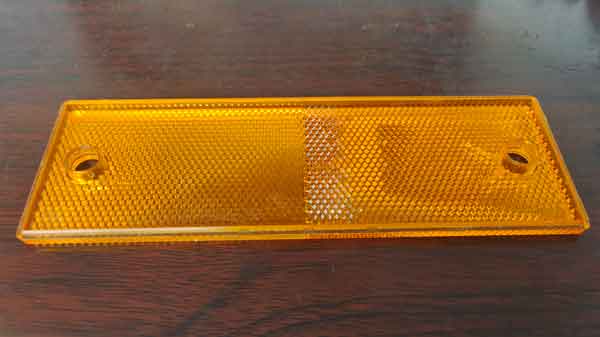
Elektroform, ana kalıbın şeklini 1:1 oranında mükemmel şekilde kopyalama avantajı sunar ve olağanüstü detaylara sahip yüzeylerin oluşturulmasına olanak tanır. Bu, deri gözenekleri, küçük desenler gibi ince detayları ve yüksek hassasiyetli özellikleri içerir: Fresnel lensler.
Ayrıca, elektrikli araçlar için yansıtıcı aynalarda bulunanlar gibi derin dokuların oluşturulmasına da izin verir.
Sınırlamalar: Yavaş Birikim Hızı ve Basınç Altında Kırılganlık
Ancak, elektroformlama sırasında metal birikim hızı oldukça yavaştır, genellikle saatte sadece 0,02–0,04 mm'dir. 2–3 mm kalınlığa ulaşmak birkaç gün sürebilir. Bu yavaş işlem, elektroformlamayı nispeten pahalı hale getirir.
Ayrıca, elde edilen elektroformlanmış kabuk tipik olarak kalıplarda bir ek olarak kullanılır. Kalınlık sınırlamaları nedeniyle, enjeksiyon kalıplama sırasında aşırı basınca dayanamaz, çünkü bu tür bir stres altında çatlayabilir.
5 Eksenli Lazer Oyma – Kalıp Yüzeylerinde Yüksek Hassasiyetli Desenleme
5 eksenli lazer oyma, yüksek hassasiyetli lazer ekipmanları kullanarak karmaşık ve detaylı desenleri doğrudan kalıp yüzeylerine işler. Bu teknoloji üç boyutlu işleme yeteneğine sahiptir, bu da onu üst düzey, hassas ve karmaşık kalıp imalatı için ideal kılar.
Hassas 3D Yüzey Oyma
Lazer başlığının X, Y ve Z eksenlerini eşzamanlı olarak kontrol ederek sistem, geniş alanları ve karmaşık 3D eğri yüzeyleri hassas bir şekilde oyabilir. Bu, kalıp üzerinde tutarlı desen derinliği ve doğruluğu sağlar.
Diğer Yöntemlere Göre Avantajlar
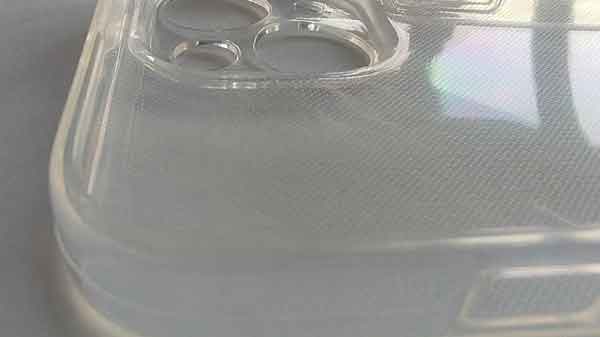
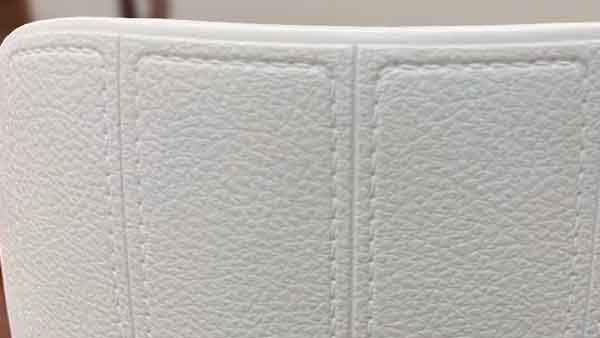
Lazer doğrudan metal yüzeyi oyduğundan, kimyasal aşındırma veya elektroformlu ek parçalar gerektirmez. Bu, elektroformlu ek parçaların kırılganlık sorunlarını önler ve ısı dağılımını iyileştirir. 5 eksenli lazer oyma, otomotiv iç bileşenleri (gösterge panelleri ve kapı panelleri gibi) ile ev aletleri ve dijital cihaz kasaları için yaygın olarak kullanılır.
5 eksenli yüzey dokulandırmaya 2 örnek
Maliyet ve Operasyonel Hususlar
5 eksenli lazer makineleri pahalıdır ve hem desen tasarımı hem de makine operasyonu yetenekli teknisyenler gerektirir. Yanlış işlem parametreleri, düzensiz yüzeylere veya görünür birleşme izlerine neden olabilir. Bu, 5 eksenli lazer oymayı birçok diğer işlemden daha pahalı hale getirir.
Derinlik Sınırlamaları ve Yüzey Gereksinimleri
Bu yöntem çok derin dokular için uygun değildir. Tipik gravür derinlikleri şu aralıktadır: 0,02–0,15 mm, 0,2 mm'yi aşmak verimliliği önemli ölçüde azaltır ve yeniden erime, kararma veya pürüzlü yüzeyler gibi kusur risklerini artırır. En iyi sonuçları elde etmek için kalıp yüzeyi gravürden önce yüksek derecede pürüzsüzlüğe kadar parlatılmalıdır.
Teoride, ile birlikte 3D desen tasarımı, 5 eksenli lazer gravür, hassas boyut kontrolü ile istenen herhangi bir doku şeklini oluşturabilir ve bu açıdan diğer yöntemleri geride bırakır. Ancak, ekipmanın yüksek maliyeti nedeniyle işlem ücretleri de önemlidir, bu da yaygın olarak benimsenmesini sınırlar.
Aşağıdaki tablo, 8 farklı işleme yönteminin hızlı bir karşılaştırmasını sunar.
| Süreç | EDM | Manuel Parlatma | CNC Elektrot + EDM | Kumlama | Kimyasal Aşındırma | Elektro kaplama | Elektro-şekillendirme | 5 Eksenli Lazer Gravür |
|---|---|---|---|---|---|---|---|---|
| Fiyat | Orta düzeyde | Düşükten yükseğe | Orta | Düşük | Orta | Yüksek | Çok Yüksek | Çok Yüksek |
| Popülerlik | Yüksek | Yüksek | Yüksek | Orta düzeyde | Yüksek | Düşük | Düşük | Düşük |
Güncel Yaygın Enjeksiyon Kalıbı Yüzey İşlemleri Standartları ve Normları
Plastik üretimi ve kalıp tasarımında, kalıp yüzey bitiş standartları hayati önem taşır. En çok kabul gören ve kullanılan üç standart şunlardır: SPI (Plastik Endüstrisi Derneği), VDI 3400 (Verein Deutscher Ingenieure anlamına gelir, İngilizcede Alman Mühendisler Birliği anlamına gelir) ve MT (Mold-Tech).
Birçok fabrikanın kendi tescilli doku plakaları olsa da, bu üçü dünya çapında tanınmaktadır. SPI ABD'de yaygındır, VDI 3400 Avrupa'da ve MT'nin çok yönlülüğü ve esnekliği onu dünya çapında yaygın olarak benimsenmesini sağlar.
SPI Standardı
Amerikan plastik endüstrisi tarafından oluşturulan SPI (Society of Plastics Industry) standardı, plastik enjeksiyon kalıplarının yüzey işlemlerine rehberlik eder. Kalıp yüzey dokularını dört ana sınıfa ayırır - A, B, C, D - her biri ayrıca üç seviyeye ayrılır ve toplam 12 tip yüzey işlemi yapar.
- A Sınıfı (A-1, A-2, A-3) cilalanmış yüzeyleri belirtir yüksek parlaklık, ürünlerin gerektirdiği için uygundur pürüzsüz, ayna gibi görünümler.
- B Sınıfı (B-1, B-2, B-3) içerir fırçalanmış orta parlaklık ve ince dokular için yüzeyler, yüksek parlaklık gerektirmeyen görsel olarak çekici ürünler için idealdir.
- C Sınıfı (C-1, C-2, C-3) şu şekildedir ayrıca fırçalanmış ancak B Sınıfı'ndan daha kaba, orta pürüzlülük gerektiren ürünler için kullanılır, genellikle tutuşu artırmak veya üretim kusurlarını gizlemek için.
- D Sınıfı (D-1, D-2, D-3), en pürüzlü olan, tipik olarak içerir kum dokulu yüzeyler, geliştirilmiş dokunsal his veya belirli görsel efektler gerektiren ürünler için.
Genel olarak, SPI standartları daha çok cila derecesi desen stillerinden ziyade, üreticilere ürün gereksinimlerine göre uygun yüzey işlemlerini seçmede yardımcı olarak imalatta çok önemli bir rol oynar.
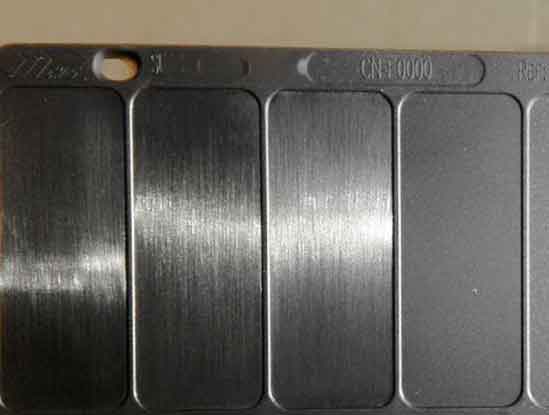
Parlatma için SPI standardına genel bakış
| SPI (yeni) | Açıklama | µm cinsinden Ra (DIN) | Yorumlar |
|---|---|---|---|
| A-1 | Elmas devetüyü sınıf 3 | 0 – 0,025 | Ayna veya optik yüzeyler için. En çok zaman alan yöntemdir. Çelik kalitesi sonuçlar için önemlidir. |
| A-2 | Elmas devetüyü sınıf 6 | 0,025 – 0,05 | |
| A-3 | Elmas devetüyü sınıfı 15 | 0,05 – 0,076 | |
| B-1 | 600 grit kağıt | 0,05 – 0,076 | Tüm takım ve işleme izlerini giderir. İyi kalıp ayırma sağlar. Kalıplanmış parça üzerinde hafif yansıtıcı yüzey, biraz parlaklık. |
| B-2 | 400 grit kağıt | 0,10 – 0,127 | |
| B-3 | 320 grit kağıt | 0,23 – 0,25 | |
| C-1 | 600 taş | 0,25 – 0,30 | Tüm takım ve işleme izlerini giderir. İyi kalıp ayırma sağlar. Kalıplanmış parça üzerinde sessiz yüzey, parlaklık yok. |
| C-2 | 400 taş | 0,64 – 0,71 | |
| C-3 | 320 taş | 0,97 – 1,07 | |
| D-1 | Kuru püskürtme cam boncuk 11, 0,7 Mpa'da 200 mesafe; 5 sn | 0,25 – 0,30 | Dekoratif yüzeyler için. Genellikle döküm ve termoset soğutma için kullanılır. Büzülme izlerini ve diğer kusurları gizlemeye yardımcı olur. Kalıplanmış veya döküm üzerinde donuk, yansıtıcı olmayan yüzey bir parçası. |
| D-2 | Kuru püskürtme 240 oksit, 0,7 Mpa'da 125 mesafe; 5 sn | 0,66 – 0,81 | |
| D-3 | Kuru püskürtme 240 oksit, 0,7 Mpa'da 150 mesafe; 5 sn | 4,83 – 5,84 |
VDI 3400 Standardı
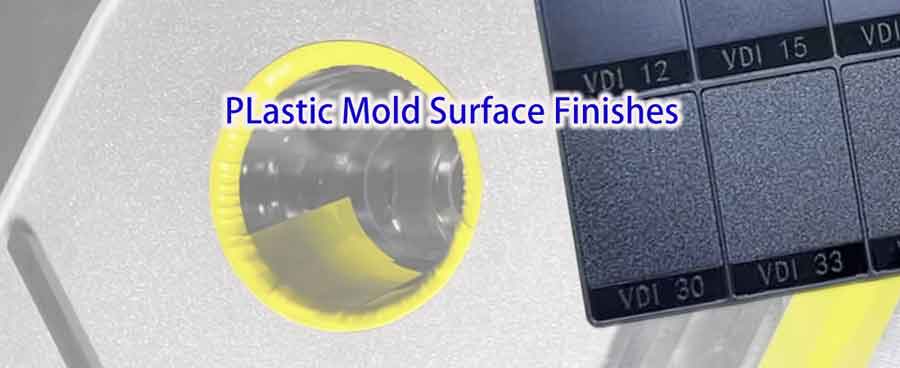
Alman Mühendisler Birliği (Verein Deutscher Ingenieure) tarafından oluşturulan VDI 3400 standardı, kalıp yüzeylerinin doku işlemesini tanımlar. Bu standardı kapsar 46 farklı doku derecesi, VDI 3400 #0 (çok ince) ile #45 (çok kaba) arasında değişir.
Pratikte en yaygın kullanılan dereceler VDI 12, 15, 18, 21, 24, 27, 30, 33, 36, 39, 42 ve 45'tir. Bu 12 derece plastik endüstrisinde yaygın olarak kullanılmakta olup, ilgili plastik doku numuneleri genellikle elde edilmesi daha kolaydır.
VDI derecelerinin ayna parlaklığında bitirmeleri içermediğini belirtmek önemlidir. Tüm VDI dereceleri mat dokulardır. VDI 0 bile Ra 0.10 μm pürüzlülüğe sahiptir ve bu hala gerçek bir ayna parlaklığı bitirmesi olarak kabul edilmez. Ayna parlaklığı bitirmeleri genellikle SPI A standardı altında belirtilir, SPI A1 tipik olarak Ra 0.025 μm'nin altındadır.
VDI 3400 dokuları esas olarak elektro erozyon işleme (EDM) ile ilişkilidir, ve ince ve tutarlı yüzey dokuları üretmek için oldukça uygundur. VDI yüzeyleri genellikle kum dokulu yüzeylere benzer görünse de, VDI 3400 temel olarak bir “kum dokusu yüzeyleri” standardı değildir. Daha iyi bir şekilde pürüzlülük derecelendirme sistemi olarak anlaşılır.
Ancak, daha büyük yüzeyler için, düzensiz veya aşırı pürüzlü dokulardan kaçınmak için, parlatma, kimyasal dağlama ve kumlama gibi tamamlayıcı teknikler kullanılır. Bu yöntem kombinasyonu, VDI 3400'ü çok çeşitli kalıp tasarım gereksinimleri ve uygulamaları için pratik ve çok yönlü bir standart haline getirir.
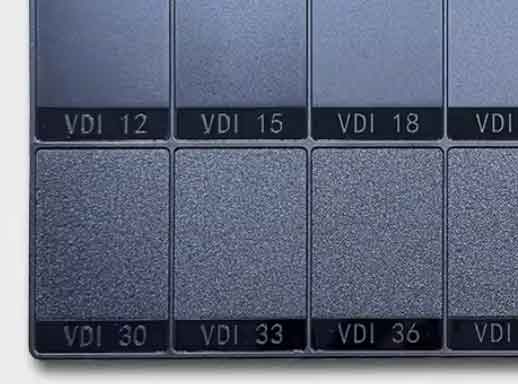
Aşağıdaki tablo, yaygın SPI dereceleri ile karşılık gelen yüzey pürüzlülüğü (birim: Ra değeri).
| Sınıf | 0 | 3 | 6 | 9 | 12 | 15 | 18 | 21 | 24 | 27 | 30 | 33 | 36 | 39 | 42 | 45 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Ra (µm) | 0.10 | 0.15 | 0.20 | 0.30 | 0.40 | 0.55 | 0.80 | 1.10 | 1.60 | 2.20 | 3.20 | 4.50 | 6.30 | 9.00 | 12.50 | 18.00 |
MT Standardı
Daha önce bahsedilen standartlardan farklı olarak, MT (Mold-Tech) standardı bir endüstri birliği yerine bir şirket tarafından geliştirilir ve tanıtılır.
MT genellikle sahip olduğu şeklinde tanımlanır 500.000'den fazla dokudan oluşan küresel kütüphane. Bu dokular genel olarak birkaç kategoriye ayrılabilir, bunlar arasında geometrik, doğrusal, organik veya doğal, deri benzeri, ve dekoratif veya işlevsel dokular.
Bunların arasında, 500'den fazla doku çevrimiçi olarak herkese açık şekilde aranabilir. Bu çevrimiçi kataloğa erişim ücretsizdir, ancak kullanıcıların görüntülemek için önce şirketin web sitesine kaydolun yapmaları gerekir. Genel katalogda uygun bir doku bulunamazsa, müşteriler genellikle daha geniş küresel kütüphaneyi keşfetmek için doğrudan Mold-Tech'in mühendislik ekibiyle çalışmalıdır. Şirket ayrıca geliştirebilir özel dokular özel tasarım gereksinimleri için.
Ayrıca, birçok diğer kalıp yüzeyi dokulandırma şirketinin benzer desen kütüphaneleri sunduğunu belirtmekte fayda var. Onların seçenekleri genellikle Mold-Tech'inkinden çok daha küçüktür, ancak fiyatları da daha rekabetçi olabilir. Sonuçta, en iyi seçim ürün gereksinimlerinize, görsel hedeflerinize ve bütçenize bağlıdır.
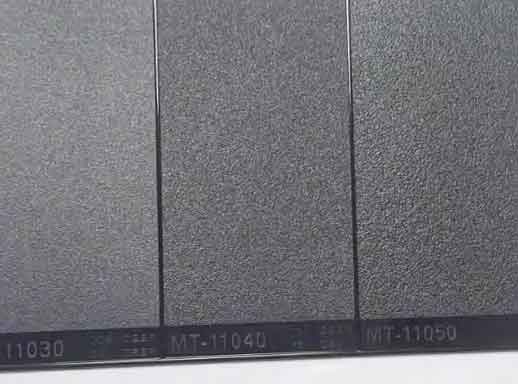
En Yaygın MT Sınıfları
| Sınıf | Derinlik (inç) | Minimum Çekim Açısı |
|---|---|---|
| MT 11000 | 0.0004 | 1.0° |
| MT 11010 | 0.0010 | 1.5° |
| MT 11020 | 0.0015 | 2.5° |
| MT 11030 | 0.0020 | 3.0° |
| MT 11040 | 0.0030 | 4.5° |
| MT 11050 | 0.0045 | 6.5° |
| MT 11060 | 0.0030 | 4.5° |
Kalıp Yüzey Dokusu Numuneleri
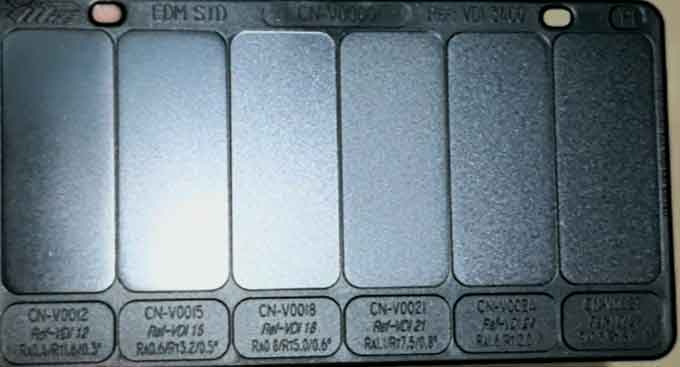
Doğru kalıp yüzey dokusunu daha iyi anlamak ve seçmek için üreticiler genellikle kalıp yüzey dokusu numuneleri referans olarak.
Genellikle iki tür numune vardır: metal ve plastik, plastik daha yaygındır çünkü plastik parçalar üzerindeki nihai görünümü doğrudan yansıtır.
Yaygın doku standartları şunları içerir: SPI, VDI 3400 ve MT, ve birçok satıcı ilgili numune şablonları sunar. Çoğu satıcı standart renk ve malzemelerde, genellikle ABS'de numuneler sağlar.
Ancak, bazı satıcılar PP ve ABS gibi daha geniş bir renk ve malzeme yelpazesi sunabilir ve hatta özel gereksinimlere göre özel numuneler oluşturabilir—ancak bu genellikle yalnızca özel projeler için gereklidir.
Sonuç
Çoğu kullanıcı için en yaygın kalıp yüzeyi cilası türleri cilalı, kum dokulu ve fırçalanmış yüzeylerdir. Bu nedenle, kalıp yüzey işlemlerini seçerken, kullanıcıların tipik olarak bu üç türden birini seçmesi ve gerekli pürüzlülük seviyesini belirlemesi gerekir.
Bu açıdan, aşağıdakilerin uygulanması SPI ve VDI standartları nispeten basit ve kullanıcı dostudur, çünkü kullanıcıların uygun yüzey bitirme türünü ve pürüzlülük seviyesini kolayca seçmelerine yardımcı olan net yönergeler sağlarlar.
İhtiyaçlarınız daha spesifik veya benzersizse, MT tarafından sağlanan çözümleri tercih etmeli veya daha kişiselleştirilmiş yüzey dokusu tasarım çözümleri sunacakları için ilgili kalıp fabrikalarını veya tasarım firmalarını aramalısınız.
SSS
Seçim, ürününüz için istediğiniz yüzey dokusu türüne bağlıdır.
- Ayna veya yüksek parlaklık yüzeyler – tipik olarak kullanılarak belirtilir SPI A1–A3
- Fırçalı veya yarı parlatılmış bitişler – genellikle SPI B1–B3 veya C1–C3
- Mat veya kum benzeri dokular – sıklıkla kullanılarak belirtilir VDI 3400 dereceleri, SPI D1–D3 veya MT110 serisi
- Dekoratif veya desenli yüzeyler – genellikle tarafından sağlanır MT (Mold-Tech) veya diğer yüzey dokulandırma üreticileri
Her standart, kalıp yüzey bitirme işleminin farklı bir yönüne odaklanır, bu nedenle seçim ürünün görsel etkisine ve fonksiyonel gereksinimlerine bağlıdır.
Evet. Ürününüzün yüzey dokusu hakkında daha kesin olmak istiyorsanız, numune kullanımı şiddetle tavsiye edilir.
Ticari olarak temin edilebilir SPI ve VDI 3400 doku numune plakaları endüstride yaygın olarak kullanılır. Bu numuneler genellikle yaygın dokuların uygulandığı plastik plakalar veya metal bloklar, sahiptir, böylece tasarımcılar ve mühendisler yüzeyi görsel olarak karşılaştırabilir ve hissedebilir.
Bazı numune kitleri de mevcuttur farklı malzeme ve renklerde, bu da kalıplanmış parçaların nihai görünümünü daha doğru bir şekilde simüle etmeye yardımcı olur.
Yüksek ayna parlaklığında bir yüzey genellikle yaklaşık Ra 0,025–0,05 μm, pürüzlülüğe sahiptir, ultra yüksek ayna yüzeyleri ise daha da pürüzsüz olabilir.
Bu yüzeyler genellikle aşağıdakiler kullanılarak belirtilir: SPI A sınıfları, özellikle SPI A1, VDI dereceleri yerine.
Tam olarak değil.
VDI yüzeyleri sıklıkla kum dokulu yüzeylere benzer görünür, ancak VDI 3400 özellikle bir kum dokusu standardı değildir. Daha iyi bir şekilde yüzey pürüzlülüğü derecelendirme sistemi, olarak anlaşılır ve genellikle EDM gibi işlemlerle üretilen mat dokuları tanımlamak için kullanılır.
Kalıp yüzey dokuları çeşitli işlemler kullanılarak oluşturulabilir ve genellikle iki kategoriye ayrılır: eklemeli ve eksiltmeli teknolojiler.
İki ana katmanlı süreç şunlardır:
- Elektrokaplama
- Elektroforming
Diğer çoğu kalıp dokulandırma yöntemi eksiltmeli, yani ince bir malzeme katmanını çıkararak veya yeniden şekillendirerek yüzeyi değiştirirler.
Kumlama özel bir durumdur: kesme veya dağlama ile aynı şekilde malzeme çıkarmaz, ancak kalıp yüzeyinin genellikle önceden taşlanır ve parlatılır daha tekdüze bir yüzey elde etmek için.
İçin eksiltmeli dokulandırma işlemleri, çoğu doku onarılabilir veya değiştirilebilir. Ancak bunu yapmak genellikle ek bir malzeme katmanını kaldırır, bu da kalıp boyutlarını hafifçe küçültebilir (bu da sonuç olarak plastik parçanın boyutlarını artıracaktır).
İçin katmanlı süreçler, dokuyu onarmak veya değiştirmek çok daha zordur ve genellikle imkansız olabilir.
Şart değil. Aşırı pürüzsüz veya ayna parlaklığında bir yüzey bazen kalıptan çıkarmayı zorlaştırabilir çünkü parça ile kalıp arasında bir vakum veya emme etkisi oluşturabilir. Bu özellikle geniş yüzey alanları veya derin boşluk şekilleri.
Çoğu durumda, bir hafif dokulu yüzey daha uygundur çünkü kalıptan çıkarmayı iyileştirmeye yardımcı olurken yine de temiz ve kontrollü bir yüzey görünümü sağlar.
Yüksek kaliteli bir ayna yüzeyi elde etmek şunları gerektirir: çok hassas kalıp işleme ve cilalama öncesi dikkatli hazırlık.
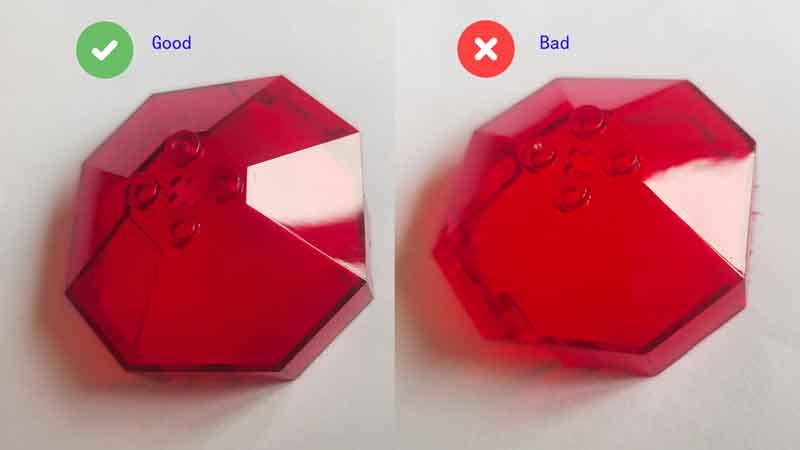
Kalıp yüzeyi, son cilalama işleminden önce mümkün olduğunca pürüzsüz olmalıdır. Bu, gerekli manuel cilalama miktarını azaltır. Manuel cilalamanın tüm yüzey boyunca eşit şekilde kontrol edilmesi zor olabileceğinden, aşırı cilalama oluşturabilir düzensiz mikro yüzeyler.
Bu düzensizlikler, parlatılmış yüzeydeki yansıyan görüntüleri bozarak ayna parlaklığının eğrilmiş veya tutarsız görünmesine neden olabilir.