فهرست مطالب
تغییر وضعیتپرداختهای سطح قالبگیری تزریقی چیست
پرداخت سطح قالبگیری تزریقی به درجه خاصی از زبریها، بافتها یا الگوها ایجاد شده بر روی سطح قالب اشاره دارد که نه تنها زبری سطح بلکه الگوهای طراحی مختلف را نیز در بر میگیرد.
زبری سطح و بافت معمولاً توسط استانداردهای شناخته شده صنعتی مانند SPI, VDI 3400, ، و MT, ، ما این استانداردها را با جزئیات بیشتر در زیر توضیح خواهیم داد تا به راهنمایی در انتخاب پرداخت کمک کنیم.
در مقایسه با زبری سطح استاندارد، الگوهای طراحی دامنه وسیعتری از جلوههای بصری ارائه میدهند. این الگوها میتوانند مواد طبیعی مانند بافت چوب یا چرم را تقلید کنند یا طرحهای هندسی انتزاعی ایجاد کنند. آنها بهطور گسترده در صنایعی مانند خودروسازی، الکترونیک و محصولات مصرفی استفاده میشوند.
با انتخاب پرداخت سطح قالب مناسب، تولیدکنندگان میتوانند ظاهر محصول را بهبود بخشند، قابلیت استفاده را افزایش دهند و عیوب جزئی سطح ناشی از فرآیند تولید را پنهان کنند.
نقش پرداختهای سطح قالبگیری تزریقی
بهطور کلی، پرداختهای سطح قالبگیری تزریقی چندین عملکرد مهم را انجام میدهند:
- بهبود ظاهر محصول و افزایش جذابیت طراحی؛
- افزایش قابلیت چنگزدن و ایجاد حس لامسه بهتر؛
- بهبود چسبندگی پوشش، رنگآمیزی یا آبکاری؛
- کمک به پنهان کردن ناهمواریهای سطح ناشی از فرآیند تولید؛
- افزایش شفافیت و عملکرد نوری برای قطعات شفاف.
به این ترتیب، فناوری بافت سطح قالب به بخشی جداییناپذیر از طراحی محصول تبدیل میشود که عملکرد، زیبایی و کارایی را ارتقا میدهد و در نتیجه رقابتپذیری بازار محصول نهایی را افزایش میدهد.
روشهای پردازش برای پرداخت سطح در قالبهای تزریقی
پرداختهای سطح قالب را میتوان با استفاده از روشهای پردازش مختلفی ایجاد کرد که هر کدام ویژگیهای منحصر به فرد و کاربردهای مناسب خود را دارند. در ادامه برخی از روشهای پردازش رایج آورده شده است:
EDM (ماشینکاری تخلیه الکتریکی) - بافت شنی
ماشینکاری تخلیه الکتریکی (EDM) از دمای بالا تولید شده توسط جرقههای الکتریکی برای ذوب و تبخیر مواد استفاده میکند. این فرآیند به طور طبیعی یک بافت شبیه شن بر روی سطح قالب ایجاد میکند که معمولاً به عنوان پرداخت/بافت EDM یا بافت فرسایش جرقه.
بافت سطح و کنترل
ظاهر سطوح EDM را میتوان با استاندارد VDI 3400 (که در ادامه معرفی خواهد شد) مقایسه کرد. با تنظیم پارامترهای تخلیه، مانند افزایش جریان و عرض پالس، میتوان به سطوح مختلف زبری دست یافت.
EDM در مقابل سندبلاست
بافتهای ایجاد شده با EDM مشابه سندبلاست هستند اما چندین مزیت ارائه میدهند، مانند یکنواختی بهتر و نتایج ماندگارتر. این امر EDM را به انتخابی ایدهآل برای پرداختهای سطحی پایدارتر و بادوامتر تبدیل میکند.
اهمیت مشخص کردن بافت سطحی EDM
اگر بافت شبیه شن مورد نیاز است، ضروری است که بافت EDM مورد نظر قبل از تولید قالب مشخص شود. انجام این کار تضمین میکند که بافت مستقیماً در حین ساخت گنجانده شود، که در زمان و هزینه صرفهجویی میکند. علاوه بر این، بافتهای سطحی EDM بادوامتر هستند و ظاهر خود را در طول زمان حفظ میکنند.
پرداخت دستی – صاف / آینهای / پرداخت قلمزنی
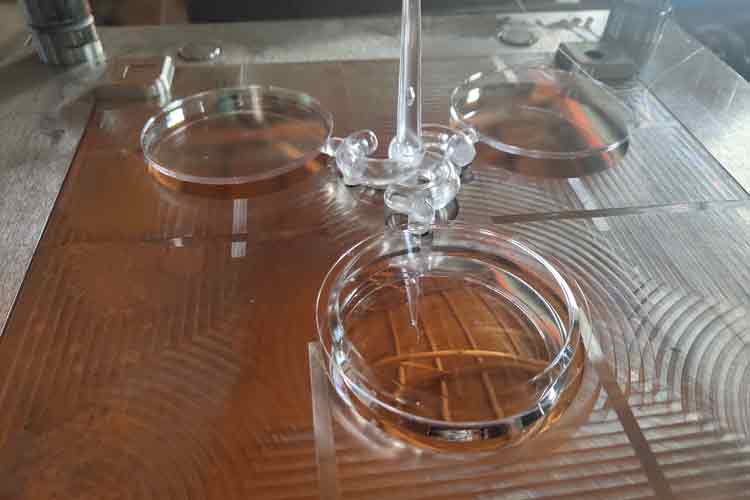
پولیش دستی شامل استفاده از مواد و ابزار ساینده برای صاف کردن دستی سطح قالب است. این فرآیند به ویژه برای حذف علائم ماشینکاری، خراشهای سطحی و دستیابی به سطح صافی مورد نظر مؤثر است.
گزینههای پرداخت براق بالا و قلمزنی
این روش به ویژه برای قالبهایی که نیاز به سطوح براق بالا دارند، مانند آنهایی که به سطوح بسیار بازتابنده نیاز دارند، مناسب است. ظاهر سطح را میتوان با SPI A1 تا A3 استانداردهایی برای پرداختهای فوق براق.
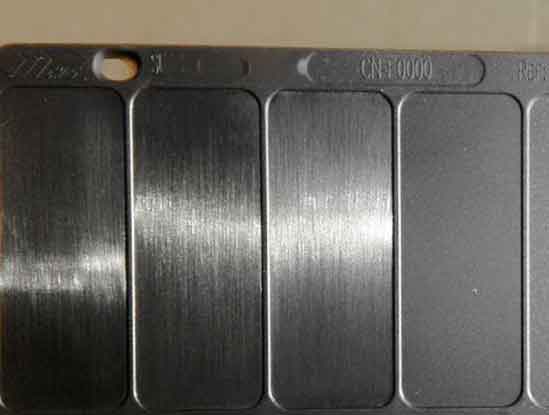
پرداخت دستی همچنین میتواند به پرداخت برس خورده دست یابد، که مربوط به SPI B و C استانداردها.
مراحل اولیه و پرداخت آینهای
مرحله اولیه معمولاً شامل استفاده از سنگ سمباده برای حذف علائم ماشینکاری است. پس از آن، درجات ریزتر کاغذ سنباده برای بهبود صافی سطح استفاده میشود.
برای دستیابی به پرداخت آینهای، از چرخهای پشمی همراه با خمیر الماس استفاده میشود. پولیش فرآیندی دقیق است که نیازمند صبر و دقت قابل توجهی است و اغلب در کارگاههای عاری از گرد و غبار انجام میشود.
نقش در پرداختهای سطحی بیشتر
پولیش دستی همچنین به عنوان گام بنیادی برای درمانهای اضافی سطح قالب، مانند سندبلاست، حکاکی شیمیایی و لیزری عمل میکند.
برای برخی محصولات پلاستیکی با دقت بالا، نمونههای T0 نیاز به سطوح پولیش شده برای بازرسی کامل کیفیت سطح دارند. تنها پس از این مرحله اولیه پولیش، بافتهای سطحی اضافی اعمال میشوند که نقش حیاتی پولیش در پردازش قالب را تأکید میکند.
الکترود CNC + EDM – الگوهای بزرگ و عمیق
در ساخت قالب، الگوهای روی حفره قالب معکوس قطعه پلاستیکی هستند. به عنوان مثال، ویژگیهای برجسته روی پلاستیک با ویژگیهای فرورفته در قالب مطابقت دارند. این روش ابتدا شامل ماشینکاری یک الکترود (معمولاً مس یا گرافیت) با الگویی است که با قطعه پلاستیکی مطابقت دارد. سپس الکترود در EDM برای انتقال الگوی معکوس به قالب استفاده میشود.
دستیابی به شعاعهای کوچک و ویژگیهای تیز
این رویکرد امکان ایجاد ویژگیهای برجسته با شعاعهای بسیار کوچک یا نقاط تیز را فراهم میکند. از آنجا که فرزهای ماشینکاری گرد هستند، ماشینکاری مستقیم ویژگیهای فرورفته به یک زاویه تیز امکانپذیر نیست، که این روش ترکیبی CNC + EDM را برای برخی هندسهها ضروری میسازد.
مزایا و کاربردها
الکترود CNC + EDM یک تکنیک سنتی و ساده است. این روش به ویژه برای تولید بافتهای بزرگ یا عمیق, ، مانند الگوهای تزئینی یا لوگوها مناسب است. این روش به طور قابل اعتماد ویژگیهایی را که نیاز به عمق و اندازه فراتر از توانایی فرزکاری مستقیم دارند، مدیریت میکند.
محدودیتها و کیفیت سطح
با این حال، این روش برای الگوهای بسیار ظریف یا پیچیده مؤثر نیست. الگوهای پیچیده به زمانهای ماشینکاری CNC طولانی نیاز دارند و سطح قالب اغلب علائم ماشینکاری را حفظ میکند که نیاز به پرداخت پس از آن دارد. در نتیجه، سطح ممکن است کمی زبر به نظر برسد و نمیتواند به پرداختهای بسیار ظریف یا با بافت بالا دست یابد.
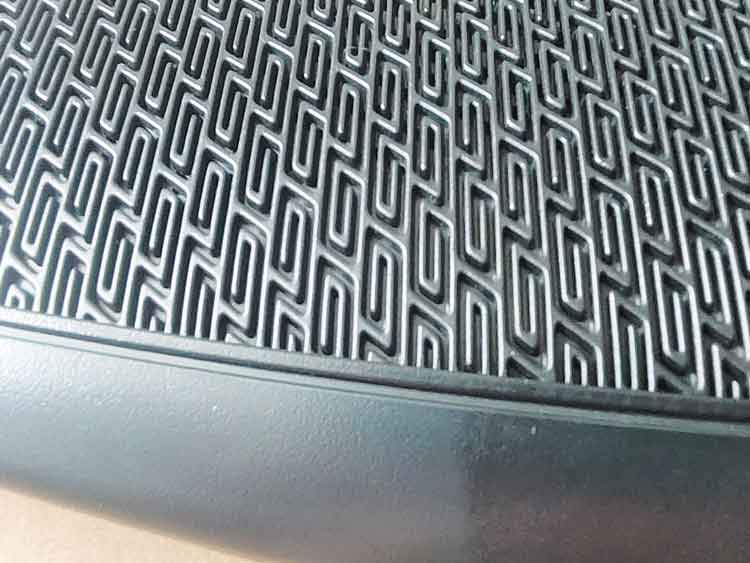
سندبلاست - بافت شنی شکل
سندبلاست شامل پرتاب ذرات شن با سرعت بالا برای برخورد و زبر کردن سطح قالب است. این روش ساده و سریع به ویژه برای پردازش مناطق وسیع روی یک قالب مناسب است.
مواد و زبری
برای سندبلاست، معمولاً از موادی مانند کاربید سیلیکون و مهرههای شیشهای استفاده میشود. زبری آنها در اندازههای مش اندازهگیری میشود، معمولاً از حدود ۱۰ تا چند صد، با 80 تا 200 مش که بیشترین انتخاب را دارد.
بافت و یکنواختی سطح
اگرچه سندبلاست را میتوان روی سطوح مختلف قالب اعمال کرد، اما کف و کنارهها تمایل به ایجاد بافتهای متفاوت ساینده دارند که منجر به پرداخت سطحی ناهموار میشود. علاوه بر این، اگر سندبلاست برای مدت طولانی انجام شود، سطح ممکن است براق شود.
دوام سطوح سندبلاست شده
سطوحی که با سندبلاست پردازش شدهاند، به مرور زمان تمایل به صاف شدن و از دست دادن بافت خود دارند. در مقایسه با بافتهای ایجاد شده توسط روشهای دیگر، سطوح سندبلاست شده عمر کوتاهتری دارند و برای حفظ اثر مطلوب نیاز به پردازش مجدد منظم دارند.
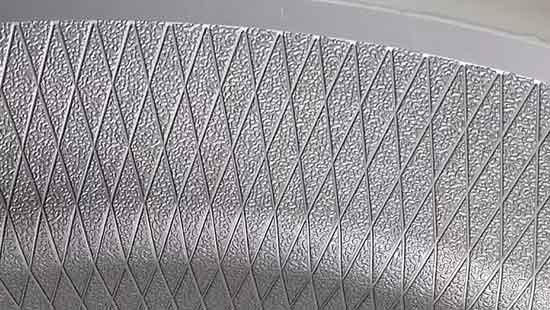
حکاکی شیمیایی – بافت شنی، بافت چرمی، الگوهای هندسی
مرور فرآیند
فرآیند با صیقل دادن سطح قالب تا رسیدن به پرداخت صاف (Ra ≤ 0.4 میکرومتر) آغاز میشود. پس از تمیز کردن سطح برای حذف هرگونه روغن، یک لایه فوتورزیست اعمال میشود.
سپس یک فیلم روی قالب قرار میگیرد و از نور فرابنفش برای نوردهی استفاده میشود. مناطق نوردهی شده فوتورزیست سخت میشوند، در حالی که مناطق نوردهی نشده را میتوان حل و شستشو داد.
پس از حذف فوتورزیست ناخواسته، یک محلول اسیدی برای حکاکی سطح اعمال میشود. این فرآیند الگوهای مطلوب مانند بافتها یا طرحهای هندسی را ایجاد میکند.
دوام و مقایسه
حکاکی شیمیایی عمر نسبتاً طولانیتری برای بافت ایجاد شده فراهم میکند، مشابه بافتهای تولید شده توسط EDM. این روش به طور قابل توجهی بادوامتر از بافتهای سندبلاست است.
پیچیدگی و هزینه فرآیند
با این حال، فرآیند حکاکی شیمیایی پیچیدهتر و کمی پرهزینهتر از سایر روشها است. همچنین امکان بازکاری سطح حکاکی شده وجود دارد، اما هر بازکاری منجر به مقداری کاهش دقت ابعادی میشود.
محدودیتهای دقت
اگرچه حکاکی شیمیایی دوام خوبی ارائه میدهد، اما فاقد دقت الکتروفورمینگ و حکاکی لیزری است. این امر آن را برای ایجاد جزئیات ظریف مانند منافذ یا دوخت روی سطح نامناسب میکند.
الکتروپلیتینگ - سطح قالب براق
آبکاری الکتریکی شامل رسوب یک لایه نازک فلز بر روی سطح یک قالب است. این فرآیند مقاومت در برابر سایش را افزایش میدهد، محافظت در برابر خوردگی فراهم میکند و یک پرداخت تزئینی و براق اضافه میکند.
انواع رایج الکتروپلیتینگ
رایجترین روشهای آبکاری الکتریکی مورد استفاده برای قالبها شامل نیکلکاری, آبکاری کروم, ، و آبکاری تیتانیوم (پوشش خلأ PVD). این تکنیکها به سطح قالب اجازه میدهند تا به پرداختهای فوقالعاده صاف و آینهای با روشنایی بسیار بالا دست یابد.
مزایای الکتروپلیتینگ
آبکاری الکتریکی نه تنها سختی سطح و مقاومت در برابر سایش را بهبود میبخشد، بلکه چسبندگی محصولات پلاستیکی را نیز کاهش میدهد و چسبندگی در طول تزریق پلاستیک را به حداقل میرساند. این امر قالب را برای رهاسازی آسانتر میکند و عمر خدماتی آن را افزایش میدهد.
محدودیتها و ملاحظات
علیرغم مزایای آن، لایههای آبکاری شده شکننده هستند و میتوانند تحت ضربه قابل توجهی پوسته پوسته شوند. پوششها نازک هستند و در حالی که مقاوم در برابر سایش هستند، تعمیر آنها دشوار است؛ حتی تعمیرات جزئی ممکن است بیاثر باشد. علاوه بر این، ضخیم کردن آبکاری روی گوشههای ظریف یا جزئیات تیز میتواند هندسه اصلی را مبهم یا تحریف کند. این محدودیتها باید قبل از آبکاری یک قالب به دقت در نظر گرفته شوند.
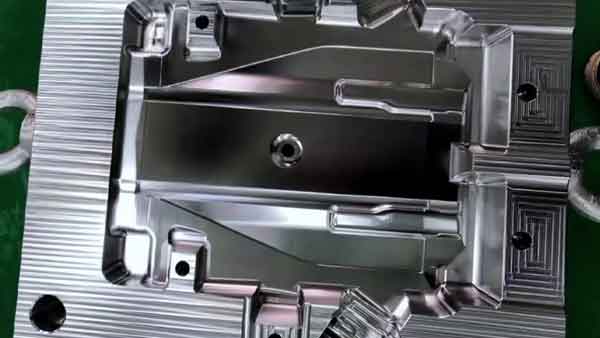
الکتروفرمینگ – بافتهای متنوع و اشکال هندسی ظریف
الکتروفورمینگ تکنیکی است که از رسوب الکتروشیمیایی برای ایجاد اشکال هندسی دقیق برای قالبها استفاده میکند.
برخلاف سایر فرآیندهای قالب که معمولاً مواد را حذف میکنند، الکتروفرمینگ، مانند آبکاری الکتریکی، در واقع رسوب فلز. این تکنیک برای ایجاد اشکال پیچیده با دقت در سطح میکرون و صافی سطح بالا ایدهآل است و برای اجزای مینیاتوری و دستگاههای نوری مناسب میباشد.
مرور فرآیند
فرآیند با ایجاد یک الگوی بسیار ظریف روی قالب اصلی آغاز میشود که میتواند از فلز، رزین، موم یا مواد دیگر ساخته شود.
سپس قالب اصلی در یک حمام آبکاری الکتریکی قرار میگیرد، جایی که جریان الکتریکی اعمال میشود. اتمهای نیکل یا مس به تدریج لایه به لایه روی سطح رسوب میکنند.
هنگامی که ضخامت مطلوب به دست آمد، قالب اصلی برداشته میشود و یک الگوی معکوس در فلز باقی میماند. سپس پوسته فلزی به شکل مورد نیاز برش داده شده و در قالب برای تزریق پلاستیک جاسازی میشود.
مزایا و دقت
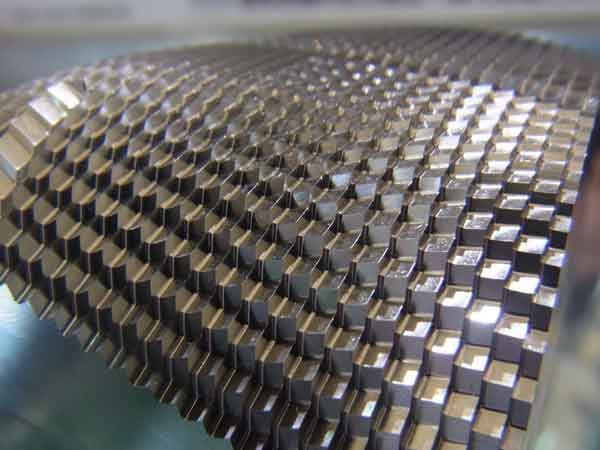
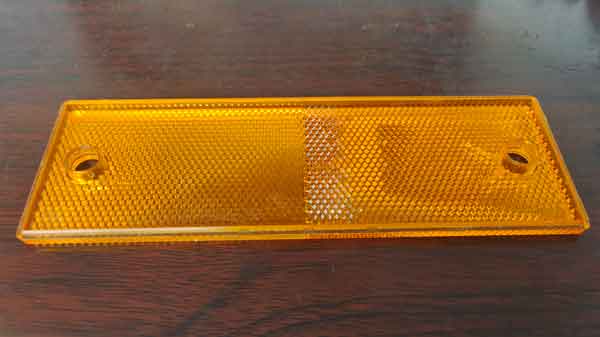
الکتروفرمینگ مزیت تکرار کامل شکل قالب اصلی را در نسبت ۱:۱ ارائه میدهد و امکان ایجاد سطوح با جزئیات استثنایی را فراهم میکند. این شامل جزئیات ظریف مانند منافذ چرم، الگوهای کوچک و ویژگیهای با دقت بالا مانند لنزهای فرنل.
همچنین امکان ایجاد بافتهای عمیق، مانند آنهایی که در آینههای بازتابی خودروهای الکتریکی یافت میشوند، را فراهم میکند.
محدودیتها: نرخ رسوب کند و شکنندگی تحت فشار
با این حال، نرخ رسوب فلز در طول الکتروفورمینگ بسیار کند است، معمولاً تنها 0.02 تا 0.04 میلیمتر در ساعت. برای دستیابی به ضخامت 2 تا 3 میلیمتر، ممکن است چندین روز طول بکشد. این فرآیند کند باعث میشود الکتروفورمینگ نسبتاً گران باشد.
علاوه بر این، پوسته الکتروفورمینگ حاصل معمولاً به عنوان یک قطعه درونی در قالبها استفاده میشود. به دلیل محدودیتهای ضخامت، نمیتواند فشار بیش از حد در طول تزریق پلاستیک را تحمل کند، زیرا ممکن است تحت چنین تنشی ترک بخورد.
حکاکی لیزری ۵ محوره – الگوسازی با دقت بالا روی سطوح قالب
حکاکی لیزری ۵ محوره از تجهیزات لیزری با دقت بالا برای حک کردن الگوهای پیچیده و دقیق به طور مستقیم روی سطوح قالب استفاده میکند. این فناوری قادر به پردازش سهبعدی است و آن را برای ساخت قالبهای باکیفیت، ظریف و پیچیده ایدهآل میسازد.
حکاکی دقیق سطح سهبعدی
با کنترل همزمان محورهای X، Y و Z هد لیزری، سیستم میتواند سطوح بزرگ و منحنیهای سهبعدی پیچیده را با دقت حکاکی کند. این امر امکان ایجاد عمق و دقت یکنواخت الگو در سراسر قالب را فراهم میآورد.
مزایا نسبت به سایر روشها
از آنجا که لیزر مستقیماً سطح فلز را حکاکی میکند، نیازی به حکاکی شیمیایی یا قطعات الکتروفرم نیست. این امر از مشکلات شکنندگی قطعات الکتروفرم جلوگیری کرده و انتقال حرارت را بهبود میبخشد. حکاکی لیزری ۵ محوره معمولاً برای قطعات داخلی خودرو مانند داشبورد و پانلهای در، و همچنین برای لوازم خانگی و بدنه دستگاههای دیجیتال استفاده میشود.
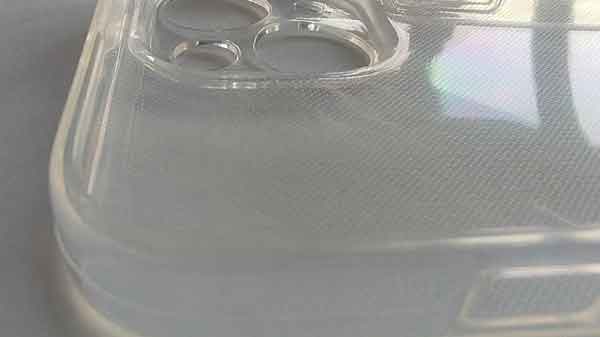
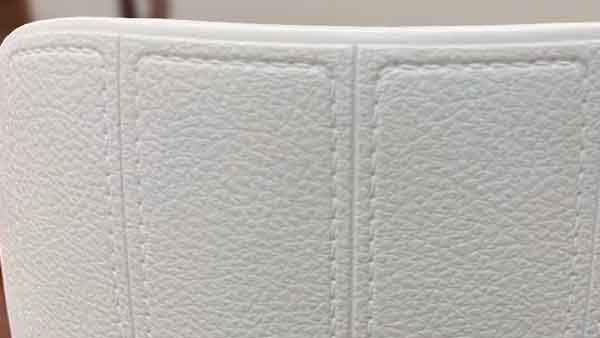
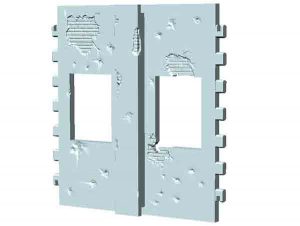
۲ نمونه از بافتدهی سطحی ۵ محوره
ملاحظات هزینه و عملیاتی
دستگاههای لیزری ۵ محوره گرانقیمت هستند و هم طراحی الگو و هم عملیات ماشین نیاز به تکنسینهای ماهر دارد. پارامترهای فرآیند نادرست میتواند منجر به سطوح ناهموار یا علائم اتصال قابل مشاهده شود. این امر حکاکی لیزری ۵ محوره را نسبت به بسیاری از فرآیندهای دیگر گرانتر میسازد.
محدودیتهای عمق و الزامات سطح
این روش برای بافتهای بسیار عمیق مناسب نیست. عمقهای حکاکی معمولی از 0.02–0.15 میلیمتر, متغیر است، در حالی که تجاوز از ۰.۲ میلیمتر به طور قابل توجهی کارایی را کاهش میدهد و خطر نقصهایی مانند ذوب مجدد، سیاه شدن یا سطوح زبر را افزایش میدهد. سطح قالب همچنین باید قبل از حکاکی به درجه بالایی از صافی پرداخت شود تا بهترین نتایج حاصل شود.
در تئوری، در ارتباط با طراحی الگوی سهبعدی, ، حکاکی لیزری ۵ محوره میتواند هر شکل بافت مورد نظر را با کنترل دقیق ابعادی ایجاد کند و از سایر روشها در این زمینه پیشی بگیرد. با این حال، به دلیل هزینه بالای تجهیزات، هزینههای پردازش نیز قابل توجه است که پذیرش گسترده آن را محدود میکند.
جدول زیر مقایسه سریعی از ۸ روش پردازش مختلف را ارائه میدهد.
| فرآیند | EDM | پولیش دستی | CNC الکترود + EDM | سندبلاست | شیمی-حکاکی | الکتروپلیتینگ | الکتروفورمینگ | حکاکی لیزری 5 محوره |
|---|---|---|---|---|---|---|---|---|
| قیمت | متوسط | کم به زیاد | متوسط | پایین | میانه | بالا | خیلی زیاد | خیلی زیاد |
| محبوبیت | بالا | بالا | بالا | متوسط | بالا | پایین | پایین | پایین |
استانداردها و هنجارهای رایج فعلی برای پرداخت سطح قالب تزریقی
در تولید پلاستیک و طراحی قالب، استانداردهای پرداخت سطح قالب حیاتی هستند. سه استاندارد پذیرفته شده و مورد استفاده عبارتند از SPI (انجمن صنعت پلاستیک), VDI ۳۴۰۰ (مخفف Verein Deutscher Ingenieure، به معنی انجمن مهندسی آلمان به انگلیسی)، و MT (Mold-Tech).
در حالی که بسیاری از کارخانهها صفحات بافت اختصاصی خود را دارند، این سه به طور جهانی شناخته شده هستند. SPI در ایالات متحده رایج است، VDI ۳۴۰۰ در اروپا، و تطبیقپذیری و انعطافپذیری MT باعث پذیرش گسترده آن در سراسر جهان شده است.
استاندارد SPI
استاندارد SPI (انجمن صنعت پلاستیک) که توسط صنعت پلاستیک آمریکا تأسیس شده است، راهنمای پردازش سطح قالبهای تزریق پلاستیک است. این استاندارد بافتهای سطح قالب را به چهار دسته اصلی—A، B، C، D—تقسیم میکند که هر کدام به سه سطح دیگر تقسیم میشوند و در مجموع ۱۲ نوع پردازش سطح را تشکیل میدهند.
- کلاس A (A-1, A-2, A-3) نشاندهنده سطوح صیقلی برای براقیت بالا, مناسب برای محصولاتی که نیاز دارند صاف، آینهای ظواهر.
- کلاس B (B-1, B-2, B-3) شامل میشود برسخورده سطوح برای جلای متوسط و بافتهای ریز، ایدهآل برای محصولات جذاب بصری که نیاز به جلای بالا ندارند.
- کلاس C (C-1, C-2, C-3) است همچنین برسخورده اما زبرتر از کلاس B, ، برای محصولاتی که نیاز به زبری متوسط دارند، اغلب برای بهبود چنگزدن یا پنهان کردن عیوب ساخت.
- کلاس D (D-1, D-2, D-3)، که زبرترین است، معمولاً شامل سطوح بافتدار شنی, ، برای محصولاتی که نیاز به احساس لمسی بهبودیافته یا جلوههای بصری خاص دارند.
به طور کلی، استانداردهای SPI بیشتر بر درجه پرداخت به جای سبکهای الگو، نقش مهمی در تولید ایفا میکنند و به تولیدکنندگان در انتخاب پرداختهای سطحی مناسب بر اساس الزامات محصول کمک میکنند.
مروری بر استاندارد SPI برای پولیش
| SPI (جدید) | توضیحات | Ra در µm (DIN) | نظرات |
|---|---|---|---|
| A-1 | درجه باف الماس 3 | ۰ – ۰٫۰۲۵ | برای پرداختهای آینهای یا نوری. بیشترین زمانبری را دارد. گرید فولاد برای نتایج مهم است. |
| A-2 | درجه باف الماس 6 | ۰٫۰۲۵ – ۰٫۰۵ | |
| A-3 | درجه باف الماس 15 | ۰٫۰۵ – ۰٫۰۷۶ | |
| B-1 | کاغذ 600 گرید | ۰٫۰۵ – ۰٫۰۷۶ | تمام علائم ابزار و ماشینکاری را حذف میکند. جداسازی قالب خوبی فراهم میکند. پرداخت بازتابدهنده نور روی قطعه قالبگیریشده، با مقداری درخشندگی. |
| B-2 | کاغذ 400 گرید | ۰٫۱۰ – ۰٫۱۲۷ | |
| B-3 | کاغذ 320 گرید | ۰٫۲۳ – ۰٫۲۵ | |
| C-1 | سنگ 600 | ۰٫۲۵ – ۰٫۳۰ | تمام علائم ابزار و ماشینکاری را حذف میکند. جداسازی قالب خوبی فراهم میکند. پرداخت مات روی قطعه قالبگیریشده، بدون درخشندگی. |
| C-2 | سنگ 400 | ۰٫۶۴ – ۰٫۷۱ | |
| C-3 | سنگ 320 | ۰٫۹۷ – ۱٫۰۷ | |
| D-1 | سندبلاست خشک با مهره شیشهای 11، فاصله 200 در فشار 0.7 مگاپاسکال؛ 5 ثانیه | ۰٫۲۵ – ۰٫۳۰ | برای پرداختهای تزئینی. اغلب برای خنککاری ریختهگری تحت فشار و ترموست استفاده میشود. به پنهان کردن علائم انقباض و سایر نواقص کمک میکند. پرداخت مات و غیر بازتابنده بر روی قطعات قالبگیری شده یا ریختهگری شده. قطعه. |
| D-2 | سندبلاست خشک با اکسید 240، فاصله 125 در فشار 0.7 مگاپاسکال؛ 5 ثانیه | ۰٫۶۶ – ۰٫۸۱ | |
| D-3 | سندبلاست خشک با اکسید 240، فاصله 150 در فشار 0.7 مگاپاسکال؛ 5 ثانیه | ۴٫۸۳ – ۵٫۸۴ |
استاندارد VDI 3400
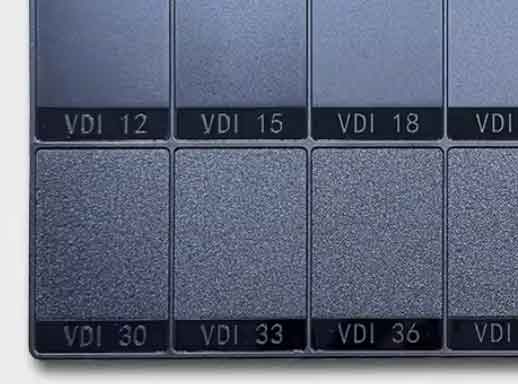
استاندارد VDI ۳۴۰۰، که توسط انجمن مهندسی آلمان (Verein Deutscher Ingenieure) ایجاد شده، پردازش بافت سطوح قالب را تعریف میکند. این استاندارد شامل ۴۶ درجه بافت متفاوت, ، از VDI 3400 #0 (بسیار ریز) تا #45 (بسیار درشت) متغیر است.
در عمل، پرکاربردترین گریدها عبارتند از VDI 12، 15، 18، 21، 24، 27، 30، 33، 36، 39، 42 و 45. این 12 گرید به طور گسترده در صنعت پلاستیک استفاده میشوند و متناظر با نمونههای بافت پلاستیک به طور کلی راحتتر به دست میآیند.
توجه به این نکته مهم است که درجههای VDI شامل پرداخت آینهای نمیشوند. تمام درجههای VDI دارای بافت مات هستند. حتی VDI 0 دارای زبری Ra 0.10 μm است که هنوز هم به عنوان پرداخت آینهای واقعی در نظر گرفته نمیشود. پرداختهای آینهای معمولاً تحت استاندارد SPI A مشخص میشوند، که SPI A1 معمولاً زیر Ra 0.025 μm است.
بافتهای VDI 3400 عمدتاً مربوط به ماشینکاری تخلیه الکتریکی (EDM), ، که برای تولید بافتهای سطحی ریز و یکنواخت بسیار مناسب است. اگرچه سطوح VDI اغلب شبیه به پرداختهای بافت شنی به نظر میرسند، VDI 3400 اساساً استانداردی برای “پرداختهای بافت شنی” نیست. درک بهتر آن به عنوان یک سیستم درجهبندی زبری است.
با این حال، برای سطوح بزرگتر، برای جلوگیری از بافتهای ناهموار یا بیش از حد زبر،, تکنیکهای تکمیلی مانند صیقلکاری، حکاکی شیمیایی و سندبلاست به کار میروند. این ترکیب روشها، VDI 3400 را به استانداردی عملی و همهکاره برای طیف گستردهای از نیازمندیهای طراحی قالب و کاربردها تبدیل میکند.
جدول زیر رابطه بین گریدهای رایج SPI و زبری سطح متناظر (بر حسب مقدار Ra).
| درجه | 0 | 3 | 6 | 9 | 12 | 15 | 18 | 21 | 24 | 27 | 30 | 33 | 36 | 39 | 42 | 45 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Ra (µm) | 0.10 | 0.15 | 0.20 | 0.30 | 0.40 | 0.55 | 0.80 | 1.10 | 1.60 | 2.20 | 3.20 | 4.50 | 6.30 | 9.00 | 12.50 | 18.00 |
استاندارد MT
برخلاف استانداردهای ذکر شده قبلی، استاندارد MT (Mold-Tech) توسط یک شرکت توسعه و ترویج میشود، نه یک انجمن صنعتی.
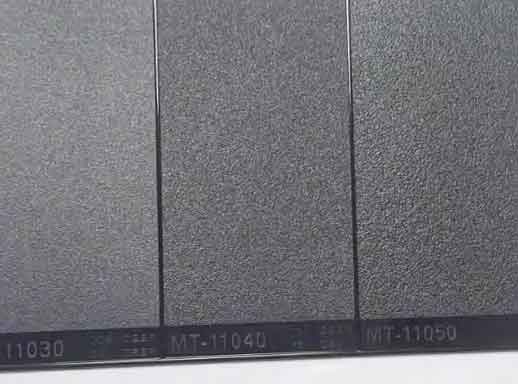
MT اغلب به عنوان داشتن کتابخانه جهانی با بیش از 500000 بافت. این بافتها را میتوان به طور کلی به چند دسته گروهبندی کرد، از جمله هندسی, خطی, آلی یا طبیعی, چرممانند, ، و تزئینی یا کاربردی بافتها.
در میان آنها،, بیش از 500 بافت به صورت عمومی در اینترنت قابل جستجو هستند. دسترسی به این کاتالوگ آنلاین رایگان است، اما کاربران ابتدا باید در وبسایت شرکت ثبتنام کنید تا بتوانند آن را مشاهده کنند. اگر بافت مناسبی در کاتالوگ عمومی یافت نشود، مشتریان معمولاً باید مستقیماً با تیم مهندسی Mold-Tech کار کنند تا کتابخانه جهانی گستردهتر را بررسی کنند. این شرکت همچنین میتواند توسعه دهد بافتهای سفارشی برای نیازهای طراحی خاص.
همچنین شایان ذکر است که بسیاری از شرکتهای دیگر بافتدهی سطح قالب، کتابخانههای الگوی مشابهی ارائه میدهند. انتخابهای آنها اغلب بسیار کوچکتر از Mold-Tech است، اما قیمتهای آنها نیز ممکن است رقابتیتر باشد. در نهایت، بهترین انتخاب به نیازهای محصول، اهداف بصری و بودجه شما بستگی دارد.
رایجترین گریدهای MT
| درجه | عمق (اینچ) | حداقل زاویه شیب |
|---|---|---|
| MT 11000 | 0.0004 | 1.0° |
| MT 11010 | 0.0010 | 1.5° |
| MT 11020 | 0.0015 | 2.5° |
| MT 11030 | 0.0020 | 3.0° |
| MT 11040 | 0.0030 | 4.5° |
| MT 11050 | 0.0045 | 6.5° |
| MT 11060 | 0.0030 | 4.5° |
نمونههای بافت سطح قالب
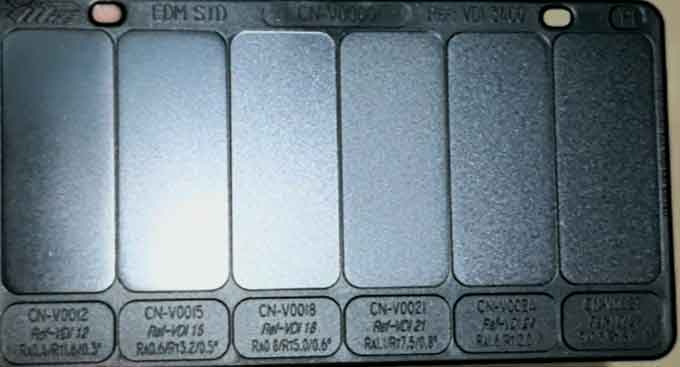
برای درک بهتر و انتخاب بافت سطح قالب مناسب، تولیدکنندگان اغلب از نمونههای بافت سطح قالب به عنوان مرجع.
به طور کلی دو نوع نمونه وجود دارد: فلز و پلاستیک, ، که پلاستیک رایجتر است زیرا مستقیماً ظاهر نهایی روی قطعات پلاستیکی را منعکس میکند.
استانداردهای رایج بافت شامل SPI، VDI 3400 و MT, ، و بسیاری از فروشندگان قالبهای نمونه متناظر را ارائه میدهند. اکثر فروشندگان نمونهها را در رنگها و مواد استاندارد، معمولاً ABS، ارائه میدهند.
با این حال، برخی از فروشندگان میتوانند طیف گستردهتری از رنگها و مواد، مانند PP و ABS، را ارائه دهند و حتی ممکن است نمونههای سفارشی را بر اساس نیازهای خاص ایجاد کنند—اگرچه این معمولاً فقط برای پروژههای تخصصی ضروری است.
نتیجهگیری
برای اکثر کاربران، رایجترین انواع پرداخت سطح قالب شامل پرداخت صیقلی، بافت ماسهای و پرداخت قلمزنی است. بنابراین، هنگام انتخاب پردازشهای سطح قالب، کاربران معمولاً باید یکی از این سه نوع را انتخاب کنند و سطح زبری مورد نیاز را تعیین کنند.
از این منظر، کاربرد استانداردهای SPI و VDI نسبتاً ساده و کاربرپسند است, ، زیرا آنها دستورالعملهای واضحی ارائه میدهند که به کاربران کمک میکند به راحتی نوع پرداخت سطح و سطح زبری مناسب را انتخاب کنند.
اگر نیازهای شما خاصتر یا منحصر به فردتر است، باید راهحلهای ارائه شده توسط MT را انتخاب کنید، یا به دنبال کارخانههای قالب یا شرکتهای طراحی مرتبط باشید، زیرا آنها راهحلهای طراحی بافت سطح شخصیسازی شدهتری ارائه میدهند.
سوالات متداول
انتخاب به نوع بافت سطحی که برای محصول خود میخواهید بستگی دارد.
- آینهای یا براق بالا سطوح – معمولاً با استفاده از SPI A1–A3
- قلمخورده یا نیمصیقلی پرداختها – معمولاً SPI B1–B3 یا C1–C3
- مات یا بافتهای شنی – اغلب با استفاده از درجات VDI 3400, سریهای SPI D1–D3 یا MT110
- تزئینی یا سطوح الگودار – معمولاً توسط MT (Mold-Tech) یا سایر تولیدکنندگان بافتدهی سطح
هر استاندارد بر جنبهای متفاوت از پرداخت سطح قالب تمرکز دارد، بنابراین انتخاب به اثر بصری و الزامات عملکردی محصول بستگی دارد.
بله. اگر میخواهید در مورد بافت سطح محصول خود دقیقتر باشید،, استفاده از نمونهها به شدت توصیه میشود.
بهصورت تجاری موجود صفحات نمونه بافت SPI و VDI 3400 به طور گسترده در صنعت استفاده میشوند. این نمونهها معمولاً دارای بافتهای رایج اعمال شده بر روی پلاکهای پلاستیکی یا بلوکهای فلزی, هستند، که به طراحان و مهندسان اجازه میدهد تا سطح را به صورت بصری مقایسه و لمس کنند.
برخی کیتهای نمونه نیز موجود است در مواد و رنگهای مختلف, ، که به شبیهسازی دقیقتر ظاهر نهایی قطعات قالبگیری شده کمک میکند.
یک پرداخت آینهای با کیفیت بالا معمولاً زبری حدود Ra 0.025–0.05 میکرومتر, دارد، در حالی که پرداختهای آینهای فوقالعاده بالا ممکن است حتی صافتر باشند.
این پرداختها معمولاً با استفاده از گریدهای SPI A, ، بهویژه SPI A1, ، به جای درجات VDI.
نه دقیقاً.
سطوح VDI اغلب شبیه پرداختهای بافت شنی به نظر میرسند, مشخص میشوند، اما VDI 3400 به طور خاص یک استاندارد بافت شنی نیست. درک بهتر آن به عنوان یک سیستم درجهبندی زبری سطح, است، که معمولاً برای تعریف بافتهای مات تولید شده توسط فرآیندهایی مانند EDM استفاده میشود.
بافتهای سطح قالب را میتوان با استفاده از فرآیندهای متنوعی ایجاد کرد، که عموماً به دو دسته تقسیم میشوند: فناوریهای افزایشی و کاهشی.
دو اصلی افزایشی فرآیندها عبارتند از:
- الکتروپلیتینگ
- الکتروفورمینگ
بیشتر روشهای دیگر بافتدهی قالب کاهشی, ، به این معنی که آنها سطح را با حذف یا تغییر شکل یک لایه نازک از مواد اصلاح میکنند.
سندبلاست یک مورد خاص است: مواد را به همان روش برش یا حکاکی حذف نمیکند، اما سطح قالب معمولاً نیاز به قبلاً سنگزده و پولیش شده برای دستیابی به پرداخت یکنواختتر.
برای فرآیندهای بافتدهی کاهنده, دارد، بیشتر بافتها قابل تعمیر یا تغییر هستند. با این حال، انجام این کار معمولاً یک لایه اضافی از مواد را حذف میکنند, ، که ممکن است ابعاد قالب را کمی کاهش دهد (که متعاقباً اندازه قطعه پلاستیکی را افزایش میدهد).
برای فرآیندهای افزایشی, ، تعمیر یا تغییر بافت بسیار دشوارتر است و اغلب ممکن است غیرممکن باشد.
لزوماً اینطور نیست. یک سطح فوقالعاده صاف یا آینهای گاهی میتواند خارج کردن از قالب را دشوارتر کند زیرا ممکن است اثر خلأ یا مکش بین قطعه و قالب ایجاد کند. این امر به ویژه در مورد سطوح بزرگ یا اشکال حفره عمیق.
در بسیاری از موارد، یک پرداخت بافت سبک مناسبتر است زیرا میتواند به بهبود آزادسازی قالب کمک کند و در عین حال ظاهری تمیز و کنترلشده ایجاد نماید.
دستیابی به پرداخت آینهای با کیفیت بالا نیازمند ماشینکاری قالب بسیار دقیق و آمادهسازی دقیق پیش از پرداخت.
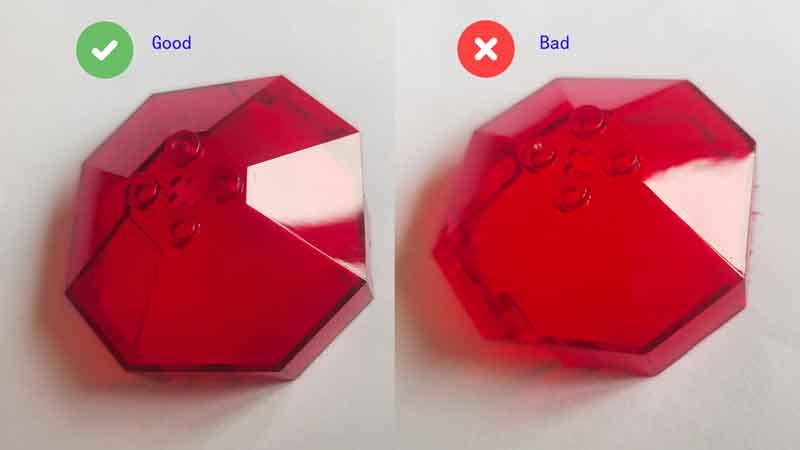
سطح قالب باید پیش از فرآیند پرداخت نهایی تا حد امکان صاف باشد. این کار مقدار پرداخت دستی مورد نیاز را کاهش میدهد. از آنجا که کنترل یکنواخت پرداخت دستی در سراسر سطح دشوار است، پرداخت بیش از حد ممکن است ایجاد کند ریزسطحهای ناهموار.
این ناهمواریها میتوانند تصاویر منعکسشده روی سطح صیقلی را تحریف کنند و باعث شوند که پرداخت آینهای، کج یا ناهمگون به نظر برسد.