Inhoudsopgave
SchakelHet belang van het kennen van de spuitgietkosten
Als u overweegt een project voor spuitgieten van kunststof uit te besteden, bent u misschien benieuwd naar hoe een redelijke prijs te verkrijgen voor de spuitgietmatrijs. In dit artikel zullen we de kostenberekening uiteenzetten voor een spuitgietmatrijs. We gaan dieper in op de uurtarieven die met elk productieproces samenhangen, samen met de belangrijkste factoren die de kosten van de matrijs beïnvloeden.
Onze online schimmel kosten calculator zal u helpen een passende prijs voor uw matrijs te bepalen en manieren verkennen om de investering in de matrijs mogelijk te verlagen.
Empirische citeermethode
Een matrijs bestaat uit vele onderdelen, die elk verschillende bewerkingsprocessen vereisen, waardoor de kostenberekening complex is. Hoewel het bepalen van de kosten van materialen kan relatief eenvoudig en precies, berekenen verwerkingskosten is meer uitdagend.
Bewerkingskosten zijn afhankelijk van het type apparatuur dat wordt gebruikt en de tijd die nodig is om het proces te voltooien. Het nauwkeurig voorspellen van de bewerkingstijd is moeilijk, zowel door menselijke schatting als met behulp van 3D-simulatiesoftware. Daarom, matrijsprijzen zijn vaak gebaseerd op schattingen.
Om een offerte voor een matrijs te kunnen geven, is het nodig om eerst de matrijsstructuur te ontwerpen. Daarna berekent u de kosten van materialen, schat u de bewerkings- en bijkomende kosten en stelt u vervolgens een offerte voor de matrijs op.
Deze schatting is zeker niet willekeurig noch onnauwkeurig, om de volgende redenen:
- De berekening van materiaalkosten is vrij nauwkeurig;
- De schatting van de bewerkingskosten wordt afgeleid van de afmetingen van de matrijs en eerdere ervaring met vergelijkbare producten;
- De matrijzenmaker is zich ervan bewust dat hij deze kans kan verspelen door te hoog te schatten.
Er blijft echter een zekere mate van onzekerheid bestaan, waar we later dieper op in zullen gaan.
De basiselementen van spuitgietmatrijzen
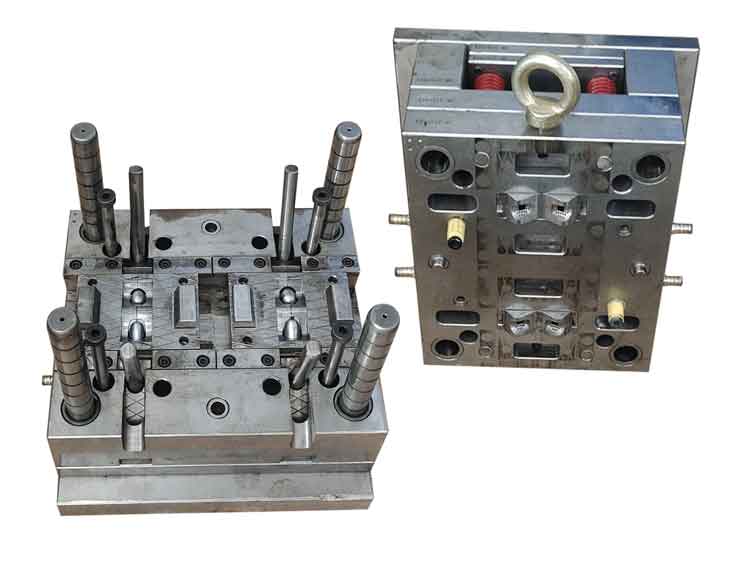
Een spuitgietmatrijs bestaat uit verschillende precisie vervaardigde stalen onderdelen. Deze onderdelen worden zorgvuldig gevormd en geslepen tot specifieke afmetingen en toleranties en vervolgens gemonteerd tot een complete matrijs. Deze montage dient als het vat voor het injecteren, vormen, koelen en stollen van gesmolten kunststof om het eindproduct te vormen.
Hoewel de complexiteit van spuitgietmatrijzen kan verschillen, waarbij sommige uitgebreide ontwerpen en meerdere bewegende delen vertonen, hun fundamentele structuur blijft ongewijzigd.
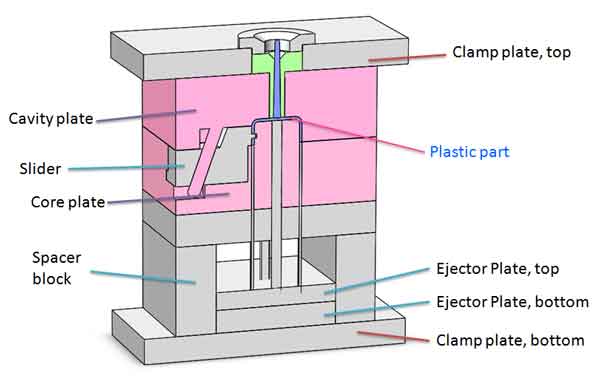
In wezen bestaat een spuitgietmatrijs uit de volgende onderdelen, onderverdeeld in twee hoofdgroepen:
- Belangrijkste onderdelen: Holteplaat, kernplaat, schuifstuk, afstandsblok, klemplaat (boven en onder), uitwerpplaat (boven en onder).
- Accessoires: Deze omvatten glijpilaar, uitwerppennen, sprue bus, locating ring, veren, sommige mallen hebben hot runners, enzovoort.
Hier zijn enkele verduidelijkingen:
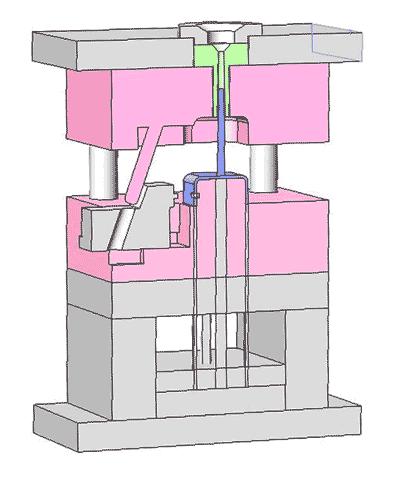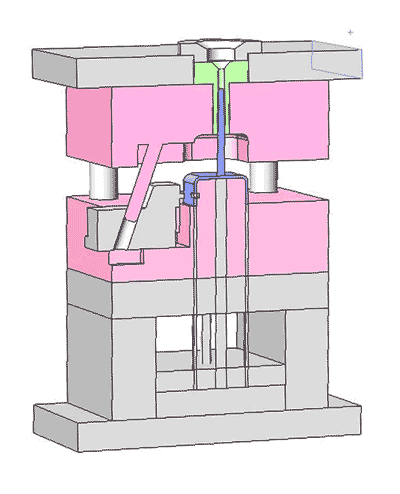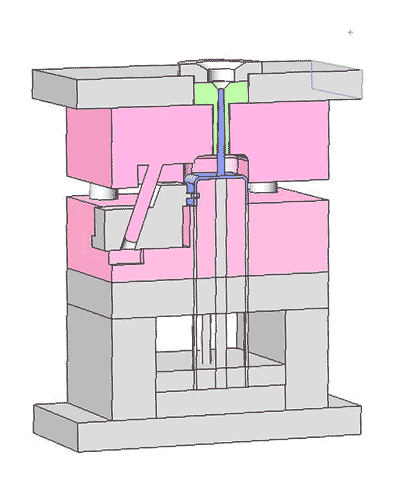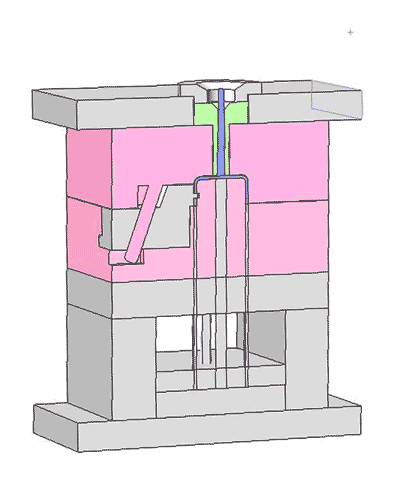
Bij het sluiten, de Kernplaat, Holteplaat, en Schuif vormen een afgesloten compartiment waar het kunststofmateriaal wordt gevormd en gestold. Zodra de matrijs opent, komen deze onderdelen los, waardoor het gestolde kunststofproduct kan worden vrijgegeven.
Door het veelvuldig voorkomen van ondersnijdingen in de ontwerpen van kunststofonderdelen, bevatten spuitgietmatrijzen vaak schuifmechanismen. Deze mechanismen zijn er hoofdzakelijk in twee soorten: één die verticale bewegingen omzet in horizontale met behulp van schuine geleiders, en een andere die hydraulische of pneumatische cilinders voor de beweging gebruikt.
Het uitstootmechanisme bestaat uit uitwerppennen en de bovenste en onderste uitstootplaten, speelt een cruciale rol bij het naadloos vrijgeven van de gevormde onderdelen uit de matrijs.
De bovenste uitwerpplaat heeft veel gaten voor het installeren en positioneren van de uitwerppinnen, terwijl de onderste uitwerpplaat geen gaten heeft en dient om de uitwerppinnen te duwen.
Als de uitwerpplaten omhoog bewegen, drijven ze de uitwerppennen aan, die vervolgens het afgekoelde kunststofdeel uit de matrijs werpen.
De samenstelling van schimmelkosten
Dit gezegd hebbende, kunnen we de kosten van de schimmel als volgt uitsplitsen:
1. De materiaalkosten
De kostenberekening van de spuitgietmatrijs begint bij de materiaalkosten. Eerst berekenen we de kosten van de stalen hoofdplaten.
De classificatie van materiaalkosten
- De hoofdplaten: Kernplaat, holteplaat, schuif, klemplaat, afstandsblokken, bovenste uitwerpplaat en onderste uitwerpplaat;
- Onderdelen voor dia's: Schuif, hefmechanisme, cilinders of andere schuifmechanismen;
- Accessoires: schuifstijlen, uitwerppennen, warmlopers (optioneel), veren, bevestigingsmiddelen, enz.
- Hulpmateriaal: brons of grafiet gebruikt als elektrode voor EDM.
Een voorbeeld van hoe je de holteplaat berekent
Op basis van de grootte van de kunststof onderdelen, het aantal holtes en de basisstructuur (of er glijders, kernen, mallen met twee platen of mallen met drie platen enz. zijn) kunnen we de grootte en het gewicht van de stalen platen berekenen en vervolgens de kosten ervan berekenen.
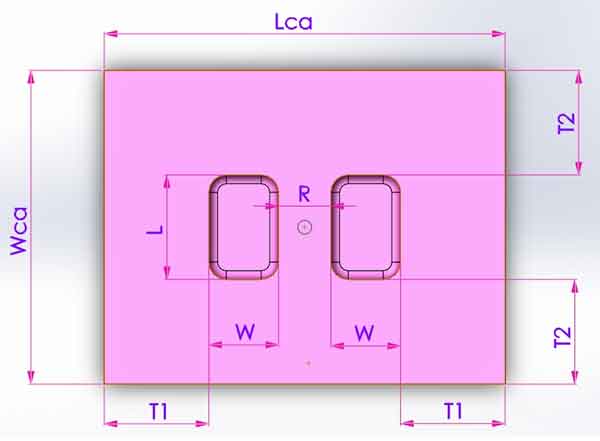
Als de productgrootte L*B is en er zijn 2 caviteiten, dan kan de afstand tussen caviteiten R en de afstand van caviteiten tot randen T1, T2 worden verkregen met empirische formules, zodat we de lengte en breedte van de caviteitsplaat Lca en Wca kunnen krijgen,
- Lca=2W+2T1+R
- Wca=L+2T2
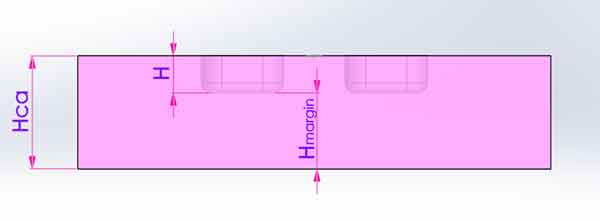
En de hoogte Hca wordt ook berekend met een empirische formule.
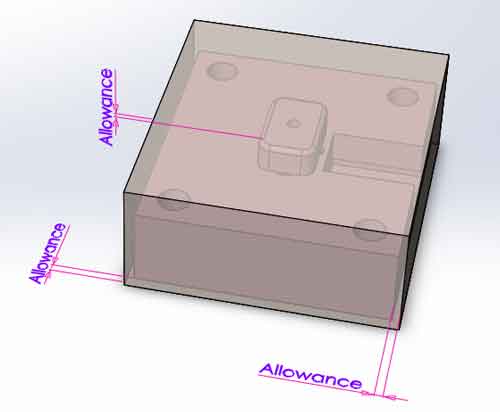
Bij het berekenen van de afmetingen van het ruwe materiaal moet je wat toeslag toevoegen aan de lengte, breedte en hoogte. Dan hebben we het materiaalgewicht van de holle plaat.
Gewicht van grondstof=lengte x breedte x hoogte x 7,85 / 1.000.000 (kg)
(Opmerking: de eenheden zijn mm, kg in deze formule).
Op dezelfde manier zullen we dezelfde berekening uitvoeren voor de andere staalplaten en glijdende onderdelen om hun gewicht en kosten te krijgen en deze bij elkaar op te tellen.
2. De ontwerpvergoeding
Een succesvol kunststof spuitgietproject begint met een goed matrijsontwerp, waarvoor veel vaardigheden en ervaring nodig zijn en waarbij vaak in teamverband wordt gewerkt. Ontwerpers, matrijzenmakers en anderen werken samen en combineren hun input om de beste optie te vinden.
Afhankelijk van de grootte en complexiteit van de mal, varieert het ontwerphonorarium meestal van $100 tot $300, soms kan het nog hoger zijn.
Het uurtarief van een vaardige ontwerper kan 30 tot 40 dollar zijn; dit klinkt wat hoog, maar zij kunnen op een dag (12 uur) het ontwerp van 8-10 eenvoudige spuitgietmatrijzen afronden, dus hun vergoeding is redelijk voor hun output.
3. De bewerkingskosten
Bewerking is het duurste onderdeel van de mal. De kosten hangen ook af van het type en de kwaliteit van de bewerkingsapparatuur. Het uurtarief van apparatuur van topmerken ligt 2 tot 3 keer hoger dan dat van gewone apparatuur.
De formule voor het berekenen van de bewerkingskosten is:
Bewerkingsvergoeding = uurtarief X bewerkingstijd
Aangezien het moeilijk is om de bewerkingstijd nauwkeurig in te schatten, kunnen we alleen een benadering maken op basis van de grootte van het kunststof onderdeel en de werkelijke bewerkingskosten van soortgelijke onderdelen in het verleden.
4. De assemblagekosten
De assemblage van de matrijs is tijdrovend werk. Het omvat het aanpassen van de afmetingen die niet op hun plaats zitten tijdens het bewerken, alle bewegende onderdelen goed passend maken en problemen oplossen die niet waren voorzien in de ontwerpfase. Hoe complexer of duurder de matrijs is, hoe langer het duurt om de matrijs aan te passen. Zo kan het aanpassen van een mal van 10.000 dollar 50-100 uur in beslag nemen.
De tijd die nodig is voor het assembleren van de mal kan echter ook niet precies worden geschat.
5. Belasting en winst
Belasting en winst: Afgezien van de belasting en andere overheadkosten zou een redelijke winstmarge rond de 15-30% moeten liggen. Soms kan deze iets hoger zijn voor uitdagendere klussen; de extra winst is voor het risico (de onzekerheid) dat de matrijsmaker neemt. Onthoud dat de matrijzenfabrikant verantwoordelijk is voor het leveren van het eindresultaat, namelijk de spuitgietmatrijs die probleemloos kunststofonderdelen van goede kwaliteit kan produceren, en niet slechts een matrijs die uiteindelijk resulteert in overmatige vormgebreken.
Gebruikelijk percentage van elke kosten
Het is zinvol om te weten wat de meest voorkomende percentages van elke kostenpost zijn, zodat u weet of de offertes die u ontvangt correct berekend, en als de prijzen concurrerend:
| Item | Percentage | |
|---|---|---|
| 1 | Materiaal | 20-35% |
| 2 | Bewerking | 25-40% |
| 3 | Montage | 15-20% |
| 4 | Vormontwerp | 5-10% |
| 5 | Belasting, winst | 20-30% |
De nauwkeurigheid van de schatting van elke kostenpost
Sommige kosten zijn moeilijk vooraf precies te voorspellen
Zoals hierboven vermeld, kunnen sommige kosten, vooral bewerkings- en assemblagekosten, niet precies worden geschat bij het berekenen van offertes. Alleen de fuzzy offerte methode kan worden gebruikt. De zogenaamde fuzzy offerte is dat de offerte eigenlijk iets hoger zal zijn dan de werkelijke kosten, maar er is ook de mogelijkheid van neerwaartse fluctuatie. En de opwaartse en neerwaartse schommelingen tussen verschillende kosten kunnen elkaar compenseren, om de totale fluctuatie te bereiken is niet erg groot.
| Item | Materiaal | Bewerking | Ontwerp | Montage, | Belasting, winst |
| Nauwkeurigheid | (0~+5%) | (-5~+20%) | (-5~+10%) | (-5~+10%) | (0~+5%) |
Vraag meerdere leveranciers om een kostenoverzicht voor kruisreferenties
Voordat je de definitieve beslissing neemt om de bestelling te plaatsen, is het verstandig om 2 of 3 leveranciers te vragen om je de kostenverdeling voor de mal voor te leggen, zodat je weet of de kosten correct zijn berekend en welke leverancier professioneler lijkt in het offerteproces.
Vermenigvuldigingsmethode voor materiaalkosten
In de bovenstaande offertemethoden worden alle kosten afzonderlijk geschat. Maar in de praktijk gebruiken matrijzenfabrieken vaak eenvoudigere methoden, namelijk eerst de materiaalkosten berekenen en deze vermenigvuldigen met een prijsfactor op basis van de matrijsgrootte, de complexiteit van de matrijs enzovoort.
Matrijsprijs=totale materiaalkosten * prijsfactor
Deze prijsfactor voor een typische spuitgietmatrijs is tussen 2,5 en 5.
Wat beïnvloedt de prijsfactor
De matrijsgrootte:
Naarmate de matrijsgrootte toeneemt, daalt de prijsfactor. Kleine matrijzen hebben lagere materiaalkosten, maar de verlaging van andere kosten is niet zo groot. Omgekeerd geldt voor grotere matrijzen dat de stijging van de overige kosten niet evenredig is met de stijging van de materiaalkosten.
Complexiteit:
De complexiteit van de mal correleert direct met de prijsfactor; meer ingewikkelde mallen vragen een hogere prijs.
Eenvoudige geometrische mallen kunnen efficiënt worden bewerkt met grotere freesgereedschappen, die minder tijd vragen. Complexe vormen daarentegen vereisen het gebruik van kleinere freesgereedschappen voor gedetailleerd werk en voor sommige onderdelen kan EDM (Electrical Discharge Machining) nodig zijn, wat de bewerkingstijd aanzienlijk verlengt.
Bovendien hebben complexere mallen vaak veel schuifmechanismen en zijn er meer onderdelen nodig voor de assemblage.
Precisie:
Dit komt doordat het bereiken van een hogere nauwkeurigheid het gebruik van geavanceerdere en duurdere apparatuur vereist, evenals het vertragen van de beweging (aanvoer) van het gereedschap om het gewenste precisieniveau te bereiken.
Soms zijn ook aanpassingen aan de structuur van de matrijs nodig om aan deze precisie-eisen te voldoen.
Hoge ribben en pennen
Hoge ribben/stijlen komen overeen met diepe groeven/gaten in de matrijs, waardoor het nodig is om EDM (Electrical Discharge Machining) toe te passen. Bovendien zorgt dit voor uitdagingen tijdens het spuitgietproces en voor hogere productiekosten van de onderdelen.
Elektroden voor EDM:
Voor bepaalde onderdelen is EDM (Electrical Discharge Machining) nodig, waarbij elektroden van koper of grafiet worden gebruikt.
Soms kunnen elektroden klein worden gemaakt, maar op andere momenten moeten ze zo groot zijn als het hele onderdeel. De materiaalkosten en bewerkingskosten van deze elektroden dragen bij aan een verhoging van de kosten van de matrijs.
Er zijn vele soorten en kwaliteiten hotrunners, met prijzen die variëren van een paar honderd tot enkele duizenden dollars, en ze vereisen het gebruik van een temperatuurregelaar. Hoewel hotrunners aanzienlijke voordelen bieden, leiden ze ook tot hogere kosten.
Het aantal holtes:
Matrijzen met een groter aantal caviteiten maken vaak gebruik van hotrunners om een gelijkmatige druk- en stromingsverdeling bij elke caviteitspoort te garanderen. Dergelijke matrijzen vereisen een grotere dimensionale uniformiteit tussen de caviteiten, wat hogere risico's met zich meebrengt voor de matrijzenmaker. Deze elementen dragen bij tot een hogere prijs.
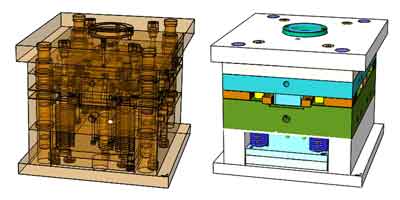
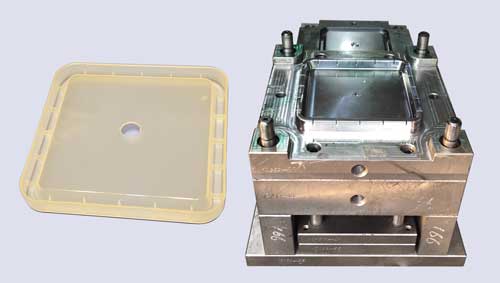
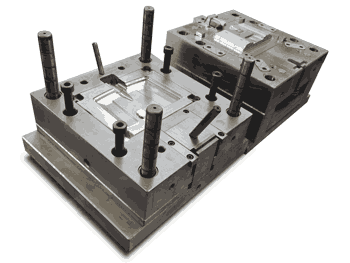
Zo kost het type spuitgietmatrijs dat in de rechterafbeelding is afgebeeld en dat wordt gebruikt voor de productie van dispenserdoppen, doorgaans tussen $12.000 en $18.000.
De hardheid van gereedschapsstaal:
De hardheid van standaard matrijsstaal varieert van HRC28 tot HRC54. Matrijsstaalsoorten met een hogere hardheid vereisen warmtebehandeling gevolgd door precisiebewerking, waardoor de hardere matrijzen duurder zijn vanwege de langere verwerkingstijd.
Tip: De hardheid van doorgeharde matrijzen ligt doorgaans tussen HRC46 – 54. Ze worden uitsluitend gebruikt voor productie in grote volumes of met hogetemperatuurplastics zoals PPS, PEEK en PES.
Daarentegen ligt de hardheid van voorgestandaardiseerd gereedschap doorgaans tussen HRC28 – 40. Deze zijn gemaakt van staal dat een voorgestandaardiseerd proces heeft ondergaan, waardoor warmtebehandeling niet nodig is en directe bewerking tot de uiteindelijke afmetingen mogelijk is.
Een voorbeeld van een uitsplitsing van de matrijskosten
Laten we nu, om u beter te helpen begrijpen hoe de matrijskosten worden berekend, een voorbeeld in de onderstaande tabel bekijken. Houd er rekening mee dat we het uurtarief van verschillende processen hebben gegeven, zodat u kunt begrijpen hoe elke kostenpost wordt berekend.
Dit is een vierkante deksel voor een plastic doos, de basisinformatie is als volgt:
♦ Productmateriaal: PP
♦ Productafmeting: 150*150*15mm
♦ Matrijsmateriaal: 718H
♦ Aantal holtes: 1
♦ Uitstootmethode: uitstootplaat
Onze offerte voor deze mal is $1250, de kostenverdeling staat hieronder:
Kostenverdeling voor een spuitgietmatrijs
(We hebben de onderstaande tabel verborgen voor mobiele apparaten. U moet een desktop of tablet gebruiken om deze te bekijken.)
| Catogorie | Item | Beschrijving | Prijs per eenheid | Aantal. (eenheid) | Bedrag |
|---|---|---|---|---|---|
| Materiaal | Vormbasis (standaard) | Materiaal 1045, buitenafmeting 300*280*260 mm, 60 kg. | $100 | 1 (stuk) | $100 |
| Kernplaat | Materiaal 718H, 280*280*80mm, 50 kg. | $150 | 1 (stuk) | $150 | |
| Holteplaat | Materiaal 718H, 280*280*80mm, 50 kg. | $150 | 1 (stuk) | $150 | |
| EDM-elektrode (voor kern) | Koper, 150*150*20mm, 4 kg | $35 | 1 (stuk) | $35 | |
| Accessoires | Bouten, slangaansluitingen, enz. | $50 | 1 (set) | $30 | |
| Ontwerpen | Deel ontwerp vergoeding | $50 | 1 (stuk) | $50 | |
| Kosten voor het ontwerpen van mallen | $100 | 1 (stuk) | $100 | ||
| Bewerking | CNC frezen | $8/uur | 15 (uren) | $120 |
|
| CNC graveren | $4/uur | 10 (uren) | $40 | ||
| Draad EDM | $1,5/uur | 6 (uren) | $9 |
||
| EDM-ontlading | $3/uur | 10 (uren) | $30 | ||
| Oppervlakte polijsten | $8/uur | 6 (uren) | $48 | ||
| Montage, warmtebehandeling, schimmel testen | Montage | $8/uur | 10 (uren) | $80 | |
| Warmtebehandeling | $0,5/kg | Geen | |||
| Schimmel testen | $20/tijd | 2 (keer) | $40 | ||
| Belastingen, overhead en andere | Belasting | $90 |
|||
| Administratiekosten | $95 | ||||
| Winst | $100 | ||||
| Totaal | $1,267 | ||||
Zo gebruik je onze online calculator voor schimmelkosten
Deze online calculator voor spuitgietmatrijskosten gebruikt de afmetingen van het onderdeel, het aantal holtes en het aantal schuiven naar bereken de matrijsafmetingen en dan schat de matrijsprijs. Het is niet 100% nauwkeurig, maar kan een voldoende nauwkeurige schatting geven.
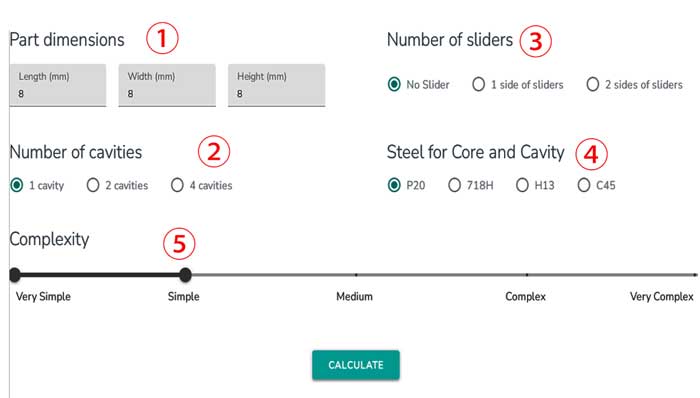
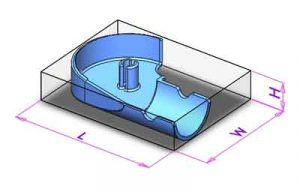
Hier wordt uitgelegd hoe je deze schimmelkostencalculator gebruikt. Eerst moet je de waarden van het volgende invoeren:
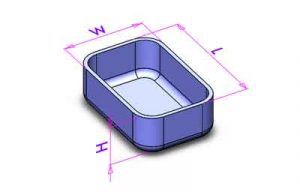
Zorg ervoor dat de lengte (L) groter is dan de breedte (W), anders worden de waarden automatisch omgewisseld.
Opmerking: Maximale waarde voor L, W en H: 600mm
Minimale waarde voor L, W en H: 8mm (gebruik 8mm als de waarde kleiner is)
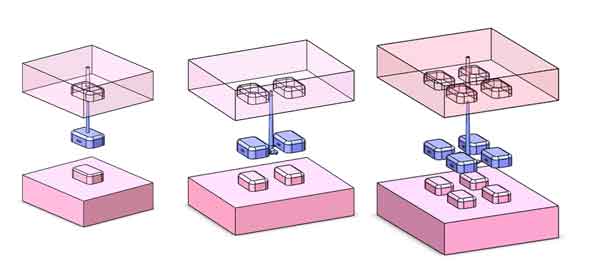
Er zijn 3 opties: 1 caviteit, 2 caviteiten en 4 caviteiten.
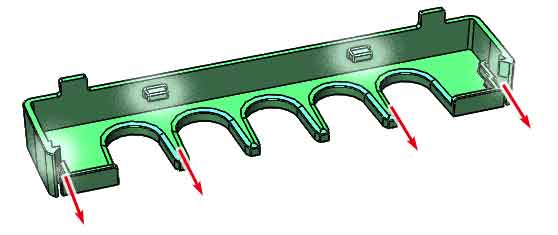
Er zijn hier 3 opties: geen schuif, 1 zijde van schuiven en 2 zijden van schuiven
Opmerking: Als er meerdere schuiven aan dezelfde zijde, zijn ze beschouwd als 1 zijde van schuiven.
Voor schuine tandwielen, kies 2 zijden van schuiven omdat er een spiraalvormig uitstootmechanisme is.
Waarbij P20 – laagwaardig; 718H (gemiddeld); H13 (hoogwaardig), deze matrijsstaalsoorten het meest worden gebruikt.
C45 wordt ook soms gebruikt in laagwaardige toepassingen.
De complexiteitsniveaus zijn onderverdeeld in vijf categorieën: zeer eenvoudig, eenvoudig, gemiddeld, complex en zeer complex. Een classificatie als “eenvoudig” duidt op minimale kleine details, lagere precisie-eisen, minder en kleinere schuiven en lagere ribben. Aan de andere kant suggereert een classificatie als “complex” de aanwezigheid van meer ingewikkelde details, hogere precisie, grotere en meer schuiven en hogere ribben, in wezen het tegenovergestelde van de eenvoudige categorie.
Voor een volledig begrip, raadpleeg de eerder besproken factoren die van invloed zijn op de prijsfactor van de matrijs.
Het is raadzaam om te selecteren 2 of 3 complexiteitsniveaus om een brede prijsklasse te bieden voor een meer informatieve referentie.
Hier zijn de resultaten van de berekening:
Dit is de schatting van de afmetingen van de mal, zodat je een visueel idee hebt van hoe de mal eruit komt te zien.
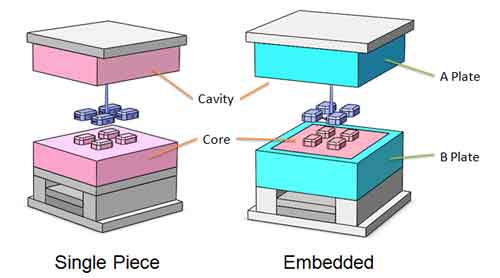
Aangezien het staal voor de Kern en Holte is gemaakt van duurder staal, worden ze vaak ingebed in de A/B-platen zodat ze kleiner kunnen worden gemaakt.
De calculator vergelijkt automatisch de resultaten van ingebedde en uit één stuk bestaande ontwerpen en kiest de betere optie.
Deze calculator geeft 2-3 prijzen, elk overeenkomend met een ander complexiteitsniveau, zodat je een prijsbereik krijgt dat een betere referentie biedt. Elke prijs geeft een uitsplitsing van de kosten en hun percentage.
Dit zijn de resultaten verkregen uit de simulatiecalculator. Als u een nauwkeurigere en realistischer handmatige offerte wilt, neem dan contact met ons op
Voorbeelden voor het controleren van de nauwkeurigheid van de rekenmachine
Hier zijn enkele voorbeelden van matrijsprijzen om de nauwkeurigheid van de matrijsprijscalculator te controleren. Het is te zien dat voor plastic producten met een algemene complexiteit en nauwkeurigheid, de waardering nog steeds in de buurt komt.
| Afmetingen onderdelen | Aantal holtes | Aantal dia's | Staal voor kern en holtes | Complexiteit, |
| 350*135*40 | 1*1 | 1 | H13 | Medium |
| Aanvullende schimmelinformatie | Prijs berekenen | Echte prijs |
| Hete runner, 3 sub-poorten | $8450 | $8900 |
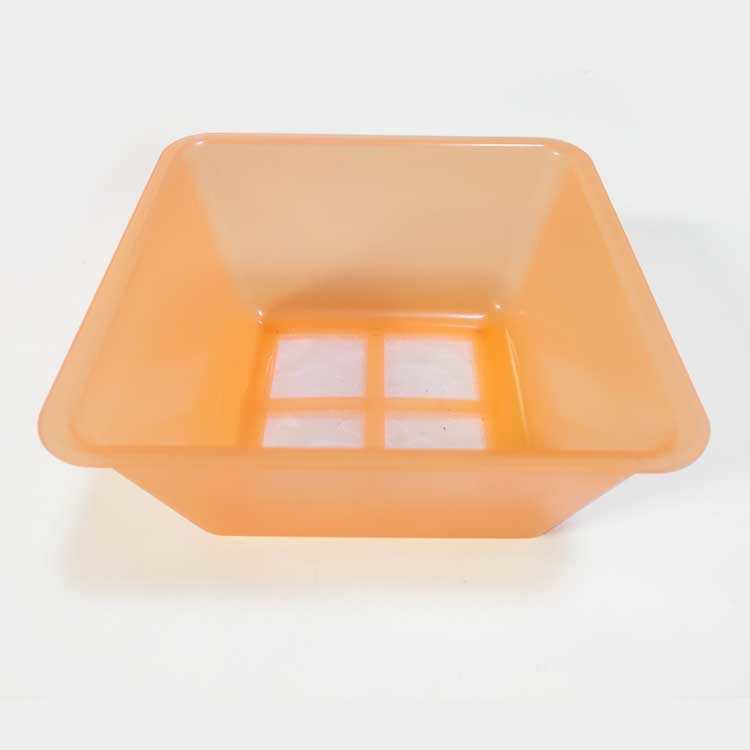
Itemnaam: Opbergbox met gaas.
Materiaal: PP
| Afmetingen onderdelen | Aantal holtes | Aantal dia's | Staal voor kern en holtes | Complexiteit, |
| 150*150*80 | 1*1 | 0 | P20 | Zeer eenvoudig |
| Aanvullende schimmelinformatie | Prijs berekenen | Echte prijs |
| Koude loper. Uitwerpplaat met luchtmondstuk | $2170 | $2350 |
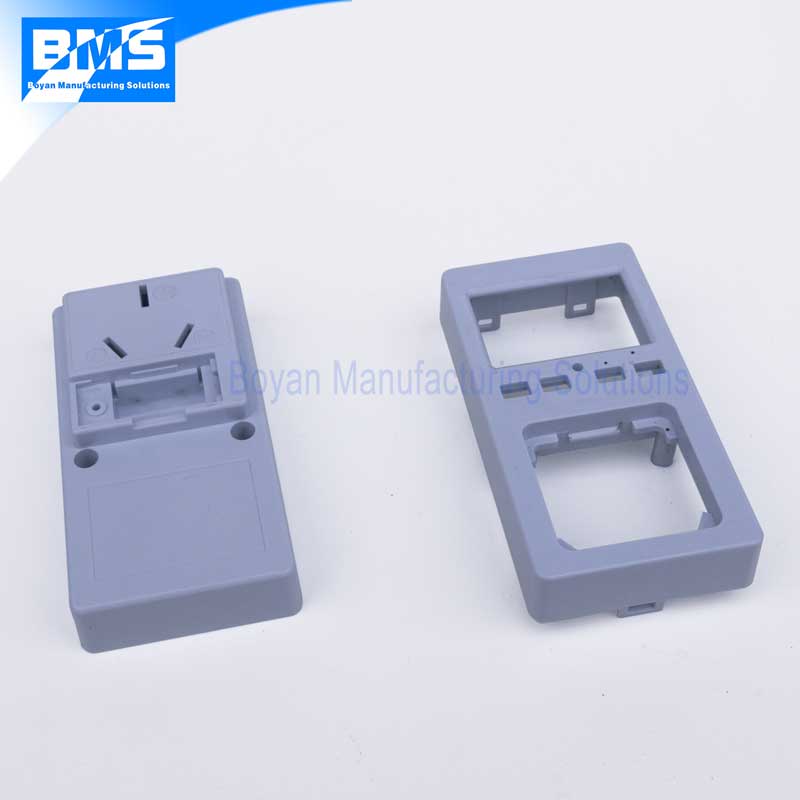
Itemnaam: Plastic behuizing voor stopcontact.
Materiaal: ABS
| Afmetingen onderdelen | Aantal holtes | Aantal dia's | Staal voor kern en holtes | Complexiteit, |
| 80*40*40 | 1+1 gezin | 1 | 718H | Zeer eenvoudig |
| Aanvullende schimmelinformatie | Prijs berekenen | Echte prijs |
| Koude loper, randpoorten | $2290 | $1960 |
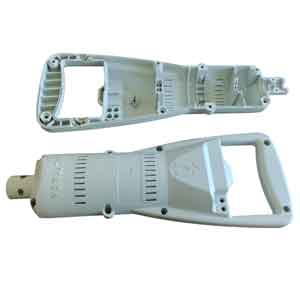
Itemnaam: Plastic behuizing van aandrijfapparaat.
Materiaal: PC
| Afmetingen onderdelen | Aantal holtes | Aantal dia's | Staal voor kern en holtes | Complexiteit, |
| 243*105*38 | 2 | 0 | 718H | Eenvoudig |
| Aanvullende schimmelinformatie | Prijs berekenen | Echte prijs |
| Koude loper, randpoorten | $4965 | $4690 |
Voor sommige plastic onderdelen met speciale vereisten zal de prijs die deze calculator berekent echter laag zijn, zoals deze LED-lamplens, die een veel lagere prijs zal geven dan de werkelijke prijs. Dit komt omdat de lens hoge eisen stelt aan het geprojecteerde lichtpatroon en de geometrische vormnauwkeurigheid zeer hoog is.
Itemnaam: LED-lens.
Materiaal: PC
| Afmetingen onderdelen | Aantal holtes | Aantal dia's | Staal voor kern en holtes | Complexiteit, |
| Dia. 50*8 | 1+1 gezin | 2 | S136 | Zeer complex |
| Aanvullende schimmelinformatie | Prijs berekenen | Echte prijs |
| Koude loper, randpoorten | $5795 | $11000 |
Veelgestelde vragen
De meeste matrijsprijzen liggen tussen $1.000 en $10.000. De kosten van sommige grootschalige matrijzen, zoals die voor auto-onderdelen, kunnen echter oplopen tot enkele honderdduizenden dollars. De kosten van sommige grootschalige matrijzen, zoals die voor auto-onderdelen, kunnen echter oplopen tot enkele honderdduizenden dollars.
De materiaalkosten maken over het algemeen 20-35% uit van de totale malprijs. Voor sommige grotere en eenvoudigere mallen kunnen de materiaalkosten echter 60-70% van de totale kosten uitmaken, zoals de stoel in het onderstaande voorbeeld.
Als een kleine fabrikant van matrijzen een basisprijs opgeeft, kan een middelgrote fabrikant 1,5 tot 2 keer dat bedrag opgeven, terwijl een grote fabrikant 2 tot 2,5 keer de basisprijs kan opgeven. Deze variatie is te wijten aan verschillen in overheadkosten en winstverwachtingen tussen de fabrikanten.
Niet noodzakelijkerwijs.
Kleine matrijzenmakers besteden misschien meer aandacht aan elk project, maar hun capaciteiten lopen sterk uiteen. Sommigen missen de nodige vaardigheden om kwaliteitsresultaten te behalen, dus onderscheidingsvermogen is cruciaal.
Middelgrote fabrikanten bieden mogelijk minder focus op je project en kunnen hun technische vaardigheid niet garanderen, net als kleinere fabrieken.
Grote matrijsfabrikanten beschikken over sterke technische capaciteiten, maar geven misschien minder prioriteit aan je project. Hoewel het risico het laagst is bij grote fabrikanten, kan samenwerking met hen flexibiliteit en aanpassingsvermogen missen.
Daarom is het antwoord op deze vraag niet absoluut en vereist het een grondige due diligence.
Neem de volgende aspecten in overweging om de kwaliteit van de schimmel snel te beoordelen:
De rationaliteit van het ontwerp, zoals het ontwerp van de poort en de plaatsing van de koelkanalen; de precisie van de bewerking, met minimale sporen van latere verfijningen; en een handmatige test van het indrukken van de uitwerpplaat, die soepel moet bewegen, wat de algehele nauwkeurigheid van de bewerking aangeeft.
Verschillende benaderingen kunnen helpen om de schimmelkosten te verlagen, waaronder:
- Intelligent productontwerp, zoals het verminderen van ondersnijdingen en het verlagen van ribhoogtes, wat het matrijsontwerp kan vereenvoudigen.
- Familieschimmels gebruiken, waardoor er minder schimmels nodig zijn.
- Het kiezen van de juiste materialen voor het staal van de mal. Voor sommige mallen kan een materiaal van een lagere kwaliteit worden gebruikt voor de kern, omdat de holte vatbaarder is voor slijtage, wat leidt tot bramen.
- Tot slot is het van cruciaal belang om samen te werken met de juiste productiefaciliteit voor matrijzen.
De kosten van matrijzen op basis van gewicht variëren doorgaans van $8 tot $50 per kilogram. Deze variatie wordt beïnvloed door het type staal dat voor de matrijs wordt gebruikt, evenals de complexiteit en grootte van de matrijs.
Hoewel de prijs van matrijsstaal, die varieert van $2 tot $20 per kilogram, zou kunnen suggereren dat de matrijskosten relatief hoog zijn, is dit niet noodzakelijk het geval. Alleen al de materiaalkosten kunnen 20% tot 35% van de totale matrijsprijs uitmaken en zelfs meer dan 50% bedragen.
Dit komt doordat de prijsstelling is gebaseerd op het nettogewicht van de matrijs, terwijl het werkelijke gebruikte materiaal vaak meer is dan dit bedrag. Bovendien houdt de prijsstelling geen rekening met matrijsaccessoires, die als complete producten worden verkocht en niet per gewicht worden geprijsd, noch met de materialen voor elektro-erosie (EDM), zoals koperen of grafieten elektroden. Deze factoren voegen complexiteit toe aan de prijsstructuur van de matrijs.