コンテンツへスキップ

射出成形金型コスト見積もりとオンライン計算機

中国のプラスチック射出成形金型のコスト

プラスチック射出成形プロジェクトの外注を検討しているなら、気になるかもしれません 適正価格を確保する方法 射出成形金型について。この記事では、 コスト計算の内訳 射出成形金型について。各製造プロセスに関連する 時間単価 各製造プロセスに関連する要因と、金型のコストに影響を与える 金型のコストに影響を与える主要な要因.

Our オンライン金型コスト計算機 金型に適切な価格を決定し、金型投資を削減する可能性のある方法を探るのに役立ちます。.

経験的引用法

金型は多くの部品で構成され、それぞれに様々な加工プロセスが必要なため、コスト計算は複雑です。 材料費 比較的 簡潔かつ正確, 、計算 加工費 より 困難.

加工コストは、使用する設備の種類とプロセス完了にかかる時間に依存します。人間の推定であれ、3Dシミュレーションソフトウェアを使用するのであれ、加工時間を正確に予測するのは困難です。その結果、, 金型の価格設定はしばしば見積もりに依存します。.

金型の見積もりを提供するには、まず金型構造を設計する必要があります。その後、材料費を計算し、加工費と追加費用を見積もり、金型の見積もりを最終決定します。.

確かに、この見積もりは 恣意的でも不正確でもありません, 、以下の理由によります:

  • 材料費の計算はかなり正確だ;;
  • 加工コストの見積もりは、金型の寸法と 同種の製品に関する過去の経験;;
  • 金型メーカーは、過大評価によってこの機会を失う可能性があることを認識している。.

しかし、不確実性が残っている。.

射出成形金型の基本要素

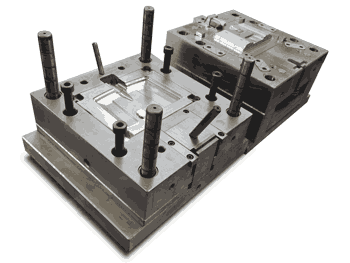
射出成形金型は、いくつかの精密に設計された鋼部品で構成されています。これらの部品は、特定の寸法と公差に細心の注意を払って成形および研磨され、完全な金型を形成するために組み立てられます。この組立は 容器として機能 溶融プラスチックを注入、成形、冷却、固化して完成部品を形成するための.

射出成形金型の複雑さは異なる場合があり、精巧な設計と多数の可動部品を示すものもありますが、それらの 基本構造は変わりません。.

基板用射出成形金型
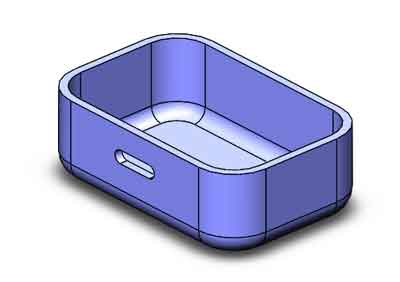
プラスチック射出成形金型を説明するためのプラスチック部品の例
製造されるプラスチック部品
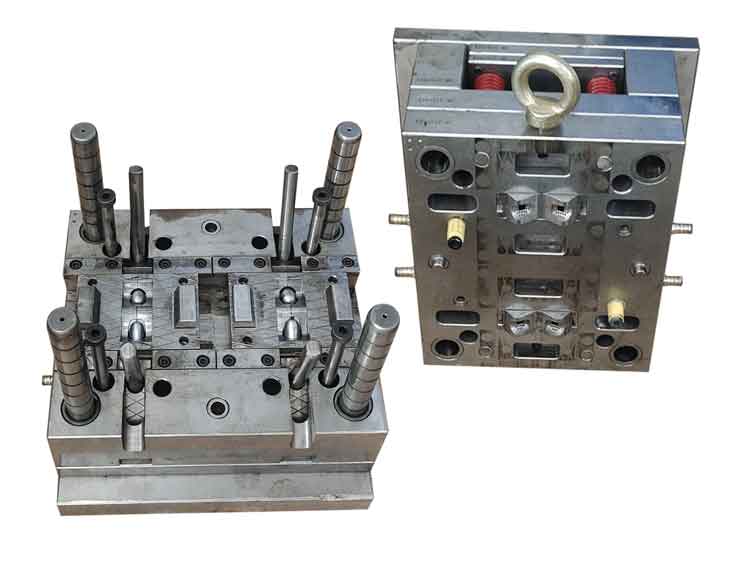
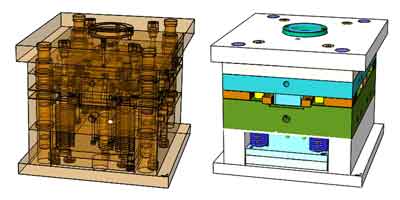
射出成形金型の基本構造

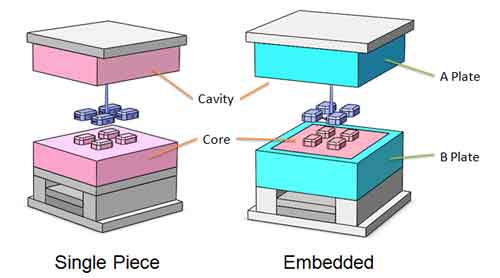
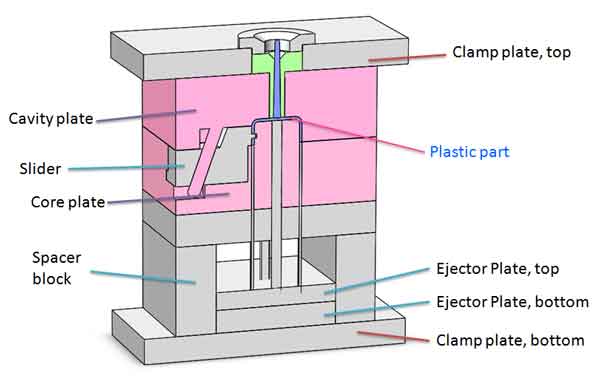
射出成形用金型は、基本的に以下の部品で構成され、大きく2つのグループに分類される:

  • 主要部品:キャビティプレート、コアプレート、スライダー、スペーサーブロック、クランププレート(上下)、エジェクタープレート(上下)。.
  • アクセサリー: スライディング・ピラー、エジェクター・ピン、スプルー・ブッシング、ロケート・リング、スプリング、金型によってはホット・ランナーなどである。.

以下はその説明である:

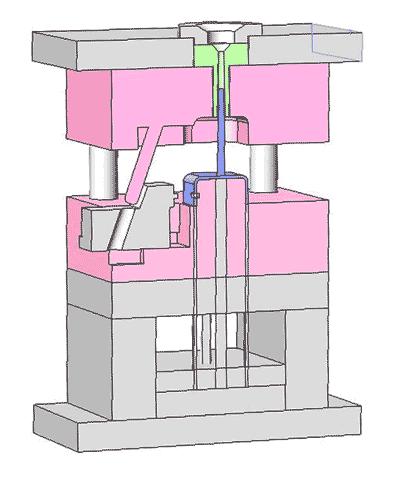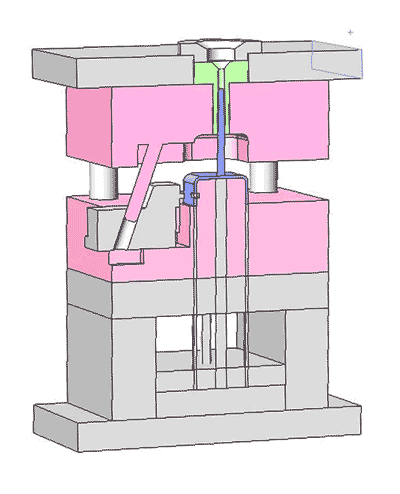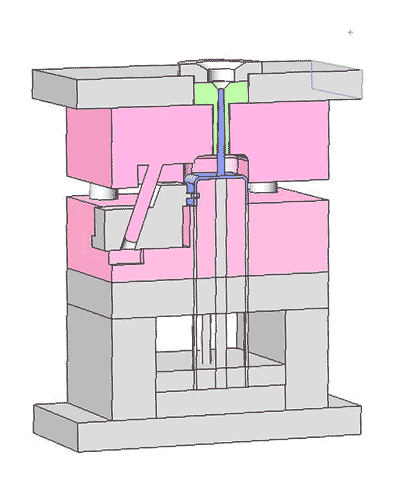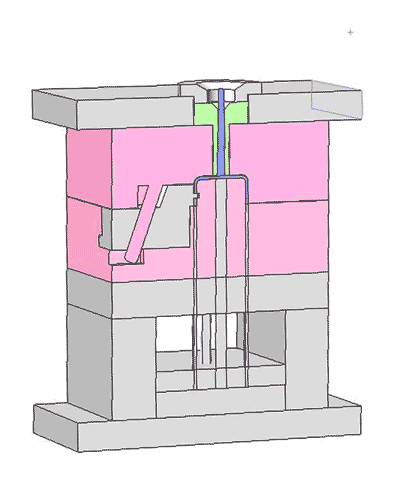
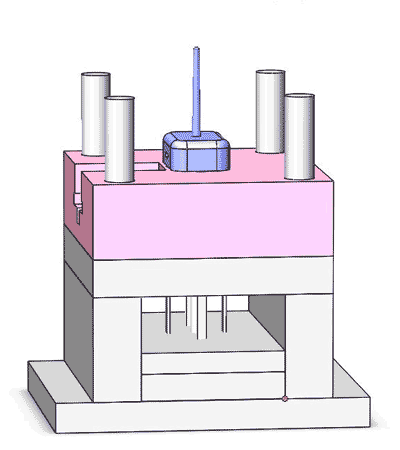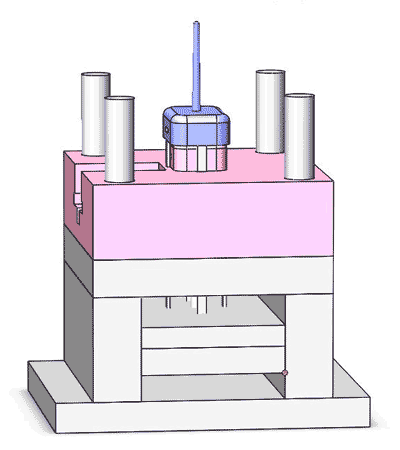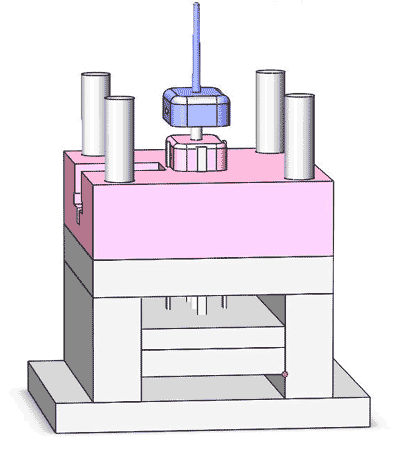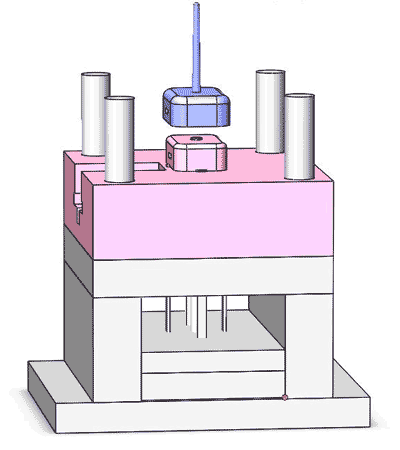
閉じると コアプレート、キャビティプレート、, そして スライダー プラスチック材料が成形および固化される密閉された区画を形成します。金型が開くと、これらの部品が離れ、固化したプラスチック製品の取り出しが可能になります。.

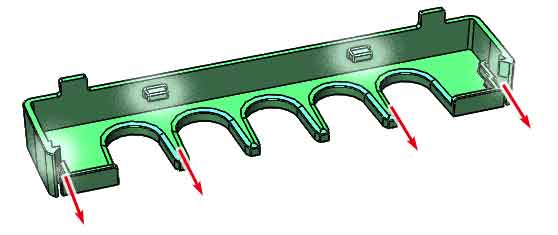
頻繁に発生するため アンダーカット プラスチック部品の設計において、射出成形金型はしばしば含みます 摺動機構。. これらの機構は主に2種類あります。傾斜レールを使用して垂直方向の動きを水平方向の動きに変換するものと、油圧または空気圧シリンダーを使用して動かすものです。.

射出成形金型の開閉
単純な射出成形金型の断面

突き出し機構は以下で構成されます エジェクタピン そして 上下の突き出しプレート, 成形された部品を金型から円滑に取り出す上で重要な役割を果たします。.

上部のエジェクタープレートには、エジェクターピンを取り付け、位置決めするための多くの穴が開いているのに対し、下部のエジェクタープレートには穴がなく、エジェクターピンを押す役割を果たす。.

エジェクタープレートが上方に移動すると、エジェクターピンが駆動し、冷却されたプラスチック部品が金型から排出される。.

射出成形における射出動作

金型費用の構成

とはいえ、金型費用の内訳は次のようになる:

1.材料費

射出成形金型のコスト計算は材料費から始める。まず、主な鋼板のコストを計算する。.

材料費の分類

  • について メインプレート:コアプレート、キャビティプレート、スライダー、クランププレート、スペーサーブロック、トップエジェクタープレート、ボトムエジェクタープレート;;
  • スライド部品:スライダー、リフター、シリンダー、その他のスライド機構;;
  • アクセサリースライディングピラー、エジェクターピン、ホットランナー(オプション)、スプリング、ファスナーなど。.
  • 補助材料放電加工の電極として使用される青銅または黒鉛。.

キャビティ・プレートの計算方法の例

プラスチック部品の大きさ、キャビティの数、基本的な構造(スライダーがあるか、中子があるか、2プレート金型か、3プレート金型か、など)から、鋼板の大きさと重量を計算し、そのコストを求めることができる。.

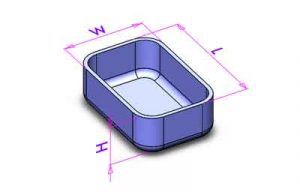
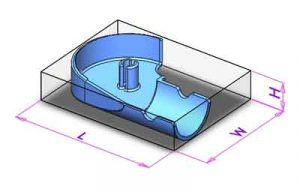
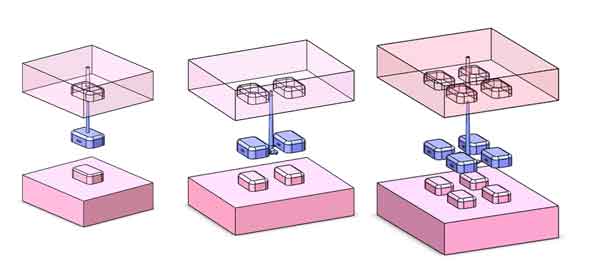
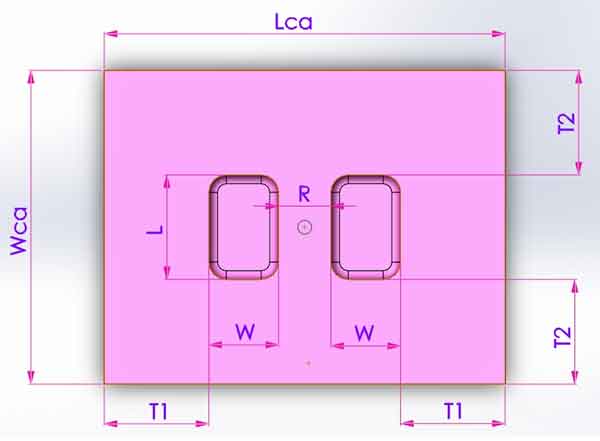
製品サイズがL*Wで、キャビティが2つある場合、キャビティ間の距離Rとキャビティからエッジまでの距離T1、T2は経験式から求めることができるので、キャビティプレートの長さLcaと幅Wcaを求めることができる、,

  • Lca=2W+2T1+R
  • Wca=L+2T2
キャビティプレートの長さと幅

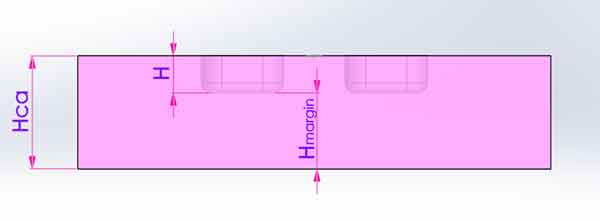
また、高さHcaも経験式で算出される。.

キャビティプレート寸法 高さ

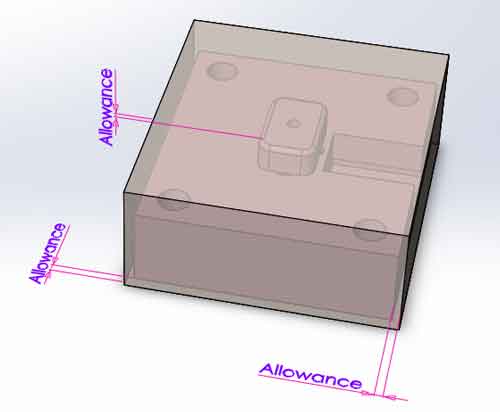
原材料の寸法を計算する際には、長さ、幅、高さにいくらかの許容誤差を加える必要がある。次に、キャビティ・プレートの材料重量があります。.

原材料の重量=長さ×幅×高さ×7.85 / 1,000,000 (kg)

(注:この式では単位はmm、kg)。

同様に、他の鋼板や摺動部品についても同じ計算をして重量とコストを求め、それらを合計する。.

金型コアプレートの加工代
原材料の重量を計算する

2.設計料

プラスチック成形プロジェクトの成功は、優れた金型設計から始まる。設計者、金型製造者、その他の人々が協力し合い、意見を出し合って最良の選択肢を見つけるのです。.


金型設計例

金型のサイズと複雑さにもよりますが、設計料は通常$100から$300、時にはそれ以上になることもあります。.

熟練した設計者の時給は30~40ドルで、少し高く感じるかもしれませんが、1日(12時間)で8~10個の単純な射出成形金型の設計を完了できるため、その報酬は成果に対して妥当です。.

3.加工コスト

機械加工は金型の中で最も高価な部分である。また、機械加工設備の種類やグレードによっても費用が異なります。一流ブランドの設備は、一般的な設備の2~3倍の時給になります。.

加工費の計算式は以下の通り:

加工費 = 時給 × 加工時間

加工時間を正確に見積もるのは難しいので、プラスチック部品のサイズと過去の類似部品の加工費実績から概算するしかない。.

4.集合費

金型の組み立ては時間のかかる作業だ。機械加工でずれた寸法を調整したり、すべての可動部品を適切な密度で合わせたり、設計段階で想定していなかった問題をデバッグしたりすることも含まれる。金型が複雑であればあるほど、あるいは高価であればあるほど、金型を合わせるのに時間がかかる。例えば、1万ドル相当の金型であれば、型合わせに50~100時間かかることもある。.

しかし、金型の組み立てに要する時間も正確に見積もることはできない。.

5.税金と利益

税金と利益:税金やその他の間接費を除き、合理的な利益率は約15~30%であるべきです。時には、より困難な作業ではもう少し高くなる場合があり、その余分な利益は金型メーカーが負うリスク(不確実性)に対するものです。金型メーカーは最終結果、つまり高品質のプラスチック部品を円滑に生産できる射出成形金型を納品する責任があることを忘れないでください。単に過度な 成形不良.

各費用に対する通常の割合

各コストの最も一般的な割合を知ることは理にかなっており、受け取った見積もりが 適切に計算, 、そして価格が 競争力のある:

項目パーセント
1素材20-35%
2機械加工25-40%
3組み立て15-20%
4金型設計5-10%
5税金、利益20-30%

各コストの見積もり精度

事前に正確に予測することが難しい費用もある。

前述したように、一部のコスト、特に機械加工費や組み立て費は、見積もり計算の際に正確に見積もることができない。そこで、ファジー見積りという方法がある。いわゆるファジー見積もりとは、実際のコストよりも若干上振れした見積もりとなるが、下振れする可能性もあるということである。そして、全体的な変動は非常に大きくない達成するために、異なるコスト間の上方と下方の変動は、お互いを相殺することができる。.

各費用の見積もり精度については、以下の表をご覧ください:
項目 素材 機械加工 デザイン 組み立て、, 税金、利益
精度  (0~+5%)  (-5~+20%)  (-5~+10%)  (-5~+10%)  (0~+5%)
全体として、金型メーカーの利益は15-30%の間か、場合によってはそれ以上になる。.

相互参照のため、複数のサプライヤーにコスト内訳の提供を依頼する。

発注を最終決定する前に、2~3社のサプライヤーに金型のコスト内訳を提出してもらうのが理にかなっている。そうすれば、コストが正しく計算されているかどうか、どのサプライヤーが見積もりプロセスにおいてよりプロフェッショナルであるかがわかる。.

材料費乗数見積法

上記の見積もり方法では、各費用を別々に見積もります。しかし、実際の運用では、金型工場はもっと簡単な方法を使うことが多い。つまり、まず材料費を計算し、金型サイズや金型の複雑さなどに応じて価格係数を掛けるのである。.

金型価格=総材料費 * 価格係数

一般的な射出成形金型のこの価格係数は 2.5から5の間.

価格要因に影響を与えるもの

金型サイズ:

金型サイズが大きくなると、プライス・ファクターは小さくなる。小さな金型は材料費が安くなりますが、その他の費用の削減はそれほど大きくありません。逆に大きな金型では、その他の費用の増加は材料費の上昇に比例しません。.

複雑さ: 

金型の複雑さは価格に直結する。.

単純な形状の金型は、大きなフライス工具を使って効率的に加工できるため、加工時間が短くて済む。対照的に、複雑な形状の金型では、細かい加工に小さなフライス工具を使用する必要があり、部品によっては放電加工(EDM)が必要になるため、加工時間が大幅に延びる。.

さらに、より複雑な金型は、多くのスライド機構を備えていることが多く、組み立てに多くの部品を必要とする。.

精度:

これは、より高い精度を達成するには、より洗練された高価な設備の使用や、所望の精度レベルに達するためにツールの動き(送り)を遅くすることが必要になるためです。.

時には、これらの精度要求に対応するために金型構造の調整も必要です。.

高いリブとポスト

背の高いリブ/ポストは、金型内の深い溝/穴に相当し、放電加工(EDM)の適用が必要となる。さらに、これは射出成形プロセス中に課題を提示し、コンポーネントの製造コストを上昇させます。.

EDM用電極:

銅やグラファイトから作られた電極を使用し、放電加工(EDM:Electrical Discharge Machining)を施す必要があるものもある。.

時には、電極を小さく作ることができますが、他の時には、部品全体と同じ大きさにする必要があります。これらの電極の材料費と加工費は、金型のコスト増加につながります。.

ホットランナー:

ホット・ランナーには多くの種類とグレードがあり、価格は数百ドルから数千ドルで、温度制御ユニットを使用する必要がある。ホットランナーには大きなメリットがある反面、コストアップにもつながる。.

キャビティ数:

キャビティ数の多い金型では、各ゲートでの圧力と流動の均一性を確保するため、ホットランナーを採用することが多い。このような金型では、キャビティ間の寸法均一性が要求されるため、金型メーカーにとってはリスクが高くなる。これらの要素は価格上昇の一因となる。.

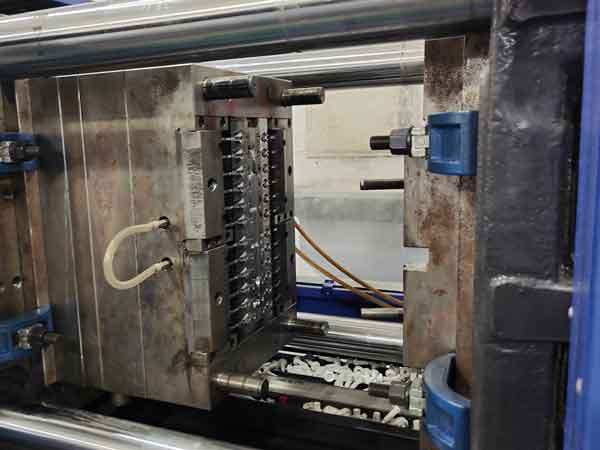
例えば、ディスペンサー・キャップの製造に使用される右側の画像に描かれているタイプの射出成形用金型は、通常$12,000から$18,000の間である。.

プラスチック ディスペンサー キャップ用 24 キャビティ精密金型
ディスペンサーキャップ用24キャビティ精密金型

硬度 工具鋼:

標準的な金型鋼の硬さは HRC28からHRC54。. 硬度の高い金型鋼は必要とします 熱処理後の精密加工, 、加工時間が長くなるため、硬い金型はより高価になります。.

ヒント:硬度 焼入れ金型 一般的に HRC46~54. 。これらは、大量生産やPPS、PEEK、PESなどの高温プラスチックに専ら使用されます。.

一方、プリハードン工具の硬さは通常HRC28~40の範囲です。これらはプリハードン処理された鋼で作られており、熱処理が不要で、最終寸法まで直接加工できます。.

金型費用の内訳の一例

さて、金型コストがどのように計算されるかをよりよく理解するために、以下の表の例を見てみましょう。. さまざまなプロセスの時間単価を示しているので、各コストがどのように計算されるかを理解できます。.

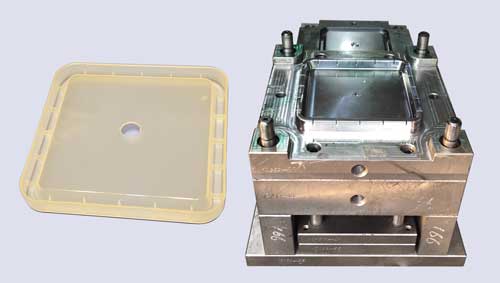
これはプラスチックボックス用の四角い蓋で、基本情報は以下の通り:

♦ 製品材料:PP
♦ 製品寸法:150*150*15mm
♦ 金型材料:718H
♦ キャビティ数:1
♦ 突き出し方法:突き出しプレート

この金型の見積もりは$1250で、費用の内訳は以下の通りです:

正方形のプラスチックカバーのための射出成形金型

射出成形用金型のコスト内訳

(以下の表はモバイルデバイスでは非表示になっています。表示するにはデスクトップまたはタブレットデバイスを使用する必要があります。)

カテゴリー項目説明単価
数量単位金額
素材 モールドベース(標準)
材質1045、外径寸法
300*280*260mm、60kgs。.
$1001(個)
$100
コアプレート
材質718H、280*280*80mm、50kg。.
$1501(個)
$150
キャビティプレート
材質718H、280*280*80mm、50kg。.
$1501(個)
$150
放電加工電極(コア用)
銅、150*150*20mm、4kgs
$351(個)$35
アクセサリー
ボルト、ホースコネクターなど.
$501(セット)$30
デザインパートデザイン料
$501(個)$50
金型設計料
$1001(個)$100
機械加工CNCフライス加工
$8/時間
15(時間)
$120
CNC彫刻
$4/時間
10(時間)$40
ワイヤー放電加工機
$1.5/時間6(時間)$9
放電加工
$3/時間10(時間)$30
表面研磨$8/時間6(時間)$48
組み立て、熱処理、,
カビテスト
組み立て
$8/時間
10(時間)$80
熱処理$0.5/kgなし
カビ検査$20/回2(回)$40
税金、諸経費、その他
税金$90
管理費$95
利益$100
合計$1,267

つまり、この特殊なケースでは、金型費用の一般的な構成は次のようになる:

オンライン金型費用計算機の使い方

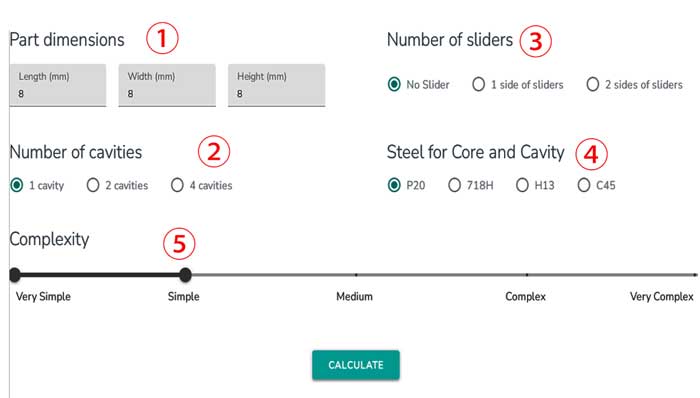
このオンライン射出成形金型コスト計算機は、 部品寸法、キャビティ数、スライド数 へ 金型寸法を計算する そして 金型価格を見積もる. 。100%正確ではありませんが、十分に近い推定値を提供できます。.

ここでは、この金型コストの計算機を使用する方法を説明します。まず、以下の値を入力する必要があります:

オンライン金型コスト計算機

以下はその計算結果である:

射出成形金型コスト計算機

プラスチック射出成形金型画像

これらはシミュレーション計算機から得られた結果です。より正確で現実的な手動見積もりが必要な場合は、お問い合わせください

電卓の精度を確認するための例

ここで、金型価格計算機の精度を検証するために、金型価格のいくつかの例を示します。一般的な複雑さと精度を持つプラスチック製品については、その評価はまだ近いことがわかります。.

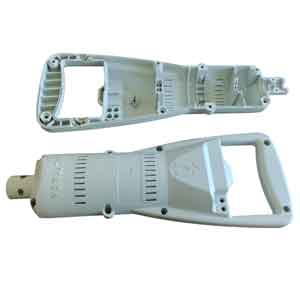
電動工具ハウジング 2
品名:電動工具ハウジング 材質PA6+GF30
部品寸法 キャビティ数 スライド数 コアとキャビティ用スチール 複雑さ、,
350*135*40 1*1 1 H13 ミディアム
その他の金型情報電卓価格実勢価格
ホットランナー、3サブゲート$8450$8900
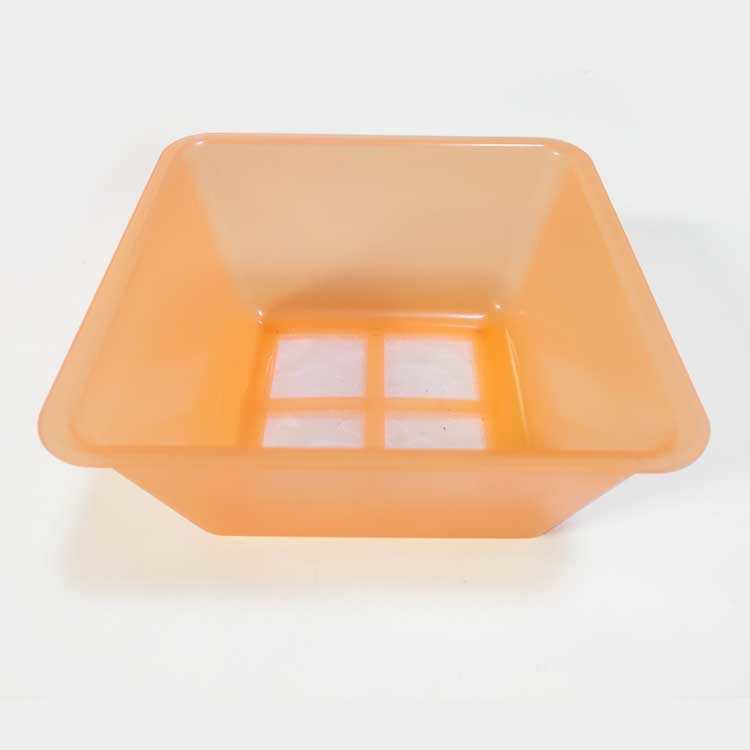
プラスチック製メッシュ収納ボックス

品名:メッシュ付き収納ボックス。.
材料:PP

部品寸法キャビティ数スライド数コアとキャビティ用スチール複雑さ、,
150*150*801*10P20とてもシンプル
その他の金型情報電卓価格実勢価格
コールドランナー。エアノズル付きエジェクタープレート$2170$2350
ソケットカバー 2個

品名:電源ソケット用プラスチックケース。.
材料:ABS

部品寸法キャビティ数スライド数コアとキャビティ用スチール複雑さ、,
80*40*401+1ファミリー1718Hとてもシンプル
その他の金型情報電卓価格実勢価格
コールドランナー、エッジゲート$2290$1960
駆動装置のプラスチック製ハウジング背面図

品名:駆動装置のプラスチックエンクロージャ。.
材料:PC

部品寸法キャビティ数スライド数コアとキャビティ用スチール複雑さ、,
243*105*3820718Hシンプル
その他の金型情報電卓価格実勢価格
コールドランナー、エッジゲート$4965$4690

しかし、特殊な要件を持つ一部のプラスチック部品については、このLEDランプレンズのように、この計算機で計算される価格は低くなり、実際の価格よりもはるかに低い価格が表示されます。これは、このレンズが投影される光のパターンに対する要求が高く、その幾何学的形状の精度が非常に高いためです。.

プラスチックはレンズ 2 のキャビティを導きました

品名:LEDレンズ。.
材料:PC

部品寸法キャビティ数スライド数コアとキャビティ用スチール複雑さ、,
直径50*81+1ファミリー2S136非常に複雑
その他の金型情報電卓価格実勢価格
コールドランナー、エッジゲート$5795$11000

よくある質問

金型価格の大半は$1,000から$10,000の間に収まる。しかし、自動車部品に使用されるような大規模な金型のコストは、数十万ドルに達することができます。.

材料費は一般的に金型総額の20~35%を占める。しかし、より大きく単純な金型では、材料費が総コストの60~70%を占めることもあります。.
小さな金型メーカーが基本価格を提示した場合、中堅メーカーはその1.5倍から2倍、大手メーカーは2倍から2.5倍を提示することもある。このようなばらつきは、メーカー間の諸経費や利益見込みの違いによるものである。.

必ずしもそうではない。.

小規模な金型メーカーは、各プロジェクトにより多くの注意を払うかもしれないが、その能力は千差万別である。高品質の結果を得るために必要なスキルが不足している場合もあるため、見極めが重要です。.

中堅メーカーは、小規模工場と同様、お客様のプロジェクトに対する集中度が低く、技術的な熟練度を保証できない可能性があります。.

大手の金型メーカーは強力な技術力を持っていますが、プロジェクトの優先順位はそれほど高くないかもしれません。大手メーカーのリスクは最も低いが、彼らとのコラボレーションは柔軟性や適応性に欠けるかもしれない。.

したがって、この質問に対する答えは絶対的なものではなく、徹底的なデューデリジェンスが必要である。.

金型の品質を素早く評価するには、以下の点を考慮する:

ゲートの設計や冷却水路の配置など設計の合理性、後の改良の跡が少ない加工精度、エジェクタープレートを押す手動テストなど、全体的な加工精度を示す。.

カビのコストを下げるには、いくつかのアプローチが有効だ:

  • アンダーカットを減らし、リブの高さを低くするなどのインテリジェントな製品設計により、金型設計を簡素化できる。.
  • 家族の金型を利用することで、必要な金型の総数を減らすことができる。.
  • 適切な金型用鋼材の選択。金型によっては、キャビティが摩耗しやすく、バリが発生しやすいため、コアに低グレードの材料を使用することができます。.
  • 最後に、適切な金型製造工場と提携することが重要である。.

重量に基づく金型のコストは、通常、 $8から$50 1キログラムあたりの範囲です。この変動は、金型に使用される鋼の種類、および金型の複雑さとサイズに影響されます。.

金型鋼の価格は1キログラムあたり$2から$20の範囲であり、金型コストが比較的高いことを示唆するかもしれませんが、必ずしもそうとは限りません。材料費だけでも総金型価格の20%から35%を占め、50%を超えることもあります。.

これは、価格設定が金型の正味重量に基づいているためですが、実際に使用される材料はしばしばこの量を超えます。さらに、価格設定には金型アクセサリ(重量で価格設定されない完成品として販売される)や、放電加工(EDM)用の材料(銅やグラファイト電極など)が含まれていません。これらの要因が金型の価格構造を複雑にしています。.