İçindekiler
GeçişEnjeksiyon kalıp maliyetini bilmenin önemi
Bir plastik enjeksiyon kalıplama projesini dışarıya veriyorsanız, şunları merak ediyor olabilirsiniz makul bir fiyat nasıl güvence altına alınır enjeksiyon kalıbı için. Bu makalede, maliyet hesaplamasını parçalara ayırın bir enjeksiyon kalıbı için. Şunları ele alacağız saatlik ücretler her üretim süreciyle ilişkili olanları ve kalıbın maliyetini etkileyen temel faktörleri.
Bizim çevrimiçi kalıp maliyeti hesaplayıcısı kalıbınız için uygun bir fiyat belirlemenize ve kalıp yatırımını potansiyel olarak azaltmanın yollarını keşfetmenize yardımcı olacaktır.
Ampirik teklif yöntemi
Bir kalıp, her biri çeşitli işleme süreçleri gerektiren birçok parçadan oluşur ve bu da maliyet hesaplamasını karmaşık hale getirir. malzeme maliyeti nispeten olabilir basit ve kesin, hesaplama işleme maliyetleri daha fazla zorlayıcı.
İşleme maliyetleri, kullanılan ekipmanın türüne ve süreci tamamlamak için gereken süreye bağlıdır. İşleme süresini doğru bir şekilde tahmin etmek, ister insan tahmini ister 3D simülasyon yazılımı kullanılsın, zordur. Sonuç olarak, kalıp fiyatlandırması genellikle tahminlere dayanır.
Bir kalıp için teklif vermek için önce kalıp yapısının tasarlanması gerekir. Ardından malzeme maliyetini hesaplar, işleme ve ek maliyetleri tahmin eder ve son olarak kalıp için bir fiyat teklifi belirlersiniz.
Elbette, bu tahmin ne keyfi ne de kesin değildir, aşağıdaki nedenlerden dolayı:
- Malzeme maliyetinin hesaplanması oldukça kesindir;
- İşleme maliyetlerinin tahmini, kalıbın boyutlarından ve karşılaştırılabilir ürünlerle ilgili geçmiş deneyim;
- Kalıp üreticisi, fazla tahmin yapmanın bu fırsatı kaybetmesine neden olabileceğinin farkındadır.
Bununla birlikte, daha sonra daha ayrıntılı olarak inceleyeceğimiz bir dereceye kadar belirsizlik devam etmektedir.
Enjeksiyon kalıplarının temel unsurları
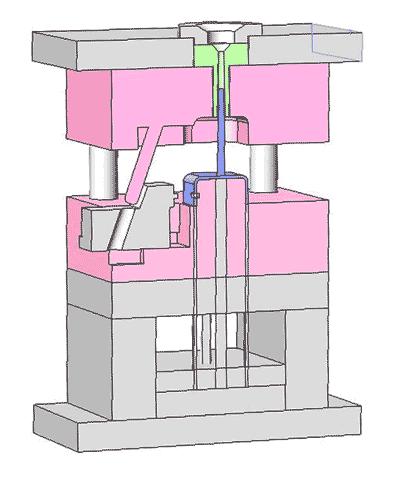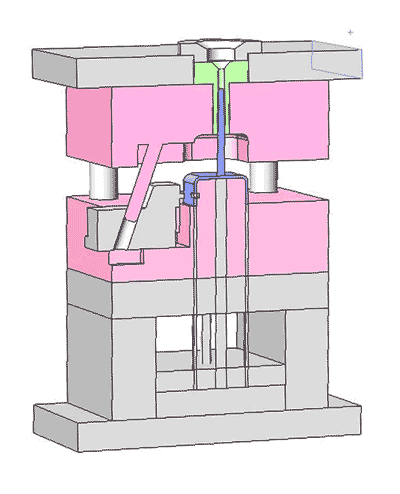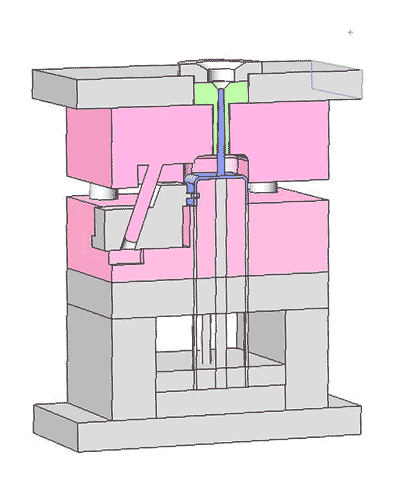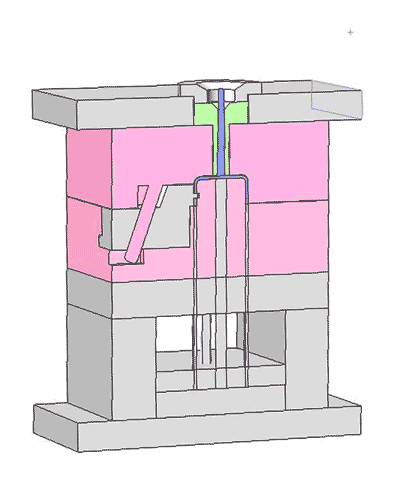
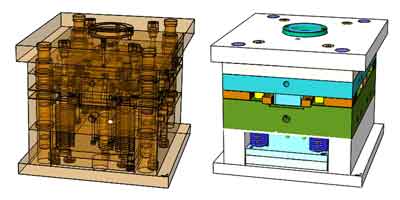
Bir enjeksiyon kalıbı, birkaç hassas işlenmiş çelik parçadan oluşur. Bu parçalar, belirli boyutlara ve toleranslara göre titizlikle şekillendirilir ve honlanır, ardından tam bir kalıp oluşturacak şekilde monte edilir. Bu montaj kap olarak hizmet eder eriyik plastiğin enjekte edilmesi, şekillendirilmesi, soğutulması ve katılaştırılarak bitmiş parçayı oluşturması içindir.
Enjeksiyon kalıplarının karmaşıklığı farklılık gösterse de, bazıları ayrıntılı tasarımlar ve birden fazla hareketli parça sergilese de, bunların temel yapı değişmeden kalır.
Esasen, bir enjeksiyon kalıbı iki ana gruba ayrılmış aşağıdaki parçalardan oluşur:
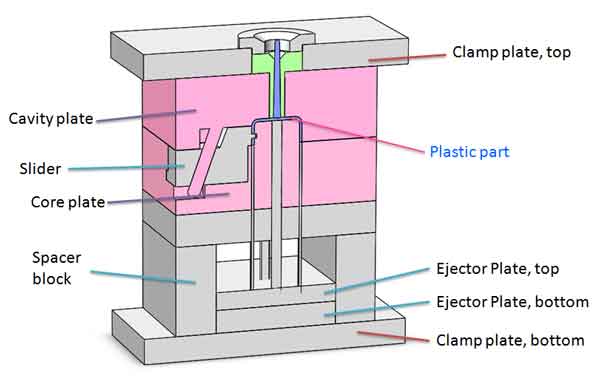
- Ana bileşenler: Boşluk plakası, Çekirdek plakası, Sürgü, Ara parça bloğu, Kelepçe plakası (üst ve alt), İtici plaka (üst ve alt).
- Aksesuarlar: Bunlar arasında kayar sütun, ejektör pimleri, yolluk burcu, yerleştirme halkası, yaylar, bazı kalıplarda sıcak yolluklar ve benzerleri bulunur.
İşte bazı açıklamalar:
Kapanma sırasında, Çekirdek Plaka, Boşluk Plakası, ve Kaydırıcı plastik malzemenin kalıplanıp katılaştığı kapalı bir bölme oluşturur. Kalıp açıldığında bu parçalar ayrılır ve katılaşmış plastik parçanın çıkarılmasına izin verir.
Yaygın olarak görülmesi nedeniyle alt kesikler plastik parçaların tasarımlarında, enjeksiyon kalıpları sıklıkla kayan mekanizmalar. Bu mekanizmalar esas olarak iki tiptir: eğimli raylar kullanarak dikey hareketleri yatay hareketlere dönüştüren bir tip ve hareket için hidrolik veya pnömatik silindirler kullanan bir diğeri.
Çıkarma mekanizması şunlardan oluşur: çıkarma pimleri ve üst ve alt itici plakalar, şekillendirilmiş parçaların kalıptan sorunsuz bir şekilde çıkarılmasında çok önemli bir rol oynar.
Üst ejektör plakasında ejektör pimlerinin takılması ve konumlandırılması için çok sayıda delik bulunurken, alt ejektör plakasında delik bulunmaz ve ejektör pimlerini itmeye yarar.
Ejektör plakaları yukarı doğru hareket ettikçe ejektör pimlerini tahrik eder ve bunlar da soğutulmuş plastik parçayı kalıptan çıkarır.
Kalıp maliyetinin bileşimi
Bununla birlikte, kalıp maliyetini aşağıdaki gibi ayrıştırabiliriz:
1. Malzeme maliyeti
Enjeksiyon kalıbının maliyet hesaplaması malzeme maliyetinden başlar. İlk olarak, ana çelik plakaların maliyetlerini hesaplayacağız.
Malzeme maliyetlerinin sınıflandırılması
- Bu ana plakalar: Çekirdek Plakası, Boşluk plakası, sürgü, sıkıştırma plakası, ara bloklar, üst ejektör plakası ve alt ejektör plakası;
- Slayt bileşenleri: Sürgü, kaldırıcı, silindirler veya diğer kayar mekanizmalar;
- Aksesuarlar: kayar sütunlar, ejektör pimleri, sıcak yolluklar (isteğe bağlı), yaylar, bağlantı elemanları, vb.
- Yardımcı malzeme: EDM için elektrot olarak kullanılan bronz veya grafit.
Boşluk Plakasının nasıl hesaplanacağına dair bir örnek
Plastik parçaların boyutuna, boşluk sayısına ve temel yapıya (sürgü, maça, iki plakalı kalıp veya üç plakalı kalıp vb. olup olmadığına) bağlı olarak, çelik plakaların boyutunu ve ağırlığını hesaplayabilir ve ardından bunların maliyetini elde edebiliriz.
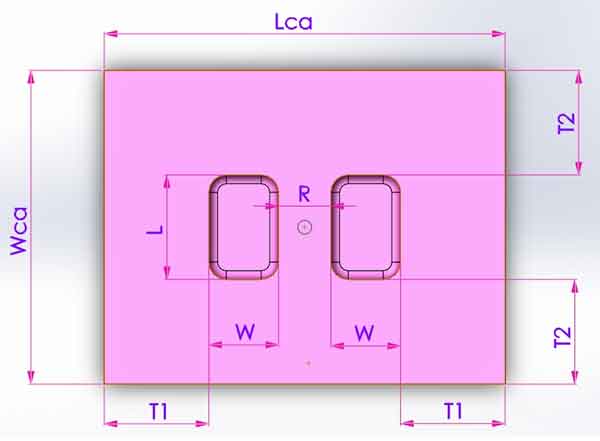
Ürün boyutu L*W olduğunda ve 2 boşluk olduğunda, boşluklar arasındaki mesafe R ve boşluklardan kenarlara olan mesafe T1, T2 ampirik formüllerden elde edilebilir, böylece boşluk plakasının uzunluğunu ve genişliğini Lca ve Wca elde edebiliriz,
- Lca=2W+2T1+R
- Wca=L+2T2
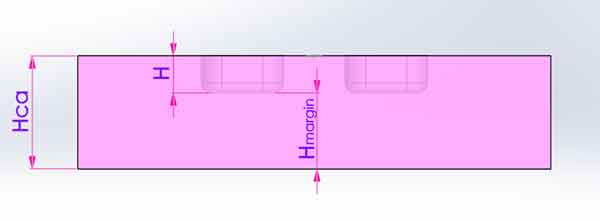
Hca yüksekliği de ampirik bir formülle hesaplanır.
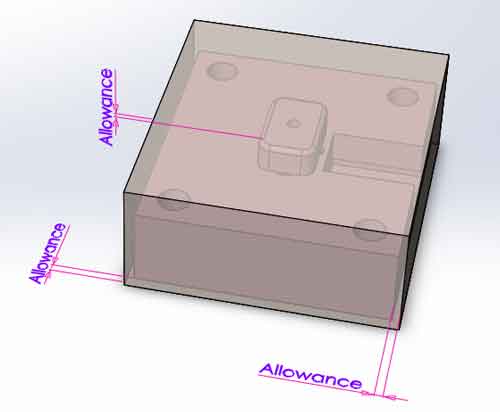
Hammadde boyutları hesaplanırken uzunluk, genişlik ve yüksekliğe bir miktar pay eklenmesi gerekir. Daha sonra Boşluk Plakasının malzeme ağırlığına sahip oluruz.
Hammadde ağırlığı=Uzunluk x genişlik x yükseklik x 7,85 / 1.000.000 (kg)
(Not: bu formülde birimler mm, kg'dır.)
Aynı şekilde, ağırlıklarını ve maliyetlerini elde etmek için diğer çelik plakalar ve kayar bileşenler için de aynı hesaplamayı yapacağız ve bunları toplayacağız.
2. Tasarım ücreti
Başarılı bir plastik kalıplama projesi, çok fazla beceri ve deneyim gerektiren ve genellikle ekip çalışmasını içeren iyi bir kalıp tasarımıyla başlar. Tasarımcılar, kalıp üreticileri ve diğerleri işbirliği yapar ve en iyi seçeneği bulmak için girdilerini birleştirir.
Kalıbın boyutuna ve karmaşıklığına bağlı olarak, tasarım ücreti genellikle $100 ile $300 arasında değişir, bazen daha da yüksek olabilir.
Becerikli bir tasarımcının saatlik ücreti 30 ila 40 dolar olabilir, bu biraz yüksek görünebilir, ancak bir günde (12 saat) 8-10 basit enjeksiyon kalıbının tasarımını tamamlayabilirler, bu nedenle ücretleri çıktıları için makuldür.
3. İşleme maliyeti
İşleme, kalıbın en pahalı kısmıdır. Maliyet, işleme ekipmanının türüne ve derecesine de bağlıdır. En iyi marka ekipmanın saatlik ücreti, sıradan ekipmanınkinden 2-3 kat daha yüksektir.
İşleme maliyetlerini hesaplamak için formül şöyledir:
İşleme ücreti = saatlik ücret X işleme süresi
İşleme süresini doğru bir şekilde tahmin etmek zor olduğundan, yalnızca plastik parçanın boyutuna ve geçmişte benzer parçaların gerçek işleme maliyetine dayalı bir tahmin yapabiliriz.
4. Montaj ücreti
Kalıp montajı zaman alan bir iştir. İşleme sırasında yerinde olmayan boyutların ayarlanmasını, tüm hareketli parçaların uygun sıkılıkta oturmasını ve tasarım aşamasında öngörülmeyen sorunların hata ayıklamasını içerir. Kalıp ne kadar karmaşık veya ne kadar pahalıysa, kalıbı eşleştirmek o kadar uzun sürer. Örneğin, 10.000 dolar değerindeki bir kalıbın eşleştirilmesi 50-100 saat sürebilir.
Ancak, kalıp montajı için gereken süre de kesin olarak tahmin edilemez.
5. Vergi ve kâr
Vergi ve kâr: Vergi ve diğer genel giderler hariç, makul bir kâr marjı yaklaşık -30 olmalıdır. Bazen daha zorlu işler için biraz daha yüksek olabilir; ek kâr, kalıp üreticisinin alacağı risk (belirsizlik) içindir. Kalıp üreticisinin nihai sonucu teslim etmekle sorumlu olduğunu unutmayın; bu, iyi kalitede plastik parçaları sorunsuz bir şekilde üretebilen enjeksiyon kalıbıdır, ancak sadece aşırı sonuçla biten bir kalıp yapmak değil kalıplama hataları.
Her bir maliyetin olağan yüzdesi
Her maliyetin en yaygın yüzdesinin ne olduğunu bilmek mantıklıdır, böylece aldığınız tekliflerin doğru şekilde hesaplanmış, ve eğer fiyatlar rekabetçi:
| Öğe | Yüzde | |
|---|---|---|
| 1 | Malzeme | 20-35% |
| 2 | Talaşlı İmalat | 25-40% |
| 3 | Montaj | 15-20% |
| 4 | Kalıp tasarımı | 5-10% |
| 5 | Vergi, kâr | 20-30% |
Her bir maliyetin tahmin doğruluğu
Bazı maliyetlerin önceden tam olarak tahmin edilmesi zordur
Yukarıda belirtildiği gibi, bazı maliyetler, özellikle de işleme ve montaj ücretleri, teklifler hesaplanırken kesin olarak tahmin edilemez. Sadece bulanık fiyat teklifi yöntemi kullanılabilir. Bulanık fiyat teklifi olarak adlandırılan yöntem, fiyat teklifinin gerçek maliyetten biraz daha yukarı doğru olması, ancak aşağı doğru dalgalanma olasılığının da bulunmasıdır. Ve farklı maliyetler arasındaki yukarı ve aşağı dalgalanmalar, genel dalgalanmanın çok büyük olmamasını sağlamak için birbirini dengeleyebilir.
| Öğe | Malzeme | Talaşlı İmalat | Tasarım | Montaj, | Vergi, Kâr |
| Doğruluk | (0~+5%) | (-5~+20%) | (-5~+10%) | (-5~+10%) | (0~+5%) |
Çapraz referans için birden fazla tedarikçiden maliyet dökümünü sağlamalarını isteyin
Siparişi vermek için nihai kararı vermeden önce, 2 veya 3 tedarikçiden kalıp için maliyet dökümünü size sunmalarını istemek mantıklıdır, böylece maliyetlerin doğru hesaplanıp hesaplanmadığını ve hangi tedarikçinin teklif sürecinde daha profesyonel göründüğünü bilirsiniz.
Malzeme maliyet çarpanı teklif yöntemi
Yukarıdaki teklif yöntemlerinde, her maliyet ayrı ayrı tahmin edilir. Ancak fiili operasyonda, kalıp fabrikaları genellikle daha basit yöntemler kullanır, yani önce malzeme maliyetlerini hesaplamak ve kalıp boyutuna, kalıbın karmaşıklığına ve benzerlerine göre bir fiyat faktörü ile çarpmak.
Kalıp fiyatı=Toplam malzeme maliyeti * fiyat faktörü
Tipik bir enjeksiyon kalıbı için bu fiyat faktörü 2,5 ile 5 arasında.
Fiyat faktörünü ne etkiler?
Kalıp boyutu:
Kalıp boyutu arttıkça Fiyat Faktörü azalır. Küçük kalıpların malzeme maliyetleri daha düşüktür, ancak diğer giderlerdeki azalma o kadar önemli değildir. Tersine, daha büyük kalıplarda, diğer maliyetlerdeki artış, malzeme maliyetlerindeki artışla orantılı olarak ölçeklenmez.
Karmaşıklık:
Kalıbın karmaşıklığı Fiyat Faktörü ile doğrudan ilişkilidir; daha karmaşık kalıplar daha yüksek fiyatlara sahiptir.
Basit geometrik kalıplar, daha az zaman gerektiren daha büyük frezeleme takımları kullanılarak verimli bir şekilde işlenebilir. Buna karşılık, karmaşık şekillere sahip kalıplar, ayrıntılı çalışma için daha küçük frezeleme takımlarının kullanılmasını gerektirir ve bazı parçalar, işleme süresini önemli ölçüde uzatan EDM (Elektrikli Deşarj İşleme) gerektirebilir.
Ayrıca, daha karmaşık kalıplar genellikle çok sayıda kayar mekanizmaya sahiptir ve montaj için daha fazla bileşen gerektirir.
Hassasiyet:
Bunun nedeni, daha yüksek doğruluk elde etmenin daha sofistike ve pahalı ekipman kullanımını ve istenen hassasiyet seviyesine ulaşmak için takımın hareketini (besleme) yavaşlatmayı gerektirmesidir.
Bazen bu hassasiyet ihtiyaçlarını karşılamak için kalıbın yapısında da ayarlamalar gerekir.
Uzun kaburgalar ve direkler
Uzun nervürler/direkler kalıp içinde derin oluklara/deliklere eşdeğerdir ve Elektrik Deşarjlı İşleme (EDM) uygulamasını gerektirir. Ayrıca, bu durum enjeksiyon kalıplama sürecinde zorluklara yol açacak ve bileşenlerin üretim maliyetini yükseltecektir.
EDM için elektrotlar:
Bazı özelliklerin tamamlanması için bakır veya grafitten yapılmış elektrotlar kullanılarak EDM (Elektrik Deşarjlı İşleme) gerekir.
Bazen elektrotlar küçük yapılabilir, ancak diğer zamanlarda tüm parça kadar büyük olmaları gerekir. Bu elektrotların malzeme maliyetleri ve işleme masrafları kalıp maliyetinin artmasına katkıda bulunur.
Fiyatları birkaç yüz ila birkaç bin dolar arasında değişen birçok sıcak yolluk türü ve sınıfı vardır ve bunlar bir sıcaklık kontrol ünitesinin kullanılmasını gerektirir. Sıcak yolluklar önemli avantajlar sunarken, maliyetlerde de artışa neden olurlar.
Göz sayısı:
Daha fazla sayıda boşluk içeren kalıplarda, her bir kapıda eşit basınç ve akış dağılımı sağlamak için genellikle sıcak yolluklar kullanılır. Bu tür kalıplar, boşluklar arasında daha fazla boyutsal homojenlik gerektirir ve kalıp üreticisi için daha yüksek riskler oluşturur. Bu unsurlar fiyatların artmasına katkıda bulunur.
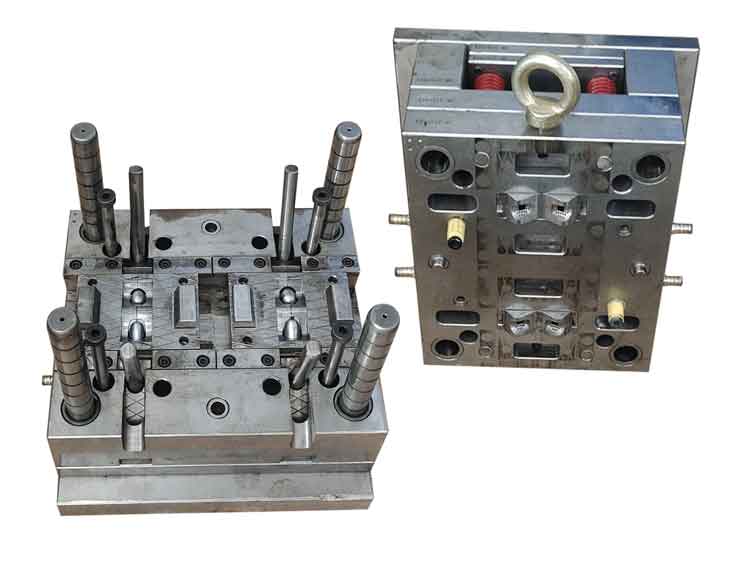
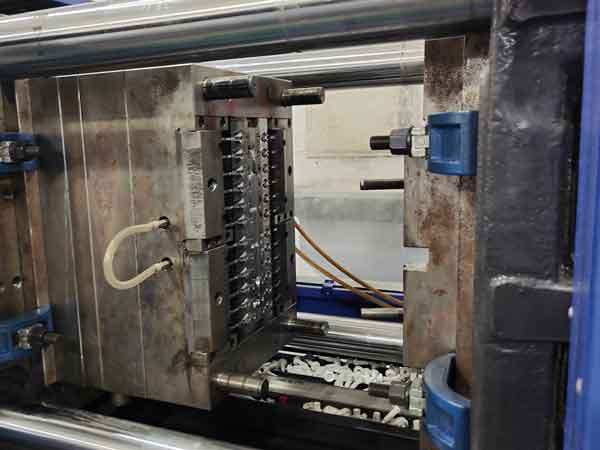
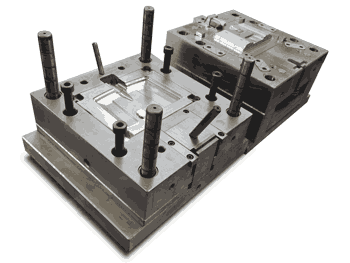
Örneğin, dağıtıcı kapaklarının üretiminde kullanılan ve sağdaki resimde gösterilen enjeksiyon kalıbı tipinin maliyeti tipik olarak $12,000 ile $18,000 arasındadır.
sertliği takım çeliği:
Standart kalıp çeliğinin sertliği şu aralıktadır: HRC28 ile HRC54. Daha yüksek sertliğe sahip kalıp çelikleri gerektirir ısıl işlem ve ardından hassas işleme, bu da daha sert kalıpların daha uzun işlem süresi nedeniyle daha pahalı olmasına neden olur.
İpucu: Sertliği tamamen sertleştirilmiş kalıpların genellikle arasında yer alır HRC46 – 54. Yalnızca yüksek hacimli üretimde veya PPS, PEEK ve PES gibi yüksek sıcaklık plastikleriyle kullanılırlar.
Buna karşılık, ön sertleştirilmiş takımların sertliği tipik olarak HRC28 – 40 arasındadır. Bunlar, ön sertleştirme işleminden geçmiş çelikten yapılır, bu da ısıl işlem ihtiyacını ortadan kaldırır ve doğrudan son boyutlara işlenmelerine olanak tanır.
Kalıp maliyeti dökümüne bir örnek
Şimdi, kalıp maliyetinin nasıl hesaplandığını daha iyi anlamanıza yardımcı olmak için aşağıdaki tablodaki bir örneğe bakalım. Lütfen her bir maliyetin nasıl hesaplandığını anlayabilmeniz için farklı işlemlerin saatlik ücretlerini verdiğimizi unutmayın.
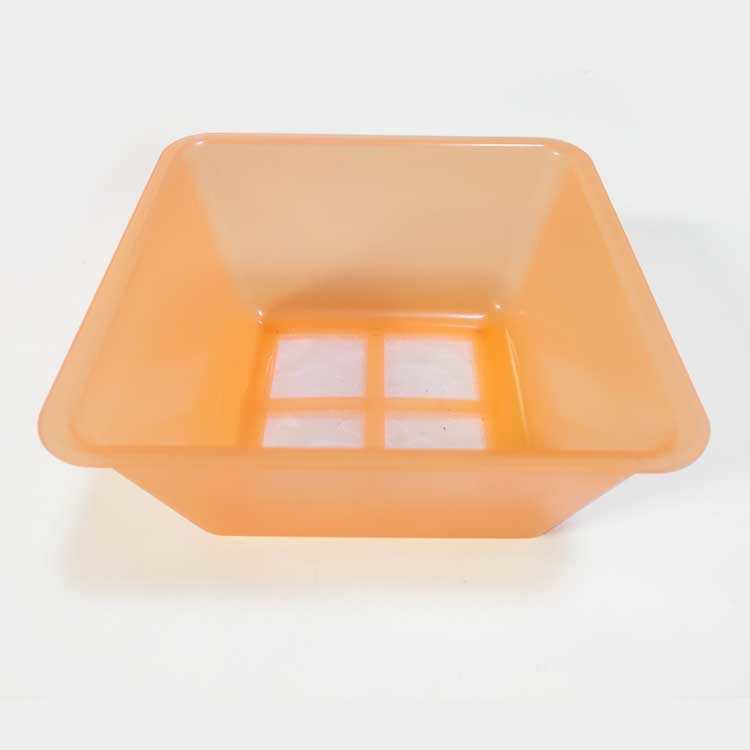
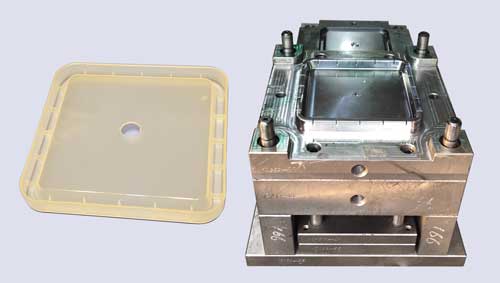
Bu, plastik bir kutu için kare bir kapaktır, temel bilgiler aşağıdaki gibidir:
♦ Ürün malzemesi: PP
♦ Ürün boyutu: 150*150*15mm
♦ Kalıp malzemesi: 718H
♦ Göz sayısı: 1
♦ Çıkarma yöntemi: itici plaka
Bu kalıp için teklifimiz $1250 olup, maliyet dökümü aşağıda listelenmiştir:
Bir enjeksiyon kalıbı için maliyet dökümü
(Aşağıdaki tabloyu mobil cihazlarda gizledik. Görüntülemek için masaüstü veya tablet cihaz kullanmanız gerekir.)
| Katogori | Öğe | Açıklama | Birim fiyat | Miktar. (birim) | Miktar |
|---|---|---|---|---|---|
| Malzeme | Kalıp tabanı (standart) | Malzeme 1045, dış boyut 300*280*260mm, 60 kg. | $100 | 1 (adet) | $100 |
| Çekirdek plaka | Malzeme 718H, 280*280*80mm, 50 kg. | $150 | 1 (adet) | $150 | |
| Boşluk plakası | Malzeme 718H, 280*280*80mm, 50 kg. | $150 | 1 (adet) | $150 | |
| EDM elektrodu (çekirdek için) | Bakır, 150*150*20mm, 4 kg | $35 | 1 (adet) | $35 | |
| Aksesuarlar | Cıvatalar, hortum bağlantıları, vb. | $50 | 1 (set) | $30 | |
| Tasarım | Parça tasarım ücreti | $50 | 1 (adet) | $50 | |
| Kalıp tasarım ücreti | $100 | 1 (adet) | $100 | ||
| Talaşlı İmalat | CNC frezeleme | $8/saat | 15 (saat) | $120 |
|
| CNC oyma | $4/saat | 10 (saat) | $40 | ||
| Tel Erozyon | $1,5/saat | 6 (saat) | $9 |
||
| EDM boşaltma | $3/saat | 10 (saat) | $30 | ||
| Yüzey parlatma | $8/saat | 6 (saat) | $48 | ||
| Montaj, ısıl işlem, küf testleri | Montaj | $8/saat | 10 (saat) | $80 | |
| Isıl işlem | $0,5/kg | Hiçbiri | |||
| Küf testi | $20/zaman | 2 (kez) | $40 | ||
| Vergi, genel giderler ve diğerleri | Vergi | $90 |
|||
| Yönetim ücreti | $95 | ||||
| Kâr | $100 | ||||
| Toplam | $1,267 | ||||
Online kalıp maliyeti hesaplayıcımızı nasıl kullanabilirsiniz?
Bu çevrimiçi enjeksiyon kalıbı maliyet hesaplayıcısı şunları kullanır: parça boyutları, göz sayısı ve sürgü sayısı için kalıp boyutlarını hesaplayın ve ardından kalıp fiyatını tahmin edin. 0 doğru değildir ancak yeterince yakın bir tahmin sağlayabilir.
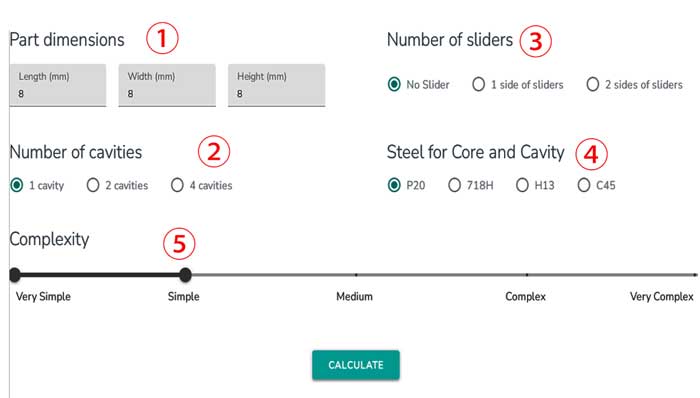
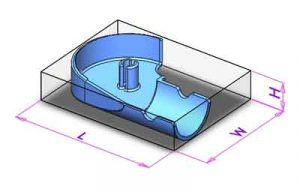
İşte bu kalıp maliyeti hesaplayıcısının nasıl kullanılacağına dair açıklama. İlk olarak, aşağıdakilerin değerlerini girmeniz gerekir:
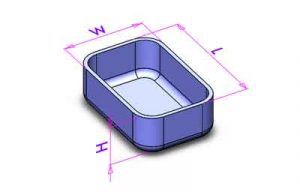
Uzunluğun (L) genişlikten (W) büyük olduğundan emin olun, aksi takdirde değerleri otomatik olarak değişir.
Not: L, W ve H için maksimum değer: 600mm
L, W ve H için minimum değer: 8mm (değer daha küçükse lütfen 8mm kullanın)
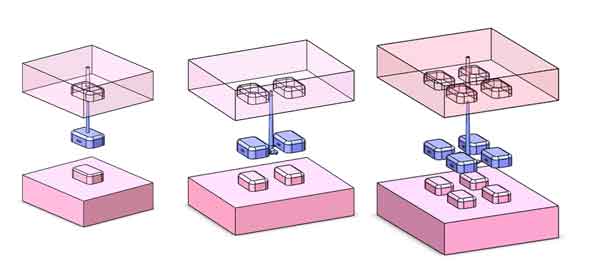
3 seçenek bulunmaktadır: 1 kavite, 2 kavite ve 4 kavite.
Burada 3 seçenek vardır: sürgü yok, 1 tarafta sürgüler ve 2 tarafta sürgüler
Not: Varsa aynı tarafta birden fazla sürgü, bunlar 1 taraf sürgü olarak kabul edilir.
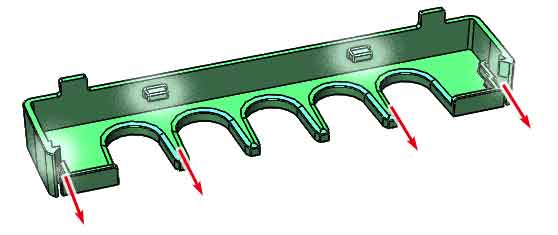
İçin helisel dişliler, lütfen seçin 2 taraflı kaydırıcılar çünkü sarmal bir çıkarma mekanizması vardır.
P20 – düşük seviye; 718H (orta); H13 (yüksek seviye) olmak üzere bu kalıp çelikleri en yaygın kullanılanlardır.
C45 bazen düşük seviyeli uygulamalarda da kullanılır.
Karmaşıklık seviyeleri beş kategoriye ayrılır: çok basit, basit, orta, karmaşık ve çok karmaşık. Bir “basit” sınıflandırması, minimum küçük detaylar, daha düşük hassasiyet gereksinimleri, daha az ve daha küçük sürgüler ve daha alçak kaburgalar anlamına gelir. Öte yandan, bir “karmaşık” sınıflandırması, daha karmaşık detayların varlığını, daha yüksek hassasiyeti, daha büyük ve daha fazla sürgüyü ve daha yüksek kaburgaları gösterir, temel olarak basit kategorinin tersidir.
Kapsamlı bir anlayış için, lütfen daha önce tartışılan kalıbın fiyat faktörünü etkileyen faktörlere bakın.
Seçilmesi önerilir 2 veya 3 karmaşıklık seviyeleri, daha bilgilendirici bir referans için geniş bir fiyat aralığı sağlar.
İşte hesaplamanın çıktıları:
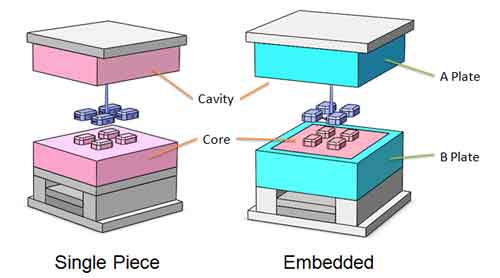
Bu, kalıp boyutunun tahminidir, böylece kalıbın nasıl görüneceğine dair görsel bir anlayışa sahip olursunuz.
Çekirdek ve Boşluk için çelik daha pahalı çelikten yapıldığından, genellikle daha küçük yapılabilmeleri için A/B plakalarına gömülürler.
Hesaplayıcı, gömülü ve tek parça tasarımların sonuçlarını otomatik olarak karşılaştırır ve daha iyi seçeneği seçer.
Bu hesaplayıcı, daha iyi bir referans sağlayan bir fiyat aralığı elde edebilmeniz için her biri farklı bir karmaşıklık düzeyine karşılık gelen 2-3 fiyat verecektir. Her fiyat, bir maliyet dökümü ve bunların yüzdesini sağlar.
Bunlar simülasyon hesaplayıcısından elde edilen sonuçlardır. Daha doğru ve gerçekçi bir manuel teklif isterseniz, lütfen bizimle iletişime geçin
Hesap makinesinin doğruluğunu doğrulamak için örnekler
Kalıp fiyatı hesaplayıcısının doğruluğunu teyit etmek için bazı kalıp fiyatları örnekleri aşağıda verilmiştir. Genel karmaşıklığa ve doğruluğa sahip plastik ürünler için değerlemesinin hala yakın olduğu görülebilir.
| Parça boyutları | Boşluk sayısı | Slayt sayısı | Çekirdek ve Boşluklar için Çelik | Karmaşıklık, |
| 350*135*40 | 1*1 | 1 | H13 | Orta |
| Ek kalıp bilgileri | Hesaplayıcı Fiyatı | Gerçek Fiyat |
| Sıcak yolluk, 3 alt kapı | $8450 | $8900 |
Ürün adı: Fileli saklama kutusu.
Malzeme: PP
| Parça boyutları | Boşluk sayısı | Slayt sayısı | Çekirdek ve Boşluklar için Çelik | Karmaşıklık, |
| 150*150*80 | 1*1 | 0 | P20 | Çok Basit |
| Ek kalıp bilgileri | Hesaplayıcı Fiyatı | Gerçek Fiyat |
| Soğuk yolluk. Hava nozullu ejektör plakası | $2170 | $2350 |
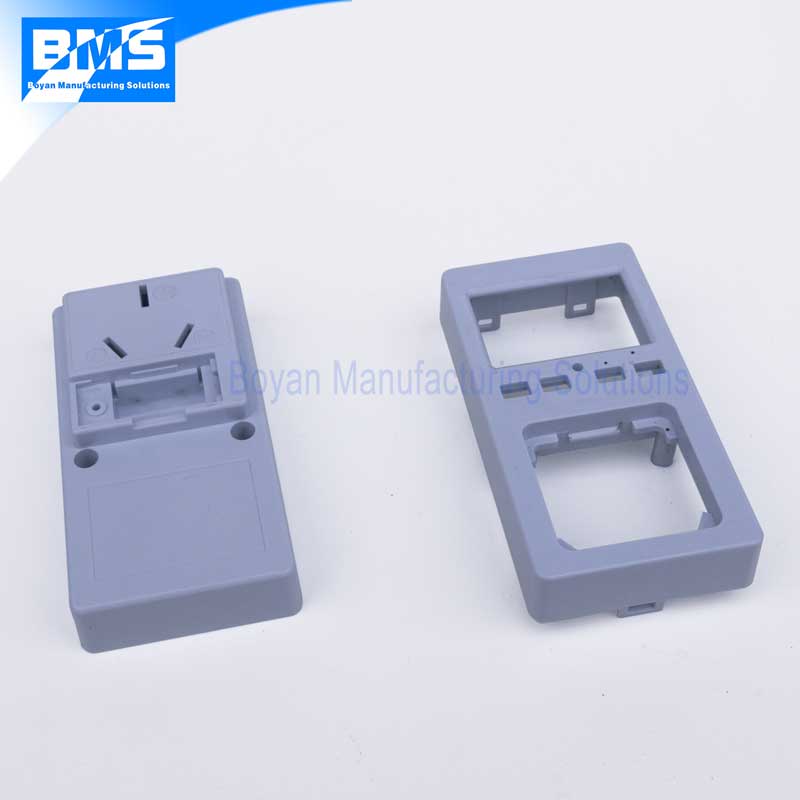
Öğe adı: Güç prizi için plastik kasa.
Malzeme: ABS
| Parça boyutları | Boşluk sayısı | Slayt sayısı | Çekirdek ve Boşluklar için Çelik | Karmaşıklık, |
| 80*40*40 | 1+1 aile | 1 | 718H | Çok Basit |
| Ek kalıp bilgileri | Hesaplayıcı Fiyatı | Gerçek Fiyat |
| Soğuk yolluk, kenar kapıları | $2290 | $1960 |
Öğe adı: Tahrik cihazının plastik muhafazası.
Malzeme: PC
| Parça boyutları | Boşluk sayısı | Slayt sayısı | Çekirdek ve Boşluklar için Çelik | Karmaşıklık, |
| 243*105*38 | 2 | 0 | 718H | Basit |
| Ek kalıp bilgileri | Hesaplayıcı Fiyatı | Gerçek Fiyat |
| Soğuk yolluk, kenar kapıları | $4965 | $4690 |
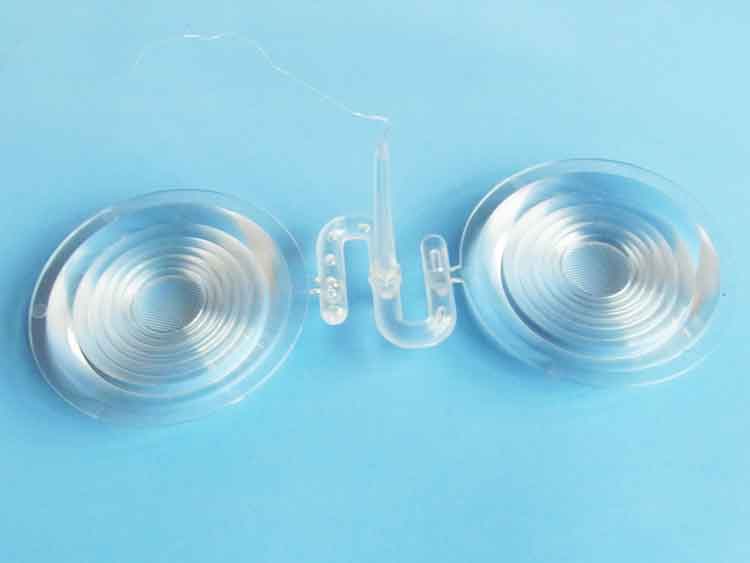
Bununla birlikte, özel gereksinimleri olan bazı plastik parçalar için, bu hesaplayıcı tarafından hesaplanan fiyat, gerçek fiyattan çok daha düşük bir fiyat verecek olan bu LED lamba merceği gibi düşük olacaktır. Bunun nedeni, lensin yansıtılan ışık deseni için yüksek gereksinimlere sahip olması ve geometrik şekil doğruluğunun çok yüksek olmasıdır.
Ürün adı: LED lens.
Malzeme: PC
| Parça boyutları | Boşluk sayısı | Slayt sayısı | Çekirdek ve Boşluklar için Çelik | Karmaşıklık, |
| Çapı. 50*8 | 1+1 aile | 2 | S136 | Çok Karmaşık |
| Ek kalıp bilgileri | Hesaplayıcı Fiyatı | Gerçek Fiyat |
| Soğuk yolluk, kenar kapıları | $5795 | $11000 |
Sıkça Sorulan Sorular
Kalıp fiyatlarının çoğunluğu $1,000 ile $10,000 arasındadır. Ancak, otomotiv parçaları için kullanılanlar gibi bazı büyük ölçekli kalıpların maliyeti birkaç yüz bin dolara ulaşabilir.
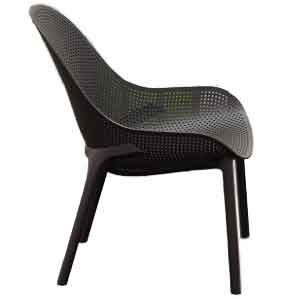
Malzeme maliyetleri genellikle toplam kalıp fiyatının 20-35%'sini oluşturur. Ancak, aşağıdaki örnekte gösterilen sandalye gibi bazı daha büyük ve basit kalıplar için malzeme maliyetleri toplam maliyetin 60-70%'sini oluşturabilir.
Küçük bir kalıp üreticisi bir taban fiyat teklif ederse, orta ölçekli bir üretici bu miktarın 1,5 ila 2 katını, büyük bir üretici ise taban fiyatın 2 ila 2,5 katını teklif edebilir. Bu farklılık, üreticiler arasındaki genel giderler ve kâr beklentilerindeki farklılıklardan kaynaklanmaktadır.
Şart değil.
Küçük kalıp üreticileri her projeye daha fazla ilgi gösterebilir, ancak yetenekleri büyük ölçüde değişir. Bazıları kaliteli sonuçlar elde etmek için gerekli becerilerden yoksun olabilir, bu nedenle ayırt etmek çok önemlidir.
Orta ölçekli üreticiler projenize daha az odaklanabilir ve daha küçük fabrikalara benzer şekilde teknik yeterliliklerini garanti edemezler.
Büyük kalıp üreticileri güçlü teknik kabiliyetlere sahiptir, ancak projenize aynı derecede öncelik vermeyebilirler. Büyük üreticilerle risk en düşük seviyede olsa da, onlarla işbirliği esneklik ve uyarlanabilirlikten yoksun olabilir.
Bu nedenle, bu sorunun cevabı kesin değildir ve kapsamlı bir durum tespiti gerektirir.
Kalıp kalitesini hızlı bir şekilde değerlendirmek için aşağıdaki hususları göz önünde bulundurun:
Kapının tasarımı ve soğutma kanallarının düzenlenmesi gibi tasarımın rasyonelliği; daha sonraki iyileştirmelerden kaynaklanan minimum izlerle işlemenin hassasiyeti; ve genel işleme doğruluğunu gösteren, sorunsuz hareket etmesi gereken ejektör plakasını itmek için manuel bir test.
Kalıp maliyetlerini düşürmeye yardımcı olabilecek çeşitli yaklaşımlar vardır:
- Kalıp tasarımını basitleştirebilecek alt kesimleri azaltma ve nervür yüksekliklerini düşürme gibi akıllı ürün tasarımı.
- Aile kalıplarının kullanılması, ihtiyaç duyulan toplam kalıp sayısını azaltabilir.
- Uygun kalıp çeliği malzemelerinin seçilmesi. Bazı kalıplarda, boşluk aşınma ve yıpranmaya daha yatkın olduğu ve çapaklara yol açtığı için maça için daha düşük dereceli bir malzeme kullanılabilir.
- Son olarak, doğru kalıp üretim tesisi ile ortaklık kurmak çok önemlidir.
Ağırlığa dayalı kalıp maliyeti tipik olarak şu aralıktadır: $8 ile $50 kilogram başına. Bu değişim, kalıp için kullanılan çelik türünün yanı sıra kalıbın karmaşıklığından ve boyutundan etkilenir.
Kilogram başına 1 ila 20 ABD doları arasında değişen kalıp çeliği fiyatı, kalıp maliyetlerinin nispeten yüksek olduğunu düşündürebilir, ancak bu mutlaka böyle değildir. Yalnızca malzeme maliyetleri toplam kalıp fiyatının ila 'ini oluşturabilir ve hatta 'yi aşabilir.
Bunun nedeni, fiyatlandırmanın kalıbın net ağırlığına dayanması, ancak kullanılan gerçek malzemenin genellikle bu miktarı aşmasıdır. Ayrıca, fiyatlandırma, ağırlıkla fiyatlandırılmayan tam ürünler olarak satılan kalıp aksesuarlarını hesaba katmaz ve elektrik deşarj işleme (EDM) için bakır veya grafit elektrotlar gibi malzemeleri içermez. Bu faktörler kalıbın fiyatlandırma yapısına karmaşıklık katar.