Indice dei contenuti
ToggleL'importanza di conoscere il costo dello stampo a iniezione
Se stai considerando di esternalizzare un progetto di stampaggio a iniezione di plastica, potresti essere curioso di sapere come assicurarsi un prezzo ragionevole per lo stampo a iniezione. In questo articolo, scomporre il calcolo dei costi per uno stampo a iniezione. Approfondiremo tariffe orarie associati a ciascun processo di produzione, insieme ai fattori chiave che influenzano il costo dello stampo.
Il nostro calcolatore online dei costi della muffa ti aiuterà a determinare un prezzo appropriato per il tuo stampo ed esplorare modi per potenzialmente ridurre l'investimento nello stampo.
Metodo di citazione empirica
Uno stampo è composto da molte parti, ognuna delle quali richiede vari processi di lavorazione, rendendo complesso il calcolo del costo. Mentre si determina il costo dei materiali può essere relativamente semplice e preciso, calcolando costi di lavorazione è più impegnativo.
I costi di lavorazione dipendono dal tipo di attrezzatura utilizzata e dal tempo necessario per completare il processo. Prevedere accuratamente il tempo di lavorazione è difficile, sia attraverso la stima umana che utilizzando software di simulazione 3D. Di conseguenza, il prezzo dello stampo spesso si basa su stime.
Per fornire un preventivo per uno stampo, è necessario prima progettare la struttura dello stampo. Successivamente, si calcola il costo dei materiali, si stimano i costi di lavorazione e aggiuntivi, e poi si finalizza un preventivo per lo stampo.
Certamente, questa stima è né arbitraria né imprecisa, per i seguenti motivi:
- Il calcolo del costo dei materiali è abbastanza preciso;
- La stima dei costi di lavorazione deriva dalle dimensioni dello stampo e esperienza pregressa con prodotti analoghi;
- Il fabbricante di stampi è consapevole che una stima eccessiva potrebbe far perdere questa opportunità.
Rimane tuttavia un certo grado di incertezza, che approfondiremo in seguito.
Gli elementi fondamentali degli stampi a iniezione
Uno stampo a iniezione è costituito da diverse parti in acciaio di precisione. Queste parti sono meticolosamente sagomate e levigate a specifiche dimensioni e tolleranze, quindi assemblate per formare uno stampo completo. Questo assemblaggio funge da contenitore per iniettare, modellare, raffreddare e solidificare la plastica fusa per formare il pezzo finito.
Sebbene la complessità degli stampi a iniezione possa variare, con alcuni che presentano design elaborati e più parti mobili, il loro la struttura fondamentale rimane invariata.
Essenzialmente, uno stampo a iniezione comprende le seguenti parti, classificate in due gruppi principali:
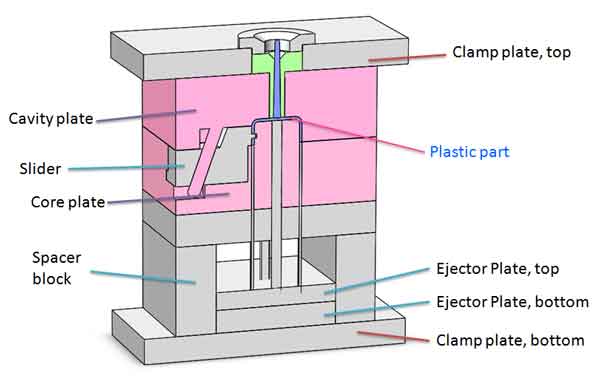
- Componenti principali: Piastra cavità, piastra nucleo, cursore, blocco distanziatore, piastra di fissaggio (superiore e inferiore), piastra di espulsione (superiore e inferiore).
- Accessori: Questi includono il pilastro di scorrimento, i perni di espulsione, la boccola del canale di colata, l'anello di posizionamento, le molle, alcuni stampi con canali caldi e così via.
Ecco alcuni chiarimenti:
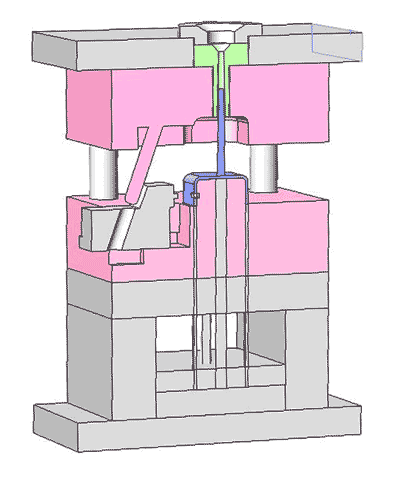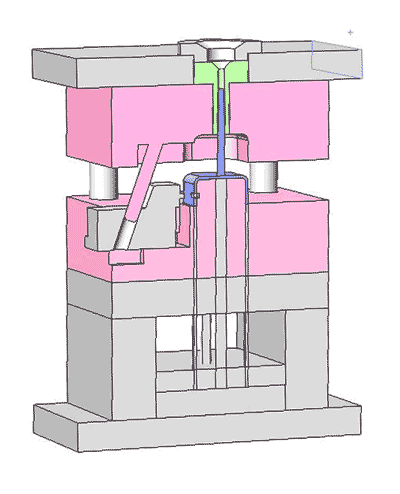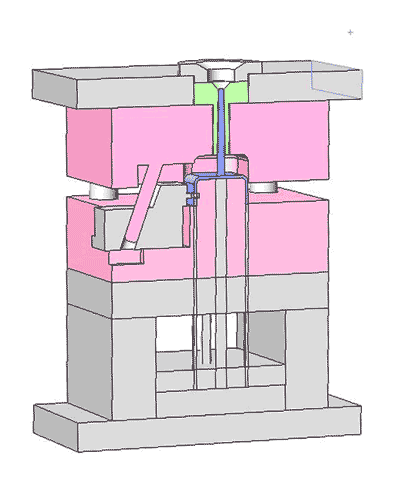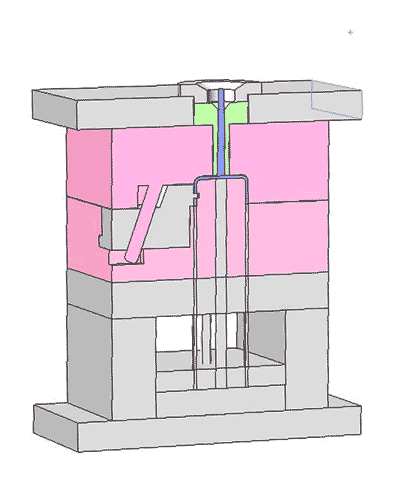
Alla chiusura, il Piastra principale, Piastra cavità, e Slider formano un compartimento sigillato in cui il materiale plastico viene modellato e solidificato. Una volta aperto lo stampo, queste parti si disimpegnano, consentendo il rilascio del pezzo di plastica solidificato.
A causa della frequente occorrenza di sottosquadri nei design delle parti in plastica, gli stampi a iniezione includono frequentemente meccanismi di scorrimento. Questi meccanismi sono principalmente di due tipi: uno che trasforma i movimenti verticali in orizzontali utilizzando guide inclinate, e un altro che impiega cilindri idraulici o pneumatici per il movimento.
Il meccanismo di espulsione è costituito da perni espulsori e le piastre espulsore superiore e inferiore, svolgendo un ruolo cruciale nel rilascio senza intoppi delle parti formate dallo stampo.
La piastra di espulsione superiore presenta numerosi fori per l'installazione e il posizionamento dei perni di espulsione, mentre la piastra di espulsione inferiore è priva di fori e serve a spingere i perni di espulsione.
Quando le piastre di espulsione si muovono verso l'alto, azionano i perni di espulsione, che espellono dallo stampo la parte in plastica raffreddata.
La composizione del costo dello stampo
Detto questo, possiamo suddividere il costo dello stampo come segue:
1. Il costo del materiale
Il calcolo dei costi dello stampo a iniezione parte dal costo del materiale. In primo luogo, calcoleremo i costi delle piastre di acciaio principali.
La classificazione dei costi dei materiali
- Il piastre principali: Piastra centrale, piastra cavità, cursore, piastra di serraggio, blocchi distanziatori, piastra di espulsione superiore e piastra di espulsione inferiore;
- Componenti della slitta: Cursore, sollevatore, cilindri o altri meccanismi di scorrimento;
- Accessori: montanti scorrevoli, perni di espulsione, canali caldi (opzionali), molle, elementi di fissaggio, ecc.
- Materiale ausiliariobronzo o grafite utilizzati come elettrodi per l'elettroerosione.
Un esempio di come calcolare la piastra cavità
In base alle dimensioni delle parti in plastica, al numero di cavità e alla struttura di base (se ci sono cursori, anime, stampi a due o tre piastre, ecc.), possiamo calcolare le dimensioni e il peso delle piastre in acciaio e quindi ricavarne il costo.
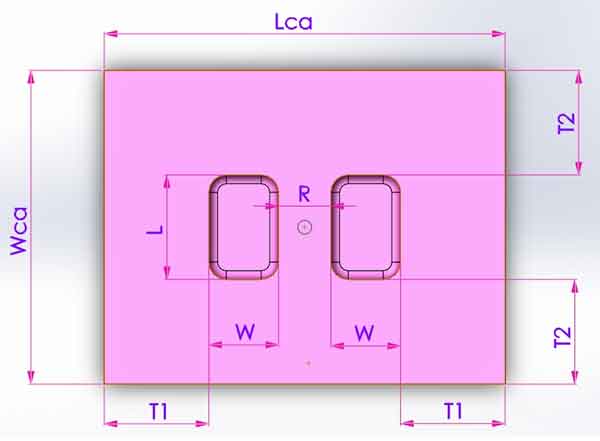
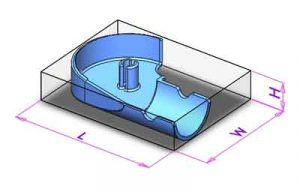
Quando le dimensioni del prodotto sono L*W e ci sono 2 cavità, la distanza tra le cavità R e la distanza tra le cavità e i bordi T1 e T2 possono essere ricavate da formule empiriche, in modo da ottenere la lunghezza e la larghezza della piastra della cavità Lca e Wca,
- Lca=2W+2T1+R
- Wca=L+2T2
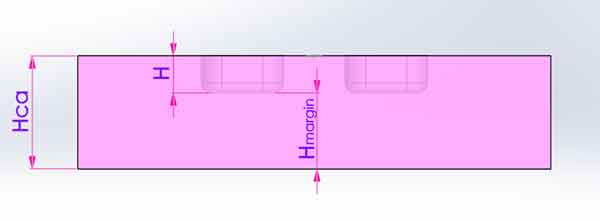
Anche l'altezza Hca viene calcolata con una formula empirica.
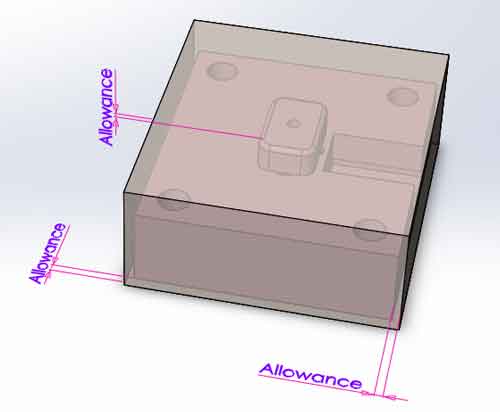
Quando si calcolano le dimensioni della materia prima, è necessario aggiungere una certa tolleranza alla lunghezza, alla larghezza e all'altezza. Poi abbiamo il peso del materiale della piastra cavità.
Peso della materia prima = Lunghezza x larghezza x altezza x 7,85 / 1.000.000 (kg)
(Nota: in questa formula le unità di misura sono mm, kg).
Allo stesso modo, faremo lo stesso calcolo per le altre piastre d'acciaio e i componenti scorrevoli per ottenere il loro peso e i loro costi, e li sommeremo.
2. Il compenso per la progettazione
Un progetto di stampaggio di plastica di successo parte da una buona progettazione dello stampo, che richiede molta abilità ed esperienza e spesso comporta un lavoro di squadra. Progettisti, stampisti e altri collaborano e combinano i loro input per trovare l'opzione migliore.
A seconda delle dimensioni e della complessità dello stampo, il costo della progettazione varia solitamente da $100 a $300, a volte può essere anche superiore.
La tariffa oraria di un progettista abile può essere di 30-40 dollari, il che sembra un po' alto, ma può completare la progettazione di 8-10 stampi a iniezione semplici in un giorno (12 ore), quindi la sua tariffa è ragionevole per la sua produzione.
3. Il costo di lavorazione
La lavorazione è la parte più costosa dello stampo. Il costo dipende anche dal tipo e dalla qualità delle attrezzature di lavorazione. La tariffa oraria delle attrezzature delle migliori marche è 2-3 volte superiore a quella delle attrezzature ordinarie.
La formula per il calcolo dei costi di lavorazione è:
Costo di lavorazione = tariffa oraria X tempo di lavorazione
Poiché è difficile stimare con precisione il tempo di lavorazione, possiamo solo fare un'approssimazione in base alle dimensioni del pezzo in plastica e al costo effettivo di lavorazione di pezzi simili in passato.
4. La quota di partecipazione all'assemblea
L'assemblaggio dello stampo è un lavoro che richiede molto tempo. Comprende la regolazione delle dimensioni che non sono state rispettate durante la lavorazione, l'adattamento di tutte le parti mobili con una tenuta adeguata e la risoluzione di problemi non previsti in fase di progettazione. Quanto più complesso o costoso è lo stampo, tanto più lungo è il tempo necessario per adattarlo. Ad esempio, uno stampo da 10.000 dollari può richiedere 50-100 ore di lavoro.
Tuttavia, anche il tempo necessario per l'assemblaggio dello stampo non può essere stimato con precisione.
5. Imposte e profitti
Tasse e profitto: A eccezione delle tasse e altre spese generali, un margine di profitto ragionevole dovrebbe essere intorno al 15-30%. A volte può essere un po' più alto per lavori più impegnativi, il profitto extra è per il rischio (incertezza) che lo stampatore si assumerà. Ricorda che il produttore dello stampo è responsabile di fornire il risultato finale, ovvero lo stampo a iniezione che può produrre senza problemi le parti in plastica con buona qualità, ma non semplicemente realizzare uno stampo che finisca con eccessivi difetti di stampaggio.
Percentuale abituale di ogni costo
Ha senso sapere qual è la percentuale più comune di ciascun costo, così saprai se i preventivi che ricevi sono calcolato correttamente, e se i prezzi sono competitivo:
| Articolo | Percentuale | |
|---|---|---|
| 1 | Materiale | 20-35% |
| 2 | Lavorazione meccanica | 25-40% |
| 3 | Montaggio | 15-20% |
| 4 | Design dello stampo | 5-10% |
| 5 | Imposte, profitto | 20-30% |
L'accuratezza della stima di ciascun costo
Alcuni costi sono difficili da prevedere con precisione in anticipo
Come già detto, alcuni costi, in particolare quelli di lavorazione e di assemblaggio, non possono essere stimati con precisione nel calcolo dei preventivi. È possibile utilizzare solo il metodo della quotazione sfumata. La cosiddetta quotazione fuzzy consiste nel fatto che la quotazione sarà effettivamente leggermente superiore al costo effettivo, ma c'è anche la possibilità di fluttuare verso il basso. E le fluttuazioni verso l'alto e verso il basso tra i diversi costi possono compensarsi a vicenda, per ottenere una fluttuazione complessiva non molto grande.
| Articolo | Materiale | Lavorazione meccanica | Design | Montaggio, | Imposte, profitto |
| Precisione | (0~+5%) | (-5~+20%) | (-5~+10%) | (-5~+10%) | (0~+5%) |
Chiedere a più fornitori di fornire la ripartizione dei costi per un riferimento incrociato.
Prima di prendere la decisione finale di effettuare l'ordine, è opportuno chiedere a 2 o 3 fornitori di sottoporvi la ripartizione dei costi dello stampo, in modo da sapere se i costi sono stati calcolati correttamente e quale fornitore sembra essere più professionale nel processo di preventivazione.
Metodo di quotazione del moltiplicatore dei costi dei materiali
Nei metodi di quotazione sopra descritti, ogni costo viene stimato separatamente. Ma nella realtà operativa, le fabbriche di stampi utilizzano spesso metodi più semplici, ovvero calcolano prima i costi dei materiali e li moltiplicano per un fattore di prezzo in base alle dimensioni dello stampo, alla complessità dello stampo e così via.
Prezzo dello stampo = Costo totale dei materiali * fattore di prezzo
Questo fattore di prezzo per uno stampo a iniezione tipico è tra 2,5 e 5.
Cosa influenza il fattore prezzo
La dimensione dello stampo:
All'aumentare delle dimensioni dello stampo, il fattore prezzo diminuisce. Gli stampi piccoli hanno costi di materiale inferiori, ma la riduzione delle altre spese non è così significativa. Al contrario, con stampi più grandi, l'aumento degli altri costi non è proporzionale all'aumento dei costi dei materiali.
Complessità:
La complessità dello stampo è direttamente correlata al suo fattore prezzo: gli stampi più complessi hanno prezzi più elevati.
Gli stampi geometrici semplici possono essere lavorati in modo efficiente utilizzando utensili di fresatura più grandi e richiedendo meno tempo. Al contrario, gli stampi con forme complesse richiedono l'uso di utensili di fresatura più piccoli per i lavori di dettaglio e alcuni pezzi possono richiedere l'elettroerosione (Electrical Discharge Machining), allungando notevolmente i tempi di lavorazione.
Inoltre, gli stampi più complessi sono spesso dotati di molti meccanismi scorrevoli e richiedono un maggior numero di componenti per l'assemblaggio.
Precisione:
Ciò è perché ottenere una precisione superiore richiede l'uso di attrezzature più sofisticate e costose, nonché rallentare il movimento dell'utensile (avanzamento) per raggiungere il livello di precisione desiderato.
A volte, sono anche necessari aggiustamenti alla struttura dello stampo per soddisfare queste esigenze di precisione.
Nervature e colonne alte
Nervature/pali alti equivalgono a scanalature/fori profondi all'interno dello stampo, che richiedono l'applicazione della lavorazione a scarica elettrica (EDM). Inoltre, questo comporta problemi durante il processo di stampaggio a iniezione e aumenta il costo di produzione dei componenti.
Elettrodi per EDM:
Per alcune caratteristiche è necessario completare l'elettroerosione (Electrical Discharge Machining), utilizzando elettrodi di rame o grafite.
A volte, gli elettrodi possono essere realizzati piccoli, ma in altri casi devono essere grandi quanto l'intero componente. I costi dei materiali e le spese di lavorazione di questi elettrodi contribuiscono ad aumentare il costo dello stampo.
Esistono molti tipi e gradi di canali caldi, con prezzi che vanno da poche centinaia a diverse migliaia di dollari, e richiedono l'uso di un'unità di controllo della temperatura. Se da un lato i canali caldi offrono vantaggi significativi, dall'altro comportano un aumento dei costi.
Il numero di cavità:
Gli stampi con un numero maggiore di cavità spesso impiegano canali caldi per garantire una distribuzione uniforme della pressione e del flusso a ciascuna porta. Questi stampi richiedono una maggiore uniformità dimensionale tra le cavità, con rischi maggiori per il costruttore dello stampo. Questi elementi contribuiscono ad aumentare i prezzi.
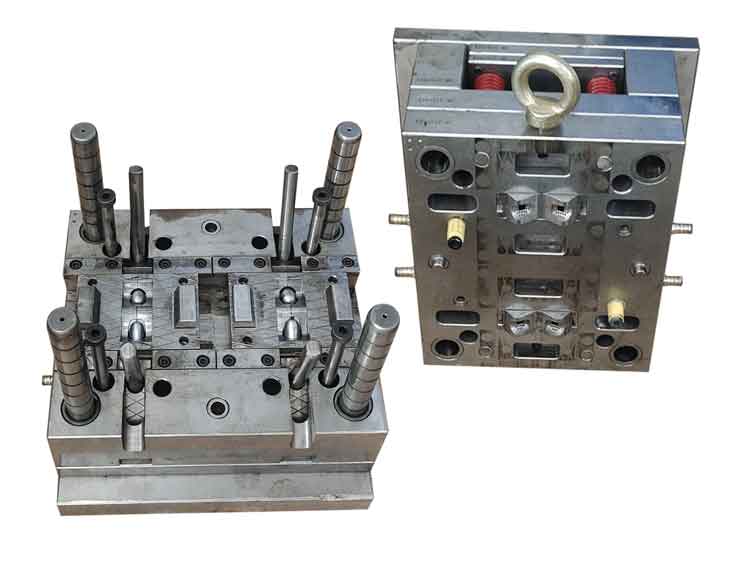
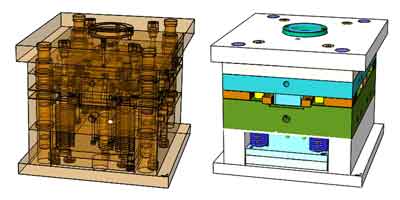
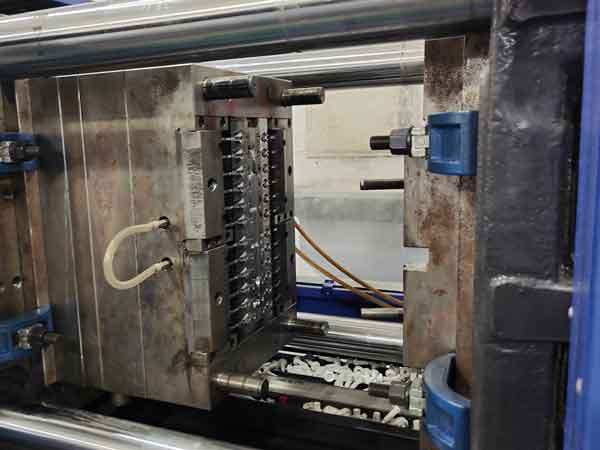
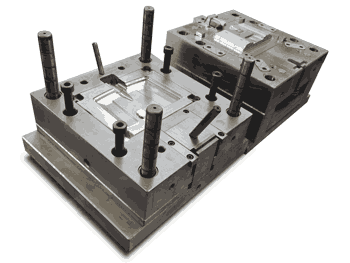
Ad esempio, il tipo di stampo a iniezione raffigurato nell'immagine di destra, utilizzato per la produzione di tappi dosatori, costa in genere tra $12.000 e $18.000.
La durezza di acciaio per utensili:
La durezza dell'acciaio per stampi standard varia da HRC28 a HRC54. Acciai per stampi con durezza superiore richiedono trattamento termico seguito da lavorazione di precisione, rendendo gli stampi più duri più costosi a causa del tempo di lavorazione più lungo.
Suggerimento: La durezza di stampi temprati completamente generalmente è compresa tra HRC46 – 54. Sono utilizzati esclusivamente per la produzione ad alto volume o con plastiche ad alta temperatura come PPS, PEEK e PES.
Al contrario, la durezza degli utensili pre-temprati varia tipicamente da HRC28 a 40. Questi sono realizzati in acciaio sottoposto a un processo di pre-tempra, eliminando la necessità di trattamento termico e consentendo la lavorazione diretta alle dimensioni finali.
Un esempio di ripartizione dei costi dello stampo
Ora, per aiutarvi a comprendere meglio come viene calcolato il costo dello stampo, diamo un'occhiata a un esempio nella tabella sottostante. Si prega di notare che abbiamo indicato la tariffa oraria dei diversi processi, in modo che possiate capire come viene calcolato ogni costo.
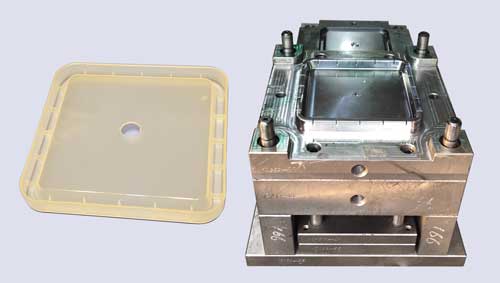
Si tratta di un coperchio quadrato per una scatola di plastica, le cui informazioni di base sono le seguenti:
♦ Materiale del prodotto: PP
♦ Dimensioni del prodotto: 150*150*15mm
♦ Materiale dello stampo: 718H
♦ Numero di cavità: 1
♦ Metodo di espulsione: piastra espulsore
Il nostro preventivo per questo stampo è $1250, la ripartizione dei costi è elencata di seguito:
Ripartizione dei costi per uno stampo a iniezione
(Abbiamo nascosto la tabella sottostante per i dispositivi mobili. È necessario utilizzare dispositivi desktop o tablet per visualizzarla.)
| Catogoria | Articolo | Descrizione | Prezzo unitario | Qtà. (unità) | Importo |
|---|---|---|---|---|---|
| Materiale | Base dello stampo (standard) | Materiale 1045, dimensione esterna 300*280*260 mm, 60 kg. | $100 | 1 (pezzo) | $100 |
| Piastra centrale | Materiale 718H, 280*280*80 mm, 50 kg. | $150 | 1 (pezzo) | $150 | |
| Piastra di cavità | Materiale 718H, 280*280*80 mm, 50 kg. | $150 | 1 (pezzo) | $150 | |
| Elettrodo per elettroerosione (per anima) | Rame, 150*150*20 mm, 4 kg | $35 | 1 (pezzo) | $35 | |
| Accessori | Bulloni, connettori per tubi flessibili, ecc. | $50 | 1 (set) | $30 | |
| Progettazione | Tassa di progettazione parziale | $50 | 1 (pezzo) | $50 | |
| Costo di progettazione dello stampo | $100 | 1 (pezzo) | $100 | ||
| Lavorazione meccanica | Fresatura CNC | $8/ora | 15 (ore) | $120 |
|
| Incisione CNC | $4/ora | 10 (ore) | $40 | ||
| Elettroerosione a filo | $1,5/ora | 6 (ore) | $9 |
||
| Scarico per elettroerosione | $3/ora | 10 (ore) | $30 | ||
| Lucidatura della superficie | $8/ora | 6 (ore) | $48 | ||
| Assemblaggio, trattamento termico, analisi delle muffe | Montaggio | $8/ora | 10 (ore) | $80 | |
| Trattamento termico | $0,5/kg | Nessuno | |||
| Test della muffa | $20/tempo | 2 (volte) | $40 | ||
| Imposte, spese generali e altro | Imposta | $90 |
|||
| Tassa di amministrazione | $95 | ||||
| Profitto | $100 | ||||
| Totale | $1,267 | ||||
Come utilizzare il nostro calcolatore online dei costi delle muffe
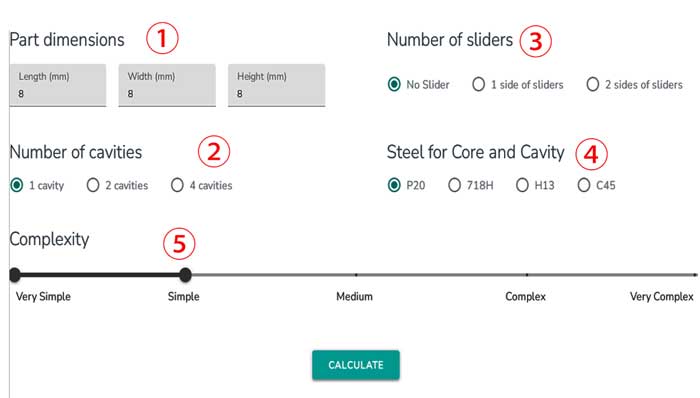
Questo calcolatore online del costo dello stampo a iniezione utilizza le dimensioni del componente, il numero di cavità e il numero di slitte a calcolare le dimensioni dello stampo e poi stimare il prezzo dello stampo. Non è accurato al 100% ma può fornire una stima sufficientemente vicina.
Ecco la spiegazione di come utilizzare questo calcolatore del costo dello stampo. Innanzitutto, è necessario inserire i valori di quanto segue:
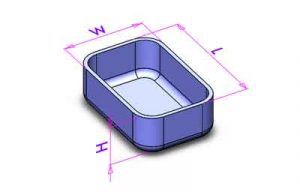
Assicurarsi che la lunghezza (L) sia maggiore della larghezza (W), altrimenti i loro valori si scambieranno automaticamente.
Nota: valore massimo per L, W e H: 600mm
Valore minimo per L, W e H: 8mm (utilizzare 8mm se il valore è inferiore)
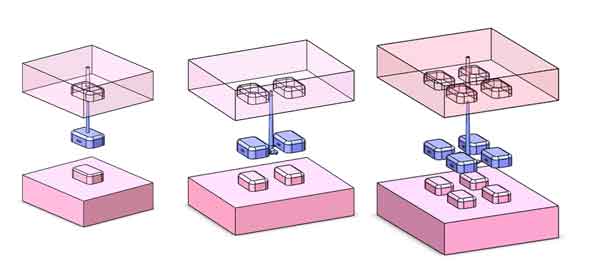
Sono disponibili 3 opzioni: 1 cavità, 2 cavità e 4 cavità.
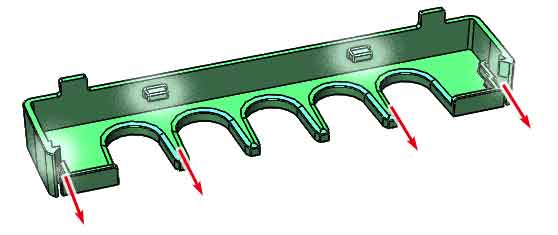
Ci sono 3 opzioni qui: nessuna slitta, 1 lato di slitte e 2 lati di slitte
Nota: Se ci sono più slitte sullo stesso lato, sono considerato 1 lato di slitte.
Per ingranaggi elicoidali, si prega di scegliere 2 lati di slider perché c'è un meccanismo di espulsione elicoidale.
Dove P20 – fascia bassa; 718H (media); H13 (fascia alta), questi acciai per stampi sono i più comunemente utilizzati.
Il C45 è talvolta utilizzato anche in applicazioni di fascia bassa.
I livelli di complessità sono suddivisi in cinque categorie: molto semplice, semplice, medio, complesso e molto complesso. Una classificazione “semplice” indica dettagli minimi, requisiti di precisione inferiori, slitte meno numerose e più piccole, e nervature più basse. D'altra parte, una classificazione “complessa” suggerisce la presenza di dettagli più intricati, maggiore precisione, slitte più grandi e più numerose, e nervature più alte, essenzialmente l'opposto della categoria semplice.
Per una comprensione completa, si prega di fare riferimento ai fattori discussi in precedenza che influenzano il prezzo dello stampo.
È consigliabile selezionare 2 o 3 livelli di complessità per fornire un'ampia gamma di prezzi come riferimento più informativo.
Ecco i risultati del calcolo:
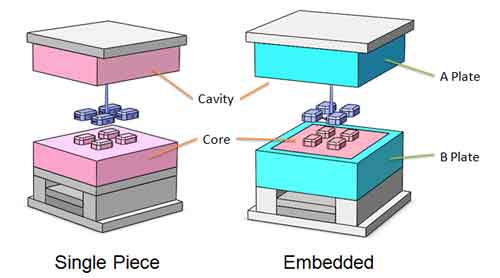
Si tratta della stima delle dimensioni dello stampo, in modo da avere una concezione visiva di come sarà lo stampo.
Poiché l'acciaio per il Core e la Cavità è realizzato con acciaio più costoso, spesso vengono incorporati nelle piastre A/B in modo che possano essere realizzati più piccoli.
Il calcolatore confronterà automaticamente i risultati dei design incorporati e monopezzo e sceglierà l'opzione migliore.
Questa calcolatrice fornisce 2-3 prezzi, ciascuno corrispondente a un diverso livello di complessità, in modo da ottenere un intervallo di prezzi che fornisca un riferimento migliore. Ogni prezzo fornisce una ripartizione dei costi e la relativa percentuale.
Questi sono i risultati ottenuti dal calcolatore di simulazione. Se desiderate un preventivo manuale più accurato e realistico, contattateci
Esempi di verifica della precisione della calcolatrice
Ecco alcuni esempi di prezzi degli stampi per verificare l'accuratezza del calcolatore dei prezzi degli stampi. Si può notare che per i prodotti in plastica di complessità e precisione generale, la sua valutazione è ancora vicina.
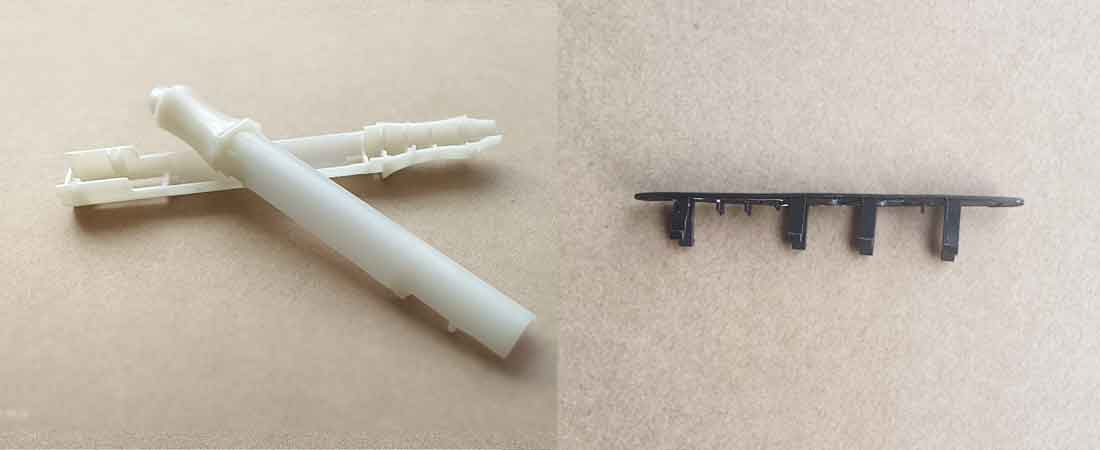
| Dimensioni del pezzo | Numero di cavità | Numero di diapositive | Acciaio per anima e cavità | Complessità, |
| 350*135*40 | 1*1 | 1 | H13 | Medio |
| Ulteriori informazioni sugli stampi | Prezzo della calcolatrice | Prezzo reale |
| Corridoio caldo, 3 porte secondarie | $8450 | $8900 |
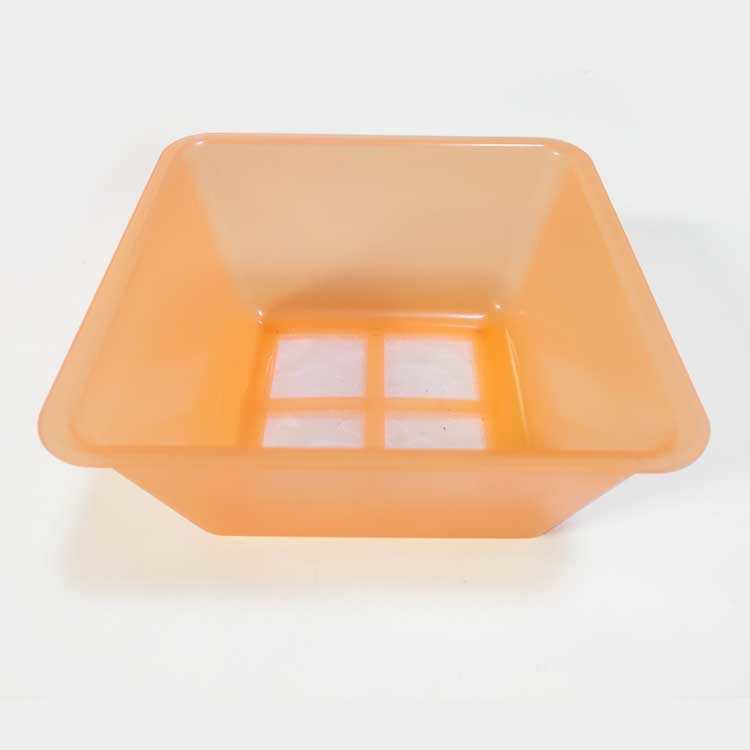
Nome articolo: Scatola portaoggetti con rete.
Materiale: PP
| Dimensioni del pezzo | Numero di cavità | Numero di diapositive | Acciaio per anima e cavità | Complessità, |
| 150*150*80 | 1*1 | 0 | P20 | Molto semplice |
| Ulteriori informazioni sugli stampi | Prezzo della calcolatrice | Prezzo reale |
| Corridore freddo. Piastra di espulsione con ugello d'aria | $2170 | $2350 |
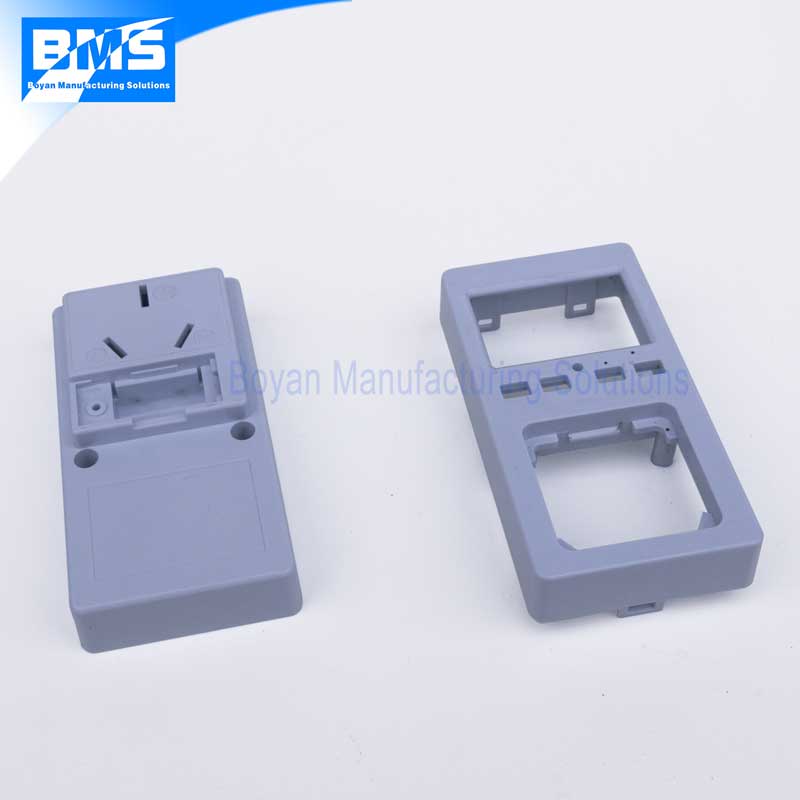
Nome articolo: Custodia in plastica per presa di corrente.
Materiale: ABS
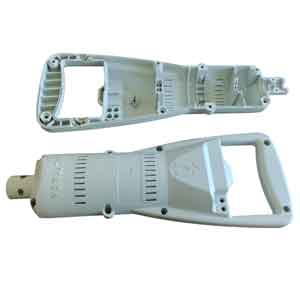
| Dimensioni del pezzo | Numero di cavità | Numero di diapositive | Acciaio per anima e cavità | Complessità, |
| 80*40*40 | Famiglia 1+1 | 1 | 718H | Molto semplice |
| Ulteriori informazioni sugli stampi | Prezzo della calcolatrice | Prezzo reale |
| Corridore a freddo, cancelli perimetrali | $2290 | $1960 |
Nome articolo: Involucro in plastica del dispositivo di azionamento.
Materiale: PC
| Dimensioni del pezzo | Numero di cavità | Numero di diapositive | Acciaio per anima e cavità | Complessità, |
| 243*105*38 | 2 | 0 | 718H | Semplice |
| Ulteriori informazioni sugli stampi | Prezzo della calcolatrice | Prezzo reale |
| Corridore a freddo, cancelli perimetrali | $4965 | $4690 |
Tuttavia, per alcune parti in plastica con requisiti speciali, il prezzo calcolato da questa calcolatrice sarà basso, come nel caso di questa lente per lampada LED, che darà un prezzo molto più basso di quello reale. Ciò è dovuto al fatto che la lente ha requisiti elevati per il modello di luce proiettato e la sua precisione geometrica è molto elevata.
Nome articolo: Lente LED.
Materiale: PC
| Dimensioni del pezzo | Numero di cavità | Numero di diapositive | Acciaio per anima e cavità | Complessità, |
| Dia. 50*8 | Famiglia 1+1 | 2 | S136 | Molto complesso |
| Ulteriori informazioni sugli stampi | Prezzo della calcolatrice | Prezzo reale |
| Corridore a freddo, cancelli perimetrali | $5795 | $11000 |
Domande frequenti
La maggior parte dei prezzi degli stampi è compresa tra $1.000 e $10.000. Tuttavia, il costo di alcuni stampi di grandi dimensioni, come quelli utilizzati per i componenti automobilistici, può raggiungere diverse centinaia di migliaia di dollari.
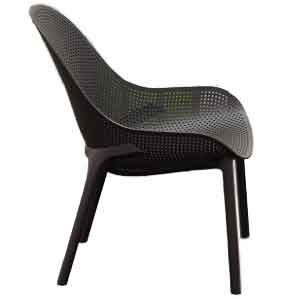
I costi del materiale rappresentano generalmente 20-35% del prezzo totale dello stampo. Tuttavia, per alcuni stampi più grandi e semplici, i costi del materiale possono rappresentare 60-70% del costo totale, come nel caso della sedia illustrata nell'esempio seguente.
Se un piccolo produttore di stampi indica un prezzo base, un produttore di medie dimensioni può indicare un prezzo da 1,5 a 2 volte superiore, mentre un produttore di grandi dimensioni può indicare un prezzo da 2 a 2,5 volte superiore al prezzo base. Questa variazione è dovuta alle differenze nei costi generali e nelle aspettative di profitto tra i produttori.
Non necessariamente.
I piccoli produttori di stampi possono dedicare maggiore attenzione a ciascun progetto, ma le loro capacità variano notevolmente. Alcuni di essi potrebbero non avere le competenze necessarie per ottenere risultati di qualità, quindi è fondamentale il discernimento.
I produttori di medie dimensioni potrebbero offrire una minore attenzione al vostro progetto e non possono garantire la loro competenza tecnica, come le fabbriche più piccole.
I grandi produttori di stampi possiedono forti capacità tecniche, ma potrebbero non dare la stessa priorità al vostro progetto. Anche se il rischio è minore con i grandi produttori, la collaborazione con loro potrebbe mancare di flessibilità e adattabilità.
Pertanto, la risposta a questa domanda non è assoluta e richiede una due diligence approfondita.
Per valutare rapidamente la qualità dello stampo, considerare i seguenti aspetti:
La razionalità della progettazione, come il design del cancello e la disposizione dei canali di raffreddamento; la precisione della lavorazione, con segni minimi dovuti a rifiniture successive; e una prova manuale di spinta della piastra di espulsione, che dovrebbe muoversi in modo fluido, indicando la precisione complessiva della lavorazione.
Diversi approcci possono contribuire a ridurre i costi della muffa, tra cui:
- Progettazione intelligente del prodotto, come la riduzione dei sottosquadri e l'abbassamento dell'altezza delle nervature, che possono semplificare la progettazione dello stampo.
- L'utilizzo di stampi familiari può ridurre il numero totale di stampi necessari.
- Scelta dei materiali d'acciaio per stampi appropriati. Per alcuni stampi, è possibile utilizzare un materiale di qualità inferiore per l'anima, poiché la cavità è più soggetta a usura, con conseguente formazione di bave.
- Infine, è fondamentale collaborare con il giusto impianto di produzione di stampi.
Il costo degli stampi in base al peso varia tipicamente da $8 a $50 per chilogrammo. Questa variazione è influenzata dal tipo di acciaio utilizzato per lo stampo, nonché dalla complessità e dalle dimensioni dello stampo.
Sebbene il prezzo dell'acciaio per stampi, che varia da 1 a 20 dollari per chilogrammo, possa suggerire che i costi dello stampo siano relativamente elevati, non è necessariamente così. I soli costi dei materiali possono costituire dal 20% al 35% del prezzo totale dello stampo, e possono persino superare il 50%.
Ciò è dovuto al fatto che il prezzo si basa sul peso netto dello stampo, ma il materiale effettivamente utilizzato spesso supera questa quantità. Inoltre, il prezzo non tiene conto degli accessori dello stampo, che vengono venduti come prodotti completi e non sono prezzati a peso, né include i materiali per l'elettroerosione (EDM), come gli elettrodi in rame o grafite. Questi fattori aggiungono complessità alla struttura di prezzo dello stampo.