Índice
ToggleLa importancia de conocer el coste del molde de inyección
Si está considerando subcontratar un proyecto de moldeo por inyección de plástico, quizás le interese saber cómo asegurar un precio razonable para el molde de inyección. En este artículo, desglose del cálculo de costos para un molde de inyección. Profundizaremos en los tarifas por hora asociados con cada proceso de fabricación, junto con los factores clave que influyen en el costo del molde.
Nuestro calculadora en línea del coste del moho le ayudará a determinar un precio adecuado para su molde y explorar formas de reducir potencialmente la inversión en el molde.
Método de cita empírica
Un molde consta de muchas partes, cada una de las cuales requiere diversos procesos de mecanizado, lo que hace que el cálculo de su costo sea complejo. Si bien determinar el costo de materiales puede ser relativamente sencillo y preciso, calculando costos de procesamiento es más desafiante.
Los costos de procesamiento dependen del tipo de equipo utilizado y del tiempo necesario para completar el proceso. Predecir con precisión el tiempo de procesamiento es difícil, ya sea mediante estimación humana o utilizando software de simulación 3D. Como resultado, El precio de los moldes a menudo se basa en estimaciones.
Para proporcionar una cotización de un molde, primero es necesario diseñar la estructura del molde. A continuación, se calcula el costo de los materiales, se estiman los costos de mecanizado y adicionales, y luego se finaliza una cotización para el molde.
Ciertamente, esta estimación es ni arbitraria ni imprecisa, debido a las siguientes razones:
- El cálculo del coste del material es bastante preciso;
- La estimación de los costos de mecanizado se deriva de las dimensiones del molde y experiencia anterior con productos comparables;
- El fabricante de moldes es consciente de que sobreestimar podría suponer perder esta oportunidad.
Sin embargo, sigue existiendo cierto grado de incertidumbre, que analizaremos con más detalle posteriormente.
Los elementos fundamentales de los moldes de inyección
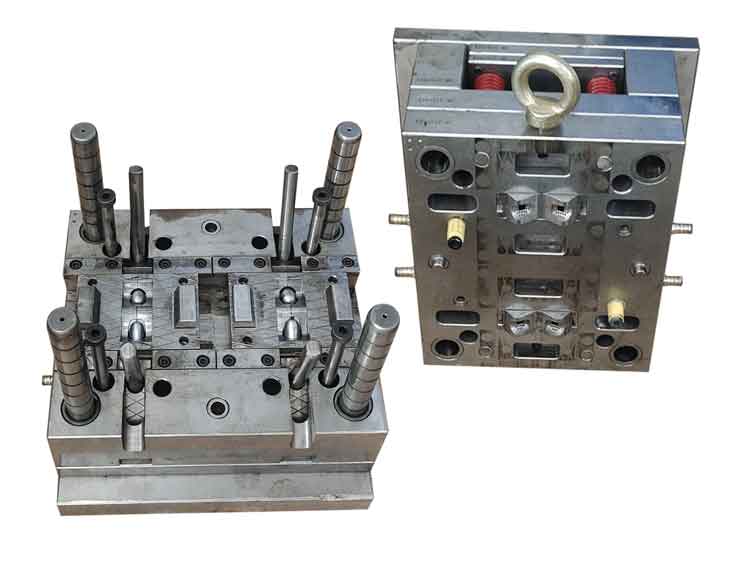
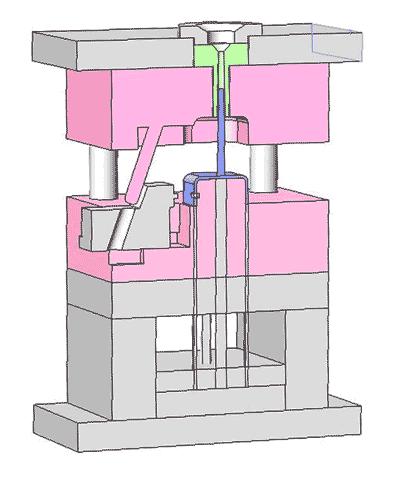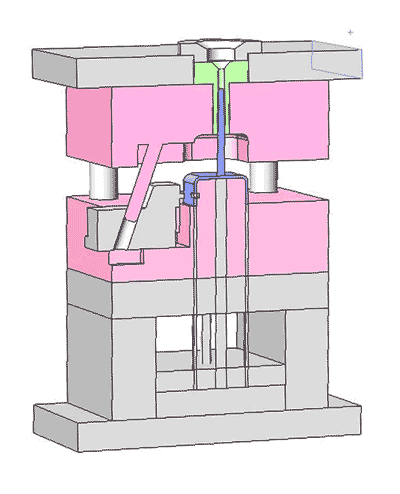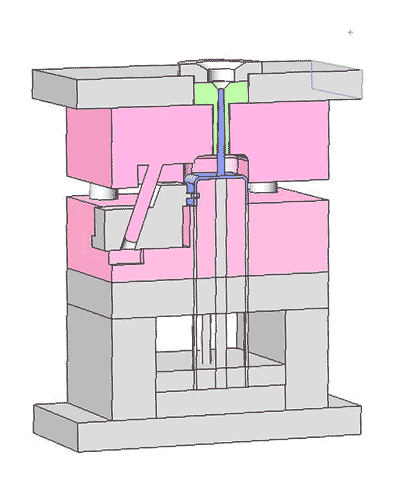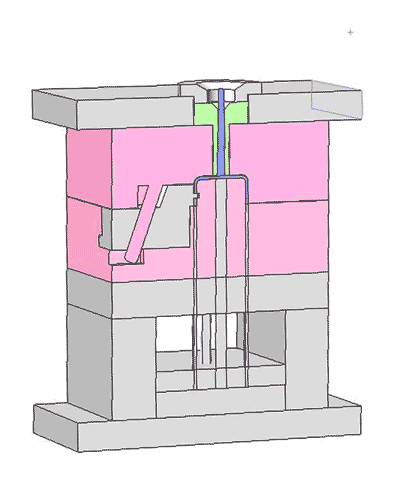
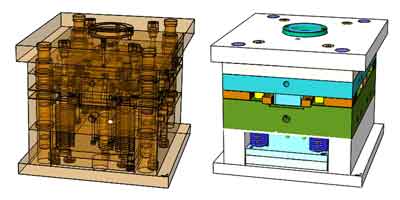
Un molde de inyección consta de varias partes de acero de precisión. Estas partes se conforman y rectifican meticulosamente según dimensiones y tolerancias específicas, y luego se ensamblan para formar un molde completo. Este ensamblaje sirve como el recipiente para inyectar, dar forma, enfriar y solidificar el plástico fundido y formar la pieza terminada.
Aunque la complejidad de los moldes de inyección puede variar, con algunos que presentan diseños elaborados y múltiples partes móviles, su la estructura fundamental permanece sin cambios.
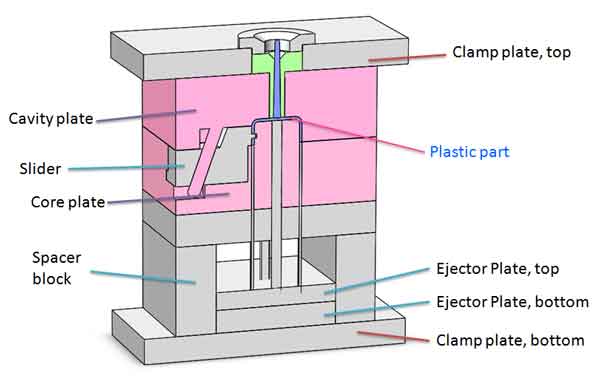
Esencialmente, un molde de inyección consta de las siguientes partes, clasificadas en dos grupos principales:
- Componentes principales: Placa de cavidades, placa de núcleo, deslizador, bloque espaciador, placa de sujeción (superior e inferior), placa eyectora (superior e inferior).
- Accesorios: Estos incluyen el pilar deslizante, los pasadores eyectores, el casquillo del bebedero, el anillo localizador, los resortes, algunos moldes tendrán canales calientes, etc.
He aquí algunas aclaraciones:
Al cerrar, el Placa base, placa de cavidad, y Deslizador forman un compartimento sellado donde el material plástico se moldea y solidifica. Una vez que el molde se abre, estas partes se separan, permitiendo la liberación de la pieza plástica solidificada.
Debido a la ocurrencia común de contracciones en los diseños de piezas plásticas, los moldes de inyección con frecuencia incluyen mecanismos deslizantes. Estos mecanismos son principalmente de dos tipos: uno que transforma movimientos verticales en horizontales mediante rieles inclinados, y otro que emplea cilindros hidráulicos o neumáticos para el movimiento.
El mecanismo de expulsión consiste en pasadores eyectores y las placas expulsoras superior e inferior, desempeñando un papel crucial en la liberación sin problemas de las piezas formadas del molde.
La placa eyectora superior tiene muchos orificios para instalar y colocar los pasadores eyectores, mientras que la placa eyectora inferior carece de orificios y sirve para empujar los pasadores eyectores.
Cuando las placas eyectoras se mueven hacia arriba, accionan los pasadores eyectores, que expulsan la pieza de plástico enfriada del molde.
La composición del coste del molde
Dicho esto, podemos desglosar el coste del moho de la siguiente manera:
1. El coste del material
El cálculo del coste del molde de inyección parte del coste del material. En primer lugar, calcularemos los costes de las placas de acero principales.
Clasificación de los costes de material
- En placas principales: Placa de núcleo, placa de cavidades, deslizador, placa de sujeción, bloques espaciadores, placa eyectora superior y placa eyectora inferior;
- Componentes de diapositivas: Correderas, elevadores, cilindros u otros mecanismos de deslizamiento;
- Accesoriospilares deslizantes, pasadores eyectores, canales calientes (opcionales), muelles, fijaciones, etc.
- Material auxiliarbronce o grafito utilizados como electrodos para la electroerosión.
Ejemplo de cálculo de la placa de cavidades
En función del tamaño de las piezas de plástico, el número de cavidades y la estructura básica (si hay correderas, núcleos, moldes de dos o tres placas, etc.), podemos calcular el tamaño y el peso de las placas de acero y, a continuación, obtener su coste.
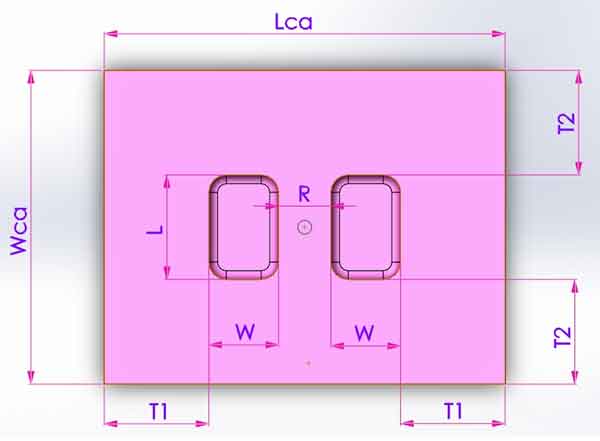
Cuando el tamaño del producto es L*W, y hay 2 cavidades, entonces la distancia entre cavidades R, y la distancia de las cavidades a los bordes T1, T2 se pueden obtener a partir de fórmulas empíricas, por lo que podemos obtener la longitud y la anchura de la placa de cavidades Lca y Wca,
- Lca=2W+2T1+R
- Wca=L+2T2
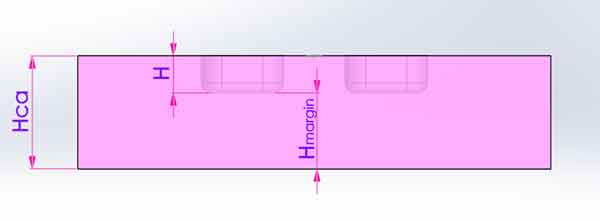
Y la altura Hca también se calcula mediante una fórmula empírica.
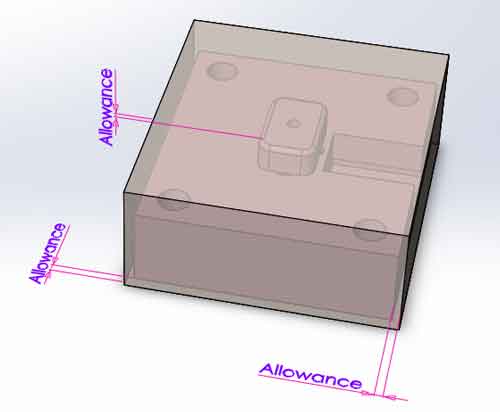
Al calcular las dimensiones de la materia prima, hay que añadir un margen a la longitud, la anchura y la altura. Luego tenemos el peso del material de la placa de cavidades.
Peso de la materia prima = Longitud x ancho x altura x 7.85 / 1,000,000 (kg)
(Nota: las unidades son mm, kg en esta fórmula).
Del mismo modo, haremos el mismo cálculo para las demás placas de acero y componentes deslizantes para obtener su peso y costes, y los sumaremos.
2. La tasa de diseño
El éxito de un proyecto de moldeo de plástico empieza por un buen diseño del molde, que requiere mucha habilidad y experiencia y a menudo implica trabajo en equipo. Diseñadores, fabricantes de moldes y otras personas colaboran y combinan sus aportaciones para encontrar la mejor opción.
Dependiendo del tamaño y la complejidad del molde, la tarifa de diseño suele oscilar entre $100 y $300, y a veces puede ser incluso superior.
La tarifa por hora de un diseñador hábil puede ser de 30 a 40 dólares; esto suena un poco alto, pero pueden terminar el diseño de 8 a 10 moldes de inyección simples en un día (12 horas), por lo que su cargo es razonable para su producción.
3. El coste de mecanizado
El mecanizado es la parte más cara del molde. El coste también depende del tipo y la calidad del equipo de mecanizado. La tarifa horaria de los equipos de primeras marcas es 2 o 3 veces superior a la de los equipos ordinarios.
La fórmula para calcular los costes de mecanizado es:
Tarifa de mecanizado = tarifa por hora X tiempo de mecanizado
Como es difícil calcular con precisión el tiempo de mecanizado, sólo podemos hacer una aproximación basada en el tamaño de la pieza de plástico y el coste real de procesamiento de piezas similares en el pasado.
4. La cuota de montaje
El montaje del molde es un trabajo que lleva mucho tiempo. Incluye ajustar las dimensiones que no están en su sitio durante el mecanizado, hacer que todas las piezas móviles encajen con la estanqueidad adecuada y depurar los problemas que no se previeron en la fase de diseño. Cuanto más complejo o caro es el molde, más tiempo se tarda en ajustarlo. Por ejemplo, un molde de 10.000 dólares puede tardar entre 50 y 100 horas en adaptarse.
Sin embargo, tampoco se puede calcular con precisión el tiempo necesario para el montaje del molde.
5. Impuestos y beneficios
Impuestos y beneficio: Excepto por los impuestos y otras tarifas generales, un margen de beneficio razonable debería ser alrededor del 15-30%. A veces puede ser un poco más alto para trabajos más desafiantes; el beneficio extra es por el riesgo (incertidumbre) que asumirá el fabricante del molde. Recuerde que el fabricante del molde es responsable de entregar el resultado final, que es el molde de inyección que puede producir sin problemas las piezas plásticas con buena calidad, pero no simplemente hacer un molde que termine con excesivo defectos de moldeo.
Porcentaje habitual de cada coste
Tiene sentido saber cuál es el porcentaje más común de cada costo, para que sepa si las cotizaciones que recibe son calculado correctamente, y si los precios son competitivo:
| Artículo | Porcentaje | |
|---|---|---|
| 1 | Material | 20-35% |
| 2 | Mecanizado | 25-40% |
| 3 | Montaje | 15-20% |
| 4 | Diseño de moldes | 5-10% |
| 5 | Impuestos, beneficios | 20-30% |
La precisión de la estimación de cada coste
Algunos costes son difíciles de predecir con exactitud de antemano
Como ya se ha dicho, algunos costes, sobre todo los de mecanizado y montaje, no pueden estimarse con precisión al calcular los presupuestos. Sólo se puede utilizar el método del presupuesto difuso. La llamada cotización difusa consiste en que la cotización real será ligeramente superior al coste real, pero también existe la posibilidad de una fluctuación a la baja. Y las fluctuaciones al alza y a la baja entre los diferentes costes pueden compensarse entre sí, para lograr que la fluctuación global no sea muy grande.
| Artículo | Material | Mecanizado | Diseño | Montaje, | Impuestos, beneficios |
| Precisión | (0~+5%) | (-5~+20%) | (-5~+10%) | (-5~+10%) | (0~+5%) |
Pida a varios proveedores que le faciliten el desglose de costes para obtener referencias cruzadas
Antes de tomar la decisión final de hacer el pedido, tiene sentido pedir a 2 o 3 proveedores que le presenten el desglose de costes del molde, así sabrá si los costes se han calculado correctamente y qué proveedor parece más profesional en el proceso de cotización.
Método de cálculo del multiplicador del coste de los materiales
En los métodos de presupuesto anteriores, cada coste se calcula por separado. Pero en la práctica, las fábricas de moldes suelen utilizar métodos más sencillos, como calcular primero los costes de material y multiplicarlos por un factor de precio en función del tamaño del molde, su complejidad, etc.
Precio del molde = Costo total del material * factor de precio
Este factor de precio para un molde de inyección típico es entre 2.5 y 5.
Qué influye en el factor precio
El tamaño del molde:
A medida que aumenta el tamaño del molde, disminuye el Factor Precio. Los moldes pequeños tienen costes de material más bajos, pero la reducción de otros gastos no es tan significativa. Por el contrario, con moldes más grandes, el aumento de otros gastos no escala proporcionalmente con el aumento de los costes de material.
Complejidad:
La complejidad del molde se correlaciona directamente con su factor precio; los moldes más intrincados exigen precios más elevados.
Los moldes geométricos sencillos pueden mecanizarse eficazmente con herramientas de fresado de mayor tamaño, lo que requiere menos tiempo. En cambio, los moldes con formas complejas requieren el uso de fresas más pequeñas para el trabajo de detalle, y algunas piezas pueden requerir EDM (mecanizado por descarga eléctrica), lo que amplía considerablemente el tiempo de mecanizado.
Además, los moldes más complejos suelen tener muchos mecanismos deslizantes y requieren más componentes para su montaje.
Precisión:
Esto se debe a que lograr una mayor precisión requiere el uso de equipos más sofisticados y costosos, así como ralentizar el movimiento (avance) de la herramienta para alcanzar el nivel de precisión deseado.
A veces, también se requieren ajustes en la estructura del molde para satisfacer estas necesidades de precisión.
Nervios y postes altos
Las nervaduras/postizos altos equivalen a ranuras/agujeros profundos dentro del molde, que requieren la aplicación de mecanizado por descarga eléctrica (EDM). Además, esto planteará problemas durante el proceso de moldeo por inyección y elevará el coste de fabricación de los componentes.
Electrodos para EDM:
Determinadas características requieren el mecanizado por electroerosión (EDM) con electrodos de cobre o grafito.
A veces, los electrodos pueden fabricarse pequeños, pero en otras ocasiones deben ser tan grandes como la pieza completa. Los costos de material y los gastos de mecanizado de estos electrodos contribuyen a un aumento en el costo del molde.
Hay muchos tipos y grados de cámaras calientes, con precios que oscilan entre unos cientos y varios miles de dólares, y requieren el uso de una unidad de control de temperatura. Aunque los canales calientes ofrecen importantes ventajas, también suponen un aumento de los costes.
El número de cavidades:
Los moldes que presentan un mayor número de cavidades suelen emplear canales calientes para garantizar una distribución uniforme de la presión y el flujo en cada compuerta. Estos moldes exigen una mayor uniformidad dimensional entre cavidades, lo que supone mayores riesgos para el fabricante de moldes. Estos elementos contribuyen a aumentar el precio.
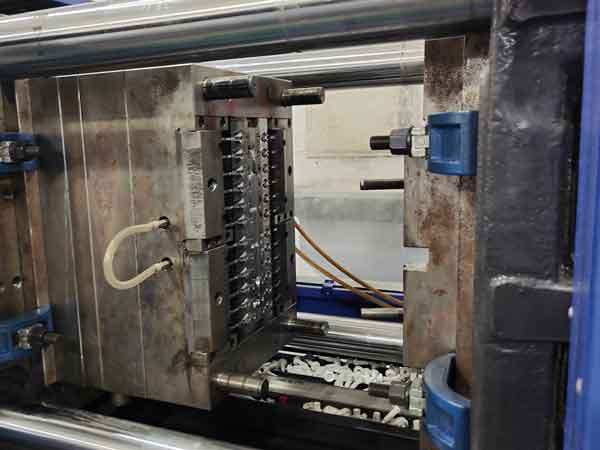
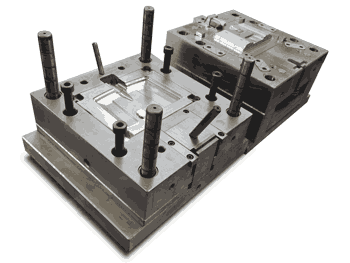
Por ejemplo, el tipo de molde de inyección representado en la imagen de la derecha, utilizado para fabricar tapones dispensadores, suele costar entre $12.000 y $18.000.
La dureza de acero para herramientas:
La dureza del acero estándar para moldes varía desde HRC28 a HRC54. Los aceros para moldes con mayor dureza requieren tratamiento térmico seguido de mecanizado de precisión, lo que hace que los moldes más duros sean más costosos debido al mayor tiempo de procesamiento.
Consejo: La dureza de moldes templados completamente generalmente se encuentra entre HRC46 – 54. Se utilizan exclusivamente para producción de alto volumen o con plásticos de alta temperatura como PPS, PEEK y PES.
En contraste, la dureza de las herramientas preendurecidas típicamente varía entre HRC28 – 40. Estas se fabrican con acero que ha pasado por un proceso de preendurecimiento, eliminando la necesidad de tratamiento térmico y permitiendo el mecanizado directo a las dimensiones finales.
Un ejemplo de desglose de costes de moldes
Ahora, para ayudarle a comprender mejor cómo se calcula el costo del molde, veamos un ejemplo en la tabla a continuación. Tenga en cuenta que hemos proporcionado la tarifa por hora de diferentes procesos, para que pueda entender cómo se calcula cada costo.
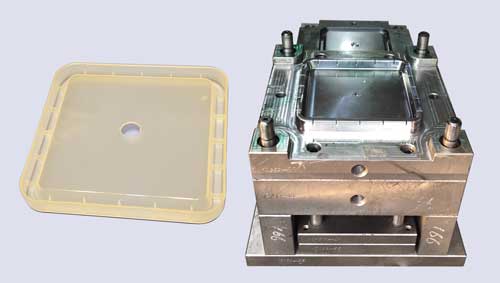
Se trata de una tapa cuadrada para una caja de plástico, la información básica es la siguiente:
♦ Material del producto: PP
♦ Dimensión del producto: 150*150*15mm
♦ Material del molde: 718H
♦ Número de cavidades: 1
♦ Método de expulsión: placa de expulsión
Nuestro presupuesto para este molde es $1250, el desglose de costes se indica a continuación:
Desglose de costes de un molde de inyección
(Hemos ocultado la tabla a continuación para dispositivos móviles. Necesita usar dispositivos de escritorio o tabletas para verla.)
| Catogoría | Artículo | Descripción | Precio unitario | Cant. (unidad) | Importe |
|---|---|---|---|---|---|
| Material | Base del molde (estándar) | Material 1045, dimensión exterior 300*280*260mm, 60 kgs. | $100 | 1 (pieza) | $100 |
| Placa base | Material 718H, 280*280*80mm, 50 kgs. | $150 | 1 (pieza) | $150 | |
| Placa de cavidades | Material 718H, 280*280*80mm, 50 kgs. | $150 | 1 (pieza) | $150 | |
| Electrodo EDM (for core) | Cobre, 150*150*20mm, 4 kgs | $35 | 1 (pieza) | $35 | |
| Accesorios | Pernos, conectores de manguera, etc. | $50 | 1 (juego) | $30 | |
| Diseño | Tasa de diseño parcial | $50 | 1 (pieza) | $50 | |
| Tasa de diseño de moldes | $100 | 1 (pieza) | $100 | ||
| Mecanizado | Fresado CNC | $8/hora | 15 (horas) | $120 |
|
| Grabado CNC | $4/hora | 10 (horas) | $40 | ||
| Electroerosión por hilo | $1,5/hora | 6 (horas) | $9 |
||
| Descarga EDM | $3/hora | 10 (horas) | $30 | ||
| Pulido de superficies | $8/hora | 6 (horas) | $48 | ||
| Montaje, tratamiento térmico, pruebas de moho | Montaje | $8/hora | 10 (horas) | $80 | |
| Tratamiento térmico | $0,5/kg | Ninguno | |||
| Pruebas de moho | $20/hora | 2 (veces) | $40 | ||
| Impuestos, gastos generales y otros | Impuesto | $90 |
|||
| Tasa administrativa | $95 | ||||
| Beneficios | $100 | ||||
| Total | $1,267 | ||||
Cómo utilizar nuestra calculadora de costes de moho en línea
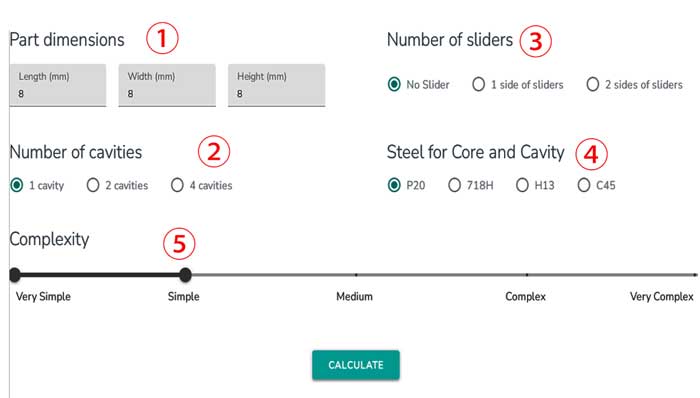
Esta calculadora en línea de costos de moldes de inyección utiliza las dimensiones de la pieza, el número de cavidades y el número de correderas a calcular las dimensiones del molde y luego estimar el precio del molde. No es 100% precisa, pero puede proporcionar una estimación suficientemente cercana.
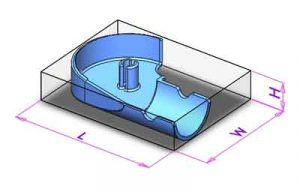
A continuación le explicamos cómo utilizar esta calculadora del coste del moho. En primer lugar, es necesario introducir los valores de los siguientes:
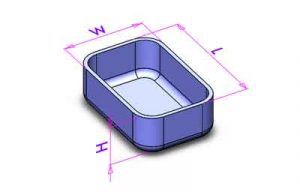
Asegúrese de que la longitud (L) sea mayor que el ancho (W), de lo contrario, sus valores se intercambiarán automáticamente.
Nota: Valor máximo para L, W y H: 600mm
Valor mínimo para L, W y H: 8mm (utilice 8mm si el valor es menor)
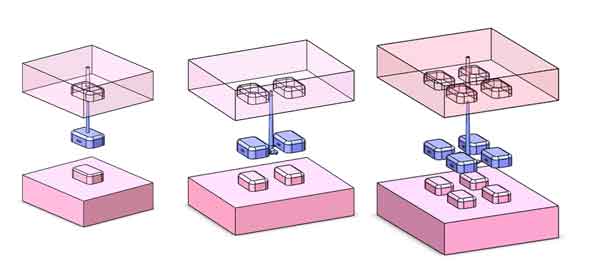
Hay 3 opciones: 1 cavidad, 2 cavidades y 4 cavidades.
Hay 3 opciones aquí: sin corredera, 1 lado de correderas y 2 lados de correderas
Nota: Si hay múltiples deslizadores en el mismo lado, son considerado 1 lado de deslizadores.
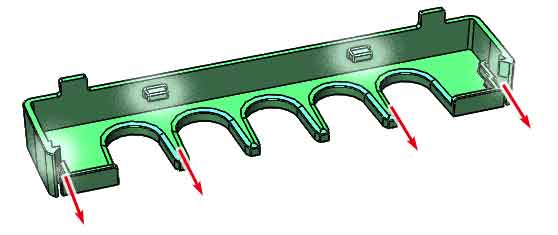
Para engranajes helicoidales, por favor elija 2 lados de deslizadores porque hay un mecanismo de expulsión helicoidal.
Donde P20 – gama baja; 718H (media); H13 (gama alta), estos aceros para moldes son los más utilizados.
El C45 también se utiliza a veces en aplicaciones de gama baja.
Los niveles de complejidad se dividen en cinco categorías: muy simple, simple, media, compleja y muy compleja. Una clasificación “simple” indica mínimos detalles pequeños, requisitos de precisión más bajos, menos correderas y más pequeñas, y nervaduras más bajas. Por otro lado, una clasificación “compleja” sugiere la presencia de detalles más intrincados, mayor precisión, correderas más grandes y en mayor número, y nervaduras más altas, esencialmente lo contrario de la categoría simple.
Para una comprensión integral, consulte los factores previamente discutidos que afectan el factor de precio del molde.
Es aconsejable seleccionar 2 o 3 niveles de complejidad para proporcionar un amplio rango de precios como referencia más informativa.
Estos son los resultados del cálculo:
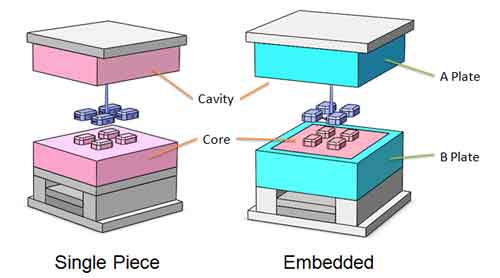
Esta es la estimación de la dimensión del molde para que tenga una concepción visual de cómo será el molde.
Dado que el acero para el Núcleo y la Cavidad está hecho de acero más costoso, a menudo se insertan en las placas A/B para que puedan fabricarse más pequeños.
La calculadora comparará automáticamente los resultados de los diseños embebido y de una sola pieza y elegirá la mejor opción.
Esta calculadora le dará 2-3 precios, cada uno correspondiente a un nivel de complejidad diferente, para que pueda obtener un rango de precios que le proporcione una mejor referencia. Cada precio ofrece un desglose de costes y su porcentaje.
Estos son los resultados obtenidos de la calculadora de simulación. Si desea una cotización manual más precisa y realista, contáctenos
Ejemplos para verificar la precisión de la calculadora
He aquí algunos ejemplos de precios de moldes para verificar la exactitud de la calculadora de precios de moldes. Se puede observar que para productos de plástico con una complejidad y precisión generales, su valoración sigue siendo ajustada.
| Dimensiones de las piezas | Número de cavidades | Número de diapositivas | Acero para núcleo y cavidades | Complejidad, |
| 350*135*40 | 1*1 | 1 | H13 | Medio |
| Información adicional sobre el moho | Calculadora de precios | Precio real |
| Canal caliente, 3 subpuertas | $8450 | $8900 |
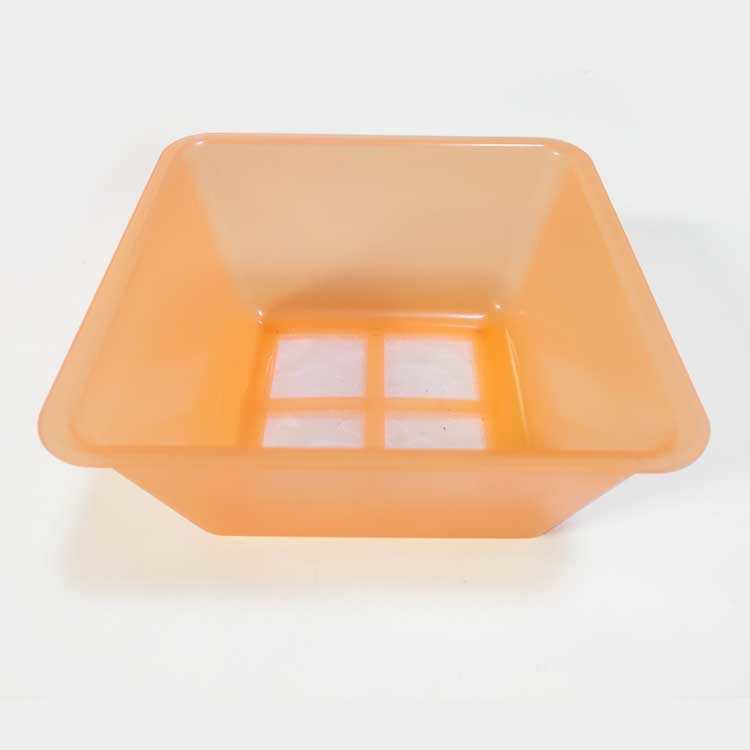
Nombre del artículo: Caja de almacenamiento con malla.
Material: PP
| Dimensiones de las piezas | Número de cavidades | Número de diapositivas | Acero para núcleo y cavidades | Complejidad, |
| 150*150*80 | 1*1 | 0 | P20 | Muy sencillo |
| Información adicional sobre el moho | Calculadora de precios | Precio real |
| Canal frío. Placa eyectora con boquilla de aire | $2170 | $2350 |
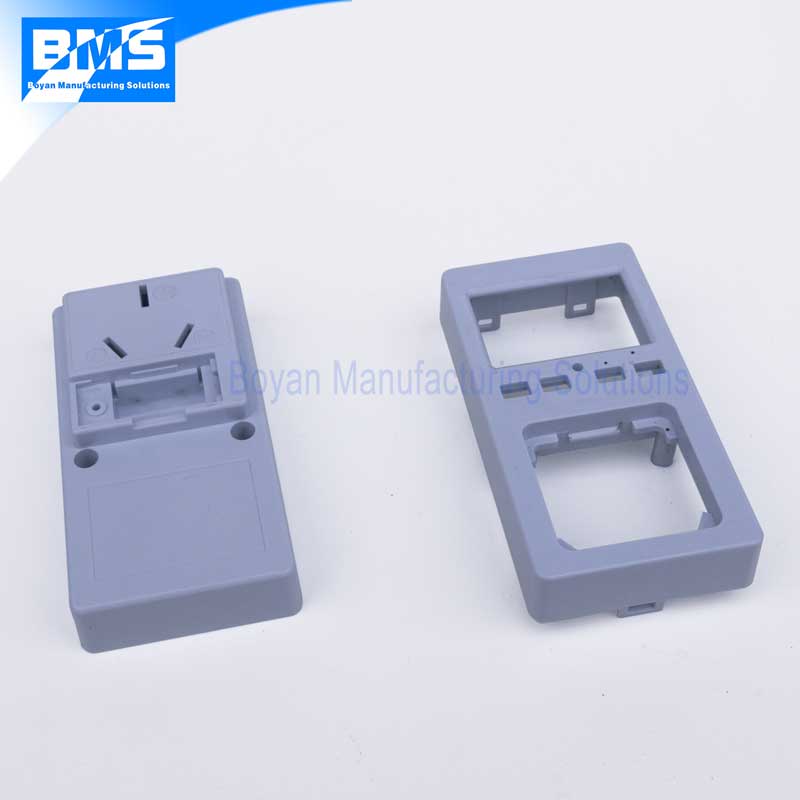
Nombre del artículo: Carcasa de plástico para toma de corriente.
Material: ABS
| Dimensiones de las piezas | Número de cavidades | Número de diapositivas | Acero para núcleo y cavidades | Complejidad, |
| 80*40*40 | 1+1 familia | 1 | 718H | Muy sencillo |
| Información adicional sobre el moho | Calculadora de precios | Precio real |
| Canal frío, puertas de borde | $2290 | $1960 |
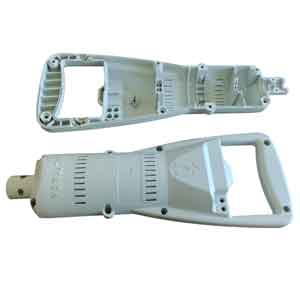
Nombre del artículo: Carcasa de plástico del dispositivo de accionamiento.
Material: PC
| Dimensiones de las piezas | Número de cavidades | Número de diapositivas | Acero para núcleo y cavidades | Complejidad, |
| 243*105*38 | 2 | 0 | 718H | Simple |
| Información adicional sobre el moho | Calculadora de precios | Precio real |
| Canal frío, puertas de borde | $4965 | $4690 |
Sin embargo, para algunas piezas de plástico con requisitos especiales, el precio calculado por esta calculadora será bajo, como esta lente de lámpara LED, que dará un precio mucho más bajo que el precio real. Esto se debe a que la lente tiene altos requisitos para el patrón de luz proyectada, y su precisión de forma geométrica es muy alta.
Nombre del artículo: Lente LED.
Material: PC
| Dimensiones de las piezas | Número de cavidades | Número de diapositivas | Acero para núcleo y cavidades | Complejidad, |
| Dia. 50*8 | 1+1 familia | 2 | S136 | Muy complejo |
| Información adicional sobre el moho | Calculadora de precios | Precio real |
| Canal frío, puertas de borde | $5795 | $11000 |
Preguntas frecuentes
La mayoría de los precios de los moldes se sitúan entre $1.000 y $10.000. Sin embargo, el coste de algunos moldes a gran escala, como los utilizados para piezas de automóvil, puede alcanzar varios cientos de miles de dólares.
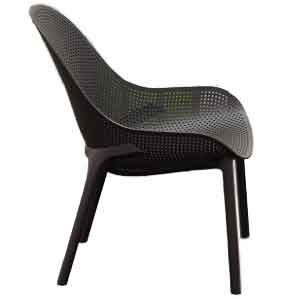
Los costes de material suelen constituir entre 20 y 35% del precio total del molde. Sin embargo, para algunos moldes más grandes y sencillos, los costes de material pueden representar 60-70% del coste total, como la silla que se muestra en el ejemplo siguiente.
Si un fabricante de moldes pequeño cotiza un precio base, un fabricante mediano puede cotizar entre 1,5 y 2 veces esa cantidad, mientras que un fabricante grande puede cotizar entre 2 y 2,5 veces el precio base. Esta variación se debe a las diferencias en los gastos generales y las expectativas de beneficios entre los fabricantes.
No necesariamente.
Los pequeños fabricantes de moldes pueden dedicar más atención a cada proyecto, pero sus capacidades varían mucho. Algunos pueden carecer de las habilidades necesarias para lograr resultados de calidad, por lo que el discernimiento es crucial.
Los fabricantes de tamaño medio pueden ofrecer menos atención a su proyecto y no pueden garantizar su competencia técnica, al igual que las fábricas más pequeñas.
Los grandes fabricantes de moldes poseen una gran capacidad técnica, pero puede que no den tanta prioridad a su proyecto. Aunque el riesgo es menor con los grandes fabricantes, la colaboración con ellos puede carecer de flexibilidad y adaptabilidad.
Por lo tanto, la respuesta a esta pregunta no es absoluta y requiere la debida diligencia.
Para evaluar rápidamente la calidad del moho, tenga en cuenta los siguientes aspectos:
La racionalidad del diseño, como el diseño de la compuerta y la disposición de los canales de refrigeración; la precisión del mecanizado, con marcas mínimas de refinamientos posteriores; y una prueba manual de empuje de la placa eyectora, que debe moverse suavemente, lo que indica la precisión general del mecanizado.
Hay varios enfoques que pueden ayudar a reducir los costes del moho:
- Diseño inteligente del producto, como la reducción de socavados y la disminución de la altura de las nervaduras, que pueden simplificar el diseño del molde.
- Utilización de moldes familiares, lo que puede disminuir el número total de moldes necesarios.
- Elegir los materiales de acero para moldes adecuados. Para algunos moldes, se puede utilizar un material de grado inferior para el núcleo, ya que la cavidad es más propensa al desgaste, lo que provoca rebabas.
- Por último, es fundamental asociarse con el fabricante de moldes adecuado.
El costo de los moldes basado en el peso típicamente varía desde $8 a $50 por kilogramo. Esta variación está influenciada por el tipo de acero utilizado para el molde, así como por la complejidad y el tamaño del molde.
Aunque el precio del acero para moldes, que varía de $2 a $20 por kilogramo, podría sugerir que los costos de los moldes son relativamente altos, este no es necesariamente el caso. Solo los costos de material pueden constituir del 20% al 35% del precio total del molde, e incluso pueden superar el 50%.
Esto se debe al hecho de que el precio se basa en el peso neto del molde, sin embargo, el material real utilizado a menudo supera esta cantidad. Además, el precio no tiene en cuenta los accesorios del molde, que se venden como productos completos no cotizados por peso, ni incluye los materiales para el mecanizado por electroerosión (EDM), como electrodos de cobre o grafito. Estos factores añaden complejidad a la estructura de precios del molde.