


Inhoudsopgave
SchakelDe uitdaging bij het lassen van roestvrijstalen buizen: verkleuring en vervorming
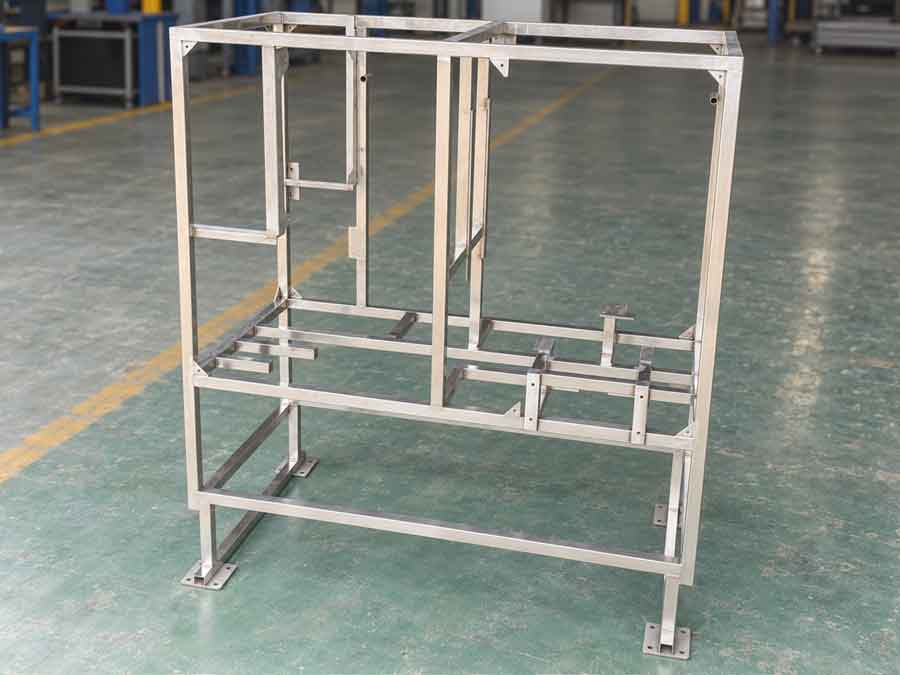
In lassen van roestvrijstalen buizen, is de sterkte van de verbinding slechts een deel van de uitdaging. Bij zichtbare buisframes kunnen, verkleuring van roestvrijstalen lasnaden en door warmte veroorzaakte buisvervorming net zo belangrijk zijn, omdat ze de uitstraling, de maatnauwkeurigheid en de hoeveelheid nabewerking na het lassen beïnvloeden.
Voor kopers die vergelijken bedrijven voor het lassen van roestvrijstalen buizen, kunnen deze praktijkresultaten belangrijker zijn dan alleen de lasmethode. In een van onze recente frameprojecten gebruikten we toevoerdraad om laserlassen van roestvrij staal buizen om de warmte-inbreng rond de verbindingen te beperken. Na het lassen was wat zwart residu zichtbaar, maar dat kon gemakkelijk worden weggeveegd, waardoor het oppervlak dicht bij de oorspronkelijke kleur van het roestvrij staal bleef. Het frame vertoonde ook relatief weinig buisvervorming.
Waarom verkleuring van de las bij roestvrijstalen frames belangrijk is
Waarom roestvrijstalen buizen worden gebruikt
Roestvrijstalen buizen worden vaak om twee belangrijke redenen gekozen: hun smetteloze uiterlijk en hun corrosiebestendigheid. Voor een frame met zichtbare metaaloppervlakken kan sterke verkleuring van de las daarom beide voordelen aantasten.
Wat veroorzaakt verkleuring van roestvrijstalen lassen?
De verkleuring rond een roestvrijstalen las wordt vooral veroorzaakt door oxidatie bij hoge temperatuur. Tijdens het lassen reageren chroom en ijzer aan het oppervlak met zuurstof en vormen een dikkere oxidelaag met chroomoxiden, ijzeroxiden en gemengde oxiden. Naarmate deze oxidelaag dikker wordt, ontstaat de bekende gele, bruine, blauwe, paarse of zwarte warmteverkleuring.

Hoe verkleuring van de las een chroomarme zone creëert
Belangrijker is dat de vorming van deze oxiden chroom onttrekt aan het metaal direct onder het oppervlak. Dit kan een chroomverarmde zone onder het warmteverkleurde gebied creëren. Chroom is het sleutelelement waarmee roestvrij staal zijn uiterst dunne, beschermende chroomrijke passieve film kan vormen.
Waarom het chroomgehalte belangrijk is voor corrosiebestendigheid
Over 10,5% chroom wordt algemeen beschouwd als het minimumniveau dat nodig is om staal onder normale omstandigheden als roestvrij staal te laten functioneren. Als de chroomconcentratie in een lokaal oppervlaktegebied te laag wordt, neemt het vermogen om een beschermende passieve film te vormen en te behouden af. Als die film wordt bekrast of beschadigd, heeft het chroomarme gebied ook minder vermogen om opnieuw passiveren, of “zelfherstellen” waardoor plaatselijke corrosie waarschijnlijker wordt.
Daarom is het verminderen van verkleuring van roestvrijstalen lasnaden niet alleen een kwestie van uiterlijk. Het kan ook helpen om de corrosiebestendige oppervlakteconditie te behouden die roestvrij staal in de eerste plaats aantrekkelijk maakte voor het frame.
Waarom roestvrijstalen buizen gevoeliger zijn voor lasvervorming
Een ander veelvoorkomend probleem bij lassen van roestvrijstalen buizen is lasgeïnduceerde buiging of vervorming. Dit is vooral merkbaar bij lange, dunwandige buizen die in frames worden gebruikt. Wanneer één zijde van een buis wordt verwarmd en vervolgens krimpt tijdens het afkoelen, kan de buis van zijn oorspronkelijke rechte vorm afbuigen.

Waarom austenitisch roestvrij staal vaak wordt gebruikt voor gelaste buizen
Austenitische roestvrijstalen — 304, 304L, 316, 316L
Austenitische roestvrijstalen zijn onze meest voorkomende keuze voor gelaste buisconstructies. Ze hebben een goede lasbaarheid en vereisen normaal gesproken geen voorverwarming of warmtebehandeling na het lassen.
Dankzij deze voordelen worden ze veel gebruikt in gelaste leidingen, tanks, drukvaten, apparatuur voor de voedingsmiddelenindustrie en roestvrijstalen buisframes.
Hun belangrijkste nadeel tijdens het lassen is hun relatief hoge thermische uitzetting en lage thermische geleidbaarheid, waardoor ze gevoeliger zijn voor lasgeïnduceerde vervorming.
Ferritische roestvrijstalen — 409, 430, 444
Ferritische roestvrijstalen hebben een lagere thermische uitzetting dan austenitische soorten, wat kan helpen om lasvervorming te verminderen.
Ze zijn echter gevoeliger voor overmatige warmte-inbreng. Hoge lastemperaturen kunnen korrelgroei in de warmtebeïnvloede zone veroorzaken en de taaiheid verminderen. De warmte-inbreng moet daarom zorgvuldig worden gecontroleerd.
Voorverwarming kan worden toegepast voor sommige soorten, dikke doorsneden of sterk ingeklemde verbindingen, maar is niet vereist voor alle ferritische roestvrijstalen.
Martensitische roestvrijstalen — 410, 420, 440C
Martensitische roestvrijstalen hebben over het algemeen een hoger koolstofgehalte en een sterkere neiging tot verharding.
Afhankelijk van de soort en dikte kunnen voorverwarming—vaak rond 200–300°C—en warmtebehandeling na het lassen nodig zijn om de hardheid te verlagen en scheuren te voorkomen.
Voor het lassen van roestvrijstalen buizen bieden austenitische soorten daarom de beste combinatie van lasbaarheid en fabricagegemak, maar hun thermische eigenschappen maken het beheersen van vervorming juist bijzonder belangrijk.
Waarom austenitisch roestvrij staal sterker vervormt dan koolstofstaal
Een vergelijking tussen 304 roestvrijstaal en een typisch koolstofarm staal zoals AISI 1020 laat zien waarom:
| Thermische eigenschap | 304 roestvrij staal | AISI 1020 koolstofstaal | Wat het betekent voor lassen |
|---|---|---|---|
| Soortelijke warmte | ~500 J/kg·K | ~486 J/kg·K | Zeer vergelijkbaar Dit is niet de belangrijkste reden waarom roestvrij staal meer vervormt. |
| Thermische geleidbaarheid | ~16,3 W/m·K | ~51,9 W/m·K | Koolstofstaal geleidt warmte ongeveer 3× sneller. De warmte blijft geconcentreerder rond de las in 304 roestvrijstaal. |
| Lineaire thermische uitzetting | ~17,3 × 10⁻⁶/K | ~11,7 × 10⁻⁶/K | 304 zet ongeveer 48% meer uit. Grotere uitzetting en krimp vergroten de neiging tot buigen of vervormen. |
Het belangrijkste verschil is dus niet de soortelijke warmte. Austenitisch roestvrijstaal heeft een veel lagere thermische geleidbaarheid en een aanzienlijk hogere thermische uitzettingscoëfficiënt dan koolstofstaal. Tijdens het lassen blijft de warmte geconcentreerd nabij de verbinding, terwijl het roestvrijstaal meer uitzet en krimpt, waardoor buisbuiging en lasgeïnduceerde vervorming waarschijnlijker worden.
Let op: De 304-waarden zijn gepubliceerd door Nippon Steel, terwijl de AISI 1020-waarden typische referentiewaarden zijn die door MatWeb worden gerapporteerd. De werkelijke waarden variëren enigszins met temperatuur en materiaaltoestand.
Het grootste verschil is thermische geleidbaarheid. Koolstofstaal voert warmte ongeveer drie keer sneller af van de las dan 304 roestvrijstaal.
Tegelijkertijd is de thermische uitzetting van 304 bijna 50% hoger, terwijl de soortelijke warmte van de twee materialen vrij vergelijkbaar is.
Dit creëert tijdens het lassen een ongunstige combinatie:
de warmte blijft geconcentreerd nabij de las, terwijl het verwarmde roestvrijstaal meer uitzet en krimpt.
Terwijl de las afkoelt, kan deze ongelijkmatige krimp een rechte buis in een gebogen vorm trekken. World Stainless merkt eveneens op dat de relatief lage thermische geleidbaarheid en hogere thermische uitzetting van austenitische roestvrijstalen hun neiging tot vervorming tijdens het lassen vergroten.
Waarom overmatige lasvervorming een probleem is
Overmatige buisbuiging beïnvloedt meer dan alleen het uiterlijk.
Het kan de totale afmetingen en uitlijning van een frame veranderen, problemen veroorzaken bij de latere montage en extra richten na het lassen vereisen.
Grote vervorming kan er ook op wijzen dat de lasparameters, de lasvolgorde of de warmte-inbreng niet goed zijn beheerst. Hoewel hulpstukken zichtbare beweging tijdens het lassen kunnen beperken, kan overmatige fixatie hogere restspanningen in de voltooide constructie achterlaten.
In austenitisch roestvrij staal kunnen deze resterende trekspanningen ook de gevoeligheid verhogen voor spanningscorrosie wanneer het onderdeel wordt blootgesteld aan een geschikte corrosieve omgeving, met name een omgeving die chloriden bevat.
Daarom is het verminderen van onnodige warmte-inbreng niet alleen belangrijk voor het uiterlijk en de maatnauwkeurigheid, maar ook voor het beheersen van de spanningen die tijdens het lassen worden geïntroduceerd.
Dit is een van de belangrijkste redenen waarom we hebben overwogen om laserlassen van roestvrij staal buizen voor dit frame te gebruiken: het verminderen van de totale warmte die rond elke verbinding wordt geïntroduceerd kan helpen om zowel lasgerelateerde oppervlakte-effecten als vervorming van buizen.
Wat we zagen in deze casus over het lassen van roestvrijstalen buizen
Voor dit project gebruikten we 30 × 30 × 2 mm vierkante buizen van roestvrij staal om het frame te vervaardigen. In plaats van conventioneel TIG-lassen hebben we laserlasen met toevoerdraad.
Onze voornaamste zorgen waren dezelfde problemen die we vaak zien bij het lassen van roestvrijstalen buizen: lasverkleuring, buigvervorming van de buis en de hoeveelheid correctie die na het lassen nodig is.
De video toont het daadwerkelijke lasproces evenals de staat van het frame na het lassen.
Het lasgebied bleef dicht bij de oorspronkelijke kleur van het roestvrij staal
Direct na het lassen was rond delen van de las een zwart materiaal zichtbaar.
Op het eerste gezicht kan dit lijken op ernstige verkleuring van roestvrijstalen lasnaden. Een groot deel van het zwarte materiaal kon echter gemakkelijk worden weggeveegd. Na het reinigen bleef het oppervlak eronder dicht bij de oorspronkelijke natuurlijke kleur van het roestvrij staal.

Dit was voor ons belangrijk, omdat het verwijderen van lasverkleuring na conventioneel lassen niet altijd zo eenvoudig is als het lijkt.
Elektrolytisch lasreinigen heeft zijn beperkingen
Elektrolytisch lasreinigen en passiveren kunnen direct na de behandeling een zeer schoon uiterlijk opleveren. De chemicaliën die in het proces worden gebruikt, moeten echter grondig worden geneutraliseerd en weggespoeld.
Als resten op het oppervlak of in kleine spleten achterblijven, kunnen later vlekken of plaatselijke corrosiemarkeringen verschijnen.
Stralen verandert de oorspronkelijke oppervlakteafwerking
Stralen is een andere optie. Het kan de verkleuring verwijderen en een uniform oppervlak opleveren, maar het verandert ook de oorspronkelijke afwerking van het roestvrij staal in een matter uiterlijk.
Voor sommige producten is dit aanvaardbaar of zelfs wenselijk, maar voor andere is het niet de gewenste afwerking.
Daarom geven we er de voorkeur aan om lasverkleuring tijdens het lasproces waar mogelijk te verminderen in plaats van sterk afhankelijk te zijn van oppervlaktebehandeling na het lassen.
De buigafwijking van de buis was relatief klein

We hebben ook gecontroleerd hoeveel de vierkante buizen na het lassen waren doorgebogen.
Voor een praktische controle op de werkvloer hebben we een rechte waterpas tegen de gelaste vierkante buis van 30 × 30 × 2 mm geplaatst en de spleet tussen de rechte rand en het buisoppervlak geobserveerd.
De buiging die we waarnamen was ongeveer 0,5–2 mm, afhankelijk van de locatie.
Dit was niet bedoeld als een nauwkeurige dimensionale inspectie, maar gaf ons een nuttige indicatie van de hoeveelheid lasgeïnduceerde vervorming in het frame.
F-klemmen waren voldoende om recht te richten
Belangrijker is dat de resterende buigvervorming meestal kon worden gecorrigeerd met behulp van F-klemmen om de buizen weer in lijn te trekken.
Met ons vorige TIG-lasproces was de warmtegeïnduceerde vervorming vaak groter. In sommige gevallen was eenvoudige mechanische correctie niet voldoende en vlamrichten was vereist.

Vanuit productieoogpunt maakt dit verschil.
Een licht doorgebogen buis met klemmen corrigeren is veel eenvoudiger dan extra plaatselijke verhitting toe te passen om een gelast frame recht te zetten. Vlamrichten voegt een extra thermisch proces toe, vereist ervaring van de operator, kost extra tijd en kan het uiterlijk van het oppervlak van het roestvrij staal verder beïnvloeden.
In dit geval was het voordeel van laserlassen dus niet dat het frame absoluut geen vervorming had. De vervorming was veeleer klein genoeg dat de resterende correctie relatief eenvoudig was.
Toevoerdraad helpt, maar een goede passing blijft belangrijk
Wij gebruikten laserlasen met toevoerdraad in plaats van autogeen laserlassen.
De draadvulling geeft ons enige mogelijkheid om kleine voegen te overbruggen, wat nuttig is bij het lassen van een samengesteld buisframe. We geven er echter nog steeds de voorkeur aan dat de opening tussen de buizen klein en consistent.
Naarmate de spleet groter of onregelmatiger wordt, wordt het lassen merkbaar moeilijker.
Grotere spleten maken het proces gevoeliger
Het proces wordt gevoeliger voor factoren zoals:
- lasdraadpositie,
- draadaanvoersnelheid,
- lassen,
- laserpositie,
- voeggeometrie,
- en de consistentie van de spleet.
Als praktische vuistregel op de werkvloer geldt dat wanneer de diameter van de toevoerdraad groter is dan de voegspleet, het overbruggen van de spleet over het algemeen beter haalbaar is. Dit betekent echter niet dat elke grote spleet met succes kan of moet worden gelast.
Een ervaren operator kan soms een grotere spleet compenseren door de draadpositie of lastechniek aan te passen, maar in de productie willen we hier normaal gesproken niet op vertrouwen.
Onze voorkeursoplossing is om vóór het lassen een nauwkeurige voeg te maken.
Goed lassen begint met goed buizensnijden
Dit is vooral belangrijk voor frames van roestvrijstalen buizen.
Wanneer een vierkante buis een andere raakt, bepaalt de nauwkeurigheid van de snede rechtstreeks de voegspleet.
Als de inkeping of de buisverbinding onnauwkeurig is, moet de lasser een probleem compenseren dat idealiter al tijdens het snijden en passen zou zijn opgelost.
Nauwkeurig snijden verbetert de lasconsistentie
Nauwkeurig buizensnijden biedt daarom verschillende praktische voordelen:
- consistentere lasnaden,
- stabielere toevoer van vuldraad,
- uniformer lasuiterlijk,
- en minder variatie van het ene frame naar het andere.
Daarom beschouwen we buizensnijden, passen, fixeren en lassen als onderdelen van hetzelfde productieproces in plaats van als afzonderlijke bewerkingen.
Is de laserlasverbinding sterk genoeg?
Een schonere las en minder buigvervorming van de buis zijn alleen nuttig als de verbinding ook sterk genoeg is voor de toepassing.
Omdat een laserlas smaller kan lijken dan een conventionele TIG- of MIG-las, is het redelijk om te vragen of de verbinding voldoende sterk is.
Onze hamerimpact-demonstratie
Voor dit frame hebben we een eenvoudige hamerimpact-demonstratie op de werkvloer uitgevoerd, die ook in de video te zien is.
We hebben herhaaldelijk met een hamer op de gelaste verbinding geslagen en de verbinding bleef intact onder de stoten.
Dit gaf ons praktisch vertrouwen in de robuustheid van de las voor deze toepassing.
Dit was geen gestandaardiseerde mechanische test
Dit mag echter niet worden verward met een gestandaardiseerde mechanische test. Het was geen trek-, buig-, vermoeiings- of gecertificeerde destructieve test.
Voor producten met vastgelegde structurele of veiligheidseisen moeten nog steeds passende technische berekeningen en gestandaardiseerde tests worden gebruikt.
Waarom laserlassen een ander resultaat oplevert
Het belangrijkste voordeel van laserlassen van roestvrij staal is niet simpelweg dat de laser “heter” is. Wat belangrijker is, is hoe geconcentreerd de warmte is en hoe kort de verwarmingstijd is.
Hoge energieconcentratie in een zeer klein gebied
Een laser concentreert een grote hoeveelheid energie op een zeer kleine plek. Het roestvrij staal in het smeltbad moet nog steeds boven de smelttemperatuur worden verwarmd—ruwweg rond 1.400°C of hoger, afhankelijk van de kwaliteit.
De laserstraal zelf mag niet worden beschreven als hebbende een vaste “temperatuur”. In plaats daarvan levert hij een zeer hoge vermogensdichtheid aan een klein gebied, waardoor het metaal snel smelt zonder een groot omliggend gebied te verwarmen.
Daarom kan laserlassen een relatief smalle las en een kleine warmte-beïnvloede zone opleveren. TWI beschrijft lage warmte-inbreng, smalle HAZ en lage vervorming als karakteristieke voordelen van laserlassen.
De opwarmtijd is zeer kort
Laslassen is ook een snel proces.
Afhankelijk van de materiaaldikte, het laservermogen, het voegontwerp en de lasmodus kunnen lassnelheden variëren van tientallen millimeters per seconde tot enkele meters per minuut. Een bepaald punt op de buis kan daarom slechts milliseconden of een kleine fractie van een seconde aan de geconcentreerde warmtebron worden blootgesteld.
Deze korte thermische cyclus is vooral belangrijk voor roestvrij staal. Het helpt ook de productiviteit te verbeteren, omdat het lassen sneller kan worden voltooid, met minder tijd voor het richten, reinigen, slijpen of afwerken van het oppervlak na het lassen.
Waarom laserlassen verkleuring en buisvervorming vermindert
Beide problemen hebben dezelfde basale oorzaak: overmatige warmte-inbreng en een lange thermische cyclus.
Laserlassen concentreert de energie in een zeer klein gebied en voltooit de las snel. Dit betekent dat minder omringend metaal wordt verhit en dat het korter op hoge temperatuur blijft.
Als resultaat:
- er vormt zich minder oxide op het roestvrijstalen oppervlak, dus lasverkleuring wordt verminderd;
- minder materiaaluitzetting en -krimp, zodat buiging en vervorming van de buis worden verminderd.
Dit is de belangrijkste reden waarom laserlassen een schoner uiterlijk en een betere dimensionale stabiliteit kan opleveren bij frames van roestvrijstalen buizen.
Beperkingen van laserlassen
Laserlassen biedt duidelijke voordelen voor frames van roestvrijstalen buizen, maar het heeft ook enkele praktische beperkingen.
Voegspleten moeten klein en consistent zijn
Laserlassen is gevoeliger voor de passing van de lasverbinding dan conventioneel TIG- of MIG-lassen.
Voor ons proces met toevoerdraad gebruiken we normaal gesproken draad met een diameter van ongeveer 1 mm. Als praktische productierichtlijn geven we de voorkeur aan een voegspleet van ongeveer 0,5 mm en houd dit doorgaans onder 1 mm.
Wanneer de spleet breder wordt dan de diameter van de toevoerdraad, wordt het veel moeilijker om een stabiele en consistente las te behouden. Een ervaren operator kan soms een grotere spleet overbruggen door de draadpositie en lastechniek aan te passen, maar we raden niet aan om hier in de normale productie op te vertrouwen.
Daarom werkt laserlassen bijzonder goed met vierkante buizen met nauwkeurig gesneden, vlakke pasvlakken.
Complexere buisdoorsnijdingen vereisen nauwkeurig lasersnijden van buizen
Laserlassen is gevoeliger voor de passing van de lasverbinding dan conventioneel TIG- of MIG-lassen.
Voor ons proces met toevoerdraad gebruiken we normaal gesproken draad met een diameter van ongeveer 1 mm. Als praktische productierichtlijn geven we de voorkeur aan een voegspleet van ongeveer 0,5 mm en houd dit doorgaans onder 1 mm.
Wanneer de spleet breder wordt dan de diameter van de toevoerdraad, wordt het veel moeilijker om een stabiele en consistente las te behouden. Een ervaren operator kan soms een grotere spleet overbruggen door de draadpositie en lastechniek aan te passen, maar we raden niet aan om hier in de normale productie op te vertrouwen.
Daarom werkt laserlassen bijzonder goed met vierkante buizen met nauwkeurig gesneden, vlakke pasvlakken.
Complexere buisdoorsnijdingen vereisen nauwkeurig lasersnijden van buizen
Wanneer het buisuiteinde schuin of gebogen is, of een ronde buis kruist, wordt het moeilijker om een kleine en uniforme voegspleet te behouden.
In deze gevallen gebruiken we bij voorkeur een laserbuissnijden met roterende kop machine om het snijprofiel van de kruising nauwkeurig te snijden. Hierdoor kunnen de pasvlakken nauw op elkaar aansluiten en blijft de voegspleet klein genoeg voor stabiel laserlassen.
Goed laserlassen begint dus met nauwkeurig buizensnijden en paswerk.
Materiaaldikte is beperkt door laservermogen en indringing
Laserlassen is ook niet voor elke materiaaldikte de beste keuze.
Voor het type fiberlaslasapparatuur dat wij gebruiken, hangt de haalbare dikte in één doorgang sterk af van het laservermogen. Als het materiaal te dik is voor het beschikbare vermogen, bereikt de las mogelijk geen volledige indringing, wat een risico vormt op onvolledige inbranding of gebrek aan versmelting.
De hieronder getoonde apparatuurrichtlijn geeft de volgende globale diktebereiken:
| Lasersysteem | Vermogen | Aanbevolen dikte |
|---|---|---|
| Luchtgekoeld | 700 W | 0,4–2,5 mm |
| Luchtgekoeld | 1200 W | 0,4–3,5 mm |
| Luchtgekoeld | 1500 W | 0,4–4,5 mm |
| Luchtgekoeld | 2000 W | 0,4–6 mm |
| Watergekoeld | 1000 W | 0,4–3 mm |
| Watergekoeld | 1500 W | 0,4–4 mm |
| Watergekoeld | 2000 W | 0,4–6 mm |
| Watergekoeld | 3000 W | 0,4–8 mm |
Deze waarden moeten worden behandeld als apparatuuraanbevelingen in plaats van universele beperkingen van laserlassen. De werkelijke indringing hangt ook af van materiaal, verbindingsontwerp, lassnelheid, focuspositie, toevoerdraad en andere procesparameters.
Voor dikkere constructiedelen kunnen conventioneel lassen of een andere laserlasopstelling daarom praktischer zijn.
Op zoek naar een bedrijf voor het lassen van roestvrijstalen buizen?
Voor kopers die vergelijken bedrijven voor het lassen van roestvrijstalen buizen, is de beste oplossing niet eenvoudigweg degene die een sterke las oplevert. Ook uiterlijk, vervorming van de buis, pasvorm van de verbinding, nabewerking na het lassen en productie-efficiëntie moeten worden overwogen.
Bij Boyan Manufacturing combineren we vervaardiging van roestvrijstalen buizen, nauwkeurig buizensnijden, lasdraad laserlassen van roestvrij staal, fixatie en dimensionale controle om gelaste buisframes te produceren met schonere lassen en minder vervorming.
Als uw project betrekking heeft op verkleuring van roestvrijstalen lasnaden, buisdoorbuiging of moeilijke nabewerking na het lassen, stuur ons uw tekeningen en specificaties. We kunnen beoordelen of laserlassen een geschikt proces is voor uw roestvrijstalen buis- of frameconstructie.