


فهرست مطالب
تغییر وضعیتچالش جوشکاری لولههای استنلس استیل: تغییر رنگ و تاببرداشتن
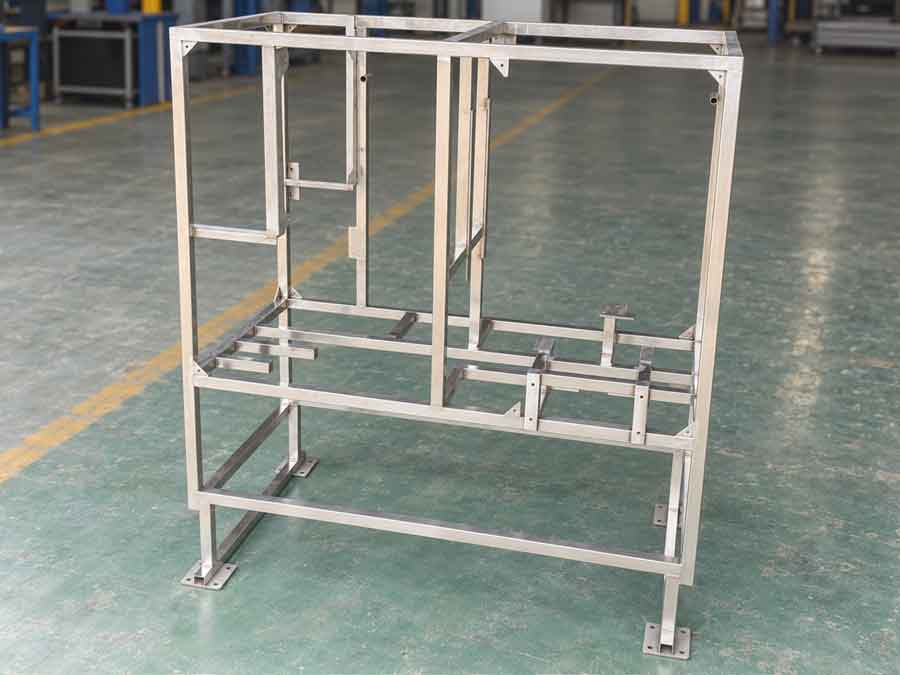
در جوشکاری لوله فولاد ضد زنگ, استحکام اتصال تنها بخشی از چالش است. برای قابهای لولهای نمایان،, تغییر رنگ جوش فولاد ضد زنگ و تاببرداشتن لوله ناشی از حرارت میتواند به همان اندازه مهم باشد، زیرا آنها بر ظاهر، دقت ابعادی و میزان پرداخت پس از جوشکاری تأثیر میگذارند.
برای مقایسه خریداران شرکتهای جوشکاری لوله فولاد ضد زنگ, این نتایج عملی ممکن است بیش از خود روش جوشکاری اهمیت داشته باشند. در یکی از پروژههای اخیر قاب ما، از سیم پرکننده برای جوشکاری لیزری فولاد ضد زنگ لولهها استفاده کردیم تا حرارت واردشده در اطراف اتصالات را کاهش دهیم. پس از جوشکاری، مقداری باقیمانده سیاه قابل مشاهده بود، اما به راحتی پاک میشد و سطحی نزدیک به رنگ اصلی استنلس استیل باقی میگذاشت. قاب نیز تاببرداشتن لوله نسبتاً کمی نشان داد.
چرا تغییر رنگ جوش روی قابهای استنلس استیل اهمیت دارد
چرا از لولههای فولاد ضد زنگ استفاده میشود
لولههای استنلس استیل اغلب به دو دلیل اصلی انتخاب میشوند: ظاهر تمیز و مقاومت آنها به خوردگی. بنابراین برای قابی با سطوح فلزی نمایان، تغییر رنگ شدید جوش میتواند هر دو این مزیتها را تحت تأثیر قرار دهد.
چه چیزی باعث تغییر رنگ جوش استنلس استیل میشود؟
تغییر رنگ مشاهدهشده در اطراف جوش استنلس استیل عمدتاً ناشی از اکسیداسیون در دمای بالا. است. در حین جوشکاری، کروم و آهن موجود در سطح با اکسیژن واکنش میدهند و لایه اکسیدی ضخیمتری شامل اکسیدهای کروم، اکسیدهای آهن و اکسیدهای مختلط تشکیل میدهند. با ضخیمتر شدن این لایه اکسیدی، رنگهای حرارتی آشنا شامل زرد، قهوهای، آبی، بنفش یا سیاه ایجاد میشود.

چگونه تغییر رنگ جوش ناحیه تخلیه کروم ایجاد میکند
مهمتر آنکه، تشکیل این اکسیدها کروم را از فلز بلافاصله زیر سطح مصرف میکند. این میتواند یک ناحیه تخلیهشده از کروم در زیر ناحیه رنگگرفته از حرارت ایجاد کند. کروم عنصر کلیدی است که به استنلس استیل امکان میدهد لایه غیرفعال محافظ بسیار نازک و غنی از کروم خود را تشکیل دهد.
چرا محتوای کروم برای مقاومت به خوردگی اهمیت دارد
درباره 10.5% کروم معمولاً به عنوان حداقل سطح لازم برای رفتار فولاد بهصورت استنلس استیل در شرایط عادی در نظر گرفته میشود. اگر غلظت کروم در یک ناحیه سطحی محلی بیش از حد پایین بیاید، توانایی آن برای تشکیل و حفظ لایه غیرفعال محافظ کاهش مییابد. اگر آن لایه خراشیده یا آسیب ببیند، ناحیه تخلیهشده از کروم نیز توانایی کمتری برای پسیواسیون مجدد، یا “خودترمیمی” افزایش احتمال خوردگی موضعی.
به همین دلیل، کاهش تغییر رنگ ناشی از جوش در فولاد ضدزنگ تنها یک مسئله ظاهری نیست. بلکه میتواند به حفظ وضعیت سطح مقاوم به خوردگی که در وهله اول فولاد ضدزنگ را برای قاب جذاب کرده بود، کمک کند.
چرا لولههای استنلس استیل بیشتر مستعد خمشدگی ناشی از جوشکاری هستند
یکی دیگر از مشکلات رایج در جوشکاری لوله فولاد ضد زنگ خمش یا تغییر شکل ناشی از جوش است. این امر بهویژه در لولههای بلند و جدارنازک که در قابها استفاده میشوند، قابل توجه است. زمانی که یک طرف لوله گرم شده و سپس در حین خنک شدن منقبض میشود، لوله میتواند از شکل مستقیم اولیه خود خم شود.

چرا استنلس استیل آستنیتی معمولاً برای لولههای جوشکاریشده استفاده میشود
فولادهای ضدزنگ آستنیتی — 304، 304L، 316، 316L
فولادهای ضدزنگ آستنیتی رایجترین انتخاب ما برای سازههای لولهای جوشی هستند. آنها جوشپذیری خوبی دارند و معمولاً نیازی به پیشگرمایش یا عملیات حرارتی پس از جوش ندارند.
به دلیل این مزایا، آنها به طور گسترده در لولهکشی جوشی، مخازن، ظروف تحت فشار، تجهیزات فرآوری مواد غذایی و قابهای لولهای فولاد ضدزنگ استفاده میشوند.
عیب اصلی آنها در حین جوشکاری، انبساط حرارتی نسبتاً بالا و هدایت حرارتی پایین است که آنها را بیشتر مستعد تغییر شکل ناشی از جوش میکند.
فولادهای ضدزنگ فریتی — 409، 430، 444
فولادهای ضدزنگ فریتی در مقایسه با گریدهای آستنیتی، انبساط حرارتی کمتری دارند که میتواند به کاهش تغییر شکل جوش کمک کند.
با این حال، آنها به گرمای ورودی بیش از حد حساستر هستند. دمای بالای جوشکاری میتواند باعث رشد دانه در ناحیه متأثر از حرارت شده و چقرمگی را کاهش دهد. بنابراین گرمای ورودی باید به دقت کنترل شود.
پیشگرمایش ممکن است برای برخی گریدها، مقاطع ضخیم یا اتصالات با مهار بالا استفاده شود، اما برای همه فولادهای ضدزنگ فریتی لازم نیست.
فولادهای ضدزنگ مارتنزیتی — 410، 420، 440C
فولادهای ضدزنگ مارتنزیتی عموماً دارای محتوای کربن بالاتر و تمایل بیشتر به سختشدن هستند.
بسته به گرید و ضخامت، ممکن است پیشگرمایش — اغلب در حدود 200–300 درجه سانتیگراد — و عملیات حرارتی پس از جوش برای کاهش سختی و جلوگیری از ترک خوردگی لازم باشد.
بنابراین برای جوشکاری لولههای فولاد ضدزنگ، گریدهای آستنیتی بهترین ترکیب جوشپذیری و سهولت ساخت را ارائه میدهند, ، اما خواص حرارتی آنها نیز کنترل اعوجاج را بهویژه مهم میکند.
چرا استنلس استیل آستنیتی بیشتر از فولاد کربنی تاب برمیدارد
مقایسه بین فولاد ضدزنگ 304 و یک فولاد کمکربن معمولی مانند AISI 1020 نشان میدهد چرا:
| خواص حرارتی | فولاد ضد زنگ 304 | فولاد کربنی AISI 1020 | معنای آن برای جوشکاری |
|---|---|---|---|
| گرمای ویژه | ~500 J/kg·K | ~486 J/kg·K | بسیار مشابه این دلیل اصلی تاب برداشتن بیشتر فولاد ضدزنگ نیست. |
| هدایت حرارتی | ~16.3 W/m·K | ~51.9 W/m·K | فولاد کربنی حدود 3 برابر سریعتر گرما را هدایت میکند. گرما در فولاد ضدزنگ 304 بیشتر در اطراف جوش متمرکز میماند. |
| انبساط حرارتی خطی | ~17.3 × 10⁻⁶/K | ~11.7 × 10⁻⁶/K | ۳۰۴ حدود ۴۸۱TP۳T بیشتر منبسط میشود. انبساط و انقباض بیشتر، تمایل به خمش یا تاب برداشتن را افزایش میدهد. |
بنابراین تفاوت کلیدی گرمای ویژه نیست. فولاد ضدزنگ آستنیتی در مقایسه با فولاد کربنی هدایت حرارتی بسیار کمتری و ضریب انبساط حرارتی بهطور قابل توجهی بالاتری دارد. در حین جوشکاری، گرما نزدیک اتصال متمرکز میماند در حالی که فولاد ضدزنگ بیشتر منبسط و منقبض میشود و احتمال خمش لوله و تغییر شکل ناشی از جوش را بیشتر میکند.
لطفاً توجه کنید: مقادیر 304 توسط نیپون استیل منتشر شده است, ، در حالی که مقادیر AISI 1020 مقادیر مرجع معمولی گزارش شده توسط MatWeb هستند. مقادیر واقعی تا حدودی با دما و شرایط مواد تغییر میکنند.
بزرگترین تفاوت هدایت حرارتی. فولاد کربنی گرما را حدود سه برابر سریعتر از فولاد ضدزنگ 304 از جوش دور میکند.
در همان زمان، انبساط حرارتی 304 تقریباً 50٪ بیشتر است، در حالی که گرمای ویژه دو ماده کاملاً مشابه است.
این ترکیب نامطلوبی را در حین جوشکاری ایجاد میکند:
گرما نزدیک جوش متمرکز میماند، در حالی که فولاد ضدزنگ گرم شده بیشتر منبسط و منقبض میشود.
با سرد شدن جوش، این انقباض ناهموار میتواند یک لوله مستقیم را به شکل خمیده بکشد. World Stainless به طور مشابه اشاره میکند که هدایت حرارتی نسبتاً پایین و انبساط حرارتی بالاتر فولادهای ضدزنگ آستنیتی، تمایل آنها به اعوجاج در حین جوشکاری را افزایش میدهد.
چرا تاب برداشتن بیش از حد جوش یک مشکل است
خمش بیش از حد لوله بیش از ظاهر را تحت تأثیر قرار میدهد.
میتواند ابعاد کلی و همترازی یک قاب را تغییر دهد، در مونتاژ بعدی مشکلاتی ایجاد کند و نیاز به صافکاری اضافی پس از جوشکاری داشته باشد.
تغییر شکل زیاد همچنین میتواند نشاندهندهٔ آن باشد که پارامترهای جوشکاری، توالی جوشکاری یا گرمای ورودی بهخوبی کنترل نشدهاند. اگرچه گیرهها میتوانند حرکت قابلمشاهده در حین جوشکاری را محدود کنند، محدودسازی بیشازحد ممکن است تنشهای پسماند بیشتری در مجموعهٔ نهایی برجای بگذارد.
در فولاد زنگنزن آستنیتی، این تنشهای کششی پسماند همچنین میتوانند حساسیت به ترک تنشی-خوردگی را زمانی که قطعه در معرض محیط خورندهٔ مناسب، بهویژه محیط حاوی کلرید، قرار میگیرد، افزایش دهند.
به همین دلیل، کاهش گرمای ورودی غیرضروری نهتنها برای ظاهر و دقت ابعادی، بلکه برای کنترل تنشهای واردشده در حین جوشکاری نیز مهم است.
این یکی از دلایل اصلی است که ما جوشکاری لیزری فولاد ضد زنگ لولهها را برای این قاب در نظر گرفتیم: کاهش گرمای کل واردشده در اطراف هر اتصال میتواند به کاهش هم اثرات سطحی مرتبط با جوش و هم تابیدگی لوله.
آنچه در این مورد جوشکاری لوله استنلس استیل مشاهده کردیم
برای این پروژه، ما استفاده کردیم از لولههای مربعی فولاد زنگنزن ۳۰ × ۳۰ × ۲ میلیمتر را برای ساخت قاب به کار بردیم. بهجای جوشکاری TIG متعارف، از جوش لیزری با سیم پرکن.
دغدغههای اصلی ما همان مشکلاتی بود که اغلب در جوشکاری لولههای فولاد زنگنزن میبینیم: تغییر رنگ جوش، خمشدگی لوله و میزان اصلاح لازم پس از جوشکاری.
ویدیو فرآیند واقعی جوشکاری و همچنین وضعیت قاب پس از جوشکاری را نشان میدهد.
ناحیه جوش نزدیک به رنگ اصلی استنلس استیل باقی ماند
بلافاصله پس از جوشکاری، مقداری مادهٔ سیاه در اطراف بخشهایی از جوش دیده میشد.
در نگاه اول، این ممکن است شبیه تغییر رنگ جوش فولاد ضد زنگ. شدید به نظر برسد. با این حال، بخش زیادی از مادهٔ سیاه بهراحتی پاک میشد. پس از تمیزکاری، سطح زیرین نزدیک به رنگ طبیعی اصلی فولاد زنگنزن باقی میماند.

این برای ما مهم بود، زیرا حذف تغییر رنگ جوش پس از جوشکاری متعارف همیشه به همان سادگی که به نظر میرسد نیست.
تمیزکاری الکترولیتی جوش محدودیتهای خود را دارد
تمیزکاری الکترولیتی و پسیواسیون جوش میتواند بلافاصله پس از انجام، ظاهری بسیار تمیز ایجاد کند. با این حال، مواد شیمیایی استفادهشده در این فرآیند باید بهطور کامل خنثی و شسته شوند.
اگر باقیماندهها روی سطح یا در شکافهای کوچک بمانند، ممکن است بعداً لکه یا آثار خوردگی موضعی ظاهر شود.
سندبلاست پرداخت سطح اصلی را تغییر میدهد
سندبلاست گزینهٔ دیگری است. میتواند تغییر رنگ را از بین ببرد و سطحی یکنواخت ایجاد کند، اما پرداخت اصلی فولاد زنگنزن را نیز به ظاهری ماتتر تغییر میدهد.
برای برخی محصولات این امر قابلقبول یا حتی مطلوب است، اما برای برخی دیگر پرداخت ترجیحی نیست.
به همین دلیل، ما ترجیح میدهیم هر جا ممکن باشد تغییر رنگ جوش را در حین فرآیند جوشکاری کاهش دهیم، نه اینکه بهشدت به عملیات سطحی پس از جوشکاری وابسته باشیم.
خمش لوله نسبتاً کم بود

ما همچنین بررسی کردیم که لولههای مربعی پس از جوشکاری چقدر خم شدهاند.
برای یک بررسی عملی در کارگاه، یک تراز روحی مستقیم را روی لوله مربعی ۳۰ × ۳۰ × ۲ میلیمتر جوششده قرار دادیم و شکاف بین لبهٔ مستقیم و سطح لوله را مشاهده کردیم.
خمیدگیای که مشاهده کردیم تقریباً 0.5–2 mm, بسته به موقعیت، متفاوت بود.
این بررسی بهعنوان بازرسی ابعادی دقیق در نظر گرفته نشده بود، اما نشانهٔ مفیدی از میزان تغییر شکل ناشی از جوشکاری در قاب به ما داد.
گیرههای F برای صافکردن کافی بودند
مهمتر از آن، خمشدگی باقیمانده معمولاً میتوانست با استفاده از گیرههای F تا لولهها را بهصورت همراستا برگردانیم.
اصلاح شود. با فرآیند جوشکاری TIG قبلی ما، تغییر شکل ناشی از گرما اغلب بیشتر بود. در برخی موارد، اصلاح مکانیکی ساده کافی نبود و راستکردن با شعله الزامی بود.

از دیدگاه تولید، این تفاوت اهمیت دارد.
اصلاح یک لولهٔ کمی خمشده با گیرهها بسیار سادهتر از اعمال گرمایش موضعی اضافی برای صاف کردن یک قاب جوششده است. صافکاری با شعله یک فرآیند حرارتی دیگر اضافه میکند، به تجربهٔ اپراتور نیاز دارد، زمان بیشتری میگیرد و میتواند بر ظاهر سطح فولاد زنگنزن تأثیر بیشتری بگذارد.
بنابراین در این مورد، مزیت جوشکاری لیزری این نبود که قاب مطلقاً هیچ تغییر شکلی نداشت. بلکه تغییر شکل بهاندازهٔ کافی کوچک بود که اصلاح باقیمانده نسبتاً ساده باشد.
سیم پرکننده کمک میکند، اما جفتشدن مناسب قطعات همچنان مهم است
ما استفاده کردیم جوش لیزری با سیم پرکن بهجای جوش لیزری اتوژن.
سیم پرکننده تا حدی به ما امکان میدهد شکافهای کوچک اتصال را پر کنیم، که هنگام جوشکاری یک قاب لولهای ساختهشده مفید است. با این حال، ما همچنان ترجیح میدهیم فاصله بین لولهها کوچک و یکنواخت.
هرچه شکاف بزرگتر یا نامنظمتر شود، جوشکاری بهطور محسوسی دشوارتر میشود.
شکافهای بزرگتر فرآیند را حساستر میکنند
فرآیند نسبت به عواملی مانند موارد زیر حساستر میشود:
- موقعیت سیم پرکننده،,
- نرخ تغذیه سیم،,
- سرعت جوشکاری،,
- موقعیت لیزر،,
- هندسه اتصال،,
- و یکنواختی شکاف.
بهعنوان یک قاعده کاربردی در کارگاه، هنگامی که قطر سیم پرکننده بزرگتر از شکاف اتصال باشد، پل زدن روی شکاف بهطور کلی عملیتر است. با این حال، این به آن معنا نیست که هر شکاف بزرگی را میتوان یا باید با موفقیت جوش داد.
یک اپراتور باتجربه ممکن است گاهی با تنظیم موقعیت سیم یا تکنیک جوشکاری، شکاف بزرگتر را جبران کند، اما ما معمولاً نمیخواهیم در تولید به این روش تکیه کنیم.
راهحل ترجیحی ما این است که پیش از جوشکاری، یک اتصال دقیق ایجاد شود.
جوشکاری خوب با برش خوب لوله آغاز میشود
این موضوع بهویژه برای قابهای لوله استیل ضدزنگ اهمیت دارد.
هنگامی که یک لوله مربعی به لوله دیگری میرسد، دقت برش مستقیماً شکاف اتصال را تعیین میکند.
اگر برش یا محل تلاقی لولهها نادرست باشد، جوشکار باید مشکلی را جبران کند که در حالت ایدهآل باید در مرحله برش و تطبیقدهی حل شده باشد.
برش دقیق، یکنواختی جوشکاری را بهبود میبخشد
بنابراین برش دقیق لوله چندین مزیت عملی فراهم میکند:
- شکافهای اتصال یکنواختتر،,
- تغذیه پایدارتر سیم پرکننده،,
- ظاهر جوش یکنواختتر،,
- و تغییرات کمتر از یک قاب به قاب دیگر.
به همین دلیل، ما برش لوله، تطبیقدهی، فیکسچربندی و جوشکاری را بخشهایی از یک فرآیند تولید واحد میدانیم، نه عملیاتهای جداگانه.
آیا اتصال جوش لیزری به اندازه کافی محکم است؟
جوش تمیزتر و خمش کمتر لوله تنها زمانی مفید است که اتصال نیز برای کاربرد مورد نظر بهاندازه کافی قوی باشد.
از آنجا که جوش لیزری میتواند باریکتر از جوش متداول TIG یا MIG به نظر برسد، پرسش منطقی این است که آیا اتصال استحکام کافی دارد.
نمایش ضربه چکشی ما
برای این قاب، ما یک نمایش ساده ضربه چکشی در سالن کارگاه انجام دادیم, که در ویدیو نیز نشان داده شده است.
ما بهطور مکرر با چکش به اتصال جوششده ضربه زدیم و اتصال تحت ضربات سالم ماند.
این امر به ما اطمینان عملی نسبت به استحکام جوش برای این کاربرد داد.
این یک آزمون مکانیکی استاندارد نبود
با این حال، این نباید با یک آزمون مکانیکی استاندارد اشتباه گرفته شود. این آزمون کشش، خمش، خستگی یا آزمون تخریبی گواهیشده نبود.
برای محصولاتی که الزامات ساختاری یا ایمنی مشخصی دارند، هنوز باید از محاسبات مهندسی مناسب و آزمونهای استاندارد استفاده شود.
چرا جوشکاری لیزری نتیجه متفاوتی تولید میکند
مزیت اصلی جوشکاری لیزری فولاد ضد زنگ صرفاً این نیست که لیزر “داغتر” است. آنچه بیشتر اهمیت دارد این است که گرما چقدر متمرکز است و زمان گرمایش چقدر کوتاه است.
تمرکز بالای انرژی در یک ناحیه بسیار کوچک
لیزر مقدار زیادی انرژی را روی یک نقطه بسیار کوچک متمرکز میکند. استیل ضدزنگ در حوضچه جوش هنوز باید تا بالاتر از دمای ذوب خود، تقریباً در حدود ۱٬۴۰۰°C یا بیشتر, بسته به گرید.
نباید پرتو لیزر را بهعنوان دارای “دمای” ثابت توصیف کرد. در عوض، این پرتو چگالی توان بسیار بالایی را به ناحیهای کوچک منتقل میکند و به فلز اجازه میدهد بدون گرم کردن ناحیه بزرگ اطراف، بهسرعت ذوب شود.
به همین دلیل جوشکاری لیزری میتواند جوشی نسبتاً باریک و ناحیه متأثر از حرارت کوچکی ایجاد کند. TWI ویژگیهای زیر را توصیف میکند: ورودی حرارت پایین، ناحیه متأثر از حرارت باریک و تغییر شکل کم بهعنوان مزایای مشخصه جوشکاری لیزری.
زمان گرمایش بسیار کوتاه است
جوشکاری لیزری نیز فرآیندی سریع است.
بسته به ضخامت مواد، توان لیزر، طراحی اتصال و حالت جوشکاری، سرعتهای جوشکاری میتواند از دهها میلیمتر بر ثانیه تا چندین متر بر دقیقه. بنابراین ممکن است یک نقطه معین از لوله فقط برای چند میلیثانیه یا کسری کوچک از ثانیه در معرض منبع حرارت متمرکز قرار گیرد.
این چرخه حرارتی کوتاه بهویژه برای استیل ضدزنگ اهمیت دارد. همچنین به بهبود بهرهوری کمک میکند زیرا جوشکاری میتواند سریعتر تکمیل شود و زمان کمتری صرف راستکردن، تمیزکاری، سنگزنی یا پرداخت سطح پس از جوشکاری میشود.
چرا جوشکاری لیزری تغییر رنگ و تاببرداشتن لوله را کاهش میدهد
هر دو مشکل علت اصلی یکسانی دارند: ورودی حرارتی بیشازحد و چرخه حرارتی طولانی.
جوشکاری لیزری انرژی را در ناحیه بسیار کوچکی متمرکز میکند و جوش را بهسرعت کامل میکند. این بدان معناست که فلز اطراف کمتری گرم میشود و مدت کوتاهتری در دمای بالا باقی میماند.
در نتیجه:
- اکسید کمتری روی سطح فولاد ضدزنگ تشکیل میشود، بنابراین تغییر رنگ ناشی از جوش کاهش مییابد;
- مواد کمتر منبسط و منقبض میشوند، بنابراین خمش و تغییر شکل لوله کاهش مییابد.
این دلیل اصلی آن است که جوشکاری لیزری میتواند ظاهری تمیزتر و پایداری ابعادی بهتری روی قابهای لوله فولاد ضدزنگ ایجاد کند.
محدودیتهای جوشکاری لیزری
جوشکاری لیزری مزایای آشکاری برای قابهای لوله فولاد ضدزنگ دارد، اما محدودیتهای عملی نیز دارد.
شکافهای اتصال باید کوچک و یکنواخت باشند
جوشکاری لیزری نسبت به جوشکاری متداول TIG یا MIG به تطابق اتصال حساستر است.
برای فرآیند سیم پرکننده ما، معمولاً از سیمی با قطر حدود 1 میلیمتر. بهعنوان یک راهنمای عملی تولید، ترجیح میدهیم شکاف اتصال حدود 0.5 میلیمتر و به طور کلی آن را زیر 1 میلیمتر.
وقتی شکاف از قطر سیم پرکننده پهنتر شود، حفظ جوشی پایدار و یکنواخت بسیار دشوارتر میشود. یک اپراتور باتجربه گاهی ممکن است با تنظیم موقعیت سیم و تکنیک جوشکاری شکاف بزرگتری را پر کند، اما ما توصیه نمیکنیم در تولید عادی به این روش تکیه کنید.
به همین دلیل، جوشکاری لیزری بهویژه با لولههای مربعی که سطوح تماس صاف و دقیقاً بریدهشده دارند بهخوبی کار میکند.
تلاقیهای پیچیدهتر لوله نیازمند برش دقیق لوله با لیزر است
جوشکاری لیزری نسبت به جوشکاری متداول TIG یا MIG به تطابق اتصال حساستر است.
برای فرآیند سیم پرکننده ما، معمولاً از سیمی با قطر حدود 1 میلیمتر. بهعنوان یک راهنمای عملی تولید، ترجیح میدهیم شکاف اتصال حدود 0.5 میلیمتر و به طور کلی آن را زیر 1 میلیمتر.
وقتی شکاف از قطر سیم پرکننده پهنتر شود، حفظ جوشی پایدار و یکنواخت بسیار دشوارتر میشود. یک اپراتور باتجربه گاهی ممکن است با تنظیم موقعیت سیم و تکنیک جوشکاری شکاف بزرگتری را پر کند، اما ما توصیه نمیکنیم در تولید عادی به این روش تکیه کنید.
به همین دلیل، جوشکاری لیزری بهویژه با لولههای مربعی که سطوح تماس صاف و دقیقاً بریدهشده دارند بهخوبی کار میکند.
تلاقیهای پیچیدهتر لوله نیازمند برش دقیق لوله با لیزر است
وقتی انتهای لوله زاویهدار، منحنی یا متقاطع با یک لوله گرد باشد، حفظ شکاف اتصال کوچک و یکنواخت دشوارتر میشود.
در این موارد، ترجیح میدهیم از یک برش لوله با لیزر سر چرخان دستگاه برای برش دقیق پروفیل تقاطع. این امکان را میدهد که سطوح تماس از نزدیک یکدیگر را دنبال کنند و شکاف اتصال بهاندازه کافی برای جوشکاری لیزری پایدار کوچک بماند.
بنابراین جوشکاری لیزری خوب با برش دقیق لوله و تطابق آغاز میشود.
ضخامت مواد محدود به توان لیزر و نفوذ آن است
جوشکاری لیزری همچنین برای هر ضخامت مادهای بهترین انتخاب نیست.
برای نوع تجهیزات جوشکاری لیزری فیبری که ما استفاده میکنیم، ضخامت قابلدستیابی در یک پاس بهشدت به توان لیزر بستگی دارد. اگر ماده برای توان موجود بیشازحد ضخیم باشد، جوش ممکن است به نفوذ کامل نرسد و خطر نفوذ ناقص یا عدم ذوب.
راهنمای تجهیزات که در زیر نشان داده شده است، محدودههای ضخامت تقریبی زیر را ارائه میدهد:
| سیستم لیزر | توان | ضخامت توصیهشده |
|---|---|---|
| خنکشونده با هوا | 700 وات | 0.4–2.5 میلیمتر |
| خنکشونده با هوا | 1200 وات | 0.4–3.5 میلیمتر |
| خنکشونده با هوا | 1500 وات | 0.4–4.5 میلیمتر |
| خنکشونده با هوا | 2000 وات | 0.4–6 میلیمتر |
| خنکشونده با آب | 1000 وات | 0.4–3 میلیمتر |
| خنکشونده با آب | 1500 وات | 0.4–4 میلیمتر |
| خنکشونده با آب | 2000 وات | 0.4–6 میلیمتر |
| خنکشونده با آب | 3000 وات | 0.4–8 میلیمتر |
این مقادیر باید به عنوان توصیههای تجهیزات است نه محدودیتهای جهانی جوشکاری لیزری. نفوذ واقعی همچنین به ماده، طراحی اتصال، سرعت جوشکاری، موقعیت کانونی، سیم پرکننده و سایر پارامترهای فرآیند بستگی دارد.
بنابراین، برای مقاطع ساختاری ضخیمتر، جوشکاری متداول یا یک راهاندازی جوشکاری لیزری متفاوت ممکن است عملیتر باشد.
به دنبال شرکت جوشکاری لوله استنلس استیل هستید؟
برای مقایسه خریداران شرکتهای جوشکاری لوله فولاد ضد زنگ, ، بهترین راهحل صرفاً آن گزینهای نیست که جوشی قوی ایجاد میکند. ظاهر، تاببرداشتن لوله، تطابق اتصال، پرداخت پس از جوش و بهرهوری تولید نیز باید در نظر گرفته شوند.
در شرکت تولیدی بوین، ما ترکیب میکنیم ساخت لوله فولاد ضد زنگ, ، برش دقیق لوله، سیم پرکننده جوشکاری لیزری فولاد ضد زنگ, ، فیکسچرینگ و کنترل ابعادی برای تولید قابهای لولهای جوششده با جوشهای تمیزتر و تغییر شکل کمتر.
اگر پروژه شما شامل تغییر رنگ جوش فولاد ضد زنگ, ، خمش لوله یا پرداخت دشوار پس از جوش، نقشهها و نیازهای خود را برای ما ارسال کنید. ما میتوانیم بررسی کنیم که آیا جوش لیزری فرایند مناسبی برای لوله یا مجموعه قاب فولاد زنگنزن شما هست یا نه.