


Indice dei contenuti
ToggleLa sfida nella saldatura dei tubi in acciaio inossidabile: scolorimento e deformazione
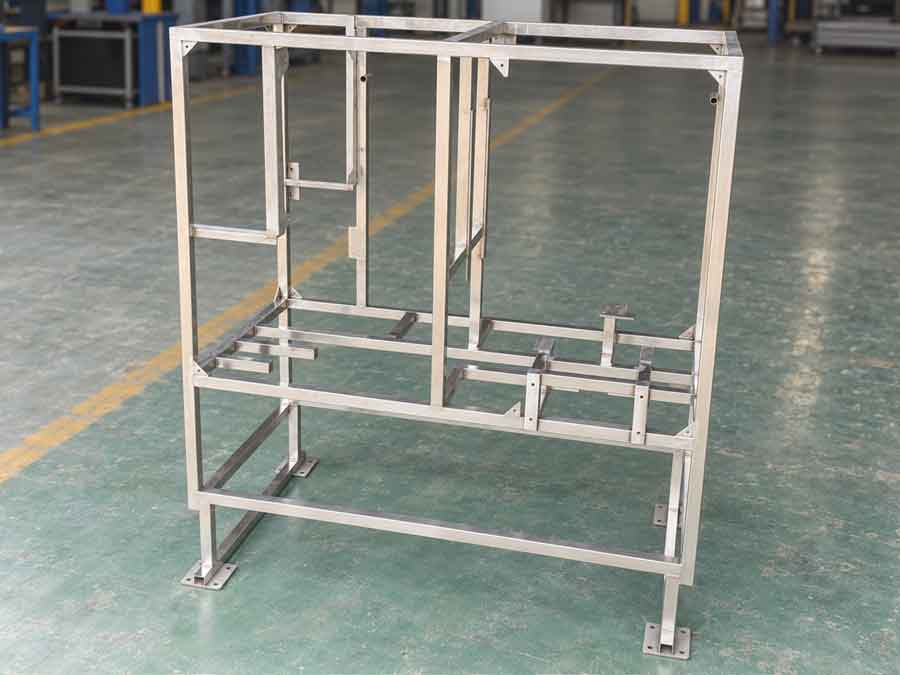
In saldatura di tubi in acciaio inossidabile, la resistenza della giunzione è solo una parte della sfida. Per i telai tubolari a vista, scolorimento delle saldature in acciaio inossidabile e la deformazione dei tubi indotta dal calore possono essere altrettanto importanti, perché influiscono sull'aspetto, sulla precisione dimensionale e sulla quantità di finitura post-saldatura necessaria.
Per acquirenti che confrontano aziende di saldatura di tubi in acciaio inossidabile, questi risultati pratici possono contare più del solo metodo di saldatura. In uno dei nostri recenti progetti di telai, abbiamo utilizzato filo d'apporto per saldatura laser dell'acciaio inossidabile tubi per ridurre il calore introdotto attorno alle giunzioni. Dopo la saldatura era visibile un po' di residuo nero, ma poteva essere rimosso facilmente con una passata, lasciando la superficie vicina al colore originale dell'acciaio inossidabile. Il telaio ha inoltre mostrato una deformazione dei tubi relativamente contenuta.
Perché lo scolorimento delle saldature è importante sui telai in acciaio inossidabile
Perché si utilizzano i tubi in acciaio inossidabile
I tubi in acciaio inossidabile vengono spesso scelti per due motivi principali: il loro aspetto pulito e la loro resistenza alla corrosione. Per un telaio con superfici metalliche a vista, un forte scolorimento delle saldature può quindi compromettere entrambi questi vantaggi.
Quali sono le cause dello scolorimento delle saldature sull'acciaio inossidabile?
Lo scolorimento osservato attorno a una saldatura in acciaio inossidabile è causato principalmente da ossidazione ad alta temperatura. Durante la saldatura, il cromo e il ferro presenti sulla superficie reagiscono con l'ossigeno e formano uno strato di ossido più spesso contenente ossidi di cromo, ossidi di ferro e ossidi misti. Man mano che questo strato di ossido si ispessisce, produce la nota colorazione termica gialla, marrone, blu, viola o nera.

Come lo scolorimento della saldatura crea una zona impoverita di cromo
Ancora più importante, la formazione di questi ossidi consuma il cromo dal metallo immediatamente sotto la superficie. Questo può creare una zona impoverita di cromo al di sotto dell'area con colorazione termica. Il cromo è l'elemento chiave che consente all'acciaio inossidabile di formare il suo film passivo protettivo estremamente sottile e ricco di cromo.
Perché il contenuto di cromo è importante per la resistenza alla corrosione
Circa 10,5% cromo è comunemente considerato il livello minimo richiesto perché un acciaio si comporti come acciaio inossidabile in condizioni normali. Se la concentrazione di cromo in una zona superficiale locale diventa troppo bassa, la sua capacità di formare e mantenere un film passivo protettivo si riduce. Se tale film viene graffiato o danneggiato, anche l'area impoverita di cromo ha minore capacità di ri-passivare, o “auto-ripararsi” rendendo più probabile la corrosione localizzata.
Per questo motivo, ridurre la decolorazione delle saldature sull'acciaio inossidabile non è solo una questione estetica. Può anche contribuire a preservare quella condizione superficiale resistente alla corrosione che rendeva l'acciaio inossidabile attraente per il telaio fin dall'inizio.
Perché i tubi in acciaio inossidabile sono più soggetti all'incurvamento da saldatura
Un altro problema comune in saldatura di tubi in acciaio inossidabile è l'incurvamento o la deformazione indotta dalla saldatura. Questo è particolarmente evidente sui tubi lunghi e a parete sottile utilizzati nei telai. Quando un lato di un tubo viene riscaldato e poi si contrae durante il raffreddamento, il tubo può piegarsi rispetto alla sua forma rettilinea originale.

Perché l'acciaio inossidabile austenitico è comunemente utilizzato per i tubi saldati
Acciai inossidabili austenitici — 304, 304L, 316, 316L
Gli acciai inossidabili austenitici sono la nostra scelta più comune per le strutture tubolari saldate. Hanno una buona saldabilità e normalmente non richiedono preriscaldamento né trattamento termico post-saldatura.
Grazie a questi vantaggi, sono ampiamente utilizzati in tubazioni saldate, serbatoi, recipienti a pressione, attrezzature per la lavorazione alimentare e telai in tubi di acciaio inossidabile.
Il loro principale svantaggio durante la saldatura è la loro espansione termica relativamente elevata e la bassa conduttività termica, che li rende più soggetti a deformazioni indotte dalla saldatura.
Acciai inossidabili ferritici — 409, 430, 444
Gli acciai inossidabili ferritici hanno un'espansione termica inferiore rispetto ai gradi austenitici, il che può aiutare a ridurre la deformazione da saldatura.
Tuttavia, sono più sensibili a un apporto termico eccessivo. Le alte temperature di saldatura possono causare la crescita del grano nella zona termicamente alterata e ridurre la tenacità. L'apporto termico deve quindi essere controllato con attenzione.
Il preriscaldamento può essere utilizzato per alcuni gradi, spessori elevati o giunti fortemente vincolati, ma non è richiesto per tutti gli acciai inossidabili ferritici.
Acciai inossidabili martensitici — 410, 420, 440C
Gli acciai inossidabili martensitici hanno generalmente un contenuto di carbonio più elevato e una maggiore tendenza all'indurimento.
A seconda del grado e dello spessore, possono essere necessari il preriscaldamento — spesso intorno a 200–300 °C — e il trattamento termico post-saldatura per ridurre la durezza e prevenire le cricche.
Per la saldatura dei tubi in acciaio inossidabile, i gradi austenitici offrono quindi la migliore combinazione di saldabilità e comodità di fabbricazione, ma le loro proprietà termiche rendono il controllo delle distorsioni particolarmente importante.
Perché l'acciaio inossidabile austenitico si deforma più dell'acciaio al carbonio
Un confronto tra l'acciaio inossidabile 304 e un tipico acciaio a basso tenore di carbonio come l'AISI 1020 spiega perché:
| Proprietà termica | Acciaio inossidabile 304 | Acciaio al carbonio AISI 1020 | Cosa significa per la saldatura |
|---|---|---|---|
| Calore specifico | ~500 J/kg·K | ~486 J/kg·K | Molto simile Questa non è la ragione principale per cui l'acciaio inossidabile si deforma maggiormente. |
| Conduttività termica | ~16,3 W/m·K | ~51,9 W/m·K | L'acciaio al carbonio conduce il calore circa 3 volte più velocemente. Il calore rimane più concentrato attorno alla saldatura nell'acciaio inossidabile 304. |
| Dilatazione termica lineare | ~17,3 × 10⁻⁶/K | ~11,7 × 10⁻⁶/K | Il 304 si espande di circa il 48% in più. Una maggiore espansione e contrazione aumenta la tendenza a incurvarsi o deformarsi. |
La differenza chiave quindi non è il calore specifico. L'acciaio inossidabile austenitico ha una conduttività termica molto inferiore e un tasso di espansione termica significativamente più elevato rispetto all'acciaio al carbonio. Durante la saldatura, il calore rimane concentrato vicino al giunto mentre l'acciaio inossidabile si espande e si contrae di più, rendendo più probabili l'incurvamento dei tubi e le deformazioni indotte dalla saldatura.
Nota: I valori del 304 sono pubblicati da Nippon Steel, mentre i valori dell'AISI 1020 sono valori di riferimento tipici riportati da MatWeb. I valori effettivi variano in una certa misura con la temperatura e la condizione del materiale.
La differenza maggiore è conduttività termica. L'acciaio al carbonio allontana il calore dalla saldatura circa tre volte più velocemente dell'acciaio inossidabile 304.
Allo stesso tempo, l'espansione termica del 304 è quasi il 50% più elevata, mentre il calore specifico dei due materiali è abbastanza simile.
Questo crea una combinazione sfavorevole durante la saldatura:
il calore rimane concentrato vicino alla saldatura, mentre l'acciaio inossidabile riscaldato si espande e si contrae di più.
Man mano che la saldatura si raffredda, questa contrazione non uniforme può tirare un tubo dritto fino a incurvarlo. World Stainless osserva analogamente che la conduttività termica relativamente bassa e la maggiore espansione termica degli acciai inossidabili austenitici ne aumentano la tendenza a distorcersi durante la saldatura.
Perché l'eccessiva deformazione da saldatura è un problema
Un incurvamento eccessivo dei tubi influisce più che sull'aspetto.
Può modificare le dimensioni complessive e l'allineamento di un telaio, creare problemi durante il montaggio successivo e richiedere un'ulteriore raddrizzatura dopo la saldatura.
Una deformazione elevata può anche indicare che i parametri di saldatura, la sequenza di saldatura o l'apporto termico non sono ben controllati. Sebbene gli attrezzi di fissaggio possano contenere il movimento visibile durante la saldatura, un vincolo eccessivo può lasciare tensioni residue più elevate nel complesso finito.
Nell'acciaio inossidabile austenitico, queste tensioni residue di trazione possono anche aumentare la suscettibilità a corrosione sotto sforzo quando il pezzo è esposto a un ambiente corrosivo adeguato, in particolare uno contenente cloruri.
Per questo motivo, ridurre l'apporto termico non necessario è importante non solo per l'aspetto e la precisione dimensionale, ma anche per controllare le tensioni introdotte durante la saldatura.
Questa è una delle ragioni principali per cui abbiamo considerato saldatura laser dell'acciaio inossidabile tubi per questo telaio: ridurre il calore totale introdotto attorno a ciascun giunto può aiutare a ridurre sia gli effetti superficiali legati alla saldatura sia deformazione del tubo.
Cosa abbiamo osservato in questo caso di saldatura di tubi in acciaio inossidabile
Per questo progetto, abbiamo utilizzato tubi quadrati in acciaio inossidabile da 30 × 30 × 2 mm per fabbricare il telaio. Invece della saldatura TIG convenzionale, abbiamo utilizzato saldatura laser con filo d'apporto.
Le nostre preoccupazioni principali erano gli stessi problemi che vediamo spesso nella saldatura dei tubi in acciaio inossidabile: scolorimento della saldatura, incurvamento dei tubi e la quantità di correzione richiesta dopo la saldatura.
Il video mostra il processo di saldatura effettivo così come le condizioni del telaio dopo la saldatura.
La zona di saldatura è rimasta vicina al colore originale dell'acciaio inossidabile
Subito dopo la saldatura, si poteva vedere del materiale nero attorno ad alcune parti della saldatura.
A prima vista, questo può sembrare un forte scolorimento delle saldature in acciaio inossidabile. Tuttavia, gran parte del materiale nero poteva essere rimossa facilmente con una passata. Dopo la pulizia, la superficie sottostante rimaneva vicina al colore naturale originale dell'acciaio inossidabile.

Questo era importante per noi perché rimuovere lo scolorimento della saldatura dopo una saldatura convenzionale non è sempre così semplice come sembra.
La pulizia elettrolitica delle saldature ha i suoi limiti
La pulizia elettrolitica delle saldature e la passivazione possono produrre un aspetto molto pulito subito dopo il trattamento. Tuttavia, i prodotti chimici utilizzati nel processo devono essere accuratamente neutralizzati e risciacquati.
Se i residui rimangono sulla superficie o in piccole fessure, possono comparire successivamente macchie o segni di corrosione irregolari.
La sabbiatura modifica la finitura superficiale originale
La sabbiatura è un'altra opzione. Può rimuovere lo scolorimento e produrre una superficie uniforme, ma modifica anche la finitura originale dell'acciaio inossidabile rendendola più opaca.
Per alcuni prodotti questo è accettabile o persino desiderabile, ma per altri non è la finitura preferita.
Per questo motivo, preferiamo ridurre lo scolorimento della saldatura durante il processo di saldatura quando possibile, piuttosto che dipendere fortemente dal trattamento superficiale successivo alla saldatura.
L'incurvamento del tubo era relativamente contenuto

Abbiamo anche verificato quanto si fossero incurvati i tubi quadrati dopo la saldatura.
Per un controllo pratico in officina, abbiamo appoggiato una livella a bolla d'aria diritta contro il tubo quadrato 30 × 30 × 2 mm saldato e osservato lo spazio tra il bordo dritto e la superficie del tubo.
L'incurvamento che abbiamo osservato è stato di circa 0,5–2 mm, a seconda della posizione.
Non era inteso come un'ispezione dimensionale di precisione, ma ci ha dato un'indicazione utile dell'entità della deformazione indotta dalla saldatura nel telaio.
I morsetti a F sono stati sufficienti per raddrizzare
Ancora più importante, l'incurvamento residuo poteva di solito essere corretto utilizzando morsetti a F per riportare i tubi in allineamento.
Con il nostro precedente processo di saldatura TIG, la deformazione indotta dal calore era spesso maggiore. In alcuni casi, una semplice correzione meccanica non era sufficiente e raddrizzatura a fiamma era richiesto.

Dal punto di vista produttivo, questa differenza conta.
Correggere un tubo leggermente incurvato con dei morsetti è molto più semplice che applicare un riscaldamento localizzato aggiuntivo per raddrizzare un telaio saldato. La raddrizzatura a fiamma aggiunge un ulteriore processo termico, richiede esperienza dell'operatore, richiede tempo aggiuntivo e può influire ulteriormente sull'aspetto della superficie in acciaio inossidabile.
Quindi in questo caso, il vantaggio della saldatura laser non era che il telaio avesse assolutamente zero deformazione. Piuttosto, la deformazione era sufficientemente ridotta che la correzione rimanente era relativamente semplice.
Il filo d'apporto aiuta, ma un buon accoppiamento resta fondamentale
Abbiamo utilizzato saldatura laser con filo d'apporto invece della saldatura laser autogena.
Il filo di apporto ci offre una certa capacità di colmare piccoli giochi di giunzione, il che è utile quando si salda un telaio tubolare fabbricato. Tuttavia, preferiamo comunque che il gioco tra i tubi sia piccolo e costante.
Man mano che il gioco diventa più ampio o più irregolare, la saldatura diventa notevolmente più difficile.
Giochi più ampi rendono il processo più sensibile
Il processo diventa più sensibile a fattori quali:
- posizione del filo di apporto,
- velocità di alimentazione del filo,
- velocità di saldatura,
- posizione del laser,
- geometria del giunto,
- e la consistenza della fessura.
Come regola pratica in officina, quando il diametro del filo d'apporto è maggiore del gioco del giunto, colmare il gioco è generalmente più fattibile. Tuttavia, ciò non significa che ogni gioco ampio possa o debba essere saldato con successo.
Un operatore esperto può talvolta compensare un gioco più ampio regolando la posizione del filo o la tecnica di saldatura, ma normalmente non vogliamo fare affidamento su questo in produzione.
La nostra soluzione preferita è realizzare un giunto accurato prima della saldatura.
Una buona saldatura inizia con un buon taglio del tubo
Questo è particolarmente importante per i telai in tubi di acciaio inossidabile.
Quando un tubo quadrato incontra un altro, l'accuratezza del taglio determina direttamente il gioco del giunto.
Se l'intaglio o l'intersezione dei tubi non è accurato, il saldatore deve compensare un problema che idealmente sarebbe dovuto essere risolto durante il taglio e l'accoppiamento.
Un taglio accurato migliora la coerenza della saldatura
Un taglio accurato dei tubi offre quindi diversi vantaggi pratici:
- giunti più uniformi,
- alimentazione del filo di apporto più stabile,
- aspetto della saldatura più uniforme,
- e una minore variazione da un telaio all'altro.
Per questo motivo, consideriamo il taglio dei tubi, l'accoppiamento, l'attrezzaggio e la saldatura come parti dello stesso processo produttivo anziché operazioni separate.
Il giunto saldato al laser è sufficientemente resistente?
Una saldatura più pulita e una minore deformazione dei tubi sono utili solo se il giunto è anche sufficientemente resistente per l'applicazione.
Poiché una saldatura laser può apparire più stretta di una saldatura TIG o MIG convenzionale, è ragionevole chiedersi se il giunto abbia resistenza sufficiente.
La nostra dimostrazione di impatto con martello
Per questo telaio, abbiamo eseguito una semplice dimostrazione di impatto con martello in officina, anch'essa mostrata nel video.
Abbiamo colpito ripetutamente il giunto saldato con un martello, e il giunto è rimasto intatto sotto gli urti.
Questo ci ha dato fiducia pratica nella robustezza della saldatura per questa applicazione.
Non si è trattato di un test meccanico standardizzato
Tuttavia, questo non deve essere confuso con un test meccanico standardizzato. Non è stato un test di trazione, di flessione, di fatica o un test distruttivo certificato.
Per i prodotti con requisiti strutturali o di sicurezza definiti, dovrebbero comunque essere utilizzati calcoli ingegneristici appropriati e test standardizzati.
Perché la saldatura laser produce un risultato diverso
Il principale vantaggio di saldatura laser dell'acciaio inossidabile non è semplicemente che il laser è “più caldo”. Ciò che conta di più è quanto è concentrato il calore e quanto è breve il tempo di riscaldamento.
Elevata concentrazione di energia in un'area molto ridotta
Un laser concentra una grande quantità di energia su un punto molto piccolo. L'acciaio inossidabile nel bagno di fusione deve comunque essere riscaldato al di sopra della sua temperatura di fusione, all'incirca intorno a 1.400°C o superiore, a seconda della qualità.
Il fascio laser stesso non dovrebbe essere descritto come avente una “temperatura” fissa. Piuttosto, eroga una densità di potenza molto elevata su una piccola area, consentendo al metallo di fondere rapidamente senza riscaldare una vasta regione circostante.
Questo è il motivo per cui la saldatura laser può produrre una saldatura relativamente stretta e una piccola zona termicamente alterata. TWI descrive un basso apporto termico, una ZTA stretta e una bassa distorsione come vantaggi caratteristici della saldatura laser.
Il tempo di riscaldamento è molto breve
La saldatura laser è anche un processo veloce.
A seconda dello spessore del materiale, della potenza del laser, del design del giunto e della modalità di saldatura, le velocità di saldatura possono variare da decine di millimetri al secondo a diversi metri al minuto. Un dato punto del tubo può quindi essere esposto alla fonte di calore concentrata solo per millisecondi o per una piccola frazione di secondo.
Questo breve ciclo termico è particolarmente importante per l'acciaio inossidabile. Contribuisce anche a migliorare la produttività, poiché la saldatura può essere completata più rapidamente, con meno tempo dedicato alla raddrizzatura, alla pulizia, alla molatura o alla finitura superficiale dopo la saldatura.
Perché la saldatura laser riduce lo scolorimento e l'incurvamento dei tubi
Entrambi i problemi hanno la stessa causa di fondo: un apporto termico eccessivo e un lungo ciclo termico.
La saldatura laser concentra l'energia in un'area molto ristretta e completa rapidamente la saldatura. Ciò significa che il metallo circostante viene riscaldato meno e rimane ad alta temperatura per un tempo più breve.
Di conseguenza:
- si forma meno ossido sulla superficie dell'acciaio inossidabile, quindi la colorazione da saldatura è ridotta;
- il materiale si dilata e si contrae meno, quindi l'incurvamento e la deformazione del tubo sono ridotti.
Questo è il motivo principale per cui la saldatura laser può produrre un aspetto più pulito e una migliore stabilità dimensionale sui telai in tubo di acciaio inossidabile.
Limiti della saldatura laser
La saldatura laser offre chiari vantaggi per i telai in tubo di acciaio inossidabile, ma presenta anche alcuni limiti pratici.
I giochi di giunzione devono essere piccoli e costanti
La saldatura laser è più sensibile all'accoppiamento del giunto rispetto alla saldatura TIG o MIG convenzionale.
Per il nostro processo con filo d'apporto, utilizziamo normalmente filo con un diametro di circa 1 mm. Come linea guida pratica di produzione, preferiamo che il gioco del giunto sia di circa 0,5 mm e generalmente lo si mantiene al di sotto di 1 mm.
Quando il gioco diventa più ampio del diametro del filo d'apporto, mantenere una saldatura stabile e costante diventa molto più difficile. Un operatore esperto può talvolta colmare un gioco maggiore regolando la posizione del filo e la tecnica di saldatura, ma non consigliamo di affidarsi a questo nella produzione normale.
Per questo motivo, la saldatura laser funziona particolarmente bene con tubi quadri che presentano superfici di accoppiamento piane e tagliate con precisione.
Le intersezioni di tubi più complesse richiedono un taglio laser preciso dei tubi
La saldatura laser è più sensibile all'accoppiamento del giunto rispetto alla saldatura TIG o MIG convenzionale.
Per il nostro processo con filo d'apporto, utilizziamo normalmente filo con un diametro di circa 1 mm. Come linea guida pratica di produzione, preferiamo che il gioco del giunto sia di circa 0,5 mm e generalmente lo si mantiene al di sotto di 1 mm.
Quando il gioco diventa più ampio del diametro del filo d'apporto, mantenere una saldatura stabile e costante diventa molto più difficile. Un operatore esperto può talvolta colmare un gioco maggiore regolando la posizione del filo e la tecnica di saldatura, ma non consigliamo di affidarsi a questo nella produzione normale.
Per questo motivo, la saldatura laser funziona particolarmente bene con tubi quadri che presentano superfici di accoppiamento piane e tagliate con precisione.
Le intersezioni di tubi più complesse richiedono un taglio laser preciso dei tubi
Quando l'estremità del tubo è angolata, curva o si interseca con un tubo rotondo, mantenere un gioco del giunto piccolo e uniforme diventa più difficile.
In questi casi, preferiamo utilizzare un taglio laser di tubi con testina rotante macchina per tagliare accuratamente il profilo di intersezione. Ciò consente alle superfici di accoppiamento di seguire fedelmente l'una l'altra e mantiene il gioco del giunto sufficientemente piccolo per una saldatura laser stabile.
Una buona saldatura laser inizia quindi con un taglio e un accoppiamento accurati dei tubi.
Lo spessore del materiale è limitato dalla potenza e dalla penetrazione del laser
Inoltre, la saldatura laser non è la scelta migliore per ogni spessore di materiale.
Per il tipo di apparecchiatura di saldatura laser a fibra che utilizziamo, lo spessore ottenibile in singolo passaggio dipende fortemente dalla potenza del laser. Se il materiale è troppo spesso per la potenza disponibile, la saldatura potrebbe non raggiungere la penetrazione completa, creando il rischio di penetrazione incompleta o mancanza di fusione.
La linea guida dell'apparecchiatura mostrata di seguito fornisce i seguenti intervalli di spessore approssimativi:
| Sistema laser | Potenza | Spessore consigliato |
|---|---|---|
| Raffreddato ad aria | 700 W | 0,4–2,5 mm |
| Raffreddato ad aria | 1200 W | 0,4–3,5 mm |
| Raffreddato ad aria | 1500 W | 0,4–4,5 mm |
| Raffreddato ad aria | 2000 W | 0,4–6 mm |
| Raffreddato ad acqua | 1000 W | 0,4–3 mm |
| Raffreddato ad acqua | 1500 W | 0,4–4 mm |
| Raffreddato ad acqua | 2000 W | 0,4–6 mm |
| Raffreddato ad acqua | 3000 W | 0,4–8 mm |
Questi valori devono essere considerati come raccomandazioni dell'apparecchiatura piuttosto che limiti universali della saldatura laser. La penetrazione effettiva dipende anche dal materiale, dal design del giunto, dalla velocità di saldatura, dalla posizione focale, dal filo d'apporto e da altri parametri di processo.
Per sezioni strutturali più spesse, la saldatura convenzionale o una diversa configurazione di saldatura laser possono quindi risultare più pratiche.
Cerchi un'azienda per la saldatura di tubi in acciaio inossidabile?
Per acquirenti che confrontano aziende di saldatura di tubi in acciaio inossidabile, la soluzione migliore non è semplicemente quella che produce una saldatura robusta. Vanno considerati anche l'aspetto, la deformazione del tubo, l'accoppiamento del giunto, la finitura post-saldatura e l'efficienza produttiva.
Presso Boyan Manufacturing, combiniamo fabbricazione di tubi in acciaio inossidabile, taglio preciso dei tubi, filo di apporto saldatura laser dell'acciaio inossidabile, l'attrezzatura di fissaggio e il controllo dimensionale per produrre telai in tubo saldato con saldature più pulite e minore deformazione.
Se il tuo progetto prevede scolorimento delle saldature in acciaio inossidabile, l'incurvamento del tubo o una difficile finitura post-saldatura, inviaci i tuoi disegni e requisiti. Possiamo valutare se la saldatura laser è un processo adatto al tuo assemblaggio in tubo o telaio in acciaio inossidabile.