


Inhaltsübersicht
Umschalten aufDie Herausforderung beim Schweißen von Edelstahlrohren: Verfärbung und Verzug
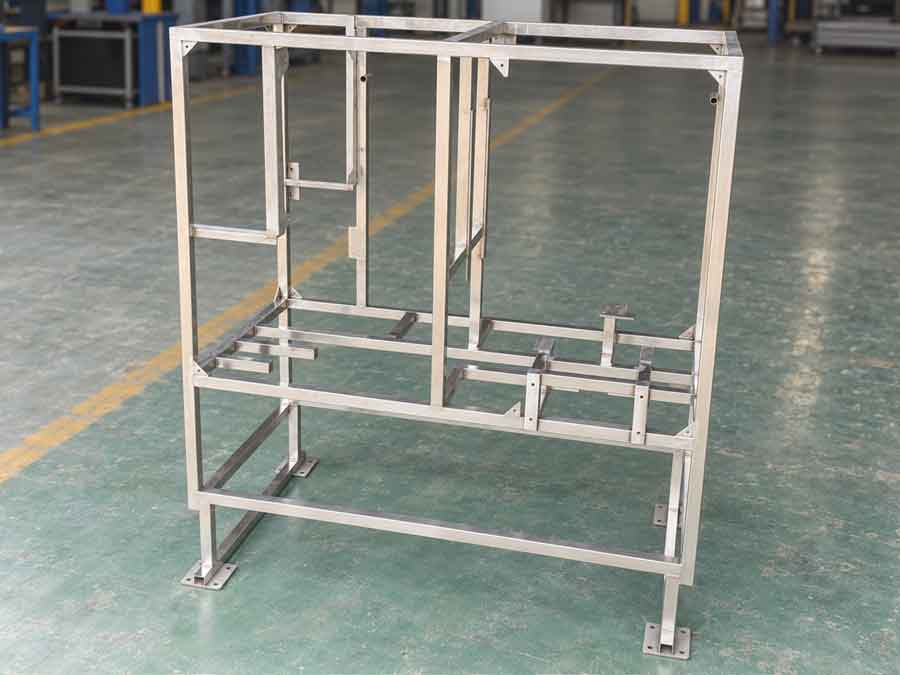
In Schweißen von Edelstahlrohren, ist die Festigkeit der Verbindung nur ein Teil der Herausforderung. Bei sichtbaren Rohrrahmen können, Verfärbung von Edelstahlschweißnähten und hitzebedingter Rohrverzug ebenso wichtig sein, da sie das Aussehen, die Maßgenauigkeit und den Umfang der Nachbearbeitung nach dem Schweißen beeinflussen.
Für Käufer beim Vergleich Unternehmen für das Schweißen von Edelstahlrohren, können diese praktischen Ergebnisse wichtiger sein als allein die Schweißmethode. In einem unserer letzten Rahmenprojekte haben wir Schweißdraht für Laserschweißen von Edelstahl Rohre verwendet, um die in die Verbindungen eingebrachte Wärme zu reduzieren. Nach dem Schweißen war etwas schwarzer Rückstand sichtbar, der sich jedoch leicht abwischen ließ, sodass die Oberfläche nahe an der ursprünglichen Edelstahlfarbe blieb. Der Rahmen zeigte zudem einen relativ geringen Rohrverzug.
Warum Schweißverfärbungen an Edelstahlrahmen wichtig sind
Warum Edelstahlrohre verwendet werden
Edelstahlrohre werden häufig aus zwei Hauptgründen gewählt: ihrem sauberen Aussehen und ihrer Korrosionsbeständigkeit. Bei einem Rahmen mit sichtbaren Metalloberflächen kann starke Schweißverfärbung daher beide Vorteile beeinträchtigen.
Was verursacht Schweißverfärbungen bei Edelstahl?
Die Verfärbung, die rund um eine Edelstahlschweißnaht auftritt, wird hauptsächlich verursacht durch Hochtemperaturoxidation. Beim Schweißen reagieren Chrom und Eisen an der Oberfläche mit Sauerstoff und bilden eine dickere Oxidschicht, die Chromoxide, Eisenoxide und Mischoxide enthält. Mit zunehmender Dicke dieser Oxidschicht entsteht die bekannte gelbe, braune, blaue, violette oder schwarze Anlauffarbe.

Wie Schweißverfärbungen eine chromverarmte Zone erzeugen
Noch wichtiger ist, dass die Bildung dieser Oxide Chrom aus dem Metall unmittelbar unter der Oberfläche verbraucht. Dadurch kann eine chromverarmte Zone unterhalb des anlaufverfärbten Bereichs entstehen. Chrom ist das Schlüsselelement, das es Edelstahl ermöglicht, seine äußerst dünne, schützende, chromreiche Passivschicht zu bilden.
Warum der Chromgehalt für die Korrosionsbeständigkeit entscheidend ist
Über 10,5% Chrom gilt allgemein als der Mindestgehalt, der erforderlich ist, damit sich Stahl unter normalen Bedingungen wie Edelstahl verhält. Wenn die Chromkonzentration in einem lokalen Oberflächenbereich zu niedrig wird, ist seine Fähigkeit, eine schützende Passivschicht zu bilden und aufrechtzuerhalten, vermindert. Wenn diese Schicht zerkratzt oder beschädigt wird, hat der chromverarmte Bereich zudem eine geringere Fähigkeit, repasivieren oder “selbstheilen” wodurch lokale Korrosion wahrscheinlicher wird.
Aus diesem Grund ist die Verringerung der Anlauffarben an Edelstahlschweißnähten nicht nur eine Frage der Optik. Sie kann auch dazu beitragen, den korrosionsbeständigen Oberflächenzustand zu erhalten, der Edelstahl ursprünglich für den Rahmen so attraktiv gemacht hat.
Warum Edelstahlrohre anfälliger für Schweißverzug sind
Ein weiteres häufiges Problem bei Schweißen von Edelstahlrohren ist schweißbedingtes Verziehen oder Verformen. Dies ist besonders bei langen, dünnwandigen Rohren zu beobachten, die in Rahmen verwendet werden. Wenn eine Seite eines Rohrs erwärmt wird und sich beim Abkühlen zusammenzieht, kann sich das Rohr von seiner ursprünglichen geraden Form wegbiegen.

Warum austenitischer Edelstahl häufig für geschweißte Rohre verwendet wird
Austenitische Edelstähle — 304, 304L, 316, 316L
Austenitische Edelstähle sind unsere häufigste Wahl für geschweißte Rohrkonstruktionen. Sie haben eine gute Schweißeignung und erfordern normalerweise kein Vorwärmen oder eine Wärmebehandlung nach dem Schweißen.
Aufgrund dieser Vorteile werden sie häufig in geschweißten Rohrleitungen, Tanks, Druckbehältern, lebensmittelverarbeitenden Anlagen und Edelstahlrohrrahmen eingesetzt.
Ihr Hauptnachteil beim Schweißen ist ihre relativ hohe Wärmeausdehnung und niedrige Wärmeleitfähigkeit, wodurch sie anfälliger für schweißbedingte Verformungen sind.
Ferritische Edelstähle — 409, 430, 444
Ferritische Edelstähle haben eine geringere Wärmeausdehnung als austenitische Sorten, was helfen kann, Schweißverformungen zu reduzieren.
Allerdings sind sie empfindlicher gegenüber übermäßiger Wärmezufuhr. Hohe Schweißtemperaturen können in der wärmebeeinflussten Zone Kornwachstum verursachen und die Zähigkeit verringern. Die Wärmezufuhr muss daher sorgfältig kontrolliert werden.
Für einige Sorten, dicke Querschnitte oder stark eingespannte Verbindungen kann Vorwärmen eingesetzt werden, bei allen ferritischen Edelstählen ist es jedoch nicht erforderlich.
Martensitische Edelstähle — 410, 420, 440C
Martensitische Edelstähle haben im Allgemeinen einen höheren Kohlenstoffgehalt und eine stärkere Härtungsneigung.
Je nach Sorte und Dicke können Vorwärmen – oft bei etwa 200–300 °C – und eine Wärmebehandlung nach dem Schweißen erforderlich sein, um die Härte zu verringern und Risse zu verhindern.
Für das Schweißen von Edelstahlrohren bieten austenitische Sorten daher die beste Kombination aus Schweißeignung und Fertigungsfreundlichkeit, aber ihre thermischen Eigenschaften machen die Beherrschung von Verformungen besonders wichtig.
Warum sich austenitischer Edelstahl stärker verzieht als Kohlenstoffstahl
Ein Vergleich zwischen Edelstahl 304 und einem typischen kohlenstoffarmen Stahl wie AISI 1020 zeigt, warum:
| Thermische Eigenschaft | Edelstahl 304 | Kohlenstoffstahl AISI 1020 | Was das für das Schweißen bedeutet |
|---|---|---|---|
| Spezifische Wärmekapazität | ~500 J/kg·K | ~486 J/kg·K | Sehr ähnlich Dies ist nicht der Hauptgrund, warum sich Edelstahl stärker verzieht. |
| Wärmeleitfähigkeit | ~16,3 W/m·K | ~51,9 W/m·K | Kohlenstoffstahl leitet Wärme etwa dreimal so schnell. Bei Edelstahl 304 bleibt die Wärme stärker um die Schweißnaht konzentriert. |
| Lineare Wärmeausdehnung | ~17,3 × 10⁻⁶/K | ~11,7 × 10⁻⁶/K | 304 dehnt sich um etwa 48% mehr aus. Eine größere Ausdehnung und Kontraktion erhöht die Neigung zum Verbiegen oder Verziehen. |
Der entscheidende Unterschied ist daher nicht die spezifische Wärmekapazität. Austenitischer Edelstahl hat eine deutlich geringere Wärmeleitfähigkeit und eine wesentlich höhere Wärmeausdehnung als Kohlenstoffstahl. Beim Schweißen bleibt die Wärme nahe der Fügestelle konzentriert, während sich der Edelstahl stärker ausdehnt und zusammenzieht, wodurch Verbiegungen von Rohren und schweißbedingte Verformungen wahrscheinlicher werden.
Bitte beachten: Die Werte für 304 werden von Nippon Steel veröffentlicht, während die Werte für AISI 1020 typische Referenzwerte sind, die von MatWeb angegeben werden. Die tatsächlichen Werte variieren je nach Temperatur und Materialzustand etwas.
Der größte Unterschied ist Wärmeleitfähigkeit. Kohlenstoffstahl leitet Wärme etwa dreimal so schnell von der Schweißnaht weg wie Edelstahl 304.
Gleichzeitig ist die Wärmeausdehnung von 304 fast 50 % höher, während die spezifische Wärmekapazität der beiden Werkstoffe recht ähnlich ist.
Dadurch entsteht beim Schweißen eine ungünstige Kombination:
Die Wärme bleibt nahe der Schweißnaht konzentriert, während sich der erwärmte Edelstahl stärker ausdehnt und zusammenzieht.
Beim Abkühlen der Schweißnaht kann diese ungleichmäßige Kontraktion ein gerades Rohr in eine gebogene Form ziehen. World Stainless weist ebenfalls darauf hin, dass die relativ niedrige Wärmeleitfähigkeit und die höhere Wärmeausdehnung austenitischer Edelstähle ihre Neigung zur Verformung beim Schweißen erhöhen.
Warum übermäßige Schweißverwerfungen ein Problem darstellen
Übermäßiges Verbiegen von Rohren beeinträchtigt mehr als nur das Aussehen.
Dadurch können sich die Gesamtmaße und die Ausrichtung eines Rahmens ändern, bei der späteren Montage Probleme entstehen und nach dem Schweißen zusätzliches Richten erforderlich werden.
Eine starke Verformung kann auch darauf hindeuten, dass die Schweißparameter, die Schweißreihenfolge oder die Wärmeeinbringung nicht gut kontrolliert werden. Vorrichtungen können zwar sichtbare Bewegungen während des Schweißens einschränken, eine übermäßige Fixierung kann jedoch höhere Eigenspannungen in der fertigen Baugruppe hinterlassen.
In austenitischem Edelstahl können diese residuellen Zugspannungen zudem die Anfälligkeit für Spannungsrisskorrosion erhöhen, wenn das Bauteil einer geeigneten korrosiven Umgebung ausgesetzt ist, insbesondere einer chloridhaltigen.
Aus diesem Grund ist die Reduzierung unnötiger Wärmeeinbringung nicht nur für das Aussehen und die Maßgenauigkeit wichtig, sondern auch für die Kontrolle der beim Schweißen eingebrachten Spannungen.
Dies ist einer der Hauptgründe, warum wir Laserschweißen von Edelstahl Rohre für diesen Rahmen in Betracht gezogen haben: Die Verringerung der insgesamt um jede Fuge eingebrachten Wärme kann dazu beitragen, sowohl schweißbedingte Oberflächeneffekte als auch Rohrverwerfung.
Was wir in diesem Fall des Schweißens von Edelstahlrohren beobachtet haben
Für dieses Projekt haben wir verwendet 30 × 30 × 2 mm quadratische Edelstahlrohre zur Fertigung des Rahmens verwendet haben. Statt konventionellem WIG-Schweißen haben wir Drahtlaserschweißen.
Unsere Hauptbedenken betrafen dieselben Probleme, die wir häufig beim Schweißen von Edelstahlrohren sehen: Schweißverfärbungen, Rohrverzug und der erforderliche Umfang der Nachkorrektur nach dem Schweißen.
Das Video zeigt den tatsächlichen Schweißprozess sowie den Zustand des Rahmens nach dem Schweißen.
Der Schweißbereich blieb nahe an der ursprünglichen Edelstahlfarbe
Unmittelbar nach dem Schweißen konnte um Teile der Schweißnaht herum etwas schwarzes Material gesehen werden.
Auf den ersten Blick mag dies wie starke Verfärbung von Edelstahlschweißnähten. aussehen. Ein Großteil des schwarzen Materials ließ sich jedoch leicht abwischen. Nach der Reinigung blieb die darunterliegende Oberfläche nahe an der ursprünglichen natürlichen Farbe des Edelstahls.

Dies war für uns wichtig, da das Entfernen von Schweißverfärbungen nach konventionellem Schweißen nicht immer so einfach ist, wie es scheint.
Elektrolytische Schweißnahtreinigung hat ihre Grenzen
Elektrolytische Schweißnahtreinigung und Passivierung können unmittelbar nach der Behandlung ein sehr sauberes Aussehen erzeugen. Die dabei verwendeten Chemikalien müssen jedoch gründlich neutralisiert und abgespült werden.
Wenn Rückstände auf der Oberfläche oder in kleinen Spalten verbleiben, können später Flecken oder fleckige Korrosionsspuren auftreten.
Strahlen verändert die ursprüngliche Oberflächenbeschaffenheit
Strahlen ist eine weitere Option. Es kann die Verfärbung entfernen und eine gleichmäßige Oberfläche erzeugen, verändert aber auch die ursprüngliche Edelstahloberfläche zu einem matteren Aussehen.
Für manche Produkte ist dies akzeptabel oder sogar wünschenswert, für andere ist es jedoch nicht die bevorzugte Oberfläche.
Aus diesem Grund ziehen wir es vor, Schweißverfärbungen während des Schweißprozesses so weit wie möglich zu reduzieren, anstatt uns stark auf eine Oberflächenbehandlung nach dem Schweißen zu verlassen.
Die Rohrkrümmung war relativ gering

Wir haben auch geprüft, wie stark sich die quadratischen Rohre nach dem Schweißen verzogen hatten.
Für eine praktische Kontrolle in der Werkstatt haben wir eine gerade Wasserwaage an die geschweißten 30 × 30 × 2 mm Vierkantrohr angelegt und den Spalt zwischen der geraden Kante und der Rohroberfläche beobachtet.
Die beobachtete Verbiegung betrug etwa 0,5–2 mm, je nach Position.
Dies war nicht als präzise Maßprüfung gedacht, gab uns aber einen nützlichen Hinweis auf das Ausmaß der schweißbedingten Verformung im Rahmen.
F-Schraubzwingen reichten zum Richten aus
Wichtiger war, dass der verbleibende Verzug in der Regel mit Schraubzwingen , um die Rohre wieder auszurichten.
korrigiert werden konnte. Bei unserem bisherigen WIG-Schweißprozess war die wärmebedingte Verformung oft größer. In einigen Fällen reichte eine einfache mechanische Korrektur nicht aus und Flammenrichten war erforderlich.

Aus produktionstechnischer Sicht ist dieser Unterschied von Bedeutung.
Ein leicht verzogenes Rohr mit Zwingen zu korrigieren ist viel einfacher, als durch zusätzliche lokale Wärmezufuhr einen geschweißten Rahmen zu richten. Das Flammenrichten fügt einen weiteren thermischen Prozess hinzu, erfordert Erfahrung des Bedieners, nimmt zusätzliche Zeit in Anspruch und kann das Aussehen der Edelstahloberfläche weiter beeinträchtigen.
Der Vorteil des Laserschweißens lag in diesem Fall also nicht darin, dass der Rahmen absolut keine Verformung aufwies. Vielmehr war die Verformung so gering, dass die verbleibende Korrektur relativ einfach war.
Schweißdraht hilft, aber eine gute Passung bleibt entscheidend
Wir verwendeten Drahtlaserschweißen anstatt des Autogen-Laserschweißens.
Der Schweißdraht gibt uns eine gewisse Fähigkeit, kleine Fugenlücken zu überbrücken, was beim Schweißen eines geschweißten Rohrrahmens nützlich ist. Wir bevorzugen jedoch weiterhin, dass der Spalt zwischen den Rohren klein und gleichmäßig.
Je größer die Spaltbreite wird oder je unregelmäßiger sie ist, desto schwieriger wird das Schweißen merklich.
Größere Spalten machen den Prozess empfindlicher
Der Prozess wird empfindlicher gegenüber Faktoren wie:
- Drahtposition,
- Drahtvorschubgeschwindigkeit,
- Schweißgeschwindigkeit,
- Laserposition,
- Fügegeometrie,
- und die Konsistenz des Spalts.
Als praktische Regel für die Werkstatt gilt: Wenn der Zusatzdrahtdurchmesser größer als der Fugenabstand ist, ist das Überbrücken der Fuge in der Regel eher machbar. Dies bedeutet jedoch nicht, dass jede große Fuge erfolgreich geschweißt werden kann oder sollte.
Ein erfahrener Bediener kann manchmal eine größere Fuge durch Anpassung der Drahtposition oder der Schweißtechnik ausgleichen, aber wir wollen uns in der Produktion normalerweise nicht darauf verlassen.
Unsere bevorzugte Lösung besteht darin, eine präzise Fuge vor dem Schweißen herzustellen.
Gutes Schweißen beginnt mit gutem Rohrzuschnitt
Dies ist besonders wichtig für Edelstahlrohrrahmen.
Wenn ein Vierkantrohr auf ein anderes trifft, bestimmt die Genauigkeit des Schnitts direkt den Fugenabstand.
Wenn die Kerbe oder der Rohrschnitt ungenau ist, muss der Schweißer ein Problem ausgleichen, das idealerweise bereits beim Schneiden und Anpassen gelöst worden wäre.
Präzises Schneiden verbessert die Schweißkonsistenz
Präzises Rohrschneiden bietet daher mehrere praktische Vorteile:
- gleichmäßigere Fugenabstände,
- stabilere Drahtzufuhr,
- gleichmäßigeres Schweißnahtbild,
- und weniger Abweichungen von einem Rahmen zum anderen.
Aus diesem Grund betrachten wir Rohrschneiden, Anpassen, Vorrichtungen und Schweißen als Teile desselben Fertigungsprozesses und nicht als separate Vorgänge.
Ist die laser geschweißte Verbindung stark genug?
Eine sauberere Schweißnaht und weniger Rohrverbiegung sind nur dann nützlich, wenn die Verbindung auch für die Anwendung stark genug ist.
Da eine Laserschweißnaht schmaler erscheinen kann als eine konventionelle WIG- oder MIG-Schweißnaht, ist es berechtigt zu fragen, ob die Verbindung ausreichend fest ist.
Unsere Hammer-Schlag-Demonstration
Für diesen Rahmen haben wir eine einfache Hammer-Schlag-Demonstration in der Werkstatt durchgeführt, die auch im Video zu sehen ist.
Wir haben wiederholt mit einem Hammer auf die geschweißte Verbindung geschlagen, und die Verbindung blieb unter den Schlägen intakt.
Dies gab uns praktische Zuversicht in die Robustheit der Schweißnaht für diese Anwendung.
Dies war kein standardisierter mechanischer Test
Dies sollte jedoch nicht mit einem standardisierten mechanischen Test verwechselt werden. Es war kein Zug-, Biege-, Ermüdungs- oder zertifizierter Zerstörungstest.
Für Produkte mit definierten strukturellen oder sicherheitstechnischen Anforderungen sollten weiterhin geeignete technische Berechnungen und standardisierte Tests verwendet werden.
Warum das Laserstrahlschweißen ein anderes Ergebnis liefert
Der Hauptvorteil von Laserschweißen von Edelstahl ist nicht einfach, dass der Laser “heißer” ist. Wichtiger ist, wie konzentriert die Wärme ist und wie kurz die Erwärmungszeit ist.
Hohe Energiekonzentration auf sehr kleiner Fläche
Ein Laser fokussiert eine große Energiemenge auf einen sehr kleinen Punkt. Der Edelstahl im Schmelzbad muss dennoch über seine Schmelztemperatur erhitzt werden – grob um 1.400 °C oder höher, je nach Sorte.
Der Laserstrahl selbst sollte nicht als mit einer festen “Temperatur” beschrieben werden. Stattdessen liefert er eine sehr hohe Leistungsdichte auf eine kleine Fläche, wodurch das Metall schnell schmilzt, ohne einen großen umgebenden Bereich zu erhitzen.
Deshalb kann das Laserschweißen eine relativ schmale Schweißnaht und eine kleine wärmebeeinflusste Zone erzeugen. TWI beschreibt geringen Wärmeeintrag, eine schmale WEZ und geringe Verformung als charakteristische Vorteile des Laserstrahlschweißens.
Die Erwärmungszeit ist sehr kurz
Das Laserschweißen ist zudem ein schnelles Verfahren.
Abhängig von Materialdicke, Laserleistung, Fugenkonstruktion und Schweißmodus können die Schweißgeschwindigkeiten von Zehntel Millimeter pro Sekunde bis zu mehreren Metern pro Minute. reichen. Ein bestimmter Punkt am Rohr kann daher der konzentrierten Wärmequelle nur Millisekunden oder einen Bruchteil einer Sekunde ausgesetzt sein.
Dieser kurze thermische Zyklus ist besonders wichtig für Edelstahl. Er trägt auch zur Produktivitätssteigerung bei, da das Schweißen schneller abgeschlossen werden kann und weniger Zeit für das Richten, Reinigen, Schleifen oder Oberflächenbearbeitung nach dem Schweißen aufgewendet wird.
Warum das Laserstrahlschweißen Verfärbungen und Rohrverzug reduziert
Beide Probleme haben dieselbe grundlegende Ursache: übermäßige Wärmezufuhr und ein langer thermischer Zyklus.
Beim Laserschweißen wird die Energie auf einen sehr kleinen Bereich konzentriert und die Schweißung schnell abgeschlossen. Das bedeutet, dass weniger umliegendes Metall erwärmt wird und kürzer auf hoher Temperatur bleibt.
Als Ergebnis:
- weniger Oxid auf der Edelstahloberfläche entsteht, sodass Verfärbung der Schweißnaht wird reduziert;
- geringere Materialausdehnung und -kontraktion, sodass Rohrverbiegung und -verformung werden reduziert.
Dies ist der Hauptgrund dafür, dass Laserschweißen an Edelstahlrohrrahmen ein saubereres Erscheinungsbild und eine bessere Maßhaltigkeit erzielen kann.
Grenzen des Laserschweißens
Das Laserschweißen bietet klare Vorteile für Edelstahlrohrrahmen, hat aber auch einige praktische Einschränkungen.
Fugenspalte müssen klein und gleichmäßig sein
Das Laserschweißen reagiert empfindlicher auf die Fugenvorbereitung als das herkömmliche WIG- oder MIG-Schweißen.
Für unser Verfahren mit Zusatzdraht verwenden wir normalerweise Draht mit einem Durchmesser von etwa 1 mm. Als praktische Fertigungsrichtlinie bevorzugen wir einen Fugenabstand von etwa 0,5 mm und halten Sie ihn im Allgemeinen unter 1 mm.
Wenn der Spalt breiter wird als der Durchmesser des Zusatzdrahts, wird die Aufrechterhaltung einer stabilen und gleichmäßigen Schweißung deutlich schwieriger. Eine erfahrene Bedienperson kann manchmal einen größeren Spalt durch Anpassung der Drahtposition und der Schweißtechnik überbrücken, aber wir empfehlen nicht, sich in der normalen Produktion darauf zu verlassen.
Aus diesem Grund eignet sich das Laserschweißen besonders gut für Vierkantrohre mit präzise geschnittenen, ebenen Fügeflächen.
Komplexere Rohrkreuzungen erfordern präzises Laserrohrschneiden
Das Laserschweißen reagiert empfindlicher auf die Fugenvorbereitung als das herkömmliche WIG- oder MIG-Schweißen.
Für unser Verfahren mit Zusatzdraht verwenden wir normalerweise Draht mit einem Durchmesser von etwa 1 mm. Als praktische Fertigungsrichtlinie bevorzugen wir einen Fugenabstand von etwa 0,5 mm und halten Sie ihn im Allgemeinen unter 1 mm.
Wenn der Spalt breiter wird als der Durchmesser des Zusatzdrahts, wird die Aufrechterhaltung einer stabilen und gleichmäßigen Schweißung deutlich schwieriger. Eine erfahrene Bedienperson kann manchmal einen größeren Spalt durch Anpassung der Drahtposition und der Schweißtechnik überbrücken, aber wir empfehlen nicht, sich in der normalen Produktion darauf zu verlassen.
Aus diesem Grund eignet sich das Laserschweißen besonders gut für Vierkantrohre mit präzise geschnittenen, ebenen Fügeflächen.
Komplexere Rohrkreuzungen erfordern präzises Laserrohrschneiden
Wenn das Rohrende abgeschrägt, gebogen oder mit einem Rundrohr verschnitten ist, wird es schwieriger, einen kleinen und gleichmäßigen Fugenabstand einzuhalten.
In diesen Fällen bevorzugen wir die Verwendung eines Laserrohrschneiden mit Drehkopf Maschine das Schnittprofil der Verschneidung präzise zu schneiden. Dadurch können die Fügeflächen eng aneinanderliegen und der Fugenabstand bleibt klein genug für ein stabiles Laserschweißen.
Gutes Laserschweißen beginnt daher mit präzisem Rohrzuschnitt und genauer Fugenvorbereitung.
Die Materialdicke ist durch Laserleistung und Eindringtiefe begrenzt
Das Laserschweißen ist außerdem nicht für jede Materialdicke die beste Wahl.
Bei der Art von Faserlaser-Schweißausrüstung, die wir einsetzen, hängt die erreichbare Einlagendicke stark von der Laserleistung ab. Ist das Material für die verfügbare Leistung zu dick, erreicht die Schweißung möglicherweise keine vollständige Durchdringung, wodurch das Risiko entsteht unzureichende Einbrandtiefe oder Bindefehler.
Die unten dargestellte Ausrüstungsrichtlinie gibt folgende ungefähre Dickenbereiche an:
| Lasersystem | Leistung | Empfohlene Dicke |
|---|---|---|
| Luftgekühlt | 700 W | 0,4–2,5 mm |
| Luftgekühlt | 1200 W | 0,4–3,5 mm |
| Luftgekühlt | 1500 W | 0,4–4,5 mm |
| Luftgekühlt | 2000 W | 0,4–6 mm |
| Wassergekühlt | 1000 W | 0,4–3 mm |
| Wassergekühlt | 1500 W | 0,4–4 mm |
| Wassergekühlt | 2000 W | 0,4–6 mm |
| Wassergekühlt | 3000 W | 0,4–8 mm |
Diese Werte sollten behandelt werden als Ausrüstungsempfehlungen und nicht um universelle Grenzwerte des Laserschweißens. Die tatsächliche Durchdringung hängt außerdem vom Werkstoff, der Fugengestaltung, der Schweißgeschwindigkeit, der Fokusposition, dem Zusatzdraht und weiteren Prozessparametern ab.
Für dickere tragende Querschnitte kann daher das konventionelle Schweißen oder ein anderer Laserschweißaufbau praktischer sein.
Sie suchen ein Unternehmen für das Schweißen von Edelstahlrohren?
Für Käufer beim Vergleich Unternehmen für das Schweißen von Edelstahlrohren, ist die beste Lösung nicht einfach diejenige, die eine starke Schweißnaht erzeugt. Auch das Erscheinungsbild, die Verformung der Rohre, die Passung der Verbindungen, die Nachbearbeitung der Schweißnähte und die Produktionseffizienz müssen berücksichtigt werden.
Bei Boyan Manufacturing kombinieren wir Fertigung von Edelstahlrohren, präzises Rohrschneiden, Schweißdraht Laserschweißen von Edelstahl, Vorrichtungen und Maßkontrolle, um geschweißte Rohrrahmen mit saubereren Schweißnähten und geringerer Verformung herzustellen.
Wenn Ihr Projekt umfasst Verfärbung von Edelstahlschweißnähten, eine Rohrkrümmung oder eine schwierige Nachbearbeitung der Schweißnähte aufweisen, senden Sie uns Ihre Zeichnungen und Anforderungen. Wir können prüfen, ob das Laserschweißen ein geeignetes Verfahren für Ihre Edelstahlrohr- oder Rahmenbaugruppe ist.