


Índice
ToggleEl reto en la soldadura de tubos de acero inoxidable: decoloración y deformación
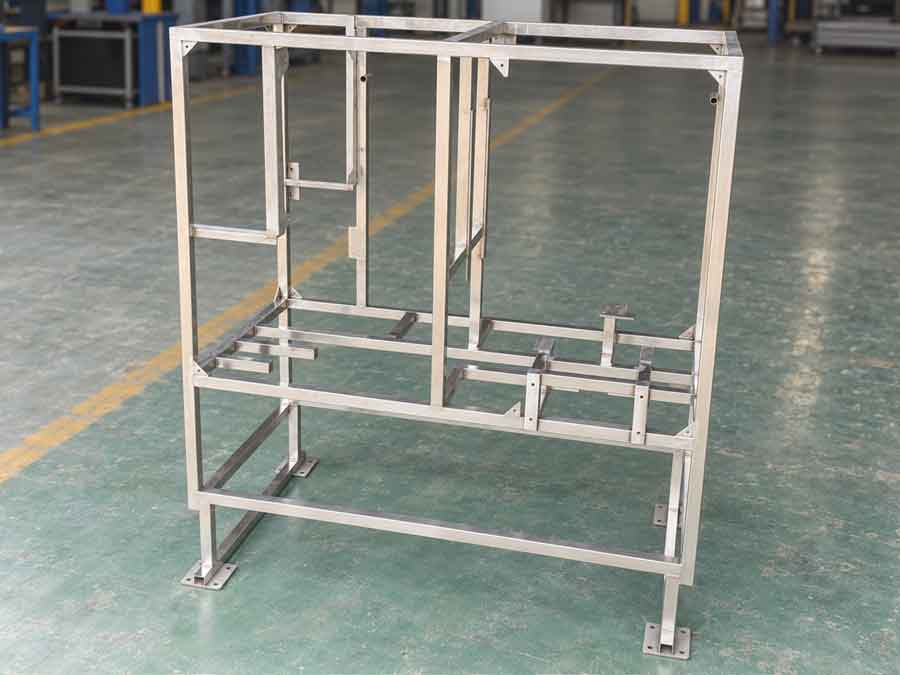
En soldadura de tubos de acero inoxidable, la resistencia de la junta es solo una parte del reto. En estructuras de tubos visibles, decoloración de la soldadura en acero inoxidable y la deformación de los tubos inducida por el calor pueden ser igual de importantes, ya que afectan al aspecto, la precisión dimensional y la cantidad de acabado posterior a la soldadura necesaria.
Para compradores que comparan empresas de soldadura de tubos de acero inoxidable, estos resultados prácticos pueden importar más que el método de soldadura por sí solo. En uno de nuestros proyectos recientes de estructuras, utilizamos alambre de aporte en soldadura láser de acero inoxidable tubos para reducir el calor introducido alrededor de las juntas. Tras la soldadura, se observaron algunos residuos negros, pero podían limpiarse fácilmente, dejando la superficie cerca del color original del acero inoxidable. La estructura también mostró relativamente poca deformación de los tubos.
Por qué importa la decoloración de la soldadura en las estructuras de acero inoxidable
Por qué se utilizan tubos de acero inoxidable
Los tubos de acero inoxidable se eligen a menudo por dos razones principales: su aspecto limpio y su resistencia a la corrosión. Por lo tanto, en una estructura con superficies metálicas expuestas, una fuerte decoloración de la soldadura puede afectar a ambas ventajas.
¿Qué causa la decoloración de la soldadura en el acero inoxidable?
La decoloración que se observa alrededor de una soldadura de acero inoxidable se debe principalmente a oxidación a alta temperatura. Durante la soldadura, el cromo y el hierro de la superficie reaccionan con el oxígeno y forman una capa de óxido más gruesa que contiene óxidos de cromo, óxidos de hierro y óxidos mixtos. A medida que esta capa de óxido se engrosa, produce la conocida coloración térmica amarilla, marrón, azul, violeta o negra.

Cómo la decoloración de la soldadura crea una zona con empobrecimiento de cromo
Más importante aún, la formación de estos óxidos consume cromo del metal inmediatamente debajo de la superficie. Esto puede crear una zona empobrecida en cromo debajo de la zona con coloración térmica. El cromo es el elemento clave que permite al acero inoxidable formar su película pasiva protectora, extremadamente fina y rica en cromo.
Por qué importa el contenido de cromo para la resistencia a la corrosión
Acerca de 10.5% de cromo se considera habitualmente como el nivel mínimo requerido para que el acero se comporte como acero inoxidable en condiciones normales. Si la concentración de cromo en una región local de la superficie llega a ser demasiado baja, se reduce su capacidad para formar y mantener una película pasiva protectora. Si esa película se raya o se daña, la zona empobrecida en cromo también tiene menos capacidad para repasivar, o “autocicatrizar” haciendo más probable la corrosión localizada.
Por este motivo, reducir la decoloración de las soldaduras en acero inoxidable no es solo una cuestión de apariencia. También puede ayudar a preservar la condición superficial resistente a la corrosión que hizo atractivo el acero inoxidable para el bastidor en primer lugar.
Por qué los tubos de acero inoxidable son más propensos a la deformación por soldadura
Otro problema común en soldadura de tubos de acero inoxidable es el alabeo o la deformación inducidos por la soldadura. Esto es especialmente notable en tubos largos de pared delgada utilizados en bastidores. Cuando un lado de un tubo se calienta y luego se contrae durante el enfriamiento, el tubo puede combarse alejándose de su forma recta original.

Por qué el acero inoxidable austenítico se usa habitualmente para tubos soldados
Aceros inoxidables austeníticos — 304, 304L, 316, 316L
Los aceros inoxidables austeníticos son nuestra opción más común para estructuras de tubos soldados. Tienen buena soldabilidad y normalmente no requieren precalentamiento ni tratamiento térmico posterior a la soldadura.
Gracias a estas ventajas, se utilizan ampliamente en tuberías soldadas, tanques, recipientes a presión, equipos de procesamiento de alimentos y bastidores de tubos de acero inoxidable.
Su principal desventaja durante la soldadura es su expansión térmica relativamente alta y su baja conductividad térmica, lo que los hace más propensos a la deformación inducida por la soldadura.
Aceros inoxidables ferríticos — 409, 430, 444
Los aceros inoxidables ferríticos tienen una menor expansión térmica que los grados austeníticos, lo que puede ayudar a reducir la deformación por soldadura.
Sin embargo, son más sensibles al aporte térmico excesivo. Las temperaturas de soldadura elevadas pueden causar crecimiento de grano en la zona afectada por el calor y reducir la tenacidad. Por lo tanto, el aporte térmico debe controlarse cuidadosamente.
El precalentamiento puede utilizarse para algunos grados, secciones gruesas o juntas con alta restricción, pero no es necesario para todos los aceros inoxidables ferríticos.
Aceros inoxidables martensíticos — 410, 420, 440C
Los aceros inoxidables martensíticos generalmente tienen un mayor contenido de carbono y una mayor tendencia al endurecimiento.
Dependiendo del grado y del espesor, puede ser necesario el precalentamiento —a menudo alrededor de 200–300 °C— y el tratamiento térmico posterior a la soldadura para reducir la dureza y prevenir grietas.
Para la soldadura de tubos de acero inoxidable, los grados austeníticos ofrecen por lo tanto la mejor combinación de soldabilidad y facilidad de fabricación, pero sus propiedades térmicas también hacen que el control de la distorsión sea especialmente importante.
Por qué el acero inoxidable austenítico se deforma más que el acero al carbono
Una comparación entre el acero inoxidable 304 y un acero de bajo carbono típico como el AISI 1020 muestra por qué:
| Propiedad térmica | Acero inoxidable 304 | Acero al carbono AISI 1020 | Qué significa para la soldadura |
|---|---|---|---|
| Calor específico | ~500 J/kg·K | ~486 J/kg·K | Muy similar Esta no es la razón principal por la que el acero inoxidable se deforma más. |
| Conductividad térmica | ~16,3 W/m·K | ~51,9 W/m·K | El acero al carbono conduce el calor unas 3 veces más rápido. El calor permanece más concentrado alrededor de la soldadura en el acero inoxidable 304. |
| Dilatación térmica lineal | ~17,3 × 10⁻⁶/K | ~11,7 × 10⁻⁶/K | El 304 se expande aproximadamente un 48% más. Una mayor expansión y contracción aumenta la tendencia a combarse o deformarse. |
Por lo tanto, la diferencia clave no es el calor específico. El acero inoxidable austenítico tiene una conductividad térmica mucho menor y una tasa de expansión térmica significativamente mayor que el acero al carbono. Durante la soldadura, el calor permanece concentrado cerca de la junta mientras el acero inoxidable se expande y se contrae más, haciendo más probable el combado de los tubos y la deformación inducida por la soldadura.
Nota: Los valores del 304 son publicados por Nippon Steel, mientras que los valores del AISI 1020 son valores de referencia típicos reportados por MatWeb. Los valores reales varían algo con la temperatura y la condición del material.
La mayor diferencia es la conductividad térmica. El acero al carbono conduce el calor alejándolo de la soldadura aproximadamente tres veces más rápido que el acero inoxidable 304.
Al mismo tiempo, la expansión térmica del 304 es casi un 50% mayor, mientras que el calor específico de ambos materiales es bastante similar.
Esto crea una combinación desfavorable durante la soldadura:
el calor permanece concentrado cerca de la soldadura, mientras que el acero inoxidable calentado se expande y se contrae más.
A medida que la soldadura se enfría, esta contracción desigual puede tirar de un tubo recto hasta darle una forma combada. World Stainless señala de manera similar que la conductividad térmica relativamente baja y la mayor expansión térmica de los aceros inoxidables austeníticos aumentan su tendencia a distorsionarse durante la soldadura.
Por qué la deformación excesiva por soldadura es un problema
El combado excesivo de los tubos afecta a más que la apariencia.
Puede cambiar las dimensiones generales y la alineación de un bastidor, crear problemas durante el montaje posterior y requerir un enderezado adicional después de la soldadura.
Una deformación grande también puede indicar que los parámetros de soldadura, la secuencia de soldadura o el aporte térmico no están bien controlados. Aunque los utillajes pueden restringir el movimiento visible durante la soldadura, una sujeción excesiva puede dejar tensiones residuales más altas en el conjunto terminado.
En el acero inoxidable austenítico, estas tensiones residuales de tracción también pueden aumentar la susceptibilidad a fisuración por corrosión bajo tensión cuando la pieza se expone a un entorno corrosivo adecuado, especialmente uno que contenga cloruros.
Por este motivo, reducir el aporte térmico innecesario es importante no solo para el aspecto y la precisión dimensional, sino también para controlar las tensiones introducidas durante la soldadura.
Esta es una de las principales razones por las que consideramos soldadura láser de acero inoxidable tubos para este bastidor: reducir el calor total introducido alrededor de cada unión puede ayudar a reducir tanto los efectos superficiales relacionados con la soldadura como deformación de tubos.
Lo que observamos en este caso de soldadura de tubos de acero inoxidable
Para este proyecto, utilizamos tubos cuadrados de acero inoxidable de 30 × 30 × 2 mm para fabricar el bastidor. En lugar de la soldadura TIG convencional, utilizamos soldadura láser con hilo de aportación.
Nuestras principales preocupaciones eran los mismos problemas que vemos a menudo en la soldadura de tubos de acero inoxidable: decoloración de la soldadura, flexión de los tubos y la cantidad de corrección posterior a la soldadura necesaria.
El vídeo muestra el proceso de soldadura real, así como el estado del bastidor después de la soldadura.
La zona de soldadura se mantuvo cerca del color original del acero inoxidable
Inmediatamente después de la soldadura, se podía observar algo de material negro alrededor de partes de la soldadura.
A primera vista, esto puede parecer una decoloración de la soldadura en acero inoxidable. Sin embargo, gran parte del material negro se podía limpiar fácilmente. Después de la limpieza, la superficie subyacente permanecía cerca del color natural original del acero inoxidable.

Esto era importante para nosotros porque eliminar la decoloración de la soldadura después de la soldadura convencional no siempre es tan sencillo como parece.
La limpieza electrolítica de soldaduras tiene sus limitaciones
La limpieza electrolítica de soldaduras y la pasivación pueden producir un aspecto muy limpio inmediatamente después del tratamiento. Sin embargo, los productos químicos utilizados en el proceso deben neutralizarse y aclararse completamente.
Si quedan residuos en la superficie o en pequeñas grietas, más adelante pueden aparecer manchas o marcas de corrosión irregulares.
El chorreado cambia el acabado superficial original
El chorreado es otra opción. Puede eliminar la decoloración y producir una superficie uniforme, pero también cambia el acabado original del acero inoxidable por un aspecto más mate.
Para algunos productos esto es aceptable o incluso deseable, pero para otros no es el acabado preferido.
Por este motivo, preferimos reducir la decoloración de la soldadura durante el proceso de soldadura siempre que sea posible, en lugar de depender en gran medida del tratamiento superficial posterior a la soldadura.
La flexión del tubo fue relativamente pequeña

También comprobamos cuánto se habían flexionado los tubos cuadrados después de la soldadura.
Para una comprobación práctica en el taller, colocamos un nivel de burbuja recto contra el tubo cuadrado de 30 × 30 × 2 mm soldado y observamos la separación entre el borde recto y la superficie del tubo.
La combadura que observamos fue de aproximadamente 0,5–2 mm, según la ubicación.
Esto no pretendía ser una inspección dimensional de precisión, pero nos dio una indicación útil de la cantidad de deformación inducida por la soldadura en el bastidor.
Las abrazaderas en F fueron suficientes para enderezar
Lo más importante es que la flexión restante normalmente se podía corregir utilizando abrazaderas en F para devolver los tubos a su alineación.
Con nuestro proceso de soldadura TIG anterior, la deformación inducida por el calor a menudo era mayor. En algunos casos, la simple corrección mecánica no era suficiente y enderezado por llama era necesario.

Desde el punto de vista de la producción, esta diferencia es importante.
Corregir un tubo ligeramente flexionado con sargentos es mucho más sencillo que aplicar un calentamiento localizado adicional para enderezar un bastidor soldado. El enderezado por llama añade otro proceso térmico, requiere experiencia del operario, lleva tiempo adicional y puede afectar aún más al aspecto de la superficie del acero inoxidable.
Así que, en este caso, la ventaja de la soldadura láser no fue que el bastidor tuviera una deformación absolutamente nula. Más bien, la deformación fue lo suficientemente pequeña como para que la corrección restante fuera relativamente sencilla.
El alambre de aporte ayuda, pero un buen ajuste sigue siendo importante
Utilizamos soldadura láser con hilo de aportación en lugar de soldadura láser autógena.
El alambre de aportación nos ofrece cierta capacidad para puentear pequeñas holguras en la junta, lo cual resulta útil al soldar un bastidor de tubos fabricado. Sin embargo, seguimos prefiriendo que la holgura entre los tubos sea pequeño y constante.
A medida que la separación se vuelve mayor o más irregular, la soldadura se vuelve notablemente más difícil.
Las separaciones mayores hacen que el proceso sea más sensible
El proceso se vuelve más sensible a factores como:
- posición del hilo de relleno,
- velocidad de alimentación del hilo,
- velocidad de soldadura,
- posición del láser,
- geometría de la junta,
- y la consistencia de la separación.
Como regla práctica en el taller, cuando el diámetro del alambre de aporte es mayor que la separación de la junta, generalmente es más factible puentear la separación. Sin embargo, esto no significa que toda separación grande pueda o deba soldarse con éxito.
Un operador experimentado a veces puede compensar una separación mayor ajustando la posición del alambre o la técnica de soldadura, pero normalmente no queremos depender de esto en producción.
Nuestra solución preferida es producir una junta precisa antes de soldar.
Una buena soldadura comienza con un buen corte de tubos
Esto es especialmente importante para las estructuras de tubo de acero inoxidable.
Cuando un tubo cuadrado se une con otro, la precisión del corte determina directamente la separación de la junta.
Si la muesca o la intersección de los tubos es imprecisa, el soldador debe compensar un problema que idealmente debería haberse resuelto durante el corte y el ajuste.
El corte preciso mejora la consistencia de la soldadura
Por lo tanto, el corte preciso de tubos proporciona varias ventajas prácticas:
- separaciones de junta más consistentes,
- alimentación más estable del hilo de aporte,
- aspecto de soldadura más uniforme,
- y menos variación de una estructura a otra.
Por esta razón, tratamos el corte de tubos, el ajuste, la fijación y la soldadura como partes del mismo proceso de fabricación en lugar de operaciones separadas.
¿Es suficientemente resistente la unión soldada por láser?
Una soldadura más limpia y una menor deformación del tubo solo son útiles si la junta también es suficientemente resistente para la aplicación.
Dado que una soldadura láser puede parecer más estrecha que una soldadura TIG o MIG convencional, es razonable preguntarse si la junta tiene la resistencia suficiente.
Nuestra demostración de impacto con martillo
Para esta estructura, realizamos una sencilla demostración de impacto con martillo en el taller, que también se muestra en el vídeo.
Golpeamos repetidamente la junta soldada con un martillo, y la junta permaneció intacta bajo los impactos.
Esto nos dio confianza práctica en la robustez de la soldadura para esta aplicación.
Esta no fue una prueba mecánica estandarizada
Sin embargo, esto no debe confundirse con una prueba mecánica estandarizada. No fue una prueba de tracción, flexión, fatiga ni una prueba destructiva certificada.
Para productos con requisitos estructurales o de seguridad definidos, todavía deben utilizarse los cálculos de ingeniería apropiados y las pruebas estandarizadas.
Por qué la soldadura láser produce un resultado diferente
La principal ventaja de soldadura láser de acero inoxidable no es simplemente que el láser sea “más caliente”. Lo que importa más es cuán concentrado está el calor y cuán corto es el tiempo de calentamiento.
Alta concentración de energía en un área muy pequeña
Un láser concentra una gran cantidad de energía en un punto muy pequeño. El acero inoxidable en el baño de fusión debe calentarse igualmente por encima de su temperatura de fusión, aproximadamente alrededor de 1.400 °C o superior, según el grado.
El haz láser en sí no debe describirse como si tuviera una “temperatura” fija. En cambio, entrega una densidad de potencia muy alta a un área pequeña, lo que permite que el metal se funda rápidamente sin calentar una región circundante extensa.
Por eso la soldadura láser puede producir una soldadura relativamente estrecha y una zona afectada por el calor pequeña. TWI describe el bajo aporte de calor, la estrecha ZAC y la baja distorsión como ventajas características de la soldadura láser.
El tiempo de calentamiento es muy corto
La soldadura láser también es un proceso rápido.
Dependiendo del espesor del material, la potencia del láser, el diseño de la junta y el modo de soldadura, las velocidades de soldadura pueden oscilar entre decenas de milímetros por segundo y varios metros por minuto. Por lo tanto, un punto dado del tubo puede estar expuesto a la fuente de calor concentrada durante solo milisegundos o una pequeña fracción de segundo.
Este corto ciclo térmico es particularmente importante para el acero inoxidable. También ayuda a mejorar la productividad porque la soldadura puede completarse más rápido, con menos tiempo dedicado al enderezado, la limpieza, el rectificado o el acabado superficial posteriores a la soldadura.
Por qué la soldadura láser reduce la decoloración y la deformación de los tubos
Ambos problemas tienen la misma causa básica: aporte térmico excesivo y un ciclo térmico largo.
La soldadura láser concentra la energía en un área muy pequeña y completa la soldadura rápidamente. Esto significa que se calienta menos metal circundante y este permanece a alta temperatura durante menos tiempo.
Como resultado:
- se forma menos óxido en la superficie del acero inoxidable, por lo que se reduce la decoloración por soldadura;
- el material se expande y contrae menos, por lo que se reducen el arqueo y la deformación del tubo.
Esta es la razón principal por la que la soldadura láser puede producir una apariencia más limpia y una mejor estabilidad dimensional en bastidores de tubo de acero inoxidable.
Limitaciones de la soldadura por láser
La soldadura láser ofrece ventajas claras para los bastidores de tubo de acero inoxidable, pero también presenta algunas limitaciones prácticas.
Las holguras de la junta deben ser pequeñas y consistentes
La soldadura láser es más sensible al ajuste de la junta que la soldadura TIG o MIG convencional.
Para nuestro proceso con hilo de aporte, normalmente utilizamos hilo con un diámetro de aproximadamente 1 mm. Como directriz práctica de producción, preferimos que la separación de la junta sea de alrededor de 0,5 mm y generalmente mantenerlo por debajo de 1 mm.
Cuando la separación supera el diámetro del hilo de aporte, mantener una soldadura estable y uniforme se vuelve mucho más difícil. Un operador experimentado a veces puede puentear una separación mayor ajustando la posición del hilo y la técnica de soldadura, pero no recomendamos confiar en esto en la producción normal.
Por esta razón, la soldadura láser funciona especialmente bien con tubos cuadrados que tienen superficies de unión planas y cortadas con precisión.
Las intersecciones de tubos más complejas requieren un corte láser preciso de tubos
La soldadura láser es más sensible al ajuste de la junta que la soldadura TIG o MIG convencional.
Para nuestro proceso con hilo de aporte, normalmente utilizamos hilo con un diámetro de aproximadamente 1 mm. Como directriz práctica de producción, preferimos que la separación de la junta sea de alrededor de 0,5 mm y generalmente mantenerlo por debajo de 1 mm.
Cuando la separación supera el diámetro del hilo de aporte, mantener una soldadura estable y uniforme se vuelve mucho más difícil. Un operador experimentado a veces puede puentear una separación mayor ajustando la posición del hilo y la técnica de soldadura, pero no recomendamos confiar en esto en la producción normal.
Por esta razón, la soldadura láser funciona especialmente bien con tubos cuadrados que tienen superficies de unión planas y cortadas con precisión.
Las intersecciones de tubos más complejas requieren un corte láser preciso de tubos
Cuando el extremo del tubo está angulado, curvado o se cruza con un tubo redondo, mantener una separación de junta pequeña y uniforme se vuelve más difícil.
En estos casos, preferimos utilizar un corte de tubos con láser de cabezal rotativo máquina para cortar con precisión el perfil de intersección. Esto permite que las superficies de unión se ajusten estrechamente entre sí y mantengan la separación de la junta lo suficientemente pequeña para una soldadura láser estable.
Por lo tanto, una buena soldadura láser comienza con un corte y un ajuste precisos del tubo.
El espesor del material está limitado por la potencia y la penetración del láser
La soldadura láser tampoco es la mejor opción para todos los espesores de material.
Para el tipo de equipo de soldadura láser de fibra que utilizamos, el espesor alcanzable en una sola pasada depende en gran medida de la potencia del láser. Si el material es demasiado grueso para la potencia disponible, la soldadura puede no lograr la penetración total, creando el riesgo de penetración incompleta o falta de fusión.
La directriz del equipo que se muestra a continuación proporciona los siguientes rangos de espesor aproximados:
| Sistema láser | Potencia | Grosor recomendado |
|---|---|---|
| Refrigerado por aire | 700 W | 0,4–2,5 mm |
| Refrigerado por aire | 1200 W | 0,4–3,5 mm |
| Refrigerado por aire | 1500 W | 0,4–4,5 mm |
| Refrigerado por aire | 2000 W | 0,4–6 mm |
| Refrigerado por agua | 1000 W | 0,4–3 mm |
| Refrigerado por agua | 1500 W | 0,4–4 mm |
| Refrigerado por agua | 2000 W | 0,4–6 mm |
| Refrigerado por agua | 3000 W | 0,4–8 mm |
Estos valores deben tratarse como recomendaciones del equipo en lugar de límites universales de la soldadura láser. La penetración real también depende del material, el diseño de la junta, la velocidad de soldadura, la posición focal, el hilo de aporte y otros parámetros del proceso.
Para secciones estructurales más gruesas, la soldadura convencional o una configuración diferente de soldadura láser puede resultar por tanto más práctica.
¿Busca una empresa de soldadura de tubos de acero inoxidable?
Para compradores que comparan empresas de soldadura de tubos de acero inoxidable, la mejor solución no es simplemente la que produce una soldadura resistente. También hay que considerar el aspecto, la deformación del tubo, el ajuste de la junta, el acabado posterior a la soldadura y la eficiencia de producción.
En Boyan Manufacturing, combinamos fabricación de tubos de acero inoxidable, corte preciso de tubos, alambre de aporte soldadura láser de acero inoxidable, el utillaje y el control dimensional para producir bastidores de tubo soldados con soldaduras más limpias y menos deformación.
Si su proyecto implica decoloración de la soldadura en acero inoxidable, la curvatura del tubo o un acabado posterior a la soldadura difícil, envíenos sus planos y requisitos. Podemos revisar si la soldadura láser es un proceso adecuado para su tubo o conjunto de bastidor de acero inoxidable.